
Automatyczna linia do mocowania termokurczliwego indukcyjnie
Kontrolowane nagrzewanie indukcyjne i automatyczny montaż komponentów pasowanych na wcisk
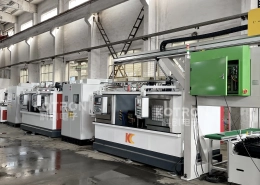
Automatyczna linia do montażu termokurczliwego indukcyjnie podgrzewa element zewnętrzny, aby utworzyć tymczasowy luz niezbędny do montażu, następnie ustawia i łączy współpracujące części w ramach kontrolowanej sekwencji produkcyjnej.
Linię można skonfigurować pod kątem przekładni, rotory, sprzęgieł, tuleje, piasty i inne zespoły pasowane na wcisk. Stacje grzewcze, cewki indukcyjne, obsługa części, Narzędzia do kontroli temperatury i montażu są opracowywane w oparciu o rzeczywisty przedmiot obrabiany, a nie ustalony format maszyny.
Ⅰ. Obejrzyj działanie linki termokurczliwej
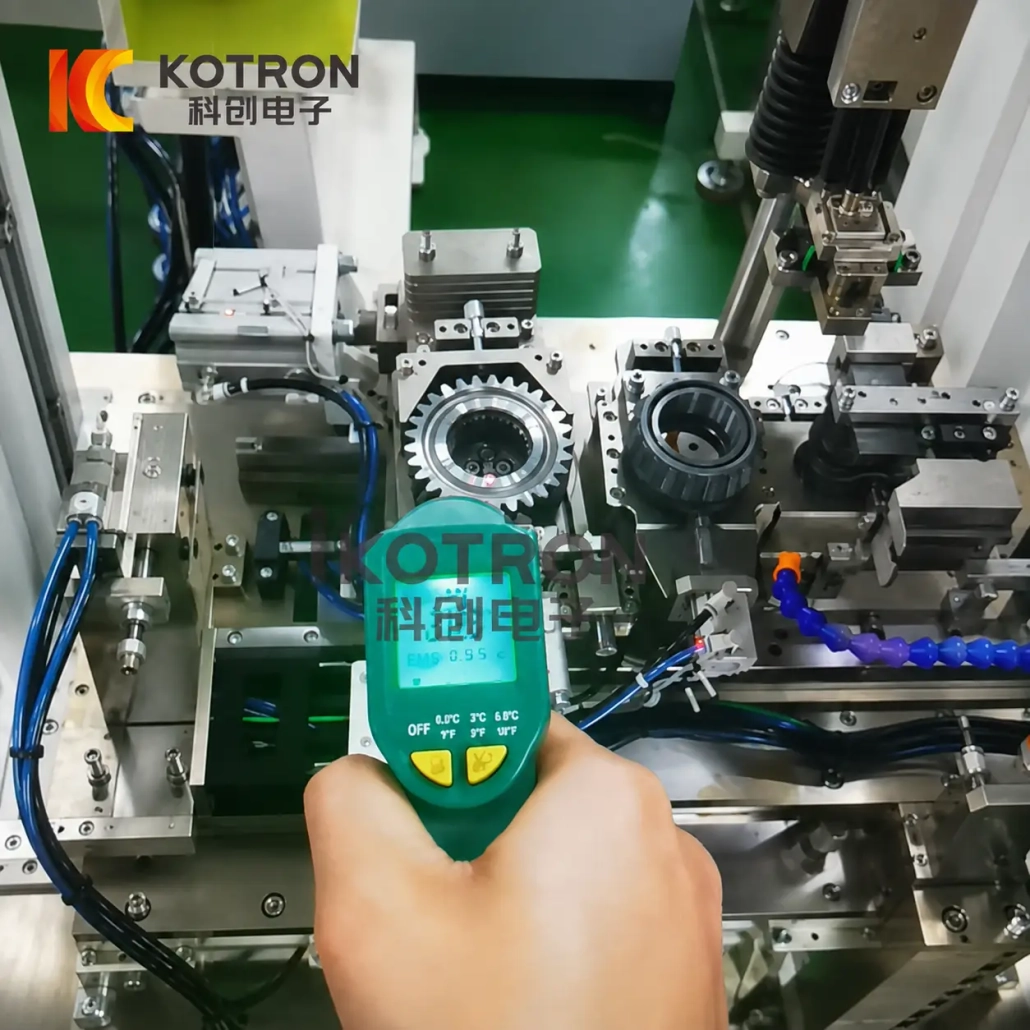
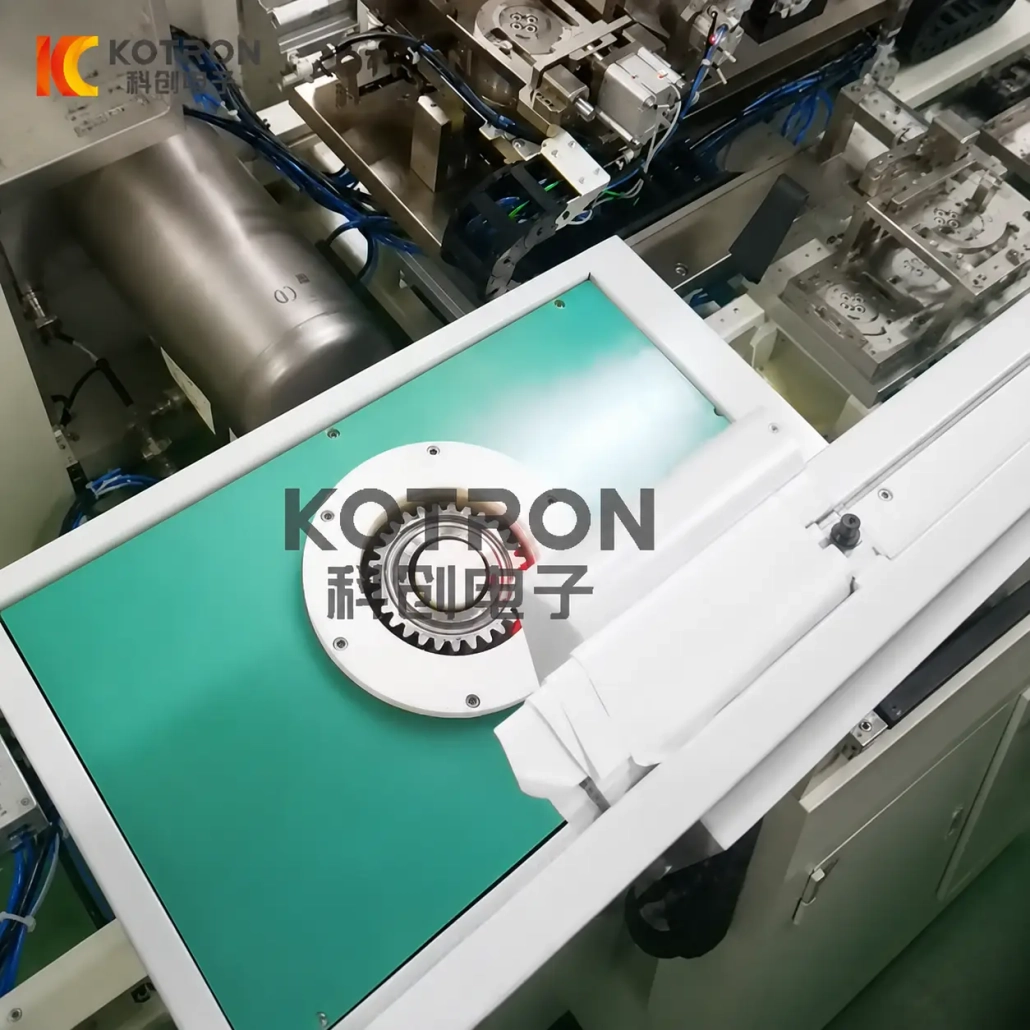
Film przedstawia jedno zastosowanie linii produkcyjnej: nagrzewanie indukcyjne i zautomatyzowany montaż przekładni na współpracującym elemencie.
Zastosowanie przekładni to reprezentatywne, a nie ograniczające. Tę samą zasadę pasowania skurczowego można zastosować do innych części pasowanych na wcisk, jeśli są wykonane z ich materiałów, wymiary, wymagania dotyczące dopasowania i montażu są odpowiednie. Aby uzyskać głębsze spojrzenie na decyzje dotyczące sprzętu stojące za taką linią, zobacz nasz Przewodnik po wyborze maszyny do montażu termokurczliwego.
Linia obsługuje całą sekwencję — od załadunku części i nagrzewania indukcyjnego po weryfikację temperatury, montaż, chłodzenie i uwalnianie — dzięki czemu operator zarządza procesem, a nie zajmuje się podgrzewanymi komponentami.
Ⅱ. Co można zmontować za pomocą złączki termokurczliwej?
Łączenie termokurczliwe jest szczególnie przydatne, gdy jeden element musi być zamontowany nad drugim z pasowaniem wciskowym. Typowe relacje montażowe obejmują:
przekładnia, układ napędowy, przemysłowe zespoły skrzyń biegów — powszechne w produkcji motoryzacyjnej
Produkcja silników elektrycznych i generatorów
Pompa, połączenia sprężarki i układu napędowego
Ogólne mechaniczne połączenia wciskowe
Łożysko toczne — patrz także usuwanie łożysk indukcyjnie do demontażu
Ⅲ. Jak działa złącze termokurczliwe indukcyjne
Pasowanie skurczowe rozpoczyna się od zamierzonej kolizji wymiarowej pomiędzy dwoma współpracującymi komponentami. Zamiast na siłę łączyć części w ich oryginalnych wymiarach, element zewnętrzny jest podgrzewany w taki sposób, że jego otwór chwilowo rozszerza się. Następnie elementy są montowane, gdy istnieje wystarczający prześwit. Gdy nagrzana część ostygnie, kurczy się wokół współpracującego elementu i przywraca zaprojektowaną interferencję.
Jest to standardowa zasada łączenia mechanicznego. Kurs produkcyjny MIT opisuje dopasowanie skurczowe jako ogrzewanie jednego ciała w celu jego rozszerzenia, umieszczając go na innym elemencie, a następnie pozostawienie do ostygnięcia. Aby zrozumieć, w jaki sposób pole elektromagnetyczne generuje to ciepło na poziomie komponentów, przeczytaj nasz przewodnik o jak działa nagrzewanie indukcyjne.
Zatem wymagana temperatura wynosi nie jest to stały parametr maszyny. To zależy od wymiarów części, rozszerzalność cieplna materiału, ingerencja, wymagany prześwit montażowy i ograniczenia procesu.
Ⅳ. Dlaczego warto stosować nagrzewanie indukcyjne na etapie montażu?
Nagrzewanie indukcyjne wytwarza ciepło w materiale przewodzącym prąd elektryczny poprzez zmienne pole elektromagnetyczne. USA. Departament Energii opisuje przemysłowe ogrzewanie indukcyjne jako wykorzystanie prądu elektrycznego do wytworzenia pola magnetycznego, które nagrzewa materiały przewodzące.
Do dopasowania kurczliwego, to umożliwia skoncentruj proces ogrzewania na elemencie, który musi się rozszerzyć zamiast traktować cały zespół jako jedną podgrzaną masę. W porównaniu do piece gazowe lub ogrzewanie oporowe, indukcja dostarcza energię bezpośrednio na powierzchnię części, gdzie musi nastąpić rozszerzanie.
Celem nie jest po prostu jak najszybsze podgrzanie części. Część musi osiągnąć wymagany stan montażowy, nie powodując niepotrzebnej różnicy temperatur ani opóźniając transportu na stanowisko montażowe.
V.. Od ogrzewania do montażu — konfiguracja linii
Linia produkcyjna jest budowana wokół sekwencji wymaganej dla części. Każda stacja — od komponentów systemu nagrzewania indukcyjnego do obsługi i chłodzenia części — jest skonfigurowany tak, aby pasował do przedmiotu obrabianego. Typowy projekt może obejmować:
Ładowanie → Pozycjonowanie → Nagrzewanie indukcyjne → Potwierdzenie temperatury → Transfer → Zespół pasowania skurczowego → Potwierdzenie położenia → Chłodzenie → Rozładunek
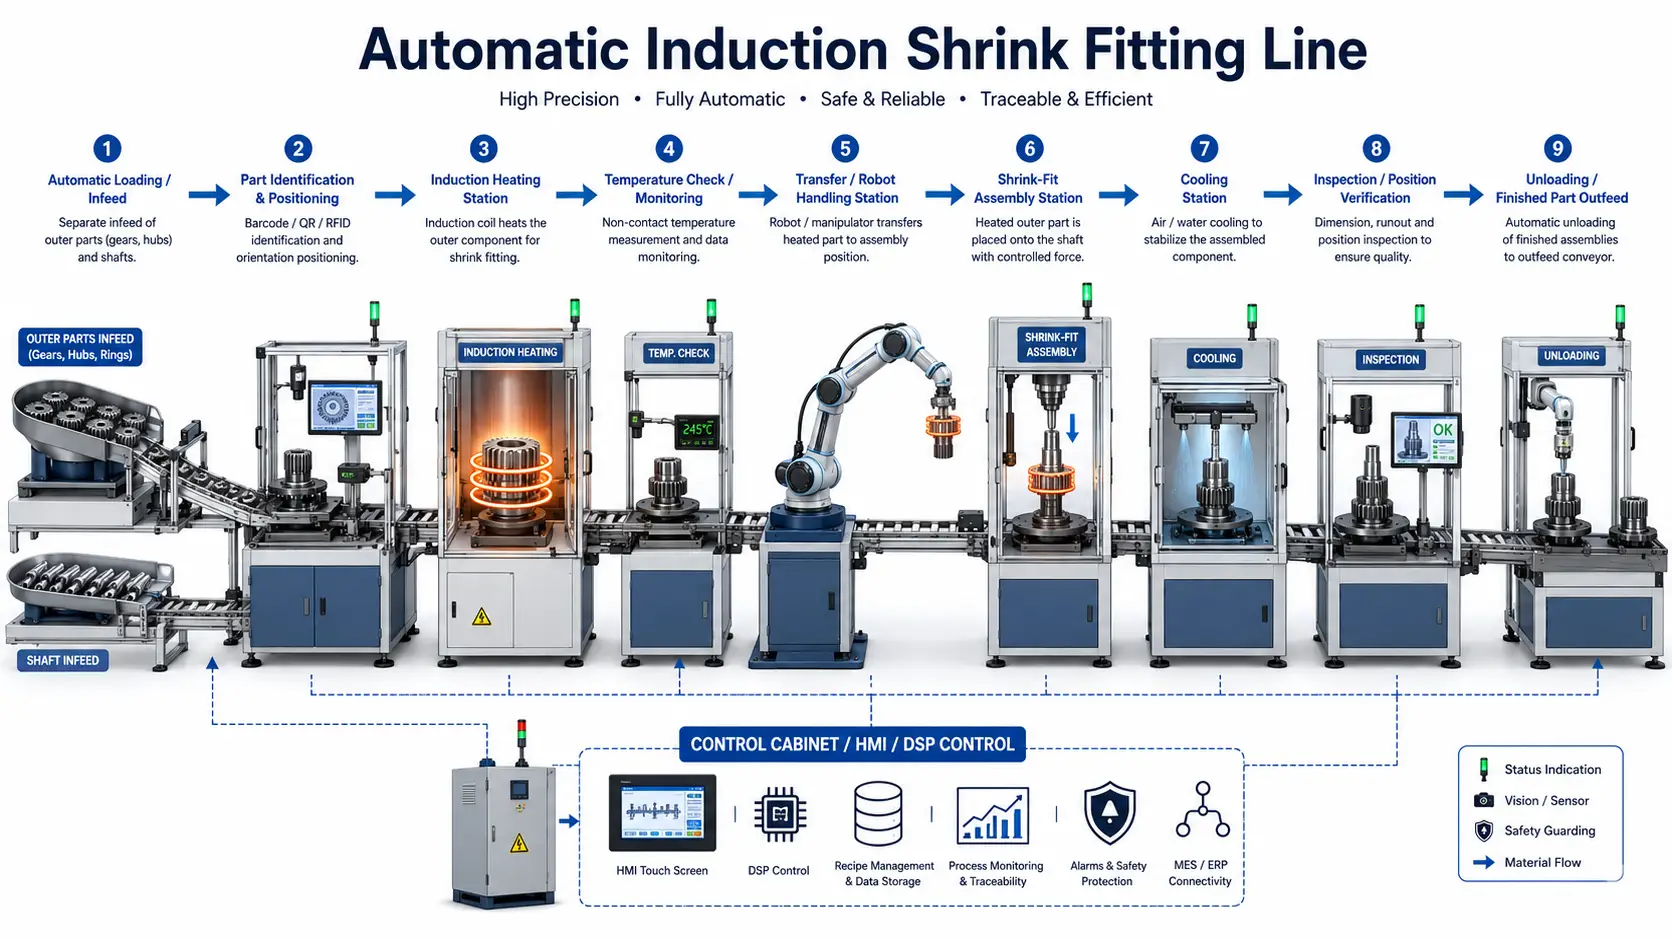
Dokładna kolejność zależy od przedmiotu obrabianego. Niektóre zastosowania wymagają jedynie podgrzania i automatycznego włożenia; inne mogą wymagać orientacji, kontrolowany transfer, tłoczenie pomocnicze, wykrywanie położenia lub dodatkowe chłodzenie przed zwolnieniem.
Cewka indukcyjna i metoda ogrzewania dopasowana do części, która musi się rozszerzyć. Geometria cewki jest szczególnie ważna, gdy ogrzewanie musi być skoncentrowane wokół otworu, pierścień lub wybrana sekcja.
Orientacja i transfer części muszą spowodować umieszczenie podgrzanego komponentu na pasującej części, zanim podczas chłodzenia nastąpi utrata zbyt dużego luzu montażowego.
W zależności od dopasowania i metody produkcji, montaż może opierać się na luzie termicznym lub wykorzystywać kontrolowany ruch mechaniczny.
Po montażu, zamontowany element ochładza się, aż złącze osiągnie stan wymagany do późniejszej obsługi.
Ⅵ. Ogrzewanie wielostanowiskowe do automatycznej produkcji
Pojedyncza stacja grzewcza nie zawsze jest najodpowiedniejszym rozwiązaniem dla linii produkcyjnej.
Do zastosowań wielostanowiskowych, platforma nagrzewania indukcyjnego obejmuje wspólne czasowo, konfiguracje wieloczęstotliwościowe z wieloma wyjściami obciążeniowymi. Poszczególne stacje mogą korzystać z różnych ustawień mocy i częstotliwości oraz można je dopasować do różnych cewek indukcyjnych dla różnych przedmiotów obrabianych lub procesów nagrzewania. Dla generator ogrzewania indukcyjnego Wybór określa, jak elastycznie można alokować moc pomiędzy stacjami.
Jest to przydatne, gdy linia zawiera kilka pozycji grzewczych, obsługuje różne warianty części, lub wymaga skoordynowania sekwencji nagrzewania z innymi operacjami montażowymi.
Nie powinno, jednak, założyć, że każda linia potrzebuje wielu wyjść. Liczba stacji jest wybierana z wymaganego cyklu, miks części i układ linii.
Ⅶ. Konwersja mocy IGBT i cyfrowe sterowanie DSP
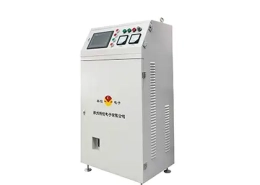
Sekcja nagrzewania indukcyjnego wykorzystuje konwersję mocy IGBT z cyfrowym sterowaniem DSP. Aby uzyskać szczegółowe porównanie cyfrowych platform sterowania, zobacz nasz przewodnik o cyfrowe zasilacze do ogrzewania indukcyjnego.
Rola sterowania cyfrowego jest ważniejsza niż same nazwy komponentów: zasilacz musi konsekwentnie przestrzegać receptury ogrzewania i wymieniać informacje operacyjne z resztą linii. Sterowanie DSP zapewnia akwizycję w czasie rzeczywistym:
Ta sama platforma może komunikować się ze scentralizowanym sprzętem sterującym, dzięki czemu stacja grzewcza staje się częścią szerszej sieci sterującej linią produkcyjną.
Gdzie jest to wymagane, sterowanie ogrzewaniem można również skonfigurować w oparciu o prąd stały, praca ze stałą mocą lub kontrolowaną temperaturą, w zależności od wybranego pakietu zasilania i kontroli temperatury.
Ⅷ. Kontrola temperatury ma znaczenie przed spotkaniem części
Do dopasowania kurczliwego, użyteczną zmienną procesową nie jest po prostu czas włączenia grzejnika.
Ogrzany element wymaga wystarczającego rozszerzenia wymiarowego do montażu, i że rozszerzalność zależy zarówno od materiału, jak i jego temperatury. Zbyt mały luz termiczny może utrudnić montaż; nadmierne ogrzewanie może być niepotrzebne lub nieodpowiednie dla danego komponentu. Ta sama wrażliwość na temperaturę dotyczy powiązanych procesów, takich jak normalizowanie indukcyjne i wyżarzanie, gdzie precyzyjna kontrola termiczna określa wynik metalurgiczny.
Dlatego też pomiar temperatury należy rozpatrywać łącznie z ustawieniem mocy indukcyjnej. W zależności od zastosowania, system może wykorzystywać termoparę lub inne odpowiednie sprzężenie zwrotne temperatury, ze sterowaniem w pętli zamkniętej skonfigurowanym wokół procesu produkcyjnego. Dostępne konfiguracje obejmują Podwójne sterowanie mocą i temperaturą w zamkniętej pętli, krzywe temperatury oraz alarmy wysokiej/niskiej temperatury lub czasu nagrzewania.
Rzeczywisty typ czujnika i metodę sterowania należy wybrać po poznaniu przedmiotu obrabianego i pozycji nagrzewania.
Ⅸ. Przepisy procesowe, Alarmy i zapisy produkcyjne
W przypadku produktów powtarzających się, operatorzy nie powinni musieć odbudowywać konfiguracji ogrzewania z pamięci za każdym razem, gdy partia wraca. Z odpowiednią konfiguracją monitorowania, Parametry ogrzewania można przechowywać i przeglądać wraz z dokumentacją eksploatacyjną.
Dostępne funkcje obejmują pomiar napięcia w czasie rzeczywistym, wyświetlacz prądu i mocy, krzywe grzewcze, alarmy górnego/dolnego parametru, zapisy historyczne, informacje dla operatora i dane dotyczące partii produkcyjnej. Funkcje te stanowią część opcjonalnej platformy monitorowania energii i należy je określić, gdy wymagana jest identyfikowalność procesu.
Do zautomatyzowanej linii obkurczania, dane te odpowiadają na praktyczne pytania produkcyjne:
Q: Który przepis został użyty w tej części?
Przechowywane nazwy receptur i parametry powiązane z każdą serią produkcyjną.
Q: Czy cykl ogrzewania mieścił się w określonych granicach?
Dzienniki alarmów górnych/dolnych pokazują, czy parametry wyszły poza okno procesu.
Q: Czy wygenerowano alarm? Która partia była przetwarzana?
Alarmy są oznaczane znacznikiem czasu i powiązane z rejestrami partii i operatora w celu zapewnienia identyfikowalności.
Q: Czy można sprawdzić poprzednią krzywą grzewczą?
Krzywe historyczne można odtworzyć w celu kontroli jakości, rozwiązywanie problemów lub audyt klienta.
Ⅹ. Cewka indukcyjna i oprzyrządowanie są zaprojektowane wokół części
Uniwersalna linia produkcyjna nie oznacza uniwersalnej cewki indukcyjnej. Kształt komponentu, pozycja otworu, dostępna powierzchnia grzewcza, geometria otoczenia i wymagany rozkład temperatury wpływają na konstrukcję cewki indukcyjnej. Aby uzyskać szczegółowe spojrzenie na to, jak geometria cewki kształtuje wzór ogrzewania, zobacz nasz przewodnik o jak działają cewki indukcyjne.
Dostępne formy cewek indukcyjnych do prac montażowych i grzewczych obejmują typu otwierającego, typu ramowego, rama o regulowanym promieniu, pasek, płaskie i elastyczne rozwiązania grzewcze. Do automatycznej linii obkurczającej, ostateczna cewka i uchwyt są wybierane w oparciu o rzeczywisty przedmiot obrabiany i metodę automatyzacji.
Obsługa części zasługuje na taką samą uwagę. Sprzęt, Wirnik i sprzęgło mogą być wyposażone w złącze termokurczliwe, ale ich orientacja, punkty zaczepienia, odległość przenoszenia i ruch montażowy mogą być zupełnie inne.
Ⅺ. Dane dotyczące pasowania i części są uwzględniane przed wyborem maszyny
Systemu grzewczego nie można wybrać na podstawie samej średnicy zewnętrznej. Przydatna propozycja techniczna zaczyna się od relacji pomiędzy współpracującymi komponentami.
| Informacje o przedmiocie obrabianym | Wymagania montażowe |
|---|---|
| Rysunek części | Wymagane dopasowanie / ingerencja |
| Materiały obu części | Pozycja montażowa |
| Średnica otworu | Wymagana głębokość wprowadzenia |
| Średnica wału lub krycia | Wymóg orientacji |
| Wymiary zewnętrzne | Szybkość produkcji |
| Masa części | Dopuszczalna temperatura procesu |
| Obecny sposób montażu | Wymóg automatyzacji |
Jeśli wymiary współpracujące są określone przy użyciu standardowego systemu ograniczeń i pasowań, Lepiej jest podać rzeczywiste oznaczenie tolerancji, niż opisywać połączenie tylko jako “ciasne dopasowanie.” ISO 286 definiuje system tolerancji, odchylenia i dopasowania dla obiektów o wymiarach liniowych. Gdzie to możliwe, wyślij rzeczywiste wymagania dotyczące rysowania i interferencji, nie tylko nominalna średnica wału.
Ⅻ. Konfiguracja techniczna
Ponieważ automatyczna linia do obkurczania jest dostosowana do konkretnego przedmiotu obrabianego, publikowanie arbitralnej uniwersalnej mocy lub zakresu temperatur byłoby mylące. Zamiast tego można zdefiniować konfigurację projektu wokół następujących elementów:
| Przedmiot | Konfiguracja |
|---|---|
| Moc indukcyjna | Dobierany w zależności od przedmiotu obrabianego i cyklu nagrzewania |
| Częstotliwość pracy | Dobierane w zależności od geometrii części i wymagań dotyczących ogrzewania |
| Ilość stacji grzewczej | Zależne od aplikacji |
| Induktor | Dostosowane do obrabianego przedmiotu |
| Pomiar temperatury | Skonfigurowany zgodnie z pozycją i procesem ogrzewania |
| Kontrola mocy | Sterowanie cyfrowe DSP |
| Wyjście wielostanowiskowe | Dostępne tam, gdzie jest to wymagane |
| PLC / HMI | Skonfigurowany zgodnie z sekwencją linii produkcyjnej |
| Przeniesienie części | Dostosowane do obrabianego przedmiotu i układu |
| Mechanizm montażowy | Dobierane według sposobu dopasowania i montażu |
| Monitorowanie procesu | Opcjonalnie zgodnie z wymogami identyfikowalności |
| Interfejs komunikacyjny | Dostępne w zależności od wymagań dotyczących kontroli linii |
Konkretne modele zasilaczy i wymiary mechaniczne należy potwierdzić po ocenie części i cyklu produkcyjnego.
ⅩⅢ. Typowe zastosowania połączeń skurczowych
Wniosek należy zawsze oceniać na podstawie faktycznego dopasowania, materiału i geometrii, a nie na podstawie samej nazwy komponentu.
Zespół przekładnia-wał
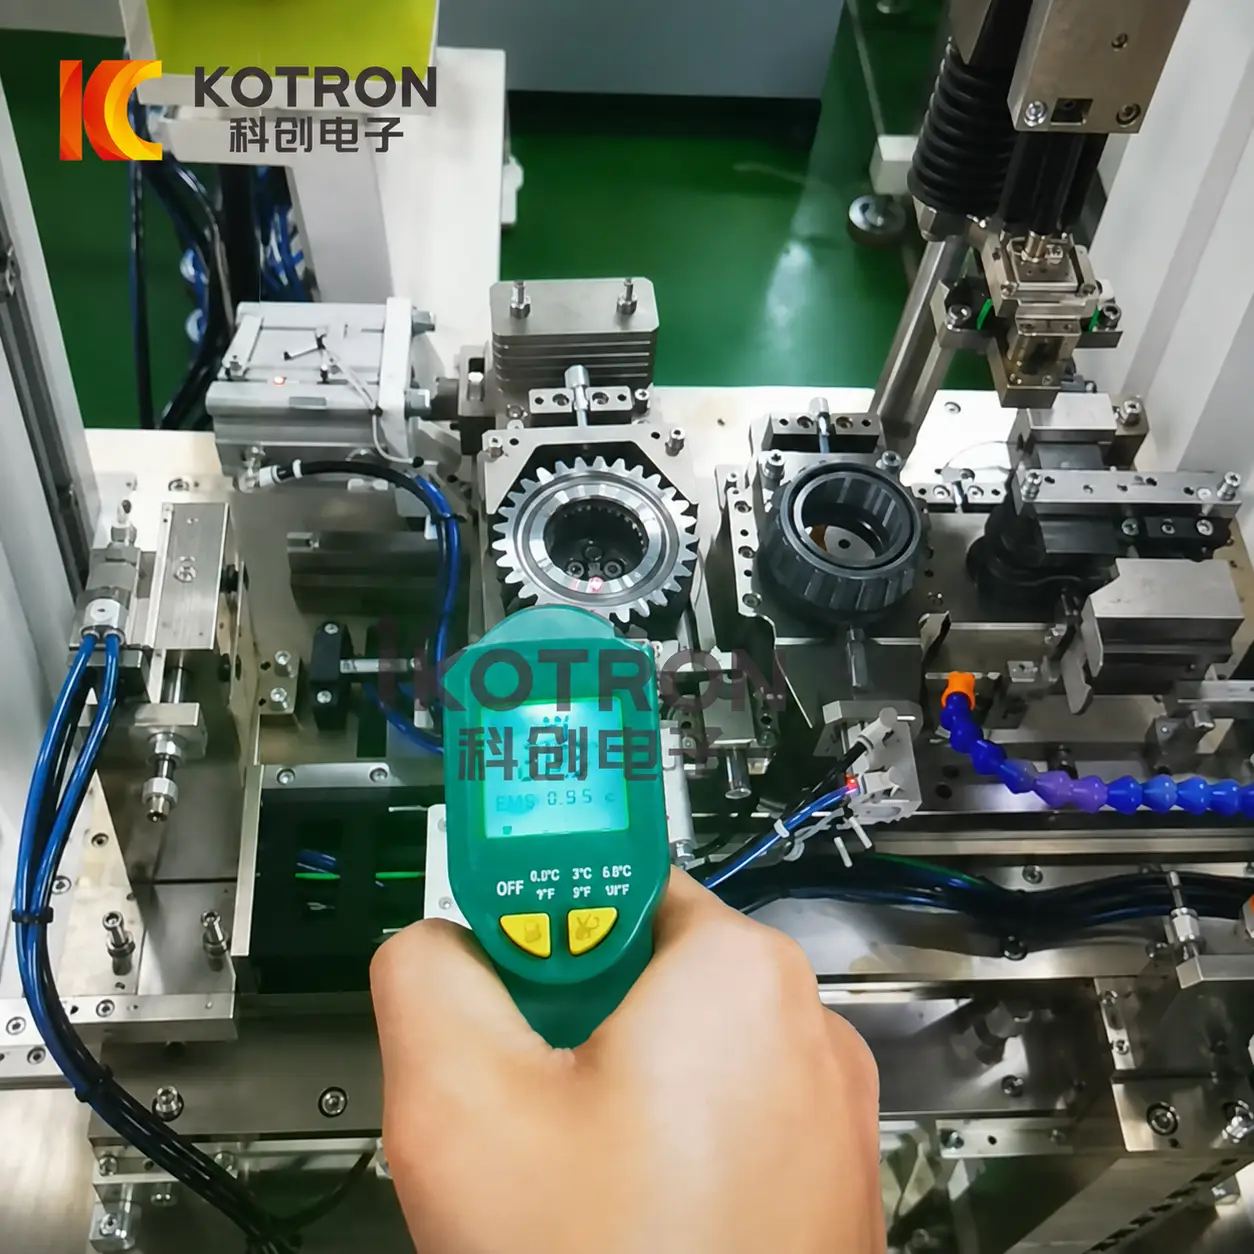
Koło zębate jest podgrzewane w celu zwiększenia luzu otworu, przeniesiony do pozycji montażowej i zamontowany na wale. To jest aplikacja pokazana w filmie produkcyjnym na tej stronie. Przekładnie do skrzyń biegów, układy napędowe i przemysłowe skrzynie biegów należą do najpowszechniejszych kandydatów do montażu skurczowego — pasowanie wciskowe przenosi moment obrotowy bez wpustów i wielowypustów, jeśli jest prawidłowo zaprojektowane. Dla szerszego spojrzenia na nagrzewanie indukcyjne elementów układu napędowego, zobacz nasz przewodnik dla nabywców części samochodowych.
Zespół wirnik-wał
Wirniki silników należą do zastosowań związanych z montażem termicznym na liniach produkcyjnych silników elektrycznych i generatorów. Zobacz także nagrzewanie indukcyjne elementów elektrowni wiatrowych, gdzie złącze termokurczliwe wirnika generatora jest powtarzającym się zastosowaniem.
Zespół sprzęgła z wałem
Nagrzewanie indukcyjne przygotowuje sprzęgła wałów do montażu termicznego lub demontażu w pompie, zastosowania w sprężarkach i układach napędowych. Dla scenariuszy usuwania, zobacz usuwanie łożysk indukcyjnie — obowiązuje wiele tych samych zasad.
Łożysko & Elementy pierścienia
Ogrzewanie elementu w kształcie pierścienia przed montażem jest uznaną techniką pasowania z wciskiem. Temperatura i sposób postępowania muszą spełniać wymagania producenta komponentu. Zobacz także nagrzewanie indukcyjne dużych pierścieni ze względu na względy geometryczne.
Rękawy, Piasty & Podobne dopasowania
Oceniane, gdy geometria i materiał pozwalają na kontrolowaną rozszerzalność cieplną, a linia może zapewnić wymaganą kolejność pozycjonowania i montażu. Powiązany: ogrzewanie indukcyjne korbowodu obejmuje podobne wyzwania związane z montażem z wciskiem.
ⅩⅣ. Kiedy linia automatyczna ma sens
Automatyczna linia do obkurczania jest najbardziej przydatna, gdy proces jest powtarzany wystarczająco często w celu wygrzania, transfer i montaż należy skoordynować w ramach jednej sekwencji produkcyjnej.
Typowe powody przejścia z grzejnika wolnostojącego na grzejnik liniowy obejmują::
• Powtarzająca się produkcja tych samych lub powiązanych zespołów
• Konieczność kontrolowanego przejścia pomiędzy ogrzewaniem a montażem
• Wiele stanowisk grzewczych lub montażowych
• Wymagania dotyczące identyfikacji części lub zarządzania recepturami
• Konieczność ograniczenia ręcznego przenoszenia podgrzewanych komponentów
• Zapisy produkcyjne lub wymagania dotyczące identyfikowalności
• Integracja z urządzeniami poprzedzającymi lub końcowymi
Do sporadycznego montażu konserwacyjnego lub demontażu w terenie, samodzielny system ogrzewania indukcyjnego może być bardziej odpowiedni niż kompletna linia automatyczna. Przenośne nagrzewnice indukcyjne i systemów chłodzonych powietrzem są dostępne do prac montażowych i rozbiórkowych w terenie — systemy te służą innemu celowi niż produkty z zautomatyzowanej linii produkcyjnej opisane na tej stronie.
ⅩⅤ. Często zadawane pytania
Jakie informacje są potrzebne do doboru mocy grzewczej?
Czy dopasowanie termokurczliwe zawsze eliminuje siłę docisku??
Czy na jednej linii można złożyć więcej niż jeden produkt??
Czy temperatura ogrzewania może być kontrolowana automatycznie??
Czy kilka stacji grzewczych może używać różnych ustawień??
Czy można rejestrować dane produkcyjne??
Czy linia dotyczy tylko biegów?
ⅩⅥ. Wyślij nam dwie pasujące części
Przydatna propozycja dopasowania termokurczliwego zaczyna się od obu stron zespołu. Proszę podać:
✓ Rysunki detali
✓ Przybory
✓ Wymiary otworu i wału
✓ Tolerancje lub wielkość interferencji
✓ Wymagana pozycja montażowa
✓ Masa części
✓ Obecny sposób montażu
✓ Wymagana wydajność produkcyjna
✓ Dostępny układ fabryki
✓ Wymagania dotyczące automatyzacji i rejestracji danych
Z tych szczegółów, indukcyjną stację grzewczą, moc i częstotliwość, induktor, metoda kontroli temperatury, mechanizm przenoszenia i sekwencję montażu można ocenić łącznie.
Powiązane produkty

Kliknij tutaj, aby dodać własny tekst


