
Komponenten eines Induktionsheizungssystems: Eine praktische Erklärung für Erstkäufer
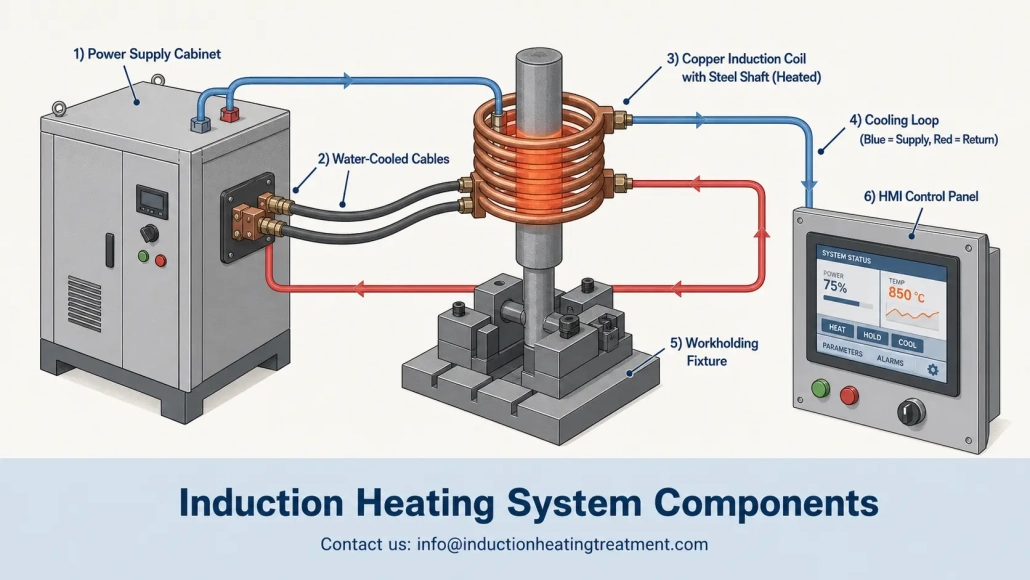
Der Kauf Ihres ersten Induktionsheizsystems bedeutet, dass Sie ein detailliertes Angebot durchsehen werden, das voll von Induktionsheizungssystemkomponenten an deren Spezifikationen Sie vielleicht nie zuvor definiert haben — Stromversorgung, Spule, Kühlpaket, Arbeitsfesthalter, Steuerungen, und Sensoren. Jedes Element beeinflusst das nächste. Wenn Sie die Details einer einzelnen Komponente übersehen, können Sie ein System haben, das funktioniert, aber nie wirklich richtig funktioniert.
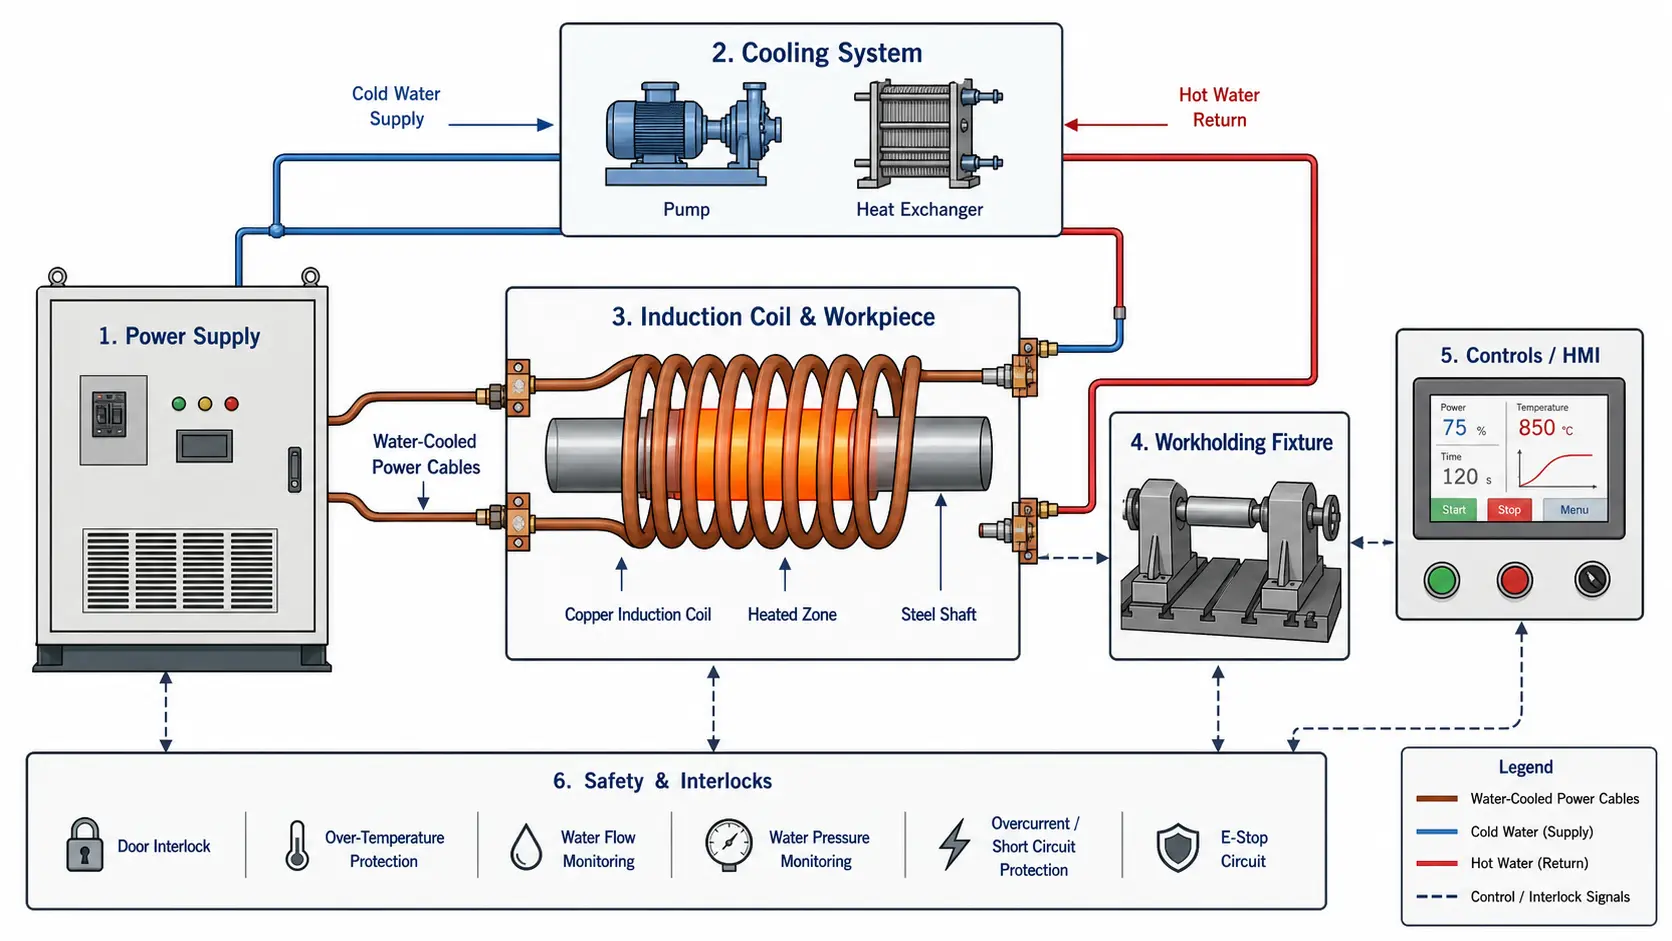
Dieser Leitfaden wurde für Ingenieure und Einkaufsteams geschrieben, die verstehen müssen, was jede Komponente in einem Induktionsheizsystem bewirkt, Welche Spezifikationen zählen, und wo Erstkäufer oft Fehler machen. Dies ist kein Katalog. Vielmehr, es handelt sich um eine praktische Aufschlüsselung der sechs Komponenten, die bestimmen, ob Ihre Induktionsheizungsanlage wiederholbare Ergebnisse liefert oder zu einer teuren Lektion wird.
Hier anfangen: Sechs Fragen, die Sie zuerst beantworten sollten
1. Was genau heizen Sie? Material und Qualität sind entscheidend – Stahl reagiert anders auf die Induktion als Aluminium oder Messing. Wenn Sie das falsch machen, ist Ihre Frequenzwahl von Anfang an ungeeignet.
2. Welcher Bereich muss erhitzt werden? Eine kleine Lötverbindung, ein Lagersitz, oder der gesamte Querschnitt einer Metallstange – jeder Fall erfordert ein anderes Spulendesign und eine andere Leistungsstufe.
3. Zu welcher Temperatur, und wie schnell? 200°C für die Schrumpfverlegung erfordert ein völlig anderes System als 950°C zum Härten. Temperatur und Heizrate bestimmen alles, was folgt.
4. Wie viele Teile pro Stunde? Fünf Teile pro Tag statt zwei Teile pro Minute – der Arbeitszyklus ändert sich, und damit auch die Dimensionierung des Kühlsystems und der Stromversorgung.
5. Wer wird das System betreiben?? Ein Bediener, der ein Fußpedal verwendet, benötigt eine andere Werkstückhaltevorrichtung, Steuerungsaufbau, und Sicherheitsdesign als ein Roboter in einer automatisierten Linie.
6. Was passiert, wenn die Temperatur um abweicht? 5%? Wenn die Antwort „Schrott“ lautet,„Sie benötigen eine Regelung und Datenerfassung. Wenn es „kein großes Problem“ sei,„Ein validiertes Zeit-Kraft-Rezept kann ausreichend sein.
| Komponente | Typischer Bereich | Risikoindikator | Folge |
|---|---|---|---|
| Netzteil | 5–300 kW, 1–400 kHz je nach Werkstückgröße und Prozess | Der Lieferant gibt eine kW-Leistung an, ohne die Werkstückzeichnung oder Ihre Zykluszeit anzufordern | Ungeeignete Frequenz = langsames Aufheizen oder falsches Temperaturprofil; unzureichende Leistung = Bediener betreiben das System über seinen Nennwert hinaus |
| Induktionsspule | Für jedes Werkstück ausgelegt; Kupplungsspalt typischerweise 1–5 mm; Kupferrohr oder bearbeitet | „Wir verwenden nur eine Standardspule“ für einen Produktionsprozess | Ungleichmäßiges Erhitzen, geringe Effizienz, Spule brennt innerhalb weniger Tage nach Inbetriebnahme durch |
| Kühlsystem | Regelkreis-System, 20–50% Reserve über der thermisch angegebenen Nennlast in kW; Leitfähigkeit <10 µS/cm | Für den Durchschnittsbetrieb statt für die Spitzenlast ausgelegt; Verwendung von unbehandeltem Betriebswasser | Sporadische Ausfallzeiten an heißen Tagen, Mineralablagerungen in den Spulenkanälen, Schäden an der Stromversorgung |
| Werkstückhaltung und Bewegung | Von manueller Vorrichtung zu Servo-Steuerung; Nichtleitende Materialien innerhalb des 3-fachen Spulendurchmessers | Platzierung metallischer Vorrichtungselemente in der Nähe der Spule; Nichtüberprüfung der Wiederholgenauigkeit der Positionierung | Unkontrolliertes Erhitzen der Vorrichtung, Variationen zwischen Werkstücken, die durch keine Leistungs Einstellung korrigiert werden können |
| Steuerungen und Sensoren | SPS + HMI mit Rezeptspeicherung; Pyrometer oder Wärmebildkamera; Datenerfassung für kritische Werkstücke | Keine Rezeptspeicherung; „der Bediener kennt die Einstellungen“; keine Option zur Temperaturkontrolle | Bedienerabhängige Qualität, nicht validierter Prozess, Ausfall während Audit oder Kundenqualifikation |
| Sicherheit und Integration | Fluss + Temperaturverriegelungen auf jeder gekühlten Schaltung; Komponenten von einem Ingenieurteam | Komponenten von mehr als 3 Lieferanten ohne Systemintegrator; keine Kühlverriegelung | Verzögerungen während der Inbetriebnahme, gegenseitige Schuldzuweisungen bei Garantiefragen, Systemschäden aufgrund unentdecktem Kühlungsverlust |
1. Netzteil: das Herzstück des Systems
Das Netzteil wandelt die eingehende Netzspannung — typischerweise 380–480 V, Drehstrom in industriellen Umgebungen — in hochfrequenten Wechselstrom um, der die Induktionsspule antreibt. In den meisten Induktionsheizsystemen, ist es die teuerste Einzelkomponente und bestimmt auch die Leistungsgrenze für alles, was danach folgt.
Wenn Ingenieure ein Datenblatt des Netzteils überprüfen, Die ersten beiden Werte, nach denen sie suchen, sind Ausgangsleistung in Kilowatt und Frequenz in Kilohertz. Beide sind wichtig. Aber sie zeigen nicht das vollständige Bild — und sich nur auf diese beiden Zahlen zu verlassen, ist einer der häufigsten Spezifikationsfehler, die Erstkäufer machen.
Wichtige Spezifikationen, die vor dem Kauf überprüft werden sollten:
— Nennleistung (kW) und ob sie für Dauer- oder Intervallbetrieb gilt
— Betriebsfrequenz oder Frequenzbereich (kHz) — fest oder einstellbar
— Arbeitszyklus bei Ihrer Produktionsrate, nicht nur der Wert auf dem Typenschild
— Eingangsspannung, Anzahl der Phasen, und benötigtem Anschlussstrom
— Lastanpassungsfähigkeit – wie effizient Änderungen der Spulen- und Werkstückimpedanz bewältigt werden
— Art der Leistungsregelung — Spannung, Phasenwinkel, oder digitale DSP-Steuerung
— Kühlanforderungen (Wasserdurchfluss und Einlasstemperaturbereich)
— Kommunikationsschnittstelle — diskrete E/A, Feldbus, oder Ethernet zur Fabrikintegration
— Fehlerdiagnose und Servicezugänglichkeit — kann Ihr Wartungsteam auf die Komponenten zugreifen, auf die es zugreifen muss?
Die Auswahl der Leistung bedeutet nicht einfach, die höchste kW-Bewertung zu kaufen, die Ihr Budget zulässt. Ein überdimensioniertes Netzteil verursacht zusätzliche Kosten, nimmt Stellfläche in Anspruch, und kann Schwierigkeiten haben, stabile niedrige Leistung für empfindliche Prozesse zu liefern. Ein unterdimensioniertes Netzteil, hingegen, führt zu langen Zykluszeiten, ermutigt die Bediener, das System über seine Nennwerte hinaus zu betreiben, und liefert inkonsistente Ergebnisse — besonders bei größeren Werkstücken oder Hochleistungsanlagen. Für tiefere Einblicke in die Abstimmung der Leistung auf Ihren Prozess, lesen Leistungswahl für Induktionsheizung.
Warum die Frequenz für Ihr Werkstück wichtig ist
Die Frequenz bestimmt, wie tief der induzierte Strom in das Werkstück eindringt — mit anderen Worten, die Referenztiefe, in der etwa 87% der Wärme erzeugt wird. Niedrige Frequenzen (1–10 kHz) ermöglichen eine tiefere Stromentladung, was für das Durchheizen großer Stangen, Metallblöcke vorteilhaft ist, oder dickwandige Rohre. höhere Frequenzen (100–400 kHz), im Gegensatz dazu, konzentrieren die Wärme nahe der Oberfläche – essentiell für oberflächennahe Härtung, Kleinlötstellen erhitzen, oder dünne Querschnitte erwärmen, ohne den Kern zu überhitzen.
Ein System mit der falschen Frequenz kann das Bauteil trotzdem erhitzen. Jedoch, es tut dies langsam, mit geringer Effizienz, oder mit einem falschen Wärmeprofil – und die Bediener verbringen ihre Schichten damit, eine Entscheidung auszugleichen, die bereits in der Bestellphase getroffen wurde. Erfahren Sie mehr in unserem Leitfaden zu Frequenzauswahl für Induktionsheizung.
2. Induktionsspule: Wo Präzision entsteht
Die Induktionsspule ist die Komponente, in der elektromagnetische Energie in Ihrem Werkstück in Wärme umgewandelt wird. Eine gut konstruierte Spule liefert das richtige Wärmemuster mit der richtigen Effizienz, Zyklus für Zyklus. Eine schlecht konstruierte Spule verschwendet Energie, erzeugt ungleichmäßige Erhitzung, und versagt vorzeitig – manchmal nur wenige Tage nach der Inbetriebnahme.
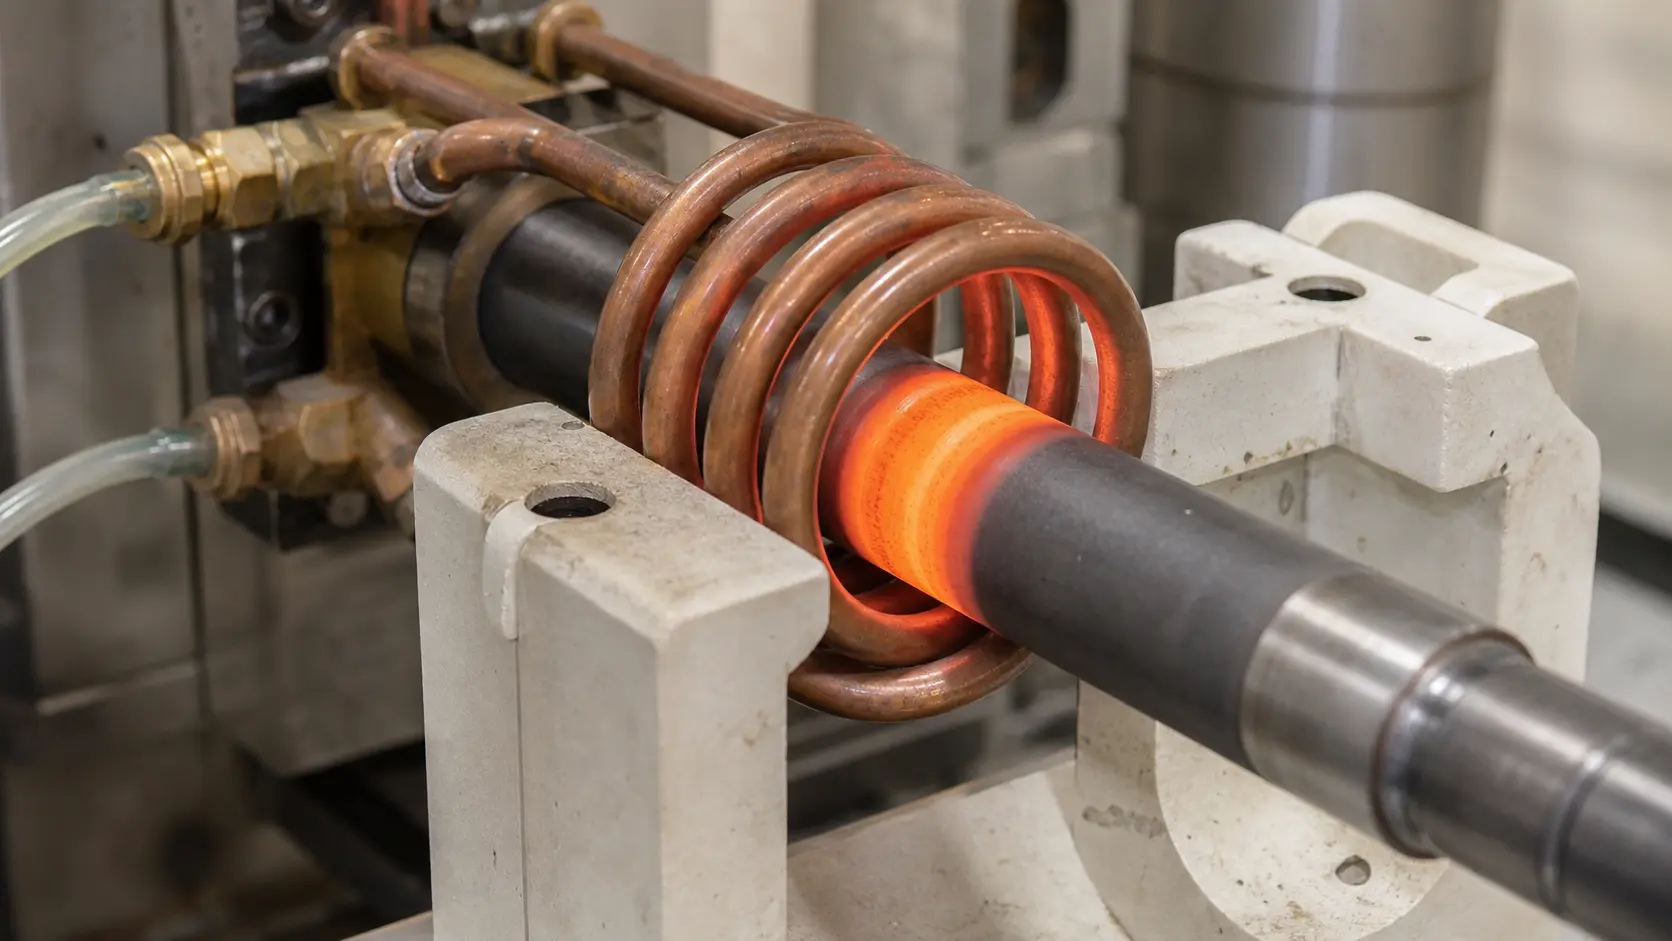
Die meisten Industriespulen bestehen aus Kupferrohren oder bearbeiteten Kupferleitern – und sind hohl, damit Kühlwasser hindurchfließen kann. Die Spule fungiert sowohl als elektrischer Leiter als auch als Wärmetauscher. Sie arbeitet an der Schnittstelle von hohem Strom, hoher Temperatur, und mechanischer Belastung durch Be- und Entladen von Teilen. Wenn die Leistung eines Induktionsheizsystems hinter den Erwartungen zurückbleibt, ist die Spule normalerweise der erste Punkt, der überprüft wird.
Übliche Spulentypen für Produktionsumgebungen:
— Einlagige Spulen — das einfachste Design, verwendet für die lokale Erwärmung kleiner Bereiche
— Mehrlagige Helixspulen — ein häufiges Basisdesign für Rundstangen, Wellen, und Rohre
— Pancake-Spulen – flache Spiralen zur Erwärmung von Endflächen, endet, oder flache Oberflächen
— Kanalspulen – geformter Kanal zur kontinuierlichen Erwärmung von Drähten oder Bändern
— Haarnadelspulen — U-förmig, zum Erhitzen zwischen zwei Beinen, Wird häufig beim Hartlöten verwendet
— Spulen mit Innendurchmesser (ID) — zum Erwärmen von Innenbohrungen oder Hohlräumen
— Scan-Härtungsinduktoren – schmale Einzelwindung mit integrierter Kühlung für progressives Härten
— Individuell geformte Spulen – entsprechend der spezifischen Teilegeometrie entworfen, um eine gleichmäßige Erwärmung zu gewährleisten
— Lötspulen mit Flusskonzentratoren — fokussieren Sie das Magnetfeld auf einen definierten Verbindungsbereich
Die Spule ist kein Standardprodukt. In jedem Prozess, der über das einfache Erhitzen der Stangenende oder gelegentliche Labornutzung hinausgeht, zahlt sich eine maßgefertigte Spule oft innerhalb weniger Wochen durch schnellere Zyklen, weniger Schrott, und längere Lebensdauer der Spule. Behandeln Sie die Spule als Teil des Prozesses – nicht als Zubehör, das Sie nach Ankunft des Stromteils aus einem Katalog bestellen.
Kupplungsdistanz: die Lücke, die die Effizienz bestimmt
Der Abstand zwischen Spule und Werkstück – bekannt als Kupplungsabstand – steuert direkt die Effizienz des Energietransfers von der Spule zum Bauteil. Ein größerer Abstand bedeutet, dass keine Magnetfeldleitungen mehr durch das Werkstück fließen und mehr Energie als Blindleistung in die Stromversorgung zurückfließt. Ein kleinerer Spalt verbessert die Kopplung, lässt aber weniger Raum für Teilmaßtoleranzen, thermische Ausdehnung, und mechanischen Abstand.
In der Produktion, die Befestigung muss das Teil in jedem Zyklus auf einem konstanten Kupplungsabstand halten. A 1 mm Abweichung in der Bauteilposition kann zu einem messbaren Unterschied im Heizmuster führen, insbesondere bei höheren Frequenzen oder in lokalisierten Heizanwendungen. Wenn Bediener die Teile manuell nach Augenmaß in die Spule einlegen, sollte mit Abweichungen gerechnet werden — unabhängig davon, wie gut das Netzteil ist.
3. Kühlung: Die Komponente, deren erforderliche Größe von den meisten Käufern unterschätzt wird
Jede Komponente in einem Induktionsheizsystem die Strom führt, erzeugt Wärme — das Netzteil, der Ausgangstransformator, die Sammelschienen, und besonders die Spule. Ohne ausreichende Kühlung, schaltet die Einheit aufgrund von Schutzfunktionen ab, arbeitet mit reduzierter Leistung, oder fällt aus. Das Kühlsystem ist kein unterstützendes Zubehör. Es ist ein wesentlicher Teil, der die Prozesslast trägt, und die Komponente, deren Dimensionierung von Erstkäufern oft falsch eingeschätzt wird.
Die meisten Industriesysteme verwenden eine geschlossene Wasserkühlung. Eine Pumpe zirkuliert aufbereitetes Wasser durch die Stromversorgung und die Spule und dann durch einen Wärmetauscher oder Kühler, um die absorbierte Wärme abzuführen. Der Kühlbedarf steigt mit der Leistungsstufe, Einschaltdauer, Temperatur der Produktionsumgebung, und Spulendesign – eine eng gekoppelte Spule, die mit hohem Strom arbeitet und 100% Der Arbeitszyklus erfordert deutlich mehr Kühlung als eine Spule mit größerem Kopplungsabstand, die in kurzen Chargen betrieben wird.
Was ein kompletter Kühlkreislauf beinhaltet:
— Pumpengröße entsprechend der erforderlichen Durchflussrate und dem Systemdruckabfall
— Wärmetauscher (Luft-Wasser oder Wasser-Wasser) oder mechanischer Kühler
— Reservoir mit ausreichender Kapazität als Wärmepuffer
— Durchflusssensoren und Druckmessgeräte an jedem Kühlkreislauf
— Temperatursensoren am Ein- und Auslass kritischer Komponenten
— Filter oder Siebe, um Verunreinigungen aufzufangen, bevor sie die engen Spulenkanäle erreichen
— Leitfähigkeitskontrolle – überwacht die Wasserqualität und löst Wartungsmaßnahmen aus
— Schläuche, Mannigfaltigkeiten, und Schnellkupplungen, die für Druck und Temperatur ausgelegt sind
Die Wasserqualität ist kein nebensächliches Detail. Unbehandeltes Pflanzenwasser enthält gelöste Mineralien, die sich auf heißen Kupferoberflächen ablagern, die Kanäle korrodieren, enge Spulendurchgänge verstopfen, und den Durchfluss mit der Zeit verringern.
Ein geschlossener Kreislauf mit aufbereitetem Wasser – entionisiert oder destilliert, bei Leitfähigkeit unterhalb 10 µS/cm — anfangs teurer, verhindert jedoch die meisten kühlungsbedingten Ausfälle. Für eine vollständige Erklärung, siehe unseren Leitfaden zu Wasserkühlsysteme für Induktionsheizung. Für stromarme Prozesse oder mobile Anwendungen, luftgekühlte Systeme den Wasserkreislauf vollständig eliminieren, jedoch auf Kosten der maximalen Leistung und des Dauerbetriebs.
Kühlungs-Überwachungseinrichtungen sind kostengünstiger Schutz
Durchflussschalter und Temperatursensoren an jedem Kühlkreislauf schützen Ihre Ausrüstung vor Schäden. Wenn der Wasserfluss sinkt oder die Austrittstemperatur einen sicheren Sollwert überschreitet, Das System muss einen Alarm auslösen oder sich abschalten, bevor Schäden auftreten. Diese Verriegelungen sind nicht optional – besonders in automatisierten Zellen, in denen kein Bediener das Thermometer überwacht. A $200 Ein Durchflussschalter kann verhindern $15,000 Netzteilreparatur.
4. Werkstückspannung & Bewegung: Warum identische Teile unterschiedlich erhitzen
Wenn das Werkstück in jedem Zyklus nicht in der gleichen Position relativ zur Spule ist, ist das Heizergebnis nicht dasselbe – selbst wenn das Netzteil, Spule, und die Kühlung perfekt sind. Durch die Werkstückspannung wird ein Induktionserwärmungsprozess von einer „Fertigkeit des Bedieners“ zur „maschinentauglichen Wiederholbarkeit“. Es ist der Unterschied zwischen Teilen, die die Prüfung bestehen, und Teilen, die zur Nacharbeit zurückgeschickt werden.
Die geeignete Spannmethode hängt von der Teilegeometrie ab, Zykluszeit, Lademethode, und davon, wie eng die erforderlichen Prozesstoleranzen sind. Ein einfaches manuelles Positionierungsnest kann für eine Niedrigvolumenschweißstation völlig ausreichend sein. In einer Hochvolumenhärterei-Linie, die sicherheitskritische Bauteile produziert, Jedoch, kann eine servo-gesteuerte Rotationsvorrichtung mit Teilerkennung erforderlich sein.
Gängige Methoden für das Spannen und Handhaben:
—Manuelle Vorrichtungen — der Bediener positioniert das Werkstück; die einfachste und kostengünstigste Lösung
— Pneumatische Vorrichtungen — gleichmäßige Spannkraft und schnelle Freigabe
— Drehtische — Mehrstation für paralleles Belasten-Erwärmen-Entladen
— Indexiermaschinen — Transport in fester Abfolge zwischen Stationen
— Servogetriebene Schlitten — programmierbare Position, Geschwindigkeit, und Verweilzeit für Scanprozesse
— Lineare Transfersysteme — Übertragungsträger oder -band für den Inline-Produktionsfluss
— Pick-and-place-Systeme — für kleine Bauteile bei hohen Geschwindigkeiten
— Roboterladung — flexible Positionierung für komplexe Geometrien oder gemischte Teilenummern
Die Auswahl des Befestigungsmaterials ist wichtiger als es scheint
Jedes leitfähige Material in der Nähe der Induktionsspule kann Energie absorbieren, überhitzen, verzerren das Magnetfeld, oder die Effizienz verringern. Vorrichtungen in der Nähe der Spule bestehen üblicherweise aus Keramik, Glasfaserverstärkte Verbundwerkstoffe, austenitischer Edelstahl (niedrige magnetische Permeabilität bei Temperatur), oder wassergekühltes Kupfer. Die falsche Materialwahl kann die Vorrichtung in ein unbeabsichtigtes sekundäres Heizelement verwandeln – wodurch Energie vom Werkstück entzieht und ein Sicherheitsrisiko entsteht.
Bewegung als Prozessvariable, nicht nur Materialhandhabung
Einige Anwendungen erfordern eine kontrollierte relative Bewegung zwischen Spule und Werkstück. Scan-Härtung ist das klassische Beispiel: Spule und Abschreckkopf bewegen sich mit programmierter Geschwindigkeit entlang einer Welle oder eines Zahnrads, wodurch eine gleichmäßig gehärtete Schicht entsteht.
Bewegungsgeschwindigkeit, Werkstückrotation, Leistungsstufe, und Abschreckzeit arbeiten alle zusammen. Wenn einer dieser Parameter geändert wird, ohne die anderen anzupassen, ändert sich das metallurgische Ergebnis. In solchen Anwendungen, Das Bewegungssystem ist Teil des Wärmebehandlungsprozesses – keine separate Materialhandhabungsfunktion.
5. Steuerungen und Sensoren: Betriebsrezepte in Wiederholbarkeit umsetzen
Moderne Steuerungen für Induktionsheizungen gehen weit über einen Ein-/Aus-Schalter und einen Timer hinaus. PLC-basierte Systeme mit HMI-Touchscreens steuern Leistungsrampen, Erwärmungszeit, Frequenzauswahl, Werkstückrotation, Vorschubgeschwindigkeit, Abschreckzeitpunkt, und Kühlstatus – alles gespeichert als Betriebsrezepte, die nach Teilenummer ausgewählt werden können. Für den Produktionsleiter, das bedeutet den Unterschied zwischen ‚dem Bediener, der weiß, wie dieser Auftrag abläuft‘ und ‚jeder geschulte Bediener kann diesen Auftrag ausführen.‘
Was Induktionsheizungssteuerungen typischerweise regeln:
— Leistungssollwert und Anstiegsrate (sanfter Start zur Vermeidung von thermischem Schock)
— Heizzeit und Haltezeit mit 0,1-Sekunden-Genauigkeit
— Frequenzauswahl oder automatische Abstimmung zur Anpassung an die Spulenimpedanz
— Spulen- oder Stationsauswahl in Mehrspulen-Systemen
— Drehgeschwindigkeit und -richtung des Werkstücks
— Vorschubgeschwindigkeit und Hubhöhe für fortschreitende Prozesse
— Abschreckverzögerung, Fluss, und Dauer
— Überwachung des Kühlwasserflusses und der Temperatur mit Alarmgrenzen
— Speicherung und Abruf von Betriebsrezepten nach Teilenummer
— Alarmhistorie und Fehlerprotokollierung für Wartungsdiagnosen
— Produktionszählung und Zykluszeiterfassung
Die grundlegende Entscheidung ist, wie viel Steuerung Ihr Prozess tatsächlich benötigt — nicht, wie viele Funktionen der Anbieter auflisten kann.
Eine einfache manuelle Lötstation benötigt möglicherweise nur Strom, Zeit, und ein Fußpedal. Eine automatisierte Härtungszelle, die sicherheitskritische Antriebsstrangteile produziert, Jedoch, Kann eine geschlossene Temperaturkontrolle erfordern, Rezeptverwaltung mit Zugriffsniveaus, Datenerfassung für jeden Zyklus, und Rückverfolgbarkeit bis hin zu einzelnen Teileseriennummern. Die Steuerungssysteme dem Prozess zuordnen – nicht dem Datenblatt.
Die Steuerungskomplexität an das Prozessrisiko anpassen. Mehr Funktionen erhöhen Kosten, Trainingsanforderungen, und potenzielle Fehlerquellen. Das richtige Steuerungssystem ist das einfachste System, das Ihren Prozess zuverlässig innerhalb der Spezifikationen hält.
Temperaturüberwachung: die Messung, die neue Käufer verwirrt
Die Messung der Bauteiltemperatur während des Induktionsheizens ist nicht so einfach wie das Einführen eines Thermoelements. Oberflächenzustand, wechselnde Emissivität von Bauteil zu Bauteil, Dampf oder Rauch im Heizbereich, Bewegung des Werkstücks, und eingeschränkter optischer Zugang durch die Spule beeinflussen alle die Sensorgenauigkeit.
Gängige Optionen zur Temperaturüberwachung, von den einfachsten bis zu den leistungsfähigsten:
— Infrarot-Pyrometer — berührungslos, schnelle Reaktion, aber abhängig von der Emissivität; sie müssen optisch korrekt ausgerichtet sein
— Wärmebildkameras — flächendeckende Temperaturkarte, nützlich zur Überprüfung des Erwärmungsmusters und der Einrichtung
— Thermoelemente — Kontaktmessung, genau, aber langsam in der Reaktion und empfindlich gegenüber der Montageposition
— Nachbearbeitung Härteprüfung und metallurgische Querschnittsuntersuchung — der Referenzstandard, nicht in Echtzeit, aber entscheidend für die Überprüfung
Für viele Produktionsprozesse, Der praktische Weg ist einfacher: Überprüfen Sie ein festes Zeitrezept, Leistung, und Bewegung während der ersten Inbetriebnahme durch metallurgische Tests, und dann die Prozessvariablen überwachen, die dieses Rezept unter Kontrolle halten.
Ein sofortiger Temperaturwert, der unter Produktionsbedingungen unzuverlässig sein kann, ist oft riskanter als ein überprüftes Rezept zu stabilisieren. Den Kreis schließen bei dem, was Sie wiederholt messen können. Und alles andere stabilisieren.
6. Systemintegration: Warum der separate Kauf von Komponenten scheitert
Hier ist der Fehler, der häufig bei den ersten Käufen auftritt von Induktionsheizungssystemkomponenten an: ein Netzteil von einem Lieferanten kaufen, eine Spule von einem anderen, die Kühlung aus der Anlageninfrastruktur zusammenbauen, Ein Gerät im eigenen Haus zu bauen, und dann zu erwarten, dass am ersten Tag alles als ein einzelnes System funktioniert.
Das passiert nur selten – oder zumindest nicht ohne Wochen von Fehlersuche und Nacharbeit, die das Geld aufzehren, von dem man dachte, es durch separate Beschaffung gespart zu haben.
Diese Komponenten sind auf eine Weise miteinander verbunden, die einzelne Datenblätter nicht offenbaren. Die Frequenzbereich des Netzteils begrenzt das Spulendesign. Das Spulendesign bestimmt den Kühlbedarf. Die Kühlleistung begrenzt die maximale Arbeitszyklusdauer. Das Gerät steuert die Kopplungskonsistenz, was direkt beeinflusst, wie viel Leistung der Prozess tatsächlich aufnimmt. Und die Steuerungen müssen mit der Stromversorgung kommunizieren, Bewegungssystem, und Sensoren innerhalb desselben Zeitfensters.
Wenn Komponenten isoliert voneinander spezifiziert werden, werden die Lücken zwischen ihnen zu Ihrem Inbetriebnahmeproblem — und keine Garantie einer Partei deckt die Aussage ab: ‚Das Teil der anderen Partei funktionierte nicht mit unserem Teil.‘
Fünf Spezifikationsfehler, die immer wieder passieren:
— kW zu kaufen, ohne den Prozess zu testen. Ein 50-kW-Netzteil kann einen 50 mm Durchmesser Stab erhitzen. Aber kann es deinen Stab erhitzen, mit der erforderlichen Geschwindigkeit und der notwendigen Temperaturgleichmäßigkeit? Die Leistungsangabe allein beantwortet diese Frage nicht. Ob diese Kilowatt in nutzbare Wärme oder verschwendete Elektrizität umgesetzt werden, hängt vollständig vom Spulendesign ab, Frequenz, Kopplung, und Wiederholbarkeit der Vorrichtung.
— Die Spule wie ein Standardkatalogteil zu behandeln. Einige einfache Anwendungen funktionieren mit Standardspulen. Die meisten Produktionsprozesse, Jedoch, tun es nicht – oder sie funktionieren, aber langsam und mit großer Prozessvariation. Eine ungeeignete Spule führt zu ungleichmäßiger Erwärmung, geringe elektrische Effizienz, langen Zykluszeiten, oder vorzeitigem Ausfall der Spule. In den meisten Fällen, sind die Kosten für eine kundenspezifische Spule niedriger als die Kosten für Ausfallzeiten und Ausschuss, die durch die Verwendung einer ungeeigneten Spule entstehen.
— Unterschätzung des Kühlbedarfs. Kühlprobleme treten häufig als sporadische Stillstände, geringere Leistung bei hohen Arbeitszyklen, Spulenschäden, oder Stromversorgungs-Fehlercodes auf, die scheinbar nichts mit der Kühlung zu tun haben. Die Kühlkapazität muss für die Spitzennachfrage bei maximalem Arbeitszyklus ausgelegt sein, kein durchschnittlicher Bedarf – und es sollte eine Reserve für Tage mit hohen Umgebungstemperaturen enthalten, gealterte Wärmetauscher, und zukünftige Produktionssteigerungen.
— Abweichungen bei eingehenden Teilen werden ignoriert. Alternative Materialqualitäten, Veränderungen im Oberflächenzustand, Massenschwankungen innerhalb einer Charge, und Toleranzen bei der Teilepositionierung wirken sich alle auf das Heizergebnis aus. Wenn Ihre eingehenden Teile erheblich variieren, muss Ihr System die erforderlichen Steuerungen enthalten, Werkstückspannung, oder Prozessgrenzen, um diese Variation zu steuern — oder die Spezifikationen für eingehende Teile müssen verschärft werden.
— Trennung von Automatisierung und Prozessgestaltung. Die Automatisierung muss den Erwärmungsprozess unterstützen und darf nicht nur auf das Bewegen der Teile beschränkt sein. Zykluszeit, Positioniergenauigkeit, Drehzahl, Abschreckmittelzufuhr, und Sensorzugänglichkeit müssen so gestaltet werden, dass sie dem Induktionsheizzyklus entsprechen. Wenn die Automatisierung erst hinzugefügt wird, nachdem der Erwärmungsprozess definiert wurde, erzwingt dies normalerweise Kompromisse, die später in den Qualitätsdaten sichtbar werden.
Definieren Sie den Prozess, bevor Sie die Ausrüstung spezifizieren
bevor Sie eine Anfrage senden, definieren Sie die technischen Details, die später jede Bauteilentscheidung bestimmen – Bauteilmaterial und -qualität, Heizzone und deren Geometrie, Anfangs- und Zieltemperatur, erforderliche Heizzeit, Produktionsrate, Gehäusetiefe oder Verbindungsdesign falls zutreffend, verfügbare elektrische Versorgung und Kühlwasser, Platzbedarf, Bedienerfähigkeitsniveau, und Qualitätsdokumentationsanforderungen.
Ein Lötsystem und ein Härtesystem können dieselbe Modellnummer des Netzteils verwenden, aber die Spule, Vorrichtung, Kühlanforderungen, Steuerungslogik, und die Schritte zur Prozessvalidierung sind völlig unterschiedlich. Je genauer Sie den Prozess zu Beginn definieren, desto weniger Überraschungen werden Sie während der Inbetriebnahme erleben.
Für allgemeine Richtlinien zu Systemspezifikationen, finden Sie in unserem Artikel über Auswahl eines Induktionshärtesystems. Für prozessspezifische Überlegungen, wenn beim Fügen eine Wärmebehandlung durchgeführt wird, Unser Leitfaden zu Induktionsolen erklärt, welche Änderungen auftreten.
Wie sich die Prioritäten der Komponenten je nach Anwendung ändern
Die gleichen sechs Komponenten bleiben in jedem Induktionsheizsystem wichtig, aber ihre relative Bedeutung ändert sich je nach Prozess. Eine Lötstation priorisiert Präzision und Zugänglichkeit der Verbindung. Ein Härtungssystem priorisiert Leistungsdichte und Integration schneller Kühlung. Das richtige System zu kaufen bedeutet zu wissen, welche Variablen für Ihre Anwendung angepasst werden müssen.
| Anwendung | Stromquelle Priorität | Spule Priorität | Kühlanforderungen | Steuerungskomplexität |
|---|---|---|---|---|
| Kupfer- und Weichlöten | mittlere kW-Leistung, höhere Frequenz (100–400 kHz), präzise Steuerung bei niedriger Leistung | Zentrierter Magnetfluss, verbindungs-spezifische Geometrie, Zugang des Bedieners zum Einbringen des Füllmetalls | Niedrig bis mittel | Niedrig — Zeit + Leistungsrezept, Fußpedal oder einfache HMI |
| Induktionshärtung | Hohe Leistungsdichte, Frequenz abgestimmt auf die Falztiefe, schnelle Aufheizrate | Scannen oder Einzelaufnahme mit integriertem Abschrecken, enger Kopplungsspalt | Hoch — kontinuierliche Produktion, und Abschrecken fügt eine thermische Belastung hinzu | Hoch — Rezept + Temperatur + Abschreckzeitpunkt + Bewegung + Datenerfassung |
| Schmieden / Barrenheizung | Leistungsstarker kW-Antrieb, niedrigere Frequenz (1–10 kHz) für Durchgangserwärmung, hoher Arbeitszyklus | Mehrwindungshelix, robust für kontinuierliche Beschickung, gleichmäßige Wärme entlang des Werkstücks | Sehr hoch – nahezu kontinuierlicher Betrieb | Mittel – Temperatur + Vorschubgeschwindigkeit + Sicherheitsverriegelung mit Presse oder Hammer |
| Lagerschrumpfung | Niedrige bis mittlere kW-Leistung, kurzer Zyklus, niedriger Zoll | Einzeldrehung oder einfache Helix, schneller Werkstückwechsel | Niedrig | Niedrig — Zeit + Leistung, oft manuelle Bedienung |
5 Spezifikationsfehler, die immer wieder auftauchen
— Kauf von kW ohne Validierung des Prozesses. A 50 kW-Stromquelle kann a heizen 50 mm bar – aber kann es erhitzen? Ihren bar zum Tarif Du erfordern und mit Ihren Einheitlichkeitsanforderungen?
— Behandeln Sie die Spule wie einen Katalogartikel. Die falsche Spule verschwendet Energie, erzeugt Ausschuss, und fällt früh aus. Eine kundenspezifisch entworfene Spule zahlt sich innerhalb weniger Wochen aus.
— Kühlung auf den Durchschnitt statt auf den Spitzenwert auslegen. Kühlversagen treten an den heißesten Tagen und bei maximaler Auslastung auf. Ein Sicherheitszuschlag ist günstiger als ein Produktionsstillstand.
— Variationen in gelieferten Teilen ignorieren. Material, Oberfläche, Masse – wenn Ihre Teile variieren, Ihr System benötigt die erforderliche Steuerung oder Vorrichtung, um diese Variationen auszugleichen.
— Trennung von Automatisierung und Prozessgestaltung. Wenn Sie Automatisierung erst hinzufügen, nachdem der Heizprozess definiert wurde, die Kompromisse werden sich deutlich in Ihren Qualitätsdaten zeigen.
Schlüssel zum Mitnehmen
Die meisten Induktionserwärmungsprobleme beginnen nicht mit einem schlechten Netzteil. Sie beginnen, wenn eine einzige Komponente des Induktionserwärmungssystems isoliert von den anderen Komponenten spezifiziert wird. Die sechs Kernkomponenten – Netzteil, Spule, Kühlung, Werkstückhalterung, Steuerungen, und Systemintegration – müssen als ein entwickeltes System behandelt werden, nicht als Einkaufsliste.
Wenn Sie zuerst den Prozess definieren und dann die Komponenten darauf abstimmen, arbeiten die Systemkomponenten zusammen. Wenn Sie zuerst Komponenten kaufen und sie später verbinden,, werden Sie Ihr Inbetriebnahme-Budget für Fehlersuche und Nacharbeit ausgeben – und feststellen, dass die teuerste Komponente diejenige ist, die Sie nicht gründlich genug untersucht haben.
Q: Kann ich dasselbe Netzteil für Löten und Härten verwenden?
A: Manchmal, aber nicht ohne Änderung der Werkzeuge und Prozessparameter. Löten erfordert typischerweise eine niedrigere Leistungsdichte, lokalisierte Erwärmung, und manuelle oder halbautomatische Teilehandhabung. Härten, im Gegensatz dazu, erfordert oft eine höhere Leistungsdichte, kontrollierte Randhärtetiefe, integriertes Abschrecken, und eine präzisere Zykluszeit. Ein Netzteil mit ausreichend breiter Frequenz und Leistungsumfang kann beide Prozesse unterstützen, aber die Spule, Vorrichtung, Kühlaufbau, und Steuerungsrezepte werden jeweils unterschiedlich sein. Planen Sie zwei Werkzeugsätze – nicht eine einzige Maschine, die beide Prozesse ohne Umschaltung ausführt.
Q: Lohnt es sich, mehr für eine maßgefertigte Induktionsspule zu bezahlen??
A: Für jeden Produktionsprozess, der über das bloße Erhitzen des Enden einer Stange oder gelegentliche Labornutzung hinausgeht: ja. Eine kundenspezifische Spule, die für Ihre Bauteilgeometrie und Ihr spezifisches Heizziel ausgelegt ist, amortisiert sich in der Regel innerhalb weniger Wochen durch schnellere Zykluszeiten, niedrigere Ausschussraten, und längere Lebensdauer der Spule. Standard-Spulen von der Stange eignen sich für allgemeine Anwendungen, aber sie liefern selten die beste Leistung für einen spezifischen Produktionsprozess. Wenn Ihr Prozess mehr als ein paar Stunden pro Woche läuft, ist die Spule nicht der richtige Ort, um Geld zu sparen.
Erhalten Sie eine anwendungsbezogene Systembewertung
Teilen Sie uns Ihre Teilzeichnung, Material, Zieltemperatur, und Produktionsrate mit. Unser Engineering-Team kann Ihnen helfen, die Anforderungen an Leistung, Frequenz, Spulendesign, Kühlung, und Automatisierung für Ihren Prozess zu bewerten.


