
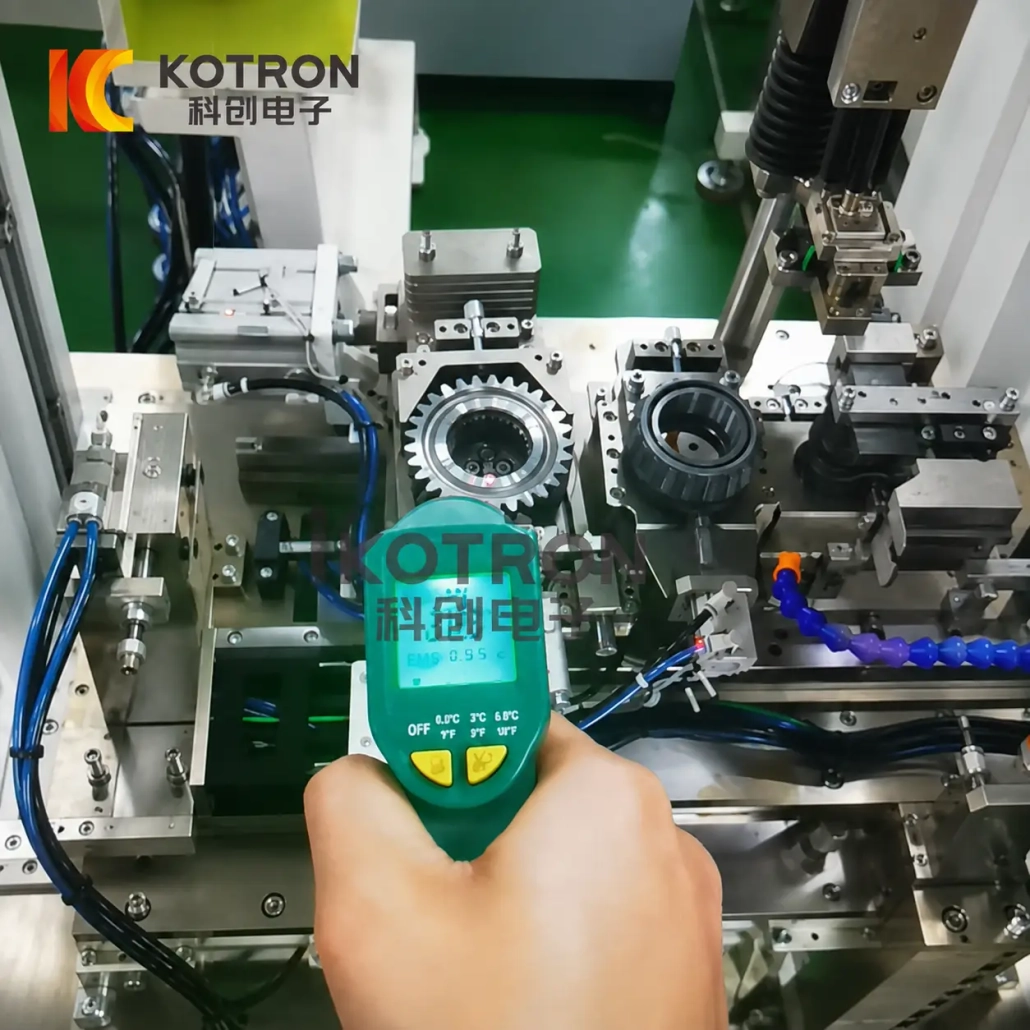
Linea automatica di montaggio a calzo tramite induzione
Riscaldamento a induzione controllata e assemblaggio automatizzato per componenti con adattamento alle interferenze
Una linea di calettamento automatica a induzione riscalda il componente esterno per creare lo spazio temporaneo necessario per l'assemblaggio, quindi posiziona e unisce le parti accoppiate secondo una sequenza di produzione controllata.
La linea può essere configurata per ingranaggi, rotori, accoppiamenti, manicotti, mozzi e altri gruppi con interferenza. Stazioni di riscaldamento, induttori, movimentazione delle parti, il controllo della temperatura e gli utensili di assemblaggio sono sviluppati attorno al pezzo reale piuttosto che a un formato macchina fisso.
Ⅰ. Guarda una linea di calettamento per ingranaggi in funzione
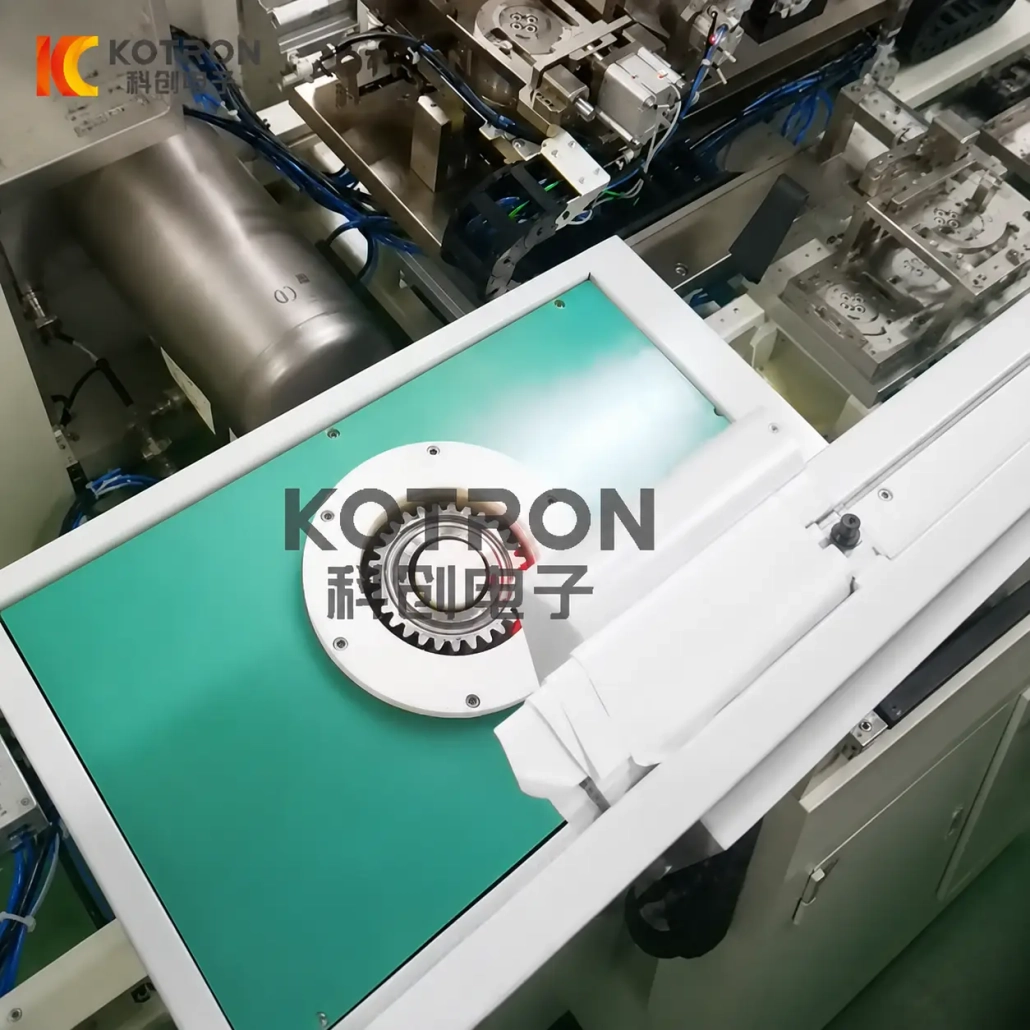
Questo video mostra un'applicazione della linea di produzione: riscaldamento a induzione e assemblaggio automatizzato di un ingranaggio sul suo componente accoppiato.
L'applicazione dell'ingranaggio è rappresentativo e non restrittivo. Lo stesso principio di calettamento può essere applicato ad altre parti con accoppiamento con interferenza quando i loro materiali, dimensioni, i requisiti di vestibilità e assemblaggio siano adeguati. Per uno sguardo più approfondito alle decisioni sull'attrezzatura dietro una linea come questa, vedere il nostro guida alla scelta della macchina per calettamento termoretraibile.
La linea gestisce la sequenza completa: dal caricamento delle parti e dal riscaldamento a induzione fino alla verifica della temperatura, assemblaggio, raffreddamento e rilascio: in questo modo l'operatore gestisce il processo anziché maneggiare i componenti riscaldati.
Ⅱ. Cosa può essere assemblato mediante il montaggio a caldo?
Il montaggio a restringimento è particolarmente utile quando un componente deve essere montato sopra un altro con un accoppiamento con interferenza. Le relazioni di assieme tipiche includono:
Trasmissione, propulsore, gruppi di riduttori industriali - comuni in produzione automobilistica
Produzione di motori elettrici e generatori
Pompa, collegamenti del compressore e della trasmissione
Giunti con interferenza meccanica generale
Montaggio dei cuscinetti volventi - vedere anche rimozione cuscinetti a induzione per lo smontaggio
Ⅲ. Come funziona il raccordo termorestringente a induzione
Un accoppiamento forzato inizia con un'interferenza dimensionale intenzionale tra due componenti accoppiati. Invece di forzare le parti insieme alle loro dimensioni originali, il componente esterno viene riscaldato in modo che il suo foro si espanda temporaneamente. I componenti vengono quindi assemblati finché esiste spazio sufficiente. Mentre la parte riscaldata si raffredda, si contrae attorno al componente accoppiato e ripristina l'interferenza progettata.
Questo è un principio di giunzione meccanica standard. Il corso di produzione del MIT descrive un restringimento come il riscaldamento di un corpo in modo che si espanda, posizionandolo sopra l'altro componente, e poi lasciandolo raffreddare. Comprendere come il campo elettromagnetico genera questo calore a livello dei componenti, leggi la nostra guida su come funziona il riscaldamento ad induzione.
La temperatura richiesta è quindi non è un parametro macchina fisso. Dipende dalle dimensioni della parte, dilatazione termica del materiale, interferenza, spazio di assemblaggio richiesto e limiti di processo.
Ⅳ. Perché utilizzare il riscaldamento a induzione per la fase di assemblaggio?
Il riscaldamento a induzione genera calore in materiale elettricamente conduttivo attraverso un campo elettromagnetico alternato. Gli Stati Uniti. Dipartimento dell'Energia descrive il riscaldamento a induzione industriale come l'utilizzo della corrente elettrica per creare un campo magnetico che riscalda i materiali conduttivi.
Per il montaggio a caldo a interferenza, questo rende possibile concentrare il processo di riscaldamento sul componente che deve espandersi piuttosto che trattare l'intero assieme come una massa riscaldata. Rispetto a forni a gas o riscaldamento a resistenza, l'induzione fornisce energia direttamente alla superficie della parte dove deve avvenire l'espansione.
Lo scopo non è semplicemente quello di riscaldare la parte il più velocemente possibile. La parte deve raggiungere la condizione di assemblaggio richiesta senza creare una differenza di temperatura non necessaria o ritardare il trasferimento alla stazione di assemblaggio.
Ⅴ. Dal riscaldamento all'assemblaggio: come è configurata la linea
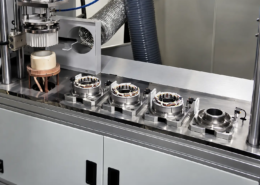
Una linea di produzione è costruita attorno alla sequenza richiesta dal pezzo. Ogni stazione - dal componenti del sistema di riscaldamento a induzione alla movimentazione e al raffreddamento dei pezzi: è configurato per adattarsi al pezzo in lavorazione. Un progetto tipico può includere:
Caricamento → Posizionamento → Riscaldamento a induzione → Conferma temperatura → Trasferimento → Assemblaggio calettamento → Conferma posizione → Raffreddamento → Scarico
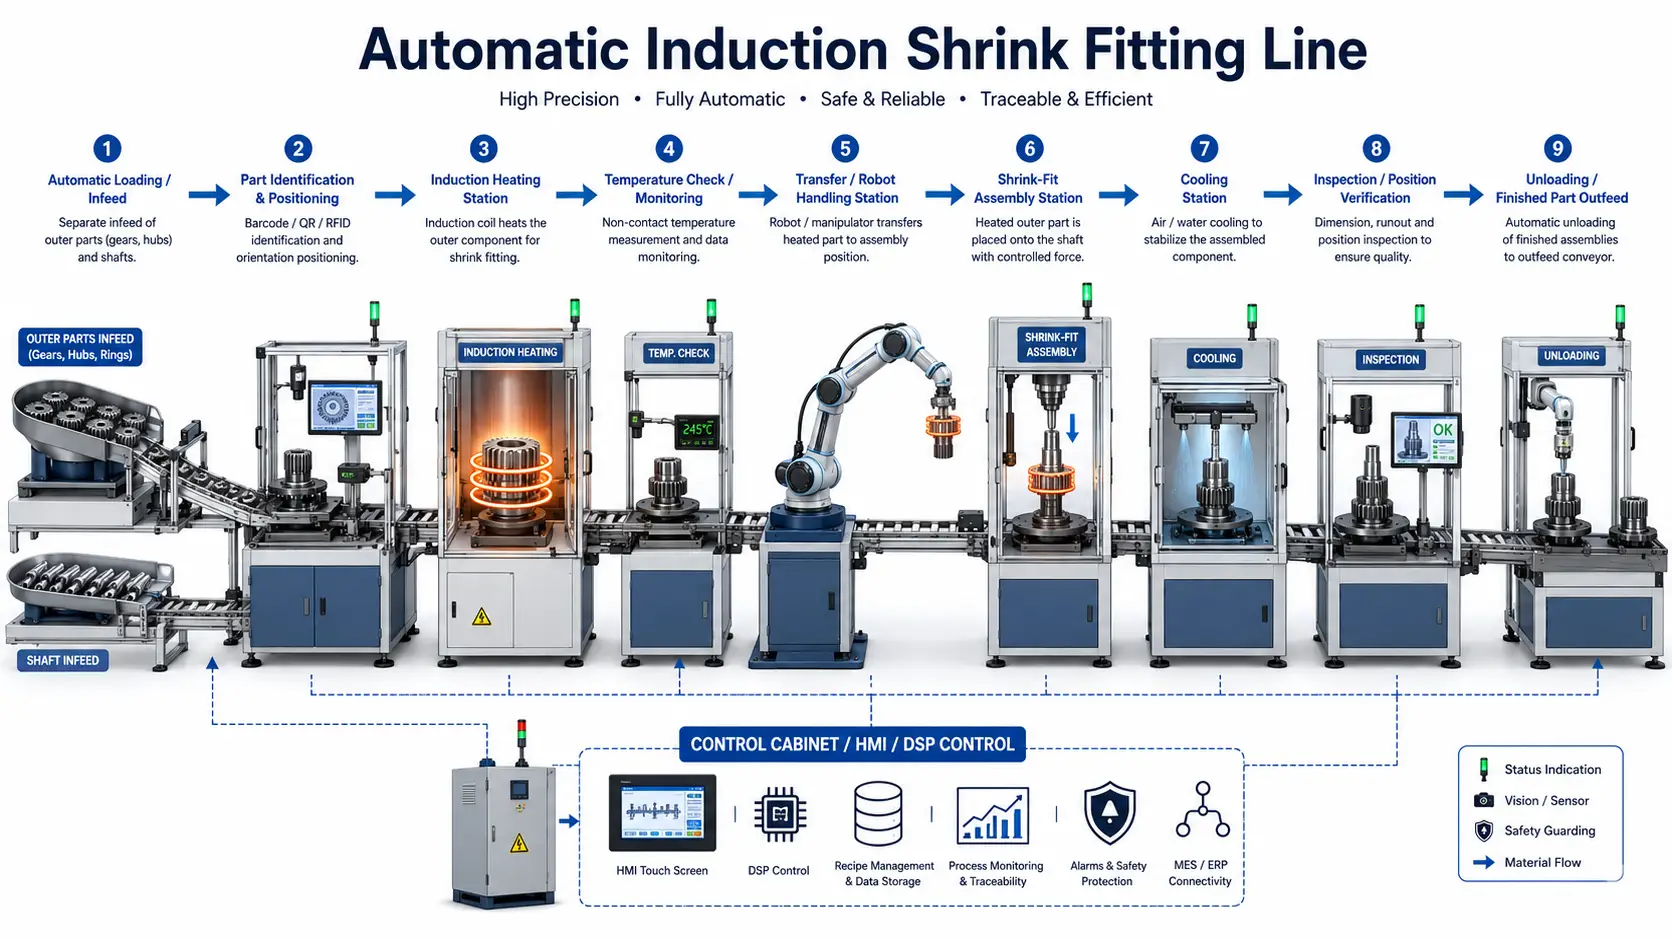
La sequenza esatta dipende dal pezzo. Alcune applicazioni richiedono solo il riscaldamento e l'inserimento automatico; altri potrebbero richiedere orientamento, trasferimento controllato, pressatura ausiliaria, rilevamento della posizione o raffreddamento aggiuntivo prima del rilascio.
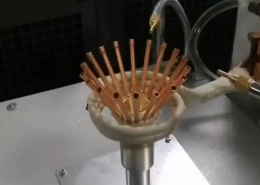
Induttore e metodo di riscaldamento adattati alla parte che deve espandersi. La geometria della bobina è particolarmente importante quando il riscaldamento deve essere concentrato attorno a un foro, anello o sezione selezionata.
L'orientamento e il trasferimento della parte devono posizionare il componente riscaldato sulla sua parte accoppiata prima che si perda troppo spazio di montaggio durante il raffreddamento.
A seconda della vestibilità e del metodo di produzione, l'assemblaggio può basarsi sul gioco termico o utilizzare un movimento meccanico controllato.
Dopo l'assemblaggio, il componente montato si raffredda fino a quando il giunto raggiunge la condizione necessaria per la successiva movimentazione.
Ⅵ. Riscaldamento multistazione per la produzione automatica
Non sempre una singola stazione di riscaldamento è la soluzione più adatta per una linea di produzione.
Per applicazioni multistazione, la piattaforma di riscaldamento a induzione include tempo condiviso, configurazioni multifrequenza con più uscite di carico. Le singole stazioni possono utilizzare diverse impostazioni di potenza e frequenza e possono essere abbinate a diverse bobine di induzione per diversi pezzi o processi di riscaldamento. Il generatore di riscaldamento a induzione la selezione determina la flessibilità con cui l'energia può essere allocata tra le stazioni.
Ciò è utile quando una riga contiene diverse posizioni di riscaldamento, gestisce diverse varianti di parti, oppure necessita che la sequenza di riscaldamento sia coordinata con altre operazioni di montaggio.
Non dovrebbe, tuttavia, si presuppone che ogni linea necessiti di più uscite. Il numero di stazioni viene selezionato dal ciclo richiesto, mix di parti e arrangiamento di linee.
Ⅶ. Conversione di potenza IGBT e controllo digitale DSP
La sezione di riscaldamento a induzione utilizza la conversione di potenza IGBT con il controllo digitale DSP. Per un confronto dettagliato delle piattaforme di controllo digitale, vedi la nostra guida su alimentatori per riscaldamento a induzione digitale.
Il ruolo del controllo digitale è più importante dei nomi stessi dei componenti: l'alimentatore deve seguire coerentemente la ricetta di riscaldamento e scambiare informazioni di funzionamento con il resto della linea. Il controllo DSP fornisce l'acquisizione in tempo reale di:
La stessa piattaforma può comunicare con apparecchiature di controllo centralizzato, consentendo alla centrale termica di diventare parte di una più ampia rete di controllo della linea di produzione.
Dove richiesto, il controllo del riscaldamento può anche essere configurato a corrente costante, funzionamento a potenza costante o a temperatura controllata, a seconda del pacchetto di alimentazione e controllo della temperatura selezionato.
Ⅷ. Il controllo della temperatura è importante prima che le parti si incontrino
Per il montaggio a caldo a interferenza, la variabile utile del processo non è semplicemente il tempo di accensione del riscaldatore.
Il componente riscaldato necessita di un'espansione dimensionale sufficiente per il montaggio, e tale espansione dipende sia dal materiale che dalla sua temperatura. Una distanza termica troppo ridotta può rendere difficile il montaggio; un riscaldamento eccessivo potrebbe non essere necessario o non essere adatto al componente. La stessa sensibilità alla temperatura si applica ai processi correlati come normalizzazione e ricottura per induzione, dove il controllo termico preciso definisce il risultato metallurgico.
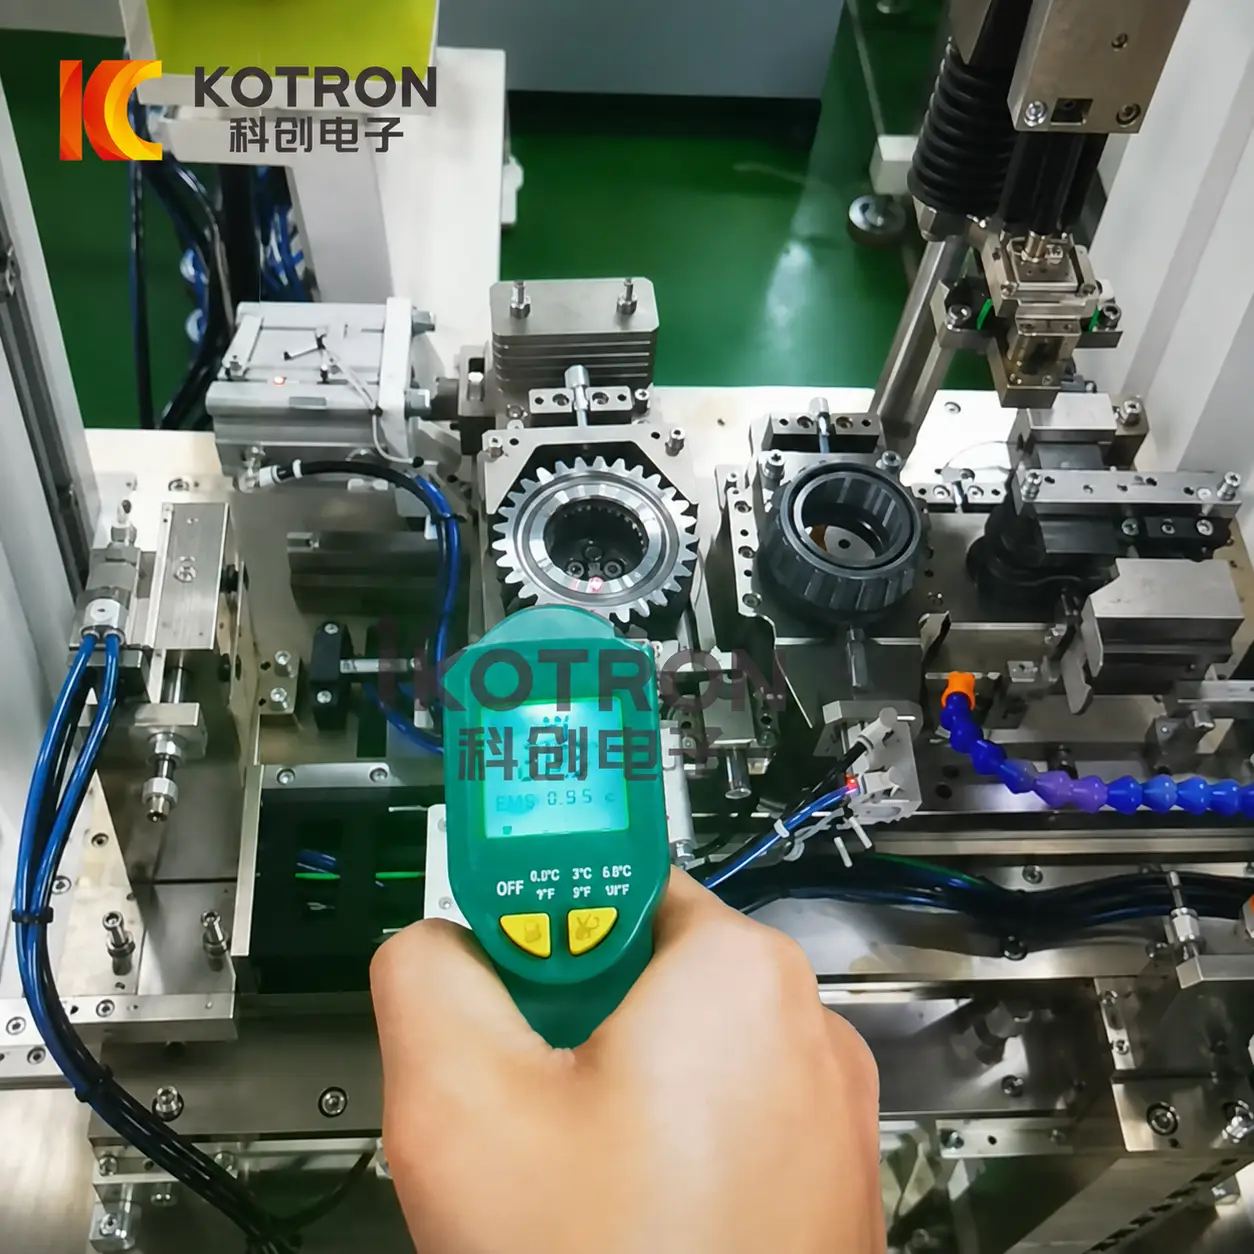
Ecco perché la misurazione della temperatura dovrebbe essere considerata insieme all’impostazione della potenza di induzione. A seconda dell'applicazione, il sistema può utilizzare termocoppia o altro feedback di temperatura adeguato, con controllo a circuito chiuso configurato attorno al processo di produzione. Le configurazioni disponibili includono doppio controllo a circuito chiuso di potenza e temperatura, curve di temperatura e allarmi di alta/bassa temperatura o tempo di riscaldamento.
Il tipo di sensore e il metodo di controllo effettivi devono essere scelti dopo aver conosciuto il pezzo e la posizione di riscaldamento.
Ⅸ. Ricette di processo, Allarmi e registrazioni di produzione
Per prodotti ricorrenti, gli operatori non dovrebbero essere costretti a ricostruire la configurazione del riscaldamento dalla memoria ogni volta che ritorna un lotto. Con la corrispondente configurazione di monitoraggio, i parametri di riscaldamento possono essere memorizzati e rivisti insieme ai registri operativi.
Le funzioni disponibili includono la tensione in tempo reale, visualizzazione della corrente e della potenza, curve di riscaldamento, allarmi parametri superiori/inferiori, documenti storici, informazioni sull'operatore e dati sul lotto di produzione. Queste funzioni fanno parte di una piattaforma opzionale di monitoraggio energetico e dovrebbero essere specificate quando è richiesta la tracciabilità del processo.
Per una linea di termoretrazione automatizzata, questi dati rispondono a domande pratiche sulla produzione:
Q: Quale ricetta è stata utilizzata per questa parte?
Nomi e parametri delle ricette memorizzati collegati a ciascun ciclo di produzione.
Q: Il ciclo di riscaldamento è rimasto entro i limiti definiti?
I registri degli allarmi superiore/inferiore mostrano se i parametri sono usciti dalla finestra del processo.
Q: È stato generato un allarme? Quale batch era in fase di elaborazione?
Gli allarmi sono contrassegnati da data e ora e collegati ai record del lotto e dell'operatore per la tracciabilità.
Q: È possibile rivedere una curva di riscaldamento precedente?
Le curve storiche sono recuperabili per la revisione della qualità, risoluzione dei problemi o audit del cliente.
Ⅹ. L'induttore e gli strumenti sono progettati attorno alla parte
Una linea di produzione universale non significa una bobina di induzione universale. La forma del componente, posizione del foro, superficie di riscaldamento disponibile, la geometria circostante e la distribuzione della temperatura richiesta influiscono tutti sulla progettazione dell'induttore. Per uno sguardo dettagliato su come la geometria della bobina modella il modello di riscaldamento, vedi la nostra guida su come funzionano le bobine a induzione.
Le forme di induttori disponibili per lavori di montaggio e riscaldamento includono tipo di apertura, tipo di telaio, telaio a raggio regolabile, cintura, soluzioni di riscaldamento piatte e flessibili. Per una linea di termoretrazione automatica, la bobina e l'attrezzatura finali vengono selezionati in base al pezzo in lavorazione e al metodo di automazione effettivi.
La gestione delle parti merita la stessa attenzione. Un ingranaggio, il rotore e l'accoppiamento possono tutti utilizzare un raccordo termoretraibile, ma il loro orientamento, punti di presa, la distanza di trasferimento e il movimento di assemblaggio possono essere molto diversi.
Ⅺ. I dati relativi all'adattamento e alla parte vengono prima della selezione della macchina
Il sistema di riscaldamento non può essere selezionato solo dal diametro esterno. Una proposta tecnica utile inizia dal rapporto tra i componenti di accoppiamento.
| Informazioni sul pezzo | Requisiti di assemblaggio |
|---|---|
| Disegno della parte | Vestibilità richiesta / interferenza |
| Materiali di entrambe le parti | Posizione di montaggio |
| Diametro della foratura | Profondità di inserimento richiesta |
| Diametro dell'albero o dell'accoppiamento | Requisito di orientamento |
| Dimensioni esterne | Portata produttiva |
| Peso parziale | Temperatura di processo consentita |
| Metodo di assemblaggio attuale | Requisito di automazione |
Se le dimensioni di accoppiamento vengono specificate utilizzando un sistema standard di limiti e accoppiamenti, fornire la designazione effettiva della tolleranza è preferibile piuttosto che descrivere la connessione solo come “vestibilità attillata.” ISO 286 definisce il sistema di tolleranze, deviazioni e adattamenti per caratteristiche di dimensione lineare. Dove possibile, invia il requisiti effettivi di disegno e interferenza, non solo il diametro nominale dell'albero.
Ⅻ. Configurazione tecnica
Perché una linea di calettamento automatica è specifica per il pezzo da lavorare, pubblicare una potenza o un intervallo di temperatura universali arbitrari sarebbe fuorviante. È invece possibile definire una configurazione di progetto attorno ai seguenti elementi:
| Articolo | Configurazione |
|---|---|
| Potenza di induzione | Selezionato in base al pezzo e al ciclo di riscaldamento |
| Frequenza operativa | Selezionato in base alla geometria del pezzo e ai requisiti di riscaldamento |
| Quantità della stazione di riscaldamento | Dipendente dall'applicazione |
| Induttore | Personalizzato sul pezzo |
| Misurazione della temperatura | Configurato in base alla posizione e al processo di riscaldamento |
| Controllo della potenza | controllo digitale DSP |
| Uscita multistazione | Disponibile dove richiesto |
| PLC / HMI | Configurato per la sequenza della linea di produzione |
| Trasferimento di parte | Personalizzato in base al pezzo e al layout |
| Meccanismo di assemblaggio | Selezionato in base alla vestibilità e al metodo di assemblaggio |
| Monitoraggio del processo | Opzionale in base ai requisiti di tracciabilità |
| Interfaccia di comunicazione | Disponibile in base ai requisiti di controllo della linea |
I modelli specifici di alimentatori e le dimensioni meccaniche dovrebbero essere confermati dopo aver valutato la parte e il ciclo di produzione.
ⅩⅢ. Applicazioni tipiche dei raccordi termoretraibili
L'applicazione va sempre valutata in base alla reale vestibilità, materiale e geometria piuttosto che dal solo nome del componente.
Gruppo ingranaggio-albero
Un ingranaggio viene riscaldato per aumentare il gioco del foro, trasferito nella posizione di montaggio e montato sull'albero. Questa è l'applicazione mostrata nel video di produzione in questa pagina. Ingranaggi per trasmissioni, i gruppi propulsori e i riduttori industriali sono tra i più comuni candidati al calettamento: l'accoppiamento con interferenza trasmette la coppia senza chiavette o scanalature se progettato correttamente. Per una visione più ampia del riscaldamento a induzione nei componenti del gruppo propulsore, vedere il nostro guida per l'acquisto di componenti automobilistici.
Gruppo rotore-albero
I rotori dei motori rientrano tra le applicazioni di assemblaggio termico per le linee di produzione di motori elettrici e generatori. Vedi anche riscaldamento a induzione per componenti di energia eolica, dove il montaggio termoretraibile del rotore del generatore è un'applicazione ricorrente.
Gruppo accoppiamento-albero
Il riscaldamento a induzione prepara i giunti dell'albero per il montaggio o lo smontaggio termico nella pompa, applicazioni per compressori e trasmissioni. Per scenari di rimozione, vedere rimozione cuscinetti a induzione — si applicano molti degli stessi principi.
Cuscinetto & Componenti dell'anello
Il riscaldamento di un componente a forma di anello prima del montaggio è una tecnica consolidata di adattamento con interferenza. La temperatura e la manipolazione devono rispettare i requisiti del produttore del componente. Vedi anche riscaldamento a induzione per anelli di grandi dimensioni per considerazioni specifiche sulla geometria.
Maniche, Mozzi & Adattamenti simili
Valutato quando la geometria e il materiale consentono un'espansione termica controllata e la linea può fornire il posizionamento e la sequenza di assemblaggio richiesti. Imparentato: riscaldamento a induzione della biella copre sfide simili di assemblaggio con adattamento alle interferenze.
ⅩⅣ. Quando una linea automatica ha senso
Una linea di termoretrazione automatica è particolarmente utile quando il processo viene ripetuto abbastanza spesso per il riscaldamento, trasferimento e assemblaggio da coordinare come un'unica sequenza di produzione.
I motivi tipici per passare da un riscaldatore autonomo a una linea includono:
• Produzione ripetuta degli stessi o di assiemi correlati
• Necessità di trasferimento controllato tra riscaldamento e raccordo
• Stazioni multiple di riscaldamento o assemblaggio
• Requisiti di identificazione delle parti o di gestione delle ricette
• Necessità di ridurre la movimentazione manuale dei componenti riscaldati
• Registrazioni di produzione o requisiti di tracciabilità
• Integrazione con apparecchiature a monte o a valle
Per il montaggio di manutenzione occasionale o lo smontaggio sul campo, un sistema di riscaldamento a induzione autonomo può essere più appropriato di una linea automatica completa. I riscaldatori a induzione portatili e sistemi raffreddati ad aria sono disponibili per lavori di adattamento e smontaggio sul campo: questi sistemi hanno uno scopo diverso rispetto al prodotto della linea di produzione automatizzata in questa pagina.
ⅩⅤ. Domande frequenti
Quali informazioni sono necessarie per selezionare la potenza di riscaldamento?
Il montaggio a caldo elimina sempre la forza di pressatura?
Una linea può assemblare più di un prodotto?
La temperatura di riscaldamento può essere controllata automaticamente?
Più stazioni di riscaldamento possono utilizzare impostazioni diverse?
È possibile registrare i dati di produzione?
La linea è solo per gli ingranaggi?
ⅩⅥ. Inviaci le due parti accoppiate
Un'utile proposta di calettamento inizia con entrambi i lati dell'assemblaggio. Si prega di fornire:
✓ Disegni dei pezzi
✓ Materiali
✓ Dimensioni del foro e dell'albero
✓ Tolleranze o quantità di interferenza
✓ Posizione di montaggio richiesta
✓ Peso parziale
✓ Metodo di assemblaggio attuale
✓ Tasso di produzione richiesto
✓ Layout di fabbrica disponibile
✓ Requisiti di automazione e registrazione dei dati
Da questi dettagli, la stazione di riscaldamento a induzione, potenza e frequenza, induttore, metodo di controllo della temperatura, il meccanismo di trasferimento e la sequenza di assemblaggio possono essere valutati insieme.
Prodotti correlati


Clicca qui per aggiungere il tuo testo


