
Induktionshärten für langlebige Windkraftkomponenten
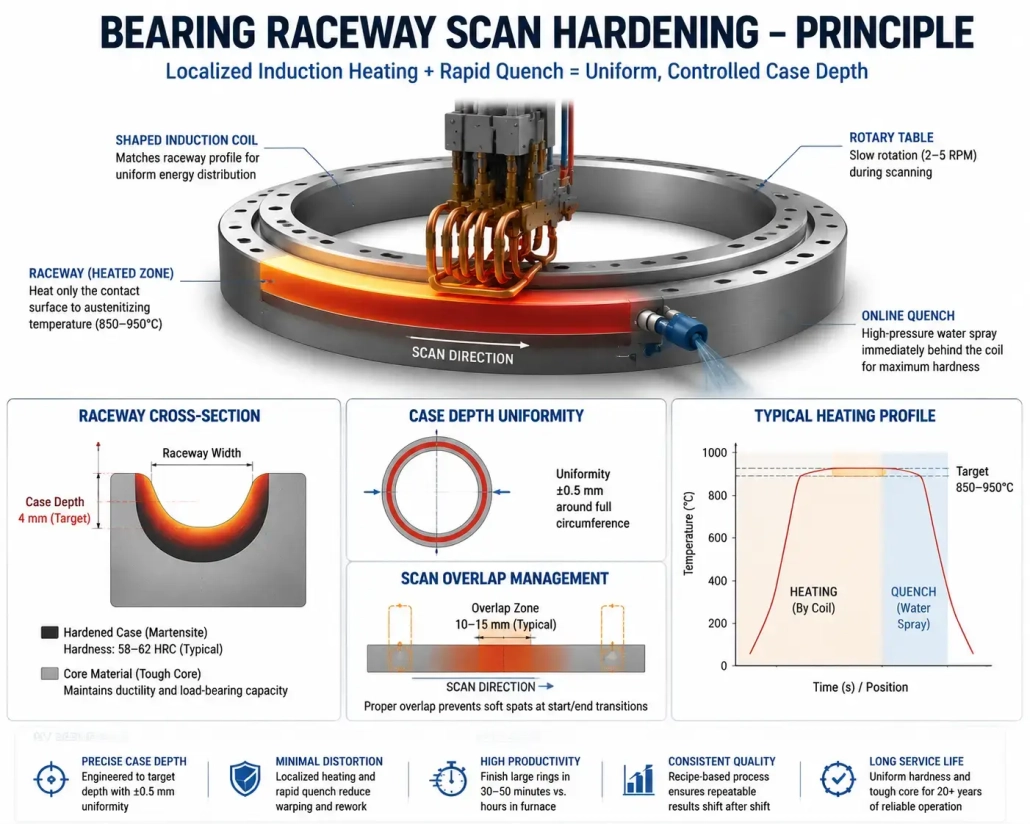
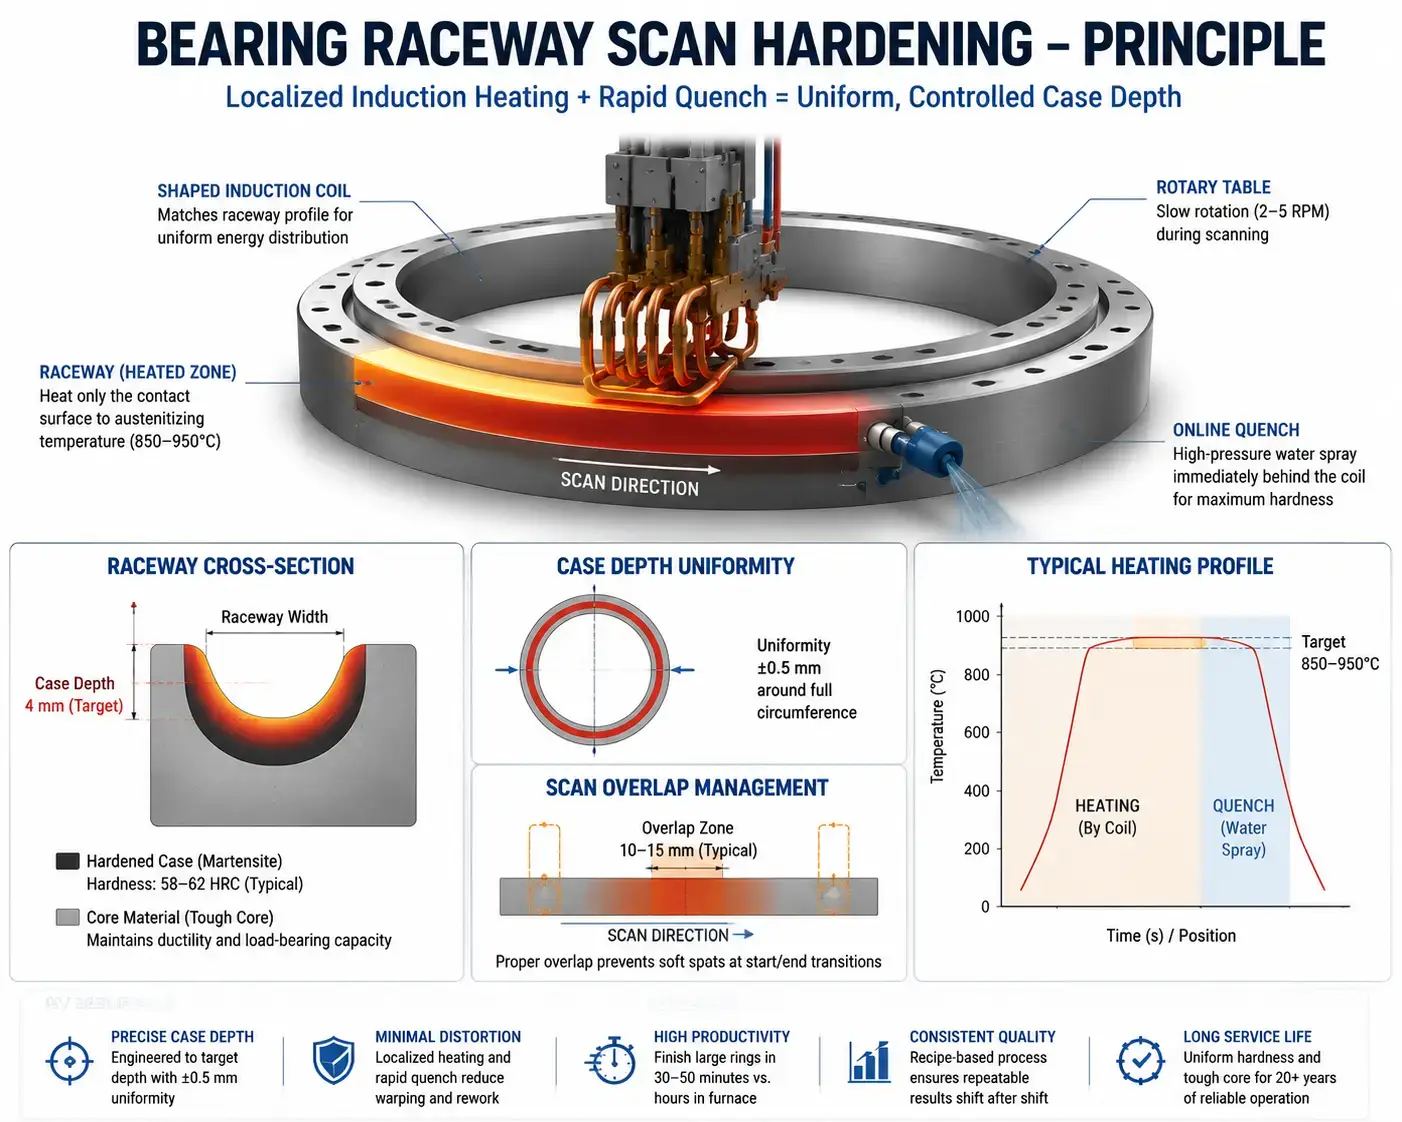
Ein 4-Meter-Rillenkugellager für eine 8 MW-Offshore-Turbine wiegt 3.5 Tonnen. Seine Laufbahn benötigt eine 4 mm gehärtete Schale, gleichmäßig innerhalb von ±0,5 mm über den gesamten Umfang. Die Ofenoption: den Ring laden, das gesamte 3,5-Tonnen-Bauteil auf 880°C erhitzen, einweichen für 2 Stunden, abschrecken, anlassen — ein 6-stündiger Wärmezylinder, der den Ring so verzieht, dass 0.5 mm Nachschleifen. Eine Induktionshärten für Windkraftkomponenten der Ansatz scannt eine Spule entlang der Laufrinne mit 200 mm/min, heizt nur die Kontaktfläche bis zur Tiefe, abschreckt inline, und fertigt den Ring ab in 40 Minuten. Verzug sinkt. Durchsatz verdreifacht sich. Nachschleifen wird in Mikrometern gemessen, nicht in halben Millimetern.
Inhaltsverzeichnis
1. Warum Windkomponenten herkömmliche Heizmethoden nicht vertragen
Es läuft ein Pitch-Lagerring 2 zu 5 Meter im Durchmesser. Ein Hauptwellenlager ist 400 zu 800 Millimeter im Durchmesser. Ein Planetengetriebe-Rohling wiegt 2 Tonnen vor dem ersten Bearbeitungsgang. Dies sind keine Teile, die man in einen Induktionsscanner auf der Werkbank legt.
Die Größe ist nur das erste Problem. Die Geometrie ist das zweite. Lagerlaufbahnen sind gebogene Rillen. Zahnflanken von Zahnrädern haben Flanken, Wurzeln, und Spitzen – jede mit unterschiedlicher Masse- und Wärmesenkenverhalten. Eine Spule, die eine zylindrische Wellenlagerstelle gleichmäßig erwärmt, wird die Kanten einer Rillenlaufbahn verfehlen. Die Spule muss dem Merkmal folgen, nicht nur das Bauteil umkreisen.
Dann gibt es noch die Kosten, es falsch zu machen. Ein Getriebe- oder Hauptlagerwechsel bei einer Offshore-Turbine bedeutet Wochen des Stillstands, eine Kranmobilisierung, und entgangene Stromerzeugung. Der Erwärmungsprozess birgt ein unverhältnismäßiges Qualitätsrisiko: Eine unterschrittene Gehäusetiefe oder eine weiche Stelle in einem Lagerlaufbahn kann sich erst nach Jahren zeigen 7 bei einer 20-jährigen Auslegungsdauer. Wenn sie es tut, Der Wärmebehandlungsnachweis – falls vorhanden – ist das erste, was das Ausfallanalyse-Team anfordert.
Ofenerwärmung vermeidet einige dieser Probleme, indem alles erhitzt wird. Sie schafft andere. Verzerrung durch stundenlanges Einweichen. Maß auf bearbeiteten Oberflächen. Zykluszeiten lang genug, dass Wärmebehandlung, nicht Bearbeitung, das Tempo der Fabrik vorgibt. Induktion erhitzt nur die Stelle, die sie benötigt, in Minuten, und integriert Abschreckung und Handhabung in einer Station. Der Kompromiss: er erfordert präzises Positionieren, die richtige Frequenz, und genügend Leistung, um einem mehrtonnigen Wärmesenker zuvorzukommen.
2. Induktionserwärmungsanwendungen bei der Herstellung von Windkraftanlagen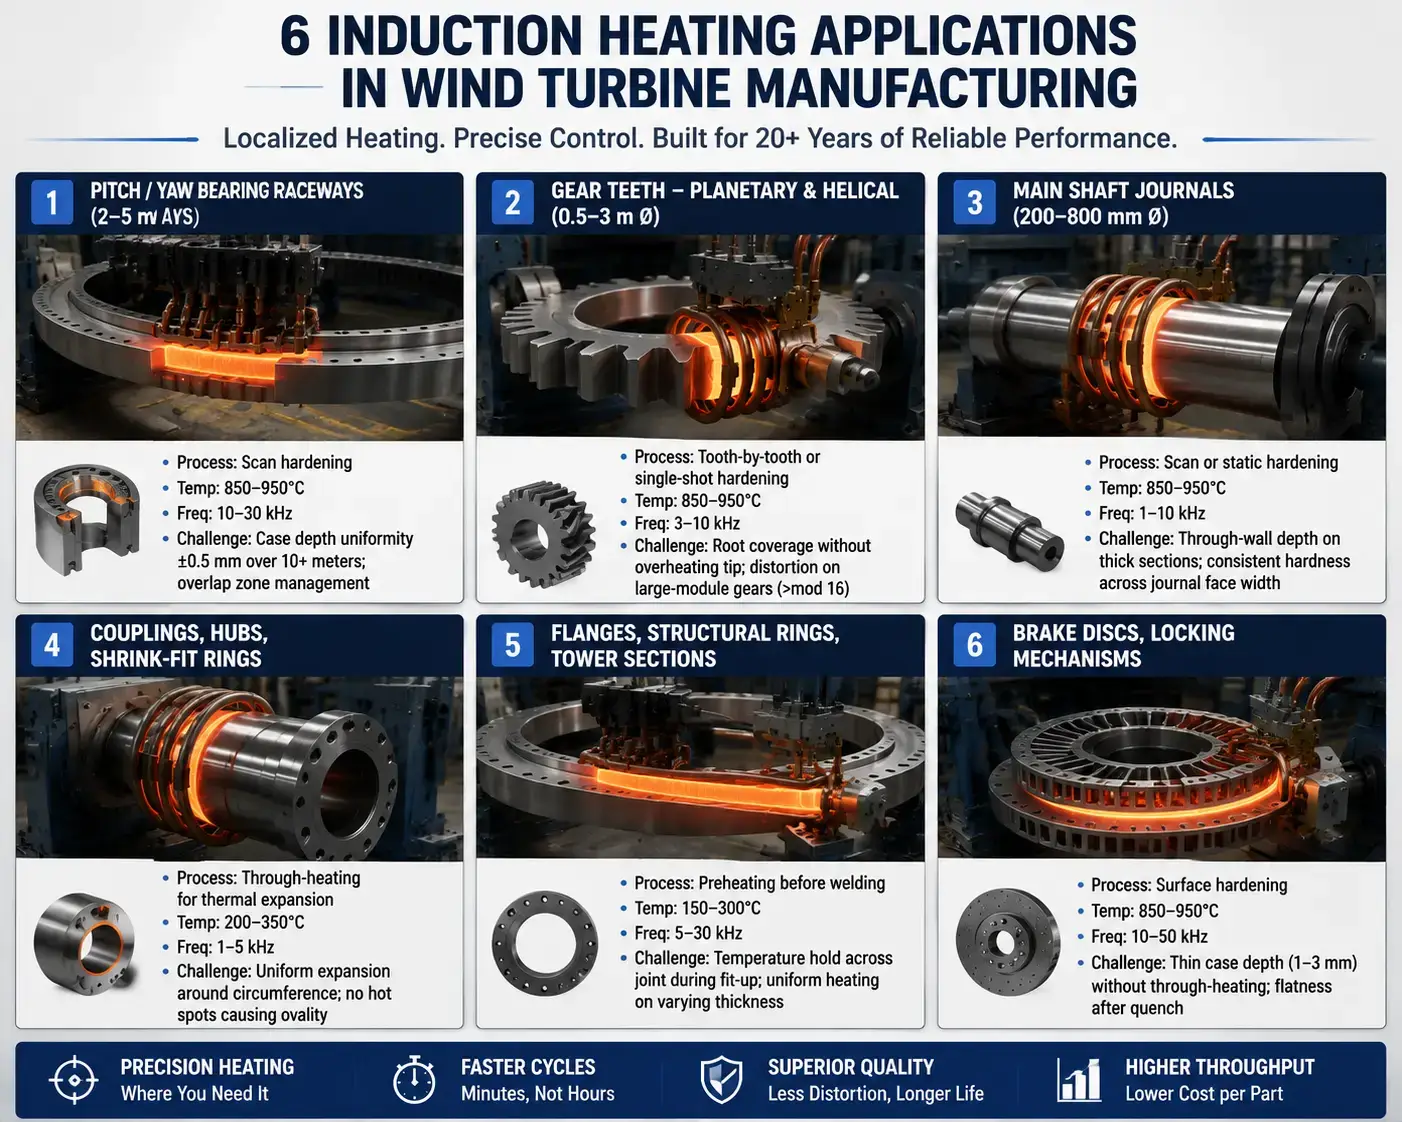
Die sechs oben dargestellten Anwendungen erstrecken sich über alle wichtigen Antriebskomponenten vom Hauptwellen bis zur Bremsscheibe. Lagerrinnen, Zahnradzähne, und Wellenbüchsen dominieren die Härtebehandlung. Kupplungen, Naben, und Schrumpfringe verursachen den größten Teil der Montageerwärmung. Flansche und Turmabschnitte verwenden Induktion für Vorheizung vor dem Schweißen. Jede Anwendung erfordert eine andere Frequenz, Leistungsdichte, und Spulengeometrie – die Tabelle in Abschnitt 4 behandelt die elektrische Seite dieser Entscheidungen.
3. Komponentenskala: Durchmesser, Masse, und das Zugriffsproblem
Durchmesser bestimmt alles, was danach kommt. Eine Spule für einen Lagerinnenring mit 4-Meter-Steigung muss einen Luftspalt von 2–5 mm um eine gekrümmte Laufbahnrinne aufrechterhalten, während der Ring mit 2–5 U/min auf einem Plattenteller rotiert. Diese gleiche Spule wird einen 2-Meter-Ring nicht effizient erhitzen — der Luftspalt wird zu groß. Mühlen, die eine Reihe von Ringgrößen bearbeiten, halten mehrere Spulen bereit: eine für kleine Bohrungen, eine für mittlere Größe, eine für große Bohrungen. Das gleiche Problem zeigt sich bei Induktionswärmen großer Ringe: Durchmesser bestimmt Spuleninventar und Handhabungsdesign.
Masse ist der Wärmesenker, gegen den man kämpft. Ein 3,5-Tonnen-Trägerlaufring bei Raumtemperatur entzieht der Lauffläche Wärme schneller, als die Induktionsspule liefern kann – es sei denn, die Stromversorgung ist korrekt dimensioniert. Für einen 4-Meter-Ring, 200–500 kW sind typisch für das Scan-Härten der Lauffläche. Unterdimensionieren um 30% und zwei Dinge passieren. Die Oberfläche erreicht möglicherweise nie die Austenitisierungstemperatur bei der angestrebten Scangeschwindigkeit. Oder sie erreicht die Temperatur so langsam, dass die wärmebeeinflusste Zone über die spezifizierte Einsatzhärtetiefe hinausgeht, und das Härteprofil die metallurgische Prüfung nicht besteht.
Und dann gibt es den Zugang. Kann die Spule physisch die Oberfläche erreichen? Ein Hauptwellenlager hat offenen Außendurchmesser-Zugang. Ein innerer Zahnkranz eines Planetengetriebes nicht – eine Standardumspulung passt nicht. Innere Bohrungen, blinde Schultern, und vertiefte Flächen benötigen Innenleitspulen oder Scheibenleiter, die in den verfügbaren Raum gedrückt werden. Die Spule muss das Teil freihalten, die Vorrichtung, den Abschreckring, die Sichtlinie des Pyrometers, und den Kranladeweg. In der Praxis, Störungen durch die Vorrichtung beschränken die Geometrie der Spule häufiger als das Teil selbst.
4. Frequenz, Leistung, und Spulendesign für große Komponenten
Frequenz ändern und Spulendesign Impedanzverschiebungen. Ändern Sie die Spulengeometrie und der Leistungsbedarf verschiebt sich. Bei einer Windkomponente, bei der ein verschrottetes Teil bei einem Dutzend guter die Marge auslöscht, Frequenz, Leistung, und die Spulengeometrie als ein einziges System konstruiert wird.
- Frequenz folgt der Gehäusetiefe. Lagerkanäle mit 2–6 mm Gehäusetiefe arbeiten im Bereich 10–30 kHz. Zahnradzähne benötigen 3–8 mm am Wurzelansatz 3–10 kHz. Schrumpfanpassung – bei dem das Ziel Durcherwärmung für gleichmäßige Wärmeausdehnung ist, nicht ein Härtegradient — verwendet 1–5 kHz. Dies sind Ausgangspunkte. Die Materialgüte verändert die Zahl: 42CrMo4 (4140) verhält sich anders als 18CrNiMo7-6, der Arbeitspferd-Aufkohlungsstahl für Windturbinengetriebe. Unser Frequenzauswahl-Leitfaden deckt die Tiefen-Frequenz-Beziehung ab.
- Leistungsdimensionierung beginnt mit der ungünstigsten Komponente, nicht den Durchschnitt. Ein Hersteller betreibt drei Lagerringgrößen auf derselben Maschine — 2-Meter, 3.5-Meter, und 5-Meter — muss die Stromversorgung für den 5-Meter-Ring bei der erforderlichen Scangeschwindigkeit dimensionieren. Zur Orientierung: Härten des 5-Meter-Steigungs-Lagerlaufs auf 4 mm Gehäusetiefe bei 180 mm/min erfordert etwa 400–600 kW. Den gleichen Ring bei 300 mm/min laufen zu lassen benötigt 700–900 kW. Zuschlag von 15–20% für Alterung der Spule und Netzspannungsvariation bringt das System auf 500 kW bis 1.1 MW, abhängig von den Durchsatz-Zielen. Unser Leistungsauswahl Der Leitfaden führt durch die Berechnung.
- Kühlwasser trennt Produktionslaufzeit von Ausfallzeit. Bei 400–800 kW Ausgang, die Spule, Stromversorgung, Kondensatoren, und die Verkabelung erzeugt erhebliche Wärme. Die Wasserkühlsystem zirkuliert allein durch die Spule 60–150 L/min. Wasserqualitätsgrenzwerte: Leitfähigkeit unter 300 µS/cm, pH 6,5–8,0, Schwebstoffe unter 10 mg/L. Redundante Pumpen, Durchflusswächter pro Stromkreis, und ΔT-Überwachung sind Produktionsminimums. Wenn ein Kühlkreis an einer Spule, die einen 5-Meter-Ring mittendrin erwärmt, ausfällt, glüht das Kupfer in Sekunden — und der Ring muss gegebenenfalls für eine Wiederaufbereitung überprüft werden.
5. Lagerschrumpfung, Montage, und Feldreparatur
Schrumpfmontage — Erwärmung einer Kupplung, Lagerinnenring, oder Hülse zur Ausdehnung auf eine Welle – ist bei Windkraftanlagen genauso häufig wie Härten. Die Physik: Ein Stahlring bei 250°C dehnt sich ungefähr aus 0.15 mm pro Durchmesser 100 mm Durchmesser. A 500 mm Kupplungsbohrung öffnet sich durch 0.75 mm. Das beseitigt eine Interferenzanpassung von 0,3–0,5 mm.
Gleichmäßige Erhitzung ist der Grund für das Funktionieren. Ein Brenner auf einer Seite erzeugt einen heißen Punkt, Ovalität, und ein feststehendes Bauteil. Eine Induktionsspule um den vollen Umfang – mit zentriertem Teil – liefert gleichmäßige Ausdehnung. 50–200 kW bei 1–5 kHz durchheizt die Wand in 2–8 Minuten. Vor dem Anheben die Temperatur an 3–4 Punkten prüfen.
Eine Reparatur vor Ort macht die gleiche Physik zu einem schwierigeren Problem. In einer Gondel fällt ein Hauptlager aus 100 Meter hoch. Kein Kran kann den gesamten Antriebsstrang absenken. Tragbarer Induktionsherd – 30–100 kW, luftgekühlt oder kompakt mit Wasserrückführung – erwärmt den Lagerinnenring an Ort und Stelle. Zykluszeit: 5–15 Minuten. Die Alternative: Das Lager mit einer Schleifmaschine abschneiden, oder eine Taschenlampe in einer Gondel voller Ölnebel.
6. Handhabung und Positionierung
Ein 4 Meter langer Lagerring landet auf einem Kran, setzt sich auf einem Drehteller mit Rollenstützen ab, und muss vor Beginn des Scanvorgangs auf ±1 mm zur Spule zentriert werden. Der Drehtisch, Spulenhalter, Abschreckring, und das Pyrometer-Arm konkurrieren alle um den Platz rund um das Bauteil. Wenn das Be- und Entladen mehr als 2–3 Minuten zum Zyklus hinzufügt, sind die Durchsatzziele unerreichbar.
Positionierung ist kein Rüstschritt. Es ist der Prozess.
Auf einem Lagerring-Scan-System, beträgt der Spulen-zu-Bauteil-Abstand 2–5 mm. Wenn das Drehtischlager 0.5 mm radiale Auslenkung hat, variiert der Abstand ±0,5 mm um den Umfang. Oberflächentemperatur schwankt ±8–15°C. Gehäusetiefe verläuft um 0,3–0,5 mm. Drehscheibenlauf, Rollverschleiß, Ovalität – jeder trägt bei. Der vorbeugende Wartungsplan muss das Handhabungssystem mit derselben Strenge wie die Stromversorgung abdecken.
7. 5 Häufige Probleme und wie man sie verhindert
| Problem | Ursache | Prävention |
| Gehäusetiefenvariation >1 mm um den Laufbahnumfang | Spulen-zu-Teil-Spalt Unterschied von Drehtisch-Lauf oder Ringovalität; Scan-Geschwindigkeitsinkonsistenz | Drehscheiben-Lauf überprüfen <0.3 mm TIR. Spulenspalt einstellen bei 4 Punkte um den Umfang während der Einrichtung. Verwenden Sie eine geschlossene Regelung der Scan-Geschwindigkeit in Verbindung mit einem Drehgeber — nicht den offenen Motorantrieb. |
| Weiche Stellen an der Scan-Überlappungszone | Unzureichende Überlappungslänge; Leistungsabsenkung vor dem Scan-Ende; Abkühlverzögerung beim Start/Stopp-Übergang | Programmieren Sie 10–15 mm Scan-Überlappung. Halten Sie die volle Leistung durch die Überlappungszone — nicht zu früh absenken. Starten Sie den Abschreckfluss 2–3 Sekunden bevor die Spule die Überlappungszone erreicht, um sofortige Kühlung sicherzustellen. |
| Grund der Zahnradzähne untergehärtet, Spitze überhitzt | Ein einheitlicher Spulen-Zahn-Spalt ist mit Standard-Ummantelungsspule unmöglich; Die Wurzel wirkt als Kühlkörper, Die Spitze als Antenne | Verwenden Sie eine geformte Spule, die dem Zahnprofil folgt, mit Flusskonzentrator an der Wurzel. Reduzieren Sie die Frequenz auf 3–5 kHz für tiefere Wurzelpenetration. Führen Sie eine Prozessqualifizierung mit Zahnschnitt an Wurzel, Flanke, und Spitze. |
| Ein Spannring bleibt teilweise auf der Welle haften | Ungleichmäßiges Erhitzen erzeugt Ovalität; Der Ring kühlt während des Transports vom Heizgerät zur Montageeinheit ab | Überprüfen Sie die Temperatur an 3–4 Umfangspunkten vor dem Heben. Halten Sie die Transferzeit unter 30 Sekunden. Spulengröße für 15–20 mm radialen Spielraum, um das Teilwachstum zu ermöglichen. Auf 30–50°C über dem berechneten Expansionsbedarf als Transfer-Kühlpuffer erhitzen. |
| Verformung, die die Nachschleifzulage überschreitet | Übermäßige Wärmeeinbringung; Ungleichmäßiges Abschrecken; Restspannungen aus vorheriger Bearbeitung, die beim Erhitzen freigesetzt werden | Verwenden Sie die minimale Leistung, die die Einsatzhärtetiefe bei der Ziel-Scan-Geschwindigkeit erreicht – nicht die maximal verfügbare. Richten Sie das Abschrecksprühmuster mit dem erhitzten Band aus. Ringe vor der Endbearbeitung und Induktionshärtung spannungsfrei vorgängig bearbeiten. Messen Sie die Rundheit vorher und nachher, um die Grundverzerrung pro Ringgröße festzustellen. |
Die meisten Defektmechanismen in häufige Induktionshärtungsfehler gelten für Windkomponenten – der Unterschied besteht darin, dass Windkomponenten größer sind, teurer zu verschrotten, und schwieriger zu befestigen als Automobil- oder allgemeine Industriekomponenten. Die Physik ändert sich nicht. Die Folgen werden größer.
8. Auswahl eines Systems: Die Spezifikationen werden nicht durch eine kW-Bewertung abgedeckt
Die Leistungsangabe steht hinter dem Teil, der Prozess, und der Durchsatz sind definiert. Beginnen Sie mit diesen Eingaben:
- Teilezeichnungen mit Materialgüte, Abmessungen, und Toleranzen.
- Beheizte Fläche: welche Oberfläche, welche Falltiefe, Welche Härtespezifikation.
- Zieltemperatur und Toleranz.
- Zykluszeit für die größte, schwerste Komponente im Produktmix.
- Verfügbare Kranleistung, Bodenfläche, und Bauteil-Ladeweg.
- Kühlwasser: Fluss, Druck, Temperatur, und Qualität am Montagepunkt.
- Abschreckmedium, Filtration, und Temperaturkontrollanforderungen.
Über das Datenblatt hinaus, vier Dinge trennen ein System, das Schichten läuft, von einem, das ein Jahr lang debuggt wird:
- Erfahrung in Ihrer Durchmesser- und Gewichtsklasse. 150 Automobil-Gelenksysteme bereiten ein Engineering-Team nicht auf einen 4-Meter-Lagerlaufring und eine 5-Tonnen-Drehtischlast vor.
- Umfang des Kühlsystems. Wenn das Angebot den Wärmetauscher nicht enthält, Pumpenaggregat, Filtration, und die Leitfähigkeitsüberwachung, ist es kein schlüsselfertiges System. Wasserqualitätsausfälle sind die häufigste Ursache für Produktionsausfallzeiten im ersten Jahr.
- Rezeptverwaltung. Speicherung der Scangeschwindigkeit, Leistung, Frequenz, Spalt, und Abschreckzeit nach Teilenummer eliminiert Variationen von Schicht zu Schicht.
- Prozessentwicklung auf Ihrem Stockwerk, mit Ihren Teilen. Laborversuche an 500 mm-Coupons validieren keinen Prozess für einen 4-Meter-Produktionsring. Inbetriebnahme auf Ihrem Drehteller, mit Ihrer Handhabung, Ihr Abschrecken, und Ihre metallurgischen Abnahmekriterien sind der einzige Weg, die Lücke zwischen Installation und produktionsbereitem Zustand zu schließen.
Für breitere Richtlinien, unser Artikel über Auswahl eines Induktionshärtesystems behandelt den Entscheidungsrahmen – hochskaliert auf Abmessungen von Windkraftkomponenten, die gleichen Prinzipien gelten.
Schlüssel zum Mitnehmen
Induktionsheizung für Windkraftkomponenten ersetzt stundenlange Ofenzyklen durch lokalisiertes Heizen im Minutenbereich – wenn das System um das Bauteil herum entwickelt wird, nicht aus einer kleineren Anwendung adaptiert.
Drei Dinge bestimmen, ob es funktioniert. Eins: kann die Spule das zu erwärmende Bauteil erreichen? Zwei: kann die Stromversorgung die Wärmeleitung eines mehreren Tonnen schweren Kühlkörpers überholen? Drei: positioniert das Handhabungssystem das Bauteil wiederholgenau genug, sodass das Bauteil 47 gleich erwärmt wird wie das Bauteil 1? Die kW-Bewertung folgt, nachdem diese Fragen beantwortet sind.
FAQ
Q: Welche Komponenten einer Windkraftanlage können induktionsgehärtet werden?
A: Laufbahnen der Pitch- und Yaw-Lager, Zahnräder im Planeten- und Schraubengetriebe, Hauptwellenlagerstellen, und Bremscheibenoberflächen. Der Prozess funktioniert überall dort, wo eine definierte Verschleißfläche eine kontrollierte Härteschicht benötigt – typischerweise 2–8 mm tief – auf einem elektrisch leitenden Stahl- oder Graugussteil.
Q: Kann Induktion die großen Durchmesser bei Windturbinen bewältigen?
A: Ja – aber das Handhabungssystem ist wichtiger als die Stromversorgung. Ein 4-Meter-Lagerring benötigt einen Drehtisch mit <0.3 mm TIR-Ausführung, eine Spule mit 2–5 mm Spaltkontrolle, und Scan-Geschwindigkeit gekoppelt an die rotatorische Positionsrückmeldung. Die elektrische Seite skaliert. Die mechanische Seite ist dort, wo der Durchmesser Probleme verursacht: Spulenabsenkung unter eigenem Gewicht, Drehtischlager-Verschleiß, und die thermische Ausdehnung des Rings, die den Spalt während des Zyklus verändert.
Q: Ist Induktion schneller als Ofenwärmebehandlung für Windkomponenten?
A: Für lokale Härtung – Lagersitze, Zahnradzähne, Wellenzapfen – ja. Ein Ofenzyklus für einen 3,5-Tonnen-Ring dauert 4–6 Stunden einschließlich Haltezeit, abschrecken, und Abkühlen. Induktionsscan härtet denselben Ring in 30–50 Minuten, Heizung nur der Lagersitzoberfläche bis zur Tiefe. Für Anwendungen, die eine vollständige Durchbeheizung des gesamten Bauteilquerschnitts erfordern, Der Geschwindigkeitsvorteil verringert sich oder verschwindet. Die Technologie gewinnt, wenn nur ein bestimmtes Merkmal Erwärmung benötigt, nicht die gesamte Masse.
Holen Sie eine Prozessüberprüfung für Ihre Windkomponentenanwendung ein
Wenn Sie Lagerringe härten, Flächenhärten von Planetenrädern, oder Kupplungen auf Wellen aufziehen – senden Sie Ihre Bauteilzeichnungen, Materialqualität, Härtetiefenspezifikation, und Zielzykluszeit. Wir werden die Häufigkeit bewerten, Leistung, Spulenform, und Handhabungsanforderungen für Ihr größtes Bauteil, nicht für den Durchschnitt.


