CNC Induktionshärtemaschine
Programmierbares Induktionshärten für Wellen, Scheiben und kundenspezifische Metallteile
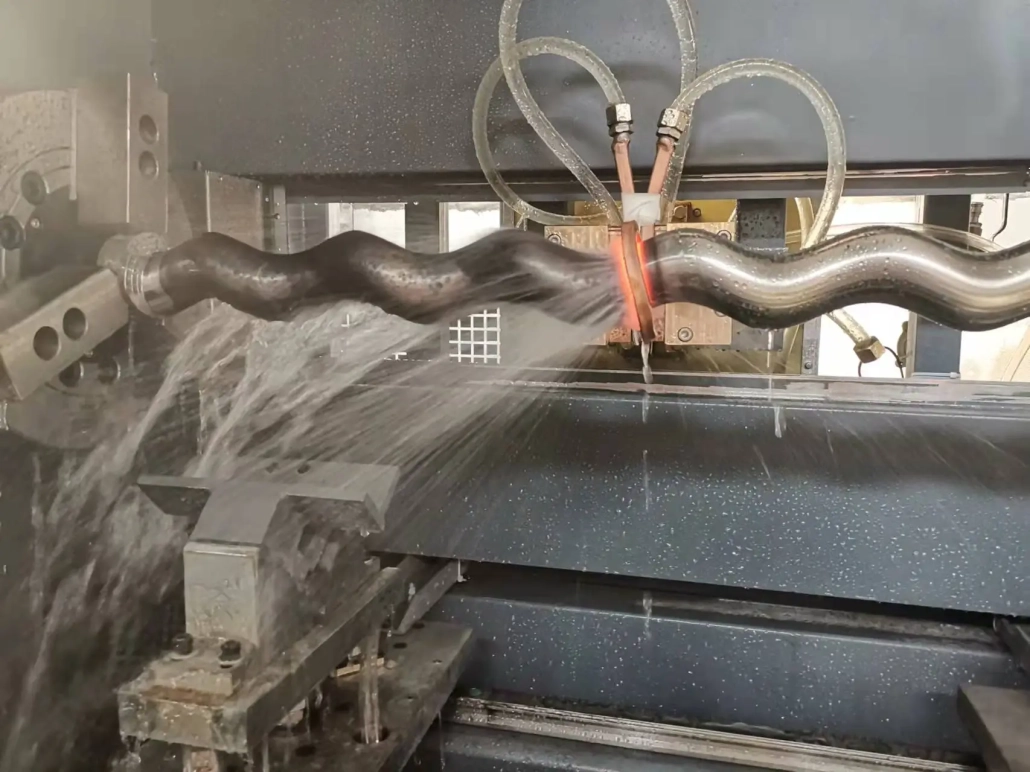
Ⅰ. Sehen Sie sich die Maschine im Betrieb an
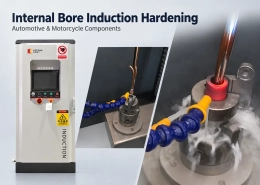
Sehen Sie, wie das Werkstück positioniert ist, durch die Induktionsheizzone bewegt und unter programmierter Steuerung abgeschreckt.
II. Was kann diese Maschine härten??
Die Maschine ist für die Oberflächenhärtung von Metallteilen vorgesehen, bei denen der Arbeitsbereich eine verbesserte Härte und Verschleißfestigkeit erfordert, während die Kerneigenschaften des Bauteils erhalten bleiben müssen.
Zu den typischen Werkstücken gehören::
Es kann für Komponenten im Automobilbau verwendet werden, Baumaschinen, Traktoren, Textilmaschinen, allgemeine Maschinen und andere Industrieanlagen.
III. Unterschiedliche Härtemethoden für unterschiedliche Teile
Nicht jedes Werkstück sollte gleich gehärtet werden. Die Maschinenbewegung und der Induktionsprozess können entsprechend der erforderlichen gehärteten Fläche programmiert werden.
Festpositionshärtung
Das Werkstück bleibt an einer definierten Position, während ein ausgewählter Bereich erhitzt und abgeschreckt wird. Dies eignet sich für die lokale Härtung, bei der nur ein bestimmter Abschnitt behandelt werden muss.
Kontinuierliche Scanhärtung
Das Werkstück oder die Heizanordnung bewegt sich während des Erhitzens und Abschreckens kontinuierlich. Dieses Verfahren wird üblicherweise für Wellen und andere Teile mit einer länger gehärteten Oberfläche verwendet.
Positionieren und Scannen Härten
Mehrere ausgewählte Abschnitte können nach einer programmierten Reihenfolge abgearbeitet werden, Dadurch kann ein Bauteil unterschiedliche Härtezonen aufweisen.
Die bereitgestellten Maschineninformationen bestätigen die Unterstützung der Festpunkt-Integralhärtung, kontinuierliche Scan- und Positionierungs-Scan-Prozesse.
IV. CNC-Steuerung für wiederholbare Produktion
Die Maschine nutzt ein numerisches Steuerungssystem, um den Härteprozess zu koordinieren.
Betreiber können auswählen, ändern, Bearbeitungsprogramme für verschiedene Teile speichern und abrufen. Once a suitable process has been established, Das entsprechende Programm kann für die spätere Produktion beibehalten werden, anstatt die Maschine für jede Charge von Anfang an neu einzustellen.
Abhängig von der Maschinenkonfiguration, programmierte Parameter umfassen können:
Das Steuerungssystem sorgt auch für den Gerätebetrieb, Alarm- und Diagnoseinformationen.
V. IGBT-Induktionsleistung mit digitaler DSP-Steuerung
Die Induktionsstromversorgung ist ein wichtiger Teil des Härteprozesses, da die Leistungsabgabe schnell reagieren und während des gesamten Erwärmungszyklus kontrollierbar bleiben muss.
Unser System kombiniert IGBT-Stromumwandlungstechnologie mit digitaler DSP-Steuerung. Die IGBT-Leistungsstufe ermöglicht eine schnelle elektronische Leistungsumschaltung, während das DSP-Steuerungssystem die Leistungsregulierung übernimmt, Betriebsparameter und Schutzfunktionen digital.
Leistungsregulierungsbereich
0.1%–100 % digital
Leistungsstabilität
≤ ±0,1 %
Für XZG160, Konfigurationen XZG200 und XZG250
Wo die erweiterte Überwachungskonfiguration verwendet wird, Das DSP-System kann auch Funktionen wie unterstützen:
Diese Funktionen sind besonders nützlich, wenn dieselben Teile wiederholt hergestellt werden und der Erwärmungsprozess später überprüft oder nachverfolgt werden muss.
VI. Vertikal oder horizontal – Wählen Sie je nach Werkstück
Die Ausrichtung der Maschine sollte sich an den Werkstück- und Handhabungsanforderungen orientieren und nicht als Leistungsstufe betrachtet werden.
Vertikale Maschinen
Wird üblicherweise gewählt, wenn das Bauteil bequem in aufrechter Position gehalten und bearbeitet werden kann. Gut geeignet für viele Schäfte, Stift- und Scheibenanwendungen und können den horizontalen Platzbedarf reduzieren.
Horizontale Maschinen
Oft praktischer bei langen oder schweren Schächten, die entlang ihrer Länge zusätzliche Unterstützung benötigen oder sich leichter horizontal laden lassen.
Vertikale Maschine
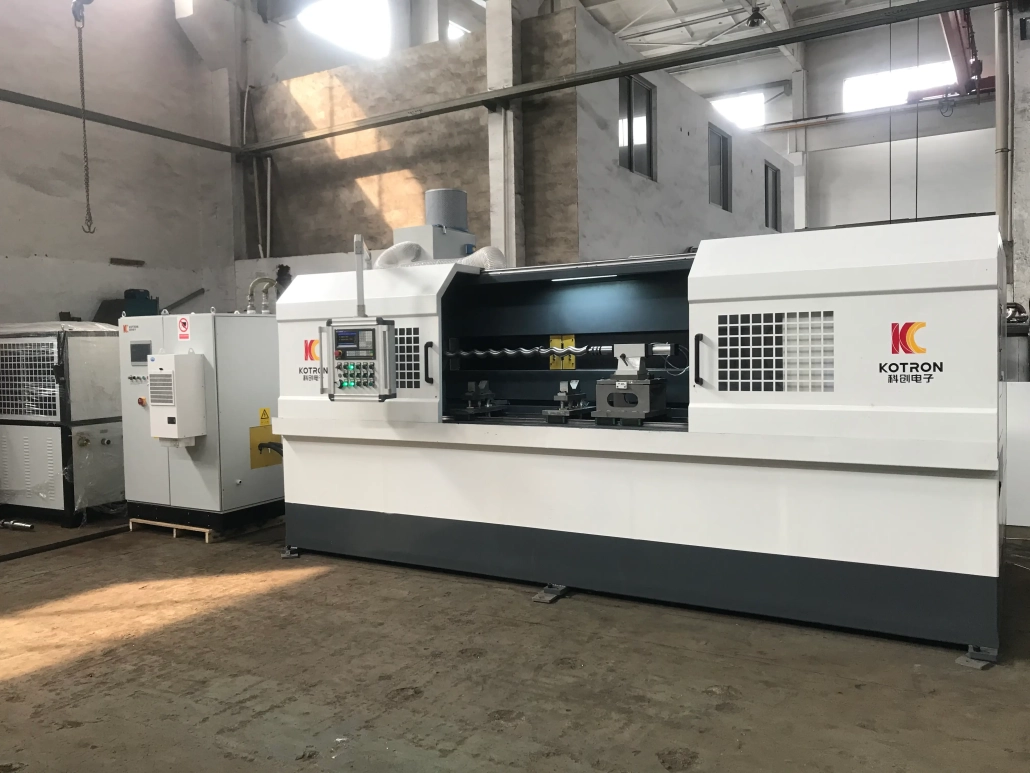
Horizontale Maschine
Die Wahl sollte berücksichtigt werden:
Aus diesem Grund, Die Maschinenstruktur sollte ausgewählt werden, nachdem die Werkstückzeichnung und die Produktionsbedingungen überprüft wurden.
VII. Einzelstations- oder Doppelstationskonfiguration
Eine Doppelstationsmaschine kann in der Serienproduktion nützlich sein, wo die Be- und Entladezeit sonst den Produktionszyklus unterbrechen würde. Abhängig von der Maschinenkonstruktion, Die beiden Positionen können für abwechselnde Produktion oder andere koordinierte Arbeitsabläufe eingerichtet werden.
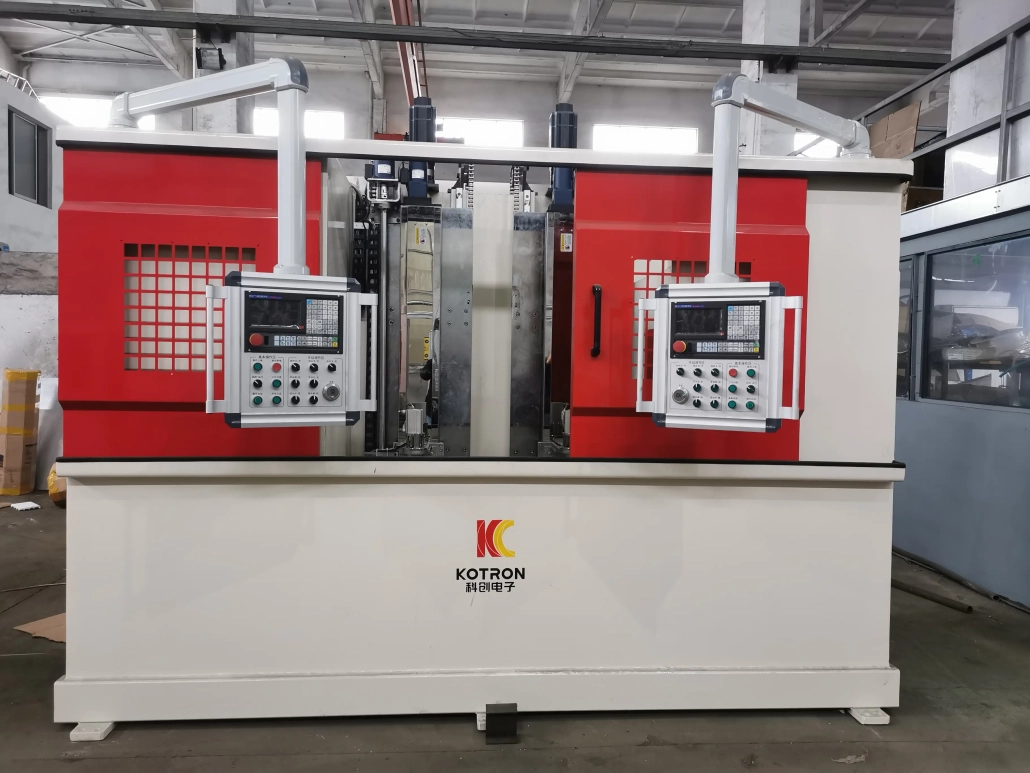
Die XZG-Maschinenserie kann in einer vertikalen Doppelstationen-Struktur geliefert werden. Die geeignete Anordnung hängt vom Produktionsvolumen ab, Werkstückhandhabung und Zykluszeit – eine einzige Station bleibt für viele Anwendungen die praktische Wahl.
VIII. Hauptmaschinenstruktur
Eine komplette Induktionshärtemaschine bringt typischerweise die mechanische Bewegung mit, Erhitzen und Abschrecken fungieren gemeinsam in einem kontrollierten Prozess.
Das System kann mit konfiguriert werden:
Für die mitgelieferte Maschine, Die Haupt- und Hilfsführungen verwenden Linearlager. Das Antriebssystem nutzt eine Kugelumlaufspindel für die kontrollierte Maschinenbewegung.
IX. Technische Spezifikationen
Die folgenden Spezifikationen basieren auf dem XZG160, Verfügbare Konfigurationen XZG200 und XZG250. Mechanische Reise, Werkstückabmessungen, Belastbarkeit und andere Werkzeugmaschinenparameter sollten entsprechend der endgültigen Maschinenkonfiguration bestätigt werden.
| Spezifikation | XZG160 | XZG200 | XZG250 |
|---|---|---|---|
| Eingangsspannung | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Eingangsleistung | 160 kVA | 200 kVA | 250 kVA |
| Oszillierende Frequenz | 10–30 kHz | 10–30 kHz | 10–30 kHz |
| Leistungsregulierungsbereich | 0.1%–100 %, Digital | 0.1%–100 %, Digital | 0.1%–100 %, Digital |
| Leistungsfaktor | >0,95 | >0,95 | >0,95 |
| Startzeit | 0.1 Sek | 0.1 Sek | 0.1 Sek |
| Leistungsstabilität | ≤±0,1 % | ≤±0,1 % | ≤±0,1 % |
Hinweis: Die Auswahl der richtigen Leistung und Maschinengröße sollte anhand des tatsächlichen Werkstücks und des Härteprozesses erfolgen und nicht allein anhand der Leistung.
X. Um das Teil herum entworfen, Nicht nur das Maschinenmodell
Für Teile, die sich in der Geometrie stark unterscheiden, werden häufig Induktionshärtungsanlagen eingesetzt. Ein langer Schaft, Ein kurzer Stift und ein scheibenförmiges Bauteil erfordern möglicherweise eine Oberflächenhärtung, sondern ihre Maschinenanordnung, Induktor, Bewegung und Abschreckmethode können sehr unterschiedlich sein.
Zum Induktionshärten, Die Größe der Maschine ist nur ein Teil des Auswahlprozesses. Die Heizfrequenz, verfügbare Leistung, Spulendesign, Scangeschwindigkeit und Abschreckanordnung müssen zusammen mit dem Material und der erforderlichen gehärteten Schicht berücksichtigt werden.
Mehrere Prozessvariablen wirken zusammen – Induktionskraft + Frequenz + Heizzeit + Scangeschwindigkeit + Werkstückdrehung + Induktorentwurf + Abschrecken – und die Änderung eines dieser Parameter kann das Heizmuster oder das Härtungsergebnis verändern.
Zur Geräteauswahl, Die nützlichsten Informationen sind:
Besonders hilfreich bei der Auswahl des Induktors und der Maschinenbewegung ist eine Zeichnung, die den erforderlichen gehärteten Bereich zeigt. Anstatt nur aus einem Standardmaschinenmodell auszuwählen, Wir können das System entsprechend der Werkstückgeometrie konfigurieren, verhärtete Stellung, Anforderung an die Falltiefe, Heizfrequenz, benötigte Leistung, Scanmethode, Klemmmethode, Produktionszyklus und Automatisierungsgrad. Dies ist besonders nützlich für Kunden, die mehrere zusammengehörige Komponenten auf derselben Produktionslinie produzieren.
Für wiederholte Produktion, Die programmierbare Bewegung und die digital gesteuerte Leistungsabgabe erleichtern die Reproduktion eines etablierten Prozesses und das Erkennen von Abweichungen, wenn diese auftreten. Aus diesem Grund sollten vor der Auswahl der Ausrüstung auch Anforderungen an Härte und Härtetiefe angegeben werden.
XI. Typische Branchen
CNC-Induktionshärtemaschinen kommen dort zum Einsatz, wo Stahlbauteile lokal verschleißfeste Oberflächen erfordern.
Die tatsächliche Eignung eines Bauteils sollte anhand seines Materials beurteilt werden, Geometrie- und Wärmebehandlungsanforderungen und nicht allein aus dem Branchennamen.
XII. Häufig gestellte Fragen
+ Kann eine Maschine verschiedene Teile härten??
Ja, innerhalb der mechanischen und elektrischen Kapazität der Maschine liegen. Unterschiedliche Werkstücke erfordern möglicherweise unterschiedliche Induktoren, Vorrichtungen und CNC-Prozessprogramme.
+ Wie wähle ich die benötigte Induktionsleistung??
Die Leistung kann nicht allein über den Werkstückdurchmesser ausgewählt werden. Material, Durchmesser, gehärteter Bereich, erforderliche Einsatzhärtetiefe, Erhitzungszeit und Produktionsrate sollten alle berücksichtigt werden.
+ Kann die Maschine eine lokale Härtung durchführen, anstatt das gesamte Teil zu härten??
Ja. Die mitgelieferte Maschinenbeschreibung unterstützt die Festpositionierung, kontinuierliche Scan- und Positionierungs-Scan-Prozesse, Dadurch kann der Härtebereich je nach Bauteil ausgewählt werden.
+ Warum eine vertikale oder horizontale Maschine wählen??
Die Hauptüberlegungen sind Werkstückabmessungen, Gewicht, Lademethode und erforderliche Unterstützung. Lange oder schwere Wellen lassen sich horizontal möglicherweise einfacher handhaben, während viele herkömmliche Wellen- und Stiftanwendungen bequem vertikal bearbeitet werden können.
+ Was ist der Vorteil der CNC-Steuerung??
Für wiederkehrende Teile können unterschiedliche Härteprogramme gespeichert und abgerufen werden. Dies ist nützlich, wenn die Produktion mehrere Werkstücktypen oder wiederkehrende Chargen umfasst.
+ Können Produktionsdaten aufgezeichnet werden??
Mit der entsprechenden DSP-Monitoring-Konfiguration, Erwärmungsparameter, Alarme, Prozesskurven und Produktionsaufzeichnungen können zur späteren Überprüfung gespeichert werden.
Senden Sie uns Ihre Werkstückzeichnung
Der schnellste Weg, die richtige CNC-Induktionshärtemaschine zu bestimmen, besteht darin, mit dem Teil selbst zu beginnen.
Bitte senden Sie uns:
Basierend auf diesen Angaben, die Maschinenstruktur, Induktionsleistung, Frequenz, Induktor, Scanmethode und Steuerungskonfiguration können gemeinsam ausgewertet werden.