
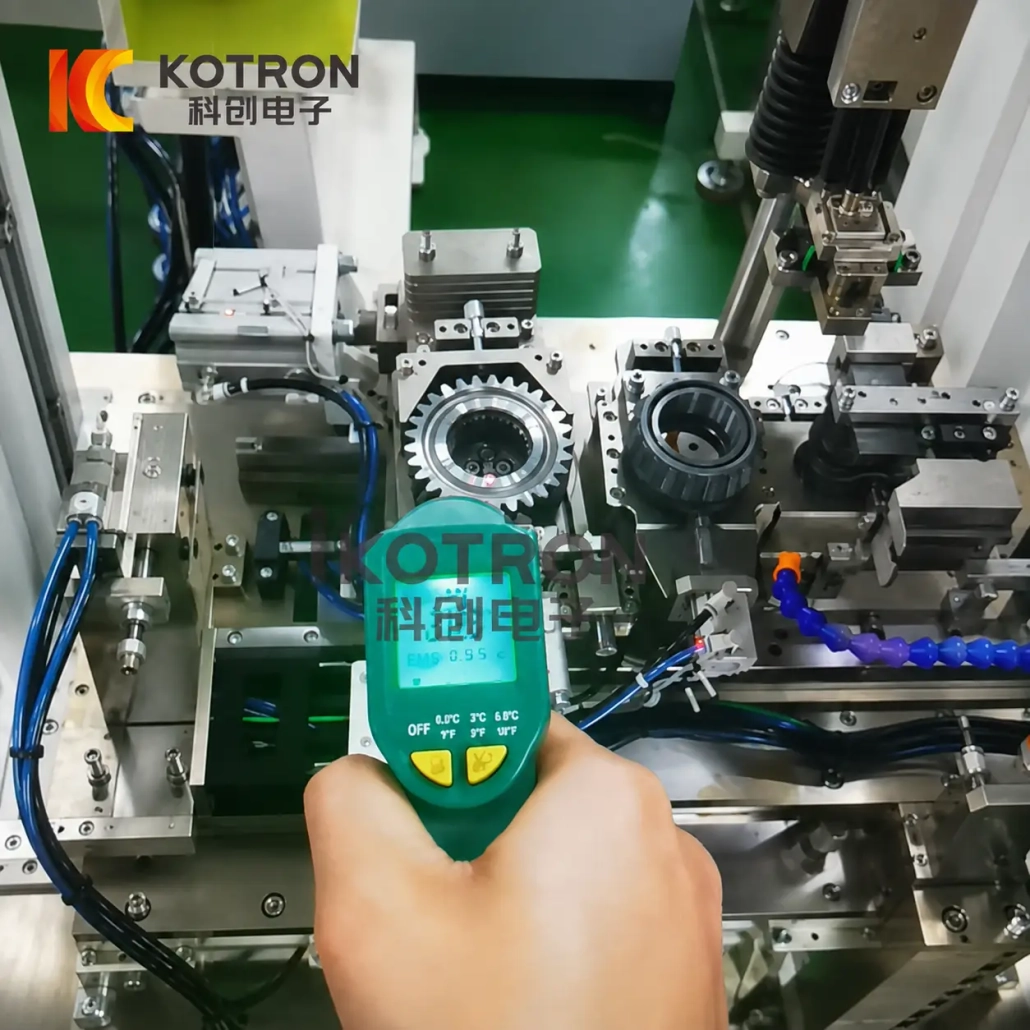
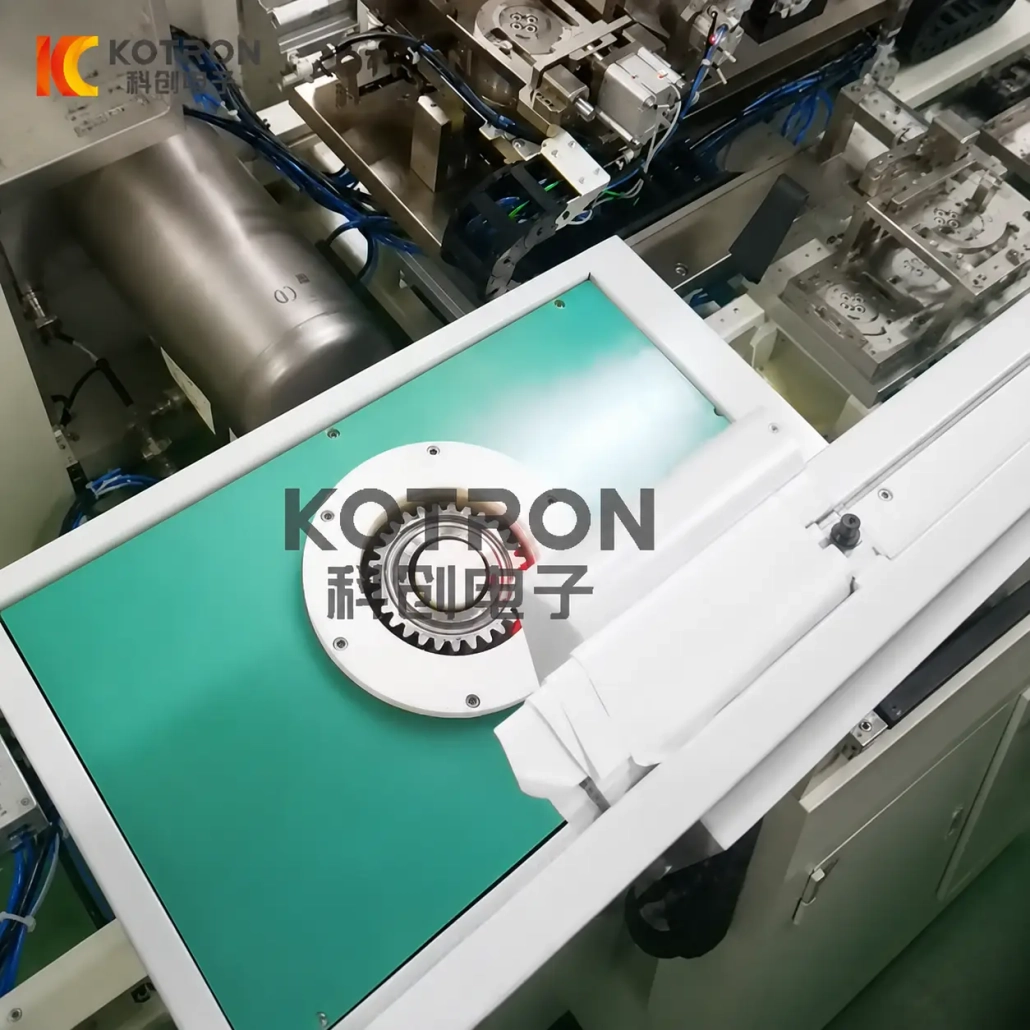
สายข้อต่อหดแบบเหนี่ยวนำอัตโนมัติ
การควบคุมความร้อนด้วยการเหนี่ยวนำและการประกอบอัตโนมัติสำหรับส่วนประกอบที่มีการแทรกแซงสัญญาณรบกวน
สายข้อต่อหดตัวแบบเหนี่ยวนำอัตโนมัติจะทำความร้อนส่วนประกอบภายนอกเพื่อสร้างระยะห่างชั่วคราวที่จำเป็นสำหรับการประกอบ, จากนั้นจัดตำแหน่งและเชื่อมต่อชิ้นส่วนการผสมพันธุ์ภายใต้ลำดับการผลิตที่มีการควบคุม.
สามารถกำหนดเส้นสำหรับเกียร์ได้, โรเตอร์, ข้อต่อ, ปลอก, ฮับและส่วนประกอบอื่น ๆ ที่เหมาะกับการรบกวน. สถานีทำความร้อน, ตัวเหนี่ยวนำ, การจัดการชิ้นส่วน, เครื่องมือควบคุมอุณหภูมิและการประกอบได้รับการพัฒนาตามชิ้นงานจริง แทนที่จะเป็นรูปแบบเครื่องจักรคงที่.
Ⅰ. ดูการทำงานของท่อหดข้อต่อเกียร์
วิดีโอนี้แสดงการใช้งานหนึ่งของสายการผลิต: การทำความร้อนแบบเหนี่ยวนำและการประกอบเกียร์อัตโนมัติเข้ากับส่วนประกอบการผสมพันธุ์.
แอปพลิเคชั่นเกียร์คือ เป็นตัวแทนมากกว่าการจำกัด. หลักการหดตัวแบบเดียวกันนี้สามารถนำไปใช้กับชิ้นส่วนอื่นๆ ที่เกิดการรบกวนได้เมื่อวัสดุเป็นวัสดุ, ขนาด, ความต้องการความพอดีและการประกอบมีความเหมาะสม. หากต้องการดูการตัดสินใจด้านอุปกรณ์ที่อยู่เบื้องหลังเส้นเช่นนี้ให้ลึกซึ้งยิ่งขึ้น, ดูที่ คู่มือการเลือกเครื่องหดฟิตติ้ง.
สายการผลิตจะจัดการตามลำดับทั้งหมด ตั้งแต่การโหลดชิ้นส่วนและการทำความร้อนแบบเหนี่ยวนำ ไปจนถึงการตรวจสอบอุณหภูมิ, การประกอบ, ระบายความร้อนและปล่อย — ดังนั้นผู้ปฏิบัติงานจึงจัดการกระบวนการแทนการจัดการส่วนประกอบที่ได้รับความร้อน.
Ⅱ. สิ่งที่สามารถประกอบได้ด้วย Shrink Fitting?
ข้อต่อลดขนาดมีประโยชน์อย่างยิ่งเมื่อต้องติดตั้งส่วนประกอบหนึ่งทับอีกชิ้นหนึ่งโดยมีขนาดพอดี. ความสัมพันธ์ในการประกอบโดยทั่วไปได้แก่:
การส่งกำลัง, ระบบส่งกำลัง, ชุดเกียร์อุตสาหกรรม — มีทั่วไปใน การผลิตยานยนต์
การผลิตมอเตอร์ไฟฟ้าและเครื่องกำเนิดไฟฟ้า
ปั๊ม, การเชื่อมต่อคอมเพรสเซอร์และระบบขับเคลื่อน
ข้อต่อที่พอดีกับการรบกวนทางกลทั่วไป
การติดตั้งตลับลูกปืนแบบหมุน — ดูด้วย การถอดตลับลูกปืนด้วยการเหนี่ยวนำ สำหรับการถอดชิ้นส่วน
Ⅲ. วิธีการทำงานของการหดตัวแบบเหนี่ยวนำ
การปรับให้พอดีจะเริ่มต้นด้วยการรบกวนมิติโดยเจตนาระหว่างส่วนประกอบที่ผสมพันธุ์สองชิ้น. แทนที่จะบังคับชิ้นส่วนต่างๆ เข้าด้วยกันในขนาดเดิม, ส่วนประกอบด้านนอกได้รับความร้อนเพื่อให้รูขยายออกชั่วคราว. จากนั้นส่วนประกอบต่างๆ จะถูกประกอบขึ้นโดยมีระยะห่างเพียงพอ. ขณะที่ส่วนที่อุ่นเย็นตัวลง, มันจะหดตัวรอบๆ ส่วนประกอบการผสมพันธุ์และคืนค่าการรบกวนที่ออกแบบไว้.
นี่คือหลักการเชื่อมเชิงกลมาตรฐาน. หลักสูตรการผลิตของ MIT อธิบายว่าการหดตัวพอดีเป็นการให้ความร้อนแก่ร่างกายหนึ่งเพื่อให้ร่างกายขยายตัว, วางไว้เหนือส่วนประกอบอื่น, แล้วปล่อยให้เย็น. เพื่อทำความเข้าใจว่าสนามแม่เหล็กไฟฟ้าสร้างความร้อนนี้ในระดับส่วนประกอบได้อย่างไร, อ่านคู่มือของเราเกี่ยวกับ การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ.
อุณหภูมิที่ต้องการจึงเป็น ไม่ใช่พารามิเตอร์เครื่องจักรคงที่. ขึ้นอยู่กับขนาดของชิ้นส่วน, การขยายตัวทางความร้อนของวัสดุ, การรบกวน, จำเป็นต้องมีการกวาดล้างการประกอบและขีดจำกัดกระบวนการ.
Ⅳ. เหตุใดจึงต้องใช้เครื่องทำความร้อนแบบเหนี่ยวนำในขั้นตอนการประกอบ?
การทำความร้อนแบบเหนี่ยวนำจะสร้างความร้อนในวัสดุที่เป็นสื่อกระแสไฟฟ้าผ่านสนามแม่เหล็กไฟฟ้ากระแสสลับ. สหรัฐอเมริกา. กรมพลังงาน อธิบายการทำความร้อนแบบเหนี่ยวนำทางอุตสาหกรรมโดยใช้กระแสไฟฟ้าเพื่อสร้างสนามแม่เหล็กที่ให้ความร้อนกับวัสดุที่เป็นสื่อกระแสไฟฟ้า.
สําหรับข้อต่อหด, สิ่งนี้ทำให้สามารถ เน้นกระบวนการทำความร้อนไปที่ส่วนประกอบที่ต้องการขยาย แทนที่จะถือว่าชุดประกอบทั้งหมดเป็นมวลที่ให้ความร้อนก้อนเดียว. เมื่อเทียบกับ เตาแก๊ส หรือความต้านทานความร้อน, การเหนี่ยวนำจะส่งพลังงานโดยตรงไปยังพื้นผิวชิ้นส่วนที่จำเป็นต้องเกิดการขยายตัว.
จุดมุ่งหมายไม่ใช่เพียงเพื่อให้ความร้อนแก่ชิ้นส่วนให้เร็วที่สุดเท่าที่จะเป็นไปได้. ชิ้นส่วนจะต้องเป็นไปตามเงื่อนไขการประกอบที่ต้องการ โดยไม่สร้างความแตกต่างของอุณหภูมิโดยไม่จำเป็นหรือทำให้การถ่ายโอนไปยังสถานีประกอบล่าช้า.
Ⅴ. จากการทำความร้อนไปจนถึงการประกอบ — วิธีการกำหนดค่าสายการผลิต
สายการผลิตถูกสร้างขึ้นตามลำดับที่ชิ้นส่วนต้องการ. แต่ละสถานี — จาก ส่วนประกอบระบบทําความร้อนแบบเหนี่ยวนํา เพื่อการจัดการชิ้นส่วนและการระบายความร้อน — ได้รับการกำหนดค่าให้ตรงกับชิ้นงาน. โครงการทั่วไปอาจรวมถึง:
กำลังโหลด → การวางตำแหน่ง → การทำความร้อนแบบเหนี่ยวนำ → การยืนยันอุณหภูมิ → การถ่ายโอน → ชุดประกอบแบบหดตัว → การยืนยันตำแหน่ง → การทำความเย็น → การขนถ่าย
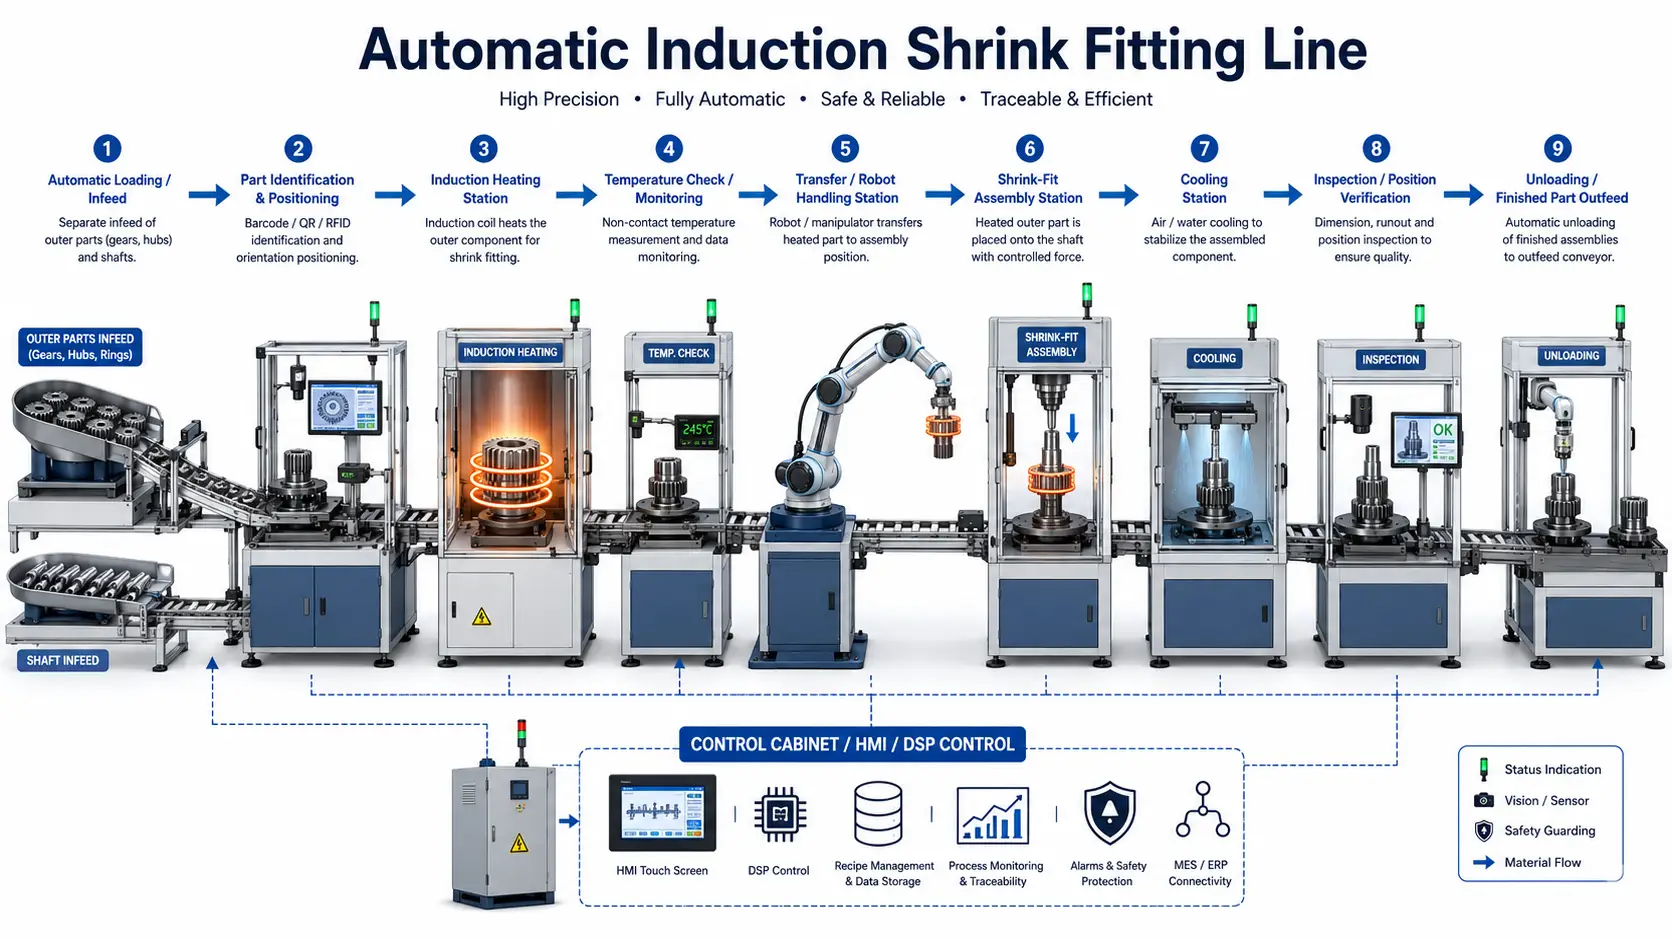
ลำดับที่แน่นอนขึ้นอยู่กับชิ้นงาน. การใช้งานบางประเภทต้องการเพียงการให้ความร้อนและการแทรกอัตโนมัติ; อื่นๆ อาจต้องมีการปฐมนิเทศ, ควบคุมการถ่ายโอน, การกดเสริม, การตรวจจับตำแหน่งหรือการระบายความร้อนเพิ่มเติมก่อนปล่อย.
วิธีการเหนี่ยวนำและความร้อนตรงกับส่วนที่ต้องขยาย. รูปทรงของคอยล์มีความสำคัญอย่างยิ่งเมื่อต้องให้ความร้อนเข้มข้นรอบๆ รู, แหวนหรือส่วนที่เลือก.
การวางแนวและการถ่ายโอนชิ้นส่วนจะต้องวางส่วนประกอบที่ได้รับความร้อนไว้บนชิ้นส่วนที่เชื่อมต่อกัน ก่อนที่ช่องว่างในการประกอบจะสูญเสียไปมากเกินไปในระหว่างการทำความเย็น.
ขึ้นอยู่กับความพอดีและวิธีการผลิต, การประกอบอาจอาศัยการระบายความร้อนหรือใช้การเคลื่อนไหวทางกลที่ควบคุม.
หลังการประกอบ, ส่วนประกอบที่ติดตั้งจะเย็นลงจนกว่าข้อต่อจะถึงสภาวะที่จำเป็นสำหรับการจัดการในภายหลัง.
Ⅵ. การทำความร้อนแบบหลายสถานีสำหรับการผลิตอัตโนมัติ
สถานีให้ความร้อนเพียงแห่งเดียวอาจไม่ใช่การจัดเตรียมที่เหมาะสมที่สุดสำหรับสายการผลิตเสมอไป.
สำหรับการใช้งานแบบหลายสถานี, แพลตฟอร์มการทำความร้อนแบบเหนี่ยวนำประกอบด้วย แบ่งปันเวลา, การกำหนดค่าหลายความถี่พร้อมเอาต์พุตโหลดหลายตัว. แต่ละสถานีสามารถใช้การตั้งค่าพลังงานและความถี่ที่แตกต่างกัน และสามารถจับคู่กับขดลวดเหนี่ยวนำที่แตกต่างกันสำหรับชิ้นงานหรือกระบวนการทำความร้อนที่แตกต่างกัน. หลักการ เครื่องกำเนิดความร้อนเหนี่ยวนำ การเลือกจะกำหนดว่าสามารถจัดสรรพลังงานได้อย่างยืดหยุ่นข้ามสถานีได้อย่างไร.
สิ่งนี้มีประโยชน์ในกรณีที่ท่อมีตำแหน่งการทำความร้อนหลายตำแหน่ง, จัดการกับชิ้นส่วนต่างๆ, หรือต้องการลำดับการทำความร้อนที่ประสานงานกับการประกอบอื่น ๆ.
มันไม่ควร, อย่างไรก็ตาม, สมมติว่าทุกบรรทัดต้องการเอาต์พุตหลายตัว. จำนวนสถานีถูกเลือกจากรอบที่ต้องการ, การผสมชิ้นส่วนและการจัดเรียงเส้น.
Ⅶ. การแปลงพลังงาน IGBT และการควบคุมดิจิตอล DSP
ส่วนการทำความร้อนแบบเหนี่ยวนำใช้ การแปลงพลังงานของ IGBT กับการควบคุมดิจิทัลของ DSP. สำหรับการเปรียบเทียบโดยละเอียดของแพลตฟอร์มควบคุมดิจิทัล, ดูคู่มือของเราเกี่ยวกับ แหล่งจ่ายไฟความร้อนเหนี่ยวนำแบบดิจิตอล.
บทบาทของการควบคุมแบบดิจิทัลมีความสำคัญมากกว่าชื่อส่วนประกอบ: แหล่งจ่ายไฟจะต้องปฏิบัติตามสูตรการให้ความร้อนอย่างสม่ำเสมอและแลกเปลี่ยนข้อมูลการทำงานกับส่วนที่เหลือในสายการผลิต. การควบคุม DSP ให้การรับข้อมูลแบบเรียลไทม์:
แพลตฟอร์มเดียวกันสามารถสื่อสารกับอุปกรณ์ควบคุมจากส่วนกลางได้, ช่วยให้สถานีทำความร้อนกลายเป็นส่วนหนึ่งของเครือข่ายการควบคุมสายการผลิตที่กว้างขึ้น.
ในกรณีที่จำเป็น, การควบคุมความร้อนสามารถกำหนดค่าได้โดยใช้กระแสคงที่, การทำงานแบบใช้กำลังไฟคงที่หรือแบบควบคุมอุณหภูมิ, ขึ้นอยู่กับชุดจ่ายไฟและชุดควบคุมอุณหภูมิที่เลือก.
Ⅷ. การควบคุมอุณหภูมิมีความสำคัญก่อนที่ชิ้นส่วนจะมาบรรจบกัน
สําหรับข้อต่อหด, ตัวแปรกระบวนการที่มีประโยชน์ไม่ใช่แค่เวลาเปิดเครื่องทำความร้อนเท่านั้น.
ส่วนประกอบที่ได้รับความร้อนต้องการการขยายขนาดที่เพียงพอสำหรับการประกอบ, และการขยายตัวนั้นขึ้นอยู่กับทั้งวัสดุและอุณหภูมิ. การระบายความร้อนน้อยเกินไปอาจทำให้การประกอบทำได้ยาก; การให้ความร้อนมากเกินไปอาจไม่จำเป็นหรือไม่เหมาะสมกับส่วนประกอบ. ความไวต่ออุณหภูมิเดียวกันนี้ใช้กับกระบวนการที่เกี่ยวข้อง เช่น การเหนี่ยวนำการทำให้เป็นมาตรฐานและการหลอม, โดยที่การควบคุมความร้อนที่แม่นยำจะกำหนดผลลัพธ์ทางโลหะวิทยา.
นี่คือเหตุผลที่ควรพิจารณาการวัดอุณหภูมิร่วมกับการตั้งค่าพลังงานเหนี่ยวนำ. ขึ้นอยู่กับการใช้งาน, ระบบอาจใช้เทอร์โมคัปเปิลหรือการตอบสนองอุณหภูมิที่เหมาะสมอื่นๆ, ด้วยการควบคุมแบบวงปิดที่กำหนดค่าไว้รอบกระบวนการผลิต. การกำหนดค่าที่มีอยู่ได้แก่ การควบคุมวงปิดคู่กำลังและอุณหภูมิ, เส้นโค้งอุณหภูมิและสัญญาณเตือนอุณหภูมิสูง/ต่ำหรือเวลาทำความร้อน.
ควรเลือกประเภทเซ็นเซอร์และวิธีการควบคุมจริงหลังจากทราบชิ้นงานและตำแหน่งการทำความร้อนแล้ว.
Ⅸ. สูตรกระบวนการ, สัญญาณเตือนภัยและบันทึกการผลิต
สำหรับสินค้าที่เกิดซ้ำ, ผู้ปฏิบัติงานไม่ควรต้องสร้างการตั้งค่าการทำความร้อนใหม่จากหน่วยความจำทุกครั้งที่ส่งคืนแบตช์. ด้วยการกำหนดค่าการตรวจสอบที่สอดคล้องกัน, พารามิเตอร์การทำความร้อนสามารถจัดเก็บและตรวจสอบร่วมกับบันทึกการปฏิบัติงานได้.
ฟังก์ชั่นที่ใช้ได้ ได้แก่ แรงดันไฟฟ้าแบบเรียลไทม์, จอแสดงผลปัจจุบันและพลังงาน, กราฟการให้ความร้อน, สัญญาณเตือนพารามิเตอร์บน/ล่าง, บันทึกทางประวัติศาสตร์, ข้อมูลผู้ปฏิบัติงานและข้อมูลชุดการผลิต. ฟังก์ชันเหล่านี้เป็นส่วนหนึ่งของแพลตฟอร์มการตรวจสอบพลังงานเสริม และควรระบุเมื่อต้องมีการตรวจสอบย้อนกลับกระบวนการ.
สำหรับสายการหดแบบอัตโนมัติ, ข้อมูลนี้จะตอบคำถามด้านการผลิตเชิงปฏิบัติ:
Q: ส่วนนี้ใช้สูตรไหนครับ?
ชื่อสูตรและพารามิเตอร์ที่เก็บไว้เชื่อมโยงกับการดำเนินการผลิตแต่ละครั้ง.
Q: วงจรการทำความร้อนอยู่ภายในขีดจำกัดที่กำหนดหรือไม่?
บันทึกการแจ้งเตือนด้านบน/ด้านล่างแสดงว่าพารามิเตอร์ลอยไปนอกหน้าต่างกระบวนการหรือไม่.
Q: มีการสร้างสัญญาณเตือน? ชุดใดที่กำลังดำเนินการอยู่?
สัญญาณเตือนจะมีการประทับเวลาและเชื่อมโยงกับชุดงานและบันทึกของผู้ปฏิบัติงานเพื่อให้สามารถตรวจสอบย้อนกลับได้.
Q: สามารถตรวจสอบกราฟการให้ความร้อนก่อนหน้าได้?
เส้นโค้งในอดีตสามารถเรียกดูได้เพื่อการตรวจสอบคุณภาพ, การแก้ไขปัญหาหรือการตรวจสอบลูกค้า.
Ⅹ. ตัวเหนี่ยวนำและเครื่องมือได้รับการออกแบบรอบๆ ชิ้นส่วน
สายการผลิตแบบสากลไม่ได้หมายถึงขดลวดเหนี่ยวนำแบบสากล. รูปร่างของส่วนประกอบ, ตำแหน่งเจาะ, พื้นที่ทำความร้อนที่มีอยู่, รูปทรงโดยรอบและการกระจายอุณหภูมิที่ต้องการล้วนส่งผลต่อการออกแบบตัวเหนี่ยวนำ. หากต้องการดูรายละเอียดว่ารูปทรงของคอยล์กำหนดรูปแบบการทำความร้อนอย่างไร, ดูคู่มือของเราเกี่ยวกับ วิธีการทำงานของขดลวดเหนี่ยวนำ.
มีแบบฟอร์มตัวเหนี่ยวนำสำหรับงานติดตั้งและงานทำความร้อนด้วย เปิดชนิด, ประเภทเฟรม, เฟรมปรับรัศมีได้, เข็มขัด, การจัดระบบทำความร้อนแบบเรียบและยืดหยุ่น. สำหรับสายการหดแบบอัตโนมัติ, คอยล์และฟิกซ์เจอร์สุดท้ายจะถูกเลือกตามชิ้นงานจริงและวิธีการอัตโนมัติ.
การจัดการชิ้นส่วนก็สมควรได้รับความสนใจเช่นเดียวกัน. เกียร์, โรเตอร์และคัปปลิ้งทั้งหมดอาจใช้อุปกรณ์ลดขนาด, แต่การวางแนวของพวกเขา, จุดยึดเกาะ, ระยะการถ่ายโอนและการเคลื่อนที่ของการประกอบอาจแตกต่างกันมาก.
Ⅺ. ข้อมูลความพอดีและชิ้นส่วนมาก่อนการเลือกเครื่องจักร
ไม่สามารถเลือกระบบทำความร้อนได้จากเส้นผ่านศูนย์กลางภายนอกเพียงอย่างเดียว. ข้อเสนอทางเทคนิคที่มีประโยชน์เริ่มต้นด้วยความสัมพันธ์ระหว่างส่วนประกอบการผสมพันธุ์.
| ข้อมูลชิ้นงาน | ข้อกำหนดในการประกอบ |
|---|---|
| การวาดชิ้นส่วน | ความพอดีที่จำเป็น / การรบกวน |
| วัสดุของทั้งสองส่วน | ตำแหน่งการประกอบ |
| เส้นผ่านศูนย์กลางรู | ความลึกของการแทรกที่จำเป็น |
| เส้นผ่านศูนย์กลางเพลาหรือการผสมพันธุ์ | ข้อกำหนดการปฐมนิเทศ |
| มิติภายนอก | อัตราการผลิต |
| น้ำหนักชิ้นส่วน | อุณหภูมิกระบวนการที่อนุญาต |
| วิธีการประกอบในปัจจุบัน | ข้อกำหนดระบบอัตโนมัติ |
หากมีการระบุขนาดการผสมพันธุ์โดยใช้ระบบมาตรฐานของการจำกัดและพอดี, การระบุพิกัดความเผื่อที่แท้จริงจะดีกว่าการอธิบายการเชื่อมต่อเพียงอย่างเดียว “พอดีแน่น” ไอเอสโอ 286 กำหนดระบบความอดทน, ความเบี่ยงเบนและความเหมาะสมสำหรับคุณสมบัติขนาดเส้นตรง. ถ้าเป็นไปได้, ส่ง ข้อกำหนดการวาดภาพและการรบกวนที่เกิดขึ้นจริง, ไม่เพียงแต่เส้นผ่านศูนย์กลางเพลาที่ระบุเท่านั้น.
Ⅻ. การกำหนดค่าทางเทคนิค
เนื่องจากสายการหดแบบอัตโนมัติเป็นแบบเฉพาะของชิ้นงาน, การเผยแพร่พลังงานสากลหรือช่วงอุณหภูมิโดยพลการอาจทำให้เข้าใจผิดได้. คุณสามารถกำหนดการกำหนดค่าโครงการตามรายการต่อไปนี้แทนได้:
| รายการ | การกำหนดค่า |
|---|---|
| กำลังเหนี่ยวนำ | เลือกตามชิ้นงานและรอบการทำความร้อน |
| ความถี่ในการทำงาน | เลือกตามรูปทรงของชิ้นส่วนและข้อกำหนดด้านความร้อน |
| ปริมาณสถานีทำความร้อน | ขึ้นอยู่กับแอปพลิเคชัน |
| ขดลวดเหนี่ยวนำ | ปรับแต่งให้เหมาะกับชิ้นงาน |
| การวัดอุณหภูมิ | กำหนดค่าตามตำแหน่งการทำความร้อนและกระบวนการ |
| การควบคุมพลังงาน | การควบคุมแบบดิจิตอล DSP |
| เอาต์พุตหลายสถานี | มีจำหน่ายในกรณีที่จำเป็น |
| PLC / เอชเอ็มไอ | กำหนดค่าเป็นลำดับสายการผลิต |
| การโอนส่วนหนึ่ง | ปรับแต่งให้เข้ากับชิ้นงานและเค้าโครง |
| กลไกการประกอบ | คัดเลือกตามความพอดีและวิธีการประกอบ |
| การตรวจสอบกระบวนการ | เป็นทางเลือกตามความต้องการในการตรวจสอบย้อนกลับ |
| อินเตอร์เฟซการสื่อสาร | มีจำหน่ายตามข้อกำหนดการควบคุมสาย |
ควรยืนยันรุ่นแหล่งจ่ายไฟเฉพาะและขนาดเชิงกลหลังจากประเมินชิ้นส่วนและวงจรการผลิตแล้ว.
ⅩⅢ. การใช้งานข้อต่อแบบหดตัวทั่วไป
การสมัครควรได้รับการประเมินจากความพอดีที่แท้จริงเสมอ, วัสดุและรูปทรง แทนที่จะมาจากชื่อส่วนประกอบเพียงอย่างเดียว.
ชุดประกอบเกียร์ต่อเพลา
เกียร์จะถูกให้ความร้อนเพื่อเพิ่มระยะห่างจากรูเจาะ, ย้ายไปยังตำแหน่งประกอบและติดตั้งเข้ากับเพลา. นี่คือแอปพลิเคชันที่แสดงในวิดีโอการผลิตในหน้านี้. เกียร์สำหรับการส่งสัญญาณ, ระบบส่งกำลังและกระปุกเกียร์อุตสาหกรรมเป็นหนึ่งในตัวเลือกที่เหมาะกับการหดตัวที่พบบ่อยที่สุด - การรบกวนที่พอดีจะส่งแรงบิดโดยไม่ต้องใช้กุญแจหรือร่องเมื่อออกแบบอย่างถูกต้อง. สำหรับมุมมองที่กว้างขึ้นของการทำความร้อนแบบเหนี่ยวนำทั่วทั้งส่วนประกอบของระบบส่งกำลัง, ดูที่ คู่มือผู้ซื้อชิ้นส่วนยานยนต์.
การประกอบโรเตอร์ต่อเพลา
โรเตอร์มอเตอร์เป็นหนึ่งในการใช้งานประกอบความร้อนสำหรับสายการผลิตมอเตอร์ไฟฟ้าและเครื่องกำเนิดไฟฟ้า. ดูด้วย การเหนี่ยวนำความร้อนสำหรับส่วนประกอบพลังงานลม, โดยที่ข้อต่อลดขนาดโรเตอร์ของเครื่องกำเนิดไฟฟ้าเป็นการใช้งานที่เกิดซ้ำ.
การประกอบข้อต่อกับเพลา
การทำความร้อนแบบเหนี่ยวนำจะเตรียมข้อต่อเพลาสำหรับการประกอบความร้อนหรือการแยกชิ้นส่วนในปั๊ม, การใช้งานคอมเพรสเซอร์และระบบขับเคลื่อน. สำหรับสถานการณ์การกำจัด, ดู การถอดตลับลูกปืนด้วยการเหนี่ยวนำ — ใช้หลักการเดียวกันหลายประการ.
แบริ่ง & ส่วนประกอบแหวน
การทำความร้อนส่วนประกอบรูปวงแหวนก่อนการติดตั้งเป็นเทคนิคการสอดแทรกสัญญาณรบกวนที่กำหนดไว้. อุณหภูมิและการจัดการต้องเป็นไปตามข้อกำหนดของผู้ผลิตส่วนประกอบ. ดูเพิ่มเติม เครื่องทำความร้อนแบบเหนี่ยวนำสำหรับวงแหวนขนาดใหญ่ เพื่อพิจารณาเฉพาะรูปทรง.
แขนเสื้อ, ฮับ & พอดีที่คล้ายกัน
ได้รับการประเมินเมื่อรูปทรงและวัสดุอนุญาตให้มีการควบคุมการขยายตัวเนื่องจากความร้อน และสายการผลิตสามารถให้ตำแหน่งและลำดับการประกอบที่ต้องการได้. ที่เกี่ยวข้อง: เครื่องทำความร้อนเหนี่ยวนำก้านสูบ ครอบคลุมความท้าทายในการประกอบชิ้นส่วนที่สอดแทรกสัญญาณรบกวนที่คล้ายกัน.
ⅩⅣ. เมื่อสายอัตโนมัติเข้าท่า
ท่อหดแบบอัตโนมัติมีประโยชน์มากที่สุดเมื่อทำซ้ำกระบวนการบ่อยพอที่จะให้ความร้อน, การขนย้ายและการประกอบเพื่อประสานเป็นลำดับการผลิตเดียว.
เหตุผลทั่วไปในการย้ายจากเครื่องทำความร้อนแบบสแตนด์อโลนไปเป็นสายได้แก่:
• การผลิตซ้ำของชุดประกอบเดียวกันหรือที่เกี่ยวข้อง
• ความจำเป็นในการควบคุมการถ่ายเทระหว่างการทำความร้อนและการติดตั้ง
• สถานีทำความร้อนหรือสถานีประกอบหลายแห่ง
• ข้อกำหนดการระบุชิ้นส่วนหรือการจัดการสูตร
• จำเป็นต้องลดการจัดการส่วนประกอบที่ได้รับความร้อนด้วยตนเอง
• บันทึกการผลิตหรือข้อกำหนดในการตรวจสอบย้อนกลับ
• บูรณาการกับอุปกรณ์ต้นน้ำหรือปลายน้ำ
สำหรับการประกอบการบำรุงรักษาเป็นครั้งคราวหรือการถอดชิ้นส่วนภาคสนาม, ระบบทำความร้อนเหนี่ยวนำแบบสแตนด์อโลนอาจมีความเหมาะสมมากกว่าระบบทำความร้อนอัตโนมัติแบบสมบูรณ์. เครื่องทำความร้อนแบบเหนี่ยวนำแบบพกพา และ ระบบระบายความร้อนด้วยอากาศ มีไว้สำหรับงานภาคสนามและงานที่ไม่เหมาะสม — ระบบเหล่านั้นมีจุดประสงค์ที่แตกต่างจากผลิตภัณฑ์ในสายการผลิตอัตโนมัติในหน้านี้.
ⅩⅤ. คำถามที่พบบ่อย
ข้อมูลใดที่จำเป็นในการเลือกพลังงานความร้อน?
การหดตัวจะช่วยลดแรงกดเสมอหรือไม่?
หนึ่งบรรทัดสามารถประกอบผลิตภัณฑ์มากกว่าหนึ่งรายการได้?
สามารถควบคุมอุณหภูมิความร้อนได้โดยอัตโนมัติ?
สถานีทำความร้อนหลายแห่งสามารถใช้การตั้งค่าที่แตกต่างกันได้?
สามารถบันทึกข้อมูลการผลิตได้?
เป็นสายเฉพาะเกียร์ครับ?
ⅩⅥ. ส่งชิ้นส่วนการผสมพันธุ์สองชิ้นมาให้เรา
ข้อเสนอการหดตัวที่เป็นประโยชน์เริ่มต้นด้วยการประกอบทั้งสองด้าน. กรุณาระบุ:
✓ ภาพวาดชิ้นงาน
✓ วัสดุ
✓ ขนาดรูและเพลา
✓ ความคลาดเคลื่อนหรือจำนวนการรบกวน
✓ ตำแหน่งการประกอบที่จำเป็น
✓ น้ำหนักชิ้นส่วน
✓ วิธีการประกอบในปัจจุบัน
✓ อัตราการผลิตที่ต้องการ
✓ เค้าโครงโรงงานที่มีอยู่
✓ ข้อกำหนดด้านระบบอัตโนมัติและการบันทึกข้อมูล
จากรายละเอียดเหล่านี้, สถานีทำความร้อนแบบเหนี่ยวนำ, กำลังและความถี่, ตัวเหนี่ยวนำ, วิธีการควบคุมอุณหภูมิ, สามารถประเมินกลไกการถ่ายโอนและลำดับการประกอบร่วมกันได้.
สินค้าที่เกี่ยวข้อง



คลิกที่นี่เพื่อเพิ่มข้อความของคุณเอง


