Induktionserwärmungssystem für die Endumformung von Stahlrohren
Ⅰ. Sehen Sie sich die Induktionserwärmung für die Endumformung von Stahlrohren an
Video: Mittelfrequente Induktionserwärmung eines Stahlrohrendes mit anschließender Pressumformung.
Das Video demonstriert Lokale Induktionserwärmung vor einem mechanischen Rohrendenformung Betrieb.
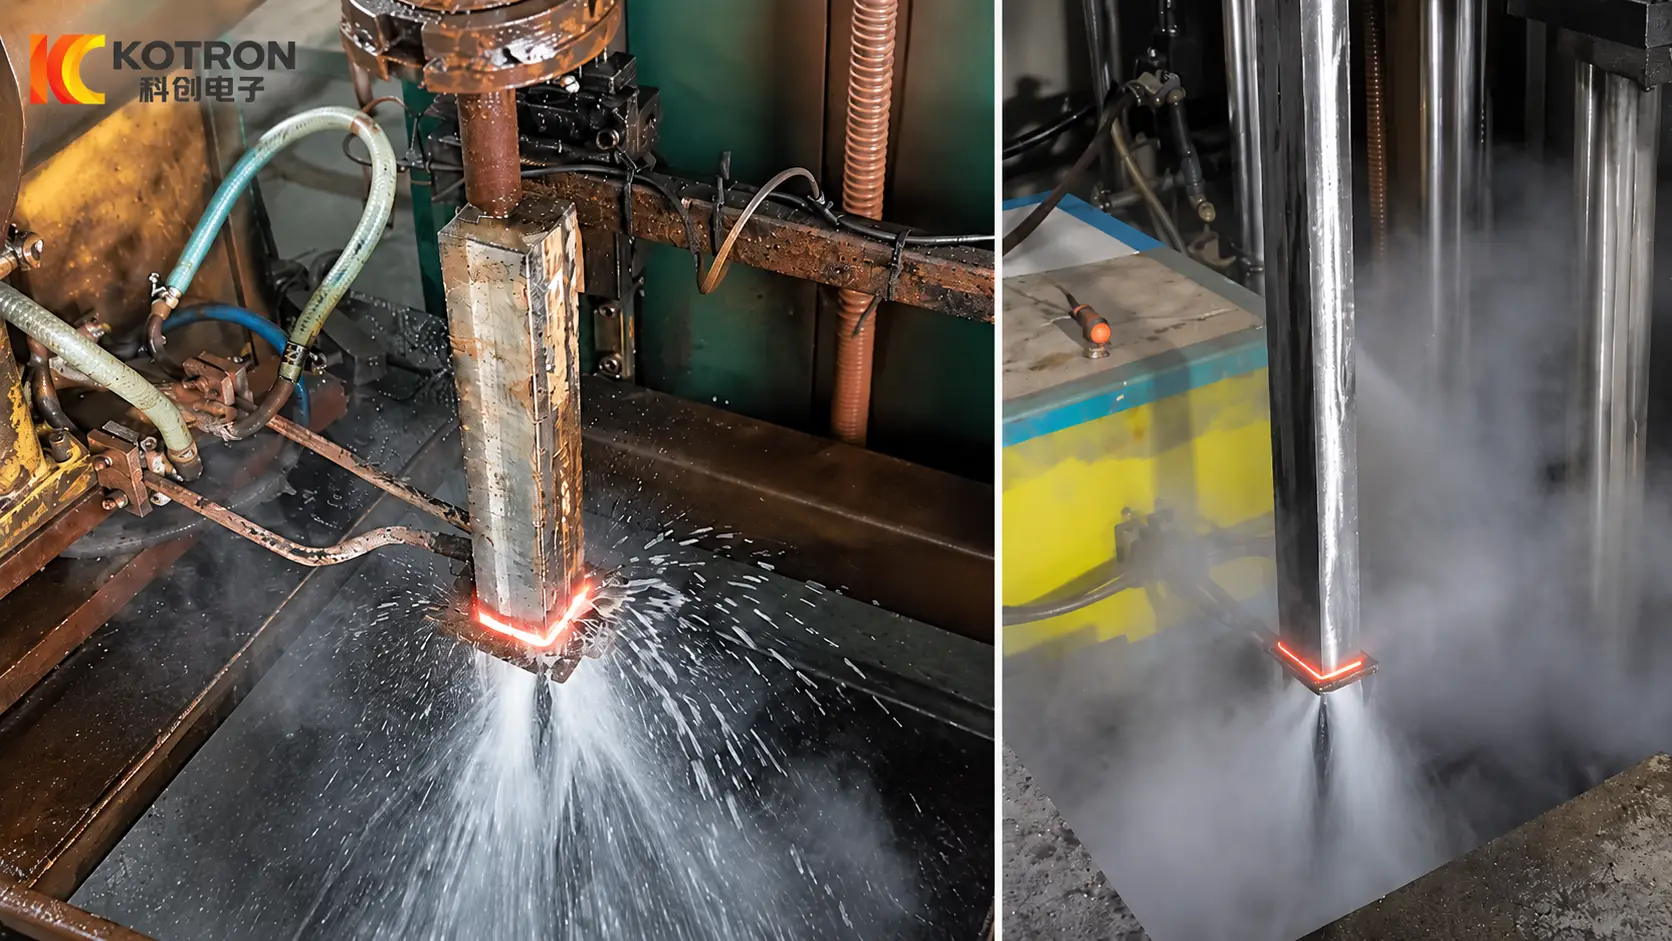
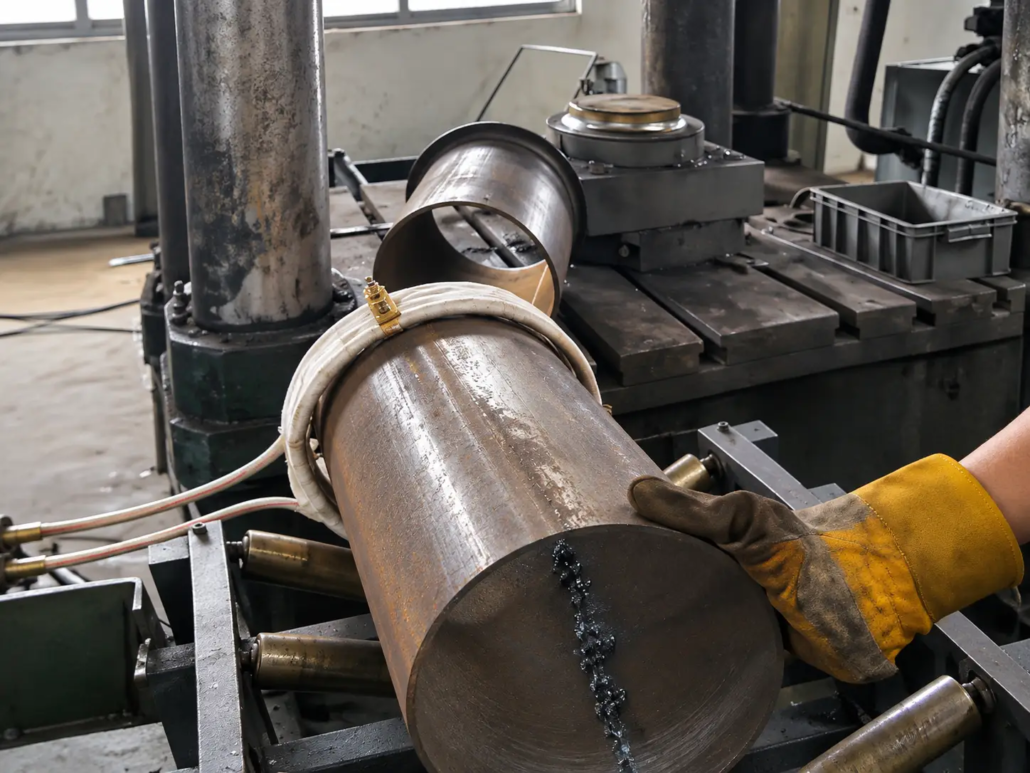
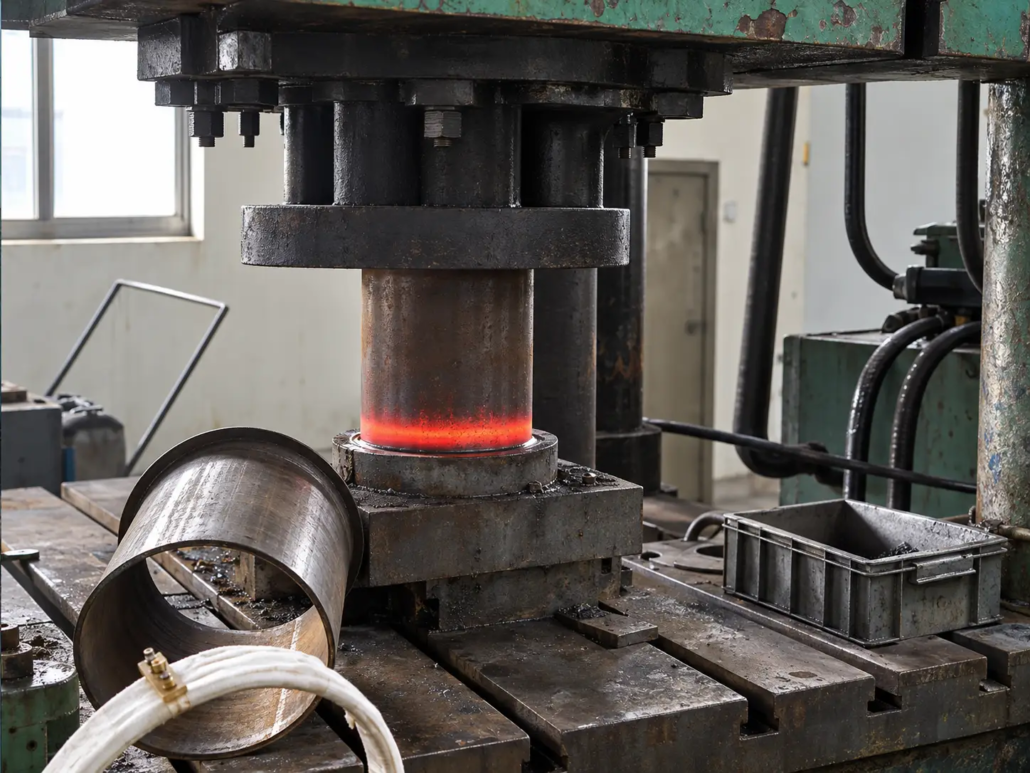
Eine kreisförmige Induktionsspule umgibt das Rohr nahe seinem Ende, Konzentration der Erwärmung im zu formenden Abschnitt. Das erhitzte Rohr wird dann mit einer Presse und Formwerkzeugen bearbeitet.
Die Demonstration zeigt, wie Induktionserwärmung mit mechanischer Umformung kombiniert werden kann, ohne dass das gesamte Rohr denselben Erwärmungszyklus durchlaufen muss.
Bewerbungsdetails
| Artikel | Beschreibung |
|---|---|
| Werkstück | Rundes Stahlrohr |
| Heizbereich | Rohrende |
| Heizmethode | Mittelfrequenz-Induktionserwärmung |
| Anwendung | Rohrendenformung |
| Demonstrierter Prozess | Erweiterung des Rohrendes |
| Umformausrüstung | Pressen mit Umformwerkzeugen |
| Induktor | Runde Induktionsspule zur lokalen Erwärmung des Rohrendes |
Das Video zeigt die Erwärmungs- und Umformvorgänge. Die Stahlsorte, Erwärmungstemperatur, Maßtoleranzen und Ergebnisse der Fertigteilprüfung wurden nicht angegeben.
Ⅱ. Anwendungen zur Rohrendenumformung
Durch die Rohrendenumformung wird die Geometrie eines ausgewählten Rohrabschnitts durch mechanische Verformung verändert. Abhängig vom Material, Wandstärke und erforderliche Maßänderung, Die Formung kann kalt oder mit lokaler Erwärmung erfolgen.
Die Induktionserwärmung ist besonders relevant, wenn die erforderliche Verformung unter Kaltumformbedingungen nur schwer zu erreichen ist.
Erweiterung des Rohrendes
Durch die Erweiterung des Rohrendes wird der Durchmesser eines ausgewählten Rohrabschnitts vergrößert.
Für Anwendungen mit erheblichen Durchmesseränderungen, lokalisierte Erwärmung kann den Verformungswiderstand verringern und die Fähigkeit des Materials verbessern, Verformungen aufzunehmen.
Dies ist die primäre Anwendung, die im Video gezeigt wird.
Rohrende-Bördelung
Durch die Aufweitung öffnet sich das Rohr nach außen, Typischerweise entsteht ein konisches oder ausgestelltes Profil.
Die erforderlichen Heizbedingungen hängen von der Fackelgeometrie ab, Stahlsorte und Wandstärke. Bördelwerkzeuge müssen für die vorgesehene Endform ausgelegt sein.
Reduzierung des Rohrendes
Durch die Reduzierung des Rohrendes wird der Durchmesser eines ausgewählten Abschnitts mithilfe geeigneter Formwerkzeuge verringert.
Für bestimmte Materialien und Reduktionsanforderungen, Vor dem Formen kann eine Induktionserwärmung eingesetzt werden. Die Eignung dieses Ansatzes hängt vom Material ab, Umformverhältnis und Werkzeuganordnung.
Erweiterung, Aufweiten und Reduzieren sind unterschiedliche Umformvorgänge. Jedes erfordert ein geeignetes Prozess- und Werkzeugdesign.
Mögliche industrielle Anwendungen
| Industrie | Typische Anwendung |
|---|---|
| Herstellung hydraulischer Ausrüstung | Rohrenden für Armaturen und Anschlüsse vorbereitet |
| Herstellung von Automobilrohren | Geformte Enden aus ausgewählten Stahlrohrkomponenten |
| Industrielle Rohrfertigung | Rohrerweiterung, Reduzierung und Anschlussvorbereitung |
| Herstellung mechanischer Geräte | Kundenspezifische Rohrkomponenten, die eine Endformung erfordern |
| Strukturelle Rohrherstellung | Ausgewählte Anwendungen zur Rohrendenumformung und -verbindung |
Hierbei handelt es sich eher um potenzielle Anwendungsbereiche als um bestätigte Endanwendungen des im Video gezeigten Werkstücks.
Ⅲ. Warum eine lokale Induktionserwärmung vor dem Formen verwenden??
Die Kaltumformung von Rohrenden kann schwierig werden, wenn die erforderliche Verformung die Kapazität des Materials unter den gewählten Verarbeitungsbedingungen übersteigt.
Mögliche Mängel sind Risse, Spaltung, Faltenbildung und übermäßige Wandverdünnung. Ihr Vorkommen hängt von der Stahlsorte ab, Wandstärke, Umformverhältnis und Formdesign.
Für geeignete Materialien, Lokalisierte Induktionserwärmung kann den Widerstand gegen Verformung verringern und verbessern Formbarkeit durch Erhöhen der Temperatur des zu formenden Abschnitts.
Durch diesen Ansatz kann sich der Erwärmungsprozess auf das Rohrende konzentrieren, während die verbleibende Länge weniger direkten Wärmeeintrag erhält.
Ziel ist es, im gewünschten Bereich eine geeignete Umformbedingung zu schaffen, anstatt das gesamte Rohr gleichmäßig zu erhitzen.
Heiztemperatur und -verteilung
Das Rohrende muss eine dem Material und Umformvorgang entsprechende Temperatur erreichen.
Eine unzureichende Erwärmung kann dazu führen, dass sich das Material nur schwer verformen lässt. Übermäßiges Erhitzen kann zu unnötiger Oxidation führen, Dimensionsveränderungen oder unerwünschte metallurgische Effekte.
Heizleistung, Frequenz, Dauer und Induktordesign müssen daher gemeinsam ausgewählt werden.
Umformqualität
Eine örtliche Erwärmung kann dazu beitragen, die mit übermäßiger Kaltumformungsspannung einhergehende Rissbildung zu reduzieren, aber es beseitigt keine Formungsfehler.
Endgültige Abmessungen, Wandstärke und Oberflächenbeschaffenheit hängen auch von der Ausgangsgeometrie des Rohres ab, Temperaturverteilung, Matrizenprofil und Umformvorgang.
Das Heizsystem und die Formwerkzeuge müssen als Teile desselben Prozesses bewertet werden.
Ⅳ. Kundenspezifische Induktionsspulen- und Werkstückwerkzeuge
Die Induktionsspule bestimmt, wo elektromagnetische Energie in das Rohr eingekoppelt wird und beeinflusst die resultierende Wärmeverteilung.
Zur Rohrendenumformung, Die Spule ist im Allgemeinen auf den Rohrdurchmesser und die erforderliche beheizte Länge ausgelegt.
Induktionsspulendesign
Zu den wichtigsten Designüberlegungen gehören::
— Rohraußendurchmesser und Wandstärke.
— Material- und magnetische Eigenschaften.
— Erforderliche beheizte Länge.
— Abstand zwischen Spule und Werkstück.
— Anforderungen an Heiztemperatur und Zyklus.
— Verfügbarer Platz für Positionierung und Handhabung.
Ein kreisförmiger Induktor kann für eine Erwärmung rund um den Rohrumfang sorgen. Die tatsächliche Temperaturverteilung hängt von der Spulengeometrie ab, elektrische Einstellungen, Werkstückeigenschaften und Erwärmungsdauer.
Unterschiedliche Rohrgrößen oder Heizanforderungen erfordern möglicherweise Änderungen am Induktor oder an den Betriebsparametern.
Werkstückpositionierung
Das Rohr muss so positioniert werden, dass sich der vorgesehene Formungsabschnitt innerhalb des Heizbereichs befindet.
Unterstützt, Anschläge oder Positioniervorrichtungen können verwendet werden, um die erforderliche Einführtiefe festzulegen und den Abstand zwischen Rohr und Induktor aufrechtzuerhalten.
Die Werkzeuganordnung wird entsprechend der Rohrlänge ausgewählt, Gewicht, Abmessungen und die Produktionsmethode.
Ⅴ. Gerätekonfiguration und -auswahl
Das Induktionsheizsystem kann als separate Heizstation für eine bestehende Presse geliefert oder in eine stärker integrierte Rohrendenformungsanlage integriert werden.
Die Gerätekonfiguration wird durch den erforderlichen Heizzyklus bestimmt, Gestaltung der Betriebs- und Produktionsbedingungen.
| Ausrüstungskomponente | Konfiguration |
|---|---|
| Induktionsstromversorgung | Leistung und Frequenz auf den Heizbedarf abgestimmt |
| Induktionsspule | Angepasst an die Rohrabmessungen und die beheizte Länge |
| Werkstückbefestigung | Rohrunterstützung und -positionierung |
| Prozesskontrolle | Leistungs- und Heizzeitregelung; Temperaturrückmeldung bei Bedarf |
| Gerätekühlung | Abgestimmt auf Netzteil und Induktor |
| Presseintegration | Werkstücktransfer und Koordination mit Umformgeräten |
| Automatisierung | Beladung und Handhabung entsprechend den Produktionsanforderungen |
Stromversorgung und Steuerung
Die demonstrierte Anwendung nutzt eine Mittelfrequenz-Induktionserwärmung. Zu den verfügbaren Geräten von KOTRON gehören: digital gesteuerte Netzteile, mit Temperaturrückführungsregelung in geeigneten Konfigurationen erhältlich.
Die endgültige elektrische Konfiguration wird zusammen mit dem Induktor und dem erforderlichen Heizzyklus ausgewählt.
Presseintegration und Produktion
Der Zeitraum zwischen Erhitzen und Formen muss berücksichtigt werden, da das Rohr nach dem Verlassen der Induktionsspule beginnt, Wärme zu verlieren.
Ein manuell betriebener Heizstation kann für gelegentliche Produktion geeignet sein, während eine wiederholte Herstellung eine automatisierte Positionierung und Übertragung rechtfertigen kann.
Für anspruchsvolle Umformanforderungen, Prozessversuche können dabei helfen, geeignete Heizbedingungen festzulegen und die fertigen Abmessungen zu überprüfen, Wandstärke und Oberflächenbeschaffenheit.
Ⅵ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann Induktionserwärmung dazu beitragen, Risse während der Rohrendenaufweitung zu verhindern??
Für geeignete Materialien, Lokales Erhitzen kann die Umformbarkeit verbessern und das Risiko von Rissen verringern, die mit übermäßiger Kaltumformspannung einhergehen. Das Ergebnis hängt immer noch vom Material ab, Temperatur, Umformverhältnis und Werkzeugausstattung.
Kann ein Induktionserwärmungssystem unterschiedliche Rohrdurchmesser verarbeiten??
Innerhalb des ausgelegten elektrischen und mechanischen Bereichs können unterschiedliche Rohrgrößen verarbeitet werden. Durchmesseränderungen, Je nach Wandstärke oder beheizter Länge können unterschiedliche Induktoren erforderlich sein, Armaturen oder Heizungseinstellungen.
Kann das System sowohl zur Rohrerweiterung als auch zur Rohrreduzierung verwendet werden??
Die gleiche Induktionsheizausrüstung kann beide Anwendungen unterstützen, wenn ihre Heizanforderungen kompatibel sind. Die Umformvorgänge erfordern geeignete Werkzeuge und erfordern möglicherweise unterschiedliche Heizbedingungen.
Kann die Induktionsheizung mit einer vorhandenen Presse betrieben werden??
Ja. Die Heizausrüstung kann für die Integration in eine vorhandene Umformmaschine evaluiert werden. Werkstückpositionierung, Transferzeit, Der verfügbare Platz und die Prozesskoordination müssen berücksichtigt werden.
Ist die Induktionserwärmung vor der Rohrformung dasselbe wie das Glühen??
Nicht unbedingt. Das Erhitzen eines Rohrendes vor dem Pressformen ist ein Vorbereitungsschritt zur Schaffung geeigneter Verformungsbedingungen.
Das Glühen ist ein definierter Wärmebehandlungsprozess mit eigenem Wärmezyklus und eigenen metallurgischen Zielen. Die demonstrierte Anwendung wird daher als Induktionserwärmung zur Rohrendenumformung und nicht als Induktionsglühen beschrieben.
Ⅶ. Fordern Sie eine maßgeschneiderte Induktionserwärmungslösung für Rohrenden an
Wenn Ihre Anwendung eine Enderweiterung von Stahlrohren erfordert, Reduzierung oder ein anderer Umformvorgang, KOTRON kann basierend auf Ihren Werkstück- und Produktionsanforderungen ein geeignetes Induktionserwärmungssystem bewerten.
Für einen ersten technischen Vorschlag, Bitte angeben:
— Rohrzeichnung oder Fotografien.
— Material oder Stahlsorte.
— Außendurchmesser und Wandstärke.
— Erforderlicher Umformvorgang und Fertigmaße.
— Produktionsmenge oder erforderliche Zykluszeit.
Wenn Sie bereits über eine Umformpresse verfügen, Informationen über die vorhandene Ausrüstung helfen KOTRON auch bei der Bewertung der Heizungsanordnung und der Integrationsanforderungen.
Basierend auf diesen Angaben, KOTRON kann die Induktionsstromversorgung beurteilen, maßgeschneiderte Spule, Werkstückpositionierung und erforderliche Prozesssteuerung.
Für die Endformung von Stahlrohren ist eine Induktionserwärmung erforderlich?
Senden Sie Ihre Rohrzeichnung und KOTRON wird eine maßgeschneiderte Lösung zur Induktionserwärmung des Rohrendes bewerten.