
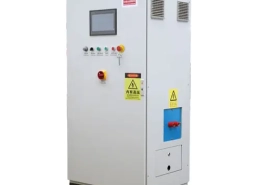
خط تركيب انكماش بالحث أوتوماتيكي
التحكم في التسخين التعريفي والتجميع الآلي للمكونات الملائمة للتداخل
يقوم خط تركيب الانكماش الأوتوماتيكي بتسخين المكون الخارجي لإنشاء الخلوص المؤقت اللازم للتجميع, ثم يتم وضع أجزاء التزاوج وربطها ضمن تسلسل إنتاج متحكم فيه.
يمكن تكوين الخط للتروس, الدورانات, القوابس, الأكمام, المحاور والتجمعات الأخرى المناسبة للتداخل. محطات التدفئة, المحاثات, التعامل مع الجزء, يتم تطوير أدوات التحكم في درجة الحرارة والتجميع حول قطعة العمل الفعلية بدلاً من تنسيق الآلة الثابتة.
Ⅰ. شاهد خط تركيب تقليص التروس أثناء التشغيل
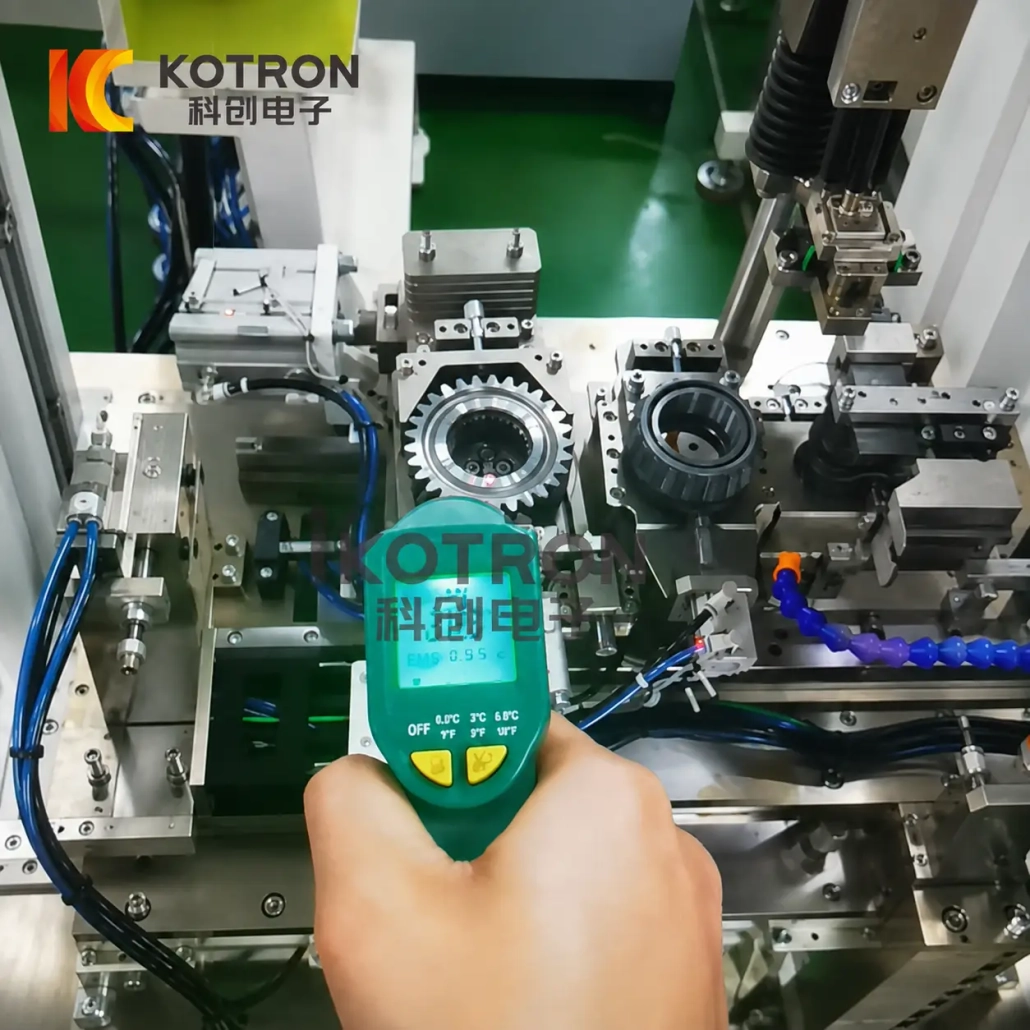
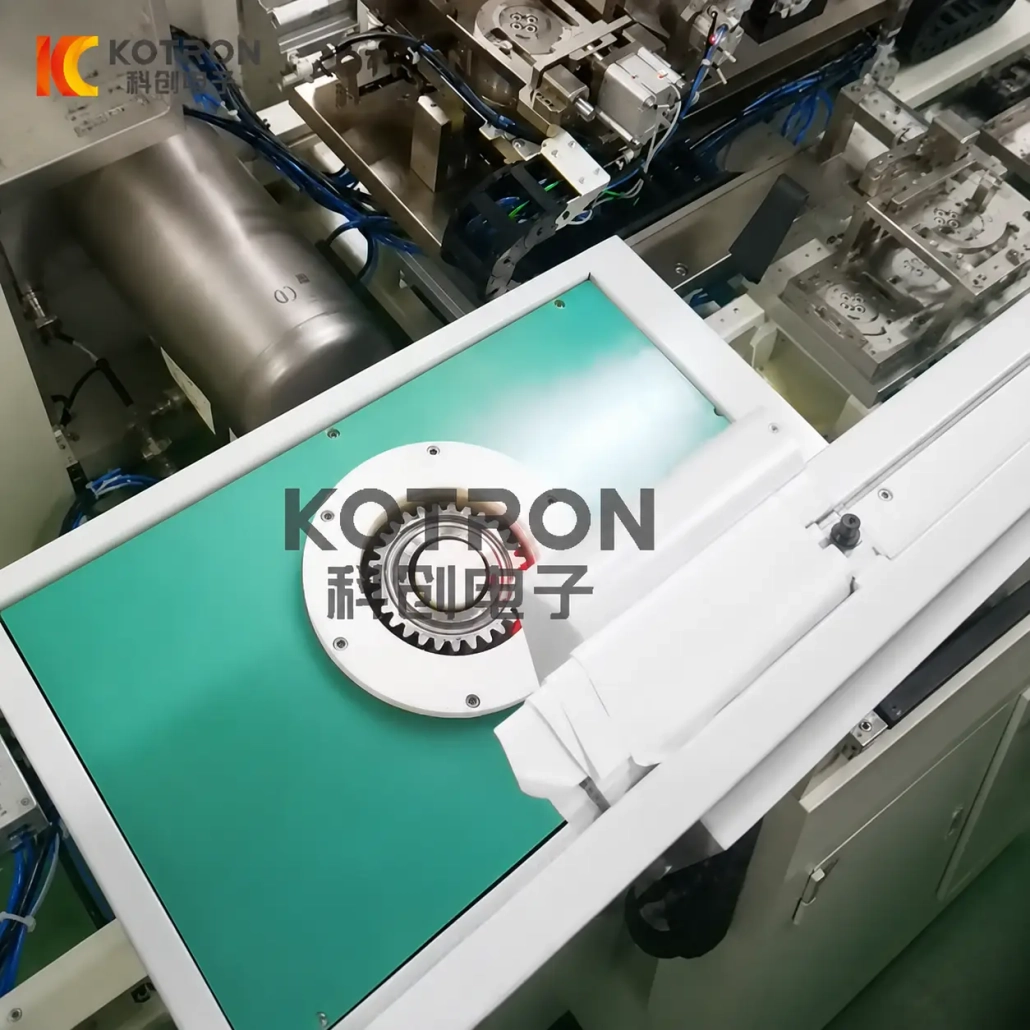
يعرض هذا الفيديو أحد تطبيقات خط الإنتاج: التسخين التعريفي والتجميع الآلي للترس على مكون التزاوج الخاص به.
تطبيق العتاد هو تمثيلية وليست مقيدة. يمكن تطبيق نفس مبدأ الانكماش المناسب على الأجزاء الأخرى التي تتناسب مع التداخل عندما تكون موادها, الأبعاد, متطلبات الملاءمة والتجميع مناسبة. لإلقاء نظرة أعمق على قرارات المعدات خلف خط مثل هذا, راجعنا دليل اختيار آلة الانكماش.
يتعامل الخط مع التسلسل الكامل — بدءًا من تحميل الأجزاء والتسخين التعريفي وحتى التحقق من درجة الحرارة, حَشد, التبريد والتحرير - بحيث يقوم المشغل بإدارة العملية بدلاً من التعامل مع المكونات الساخنة.
Ⅱ. ما يمكن تجميعه عن طريق تقليص المناسب?
يعد تركيب الانكماش مفيدًا بشكل خاص عندما يجب تركيب أحد المكونات فوق الآخر باستخدام تناسب التداخل. تشمل علاقات التجميع النموذجية:
ناقل الحركة, مجموعة نقل الحركة, مجموعات علبة التروس الصناعية — شائعة في تصنيع السيارات
تصنيع المحركات والمولدات الكهربائية
مضخة, اتصالات الضاغط ونظام الدفع
وصلات ميكانيكية عامة مناسبة للتداخل
تركيب محمل العنصر المتداول — انظر أيضًا إزالة تحمل الحث للتفكيك
Ⅲ. كيف يعمل تركيب الانكماش التعريفي
يبدأ الانكماش بتداخل الأبعاد المتعمد بين مكونين للتزاوج. بدلاً من دفع الأجزاء معًا بأبعادها الأصلية, يتم تسخين المكون الخارجي بحيث يتوسع تجويفه مؤقتًا. يتم بعد ذلك تجميع المكونات أثناء وجود مساحة كافية من الخلوص. كما يبرد الجزء الساخن, فهو ينقبض حول عنصر التزاوج ويستعيد التداخل المصمم.
هذا هو مبدأ الربط الميكانيكي القياسي. دورة التصنيع في معهد ماساتشوستس للتكنولوجيا يصف الانكماش بأنه تسخين جسم واحد حتى يتوسع, وضعه على المكون الآخر, ومن ثم السماح لها أن تبرد. فهم كيفية توليد المجال الكهرومغناطيسي لهذه الحرارة على مستوى المكونات, اقرأ دليلنا عن كيف يعمل التسخين بالحث.
درجة الحرارة المطلوبة لذلك ليست معلمة آلة ثابتة. ذلك يعتمد على أبعاد الجزء, التمدد الحراري للمواد, تدخل, تصريح التجميع المطلوب وحدود العملية.
Ⅳ. لماذا نستخدم التسخين الحثي لخطوة التجميع؟?
يعمل التسخين التعريفي على توليد الحرارة في المواد الموصلة للكهرباء من خلال مجال كهرومغناطيسي متناوب. الولايات المتحدة. قسم الطاقة يصف التسخين التعريفي الصناعي بأنه استخدام التيار الكهربائي لإنشاء مجال مغناطيسي يسخن المواد الموصلة.
للتثبيت بالانكماش, هذا يجعل من الممكن تركيز عملية التسخين على المكون الذي يحتاج إلى التوسع بدلاً من التعامل مع التجميع الكامل ككتلة واحدة ساخنة. مقارنة ب أفران الغاز أو مقاومة التسخين, يعمل الحث على توصيل الطاقة مباشرة إلى سطح الجزء الذي يجب أن يحدث فيه التمدد.
الهدف ليس مجرد تسخين الجزء في أسرع وقت ممكن. يجب أن يصل الجزء إلى حالة التجميع المطلوبة دون إحداث فرق غير ضروري في درجة الحرارة أو تأخير النقل إلى محطة التجميع.
Ⅴ. من التدفئة إلى التجميع – كيف يتم تكوين الخط
يتم بناء خط الإنتاج حول التسلسل الذي يتطلبه الجزء. كل محطة — من مكونات نظام التسخين بالحث للتعامل مع الأجزاء والتبريد - تم تكوينها لتتناسب مع قطعة العمل. قد يشمل المشروع النموذجي:
التحميل ← تحديد المواقع ← التسخين التعريفي ← تأكيد درجة الحرارة ← النقل ← تجميع الانكماش ← تأكيد الموضع ← التبريد ← التفريغ
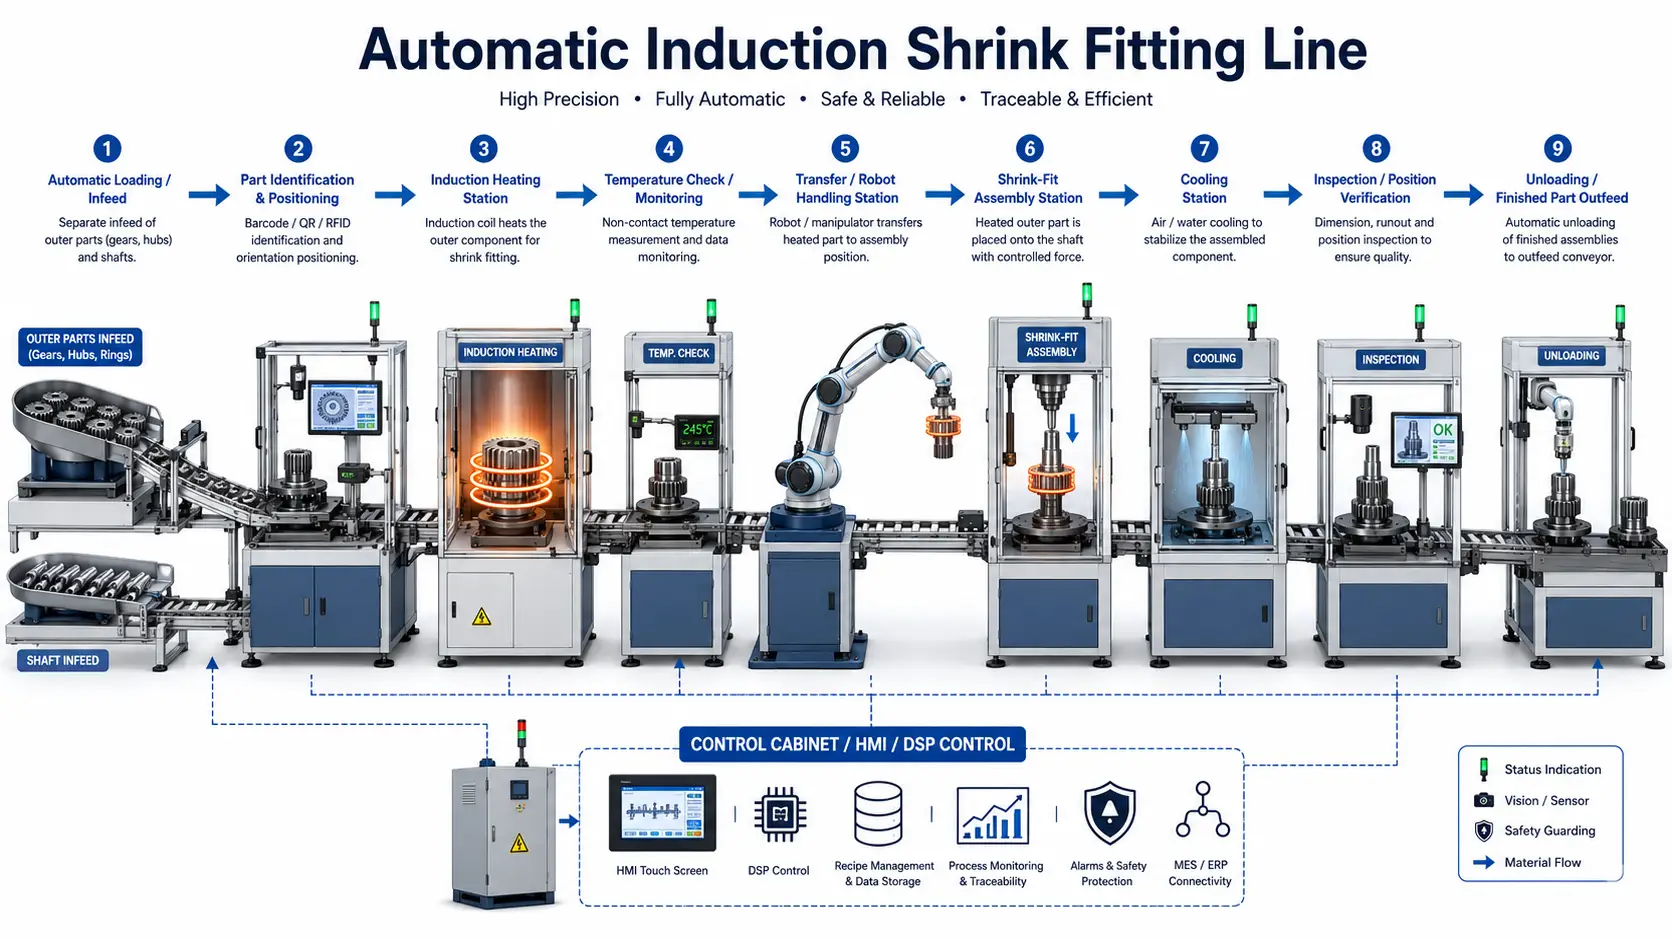
التسلسل الدقيق يعتمد على الشغل. تتطلب بعض التطبيقات التسخين والإدخال التلقائي فقط; قد يحتاج الآخرون إلى التوجيه, نقل تسيطر عليها, الضغط المساعد, اكتشاف الموقع أو التبريد الإضافي قبل الإصدار.
مغو وطريقة التسخين متطابقة مع الجزء الذي يجب أن يتوسع. تعتبر هندسة الملف ذات أهمية خاصة حيث يجب تركيز التسخين حول التجويف, حلقة أو القسم المحدد.
يجب أن يؤدي توجيه الجزء ونقله إلى وضع المكون الساخن على جزء التزاوج الخاص به قبل فقدان الكثير من مساحة التجميع أثناء التبريد.
حسب الملاءمة وطريقة الإنتاج, قد يعتمد التجميع على الخلوص الحراري أو يستخدم حركة ميكانيكية يتم التحكم فيها.
بعد التجميع, يبرد المكون المجهز حتى يصل المفصل إلى الحالة المطلوبة للمعالجة اللاحقة.
Ⅵ. تسخين متعدد المحطات للإنتاج التلقائي
لا تعد محطة التسخين الواحدة دائمًا الترتيب الأنسب لخط الإنتاج.
للتطبيقات متعددة المحطات, تتضمن منصة التسخين التعريفي مشترك بالوقت, تكوينات متعددة التردد مع مخرجات تحميل متعددة. يمكن للمحطات الفردية استخدام إعدادات طاقة وتردد مختلفة ويمكن مطابقتها مع ملفات تحريضية مختلفة لقطع العمل أو عمليات التسخين المختلفة. ثم يقوم مولد التدفئة التعريفي يحدد الاختيار مدى مرونة تخصيص الطاقة عبر المحطات.
يكون هذا مفيدًا عندما يحتوي الخط على عدة أوضاع تسخين, يتعامل مع متغيرات الأجزاء المختلفة, أو يحتاج إلى تنسيق تسلسل التسخين مع عمليات التجميع الأخرى.
لا ينبغي, لكن, من المفترض أن كل سطر يحتاج إلى مخرجات متعددة. يتم اختيار عدد المحطات من الدورة المطلوبة, مزيج جزء وترتيب الخط.
Ⅶ. تحويل الطاقة IGBT والتحكم الرقمي DSP
يستخدم قسم التدفئة التعريفي تحويل الطاقة باستخدام IGBT مع التحكم الرقمي DSP. للحصول على مقارنة تفصيلية لمنصات التحكم الرقمية, راجع دليلنا على إمدادات الطاقة التدفئة التعريفي الرقمي.
يعد دور التحكم الرقمي أكثر أهمية من أسماء المكونات نفسها: يجب أن يتبع مصدر الطاقة وصفة التسخين باستمرار وأن يتبادل معلومات التشغيل مع بقية الخط. يوفر التحكم في DSP الحصول على الوقت الحقيقي:
يمكن لنفس المنصة التواصل مع معدات التحكم المركزية, السماح لمحطة التدفئة بأن تصبح جزءًا من شبكة التحكم في خط الإنتاج الأوسع.
حيثما كان ذلك مطلوبا, يمكن أيضًا تكوين التحكم في التسخين حول التيار المستمر, عملية ثابتة الطاقة أو التحكم في درجة الحرارة, اعتمادًا على حزمة إمدادات الطاقة والتحكم في درجة الحرارة المحددة.
Ⅷ. التحكم في درجة الحرارة مهم قبل أن تجتمع الأجزاء
للتثبيت بالانكماش, متغير العملية المفيد ليس مجرد التسخين في الوقت المحدد.
يحتاج المكون الساخن إلى توسعة أبعاد كافية للتجميع, ويعتمد هذا التمدد على المادة ودرجة حرارتها. إن الخلوص الحراري القليل جدًا يمكن أن يجعل التجميع صعبًا; قد يكون التسخين المفرط غير ضروري أو غير مناسب للمكون. تنطبق نفس حساسية درجة الحرارة على العمليات ذات الصلة مثل الحث التطبيع والتليين, حيث يحدد التحكم الحراري الدقيق النتيجة المعدنية.
ولهذا السبب ينبغي النظر في قياس درجة الحرارة مع إعداد طاقة الحث. اعتمادا على التطبيق, قد يستخدم النظام المزدوجات الحرارية أو غيرها من ردود الفعل المناسبة لدرجة الحرارة, مع التحكم في الحلقة المغلقة التي تم تكوينها حول عملية الإنتاج. وتشمل التكوينات المتاحة التحكم المزدوج في الطاقة ودرجة الحرارة في حلقة مغلقة, منحنيات درجة الحرارة ودرجة الحرارة العالية/المنخفضة أو إنذارات وقت التسخين.
ينبغي اختيار نوع المستشعر الفعلي وطريقة التحكم بعد معرفة موضع قطعة العمل والتسخين.
Ⅸ. وصفات العملية, الإنذارات وسجلات الإنتاج
للمنتجات المتكررة, لا ينبغي أن يضطر المشغلون إلى إعادة بناء إعداد التسخين من الذاكرة في كل مرة تعود فيها الدفعة. مع تكوين المراقبة المقابلة, يمكن تخزين معلمات التسخين ومراجعتها مع سجلات التشغيل.
وتشمل الوظائف المتاحة الجهد في الوقت الحقيقي, عرض التيار والطاقة, منحنيات التسخين, إنذارات المعلمة العلوية/السفلية, السجلات التاريخية, معلومات المشغل وبيانات دفعة الإنتاج. تعد هذه الوظائف جزءًا من منصة اختيارية لمراقبة الطاقة ويجب تحديدها عند الحاجة إلى إمكانية تتبع العملية.
لخط تركيب الانكماش الآلي, تجيب هذه البيانات على أسئلة الإنتاج العملية:
س: ما هي الوصفة التي تم استخدامها لهذا الجزء?
أسماء الوصفات المخزنة والمعلمات المرتبطة بكل عملية إنتاج.
س: هل بقيت دورة التسخين ضمن الحدود المحددة؟?
تُظهر سجلات التنبيه العلوية/السفلية ما إذا كانت المعلمات قد انجرفت خارج نافذة العملية.
س: تم إنشاء إنذار? الدفعة التي كانت قيد المعالجة?
يتم وضع طابع زمني على الإنذارات وربطها بسجلات الدُفعات والمشغلين من أجل إمكانية التتبع.
س: هل يمكن مراجعة منحنى التسخين السابق?
يمكن استرجاع المنحنيات التاريخية لمراجعة الجودة, استكشاف الأخطاء وإصلاحها أو تدقيق العملاء.
Ⅹ. تم تصميم المحث والأدوات حول الجزء
خط الإنتاج العالمي لا يعني ملف تحريضي عالمي. شكل المكون, موقف تتحمل, منطقة التدفئة المتاحة, تؤثر الهندسة المحيطة وتوزيع درجة الحرارة المطلوبة على تصميم المحث. لإلقاء نظرة تفصيلية على كيفية تشكيل هندسة الملف لنمط التسخين, راجع دليلنا على كيف تعمل الملفات الحثية.
تشمل أشكال المحث المتوفرة لأعمال التركيب والتدفئة نوع الفتح, نوع الإطار, إطار نصف قطر قابل للتعديل, حزام, ترتيبات التدفئة المسطحة والمرنة. لخط تركيب الانكماش التلقائي, ويتم اختيار الملف النهائي والتركيبات وفقًا لقطعة العمل الفعلية وطريقة التشغيل الآلي.
التعامل مع الأجزاء يستحق نفس الاهتمام. معدات, قد يستخدم كل من الدوار والاقتران تركيبات الانكماش, ولكن توجهاتهم, نقاط الإمساك, يمكن أن تكون مسافة النقل وحركة التجميع مختلفة تمامًا.
Ⅺ. تأتي بيانات الملاءمة والأجزاء قبل اختيار الماكينة
لا يمكن اختيار نظام التسخين من القطر الخارجي وحده. يبدأ الاقتراح الفني المفيد بالعلاقة بين مكونات التزاوج.
| معلومات الشغل | متطلبات التجميع |
|---|---|
| رسم جزء | اللياقة المطلوبة / تدخل |
| المواد من كلا الجزأين | موقف الجمعية |
| قطر الثقب | عمق الإدراج المطلوب |
| رمح أو قطر التزاوج | متطلبات التوجه |
| الأبعاد الخارجية | معدل الإنتاج |
| وزن الجزء | درجة حرارة العملية المسموح بها |
| طريقة التجميع الحالية | متطلبات الأتمتة |
إذا تم تحديد أبعاد التزاوج باستخدام نظام قياسي للحدود والملاءمة, من الأفضل تقديم تعيين التسامح الفعلي بدلاً من وصف الاتصال فقط على أنه “تناسب ضيق.” ايزو 286 يحدد نظام التسامح, الانحرافات ويناسب ميزات الحجم الخطي. حيثما أمكن, أرسل متطلبات الرسم والتدخل الفعلية, ليس فقط قطر العمود الاسمي.
Ⅻ. التكوين الفني
لأن خط الانكماش الأوتوماتيكي خاص بقطعة العمل, إن نشر نطاق عالمي للطاقة أو درجة الحرارة سيكون أمرًا مضللاً. يمكن بدلاً من ذلك تحديد تكوين المشروع حول العناصر التالية:
| غرض | التكوين |
|---|---|
| قوة الحث | يتم اختياره وفقًا لقطعة العمل ودورة التسخين |
| تردد التشغيل | تم اختياره وفقًا لهندسة الأجزاء ومتطلبات التسخين |
| كمية محطة التدفئة | تعتمد على التطبيق |
| اللفة | مخصصة لقطعة العمل |
| قياس درجة الحرارة | تم تكوينه وفقًا لموضع التسخين والعملية |
| التحكم في الطاقة | التحكم الرقمي دي اس بي |
| مخرجات متعددة المحطات | متاح عند الاقتضاء |
| بلك / واجهة المستخدم البشرية | تم تكوينه لتسلسل خط الإنتاج |
| نقل جزء | مخصصة لقطعة العمل والتخطيط |
| آلية التجميع | تم اختياره وفقًا لطريقة الملاءمة والتجميع |
| مراقبة العملية | اختياري وفقًا لمتطلبات التتبع |
| واجهة الاتصالات | متوفر وفقًا لمتطلبات التحكم في الخط |
يجب التأكد من نماذج إمداد الطاقة والأبعاد الميكانيكية المحددة بعد تقييم الجزء ودورة الإنتاج.
ⅩⅢ. تطبيقات تقليص المناسب النموذجية
يجب دائمًا تقييم الطلب من خلال الملاءمة الفعلية, المادة والهندسة وليس من اسم المكون وحده.
مجموعة التروس إلى العمود
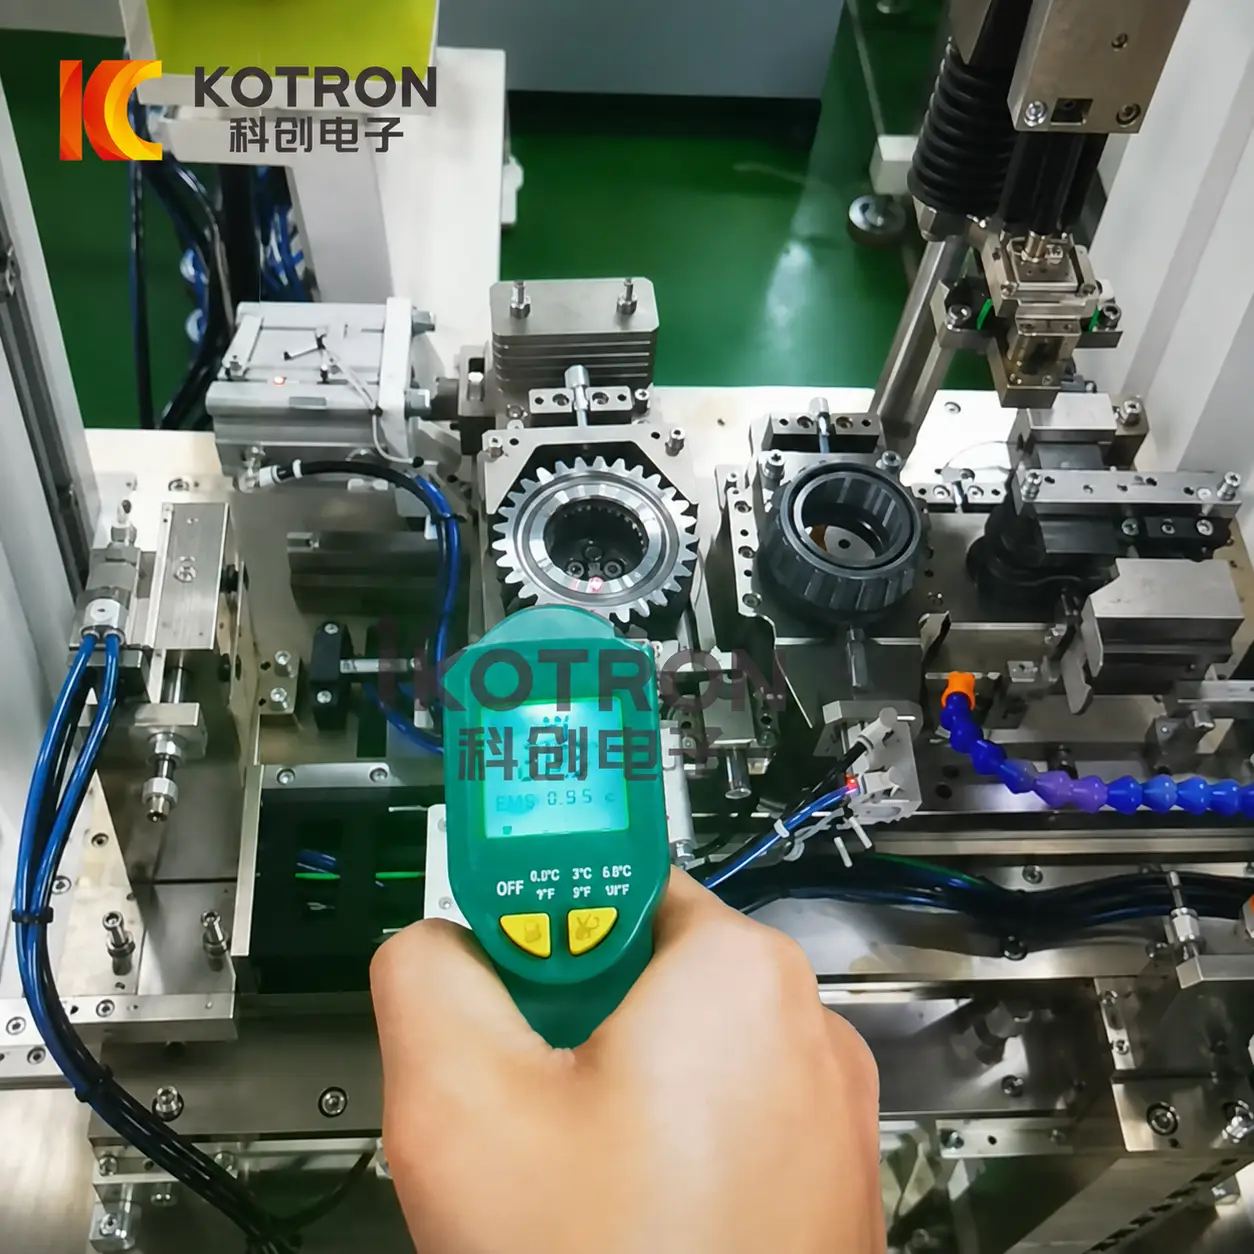
يتم تسخين الترس لزيادة خلوص التجويف, يتم نقله إلى موضع التجميع وتثبيته على العمود. هذا هو التطبيق الموضح في فيديو الإنتاج على هذه الصفحة. التروس لنقل الحركة, تعد المحركات وعلب التروس الصناعية من بين أكثر المرشحين شيوعًا للتركيب المتقلص - حيث ينقل توافق التداخل عزم الدوران بدون مفاتيح أو مفاتيح عندما يتم تصميمه بشكل صحيح. للحصول على رؤية أوسع للتدفئة التعريفية عبر مكونات مجموعة نقل الحركة, راجعنا دليل المشتري لقطع غيار السيارات.
التجمع الدوار إلى رمح
تعد دوارات المحرك من بين تطبيقات التجميع الحراري لخطوط تصنيع المحركات الكهربائية والمولدات. انظر أيضا التدفئة التعريفي لمكونات طاقة الرياح, حيث يكون تركيب انكماش دوار المولد تطبيقًا متكررًا.
اقتران إلى رمح الجمعية
يقوم التسخين الحثي بإعداد وصلات العمود للتجميع الحراري أو التفكيك في المضخة, تطبيقات الضاغط ونظام الدفع. لسيناريوهات الإزالة, انظر إزالة تحمل الحث - تنطبق العديد من نفس المبادئ.
تحمل & مكونات الحلقة
يعد تسخين مكون على شكل حلقة قبل التثبيت تقنية ملائمة للتداخل. يجب أن تحترم درجة الحرارة والتعامل متطلبات الشركة المصنعة للمكونات. انظر أيضا التسخين بالحث للحلقات الكبيرة للاعتبارات الخاصة بالهندسة.
الأكمام, القمم & مناسبات مماثلة
يتم تقييمه عندما تسمح الهندسة والمواد بالتمدد الحراري المتحكم فيه ويمكن للخط توفير الموضع المطلوب وتسلسل التجميع. ذو صلة: ربط قضيب التدفئة التعريفي يغطي تحديات التجميع المشابهة للتداخل.
ⅩⅣ. عندما يكون الخط التلقائي منطقيًا
يكون خط التركيب الأوتوماتيكي مفيدًا للغاية عندما تتكرر العملية كثيرًا بما يكفي للتسخين, يتم تنسيق النقل والتجميع كتسلسل إنتاج واحد.
تشمل الأسباب النموذجية للانتقال من سخان مستقل إلى خط ما يلي::
• الإنتاج المتكرر لنفس التجميعات أو التجميعات ذات الصلة
• الحاجة إلى نقل متحكم فيه بين التدفئة والتركيب
• محطات تدفئة أو تجميع متعددة
• تحديد الجزء أو متطلبات إدارة الوصفة
• الحاجة إلى تقليل التعامل اليدوي مع المكونات الساخنة
• سجلات الإنتاج أو متطلبات التتبع
• التكامل مع المعدات المنبع أو المصب
لتجميع الصيانة العرضية أو التفكيك الميداني, قد يكون نظام التسخين التعريفي المستقل أكثر ملاءمة من الخط الأوتوماتيكي الكامل. سخانات الحث المحمولة و أنظمة التبريد بالهواء متاحة للعمل الميداني وغير المناسب — تخدم هذه الأنظمة غرضًا مختلفًا عن منتج خط الإنتاج الآلي الموجود في هذه الصفحة.
ⅩⅤ. الأسئلة المتداولة
ما هي المعلومات المطلوبة لتحديد قوة التدفئة?
هل يتقلص التركيب دائمًا قوة الضغط?
يمكن للخط الواحد تجميع أكثر من منتج واحد?
هل يمكن التحكم في درجة حرارة التدفئة تلقائيا?
يمكن لعدة محطات التدفئة استخدام إعدادات مختلفة?
هل يمكن تسجيل بيانات الإنتاج?
هل الخط مخصص للتروس فقط?
ⅩⅥ. أرسل لنا جزأين التزاوج
يبدأ اقتراح التقليص المفيد بكلا جانبي التجميع. يرجى تقديم:
✓ رسومات الشغل
✓ مواد
✓ أبعاد التجويف والعمود
✓ التسامح أو كمية التدخل
✓ موقف التجمع المطلوب
✓ وزن الجزء
✓ طريقة التجميع الحالية
✓ معدل الإنتاج المطلوب
✓ تخطيط المصنع المتاح
✓ متطلبات الأتمتة وتسجيل البيانات
من هذه التفاصيل, محطة التسخين التعريفي, القدرة والتردد, محث, طريقة التحكم في درجة الحرارة, يمكن تقييم آلية النقل وتسلسل التجميع معًا.
المنتجات ذات الصلة



انقر هنا لإضافة النص الخاص بك


