
Induktionserwärmung für Pleuelstangen: Praktische Anleitung zur Wärmebehandlung, Montage & Produktion
Pleuelstangen tragen zyklische Lasten durch eine ungleichmäßige Form. Das große Ende, Kleine Ende, Steg, Kappe, und Bolzenbereiche haben jeweils unterschiedliche Masse, unterschiedliche thermische Reaktion, und unterschiedliche metallurgische Anforderungen. Wenn eine Stange Wärme benötigt – zum Schrumpfen einer Buchse, Härten eines Bohrlochs, oder Vorwärmen vor dem Umformen – ist es oft am langsamsten und ungenauesten, das gesamte Teil in einem Ofen zu erhitzen.
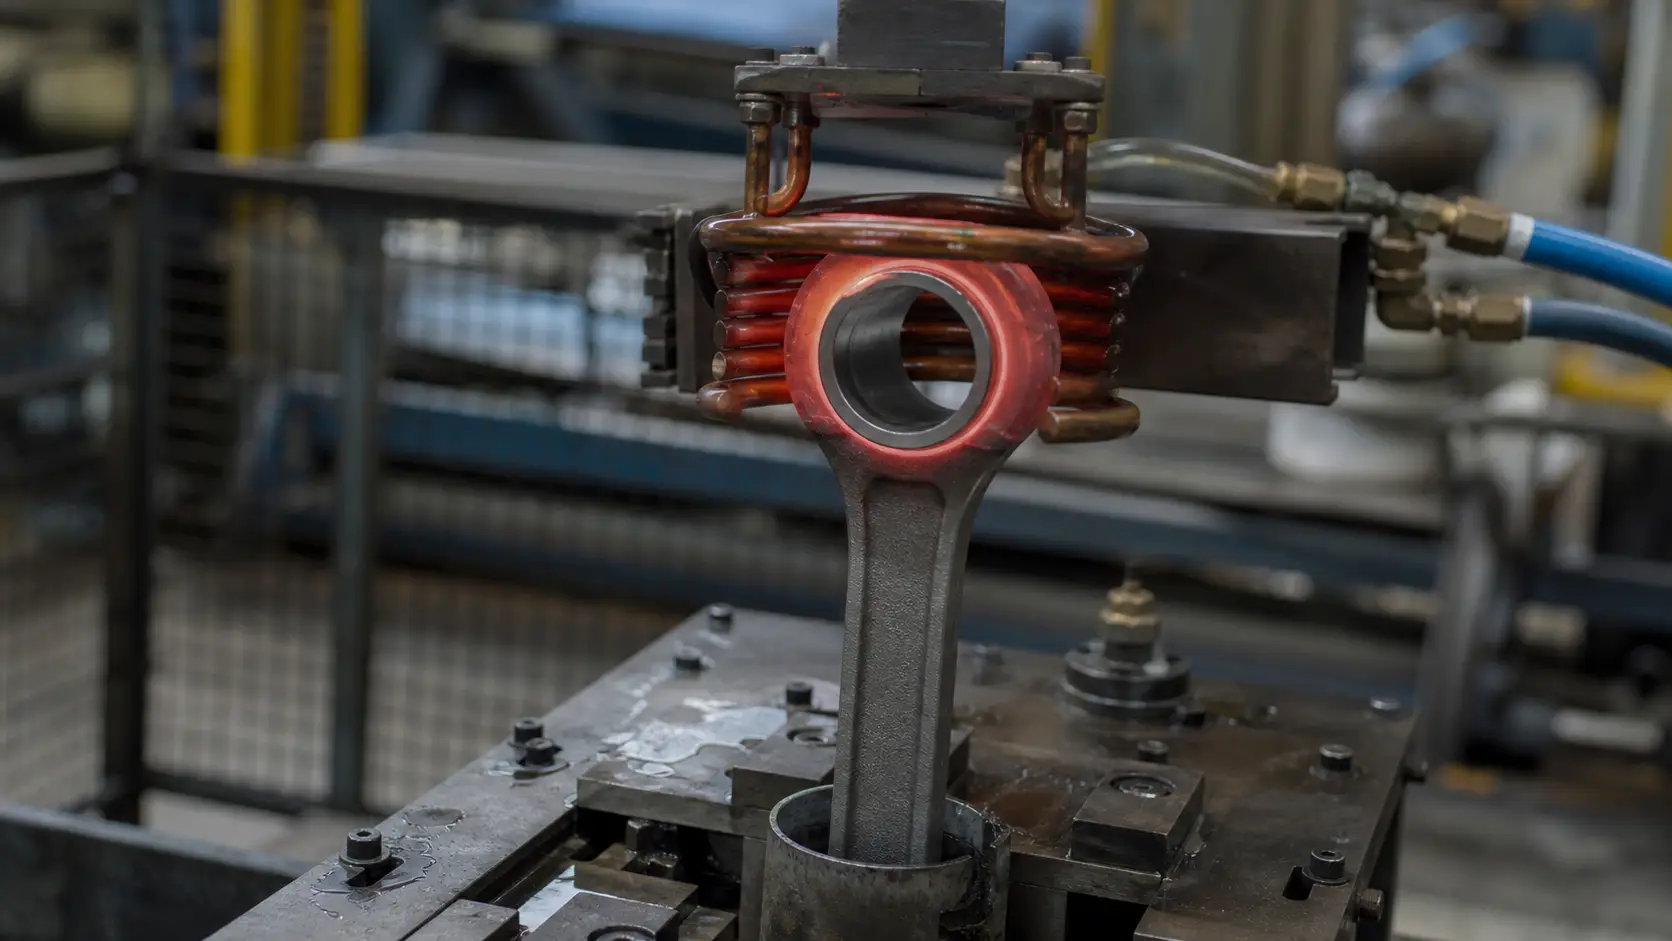
Induktionsheizung von Pleuelstangen setzt Energie direkt in das Metall genau in der Zone ein, die sie benötigt. Kein Warten darauf, dass ein Ofen aufheizt. Keine Heizabschnitte, die keine thermische Behandlung erfordern. Das elektromagnetische Feld koppelt sich mit dem leitfähigen Stabmaterial und erzeugt Wärme intern – dasselbe Prinzip, das in unserem Induktionsheizungsgrundlagen Leitfaden.
Für die Produktion, stapeln sich die praktischen Vorteile schnell: kürzere Zykluszeiten als bei der Chargenofenbearbeitung, weniger Oxidation durch verkürzte Verweilzeit bei Temperatur, und leichtere Integration in automatisierte Zellen mit Pressen, Roboter, und Abschreckstationen. Das Problem ist, dass die Pleuelstangen-Geometrie unpräzises Prozessdesign nicht verzeiht. Eine coil außerhalb der Mitte, Die falsche Frequenz, Oder eine Vorrichtung, die um einen halben Millimeter verrutscht, kann einen wiederholbaren Prozess in einen Ausschussgenerator verwandeln.
Warum Induktion für Pleuelstangen
Pleuel erfordern örtliche Wärme. Beim Schrumpfen muss die Bohrung heiß und aufgeweitet sein, während der Rest der Stange kühl bleibt. Die Härtung zielt auf eine bestimmte Verschleißoberfläche ab. Beim Vorwärmen beim Schmieden wird eine gleichmäßige Temperatur in einem Abschnitt mit unterschiedlicher Dicke erreicht 8 mm bis 35 mm innerhalb desselben Teils.
Ein Ofen behandelt den gesamten Stab als eine thermische Masse. Das bedeutet längere Zykluszeiten, mehr Oxidation, und Wärmeeinwirkung auf Bereiche, die bereits im Endzustand waren. Induktion kehrt dies um. Die Spule umgibt die Zone, die relevant ist. Die Energie tritt direkt in das Metall in dieser Zone ein. Alles andere bleibt bei Umgebungstemperatur oder nahe der Umgebungstemperatur.
Drei Bedingungen machen Induktion zur richtigen Wahl für Pleuelarbeiten:
- Die erhitzte Zone ist eine Bohrung, ein Endabschnitt, oder ein Lagersitz—nicht der gesamte Stab. Induktion wirkt genau dort, wo die Spule platziert ist.
- Die Zykluszeit ist wichtig. Ein 12-sekündiger Erwärmungszyklus, der in eine Presszelle integriert ist, schlägt das Herausziehen der Stangen aus einem Ofentablett alle 40 Minuten.
- Wiederholbarkeit von Teil zu Teil ist unverhandelbar. Ein validiertes Zeit-Leistungs-Rezept mit Pyrometer-Rückmeldung erzeugt dasselbe thermische Ergebnis am Pleuel #1 und Pleuel #10,000.
Gängige Anwendungen
Induktionserwärmung unterstützt vier Hauptoperationen an Pleuelstangen. Jede hat unterschiedliche Temperaturziele, verschiedene Spulenansätze, und verschiedene Qualitätskontrollen.
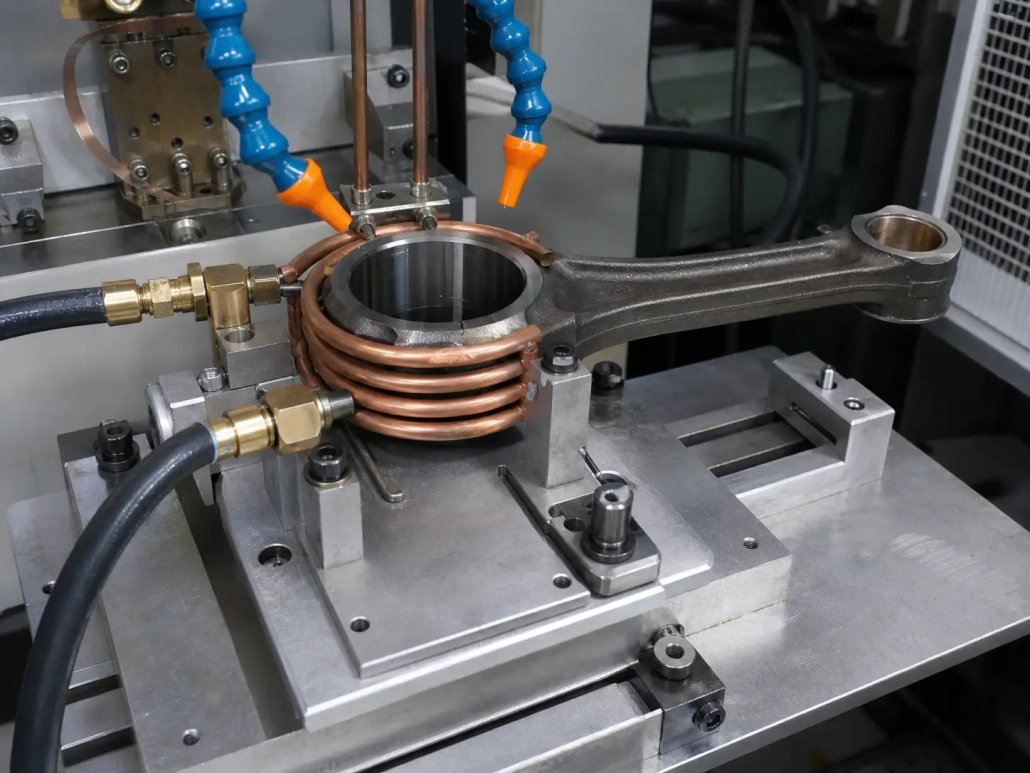
- Schrumpfen und thermische Montage. Das Bohrungsloch wird auf 0,05–0,15 mm erhitzt, um sich auszudehnen, genug, um eine Buchse einzuschieben, Hülse, oder Lagerring ohne Presskraft. Eine gleichmäßige Umfangserwärmung ist das A und O – ein Temperaturunterschied von 20 °C über die Bohrung hinweg kann dazu führen, dass sich der Einsatz verzieht oder die Bohrung nach dem Abkühlen unrund bleibt. Eine umlaufende Spule um das Stabende, ein Pyrometer, das auf die Bohrlochwand gerichtet ist, und eine Vorrichtung, die die Bohrung in der Spule zentriert, ist der Standardaufbau. Weitere Informationen zu dieser Anwendung, sehen Sie unser Auswahl der Schrumpfausrüstung Leitfaden.
- Lokale Wärmebehandlung. Pleuel müssen manchmal gehärtet werden, Anlassen, oder Spannungsentlastung auf bestimmten Oberflächen – Stiftbohrungen, Lagersitze, Kontaktbereiche, oder lokal verstärkte Abschnitte. Induktion erhitzt nur diese Oberflächen auf Austenitisierungstemperatur, gefolgt von einem zeitlich gesteuerten Abschreckspray. Der Rest der Stange bleibt unter der Umwandlungstemperatur. Dies bewahrt die Bruchzähigkeit des Grundmaterials, während die Härte dort entsteht, wo der Verschleiß auftritt.
- Unterstützung beim Schmieden und Umformen. In Fertigungslinien, in denen Pleuel warmgeformt werden, erneut geschmiedet, oder maßgenau geformt, bringt die Induktion das Halbzeug oder Vorformstück in Sekunden auf Schmiedetemperatur. Die schnelle Erwärmung reduziert die Zunderbildung im Vergleich zu langem Ofenaufschmelzen. Leistungsdichte und Querschnittsdickenabgleich sind entscheidend – ein dünner Stegdurchmesser wird lange vor einem dicken Pleuelende überhitzen, wenn Frequenz und Leistung nicht an die Massenverteilung angepasst sind.
- Hartlöten und Fügen. Einige Stabendkonstruktionen erfordern gelötete Verbindungen oder zusätzliche Befestigungen. Induktion liefert Wärme an die Verbindungsstelle, ohne die gesamte Baugruppe zu durchwärmen, vorausgesetzt, die Spule kann auf die Verbindung zugreifen und die Passung ist konsistent.
Schlüsselvariablen des Prozesses
Vier Variablen bestimmen das Ergebnis. Sie interagieren – ändert man eine, muss man normalerweise die anderen erneut prüfen.
Frequenz. Niedrigere Frequenzen treiben den Strom tiefer in den Querschnitt des Teils. Höhere Frequenzen konzentrieren die Wärme an der Oberfläche. Pleuelstangen haben innerhalb eines einzelnen Teils eine breite Spanne an Querschnittsstärken, die Frequenzauswahl ist daher ein Balanceakt. Die untenstehende Tabelle gibt einen Ausgangspunkt für gängige Erwärmungsaufgaben von Stangen.
| Anwendung | Typischer Querschnitt | Empfohlener Frequenzbereich | Erwärmungsziel |
|---|---|---|---|
| Einpressen des kleinen Bohrungsendes | Dünnwandig, 3–8 mm | 30–100 kHz | Schnelle Oberflächen- bis Mittelwandheizung, gleichmäßige Umfangsausdehnung |
| Schrumpfverschluss mit großem Durchmesser | Mittelwand, 5–15 mm | 10–50 kHz | Tiefere Durchdringung für gleichmäßige Bohrungsausdehnung durch dickere Querschnitte |
| Bohr- oder Lagersitzhärtung | Oberflächenschicht, 0.5–2 mm Gehäusetiefe | 50–200 kHz | flache Austenitisierung, schneller Abschreckübergang |
| Schmiedevorheizung (ganze Stange oder Block) | Variable, bis zu 35 mm | 1–10 kHz | Durcherwärmung mit minimalem Oberflächen-zu-Kern-Gefälle |
| Spannungsentlastung für Strahlen oder Webquerschnitte | Moderat, 4–12 mm | 10–30 kHz | Mäßige Tiefenheizung unter Transformation, kontrolliertes Einweichen |
Die falsche Frequenz fällt schnell auf. Zu hoch und die Oberfläche überhitzt, während die Mittelwand kalt bleibt. Zu niedrig und der Zyklus zieht sich hin, die Wärme breitet sich auf angrenzende Bereiche aus, und der Durchsatz sinkt. Für eine tiefere Erklärung, wie die Frequenz die Heiztiefe und die Kopplung beeinflusst, sehen Sie unser Frequenzauswahl für Induktionsheizung Leitfaden.
Leistungsniveau und Heizzeit. Diese beiden gehören zusammen. Hohe Leistung + kurze Zeit gibt schnelles Oberflächenheizen mit steilen Temperaturgradienten. Niedrigere Leistung + Eine längere Zeit lässt die Wärmeleitung das Temperaturprofil ausgleichen, kostet jedoch Durchsatz und kann Wärme über die Zielzone hinaus verteilen.
Es gibt keine universelle Leistungseinstellung. Die Zahl ergibt sich aus der Bauteilmasse, Zieltemperatur, Zykluszeit, und Spulenwirkungsgrad – nicht aus einem Katalogwert. Einpresspassungen balancieren schnelle Ausdehnung gegen Überhitzung der Oberfläche. Härten erfordert eine schnelle Anstiegsgeschwindigkeit mit minimaler Verzögerung vor dem Abschrecken. Schmieden benötigt genug Anheizzeit, damit der Kern die Temperatur erreicht, ohne dass die Oberfläche verbrennt. Zur Größenbestimmung, sehen Sie unser Auswahl der Leistung für Induktionserwärmung Leitfaden.
Material und vorheriger Zustand. Pleuelstangen kommen in geschmiedetem Stahl, Pulvermetall, Legierungsstahl, und Gussmaterialien. Elektrischer Widerstand, magnetisches Verhalten, Kohlenstoffgehalt, und vorherige Wärmebehandlungsbedingungen beeinflussen alle, wie das Teil mit dem Induktionsfeld verbunden ist.
Magnetische Stähle erwärmen effizient unter der Curie-Temperatur. Darüber hinaus, das Kupplungsverhalten verändert sich und die Heizrate ändert sich. Dieser Übergang findet mitten im Zyklus statt und betrifft jede Stange auf die gleiche Weise – wenn der Prozess validiert ist. Ohne geschlossene Temperaturregelung oder ein erprobtes Zeit-Leistungs-Rezept, führt der Curie-Übergang zu Stab-zu-Stab-Variationen, die schwer nachzuverfolgen und noch schwieriger zu beheben sind.
Temperaturkontrolle. Infrarot-Pyrometer sind die gebräuchlichste Produktionslösung, aber sie sind nur so gut wie ihre Einrichtung. Emissionsvariationen durch Oberflächenskala, Ölrückstände, oder Blickwinkel können die Messung um mehrere Grad verändern. Ein auf die Außenseite des Bohrlochstabs gerichtetes Pyrometer, während die kritische Innenseite zurückbleibt, vermittelt ein falsches Gefühl der Kontrolle.
Während der Prozessentwicklung, Überprüfen Sie die Temperaturverteilung mit opferbaren Testteilen. Wärmefarbe, eingebettete Thermoelemente, oder nachträgliche metallurgische Inspektion zeigen, was das Pyrometer verfehlt. Das Ziel ist ein validiertes Fenster, in dem die Pyrometeranzeige zuverlässig mit der tatsächlichen Temperatur an der entscheidenden Stelle korreliert.
Spulendesign und Teilehandhabung
Pleuelstangen sind keine einfachen Zylinder. Die versetzte Geometrie, die sich ändernde Massenverteilung, und nahegelegene Merkmale – Bolzenlöcher, Kappenteilungslinien, dünne Netzabschnitte – alle ziehen Wärme von der Zielzone weg oder erzeugen lokale Hotspots. Das Spulendesign muss jedes dieser Merkmale berücksichtigen.
Spulenform und Kopplung. Bohrungsheizung verwendet typischerweise eine um das Stangenende gelegte Spule. Die Spule umgibt den Bohrungsbereich und erhitzt ihn gleichmäßig über den Umfang. Interne Spulen funktionieren dort, wo der Zugang möglich ist und der Bohrungsdurchmesser groß genug ist. Geformte Spulen richten sich auf einen Bereich, während ein anderer vermieden wird – nützlich, wenn ein Bolzenansatz sitzt 6 mm aus der beheizten Zone und darf 200°C nicht erreichen.
Der Kopplungsabstand ist wichtiger, als die meisten Erstbenutzer erwarten. A 0.5 mm Verschiebung im Spulen-zu-Teil-Spalt verändert die elektromagnetische Kopplung und verschiebt das Heizmuster. Endeffekte an Spulenrändern können heiße oder kalte Bänder erzeugen. Ecken und dünne Abschnitte konzentrieren den Strom und überhitzen schneller als benachbarte dickere Abschnitte. Jedes dieser Verhaltensweisen ist vorhersehbar – und mit der richtigen Spulengeometrie kontrollierbar. Für Designprinzipien, sehen Sie unser Induktionsspulendesign Leitfaden.
Befestigung und wiederholbare Positionierung. Kleine Positionsänderungen verursachen messbare Temperaturunterschiede. Dies ist besonders unerbittlich, wenn der Spalt zwischen Spule und Teil eng ist oder nur ein Ende der Stange erhitzt wird. Die Befestigung muss die Stange mit wiederholbaren Bezugspunkten – Bohrmittelpunkt, Seitenfläche, Kappenausrichtung, Einführungstiefe.
Wenn die Leitung mehrere Stangengrößen verläuft, Planen Sie von Anfang an schnelle Werkzeugwechsel oder verstellbare Spulenpositionen. Nachträglichkeit später kostet mehr.
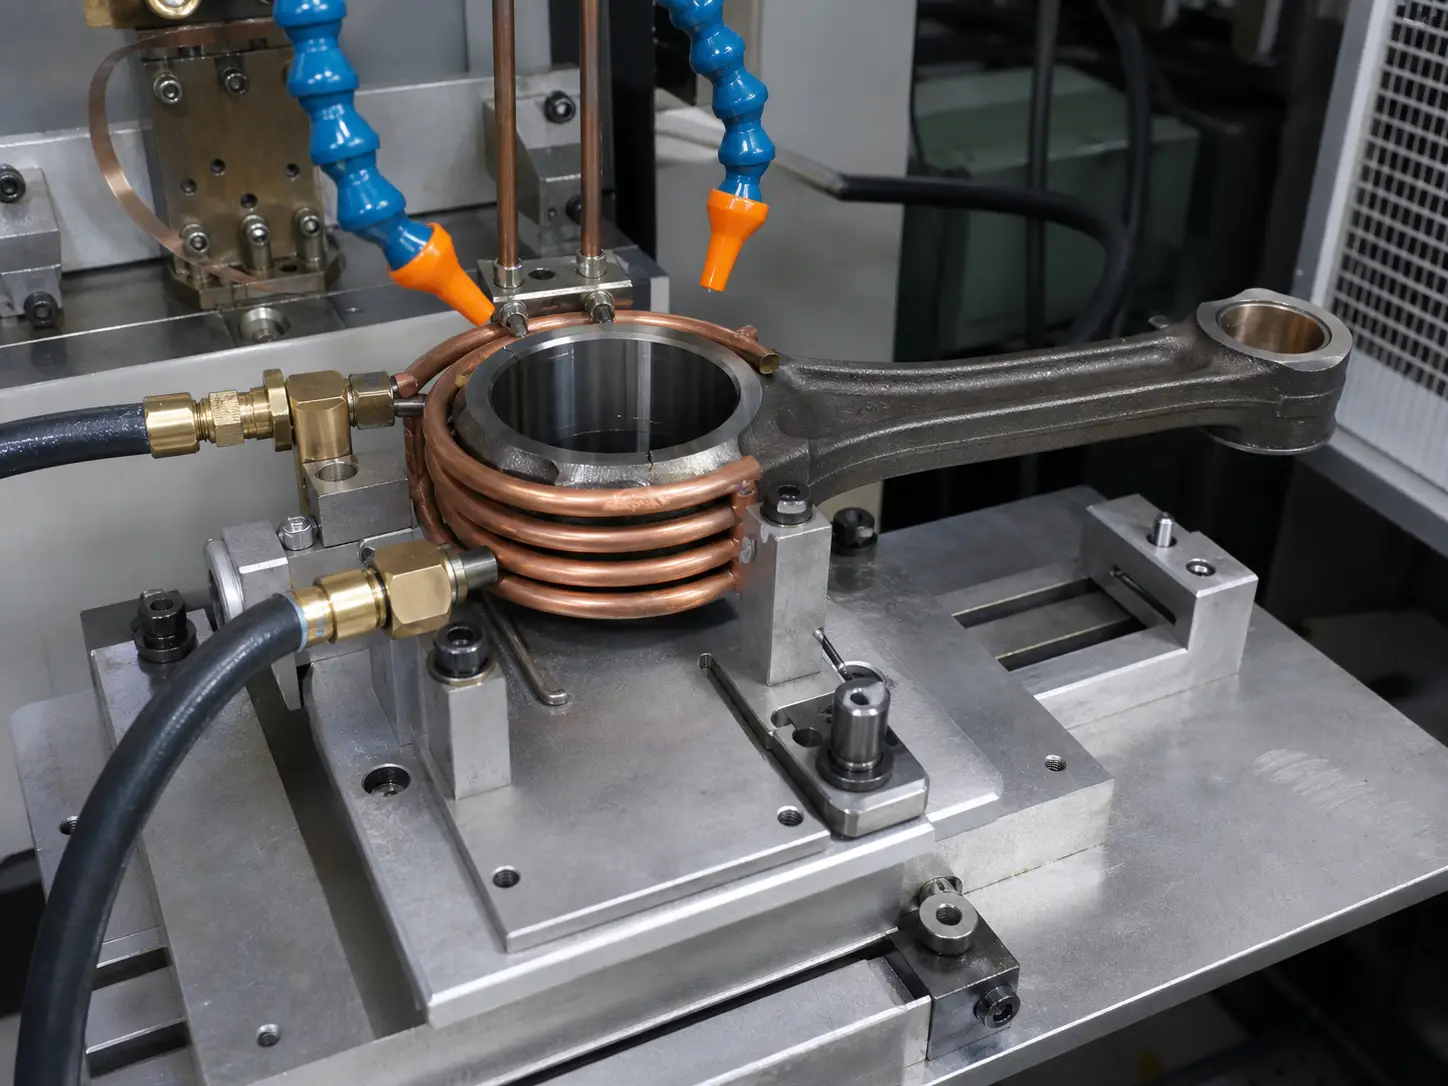
Kühlwasser. Induktionsspulen, Stromversorgung, Sammelschienen, und Transformatoren benötigen alle kontrollierte Kühlung. Kompakte Spulen mit hohen Lastzyklen auf einer Pleuelleitung belasten den Kühlkreis erheblich. Unterdimensionierte Kühlung führt zu Überhitzung der Spule, Isolationsstörung, und ungeplanten Ausfallzeiten.
Ein richtig konstruiertes Wasserkühlsystem für Induktionsheizung Regelt die Durchflussrate, Druck, Leitfähigkeit, Temperatur, und Filtration. Wenn Abschreckhardware die Kühlkreislauf teilt, berücksichtigen Sie die zusätzliche Wärmelast durch die Rückführung des Abschreckmediums.
Qualitätsrisiken und wie man sie reduziert
Ein validierter Induktionsprozess ist wiederholbar. Ein nicht validierter ist zuverlässig schlecht. Vier Risiken treten am häufigsten bei Kurbelstangenarbeiten auf.
Bohrungsverzerrung. Ungleichmäßiges umlaufendes Erhitzen dehnt die Bohrung ungleichmäßig aus. Sie wird während des Erhitzens aus der Rundung gebracht und bleibt nach dem Abkühlen aus der Rundung. Positionieren Sie die Bohrung in der Spule. Verwenden Sie eine Spulengeometrie, die eine gleichmäßige Erwärmung über den gesamten Umfang liefert. Regeln Sie die Heizrate—ein Überschreiten der Zieltemperatur um 30°C, weil das Pyrometer falsch ausgerichtet war, macht einen großen Teil zum Ausschuss. Überprüfen Sie mit der Bohrungsmessung nach dem Erhitzen an Erstmustern, nicht nur auf der Anzeige des Produktionspyrometers.
Für das Schrumpfen, ist das Ziel nicht nur das Erreichen der Temperatur. Die Bohrung muss genügend Ausdehnung für eine saubere Montage haben und nach dem Abkühlen innerhalb der Rundheitsvorgabe zurückkehren. Diese beiden Anforderungen ziehen manchmal in entgegengesetzte Richtungen und müssen während der Prozessentwicklung ausbalanciert werden.
Härteschwankungen. Weiche Stellen, Übermäßige Härte, flache Gehäusetiefe, oder Risse – alle führen auf ungleichmäßige Erhitzung, inkonsistente Abschreckung, oder Materialvariation. Das Abschrecksystem verdient genauso viel technische Aufmerksamkeit wie die Spule. Sprühmuster, Durchfluss, Druck, Abschreckungskonzentration und -temperatur, und die Verzögerung zwischen Wärmeab- und Abschrecken beeinflussen alle die endgültige Mikrostruktur.
Wenn der Prozess einer lokalisierten Härtung einer Bohrung oder Lagerfläche ähnelt, Überprüfung häufige Induktionshärtungsfehler während der Entwicklung spart später Zeit.
Überhitzung und Kornwachstum. Pleuelstangen arbeiten unter zyklischer Belastung. Übermäßige Temperatur oder zu lange Temperatureinwirkung verschlechtert die mechanischen Eigenschaften, das Kornwachstum über die Spezifikation hinaus erhöhen, und die Oxidation verstärken. Überhitzung beginnt oft harmlos – ein Bediener erhöht die Leistung oder fügt eine Sekunde Heizzeit hinzu, um eine stumpfe Spule auszugleichen, ein verschmutztes Teil, oder eine Vorrichtung, die sich verschoben hat. Ein verschlossenes Rezept mit validiertem Prozessfenster verhindert, dass diese Anpassungen zum neuen Normalwert werden.
Oberflächenkontamination. Öl, Kühlmittel in der Bearbeitung, Rostpräventiv, oder Oberflächenmaßstab verändert, wie das Teil mit der Spule koppelt und wie das Pyrometer die Oberfläche ausliest. Verunreinigung erzeugt auch Rauch, Ablagerungen auf der Spule, und inkonsistente Emissivität. Teile sollten sauber und trocken in die Ansaugstation gelangen. Die Steuerung des vorgelagerten Prozesses beim Waschen oder Bearbeiten ist genauso wichtig wie die Induktionsausrüstung selbst.
Ausrüstungswahl
Die Auswahl der Ausrüstung beginnt mit dem Teil, nicht mit dem Katalog. Der Lieferant benötigt die Stabzeichnung, Materialangabe, die Abmessungen der beheizten Zone, Zieltemperatur, Zykluszeit, und die Produktionsumgebung, bevor er eine Konfiguration empfiehlt.
Netzteil. Stimmen Sie Frequenz und Leistungsbereich auf die Anwendung ab. Überprüfen Sie die Dauerschaltfestigkeit im Vergleich zur Produktionsrate. Blicken Sie über die Spitzenkilowatt hinaus: Lastanpassungsfähigkeit, Optionen für geschlossenen Regelkreis, Rezeptspeicherung für mehrere Stabgrößen, PLC-Integration, und die Diagnoseberichte bestimmen alle, ob das System stabil läuft oder zu einem Wartungskopfschmerz wird.
Die Rezeptverwaltung ist wichtig, wenn die Linie mehr als ein Pleuelstangendesign verarbeitet. Bediener wählen das richtige Programm für jede Teilenummer aus. Kritische Parameter bleiben gesperrt. Die Alternative – manuelle Anpassung pro Charge – erzeugt genau die Art von Schwankung, die die Induktion beseitigen soll.
Automatisierung und Integration. Das Erwärmen von Pleuelstangen erfolgt selten isoliert. Das Induktionssystem kommuniziert mit Pressen, Roboter, Förderbändern, und Abschreckstationen. Teileanwesenheitserkennung, Temperaturkontrolle, und Zyklusdatenerfassung verhindern, dass fehlerhafte Teile die Montage erreichen. Die gesamte Abfolge kartieren—Be- und Entladen, Positionierung, Erwärmen, Transport, Montage oder Abschrecken, Entladen—bevor man sich auf die Gerätespezifikationen festlegt. Ein 6-Sekunden-Erwärmungszyklus für eine 12-Sekunden-Presse ist in Ordnung. Ein 14-Sekunden-Erwärmungszyklus vor einer 8-Sekunden-Presse ist ein Engpass.
Anwendungstests. Für neue oder technisch sensible Prozesse, vor dem Kauf testen. Verwenden Sie tatsächliches Produktionsmaterial, keine Labormuster. Verstst-Case-Maße einbeziehen – die Stange mit maximaler Bohrung und minimaler Wanddicke. Temperatur kartieren, Härte messen, Bohrung vor und nach dem Erhitzen überprüfen, Zykluszeit unter realistischer Last überprüfen. Ein Testtag kostet weniger als eine Woche Fehlerbehebung eines aus einem Datenblatt angegebenen Systems.
Wann Induktion Sinn macht
Induktion ist das richtige Werkzeug, wenn die Pleuelstange schnell benötigt, lokalisiert, wiederholbare Hitze und die Alternative—Ofen, Brenner, oder Widerstand—Sie an Zykluszeit kostet, Verzerrungen, Oxidation, oder Prozesssteuerung.
— Nur der Bohrung, Endabschnitt, oder der Lagersitz benötigt Wärme. Das Erhitzen des gesamten Stabs verschwendet Energie und birgt die Gefahr von Dimensionsänderungen in den fertigen Bereichen.
— Die Zykluszeit wird in Sekunden gemessen, nicht Minuten. Eine Ofenwanne benötigt 30–40 Minuten. Eine Induktionsspule benötigt 6–15 Sekunden.
— Die Maßkontrolle ist streng. Induktion erhitzt eine Zone. Der Verzug nach dem Abkühlen ist geringer und besser vorhersagbar als beim Erhitzen ganzer Teile im Ofen.
— Die Wiederholbarkeit von Teil zu Teil ist nicht verhandelbar. Ein validiertes Rezept mit Temperaturrückmeldung liefert schichtübergreifend das gleiche Ergebnis, Betreiber, und Saisons.
Induktion ist nicht die Antwort, wenn das Volumen sehr gering ist, Spulenzugang ist unpraktisch, oder die Anwendung erfordert langes gleichmäßiges Einweichen des gesamten Bauteils. Für diese Fälle, Ofen- oder Widerstandsheizung ist besser geeignet. Für die Mehrheit der Pleuelarbeiten – Einpressen einer Buchse, Härten eines Bohrlochs, Vorheizen vor dem Umformen – Induktion bietet Geschwindigkeit und Kontrolle, die andere Methoden nicht erreichen können. Für einen umfassenderen Blick darauf, wie Induktion in die Automobilfertigung passt, sehen Sie unser Induktives Erhitzen für Automobilteile Leitfaden.
Schlüssel zum Mitnehmen
Induktionsheizung von Pleuelstangen ermöglicht kontrollierbare, reproduzierbare Wärme genau dort, wo der Prozess es erfordert—Schrumpfverschluss, Härten, Schmieden, oder Baugruppe. Erfolg hängt davon ab, vier Dinge richtig zu machen: Frequenzanpassung an die Schnittdicke, eine Spule, die für die spezifische Stangengeometrie geformt ist, eine Vorrichtung, die das Teil in jedem Zyklus auf die gleiche Weise lokalisiert, und ein validiertes Temperaturfenster, das Drift auffängt, bevor sie Teile auffängt.
Häufig gestellte Fragen
Q: Welche Teile einer Pleuelstange können induktionsbeheizt werden?
A: der Small-End-Bohrung, Big-End-Bohrung, Lagersitze, Pin-Bohrungsbereiche, Kappenbereich, und ausgewählte Verschleißflächen. Welche Zone Sie erhitzen, hängt von der Anwendung ab – Schrumpfpassen zielt auf Bohrungen ab, Härten zielt auf Laufflächen von Lagern ab, und Schmiedevorwärmung kann die gesamte Stange oder einen bestimmten Abschnitt abdecken.
Q: Ist Induktionswärme für das Schrumpfen von Pleuelstangen geeignet?
A: Ja. Es ist eine der häufigsten Induktionsanwendungen für Pleuelstangen. Die wichtigste Anforderung ist eine gleichmäßige kreisförmige Bohrungserwärmung, damit das Buchsen- oder Lagerlaufbahnteil ohne übermäßige Kraft eingesetzt werden kann und die Bohrung nach dem Abkühlen wieder rund wird. Eine umlaufende Spule, Zentrierte Fixierung, Und Pyrometerprüfungen an der Bohrungswand sind der Standardaufbau.
Q: Wie wählt man die richtige Induktionsfrequenz für Pleuelstangen aus?
A: Frequenz an die Wandstärke des zu erwärmenden Bereichs und die erforderliche Eindringtiefe anpassen. Kleinstbohrungen mit dünnen Wänden verwenden typischerweise 30–100 kHz. Großbohrungen mit dickeren Querschnitten arbeiten bei 10–50 kHz. Oberflächenhärtung von Lagerstellen kann 50–200 kHz erfordern. Gesenkvorwärmung durch variable Querschnitte verwendet niedrigere Frequenzen, typischerweise 1–10 kHz. Anwendungstests mit Serienproben sind die zuverlässigste Methode zur Bestätigung.
Q: Was sind die Hauptrisiken bei Induktionsheizpleueln?
A: Bohrungsverzerrung durch ungleichmäßige Erhitzung, Härteschwankungen durch inkonsistente Abschreckung oder Temperaturkontrolle, Überhitzung, die Mikrostruktur degradiert, und Oberflächenkontamination, die sowohl Kupplungs- als auch Pyrometerwerte stört. Alle vier Risiken sind mit korrektem Coil-Design bewältigbar, validierte Rezepte, reinigen eingehender Teile, und regelmäßige Prozesskontrollen.
Benötigen Sie einen Induktionsheizungsprozess für Pleuelstangen?
Senden Sie uns Ihre Teilzeichnung, Materialangabe, Zieltemperatur, und Zykluszeit. Unser Ingenieurteam prüft die Anwendung und empfiehlt eine Induktionsheizungskonfiguration für Tests oder Produktionen.


