
Linha Automática de Encaixe por Indução
Aquecimento por indução controlado e montagem automatizada para componentes de ajuste de interferência
Uma linha de montagem retrátil por indução automática aquece o componente externo para criar a folga temporária necessária para a montagem, em seguida, posiciona e une as peças correspondentes sob uma sequência de produção controlada.
A linha pode ser configurada para engrenagens, rotores, acoplamentos, mangas, hubs e outros conjuntos de ajuste de interferência. Estações de aquecimento, indutores, manuseio de peças, o controle de temperatura e as ferramentas de montagem são desenvolvidas em torno da peça de trabalho real, em vez de um formato fixo de máquina.
Ⅰ. Observe uma linha de ajuste retrátil de engrenagem em operação
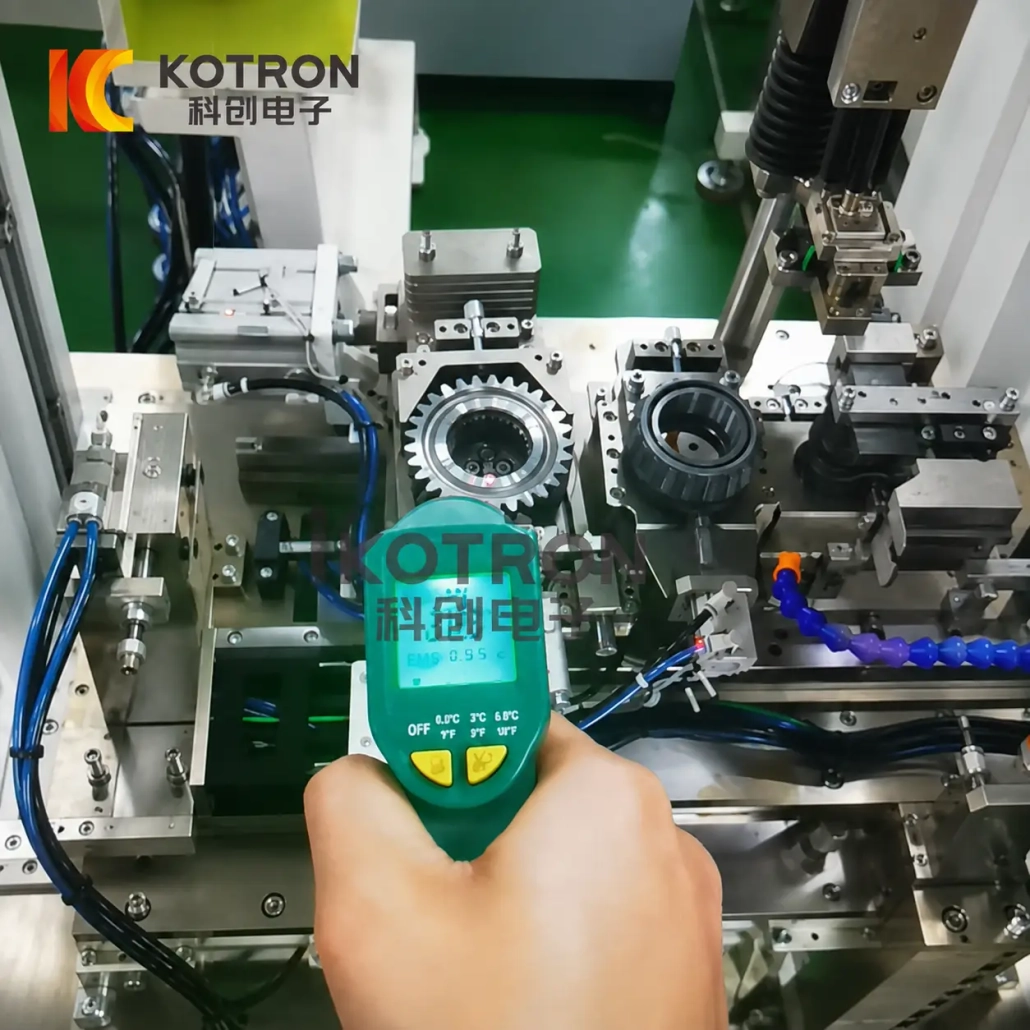
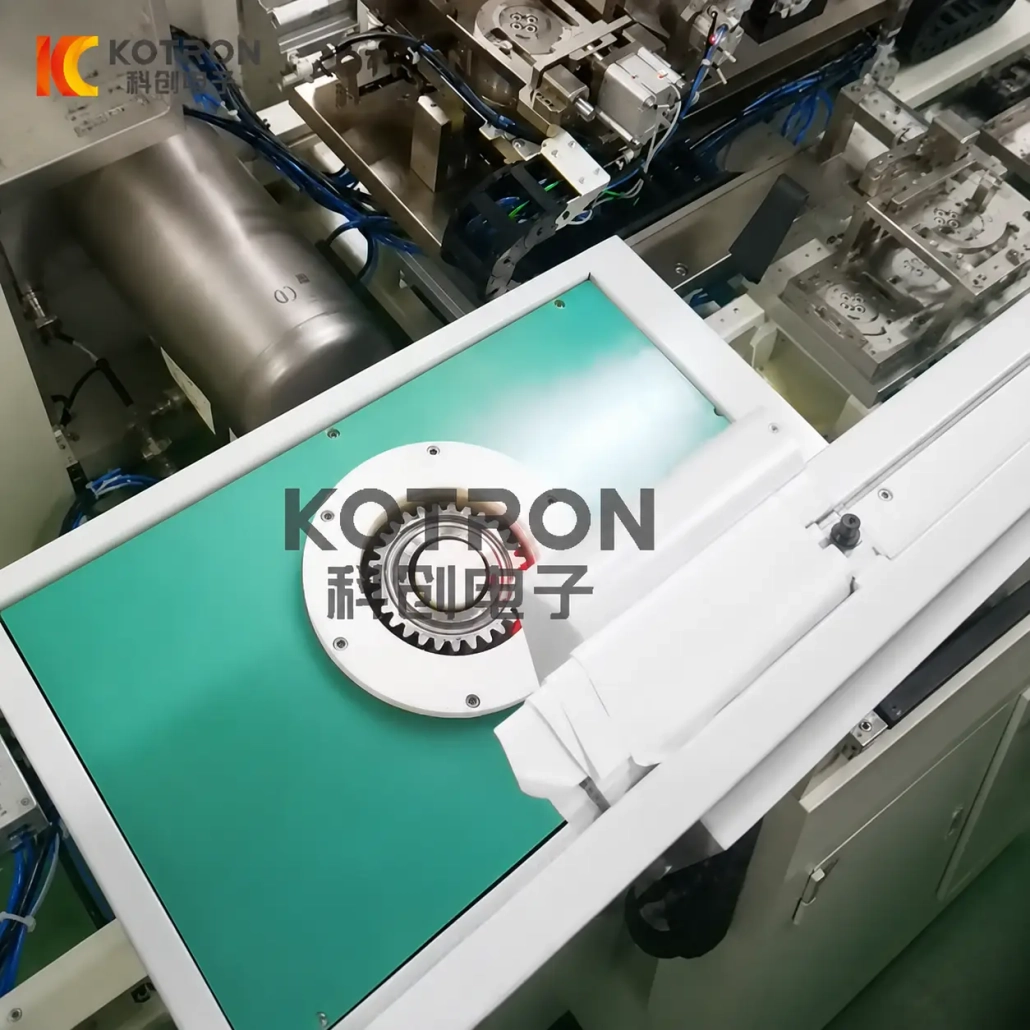
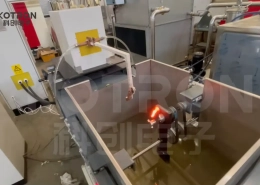
Este vídeo mostra uma aplicação da linha de produção: aquecimento por indução e montagem automatizada de uma engrenagem em seu componente correspondente.
A aplicação da engrenagem é representativo em vez de restritivo. O mesmo princípio de ajuste por contração pode ser aplicado a outras peças com ajuste por interferência quando seus materiais, dimensões, os requisitos de ajuste e montagem são adequados. Para uma análise mais aprofundada das decisões de equipamentos por trás de uma linha como esta, consulte o nosso guia de seleção de máquina de encaixe por encolhimento.
A linha cuida de toda a sequência – desde o carregamento da peça e aquecimento por indução até a verificação da temperatura, montagem, resfriamento e liberação — para que o operador gerencie o processo em vez de manusear componentes aquecidos.
Ⅱ. O que pode ser montado por encaixe retrátil?
O ajuste retrátil é particularmente útil quando um componente deve ser montado sobre outro com um ajuste interferente. Relacionamentos de montagem típicos incluem:
Transmissão, trem de força, conjuntos de caixas de engrenagens industriais - comuns em produção automóvel
Fabricação de motores elétricos e geradores
Bombear, conexões do compressor e do trem de força
Juntas de ajuste por interferência mecânica geral
Montagem de rolamento de elemento rolante — veja também remoção de rolamentos por indução para desmontagem
Ⅲ. Como funciona o encaixe retrátil por indução
Um ajuste por contração começa com uma interferência dimensional intencional entre dois componentes correspondentes. Em vez de forçar as peças em suas dimensões originais, o componente externo é aquecido de modo que seu furo se expanda temporariamente. Os componentes são então montados enquanto existe espaço suficiente. À medida que a parte aquecida esfria, ele se contrai em torno do componente correspondente e restaura a interferência projetada.
Este é um princípio de união mecânica padrão. Curso de manufatura do MIT descreve um ajuste por contração como o aquecimento de um corpo para que ele se expanda, colocando-o sobre o outro componente, e depois deixando esfriar. Para entender como o campo eletromagnético gera esse calor no nível do componente, leia o nosso guia sobre como funciona o aquecimento por indução.
A temperatura necessária é, portanto, não é um parâmetro de máquina fixo. Depende das dimensões da peça, expansão térmica de materiais, interferência, folga de montagem necessária e limites de processo.
Ⅳ. Por que usar aquecimento por indução para a etapa de montagem?
O aquecimento por indução gera calor em material eletricamente condutor através de um campo eletromagnético alternado. Os EUA. Departamento de Energia descreve o aquecimento por indução industrial como o uso de corrente elétrica para criar um campo magnético que aquece materiais condutores.
Para encaixe encolhido, isso torna possível concentre o processo de aquecimento no componente que precisa se expandir em vez de tratar o conjunto completo como uma massa aquecida. Comparado com fornos a gás ou aquecimento por resistência, a indução fornece energia diretamente para a superfície da peça onde a expansão precisa acontecer.
O objetivo não é simplesmente aquecer a peça o mais rápido possível. A peça deve atingir a condição de montagem exigida sem criar uma diferença desnecessária de temperatura ou atrasar a transferência para a estação de montagem.
Ⅴ. Do aquecimento à montagem — como a linha é configurada
Uma linha de produção é construída em torno da sequência exigida pela peça. Cada estação - do componentes do sistema de aquecimento por indução para manuseio e resfriamento de peças — é configurado para combinar com a peça de trabalho. Um projeto típico pode incluir:
Carregamento → Posicionamento → Aquecimento por indução → Confirmação de temperatura → Transferência → Conjunto de ajuste retrátil → Confirmação de posição → Resfriamento → Descarregamento
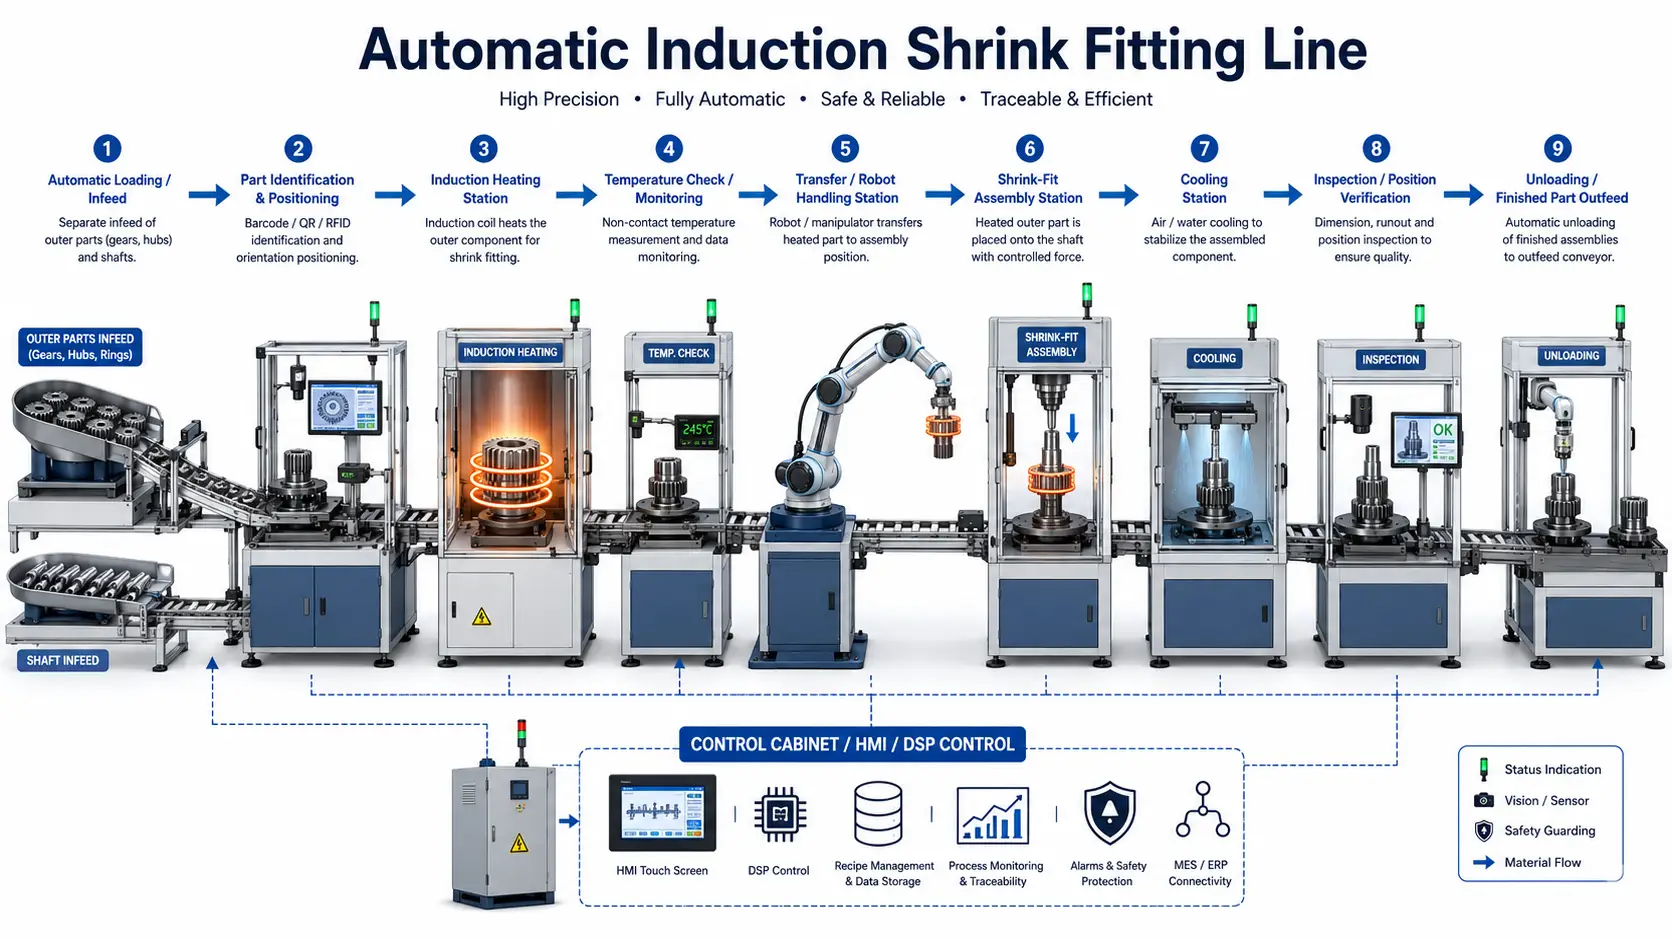
A sequência exata depende da peça de trabalho. Algumas aplicações requerem apenas aquecimento e inserção automática; outros podem exigir orientação, transferência controlada, prensagem auxiliar, detecção de posição ou resfriamento adicional antes da liberação.
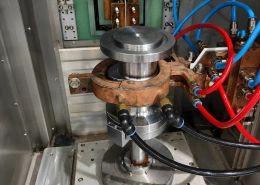
Indutor e método de aquecimento adequados à peça que deve expandir. A geometria da bobina é especialmente importante onde o aquecimento precisa ser concentrado em torno de um furo, anel ou seção selecionada.
A orientação e a transferência da peça devem colocar o componente aquecido em sua peça correspondente antes que muita folga de montagem seja perdida durante o resfriamento.
Dependendo do ajuste e do método de produção, a montagem pode depender de folga térmica ou usar movimento mecânico controlado.
Após a montagem, o componente montado esfria até que a junta atinja a condição necessária para o manuseio subsequente.
Ⅵ. Aquecimento Multiestações para Produção Automática
Uma única estação de aquecimento nem sempre é o arranjo mais adequado para uma linha de produção.
Para aplicações multiestações, a plataforma de aquecimento por indução inclui tempo compartilhado, configurações multifrequenciais com múltiplas saídas de carga. Estações individuais podem usar diferentes configurações de potência e frequência e podem ser combinadas com diferentes bobinas de indução para diferentes peças de trabalho ou processos de aquecimento. O gerador de aquecimento por indução a seleção determina com que flexibilidade a energia pode ser alocada entre as estações.
Isto é útil quando uma linha contém várias posições de aquecimento, lida com diferentes variantes de peças, ou precisa da sequência de aquecimento coordenada com outras operações de montagem.
Não deveria, no entanto, ser assumido que cada linha precisa de múltiplas saídas. O número de estações é selecionado a partir do ciclo necessário, mistura de peças e arranjo de linhas.
Ⅶ. Conversão de energia IGBT e controle digital DSP
A seção de aquecimento por indução usa Conversão de energia IGBT com controle digital DSP. Para uma comparação detalhada de plataformas de controle digital, veja o nosso guia sobre fontes de alimentação de aquecimento por indução digital.
O papel do controle digital é mais importante do que os próprios nomes dos componentes: a fonte de alimentação deve seguir a receita de aquecimento de forma consistente e trocar informações operacionais com o resto da linha. O controle DSP fornece aquisição em tempo real de:
A mesma plataforma pode se comunicar com equipamentos de controle centralizado, permitindo que a estação de aquecimento se torne parte de uma rede mais ampla de controle de linha de produção.
Onde necessário, o controle de aquecimento também pode ser configurado em torno de corrente constante, operação com potência constante ou temperatura controlada, dependendo da fonte de alimentação selecionada e do pacote de controle de temperatura.
Ⅷ. O controle de temperatura é importante antes da reunião das peças
Para encaixe encolhido, a variável útil do processo não é simplesmente o tempo de aquecimento do aquecedor.
O componente aquecido precisa de expansão dimensional suficiente para montagem, e essa expansão depende tanto do material quanto de sua temperatura. Pouca folga térmica pode dificultar a montagem; o aquecimento excessivo pode ser desnecessário ou inadequado para o componente. A mesma sensibilidade à temperatura se aplica a processos relacionados como normalização e recozimento por indução, onde o controle térmico preciso define o resultado metalúrgico.
É por isso que a medição da temperatura deve ser considerada em conjunto com o ajuste da potência de indução. Dependendo da aplicação, o sistema pode usar termopar ou outro feedback de temperatura adequado, com controle de circuito fechado configurado em torno do processo de produção. As configurações disponíveis incluem controle duplo de circuito fechado de potência e temperatura, curvas de temperatura e alarmes de temperatura alta/baixa ou tempo de aquecimento.
O tipo real do sensor e o método de controle devem ser escolhidos após a peça de trabalho e a posição de aquecimento serem conhecidas.
IX.. Receitas de Processo, Alarmes e registros de produção
Para produtos recorrentes, os operadores não deveriam ter que reconstruir a configuração de aquecimento da memória sempre que um lote retorna. Com a configuração de monitoramento correspondente, parâmetros de aquecimento podem ser armazenados e revisados juntamente com registros operacionais.
As funções disponíveis incluem tensão em tempo real, exibição de corrente e potência, curvas de aquecimento, alarmes de parâmetros superiores/inferiores, registros históricos, informações do operador e dados do lote de produção. Estas funções fazem parte de uma plataforma opcional de monitoramento de energia e devem ser especificadas quando a rastreabilidade do processo for necessária.
Para uma linha de ajuste por contração automatizada, esses dados respondem a questões práticas de produção:
P: Qual receita foi usada para esta parte?
Nomes de receitas armazenadas e parâmetros vinculados a cada execução de produção.
P: O ciclo de aquecimento permaneceu dentro dos limites definidos?
Os registros de alarme superior/inferior mostram se os parâmetros saíram da janela do processo.
P: Foi gerado um alarme? Qual lote estava sendo processado?
Os alarmes têm carimbo de data e hora e estão vinculados aos registros do lote e do operador para rastreabilidade.
P: Uma curva de aquecimento anterior pode ser revisada?
As curvas históricas podem ser recuperadas para revisão de qualidade, solução de problemas ou auditoria do cliente.
Ⅹ. O indutor e as ferramentas são projetados em torno da peça
Uma linha de produção universal não significa uma bobina de indução universal. A forma do componente, posição do furo, área de aquecimento disponível, a geometria circundante e a distribuição de temperatura necessária afetam o projeto do indutor. Para uma visão detalhada de como a geometria da bobina molda o padrão de aquecimento, veja o nosso guia sobre como funcionam as bobinas de indução.
As formas de indutores disponíveis para trabalhos de montagem e aquecimento incluem tipo de abertura, tipo de quadro, quadro de raio ajustável, cinto, arranjos de aquecimento planos e flexíveis. Para uma linha de ajuste automático por contração, a bobina final e o acessório são selecionados em torno da peça real e do método de automação.
O manuseio de peças merece a mesma atenção. Uma engrenagem, rotor e acoplamento podem usar encaixe retrátil, mas sua orientação, pontos emocionantes, a distância de transferência e o movimento de montagem podem ser bem diferentes.
XI.. Os dados de ajuste e peça vêm antes da seleção da máquina
O sistema de aquecimento não pode ser selecionado apenas a partir do diâmetro externo. Uma proposta técnica útil começa com a relação entre os componentes correspondentes.
| Informações da peça de trabalho | Requisito de montagem |
|---|---|
| Desenho de peça | Ajuste necessário / interferência |
| Materiais de ambas as partes | Posição de montagem |
| Diâmetro do furo | Profundidade de inserção necessária |
| Diâmetro do eixo ou correspondente | Requisito de orientação |
| Dimensões externas | Taxa de produção |
| Peso da peça | Temperatura de processo permitida |
| Método de montagem atual | Requisito de automação |
Se as dimensões correspondentes forem especificadas usando um sistema padrão de limites e ajustes, fornecer a designação de tolerância real é preferível a descrever a conexão apenas como “ajuste apertado.” ISO 286 define o sistema de tolerâncias, desvios e ajustes para recursos de tamanho linear. Sempre que possível, envie o desenho real e exigência de interferência, não apenas o diâmetro nominal do eixo.
Ⅻ. Configuração Técnica
Porque uma linha de ajuste por contração automática é específica da peça de trabalho, publicar uma potência ou faixa de temperatura universal arbitrária seria enganoso. Uma configuração de projeto pode ser definida em torno dos seguintes itens:
| Item | Configuração |
|---|---|
| Potência de indução | Selecionado de acordo com a peça de trabalho e o ciclo de aquecimento |
| Frequência operacional | Selecionado de acordo com a geometria da peça e requisitos de aquecimento |
| Quantidade de estações de aquecimento | Dependente do aplicativo |
| Indutor | Personalizado para peça de trabalho |
| Medição de temperatura | Configurado de acordo com a posição de aquecimento e processo |
| Controle de energia | Controle digital DSP |
| Saída multiestação | Disponível onde necessário |
| PLC / IHM | Configurado para sequência de linha de produção |
| Transferência de peças | Personalizado para peça de trabalho e layout |
| Mecanismo de montagem | Selecionado de acordo com o ajuste e método de montagem |
| Monitoramento de processos | Opcional de acordo com o requisito de rastreabilidade |
| Interface de comunicação | Disponível de acordo com os requisitos de controle de linha |
Modelos específicos de fonte de alimentação e dimensões mecânicas devem ser confirmados após a avaliação da peça e do ciclo de produção.
ⅩⅢ. Aplicações típicas de ajuste por contração
A aplicação deve sempre ser avaliada a partir da adequação real, material e geometria, em vez de apenas o nome do componente.
Montagem engrenagem-eixo
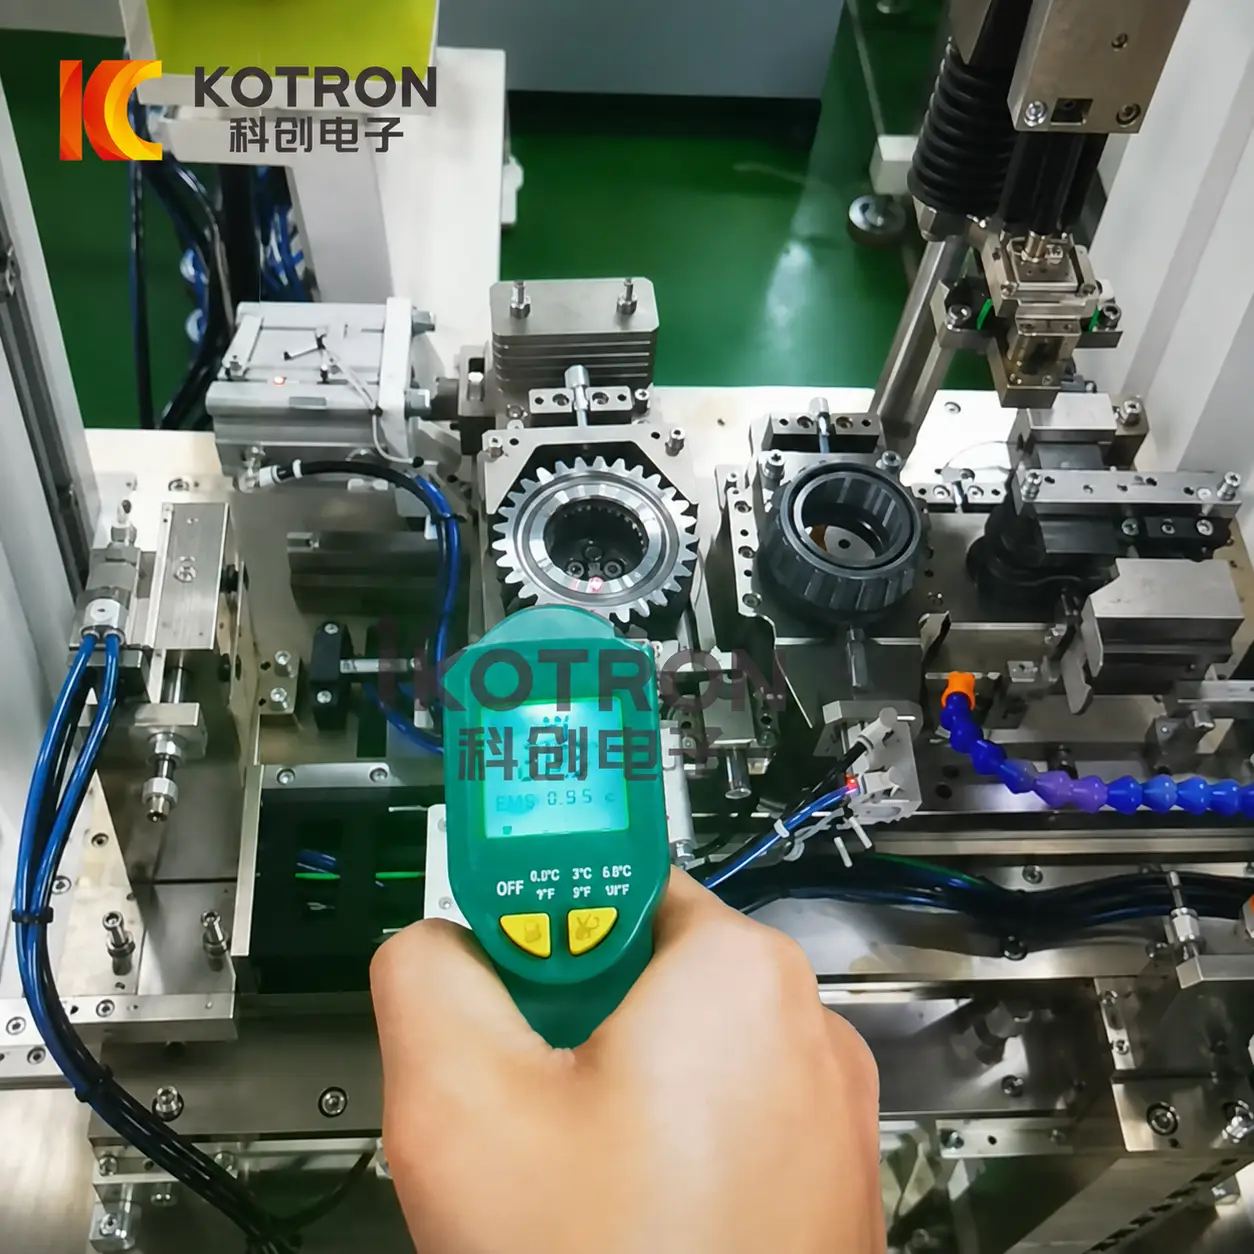
Uma engrenagem é aquecida para aumentar a folga do furo, transferido para a posição de montagem e montado no eixo. Este é o aplicativo mostrado no vídeo de produção desta página. Engrenagens para transmissões, trens de força e caixas de engrenagens industriais estão entre os candidatos mais comuns ao ajuste por contração – o ajuste por interferência transmite torque sem chavetas ou estrias quando projetado corretamente. Para uma visão mais ampla do aquecimento por indução nos componentes do trem de força, consulte o nosso guia do comprador de peças automotivas.
Montagem rotor-eixo
Rotores de motores estão entre as aplicações de montagem térmica para linhas de fabricação de motores elétricos e geradores. Veja também aquecimento por indução para componentes eólicos, onde o encaixe retrátil do rotor do gerador é uma aplicação recorrente.
Conjunto de acoplamento ao eixo
O aquecimento por indução prepara acoplamentos de eixo para montagem ou desmontagem térmica na bomba, aplicações em compressores e sistemas de transmissão. Para cenários de remoção, ver remoção de rolamentos por indução - muitos dos mesmos princípios se aplicam.
Rolamento & Componentes do anel
Aquecer um componente em forma de anel antes da montagem é uma técnica de ajuste por interferência estabelecida. A temperatura e o manuseio devem respeitar os requisitos do fabricante do componente. Ver também aquecimento por indução para anéis grandes para considerações específicas de geometria.
Mangas, Centros & Ajustes semelhantes
Avaliada quando a geometria e o material permitem a expansão térmica controlada e a linha pode fornecer o posicionamento necessário e a sequência de montagem. Relacionado: aquecimento por indução da biela cobre desafios semelhantes de montagem com ajuste por interferência.
ⅩⅣ. Quando uma linha automática faz sentido
Uma linha automática de ajuste por encolhimento é mais útil quando o processo é repetido com frequência suficiente para aquecimento, transferência e montagem a serem coordenadas como uma sequência de produção.
Os motivos típicos para mudar de um aquecedor independente para uma linha incluem:
• Produção repetida dos mesmos conjuntos ou de conjuntos relacionados
• Necessidade de transferência controlada entre aquecimento e instalação
• Várias estações de aquecimento ou montagem
• Requisitos de identificação de peças ou gerenciamento de receitas
• Necessidade de reduzir o manuseio manual de componentes aquecidos
• Registros de produção ou requisitos de rastreabilidade
• Integração com equipamentos upstream ou downstream
Para montagem de manutenção ocasional ou desmontagem em campo, um sistema de aquecimento por indução independente pode ser mais apropriado do que uma linha automática completa. Aquecedores portáteis de indução e sistemas arrefecidos a ar estão disponíveis para trabalhos de adaptação e desmontagem em campo - esses sistemas têm uma finalidade diferente do produto de linha de produção automatizada nesta página.
ⅩⅤ. Perguntas frequentes
Quais informações são necessárias para selecionar a potência de aquecimento?
O encaixe por encolhimento sempre elimina a força de pressão?
Uma linha pode montar mais de um produto?
A temperatura de aquecimento pode ser controlada automaticamente?
Várias estações de aquecimento podem usar configurações diferentes?
Os dados de produção podem ser registrados?
A linha é apenas para engrenagens?
ⅩⅥ. Envie-nos as duas peças correspondentes
Uma proposta útil de ajuste por contração começa com ambos os lados da montagem. Por favor, forneça:
✓ Desenhos de peças
✓ Materiais
✓ Dimensões do furo e do eixo
✓ Tolerâncias ou quantidade de interferência
✓ Posição de montagem necessária
✓ Peso da peça
✓ Método de montagem atual
✓ Taxa de produção necessária
✓ Layout de fábrica disponível
✓ Requisitos de automação e gravação de dados
A partir desses detalhes, a estação de aquecimento por indução, potência e frequência, indutor, método de controle de temperatura, mecanismo de transferência e sequência de montagem podem ser avaliados juntos.
Produtos Relacionados


Clique aqui para adicionar seu próprio texto


