
Línea automática de conexión por inducción
Calentamiento por inducción controlado y ensamblaje automatizado para componentes de ajuste por interferencia
Una línea automática de ajuste retráctil por inducción calienta el componente exterior para crear el espacio temporal necesario para el montaje., luego posiciona y une las piezas coincidentes bajo una secuencia de producción controlada.
La línea se puede configurar para engranajes., rotores, acoplamientos, mangas, mazas y otros conjuntos de ajuste por interferencia. Estaciones de calefacción, inductores, manipulación de piezas, El control de temperatura y las herramientas de ensamblaje se desarrollan alrededor de la pieza de trabajo real en lugar de un formato de máquina fijo..
Ⅰ. Observe una línea de ajuste por contracción de engranajes en funcionamiento
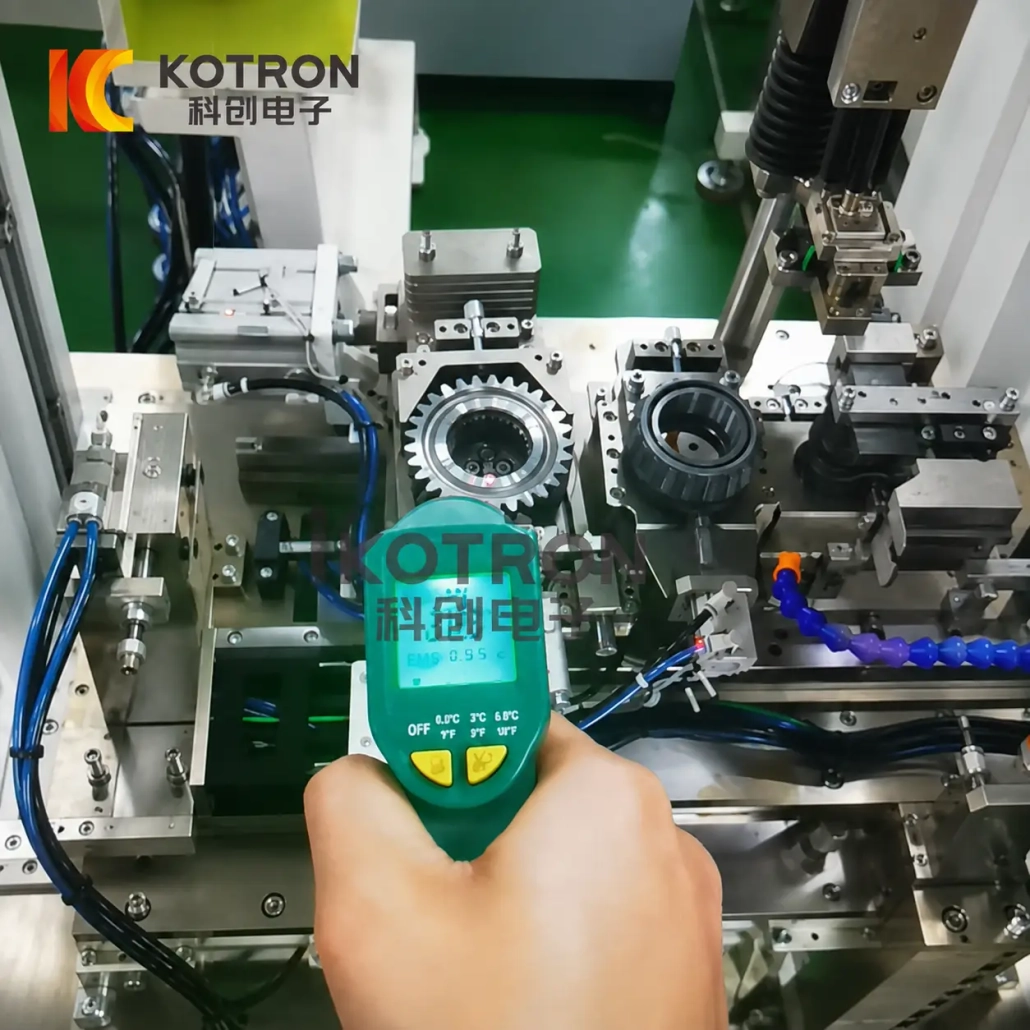
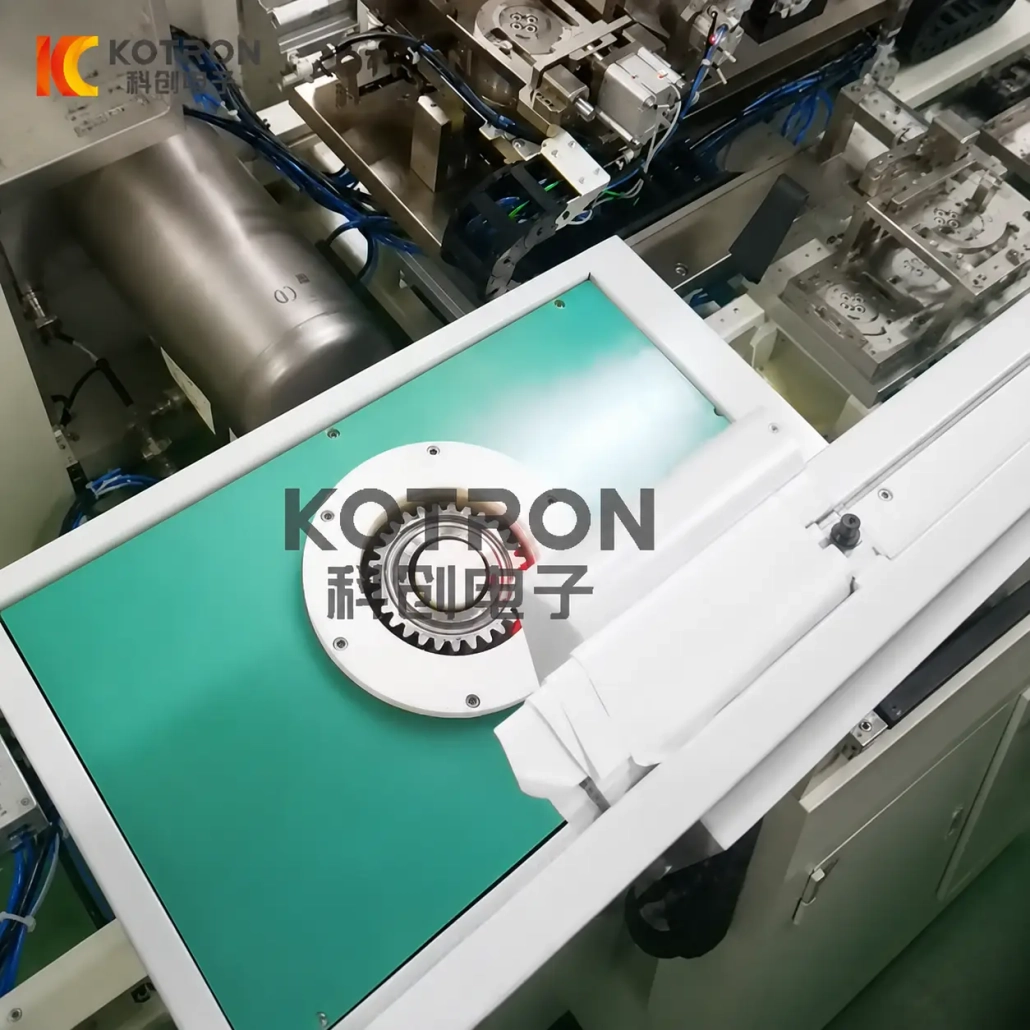
Este video muestra una aplicación de la línea de producción.: Calentamiento por inducción y montaje automatizado de un engranaje en su componente acoplado..
La aplicación del engranaje es representativo en lugar de restrictivo. El mismo principio de ajuste por contracción se puede aplicar a otras piezas con ajuste por interferencia cuando sus materiales, las dimensiones, Los requisitos de ajuste y montaje son adecuados.. Para una mirada más profunda a las decisiones de equipamiento detrás de una línea como esta, consulte nuestra Guía de selección de máquinas de ajuste por contracción..
La línea maneja la secuencia completa, desde la carga de piezas y el calentamiento por inducción hasta la verificación de la temperatura., ensamblaje, enfriamiento y liberación, para que el operador administre el proceso en lugar de manipular componentes calentados.
Ⅱ. ¿Qué se puede ensamblar mediante ajuste retráctil??
El ajuste por contracción es particularmente útil cuando un componente debe montarse sobre otro con un ajuste de interferencia.. Las relaciones de ensamblaje típicas incluyen:
Transmisión, tren motriz, conjuntos de cajas de cambios industriales: comunes en la fabricación automotriz
Fabricación de motores y generadores eléctricos.
Bomba, conexiones del compresor y del tren motriz
Juntas mecánicas generales de ajuste por interferencia
Montaje de cojinetes de elementos rodantes; consulte también extracción de rodamientos por inducción para desmontaje
Ⅲ. Cómo funciona el ajuste por contracción por inducción
Un ajuste por contracción comienza con una interferencia dimensional intencional entre dos componentes acoplados.. En lugar de forzar las piezas entre sí en sus dimensiones originales, el componente exterior se calienta de modo que su orificio se expanda temporalmente. Luego se ensamblan los componentes mientras existe suficiente espacio libre.. A medida que la parte calentada se enfría, se contrae alrededor del componente acoplado y restaura la interferencia diseñada.
Este es un principio de unión mecánica estándar.. Curso de fabricación del MIT describe un ajuste por contracción como calentar un cuerpo para que se expanda, colocándolo sobre el otro componente, y luego dejarlo enfriar. Comprender cómo el campo electromagnético genera este calor a nivel de componente., lea nuestra guía sobre cómo funciona el calentamiento por inducción.
Por lo tanto, la temperatura requerida es no es un parámetro de máquina fijo. Depende de las dimensiones de la pieza., expansión térmica del material, interferencia, autorización de montaje requerida y límites de proceso.
Ⅳ. ¿Por qué utilizar el calentamiento por inducción para el paso de montaje??
El calentamiento por inducción genera calor en material eléctricamente conductor a través de un campo electromagnético alterno.. Estados Unidos. Departamento de Energía describe el calentamiento por inducción industrial como el uso de corriente eléctrica para crear un campo magnético que calienta materiales conductores.
Para el ajuste encogible, esto hace posible concentrar el proceso de calentamiento en el componente que necesita expandirse en lugar de tratar el conjunto completo como una masa calentada. En comparación con hornos de gas o calentamiento por resistencia, La inducción entrega energía directamente a la superficie de la pieza donde debe ocurrir la expansión..
El objetivo no es simplemente calentar la pieza lo más rápido posible. La pieza debe alcanzar la condición de ensamblaje requerida sin crear una diferencia de temperatura innecesaria o retrasar la transferencia a la estación de ensamblaje..
Ⅴ. De la calefacción al montaje: cómo se configura la línea
Una línea de producción se construye alrededor de la secuencia requerida por la pieza.. Cada estación, desde la componentes del sistema de calentamiento por inducción para manipulación y refrigeración de piezas: está configurado para adaptarse a la pieza de trabajo. Un proyecto típico puede incluir:
Carga → Posicionamiento → Calentamiento por inducción → Confirmación de temperatura → Transferencia → Conjunto de ajuste por contracción → Confirmación de posición → Enfriamiento → Descarga
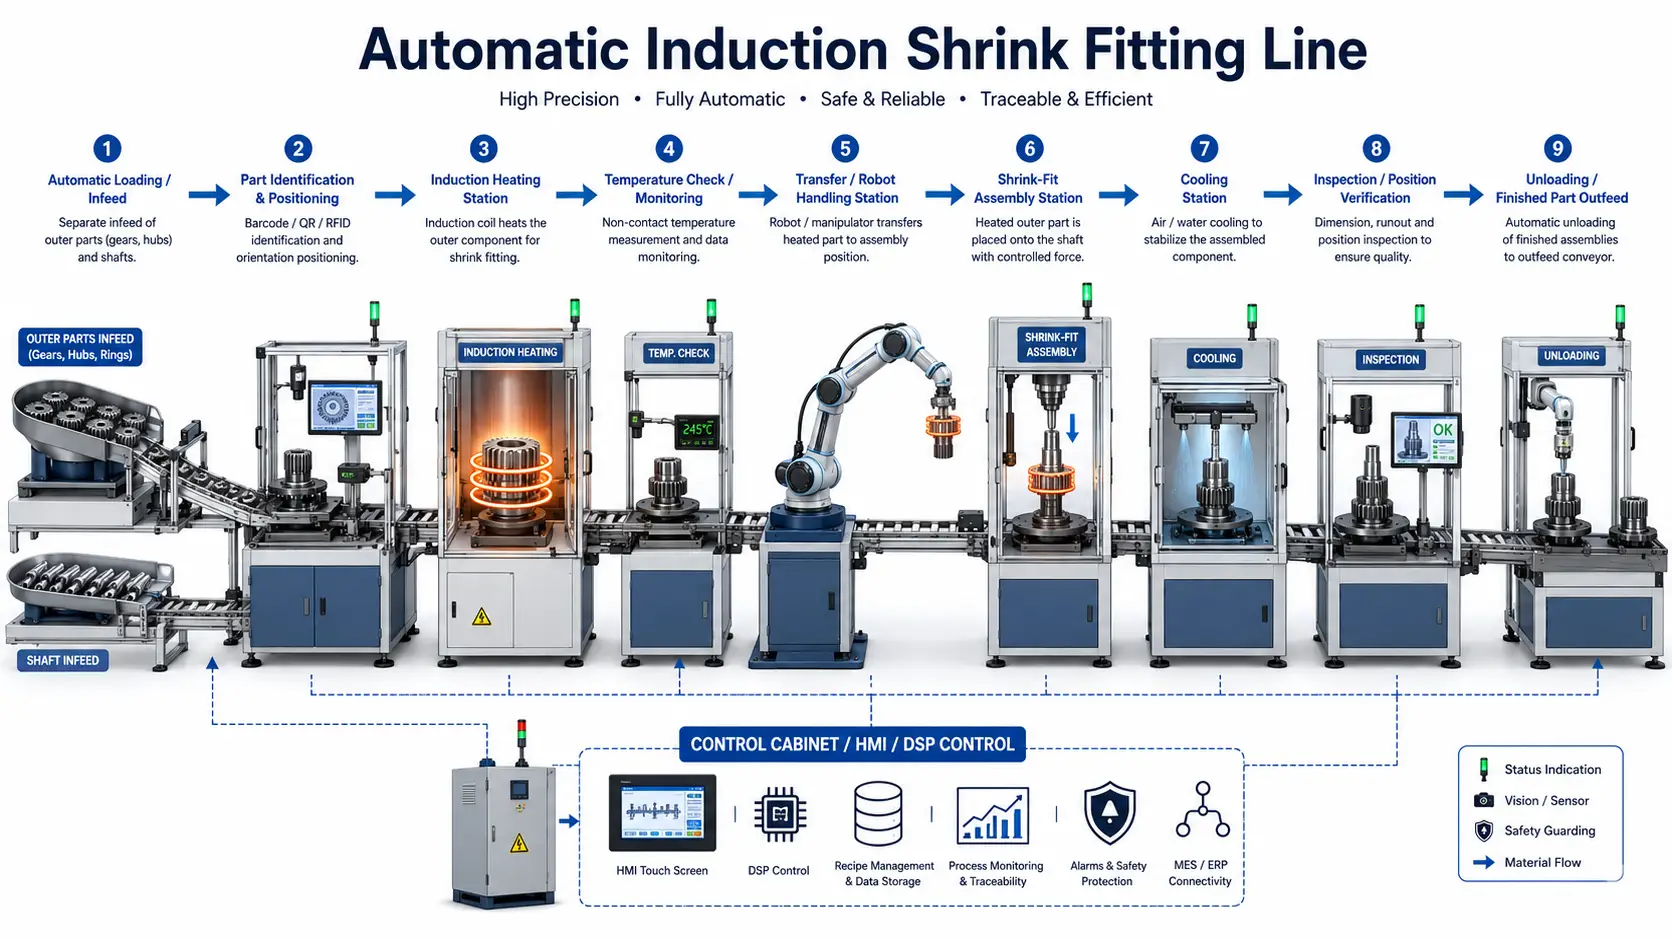
La secuencia exacta depende de la pieza de trabajo.. Algunas aplicaciones solo requieren calentamiento e inserción automática.; otros pueden requerir orientación, transferencia controlada, prensado auxiliar, detección de posición o enfriamiento adicional antes de la liberación.
Inductor y método de calentamiento adaptados a la pieza que debe expandirse. La geometría del serpentín es especialmente importante cuando el calentamiento debe concentrarse alrededor de un orificio., anillo o sección seleccionada.
La orientación y transferencia de la pieza deben colocar el componente calentado sobre su pieza coincidente antes de que se pierda demasiado espacio de ensamblaje durante el enfriamiento..
Dependiendo del ajuste y del método de producción, El montaje puede depender de la separación térmica o utilizar un movimiento mecánico controlado..
Después del ensamblaje, el componente montado se enfría hasta que la junta alcanza las condiciones necesarias para su posterior manipulación.
Ⅵ. Calefacción multiestación para producción automática
Una única estación de calefacción no siempre es la disposición más adecuada para una línea de producción.
Para aplicaciones multiestación, La plataforma de calentamiento por inducción incluye tiempo compartido, Configuraciones multifrecuencia con múltiples salidas de carga.. Las estaciones individuales pueden usar diferentes configuraciones de potencia y frecuencia y pueden combinarse con diferentes bobinas de inducción para diferentes piezas de trabajo o procesos de calentamiento.. El generador de calentamiento por inducción La selección determina la flexibilidad con la que se puede asignar la energía entre las estaciones..
Esto es útil cuando una línea contiene varias posiciones de calentamiento., maneja diferentes variantes de piezas, o necesita que la secuencia de calentamiento se coordine con otras operaciones de montaje.
No debería, sin embargo, Se supone que cada línea necesita múltiples salidas.. El número de estaciones se selecciona del ciclo requerido., mezcla de partes y disposición de líneas.
Ⅶ. Conversión de energía IGBT y control digital DSP
La sección de calentamiento por inducción utiliza la conversión de potencia IGBT con el control digital DSP. Para una comparación detallada de las plataformas de control digital, consulta nuestra guía sobre fuentes de alimentación de calentamiento por inducción digital.
El papel del control digital es más importante que los propios nombres de los componentes.: La fuente de alimentación debe seguir la receta de calefacción de manera consistente e intercambiar información operativa con el resto de la línea.. El control DSP proporciona adquisición en tiempo real de:
Una misma plataforma puede comunicarse con equipos de control centralizado., Permitir que la estación de calefacción forme parte de una red de control de línea de producción más amplia..
Cuando sea necesario, El control de calefacción también se puede configurar alrededor de corriente constante., funcionamiento con potencia constante o temperatura controlada, dependiendo del paquete de fuente de alimentación y control de temperatura seleccionado.
Ⅷ. El control de la temperatura es importante antes de que las piezas se encuentren
Para el ajuste encogible, La variable de proceso útil no es simplemente el tiempo de encendido del calentador..
El componente calentado necesita suficiente expansión dimensional para el montaje., y esa expansión depende tanto del material como de su temperatura.. Una holgura térmica demasiado pequeña puede dificultar el montaje; El calentamiento excesivo puede ser innecesario o inadecuado para el componente.. La misma sensibilidad a la temperatura se aplica a procesos relacionados como normalización y recocido por inducción, donde el control térmico preciso define el resultado metalúrgico.
Por este motivo, la medición de la temperatura debe considerarse junto con el ajuste de la potencia de inducción.. Dependiendo de la aplicación, El sistema puede utilizar termopar u otra retroalimentación de temperatura adecuada., con control de circuito cerrado configurado alrededor del proceso de producción. Las configuraciones disponibles incluyen control dual de circuito cerrado de potencia y temperatura, Curvas de temperatura y alarmas de temperatura alta/baja o tiempo de calentamiento..
El tipo de sensor y el método de control reales deben elegirse después de conocer la pieza de trabajo y la posición de calentamiento..
IX.. Recetas de proceso, Alarmas y Registros de Producción
Para productos recurrentes, Los operadores no deberían tener que reconstruir la configuración de calefacción desde la memoria cada vez que regresa un lote.. Con la configuración de monitorización correspondiente, Los parámetros de calefacción se pueden almacenar y revisar junto con los registros de funcionamiento..
Las funciones disponibles incluyen voltaje en tiempo real, pantalla de corriente y potencia, curvas de calentamiento, alarmas de parámetros superiores/inferiores, registros historicos, información del operador y datos del lote de producción. Estas funciones son parte de una plataforma opcional de monitoreo de energía y deben especificarse cuando se requiere trazabilidad del proceso..
Para una línea automática de ajuste por contracción, Estos datos responden a preguntas prácticas sobre producción.:
q: ¿Qué receta se utilizó para esta parte??
Nombres de recetas almacenados y parámetros vinculados a cada ejecución de producción..
q: ¿Se mantuvo el ciclo de calefacción dentro de los límites definidos??
Los registros de alarmas superiores/inferiores muestran si los parámetros se desviaron fuera de la ventana del proceso.
q: ¿Se generó una alarma?? ¿Qué lote se estaba procesando??
Las alarmas tienen una marca de tiempo y están vinculadas a registros de lotes y operadores para su trazabilidad..
q: ¿Se puede revisar una curva de calentamiento anterior??
Las curvas históricas se pueden recuperar para una revisión de calidad., solución de problemas o auditoría del cliente.
X.. El inductor y las herramientas están diseñados alrededor de la pieza
Una línea de producción universal no significa una bobina de inducción universal.. La forma del componente., posición del orificio, zona de calefacción disponible, La geometría circundante y la distribución de temperatura requerida afectan el diseño del inductor.. Para obtener una visión detallada de cómo la geometría de la bobina da forma al patrón de calentamiento, consulta nuestra guía sobre cómo funcionan las bobinas de inducción.
Las formas de inductor disponibles para trabajos de instalación y calefacción incluyen tipo de apertura, tipo de marco, marco de radio ajustable, cinturón, Disposiciones de calefacción planas y flexibles.. Para una línea automática de ajuste por contracción, La bobina final y el accesorio se seleccionan según la pieza de trabajo real y el método de automatización..
La manipulación de piezas merece la misma atención. un engranaje, El rotor y el acoplamiento pueden utilizar un ajuste por contracción., pero su orientación, puntos de agarre, La distancia de transferencia y el movimiento de montaje pueden ser bastante diferentes..
Ⅺ. Los datos de ajuste y piezas vienen antes que la selección de la máquina
El sistema de calefacción no se puede seleccionar únicamente por el diámetro exterior.. Una propuesta técnica útil comienza con la relación entre los componentes de acoplamiento..
| Información de la pieza de trabajo | Requisito de montaje |
|---|---|
| Dibujo de pieza | Ajuste requerido / interferencia |
| Materiales de ambas partes. | Posición de montaje |
| Diámetro del hueco | Profundidad de inserción requerida |
| Diámetro del eje o de acoplamiento | Requisito de orientación |
| Dimensiones exteriores | Tasa de producción |
| Peso de la pieza | Temperatura de proceso permitida |
| Método de montaje actual | Requisito de automatización |
Si las dimensiones de acoplamiento se especifican utilizando un sistema estándar de límites y ajustes, Es preferible proporcionar la designación de tolerancia real a describir la conexión sólo como «ajuste apretado.» ISO 286 define el sistema de tolerancias, desviaciones y ajustes para características de tamaño lineal. Cuando sea posible, enviar el Requisito real de dibujo e interferencia., no sólo el diámetro nominal del eje.
Ⅻ. Configuración técnica
Porque una línea automática de ajuste por contracción es específica para cada pieza de trabajo, publicar una potencia universal arbitraria o un rango de temperatura sería engañoso. En cambio, se puede definir una configuración de proyecto en torno a los siguientes elementos:
| Artículo | Configuración |
|---|---|
| poder de inducción | Seleccionado según la pieza de trabajo y el ciclo de calentamiento. |
| Frecuencia de operación | Seleccionado según la geometría de la pieza y los requisitos de calefacción. |
| Cantidad de estaciones de calefacción | Dependiente de la aplicación |
| Inductor | Personalizado para la pieza de trabajo |
| Medición de temperatura | Configurado según la posición de calentamiento y el proceso. |
| control de potencia | control digital DSP |
| Salida multiestación | Disponible donde sea necesario |
| PLC / HMI | Configurado para la secuencia de la línea de producción. |
| Transferencia parcial | Personalizado según la pieza de trabajo y el diseño |
| Mecanismo de montaje | Seleccionado según el método de ajuste y montaje. |
| Monitoreo de procesos | Opcional según requisito de trazabilidad. |
| Interfaz de comunicación | Disponible según el requisito de control de línea |
Los modelos de fuente de alimentación específicos y las dimensiones mecánicas deben confirmarse después de que se hayan evaluado la pieza y el ciclo de producción..
ⅩⅢ. Aplicaciones típicas de ajuste por contracción
La aplicación siempre debe evaluarse a partir del ajuste real., material y geometría en lugar de solo por el nombre del componente.
Conjunto de engranaje a eje
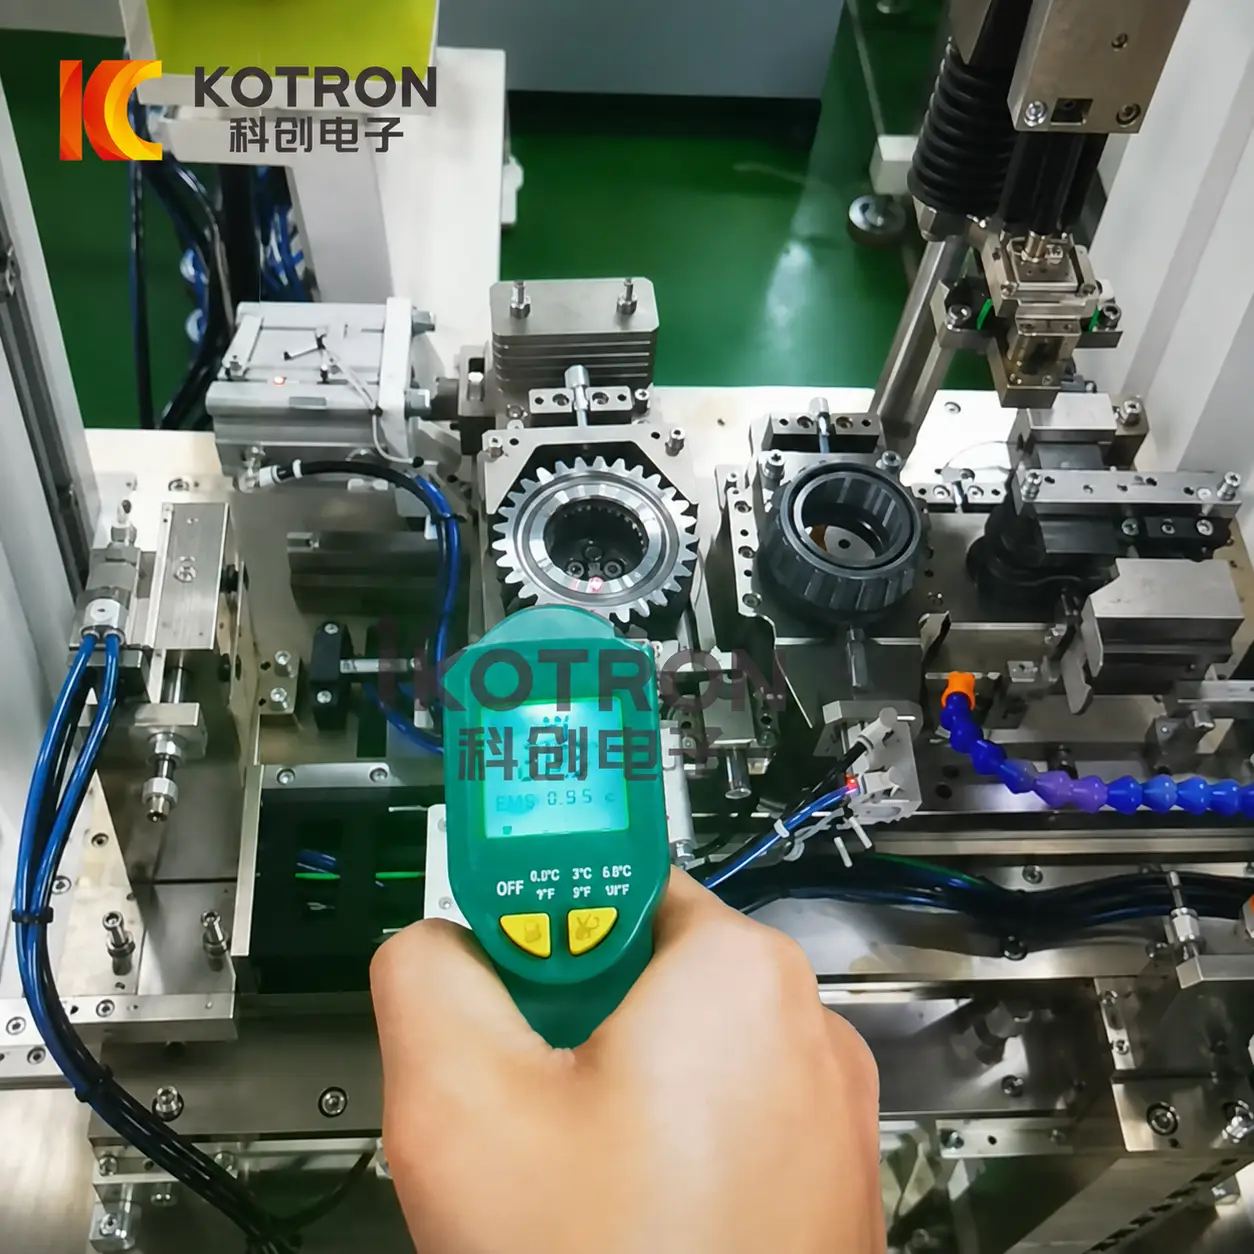
Se calienta un engranaje para aumentar la holgura del orificio., transferido a la posición de montaje y montado en el eje. Esta es la aplicación que se muestra en el vídeo de producción de esta página.. Engranajes para transmisiones, Los trenes de potencia y las cajas de cambios industriales se encuentran entre los candidatos más comunes para el ajuste por contracción: el ajuste de interferencia transmite el par sin chavetas ni estrías cuando se diseña correctamente.. Para obtener una visión más amplia del calentamiento por inducción en los componentes del tren motriz, consulte nuestra guía del comprador de repuestos para automóviles.
Conjunto de rotor a eje
Los rotores de motores se encuentran entre las aplicaciones de ensamblaje térmico para líneas de fabricación de motores y generadores eléctricos.. Ver también calentamiento por inducción para componentes eólicos, donde el ajuste por contracción del rotor del generador es una aplicación recurrente.
Conjunto de acoplamiento a eje
El calentamiento por inducción prepara los acoplamientos de eje para el montaje o desmontaje térmico en la bomba., aplicaciones de compresores y transmisiones. Para escenarios de eliminación, ver extracción de rodamientos por inducción — se aplican muchos de los mismos principios.
Cojinete & Componentes del anillo
Calentar un componente en forma de anillo antes del montaje es una técnica de ajuste de interferencia establecida.. La temperatura y la manipulación deben respetar los requisitos del fabricante del componente.. Ver también calentamiento por inducción para anillos grandes para consideraciones específicas de geometría.
Mangas, Centros & Ajustes similares
Se evalúa cuando la geometría y el material permiten una expansión térmica controlada y la línea puede proporcionar el posicionamiento y la secuencia de montaje requeridos.. Relacionado: calentamiento por inducción de biela cubre desafíos similares de ensamblaje con ajuste de interferencia.
ⅩⅣ. Cuando una línea automática tiene sentido
Una línea automática de ajuste por contracción es más útil cuando el proceso se repite con suficiente frecuencia para calentar, La transferencia y el montaje deben coordinarse como una secuencia de producción..
Las razones típicas para pasar de un calentador independiente a una línea incluyen:
• Producción repetida de conjuntos iguales o relacionados.
• Necesidad de una transferencia controlada entre la calefacción y la instalación
• Múltiples estaciones de calefacción o montaje.
• Requisitos de identificación de piezas o gestión de recetas
• Necesidad de reducir la manipulación manual de componentes calentados.
• Registros de producción o requisitos de trazabilidad.
• Integración con equipos upstream o downstream
Para montaje de mantenimiento ocasional o desmontaje en campo, un sistema de calentamiento por inducción independiente puede ser más apropiado que una línea automática completa. Calentadores por inducción portátiles y sistemas refrigerados por aire están disponibles para trabajos de ajuste y desajuste en el campo; esos sistemas tienen un propósito diferente al del producto de línea de producción automatizada en esta página.
ⅩⅤ. Preguntas frecuentes
¿Qué información se necesita para seleccionar la potencia de calefacción??
¿El ajuste por contracción siempre elimina la fuerza de presión??
¿Puede una línea ensamblar más de un producto??
¿Se puede controlar automáticamente la temperatura de calefacción??
¿Pueden varias estaciones de calefacción utilizar diferentes configuraciones??
¿Se pueden registrar los datos de producción??
¿La línea es solo para engranajes??
ⅩⅥ. Envíenos las dos piezas de acoplamiento
Una propuesta útil de ajuste por contracción comienza con ambos lados del ensamblaje.. Por favor proporcione:
✓ Dibujos de piezas de trabajo
✓ Materiales
✓ Dimensiones del agujero y del eje
✓ Tolerancias o cantidad de interferencia
✓ Posición de montaje requerida
✓ Peso de la pieza
✓ Método de montaje actual
✓ Tasa de producción requerida
✓ Diseño de fábrica disponible
✓ Requisitos de automatización y registro de datos.
De estos detalles, la estación de calentamiento por inducción, potencia y frecuencia, inductor, método de control de temperatura, El mecanismo de transferencia y la secuencia de montaje se pueden evaluar juntos..
Productos relacionados

Haga clic aquí para agregar su propio texto


