Automatische Klingeninduktionshärtungsmaschine
Ⅰ. Sehen Sie sich die Klingenhärtemaschine im Betrieb an
Die beiden Videos zeigen, wie das gleiche Induktionshärtungssystem zwei unterschiedliche Klingendesigns verarbeitet.
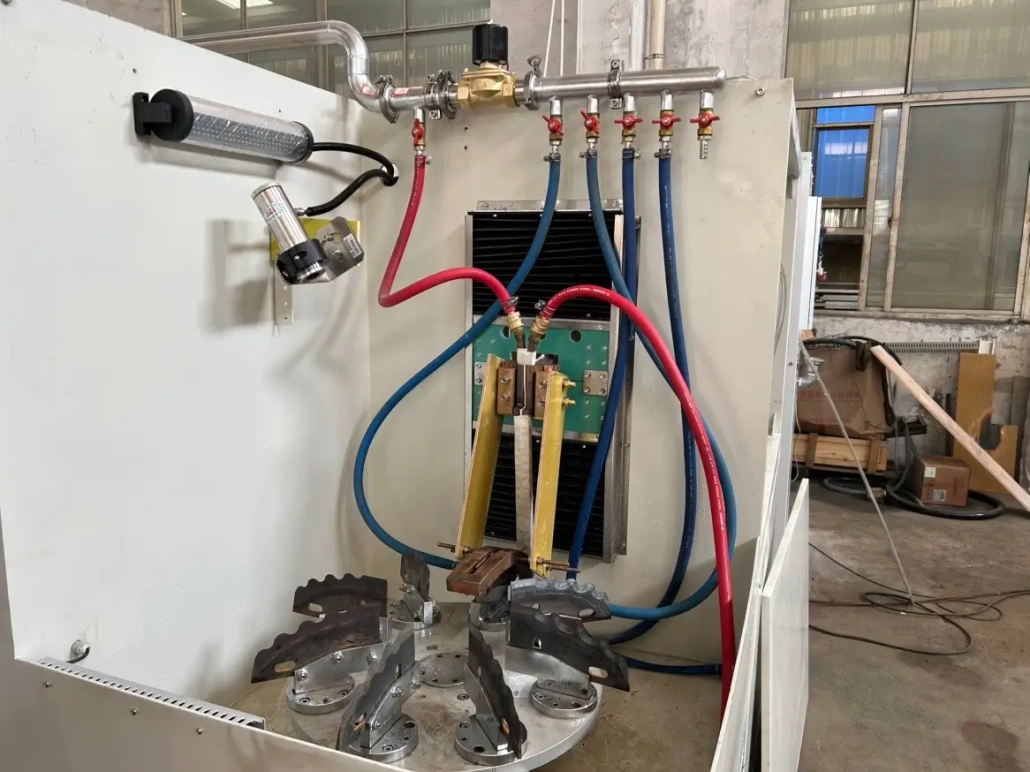
Bei der ersten Anwendung werden eine spezielle Vorrichtung und ein kompakter Induktor für eine Schneidklinge mit unregelmäßigem Profil verwendet. Zur wiederholten Kantenhärtung sind mehrere Messer in der Vorrichtung positioniert.
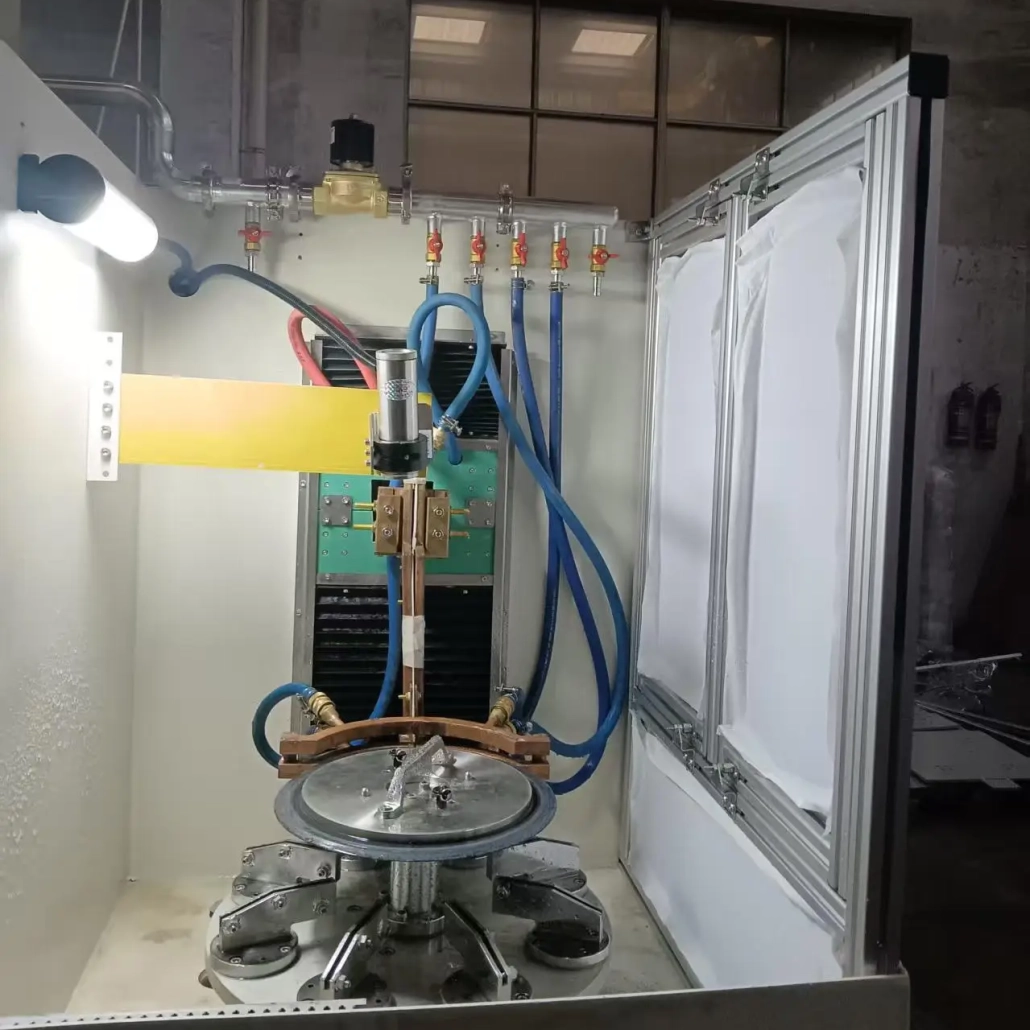
Die zweite Anwendung verwendet eine andere Stützanordnung für ein Kreismesser. Seine Außenkante durchläuft einen Induktor, der um die Klingenkante herum positioniert ist, während das Werkstück durch die Heizzone rotiert.
Die Maschinenplattform ist dieselbe. Die Werkzeug- und Härtemethode ändert sich mit der Klinge.
Induktionshärtemaschine mit unregelmäßigen Klingen | Kundenspezifische Härtungslösung
Induktionshärtemaschine mit kreisförmigen Klingen | Kantenhärtungsprozess
Ⅱ. Zwei Klingenprofile, Zwei Härtungsansätze
Diese beiden Anwendungen zeigen, warum das Klingenhärten nicht als ein einziger Standardprozess behandelt werden kann.
Für die Klinge mit unregelmäßigem Profil, Die Schneide folgt einer geformten Kontur. Das Werkstück wird in einer speziellen Vorrichtung positioniert, sodass der erforderliche Kantenbereich relativ zum Induktor korrekt positioniert bleibt.
Ein kompakter Induktor konzentriert die Erwärmung auf den Schneidbereich, während die Abschreckanordnung nahe der Heizzone positioniert ist. Dadurch kann die beheizte Kante sofort nach dem erforderlichen Heizzyklus abgekühlt werden.
Das Rundmesser erfordert eine andere Lösung.
Es wird um die Mitte herum abgestützt, während die Außenkante durch einen Induktor verläuft, der auf beiden Seiten der Klingenkante positioniert ist. Der Induktor spannt das Werkstück nicht mechanisch; Zwischen der Klinge und dem Heizelement bleibt ein kontrollierter Spalt bestehen.
Während sich die Klinge dreht, Der Umfang durchläuft kontinuierlich dieselbe Heizzone.
Die beiden Prozesse sind unterschiedlich, aber das technische Prinzip ist dasselbe:
Klingenprofil → Vorrichtung → Induktor → Bewegung → Heizzone → Abschrecken
Ⅲ. Warum lokalisierte Kantenhärtung verwenden??
Die Schneide und der Klingenkörper erfüllen unterschiedliche Aufgaben.
Nach dem Schleifen, Die Schneidkante hat eine relativ dünne Geometrie und ist der Teil, der direkt der Reibung ausgesetzt ist, Verschleiß und wiederholter Kontakt während des Betriebs. Es erfordert daher eine ausreichende Härte und Verschleißfestigkeit, um seine Schneidleistung aufrechtzuerhalten.
Der Klingenkörper, Jedoch, benötigt noch eine entsprechende Zähigkeit für mechanische Beanspruchung, Vibrationen oder Stöße.
Induktionserwärmung ermöglicht die Konzentration des Wärmeeintrags auf den ausgewählten Kantenbereich, anstatt die gesamte Klinge auf die gleiche Weise zu erhitzen.
Für Klingenanwendungen, Das Ziel besteht nicht einfach darin, die Härte über das gesamte Werkstück hinweg zu erhöhen. Der Prozess wird um den Bereich herum entwickelt, der tatsächlich gehärtet werden muss.
Ⅳ. Kundenspezifisches Vorrichtungs- und Induktordesign
Die Vorrichtung und Induktionsspule sind zwei der wichtigsten Bestandteile einer Klingenhärtelösung.
Eine Klinge mit unregelmäßiger Schneide kann nicht auf die gleiche Weise positioniert werden wie eine Rundklinge. Ihre Heizpfade, Die Auflagepunkte und der verfügbare Platz rund um die Schneidkante sind unterschiedlich.
Die Vorrichtung stellt während der Bearbeitung die Beziehung zwischen der Klinge und der Induktionsspule her. Abhängig vom Werkstück, Möglicherweise muss es bereitgestellt werden:
Die Induktionsspule wird dann um den zu erwärmenden Bereich herum ausgelegt.
Für die im ersten Video gezeigte unregelmäßige Klinge, Der Induktor ist auf einen relativ kleinen Randheizbereich konzentriert.
Für das Rundmesser, Der Induktor umschließt die Außenkante von beiden Seiten, während das Werkstück durch die Heizzone rotiert.
Es gibt keine universelle Klingenhalterung oder Induktionsspule, die für jede Klingengeometrie geeignet ist.
Ⅴ. Gebaut für die Chargenhärtung von Klingen
Das System ist für die wiederholte Klingenproduktion und nicht für gelegentliches manuelles Erhitzen gedacht.
Bei der ersten Anwendung, Mehrere Klingen werden in einer speziellen Vorrichtung positioniert. Dadurch kann die Beziehung zwischen jeder Schneidkante und der Härtungsposition durch das Werkzeug hergestellt werden, anstatt für jedes Teil manuell neu erstellt zu werden.
Für Chargenwärmebehandlung, Diese wiederholbare Positionierung ist wichtig.
Kleine Änderungen im Abstand oder in der Ausrichtung zwischen der Schneidkante und der Induktionsspule können den Heizzustand beeinflussen. Eine speziell entwickelte Vorrichtung trägt dazu bei, diese Abweichungen von einem Werkstück zum nächsten zu reduzieren.
Die endgültige Produktionsanordnung kann entsprechend entwickelt werden:
Das Gerätelayout muss nicht bei jedem Rotorblattprojekt identisch bleiben.
Ⅵ. Digitale Induktionsleistung und Prozesssteuerung
Eine wiederholbare Positionierung muss mit einer kontrollierten Induktionserwärmung einhergehen.
Das digitale Induktionsstromsystem kann Betriebsinformationen anzeigen und überwachen, wie z:
Diese Betriebswerte helfen dem Bediener, den Heizvorgang zu verfolgen und zu überprüfen, ob die Anlage im festgelegten Produktionszustand läuft.
Unterschiedliche Klingengeometrien erfordern möglicherweise unterschiedliche Heizeinstellungen. Die im Video gezeigten Werte stellen daher den Echtzeit-Betriebszustand des jeweiligen Prozesses dar, nicht universelle Spezifikationen für jede Klinge.
Zusätzliche Rezeptverwaltung, Alarm, Datenaufzeichnungs- oder Automatisierungsfunktionen können entsprechend der für das Projekt erforderlichen Leittechnik konfiguriert werden.
Ⅶ. Eine rund um Ihre Klinge konfigurierte Härtungslösung
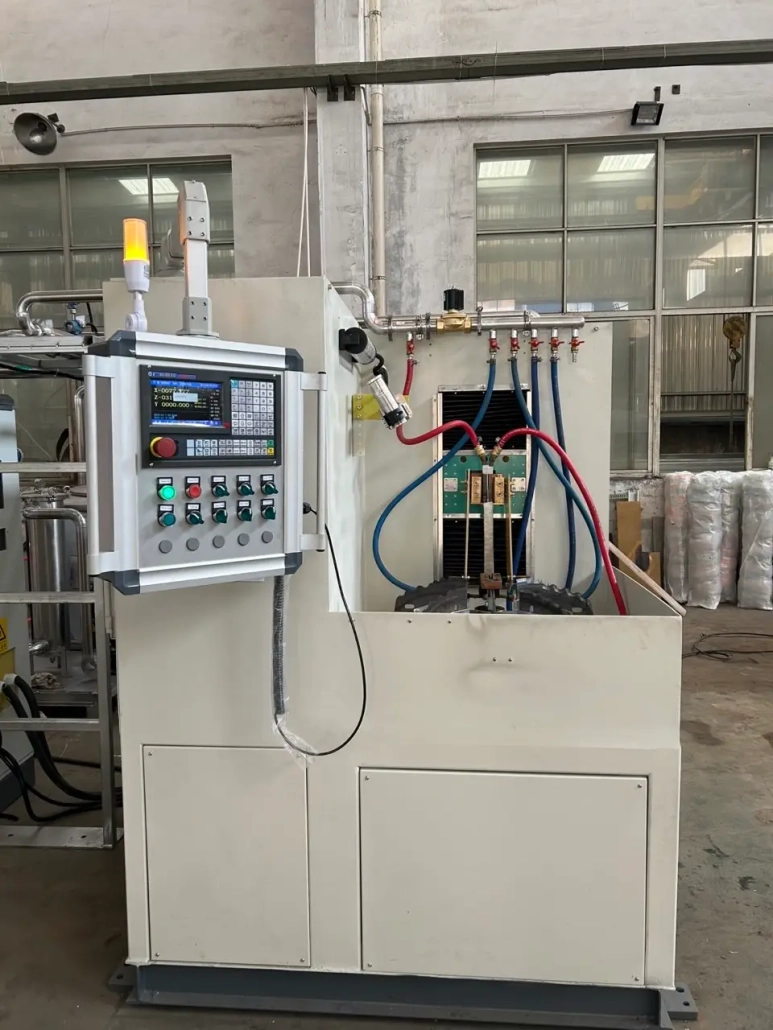
Die beiden auf dieser Seite gezeigten Klingenanwendungen wurden auf derselben Geräteplattform verarbeitet, Sie verwenden jedoch nicht die gleichen Werkzeuge oder Heizmethoden.
Das ist der Sinn des Systems.
Für eine neue Klinge, Der Prozess beginnt beim Werkstück und nicht bei einer festen Maschinenspezifikation.
Wir bewerten Faktoren wie:
Aus diesen Informationen, die Vorrichtung, Induktionsspule, Heizposition, Bewegung und Löschanordnung können gemeinsam entwickelt werden.
Für einige neue Produkte sind möglicherweise nur eine andere Halterung und ein anderer Induktor erforderlich. Andere erfordern möglicherweise Änderungen an der Werkstückauflage, Bewegungs- oder Produktionsablauf.
Die Maschine gilt daher besser als bewährt Klingenhärteplattform die an unterschiedliche Schneidwerkzeuganwendungen angepasst werden können.
VIII.. Was wir von Ihrer Klinge brauchen
Eine Werkstückzeichnung ist normalerweise der beste Ausgangspunkt für ein Projekt zur Klingenhärtung.
Bitte geben Sie die folgenden Informationen an, sofern verfügbar:
Für unregelmäßige Klingen, Besonders praktisch ist es, den gewünschten Härtebereich direkt auf der Zeichnung zu markieren.
Basierend auf diesen Informationen, Wir können die Arbeitshaltemethode bewerten, Induktionsspule, Heizvorgang, Abschreckanordnung und Produktionskonfiguration zusammen.
IX.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann eine Maschine unterschiedliche Klingenprofile verarbeiten??
Benötigt jede Klinge eine andere Induktionsspule??
Es kann nur die Schneide gehärtet werden?
Was bestimmt die Härtetiefe??
Kann das System weiter automatisiert werden??
Fordern Sie eine individuelle Härtungslösung für Ihre Klinge an
Senden Sie Ihre Klingenzeichnung und Anforderungen. Wir werden das Spiel bewerten, Induktionsspule, Erhitzungsprozess und Abschreckanordnung zusammen.
Send Your Blade Drawing →
Fordern Sie eine individuelle Härtungslösung an