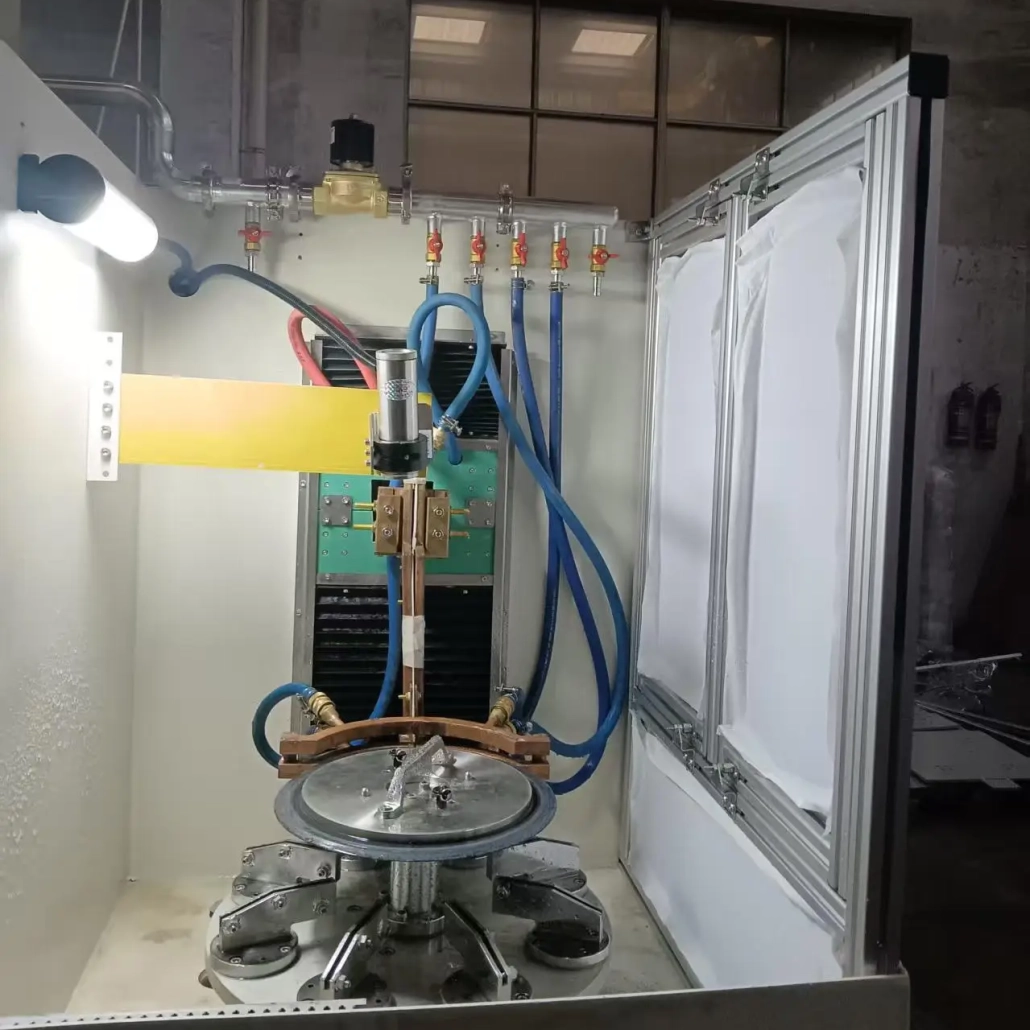
Máquina automática de endurecimiento por inducción de palas
Ⅰ. Vea la Máquina Templadora de Hojas en Funcionamiento
Los dos vídeos muestran el mismo sistema de endurecimiento por inducción procesando dos diseños de cuchillas diferentes..
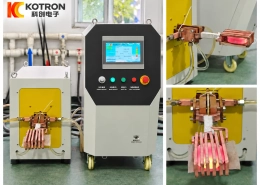
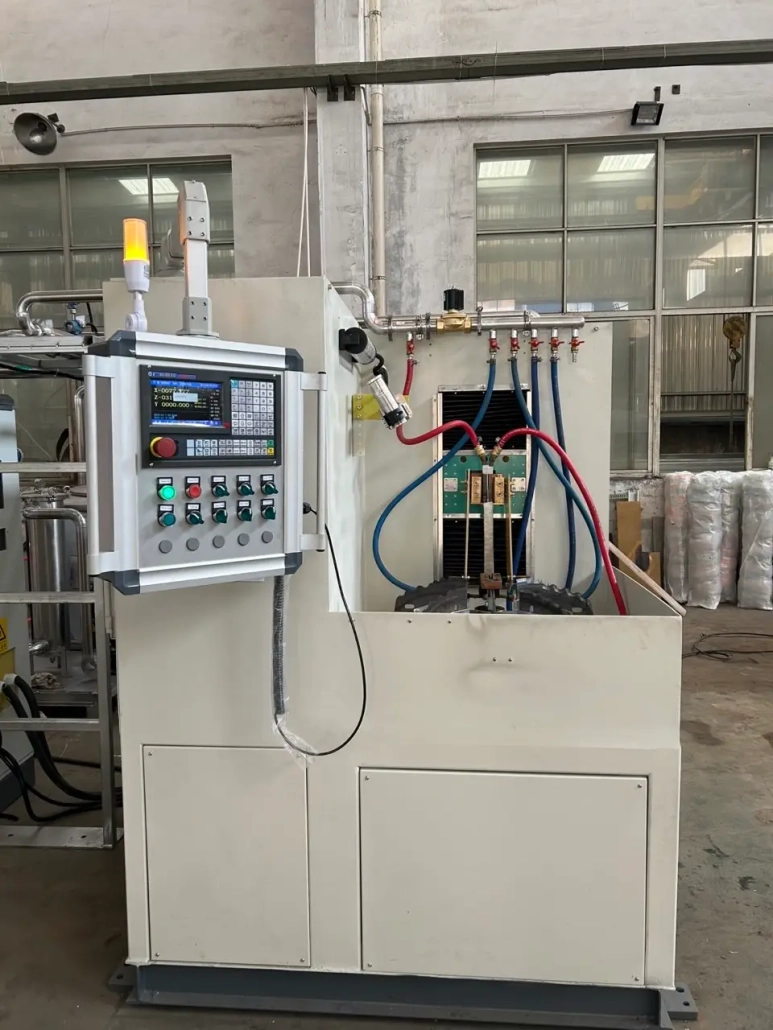
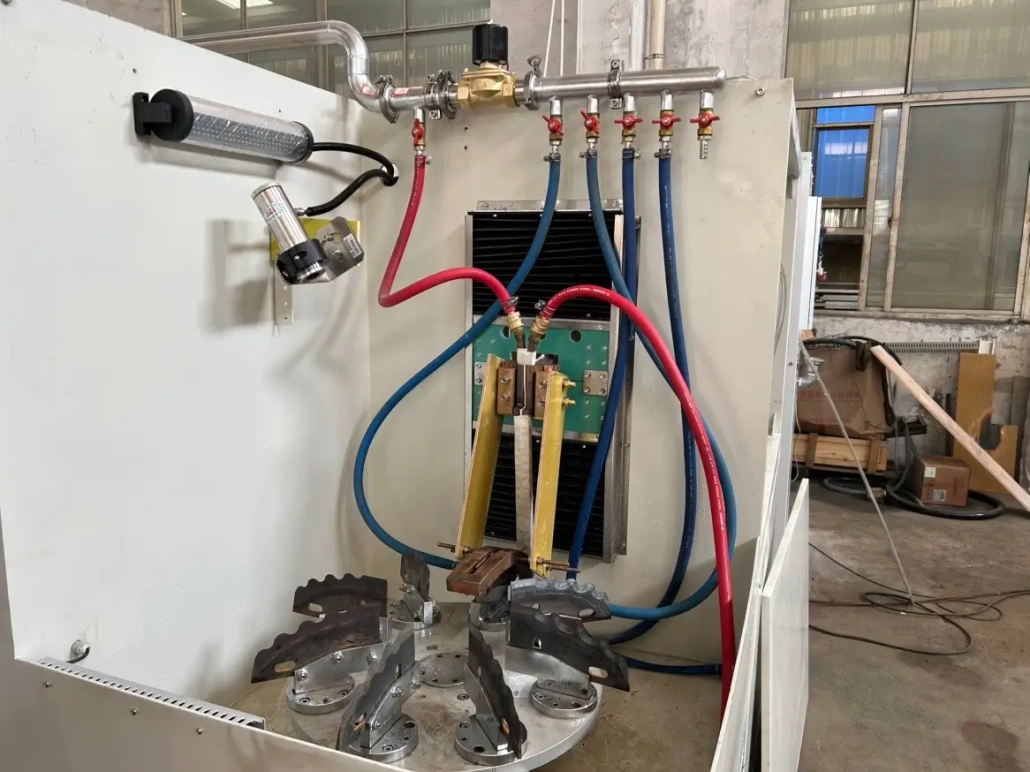
La primera aplicación utiliza un accesorio dedicado y un inductor compacto para una hoja de corte de perfil irregular.. Se colocan varias cuchillas en el dispositivo para endurecer los bordes repetidamente..
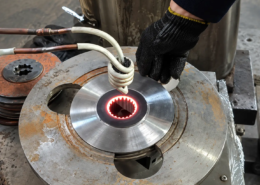
La segunda aplicación utiliza una disposición de soporte diferente para una cuchilla circular.. Su borde exterior pasa a través de un inductor colocado alrededor del borde de la hoja mientras la pieza de trabajo gira a través de la zona de calentamiento..
La plataforma de la máquina es la misma.. Las herramientas y el método de endurecimiento cambian con la hoja..
Máquina de endurecimiento por inducción de cuchillas irregulares | Solución de endurecimiento personalizada
Máquina de endurecimiento por inducción de cuchilla circular | Proceso de endurecimiento de bordes
Ⅱ. Perfiles de dos hojas, Dos enfoques de endurecimiento
Estas dos aplicaciones muestran por qué el endurecimiento de las hojas no puede tratarse como un proceso estándar único..
Para la hoja de perfil irregular, el filo sigue un contorno moldeado. La pieza de trabajo se ubica en un dispositivo específico para que el área del borde requerida permanezca correctamente posicionada en relación con el inductor..
Un inductor compacto concentra el calor en la zona de corte., mientras que el dispositivo de enfriamiento está colocado cerca de la zona de calentamiento. Esto permite que el borde calentado se enfríe inmediatamente después del ciclo de calentamiento requerido..
La cuchilla circular requiere una solución diferente.
Se apoya alrededor del centro mientras que el borde exterior pasa a través de un inductor colocado a ambos lados del borde de la hoja.. El inductor no sujeta mecánicamente la pieza de trabajo.; Se mantiene un espacio controlado entre la cuchilla y el elemento calefactor..
Mientras la hoja gira, la circunferencia pasa continuamente por la misma zona de calentamiento.
Los dos procesos son diferentes., pero el principio de ingeniería es el mismo:
Perfil de la hoja → Artículos fijos → Inductor → Movimiento → Zona de calentamiento → Temple
Ⅲ. Por qué utilizar el endurecimiento de bordes localizado?
El filo y el cuerpo de la cuchilla realizan trabajos diferentes..
Después de moler, El filo tiene una geometría relativamente delgada y es la parte directamente expuesta a la fricción., Desgaste y contacto repetido durante el funcionamiento.. Por lo tanto, requiere suficiente dureza y resistencia al desgaste para mantener su rendimiento de corte..
El cuerpo de la hoja, sin embargo, todavía necesita una tenacidad adecuada para la carga mecánica, vibración o impacto.
Calentamiento por inducción permite concentrar la entrada térmica en el área del borde seleccionada en lugar de calentar toda la hoja de la misma manera.
Para aplicaciones de cuchillas, El objetivo no es simplemente aumentar la dureza en toda la pieza de trabajo.. El proceso se desarrolla alrededor de la zona que realmente necesita endurecimiento..
Ⅳ. Diseño personalizado de accesorios e inductores
El accesorio y bobina de inducción son dos de las partes más importantes de una solución de endurecimiento de cuchillas.
Una cuchilla con filo irregular no se puede colocar de la misma forma que una cuchilla circular. Sus caminos de calentamiento., Los puntos de apoyo y el espacio disponible alrededor del filo son diferentes..
El dispositivo establece la relación entre la cuchilla y la bobina de inducción durante el procesamiento.. Dependiendo de la pieza de trabajo, puede que sea necesario proporcionar:
Luego, la bobina de inducción se diseña alrededor del área que debe calentarse..
Para la hoja irregular que se muestra en el primer video., el inductor se concentra alrededor de un área de calentamiento de borde relativamente pequeña.
Para la hoja circular, el inductor rodea el borde exterior por ambos lados mientras la pieza de trabajo gira a través de la zona de calentamiento.
No existe un dispositivo de cuchilla universal ni una bobina de inducción que sea adecuada para cada geometría de cuchilla.
Ⅴ. Construido para endurecimiento de hojas por lotes
El sistema está diseñado para la producción repetida de hojas en lugar de calentamiento manual ocasional..
En la primera aplicación, varias palas están colocadas en un soporte específico. Esto permite que la relación entre cada filo y la posición de endurecimiento sea establecida por las herramientas en lugar de recrearse manualmente para cada pieza..
Para tratamiento térmico por lotes, este posicionamiento repetible importa.
Pequeños cambios en la distancia u orientación entre el filo y la bobina de inducción pueden afectar la condición de calentamiento.. Un dispositivo especialmente diseñado ayuda a reducir esta variación de una pieza de trabajo a la siguiente..
El arreglo de producción final se puede desarrollar de acuerdo con:
No es necesario que el diseño del equipo sea idéntico para cada proyecto de pala..
Ⅵ. Control de procesos y potencia de inducción digital
El posicionamiento repetible debe coincidir con el calentamiento por inducción controlado..
El sistema de potencia de inducción digital puede mostrar y monitorear información operativa como:
Estos valores operativos ayudan al operador a seguir el proceso de calentamiento y verificar si el equipo está funcionando dentro de las condiciones de producción establecidas..
Diferentes geometrías de cuchillas pueden requerir diferentes ajustes de calefacción.. Los valores que se muestran en el vídeo son, por lo tanto, las condiciones operativas en tiempo real de ese proceso en particular., especificaciones no universales para cada cuchilla.
Gestión adicional de recetas, alarma, Las funciones de registro de datos o automatización se pueden configurar de acuerdo con el sistema de control final requerido para el proyecto..
Ⅶ. Una solución de endurecimiento configurada alrededor de su hoja
Las dos aplicaciones de blade que se muestran en esta página se procesaron en la misma plataforma de equipo., pero no utilizan las mismas herramientas o método de calentamiento.
Ese es el objetivo del sistema..
Para una hoja nueva, el proceso comienza con la pieza de trabajo en lugar de con una especificación fija de la máquina.
Evaluamos factores como:
De esta información, el accesorio, bobina de inducción, posición de calentamiento, El movimiento y la disposición de enfriamiento se pueden desarrollar juntos..
Es posible que algunos productos nuevos requieran solo un accesorio e inductor diferentes.. Otros pueden requerir cambios en el soporte de la pieza de trabajo., secuencia de movimiento o producción.
Por lo tanto, la máquina se entiende mejor como un probado plataforma de endurecimiento de cuchillas que se puede adaptar a diferentes aplicaciones de herramientas de corte.
Ⅷ. Lo que necesitamos de tu espada
Un dibujo de la pieza de trabajo suele ser el mejor punto de partida para un proyecto de endurecimiento de una hoja..
Por favor proporcione la siguiente información cuando esté disponible:
Para hojas irregulares, marcar el área endurecida requerida directamente en el dibujo es particularmente útil.
Basado en esta información, Podemos evaluar el método de sujeción., bobina de inducción, proceso de calentamiento, disposición de enfriamiento y configuración de producción juntas.
IX.. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Puede una máquina procesar diferentes perfiles de cuchilla??
¿Cada cuchilla necesita una bobina de inducción diferente??
Sólo se puede endurecer el filo?
¿Qué determina la profundidad endurecida??
¿Se puede automatizar aún más el sistema??
Solicite una solución de endurecimiento personalizada para su hoja
Envíe el dibujo de su hoja y sus requisitos.. Evaluaremos el partido., bobina de inducción, proceso de calentamiento y disposición de enfriamiento juntos.
Send Your Blade Drawing →
Solicite una solución de endurecimiento personalizada