Automatyczna maszyna do hartowania indukcyjnego łopat
Ⅰ. Zobacz działającą maszynę do hartowania ostrzy
Obydwa filmy przedstawiają ten sam system hartowania indukcyjnego przetwarzający dwie różne konstrukcje ostrzy.
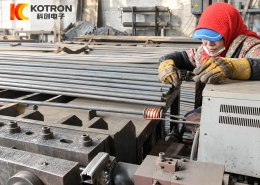
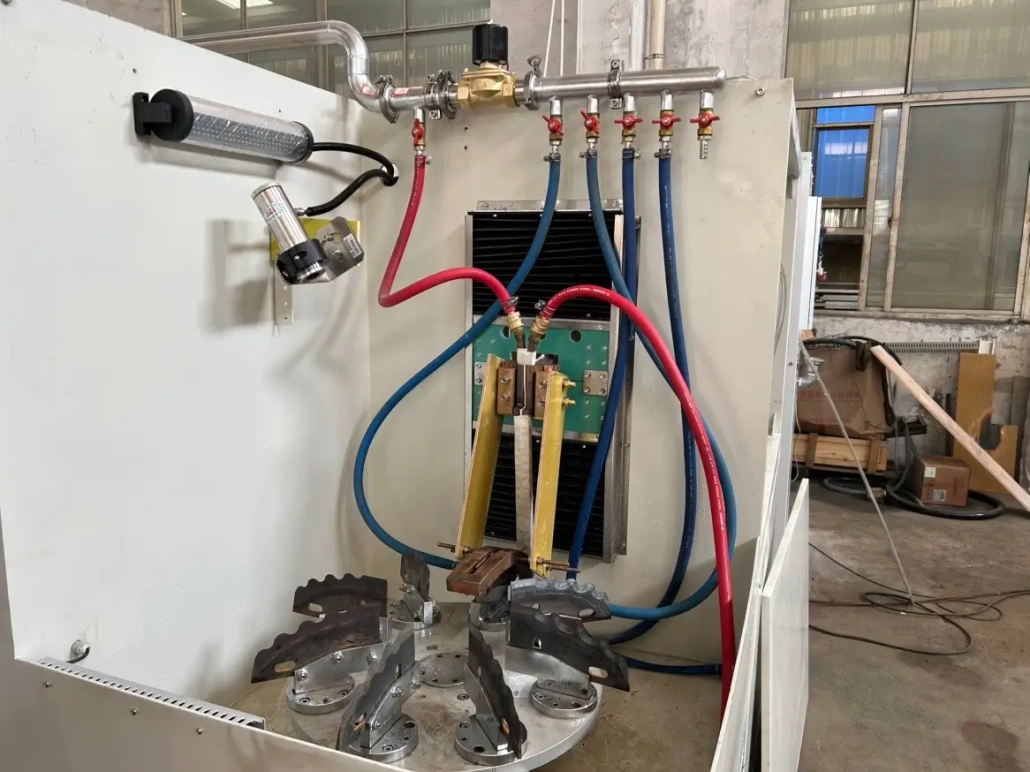
Pierwsza aplikacja wykorzystuje dedykowany uchwyt i kompaktowy induktor dla ostrza tnącego o nieregularnym profilu. W uchwycie umieszczonych jest kilka ostrzy w celu wielokrotnego utwardzania krawędzi.
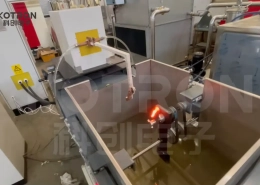
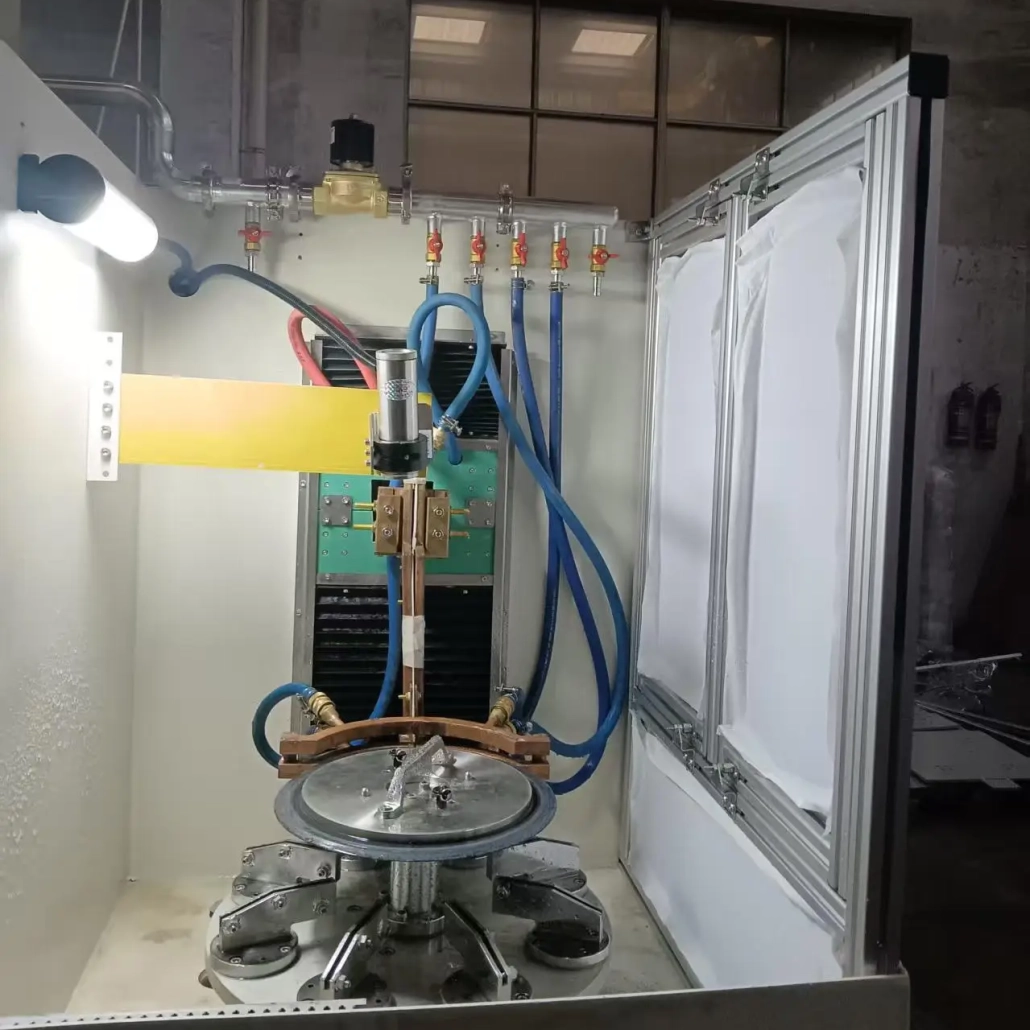
W drugim zastosowaniu zastosowano inny układ wspornika dla ostrza okrągłego. Jego zewnętrzna krawędź przechodzi przez cewkę indukcyjną umieszczoną wokół krawędzi ostrza, podczas gdy przedmiot obrabiany obraca się w strefie grzewczej.
Platforma maszyny jest taka sama. Sposób oprzyrządowania i hartowania zmienia się wraz z ostrzem.
Maszyna do hartowania indukcyjnego z nieregularnym ostrzem | Niestandardowe rozwiązanie do hartowania
Maszyna do hartowania indukcyjnego z okrągłym ostrzem | Proces hartowania krawędzi
Ⅱ. Dwa profile ostrzy, Dwa podejścia do hartowania
Te dwa zastosowania pokazują, dlaczego hartowania ostrza nie można traktować jako pojedynczego, standardowego procesu.
Do ostrza o nieregularnym profilu, krawędź tnąca podąża za ukształtowanym konturem. Obrabiany przedmiot jest umieszczany w dedykowanym uchwycie, dzięki czemu wymagana powierzchnia krawędzi pozostaje prawidłowo ustawiona względem wzbudnika.
Kompaktowy induktor koncentruje ogrzewanie na obszarze cięcia, podczas gdy układ chłodzący jest umieszczony blisko strefy grzewczej. Dzięki temu nagrzana krawędź może zostać schłodzona natychmiast po wymaganym cyklu nagrzewania.
Ostrze okrągłe wymaga innego rozwiązania.
Jest podparty wokół środka, podczas gdy zewnętrzna krawędź przechodzi przez cewkę indukcyjną umieszczoną po obu stronach krawędzi ostrza. Cewka indukcyjna nie zaciska mechanicznie przedmiotu obrabianego; pomiędzy ostrzem a elementem grzejnym utrzymywana jest kontrolowana szczelina.
Gdy ostrze się obraca, obwód przechodzi w sposób ciągły przez tę samą strefę grzewczą.
Te dwa procesy są różne, ale zasada inżynierii jest taka sama:
Profil ostrza → Osprzęt → Induktor → Ruch → Strefa grzewcza → Hartowanie
Ⅲ. Dlaczego warto stosować miejscowe utwardzanie krawędzi?
Krawędź tnąca i korpus ostrza wykonują różne zadania.
Po szlifowaniu, krawędź skrawająca ma stosunkowo cienką geometrię i jest częścią bezpośrednio narażoną na tarcie, zużycie i wielokrotny kontakt podczas pracy. Dlatego do utrzymania wydajności cięcia wymaga wystarczającej twardości i odporności na zużycie.
Korpus ostrza, jednak, nadal wymaga odpowiedniej wytrzymałości na obciążenia mechaniczne, wibracje lub uderzenia.
Podgrzewanie indukcyjne pozwala skoncentrować energię cieplną na wybranym obszarze krawędzi, zamiast nagrzewać całe ostrze w ten sam sposób.
Do zastosowań ostrzowych, celem nie jest po prostu zwiększenie twardości całego przedmiotu obrabianego. Proces przebiega wokół obszaru, który faktycznie wymaga hartowania.
Ⅳ. Niestandardowy projekt oprawy i cewki indukcyjnej
Oprawa i cewka indukcyjna to dwie najważniejsze części rozwiązania do hartowania ostrzy.
Ostrze o nieregularnej krawędzi nie może być ustawione w taki sam sposób, jak ostrze okrągłe. Ich ścieżki grzewcze, punkty podparcia i dostępna przestrzeń wokół krawędzi skrawającej są różne.
Oprawa ustala relację między ostrzem a cewką indukcyjną podczas obróbki. W zależności od przedmiotu obrabianego, może być konieczne zapewnienie:
Cewka indukcyjna jest następnie projektowana wokół obszaru, który musi zostać ogrzany.
Dotyczy nieregularnego ostrza pokazanego na pierwszym filmie, cewka jest skupiona wokół stosunkowo małego obszaru nagrzewania krawędzi.
Do ostrza okrągłego, cewka otacza zewnętrzną krawędź z obu stron, podczas gdy przedmiot obrabiany obraca się w strefie grzewczej.
Nie ma uniwersalnego mocowania ostrza ani cewki indukcyjnej, która byłaby odpowiednia dla każdej geometrii ostrza.
V.. Zbudowany do okresowego hartowania ostrzy
System jest przeznaczony do powtarzalnej produkcji ostrzy, a nie do sporadycznego ręcznego podgrzewania.
W pierwszej aplikacji, kilka ostrzy jest umieszczonych w dedykowanym uchwycie. Pozwala to na ustalenie zależności pomiędzy każdą krawędzią skrawającą a pozycją hartowania za pomocą oprzyrządowania, zamiast ręcznego odtwarzania dla każdej części.
dla wsadowa obróbka cieplna, to powtarzalne pozycjonowanie ma znaczenie.
Niewielkie zmiany odległości lub orientacji pomiędzy krawędzią tnącą a cewką indukcyjną mogą mieć wpływ na warunki ogrzewania. Specjalnie skonstruowany uchwyt pomaga zmniejszyć tę różnicę w zależności od przedmiotu obrabianego.
Ostateczny układ produkcji można opracować zgodnie z:
Układ sprzętu nie musi pozostać identyczny dla każdego projektu łopaty.
Ⅵ. Cyfrowa kontrola mocy indukcyjnej i procesu
Powtarzalnemu pozycjonowaniu musi towarzyszyć kontrolowane nagrzewanie indukcyjne.
Cyfrowy system zasilania indukcyjnego może wyświetlać i monitorować informacje operacyjne, takie jak:
Te wartości operacyjne pomagają operatorowi śledzić proces nagrzewania i sprawdzać, czy sprzęt działa w ustalonych warunkach produkcyjnych.
Różne geometrie ostrzy mogą wymagać różnych ustawień ogrzewania. Wartości pokazane na filmie przedstawiają zatem stan działania tego konkretnego procesu w czasie rzeczywistym, nie uniwersalne specyfikacje dla każdego ostrza.
Dodatkowe zarządzanie recepturami, alarm, funkcje rejestracji danych lub automatyzacji można skonfigurować zgodnie z ostatecznym systemem sterowania wymaganym dla projektu.
Ⅶ. Rozwiązanie hartujące skonfigurowane wokół Twojego ostrza
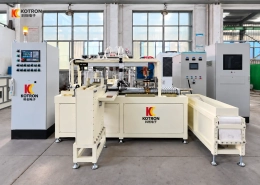
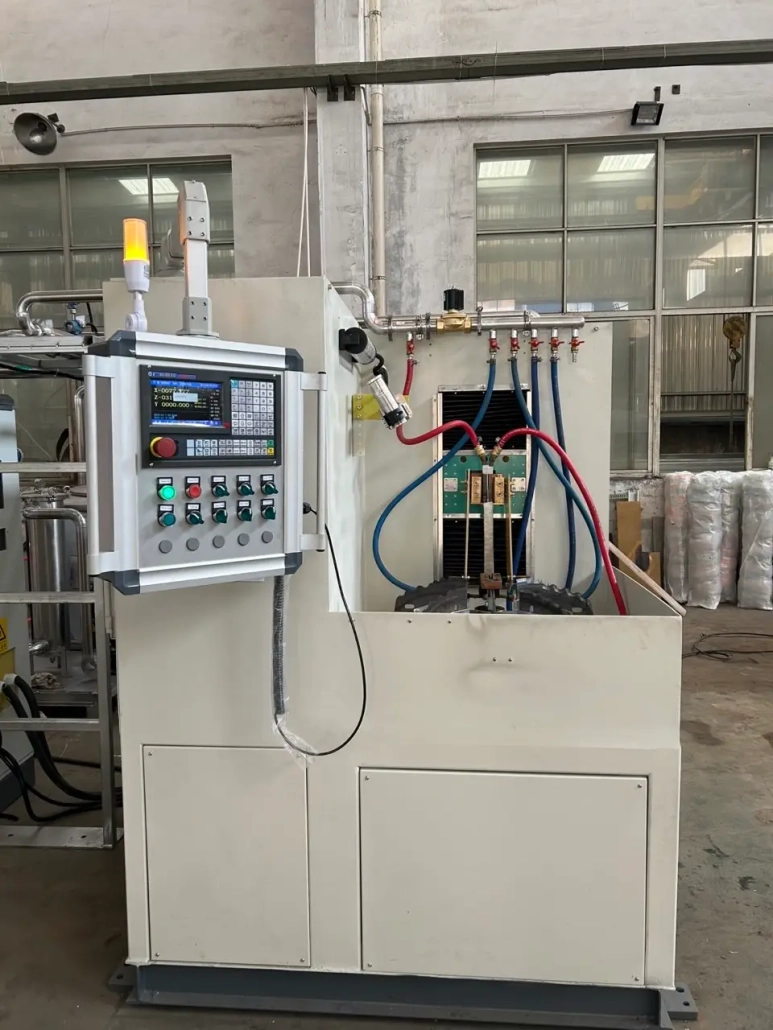
Dwie aplikacje kasetowe pokazane na tej stronie zostały przetworzone na tej samej platformie sprzętowej, ale nie używają tej samej metody oprzyrządowania i ogrzewania.
Taki jest sens tego systemu.
Na nowe ostrze, proces rozpoczyna się od przedmiotu obrabianego, a nie od ustalonej specyfikacji maszyny.
Oceniamy takie czynniki jak:
Z tej informacji, oprawa, cewka indukcyjna, pozycja grzewcza, układ ruchu i hartowania można opracować razem.
Niektóre nowe produkty mogą wymagać jedynie innego uchwytu i cewki indukcyjnej. Inne mogą wymagać zmian w wsporniku przedmiotu obrabianego, sekwencja ruchu lub produkcji.
Maszyna jest zatem lepiej rozumiana jako sprawdzona platforma do utwardzania ostrzy które można dostosować do różnych zastosowań narzędzi skrawających.
Ⅷ. Czego potrzebujemy od Twojego ostrza
Rysunek przedmiotu obrabianego jest zwykle najlepszym punktem wyjścia do projektu hartowania ostrza.
Podaj następujące informacje, jeśli są dostępne:
Do nieregularnych ostrzy, Szczególnie przydatne jest zaznaczenie wymaganej powierzchni utwardzonej bezpośrednio na rysunku.
Na podstawie tych informacji, możemy ocenić metodę mocowania, cewka indukcyjna, proces ogrzewania, układ hartowania i konfiguracja produkcji razem.
Ⅸ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jedna maszyna może obrabiać różne profile ostrzy??
Czy każde ostrze potrzebuje innej cewki indukcyjnej??
Czy można hartować tylko krawędź tnącą?
Co decyduje o głębokości hartowania?
Czy system można jeszcze bardziej zautomatyzować?
Poproś o niestandardowe rozwiązanie do hartowania swojego ostrza
Wyślij rysunek ostrza i wymagania. Ocenimy oprawę, cewka indukcyjna, proces ogrzewania i układ hartowania razem.
Send Your Blade Drawing →
Poproś o niestandardowe rozwiązanie w zakresie hartowania