Induktionshärtungsmaschine für Auslassventilsitze
Ⅰ. Sehen Sie sich beide Maschinen im Betrieb an
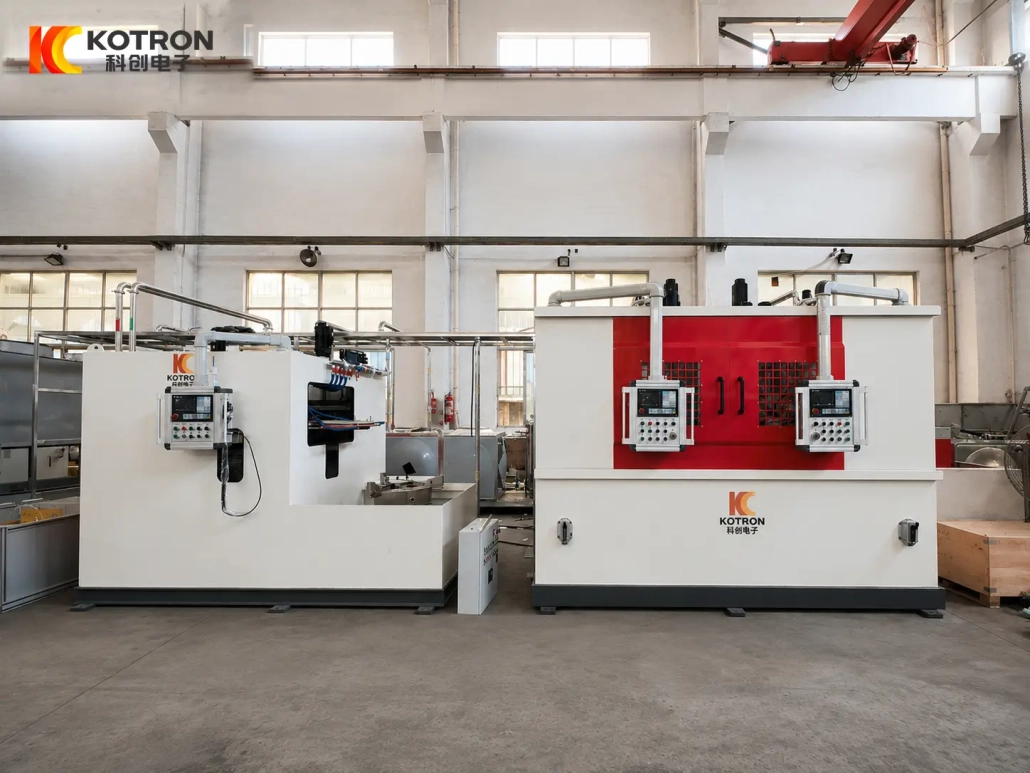
Dieses Projekt verwendet zwei verschiedene Maschinenkonfigurationen für Induktionshärten des Auslassventilsitzes.
Scheibenförmiges Auslassventilsitz-Induktionshärten
Das erste Video zeigt die größere Ventilsitzkomponente der Scheibenmaschine. Das Teil wird horizontal auf einem Drehtisch gelagert, mit einem großen, speziellen Induktor, der rund um den konischen Arbeitsbereich positioniert ist.
Induktionshärten des Auslassventilsitzkegels – Vertikalmaschine
Das zweite Video zeigt die kleinere Ventilsitzspezifikation an der Vertikalmaschine. Ein kompakter Induktor erwärmt den benötigten Arbeitsbereich, Anschließend folgt direkt das Abschrecken.
Beide Maschinen werden zum Härten der Ventilsitzkegelflächen eingesetzt, sondern deren Werkstückausrichtung, Unterstützungsmethode, Induktorgröße und Löschanordnung sind unterschiedlich.
Ⅱ. Welche Oberfläche wird gehärtet??
Das Ziel ist die ringförmige konische Arbeitsfläche des Auslassventilsitzes.
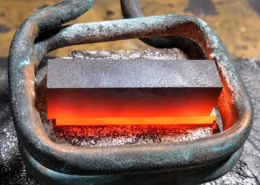
Diese Fläche berührt im Betrieb das Gegenventil und ist immer wieder Anpressdruck ausgesetzt, Stöße und Verschleiß. Beim Induktionshärten wird die Wärme in diesem Arbeitsbereich konzentriert, anstatt den gesamten Ventilsitzkörper gleichmäßig zu erwärmen.
Von oben gesehen, Der behandelte Bereich kann wie ein schmaler kreisförmiger Streifen erscheinen. Seine tatsächliche Geometrie ist a konische Ringfläche um den Ventilsitz herum.
Die Position, Breite und Geometrie dieser Oberfläche spielen beim Entwurf des Induktors und beim Einrichten der Maschine eine Rolle. Eine Änderung der Kegelgeometrie kann die erforderliche Induktorposition ändern, selbst wenn der Gesamtdurchmesser des Werkstücks ähnlich ist.
Ⅲ. Scheibenhärtemaschine für den größeren Ventilsitz
In diesem Projekt, Die größere Ventilsitzspezifikation wird auf einer Scheiben-Rotationshärtemaschine bearbeitet.
Das Werkstück wird horizontal auf den Rundtisch gelegt. Für ein Bauteil mit großem Durchmesser und relativ schwerem Gewicht, Diese Anordnung sorgt für eine direkte Unterstützung von unten und eine stabile Drehachse während der Bearbeitung.
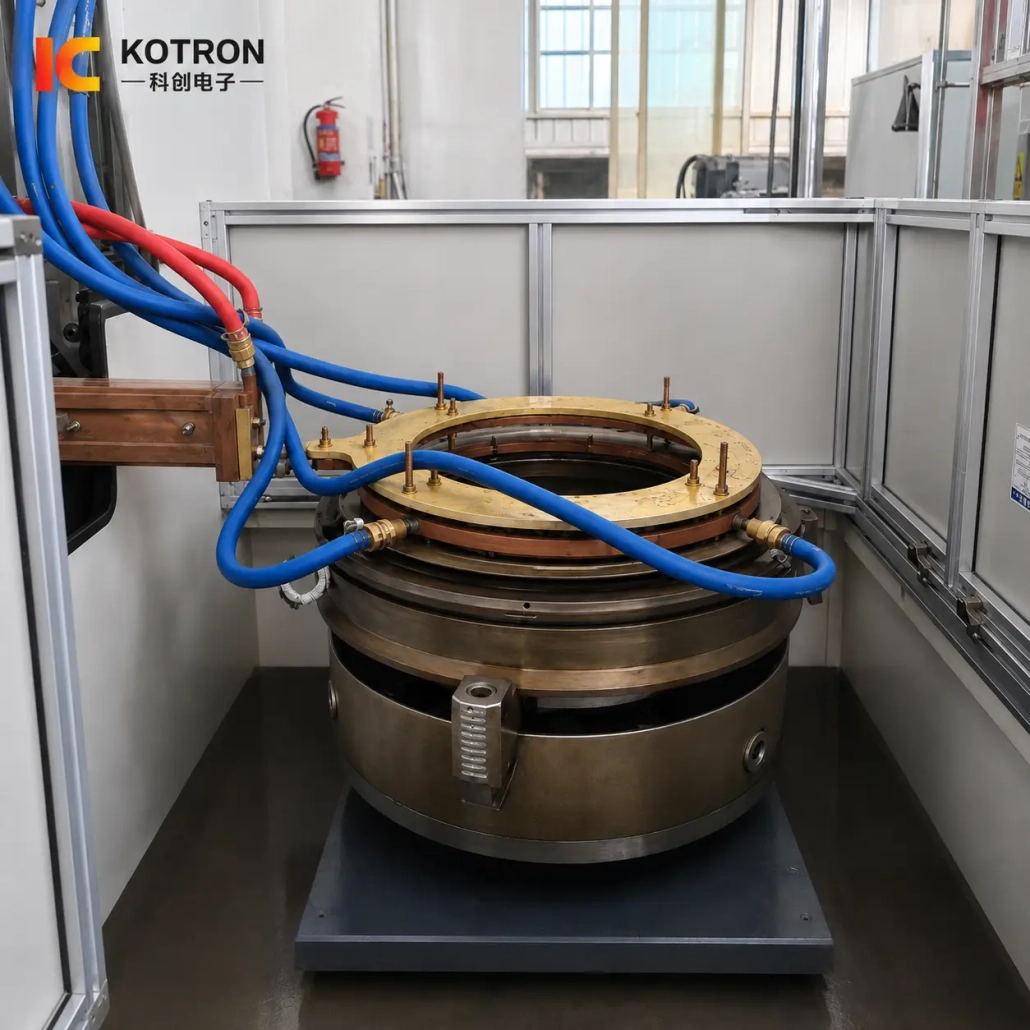
Über dem Ventilsitz ist ein großer kreisförmiger Induktor positioniert. Sein effektiver Heizabschnitt ist um den ringförmigen, konischen Arbeitsbereich herum konzipiert und verwendet keine herkömmliche gerade Abtastspule.
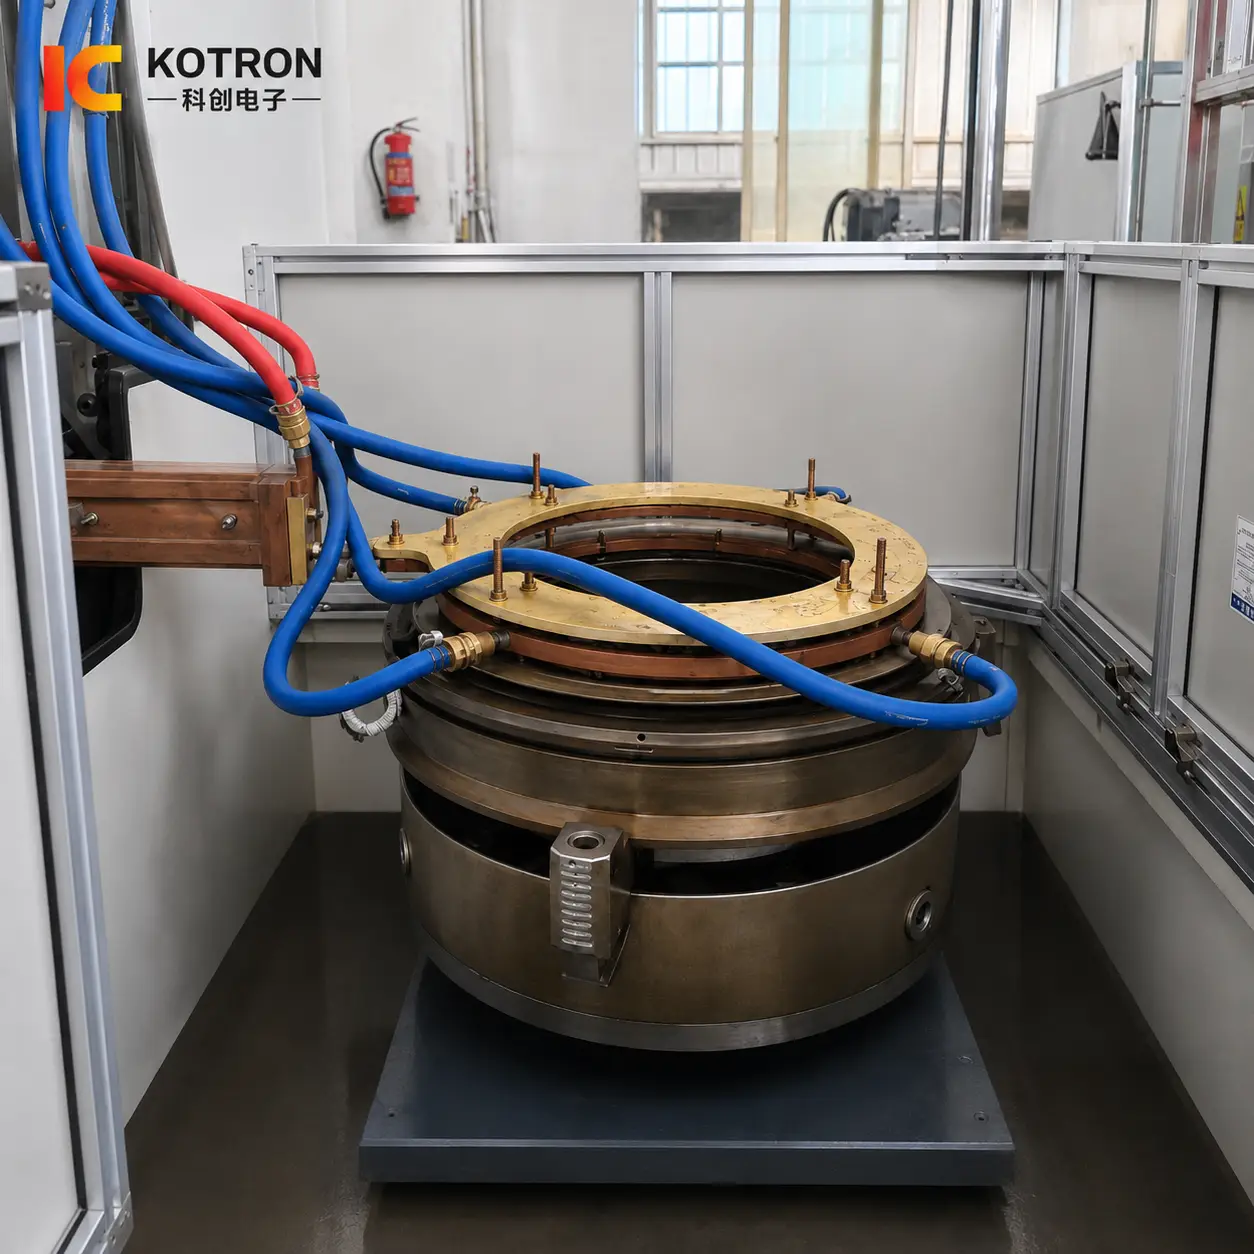
Induktionshärtemaschine für Auslassventilsitze in Scheibenbauweise
Während des Härtezyklus, Der Drehtisch steuert die Drehung des Werkstücks, während der Induktor in der erforderlichen Arbeitsposition bleibt.
Der Maschinenaufbau ist also nicht einfach eine größere Version der Vertikaleinheit. Der Arbeitstisch, Unterstützungsmethode, Vorrichtung und Induktor sind alle um die größere horizontale Komponente herum entwickelt.
Auch die relative Position zwischen Induktor und Werkstück muss kontrolliert bleiben. Auf einem großen kreisförmigen Teil, Änderungen im Spalt am Umfang können die elektromagnetische Kopplung beeinträchtigen und das Heizmuster verändern.
Aus diesem Grund, Werkstückunterstützung und Rundlaufpositionierung sind Teil des Härteprozesses, nicht nur mechanische Details.
Ⅳ. Vertikale Härtemaschine für den kleineren Ventilsitz
Die kleinere Ventilsitzspezifikation in diesem Projekt verwendet eine vertikale Induktionshärtemaschine.
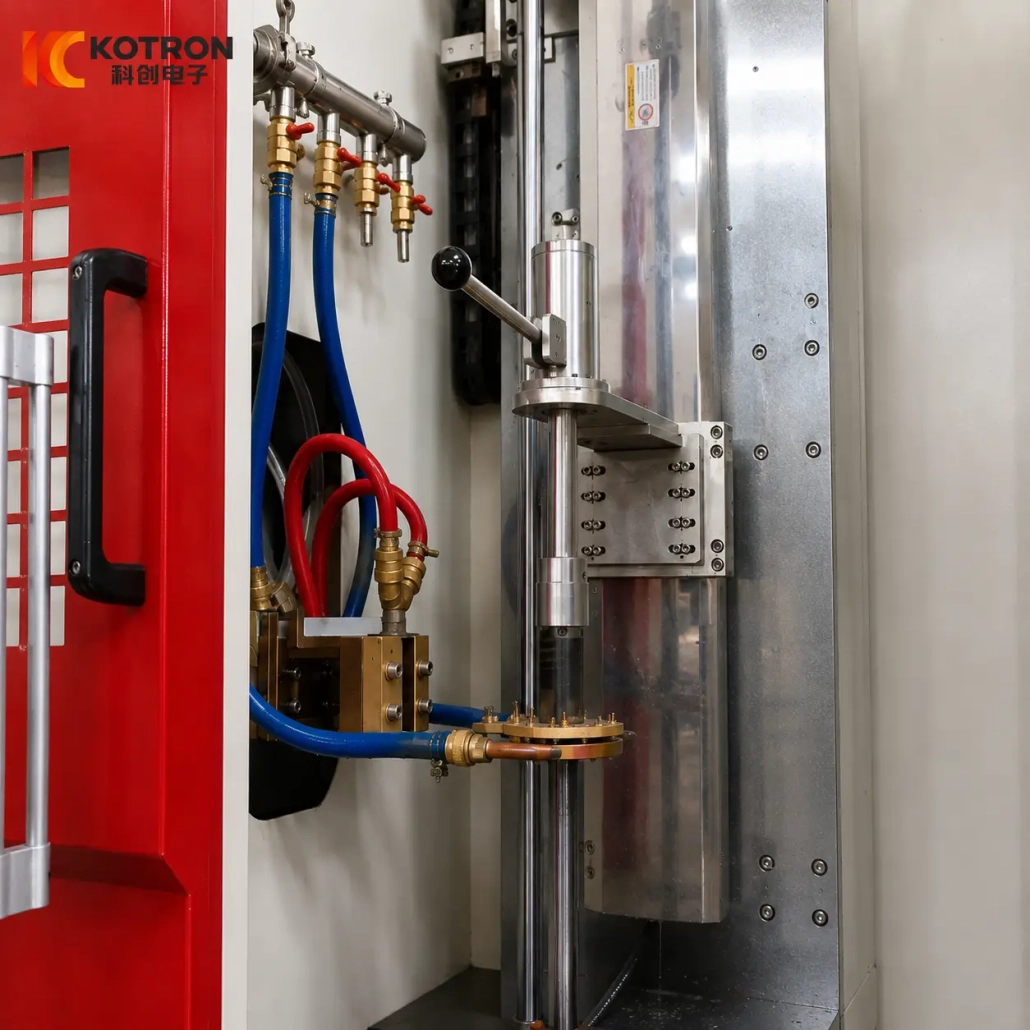
Statt auf einem großen horizontalen Drehtisch zu liegen, Das Bauteil wird in einer kompakten vertikalen Bearbeitungsstation gehalten. Ein kleinerer spezieller Induktor wird über den vertikalen Mechanismus relativ zur Ventilsitz-Arbeitsfläche positioniert.
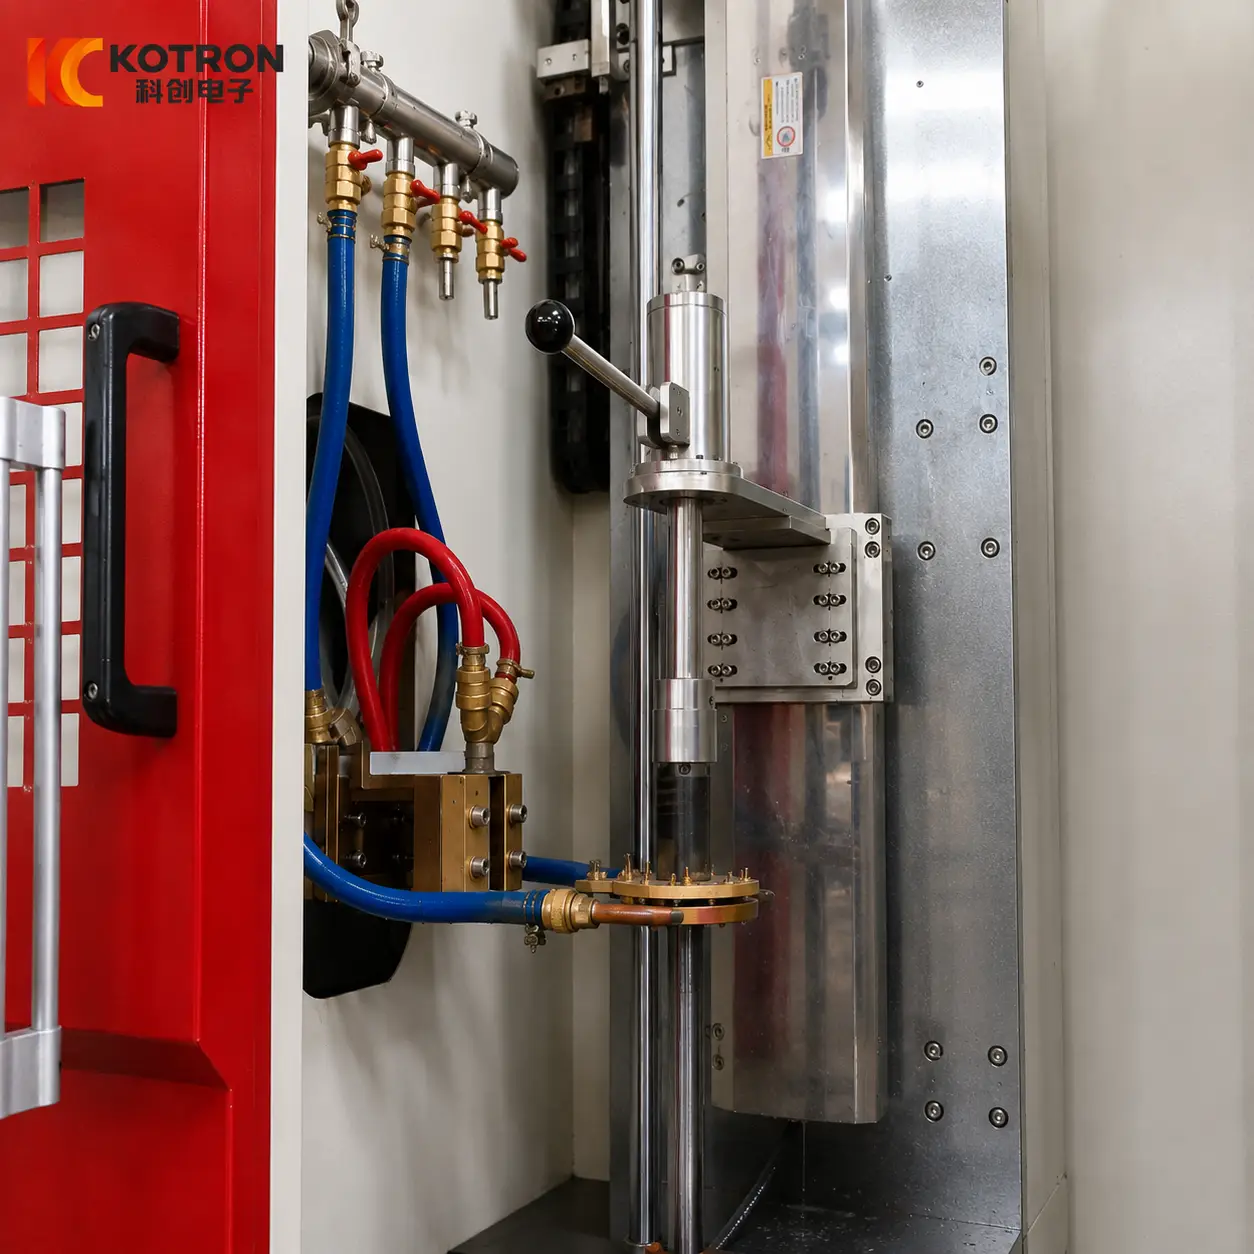
Vertikale Induktionshärtemaschine für Auslassventilsitze
Die vertikale Konfiguration hat eine eigene Spannrichtung, Positionierungsmechanismus, Induktorabmessungen und Löschanordnung.
Sein Arbeitsvideo macht zudem den Übergang zwischen Heizen und Kühlen besonders deutlich. Der ausgewählte Bereich wird zunächst durch Induktion erhitzt, Anschließend wird die Abschreckflüssigkeit direkt auf die gleiche Verarbeitungszone aufgetragen.
Diese Abfolge vom Erhitzen zum Abschrecken ist wichtiger, als die Maschine einfach als „kompakt“ zu beschreiben. Die Maschinenstruktur wurde so entwickelt, dass der kleinere Teil gehalten wird, positioniert und bearbeitet.
Es handelt sich also nicht nur um eine verkleinerte Version der Scheibenmaschine.
Ⅴ. Wie der Härtezyklus gesteuert wird
Eine wiederholbare Ventilsitzhärtung setzt die Koordination mehrerer Arbeitsgänge voraus.
Das Werkstück muss zunächst richtig positioniert und gespannt werden. Der Induktor muss dann seine festgelegte Arbeitsposition relativ zur konischen Oberfläche erreichen.
Während des Zyklus arbeiten mehrere Variablen zusammen.
Werkstückpositionierung
Die relative Position zwischen Ventilsitz und Induktor muss innerhalb der festgelegten Prozessbedingungen bleiben.
Drehung
Die Werkstückrotation wird entsprechend der Maschinenkonfiguration und dem Härteverfahren auf den Erwärmungsprozess abgestimmt.
Leistung und Heizzeit
Elektrische Leistung und Heizdauer bestimmen, wie Energie in die Arbeitsfläche eingebracht wird.
Spalt zwischen Induktor und Werkstück
Der Abstand zwischen der effektiven Heizstrecke und dem Werkstück beeinflusst die elektromagnetische Kopplung und damit die Wärmeverteilung.
Zeitpunkt des Abschreckens
Die Kühlung folgt der Heizphase entsprechend der programmierten Reihenfolge. Eine Verzögerung oder Änderung dieses Übergangs kann sich auf das endgültige Härtungsergebnis auswirken.
Ein typischer Maschinenzyklus kann wie folgt zusammengefasst werden::
Positionierung → Spannen → Induktorpositionierung → Rotation → Erhitzen → Abschrecken → Rücklauf
Die Scheibenmaschinen und die Vertikalmaschinen verwenden nicht unbedingt die gleiche Bewegung oder Zeitsteuerung. Ihre mechanischen Anordnungen sind unterschiedlich, weil die Teile selbst unterschiedlich sind.
Ⅵ. Induktordesign für die konische Oberfläche des Ventilsitzes
Der Induktor ist einer der werkstückspezifischsten Teile dieser Anlage.
Ein größerer Außendurchmesser erfordert im Allgemeinen eine entsprechend andere Induktorgröße, Aber der Durchmesser allein reicht für das Design nicht aus.
Die folgenden Details sind ebenfalls wichtig:
Der Spalt zwischen Induktor und Werkstück, manchmal auch als Kopplungslücke bezeichnet, verdient besondere Aufmerksamkeit.
Ziel ist es nicht einfach, den Kupferleiter möglichst nahe am Werkstück zu platzieren. Der wirksame Heizabschnitt muss der erforderlichen Oberfläche in einer kontrollierten Beziehung zum Teil folgen.
Der Unterschied ist zwischen den beiden Maschinenkonfigurationen sichtbar. Die Scheibenmaschine verwendet einen großen kreisförmigen Induktor, der für den größeren Ventilsitz geeignet ist, während die Vertikalmaschine einen viel kleineren Induktor verwendet, der auf das Werkstück und den Bearbeitungsraum abgestimmt ist.
Die leitenden Abschnitte des Induktors sind ebenfalls wassergekühlt. Hochfrequenzstrom fließt durch den Kupferleiter, während elektromagnetische Induktion im Werkstück selbst Wärme erzeugt.
Das resultierende Heizmuster hängt von der Kombination von ab:
Ventilsitzgeometrie + Induktorgeometrie + Kopplungsspalt + Leistung + Frequenz + Drehung + Abschrecken
Aus diesem Grund ist eine tatsächliche Werkstückzeichnung für die Induktorkonstruktion nützlicher als der Außendurchmesser allein.
Ⅶ. IGBT-Leistung, DSP-Steuerung und SPS-Maschinenkoordination
Das System kombiniert die IGBT-Induktionsleistungsumwandlung, Digitale DSP-Leistungssteuerung und SPS-Maschinensteuerung.
Diese Funktionen hängen zusammen, aber sie sind nicht gleich.
Die IGBT-Leistungsstufe führt die für den Induktionsheizkreis erforderliche Hochfrequenz-Leistungsumwandlung durch.
Der DSP-Controller verwaltet die Induktionsstromversorgung digital, inklusive Leistungsregelung und Betriebssteuerung. Abhängig von der Konfiguration der Stromversorgung, elektrische Parameter wie Spannung, Strom, Ausgangsleistung und Frequenz können während des Betriebs überwacht werden.
Die SPS koordiniert den Maschinenablauf.
Dies kann Folgendes umfassen::
— Werkstückpositionierung
— Klemmung
— Drehtischbetrieb
— Induktorbewegung
— Heizungsstart und -stopp
— Abschrecken
— Maschinenrückführung und Verriegelung
Die Heizstromversorgung und die mechanischen Maschinenvorgänge funktionieren daher als Teile desselben programmierten Härtezyklus.
Wo zusätzliche Prozessrückverfolgbarkeit erforderlich ist, Das System kann auch mit Überwachungsfunktionen für Prozessparameter konfiguriert werden, Alarme und historische Produktionsinformationen.
Es ist sinnvoll, diese Rollen klar zu trennen:
IGBT — Leistungsumwandlung
DSP — Induktionsleistungssteuerung
SPS — Maschinenablaufsteuerung
Ziel ist nicht allein das Vorhandensein von drei Steuerungstechnologien. Was zählt, ist die elektrische Leistung, Werkstückbewegung und Abschreckung folgen dem etablierten Prozess konsequent von einem Teil zum nächsten.
VIII.. Komplettes Härtesystem für verschiedene Ventilsitzspezifikationen
Bei der auf dieser Seite gezeigten Ausrüstung handelt es sich um ein komplettes Induktionshärtungssystem für Auslassventilsitze, das spezielle Maschinenkonfigurationen für unterschiedliche Werkstückspezifikationen verwendet.
In diesem Projekt, Der größere Ventilsitz wird auf der Scheibenrundläufermaschine bearbeitet, während das kleinere Bauteil auf der Vertikalmaschine bearbeitet wird.
Das System kann umfassen:
Die beiden Maschinen gehören zum selben Härteprojekt, Dies bedeutet jedoch nicht, dass sie eine automatisch miteinander verbundene Produktionslinie bilden.
Ihr Zweck besteht darin, unterschiedliche Ventilsitzspezifikationen mit an die tatsächlichen Teile angepassten Maschinenstrukturen abzudecken.
Kann eine Maschine mehrere Ventilsitzspezifikationen verarbeiten??
Möglicherweise, innerhalb seines mechanischen und elektrischen Bereichs. Unterschiedliche Ventilsitze erfordern möglicherweise dennoch separate Vorrichtungen, Induktoren und Prozesseinstellungen.
Ist der gesamte Ventilsitz gehärtet??
Nein. Der Härteprozess konzentriert sich auf den vorgegebenen konischen Arbeitsbereich.
Kann der gleiche Induktor für verschiedene Ventilsitze verwendet werden??
Nicht unbedingt. Ventilsitzabmessungen, Kegelgeometrie, Die Härteposition und das erforderliche Heizmuster haben alle Einfluss auf das Induktordesign.
Welche Informationen werden vor der Gerätekonstruktion benötigt??
Die nützlichsten Startinformationen sind:
Werkstückzeichnung
Material
Äußere und innere Dimensionen
Gewicht
Kegelwinkel
Konische Arbeitsfläche
Erforderlicher Härtebereich
Oberflächenhärte
Effektive Gehäusetiefe
Produktionsanforderung
Senden Sie Ihre Auslassventilsitzzeichnung
Stellen Sie Ihre Werkstückzeichnung zur Verfügung, Material, Abmessungen und Härteanforderungen – wir bewerten die Maschinenkonfiguration, Vorrichtung, Induktionsleistung, Frequenz, Induktor- und Löschanordnung für Ihren Ventilsitz.