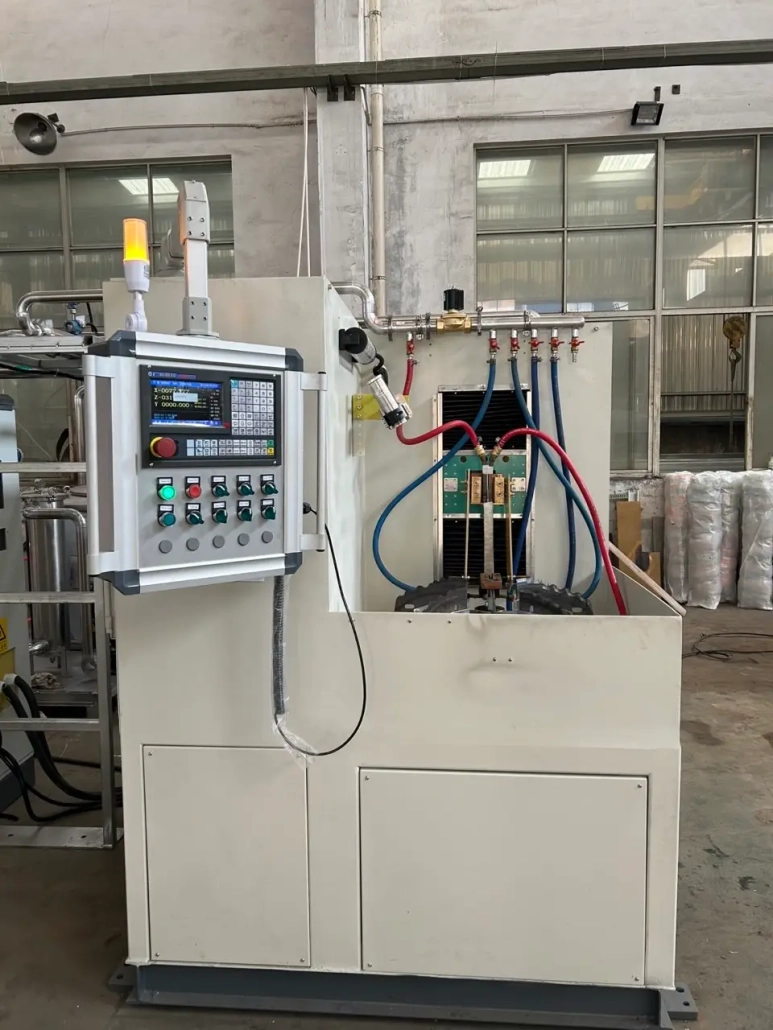
เครื่องชุบแข็งใบมีดแบบเหนี่ยวนำอัตโนมัติ
Ⅰ. ดูการทำงานของเครื่องชุบแข็งใบมีด
วิดีโอทั้งสองแสดงระบบการชุบแข็งแบบเหนี่ยวนำเดียวกันที่ประมวลผลการออกแบบใบมีดสองแบบที่แตกต่างกัน.
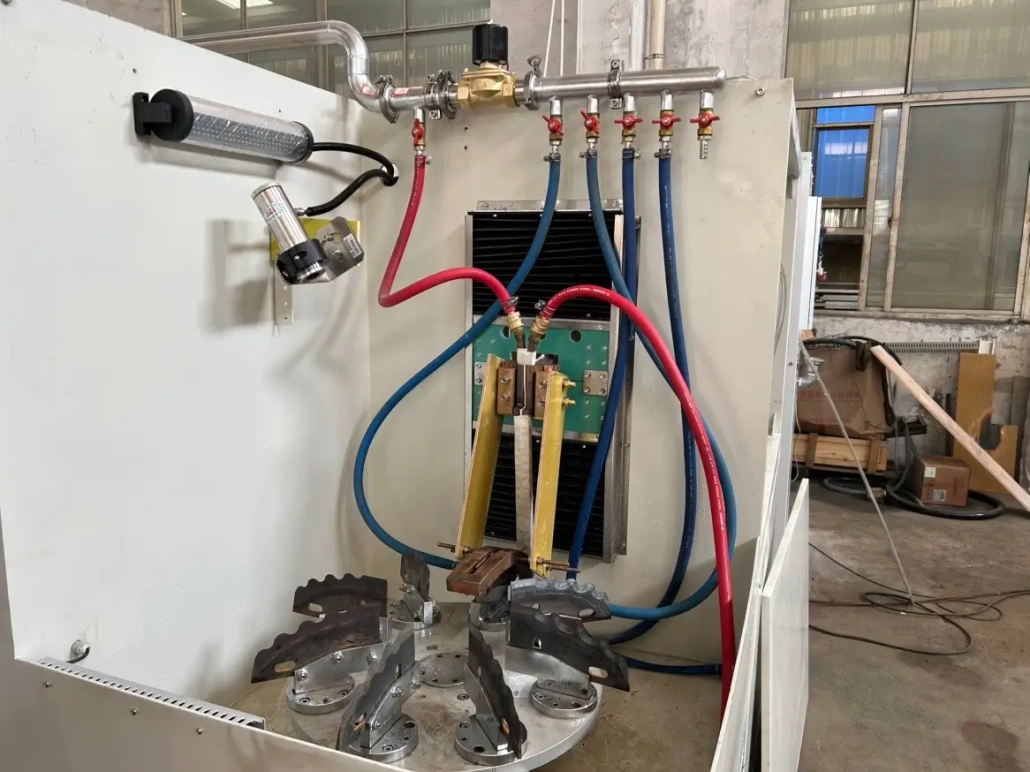
การใช้งานครั้งแรกใช้ฟิกซ์เจอร์เฉพาะและตัวเหนี่ยวนำขนาดกะทัดรัดสำหรับใบมีดตัดที่มีโปรไฟล์ไม่ปกติ. ใบมีดหลายใบถูกวางตำแหน่งไว้ในฟิกซ์เจอร์เพื่อทำให้ขอบแข็งซ้ำๆ.
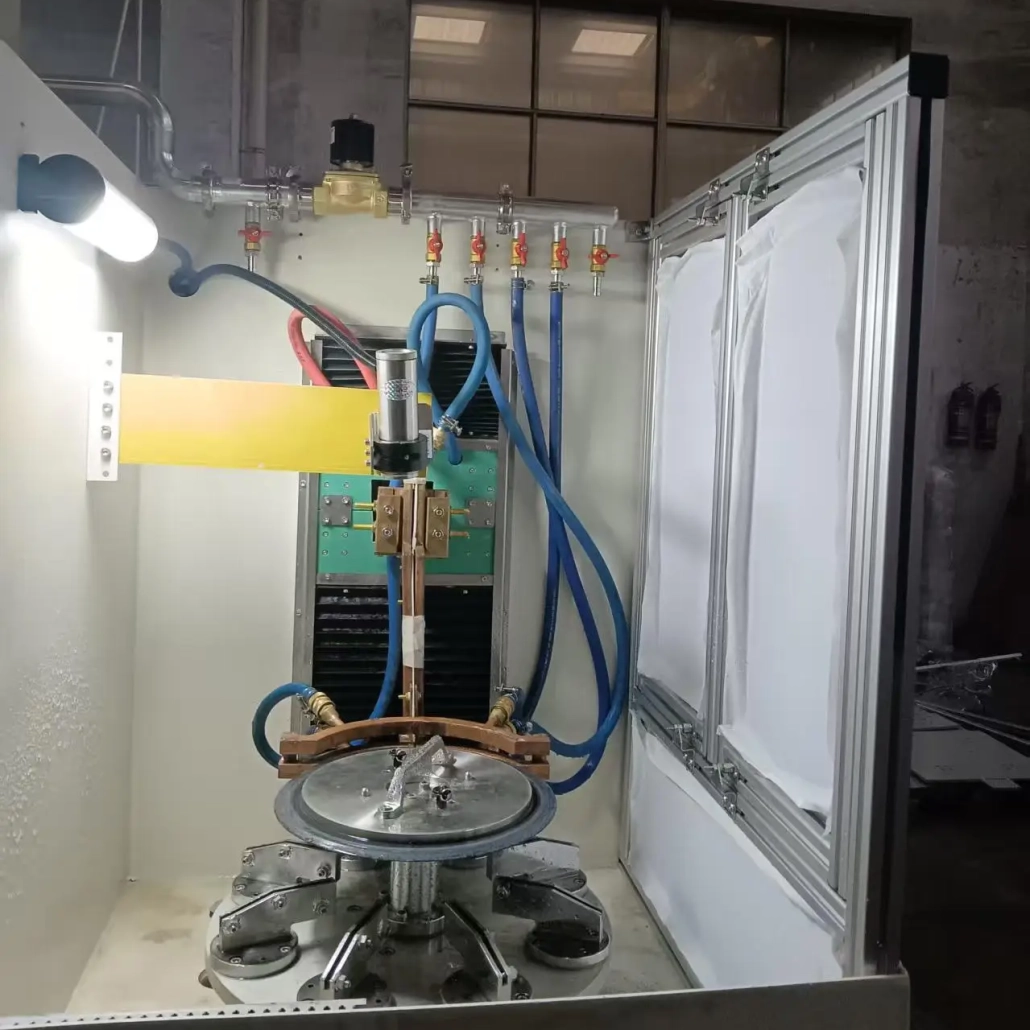
การใช้งานครั้งที่สองใช้การจัดเรียงการสนับสนุนที่แตกต่างกันสำหรับใบมีดกลม. ขอบด้านนอกจะผ่านตัวเหนี่ยวนำที่อยู่รอบๆ ขอบใบมีด ในขณะที่ชิ้นงานหมุนผ่านโซนทำความร้อน.
แท่นเครื่องก็เหมือนกัน. วิธีการใช้เครื่องมือและการชุบแข็งจะเปลี่ยนไปตามใบมีด.
เครื่องชุบแข็งแบบเหนี่ยวนำใบมีดไม่สม่ำเสมอ | โซลูชันการชุบแข็งแบบกำหนดเอง
เครื่องชุบแข็งแบบเหนี่ยวนำด้วยใบมีดแบบวงกลม | กระบวนการชุบแข็งขอบ
Ⅱ. โปรไฟล์ใบมีดสองใบ, แนวทางการชุบแข็งสองวิธี
การใช้งานทั้งสองนี้แสดงให้เห็นว่าเหตุใดการชุบแข็งใบมีดจึงไม่สามารถถือเป็นกระบวนการมาตรฐานเดียวได้.
สำหรับใบมีดที่มีโปรไฟล์ไม่ปกติ, คมตัดเป็นไปตามรูปร่าง. ชิ้นงานจะติดตั้งอยู่ในฟิกซ์เจอร์เฉพาะเพื่อให้พื้นที่ขอบที่ต้องการยังคงอยู่ในตำแหน่งที่ถูกต้องโดยสัมพันธ์กับตัวเหนี่ยวนำ.
ตัวเหนี่ยวนำขนาดกะทัดรัดจะให้ความร้อนที่บริเวณการตัด, ในขณะที่การจัดวางดับอยู่ใกล้กับโซนทำความร้อน. ซึ่งช่วยให้ขอบที่ให้ความร้อนเย็นลงทันทีหลังจากรอบการให้ความร้อนที่ต้องการ.
ใบมีดกลมต้องใช้วิธีแก้ไขปัญหาอื่น.
โดยได้รับการรองรับรอบๆ ศูนย์กลางในขณะที่ขอบด้านนอกผ่านตัวเหนี่ยวนำซึ่งอยู่ที่ทั้งสองด้านของขอบใบมีด. ตัวเหนี่ยวนำไม่ได้จับยึดชิ้นงานโดยกลไก; มีการรักษาช่องว่างที่ควบคุมระหว่างใบมีดและองค์ประกอบความร้อน.
ในขณะที่ใบมีดหมุน, เส้นรอบวงจะผ่านไปอย่างต่อเนื่องผ่านโซนความร้อนเดียวกัน.
กระบวนการทั้งสองมีความแตกต่างกัน, แต่หลักการทางวิศวกรรมก็เหมือนกัน:
โปรไฟล์ใบมีด → ตารางการแข่งขัน → ขดลวดเหนี่ยวนำ → ความเคลื่อนไหว → โซนทำความร้อน → การดับร้อน
Ⅲ. เหตุใดจึงต้องใช้การแข็งตัวของขอบเฉพาะที่?
คมตัดและตัวใบมีดทำหน้าที่ต่างกัน.
หลังจากบดแล้ว, คมตัดมีรูปทรงค่อนข้างบางและเป็นชิ้นส่วนที่สัมผัสกับแรงเสียดทานโดยตรง, การสึกหรอและการสัมผัสซ้ำระหว่างการใช้งาน. ดังนั้นจึงต้องมีความแข็งและความต้านทานการสึกหรอเพียงพอเพื่อรักษาประสิทธิภาพการตัด.
ตัวใบมีด, อย่างไรก็ตาม, ยังคงต้องการความเหนียวที่เหมาะสมสำหรับการรับน้ำหนักทางกล, การสั่นสะเทือนหรือการกระแทก.
การให้ความร้อนด้วยเหนี่ยวนำ ช่วยให้อินพุตความร้อนมุ่งเน้นไปที่พื้นที่ขอบที่เลือก แทนที่จะให้ความร้อนแก่ใบมีดทั้งหมดในลักษณะเดียวกัน.
สำหรับการใช้งานใบมีด, วัตถุประสงค์ไม่ใช่แค่การเพิ่มความแข็งทั่วทั้งชิ้นงานเท่านั้น. กระบวนการนี้ได้รับการพัฒนารอบๆ บริเวณที่ต้องการการชุบแข็งจริงๆ.
Ⅳ. การออกแบบฟิกซ์เจอร์และตัวเหนี่ยวนำแบบกำหนดเอง
อุปกรณ์ติดตั้งและ คอยล์เหนี่ยวนำ เป็นสองส่วนที่สำคัญที่สุดของสารละลายชุบแข็งใบมีด.
ใบมีดที่มีขอบไม่สม่ำเสมอไม่สามารถวางตำแหน่งในลักษณะเดียวกับใบมีดแบบวงกลมได้. เส้นทางความร้อนของพวกเขา, จุดรองรับและพื้นที่ว่างรอบๆ คมตัดแตกต่างกัน.
ฟิกซ์เจอร์สร้างความสัมพันธ์ระหว่างใบมีดกับขดลวดเหนี่ยวนำในระหว่างการประมวลผล. ขึ้นอยู่กับชิ้นงาน, ก็อาจจะต้องจัดให้มี:
จากนั้นจึงออกแบบขดลวดเหนี่ยวนำให้รอบๆ บริเวณที่ต้องให้ความร้อน.
สำหรับใบมีดที่ผิดปกติที่แสดงในวิดีโอแรก, ตัวเหนี่ยวนำจะกระจุกตัวอยู่บริเวณขอบทำความร้อนที่มีขนาดค่อนข้างเล็ก.
สำหรับใบมีดแบบวงกลม, ตัวเหนี่ยวนำล้อมรอบขอบด้านนอกจากทั้งสองด้านในขณะที่ชิ้นงานหมุนผ่านโซนทำความร้อน.
ไม่มีฟิกซ์เจอร์ใบมีดสากลหรือคอยล์เหนี่ยวนำที่เหมาะกับรูปทรงของใบมีดทุกแบบ.
Ⅴ. สร้างขึ้นสำหรับการชุบแข็งใบมีดแบบแบตช์
ระบบนี้มีไว้สำหรับการผลิตใบมีดซ้ำๆ แทนที่จะใช้การทำความร้อนด้วยตนเองเป็นครั้งคราว.
ในการสมัครครั้งแรก, ใบมีดหลายใบถูกวางในตำแหน่งฟิกซ์เจอร์เฉพาะ. ซึ่งช่วยให้สามารถสร้างความสัมพันธ์ระหว่างแต่ละคมตัดและตำแหน่งการชุบแข็งได้โดยเครื่องมือ แทนที่จะสร้างขึ้นใหม่ด้วยตนเองสำหรับทุกชิ้นส่วน.
สำหรับ การบำบัดความร้อนแบบแบตช์, การวางตำแหน่งที่ทำซ้ำได้นี้มีความสำคัญ.
การเปลี่ยนแปลงเล็กน้อยในระยะห่างหรือการวางแนวระหว่างคมตัดกับขดลวดเหนี่ยวนำอาจส่งผลต่อสภาวะการให้ความร้อน. ฟิกซ์เจอร์ที่สร้างขึ้นโดยเฉพาะช่วยลดความแปรผันนี้จากชิ้นงานหนึ่งไปยังอีกชิ้นหนึ่ง.
การเตรียมการผลิตขั้นสุดท้ายสามารถพัฒนาได้ตาม:
เค้าโครงอุปกรณ์ไม่จำเป็นต้องเหมือนกันสำหรับโปรเจ็กต์เบลดทุกรายการ.
Ⅵ. กำลังเหนี่ยวนำแบบดิจิทัลและการควบคุมกระบวนการ
การวางตำแหน่งซ้ำต้องตรงกันโดยการควบคุมความร้อนแบบเหนี่ยวนำ.
ระบบไฟฟ้าเหนี่ยวนำแบบดิจิตอลสามารถแสดงและตรวจสอบข้อมูลการทำงานเช่น:
ค่าการทำงานเหล่านี้ช่วยให้ผู้ปฏิบัติงานปฏิบัติตามกระบวนการให้ความร้อนและตรวจสอบว่าอุปกรณ์ทำงานภายในสภาวะการผลิตที่กำหนดหรือไม่.
รูปทรงใบมีดที่แตกต่างกันอาจต้องใช้การตั้งค่าความร้อนที่แตกต่างกัน. ค่าที่แสดงในวิดีโอจึงเป็นสภาวะการทำงานแบบเรียลไทม์ของกระบวนการนั้นๆ, ไม่ใช่ข้อกำหนดสากลสำหรับใบมีดทุกใบ.
การจัดการสูตรเพิ่มเติม, สัญญาณเตือน, ฟังก์ชั่นการบันทึกข้อมูลหรือระบบอัตโนมัติสามารถกำหนดค่าได้ตามระบบควบคุมขั้นสุดท้ายที่จำเป็นสำหรับโครงการ.
Ⅶ. น้ำยาชุบแข็งที่กำหนดค่าไว้รอบๆ ใบมีดของคุณ
การใช้งานเบลดทั้งสองที่แสดงในหน้านี้ได้รับการประมวลผลบนแพลตฟอร์มอุปกรณ์เดียวกัน, แต่พวกเขาไม่ได้ใช้เครื่องมือหรือวิธีการทำความร้อนแบบเดียวกัน.
นั่นคือจุดสำคัญของระบบ.
สำหรับใบมีดใหม่, กระบวนการเริ่มต้นด้วยชิ้นงาน แทนที่จะเป็นข้อกำหนดเฉพาะของเครื่องจักรคงที่.
เราประเมินปัจจัยต่างๆ เช่น:
จากข้อมูลนี้, อุปกรณ์จับยึด, คอยล์เหนี่ยวนำ, ตำแหน่งเครื่องทำความร้อน, สามารถพัฒนาการจัดการเคลื่อนไหวและการดับร่วมกันได้.
ผลิตภัณฑ์ใหม่บางอย่างอาจต้องการเพียงฟิกซ์เจอร์และตัวเหนี่ยวนำที่แตกต่างกันเท่านั้น. อื่นๆ อาจต้องมีการเปลี่ยนแปลงส่วนรองรับชิ้นงาน, ลำดับการเคลื่อนไหวหรือการผลิต.
เครื่องจึงเข้าใจได้ดีขึ้นว่าได้รับการพิสูจน์แล้ว แพลตฟอร์มการชุบแข็งใบมีด ที่สามารถปรับให้เข้ากับการใช้งานเครื่องมือตัดต่างๆ ได้.
Ⅷ. สิ่งที่เราต้องการจากใบมีดของคุณ
การวาดชิ้นงานมักเป็นจุดเริ่มต้นที่ดีที่สุดสำหรับโครงการชุบแข็งใบมีด.
โปรดระบุข้อมูลต่อไปนี้หากมี:
สำหรับใบมีดที่ไม่สม่ำเสมอ, การทำเครื่องหมายบริเวณที่ต้องการชุบแข็งบนภาพวาดโดยตรงจะมีประโยชน์อย่างยิ่ง.
จากข้อมูลนี้, เราสามารถประเมินวิธีการจับงานได้, คอยล์เหนี่ยวนำ, กระบวนการทำความร้อน, การจัดเรียงดับและการกำหนดค่าการผลิตร่วมกัน.
Ⅸ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องจักรเครื่องหนึ่งสามารถประมวลผลโปรไฟล์เบลดที่แตกต่างกันได้?
ใบมีดทุกใบจำเป็นต้องมีขดลวดเหนี่ยวนำที่แตกต่างกันหรือไม่?
สามารถชุบแข็งได้เฉพาะขอบตัดเท่านั้น?
อะไรเป็นตัวกำหนดความลึกที่แข็งตัว?
ระบบสามารถทำงานอัตโนมัติต่อไปได้หรือไม่?
ขอน้ำยาชุบแข็งแบบกำหนดเองสำหรับใบมีดของคุณ
ส่งรูปวาดใบมีดและความต้องการของคุณ. เราจะประเมินผลการแข่งขัน, คอยล์เหนี่ยวนำ, กระบวนการทำความร้อนและการดับไฟร่วมกัน.