
Automatische Induktionshärtemaschine für Pulvermetallurgiegetriebe
Ⅰ. Automatischer Zahnradhärteprozess
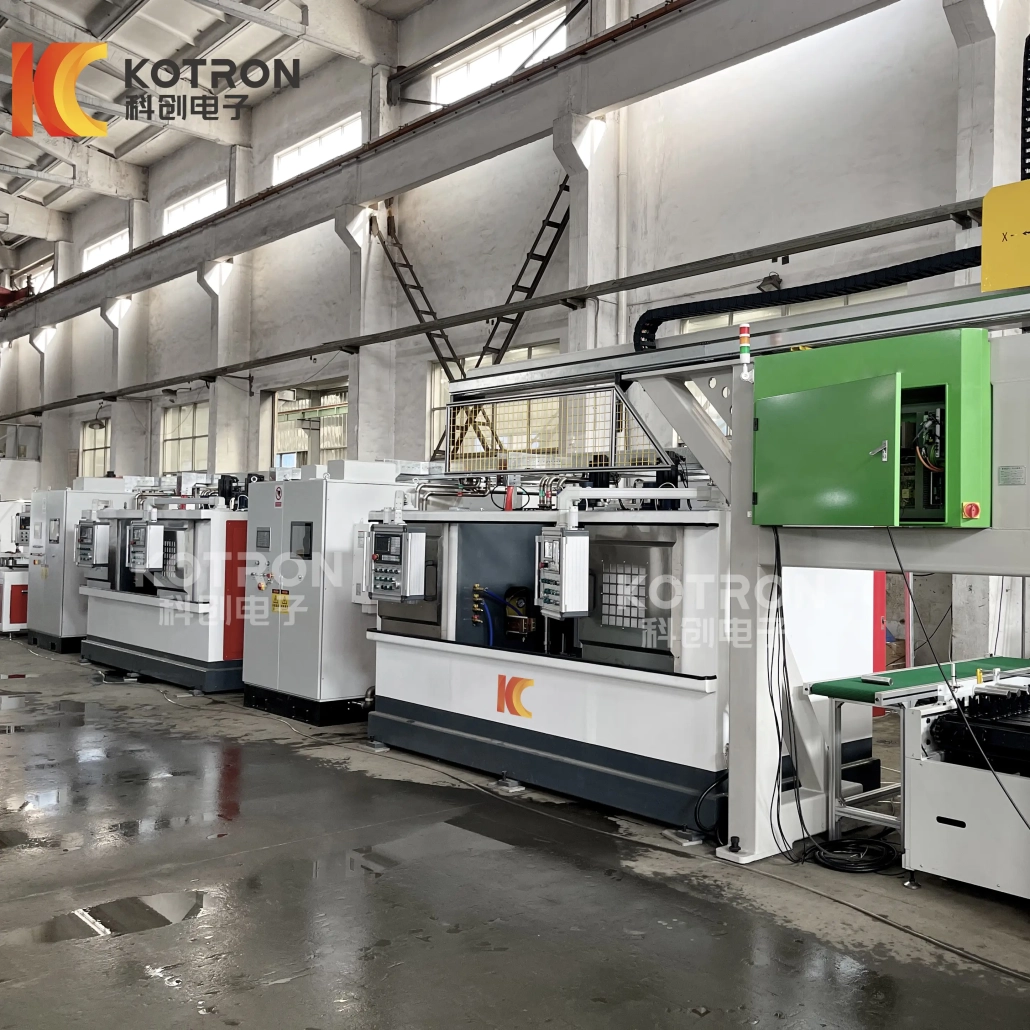
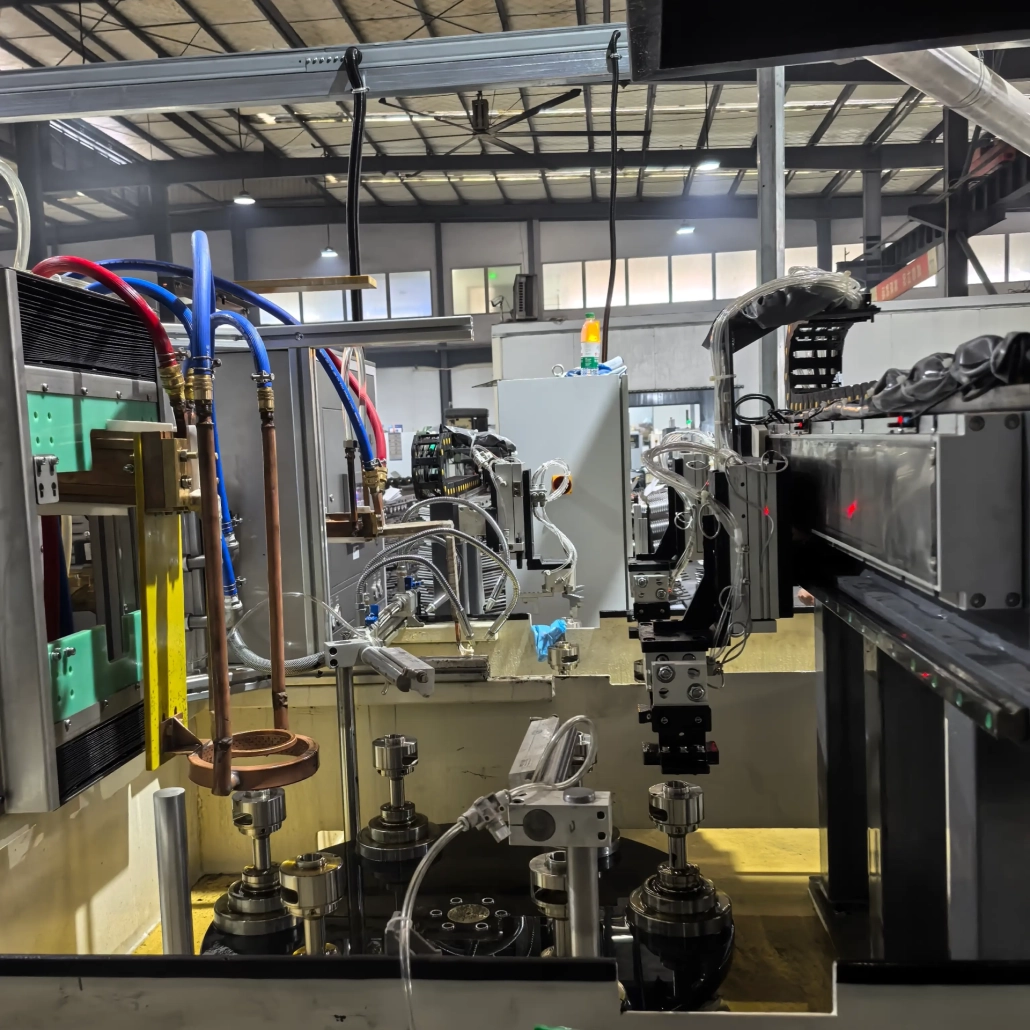
Um das Werkstück herum gebaut und nicht um einen Standard-Maschinenrahmen, Das Automatische Zahnrad-Induktionshärtemaschine ist in 4-Stationen- und 6-Stationen-Konfigurationen erhältlich. Zahnräder werden in den Härtebereich überführt, Position für Induktionserwärmung, abschrecken, und durchlaufen die gesamte Sequenz automatisch – keine wiederholte manuelle Handhabung. Induktorgeometrie, Werkstückspannung, und Stationslayout werden während des Konstruktionsentwurfs an das jeweilige Getriebe angepasst und sind nicht an eine Standardanordnung gebunden.
Ⅱ. Automatisches Zahnradhärtesystem mit mehreren Stationen
Für Hersteller, die eine wiederholbare Induktionshärtung in der kontinuierlichen oder Serienproduktion benötigen, ein komplettes System umfassen kann:
Positionierung an mehreren Stationen
Induktionsheizgerät
Kundenspezifische Induktionsspule
Abschrecksystem
CNC / SPS-Prozesssteuerung
Induktionsstromversorgung
Kühlsystem
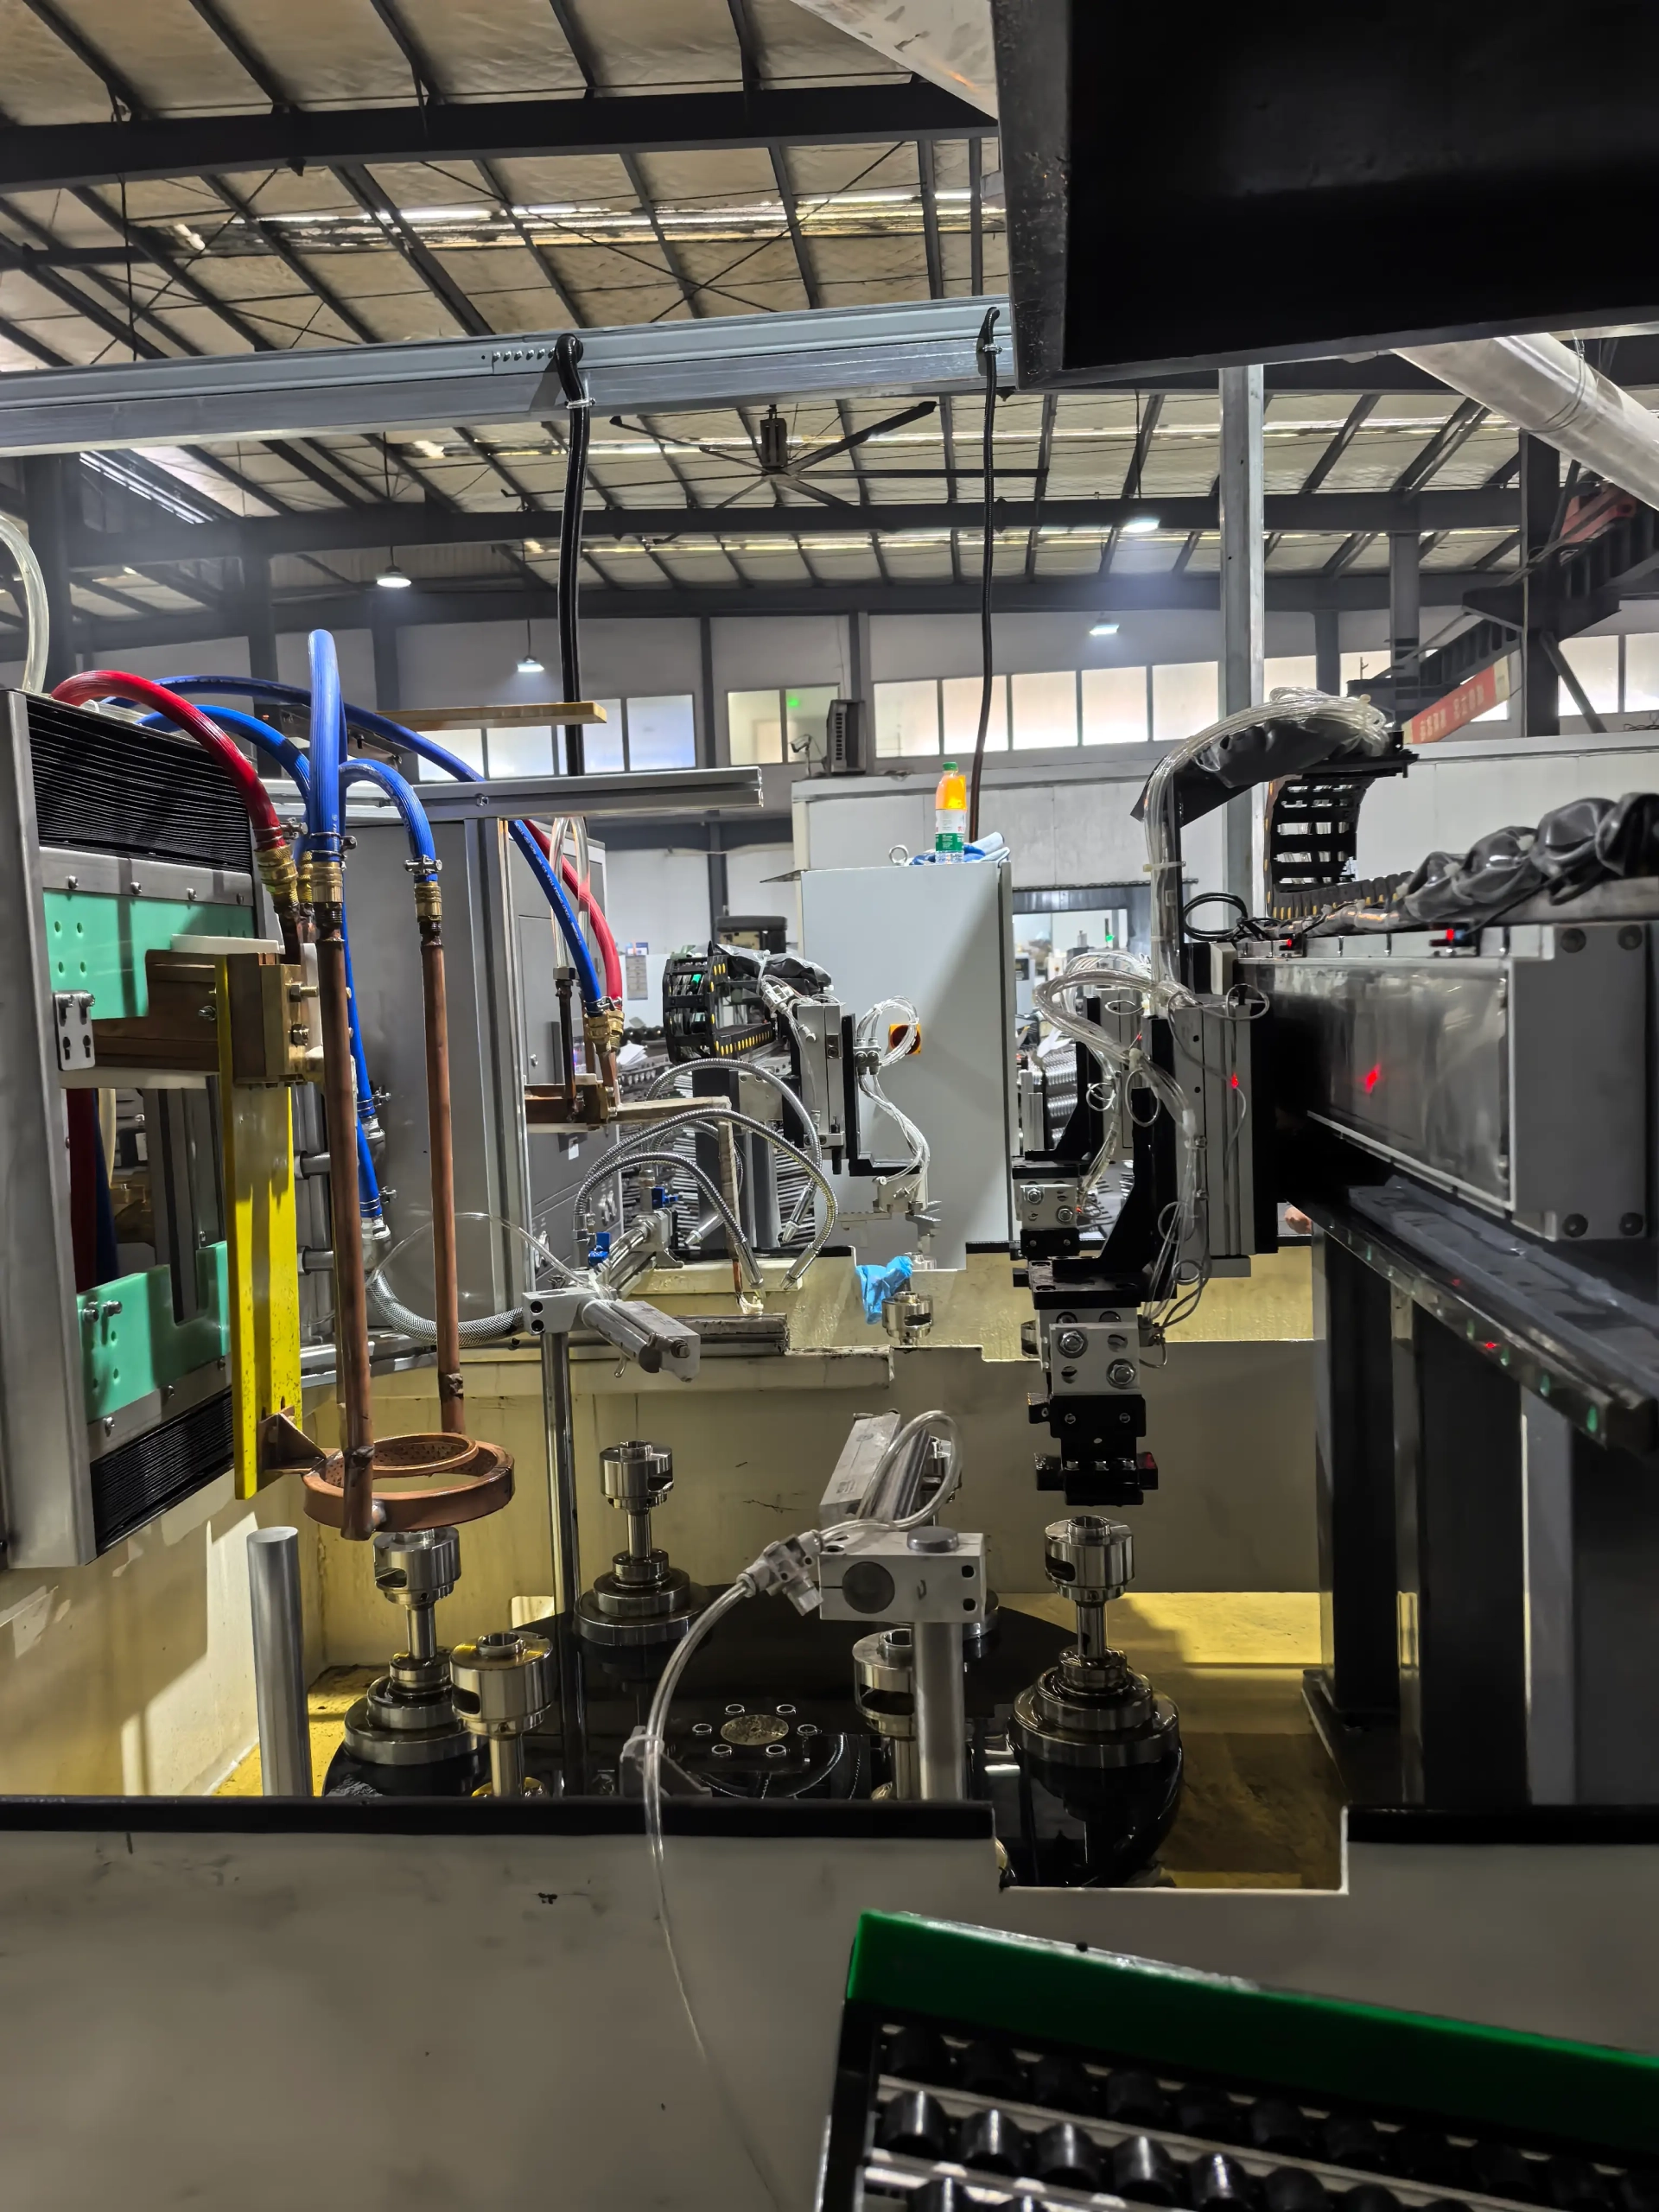
Portalladesystem
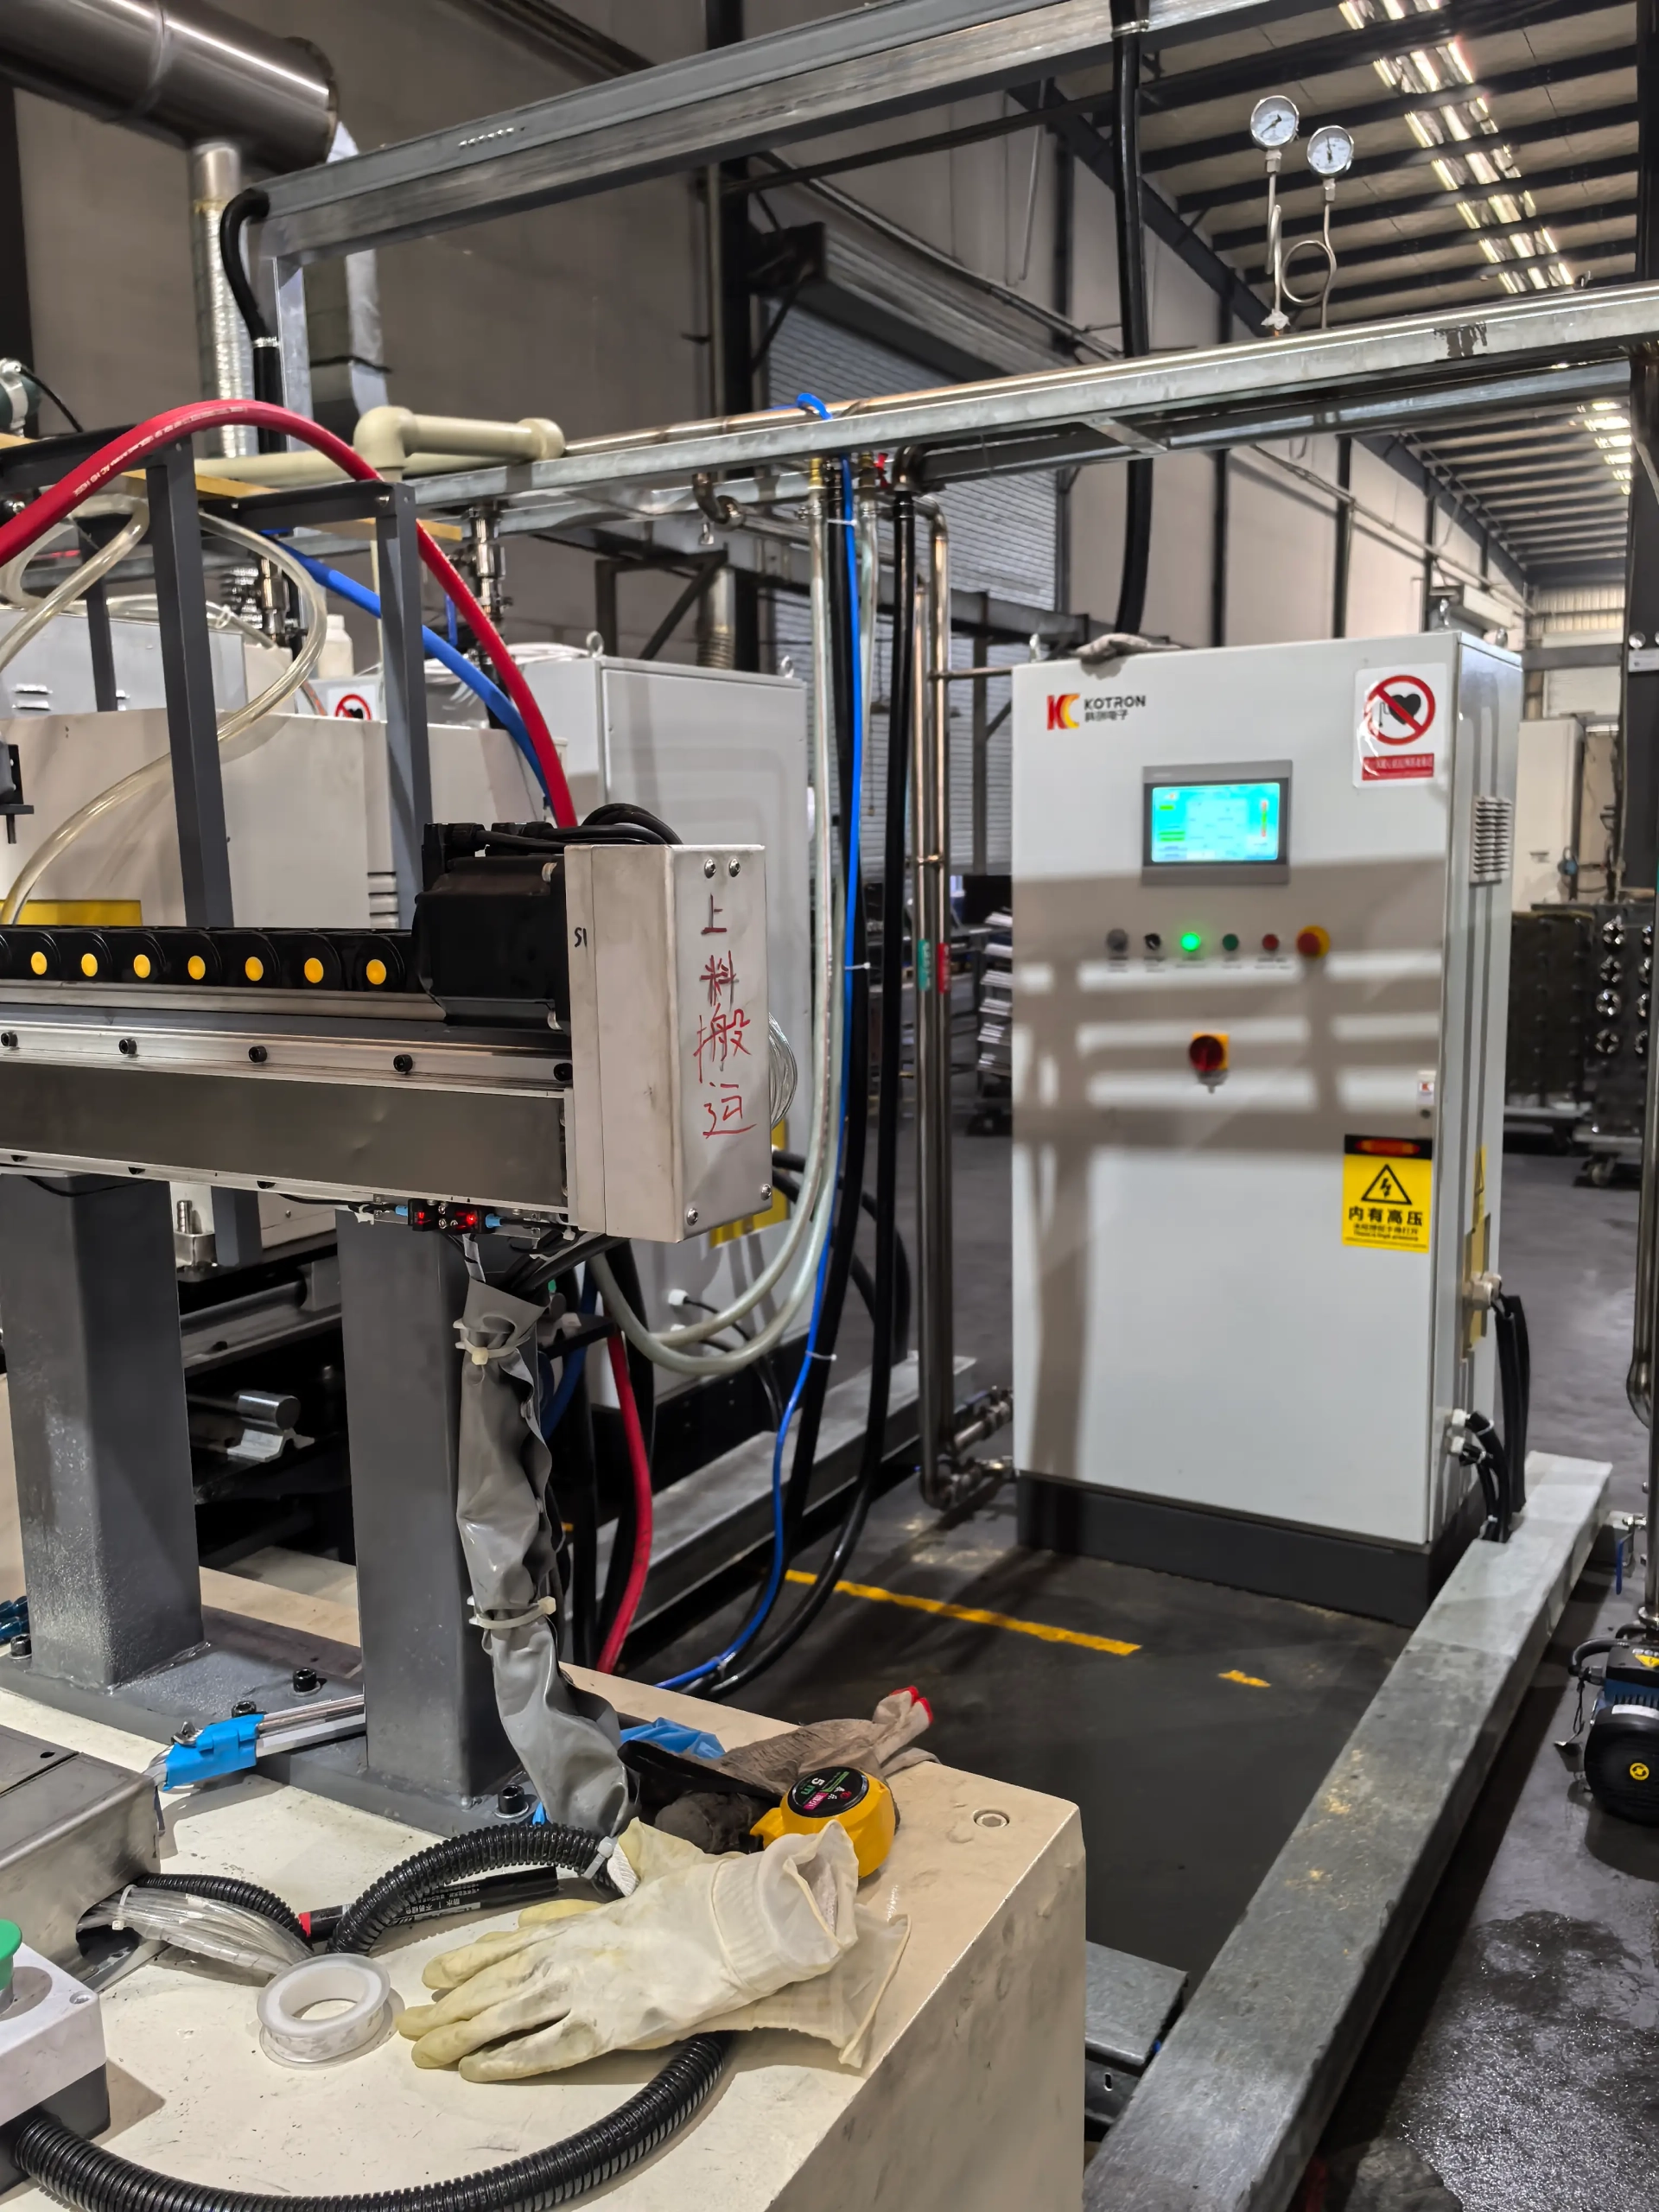
Induktionsnetzteil
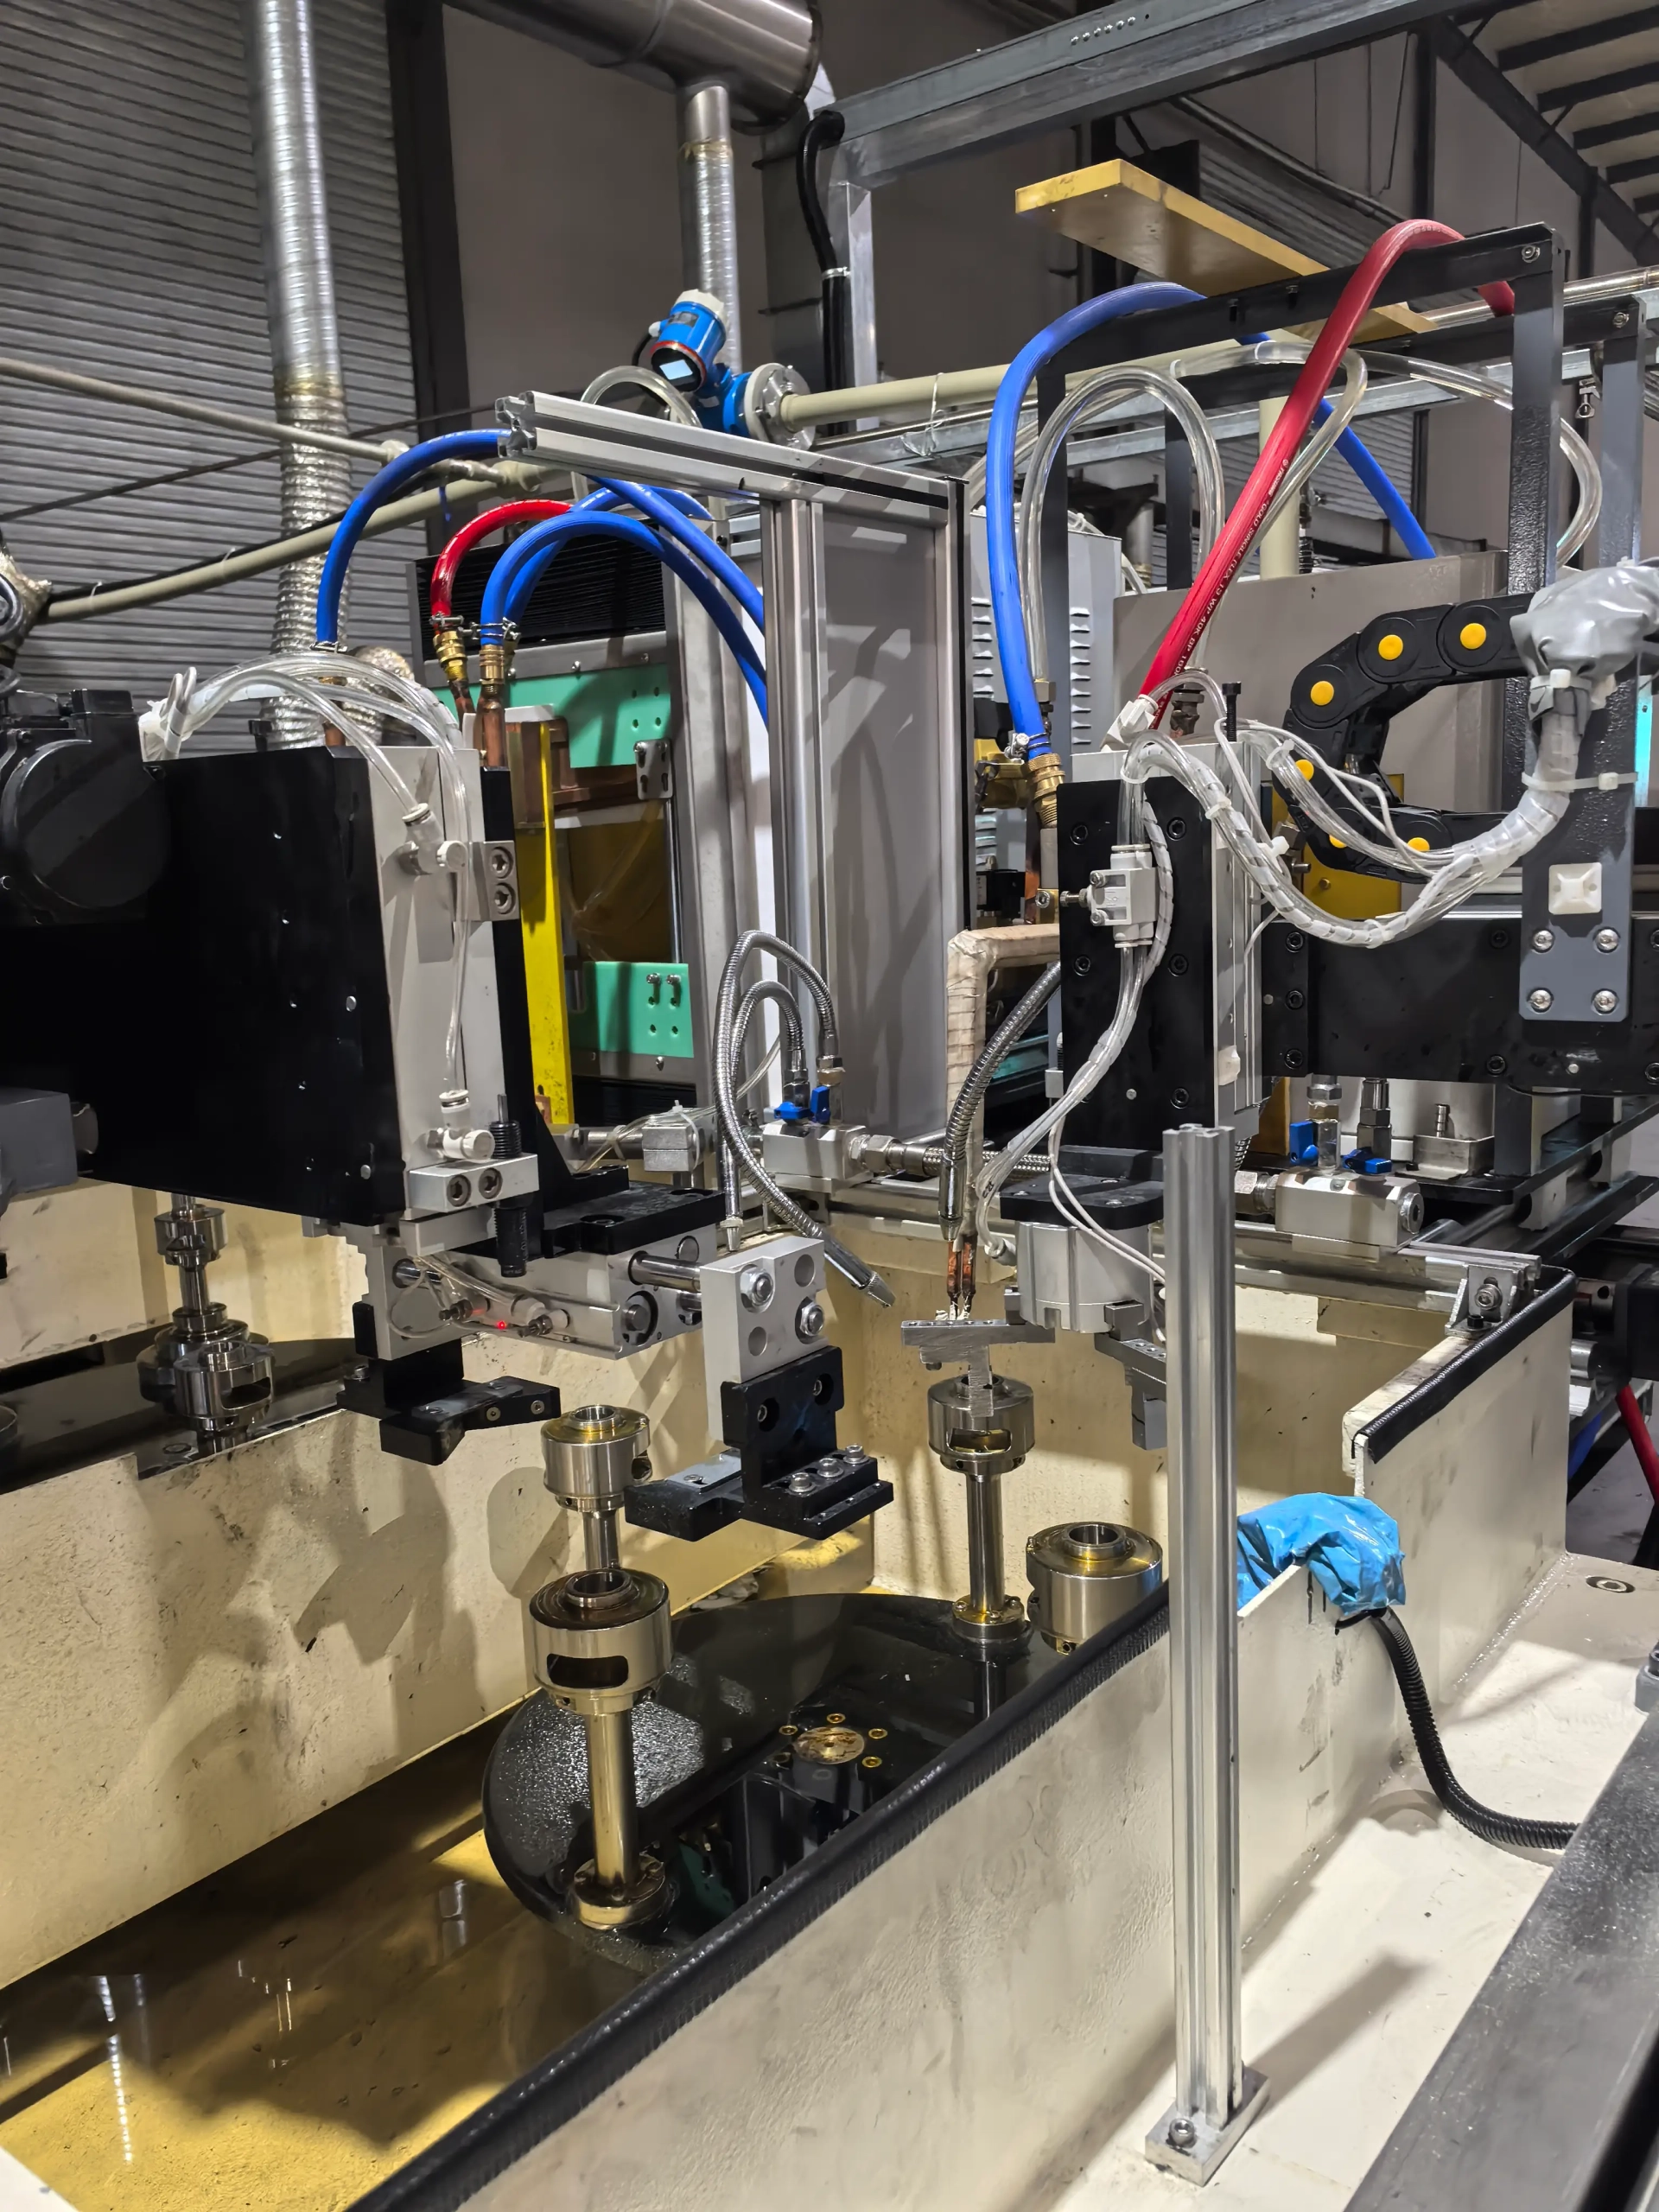
Gesinterte Zahnradkomponenten
Durch die automatische Portalbeladung ist der Teiletransfer in den Härtezyklus integriert und die manuelle Arbeit an der Heizstation wird reduziert.
Ⅲ. 4-Stations- und 6-Stationen-Konfigurationen
Die Maschine ist in 4-Stationen- und 6-Stationen-Versionen erhältlich. Ein Vier-Stationen-Layout eignet sich für Anwendungen, bei denen die Härtesequenz relativ kompakt ist. Maschinen mit sechs Stationen bieten mehr Positionen zum Trennen der Ladung, Erwärmen, Abschrecken, Kühlung, oder andere Prozessschritte, wenn der Produktionsfluss unterschiedliche Phasen erfordert.
Die genaue Funktion jeder Station wird bei der Maschinenkonstruktion festgelegt und nicht anhand einer Standardvorlage vorgegeben. Das Hinzufügen weiterer Sender führt nicht automatisch zu einem besseren Ergebnis. Die richtige Konfiguration hängt von der Zahnradgeometrie ab, erforderlichen Heizzyklus, und Zielproduktionsdurchsatz.
Ⅳ. Automatischer Lade- und Härteprozess
Ein typischer Produktionsablauf durchläuft sechs Phasen. Auf einer Mehrplatzmaschine, Mehrere Gänge belegen gleichzeitig unterschiedliche Stufen.
2. Positionierung →
3. Induktionserwärmung →
4. Abschrecken →
5. Übertragen →
6. Entladung
Der Bahnhofsaufbau, Bewegung der Vorrichtung, und Lademethode werden entsprechend den tatsächlichen Getriebe- und Prozessanforderungen konfiguriert. Keine zwei Zahnradkonstruktionen haben das gleiche Heizmuster, Die Maschine wird also pro Anwendung konstruiert und nicht aus einem festen Kataloglayout ausgewählt.
Ⅴ. Induktionsheizleistung und Prozesssteuerung
Die Induktionsstromversorgung liefert während des Härtezyklus kontrollierte Energie an den Induktor. Für Getriebeanwendungen, Das Ergebnis hängt von mehr als der Nennleistung ab. Zahnraddurchmesser, Zahngeometrie, Materialqualität, erforderlicher gehärteter Bereich, Erwärmungszeit, und das Induktordesign beeinflussen alle das endgültige Härtemuster und die Einsatztiefe.
Sofern mit IGBT-Stromumwandlung und digitaler DSP-Steuerung ausgestattet, Die Heizparameter werden über die Maschinensteuerung geregelt und für die Wiederholungsproduktion gespeichert. Zu den typischen kontrollierbaren Elementen gehören::
| Parameter | Was es kontrolliert |
|---|---|
| Heizleistung | Während des Härtungszyklus an den Induktor abgegebene Energie |
| Aufheizzeit | Dauer der Energieeinwirkung pro Teil |
| Werkstückposition | Ausrichtung des Teils relativ zum Induktor während des Erhitzens |
| Abschrecksequenz | Timing, Durchfluss, und Dauer der Löschmittelabgabe |
| Maschinenbewegung | Stationsindizierung, Teilübertragung, und Portalbetrieb |
| Rezepte verarbeiten | Gespeicherte Parametersätze für verschiedene Getriebeteilenummern |
Die tatsächlichen Funktionen hängen von der gewählten Maschinenkonfiguration ab.
Ⅵ. Anwendungen zum Härten von Zahnrädern in der Pulvermetallurgie
Dieses System ist für das automatische Härten von pulvermetallurgischen Zahnrädern und gesinterten Zahnradkomponenten ausgelegt. Je nach Material und Härteanforderung, Ein maßgeschneidertes Induktionssystem kann auch für andere Getriebekomponenten evaluiert werden.
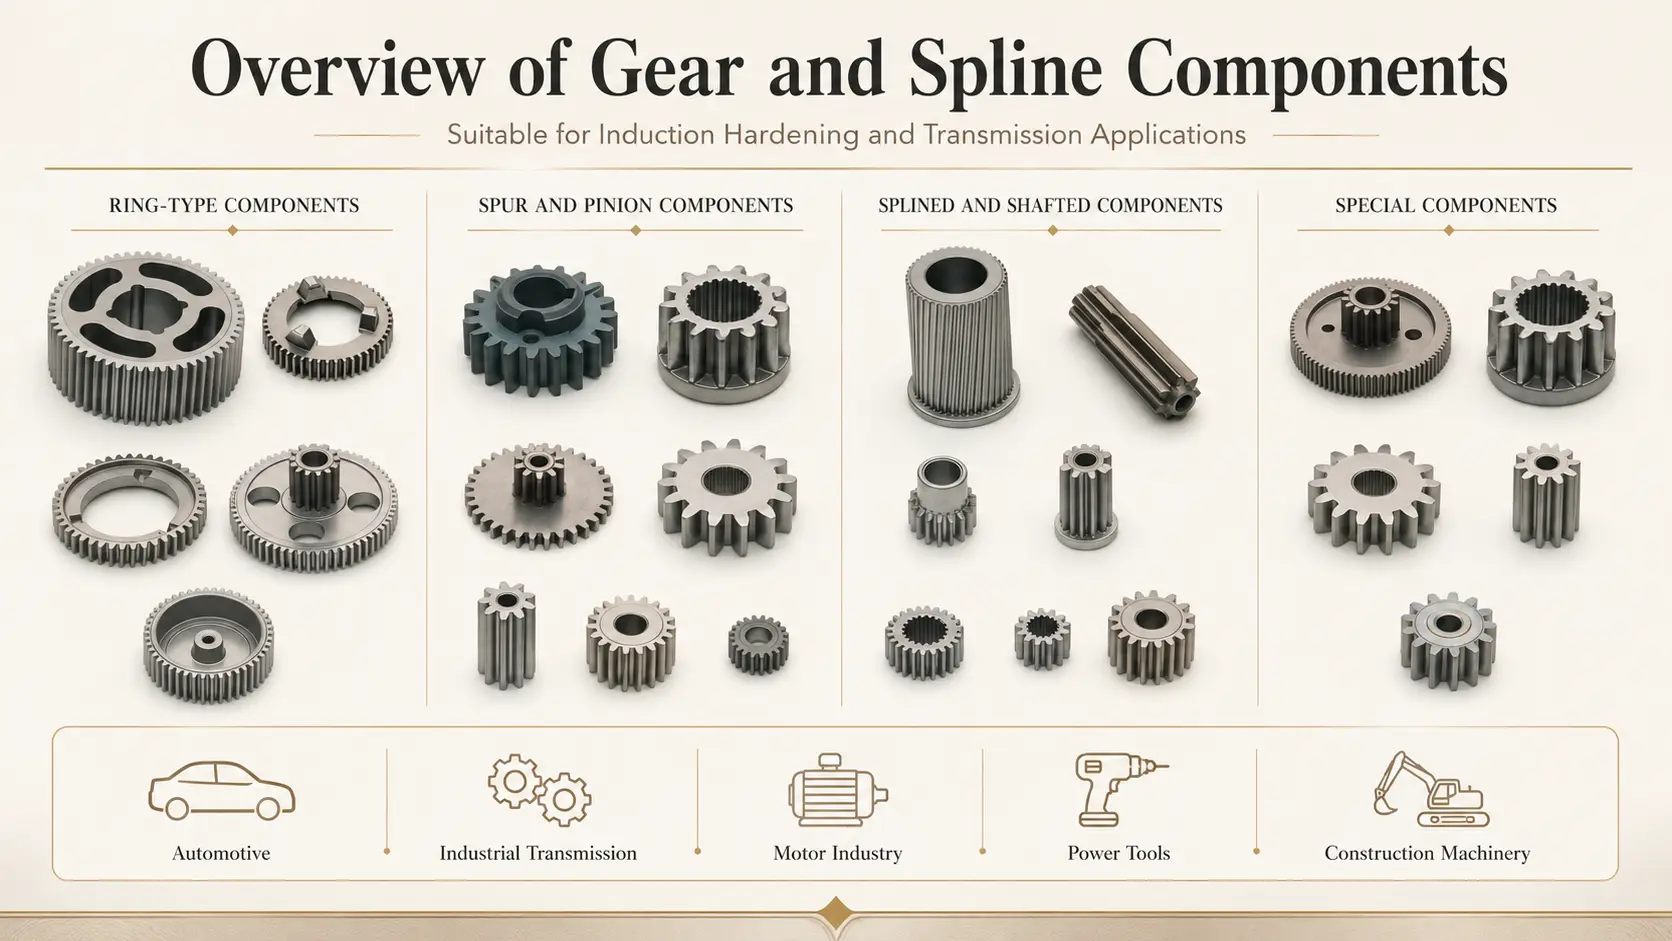 Je nach Material und Härteanforderung, Für Stirnräder kann auch ein maßgeschneidertes Induktionssystem evaluiert werden, Innenzahnräder, Keilverzahnungen, Getriebenaben, Ritzel, Getriebewellen, und ringförmige Getriebekomponenten. Unterschiedliche Getriebestrukturen erfordern unterschiedliche Induktoren und Werkstückhalteanordnungen – die Getriebezeichnung und der erforderliche gehärtete Bereich sollten vor der Maschinenauswahl überprüft werden.
Ⅶ. Übersicht über Maschinen und Produktionslinien
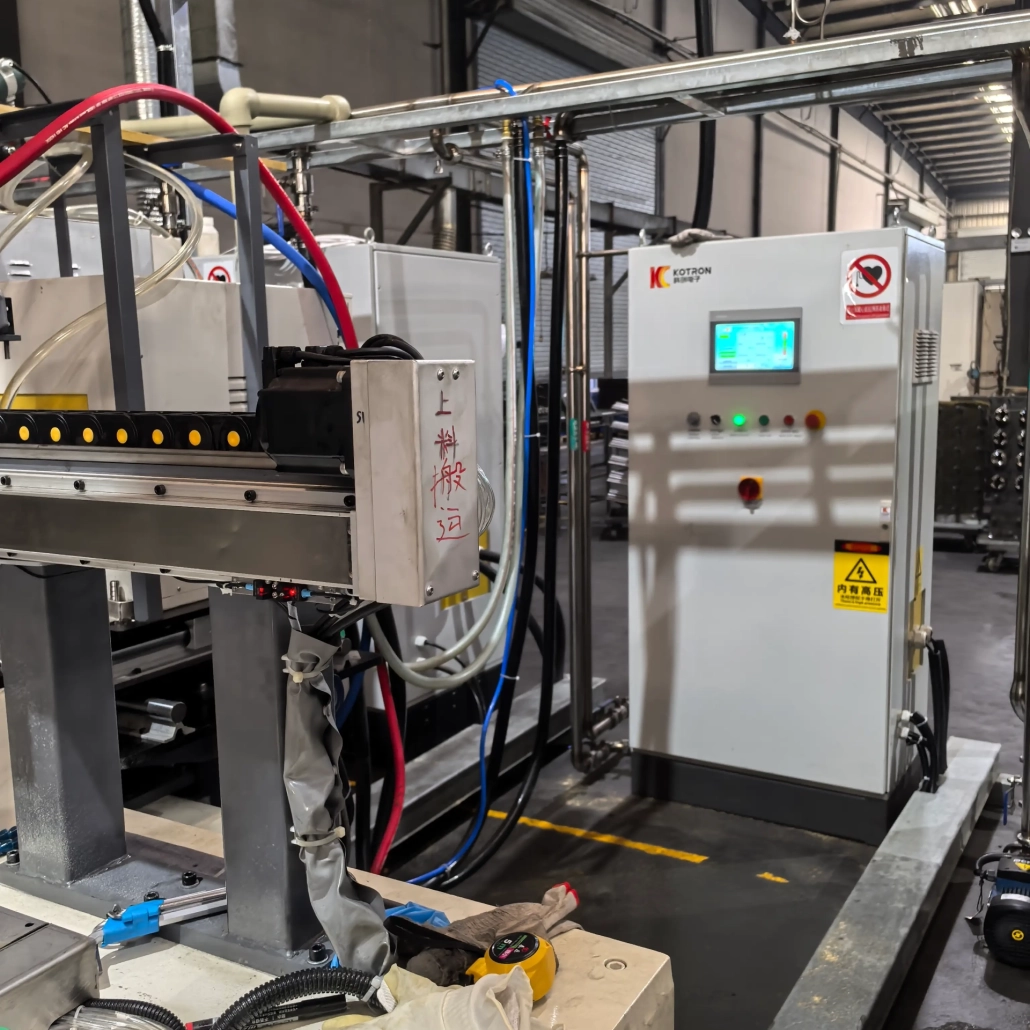
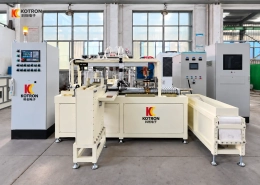
Dieses Video zeigt die komplette Maschine in einem nicht funktionierenden Zustand, einschließlich der Härtemaschine und der Induktionsanlage. Dies ist hilfreich, um die Gesamtanordnung der Ausrüstung zu verstehen, das Portalladesystem, und die Beziehung zwischen dem mechanischen Stationslayout und dem Stromversorgungsschrank.
VIII.. Technische Konfiguration
Denn diese Ausrüstung ist rund um das Werkstück und den Produktionsprozess aufgebaut, Die Hauptspezifikationen werden anhand des tatsächlichen Getriebes ermittelt und nicht anhand eines Standarddatenblatts vorab ausgewählt.
| Artikel | Konfiguration |
|---|---|
| Maschinentyp | Automatische Induktionshärtemaschine |
| Stationsoptionen | 4 Stationen / 6 Stationen |
| Lademethode | Automatisches Be- und Entladen über das Portal |
| Werkstück | Pulvermetallurgie-Zahnräder und zugehörige Getriebeteile |
| Induktionskraft | Je nach Werkstück und Prozess ausgewählt |
| Frequenz | Je nach Heizbedarf ausgewählt |
| Induktor | Maßgeschneidert |
| Härteprozess | Konfiguriert entsprechend der erforderlichen gehärteten Fläche |
| Steuerungssystem | CNC / SPS / DSP-Konfiguration entsprechend Maschinendesign |
| Kühlsystem | Konfiguriert entsprechend den Prozessanforderungen |
IX.. Für die Maschinenauswahl erforderliche Informationen
Einen Vorschlag zusammenstellen, Sie können uns drei Dinge mitteilen: die Zahnradzeichnung, die Materialqualität oder -spezifikation, und die erforderliche gehärtete Fläche. Wenn Sie auch eine Zielhärte haben, Anforderungen an die Schichttiefe, Produktionskapazität, oder Einzelheiten zur werkseitigen Stromversorgung, Diese helfen, die Empfehlung zu verfeinern – aber die Zeichnung ist der richtige Ausgangspunkt.
X.. FAQ
Kann die gleiche Maschine verschiedene Zahnräder bearbeiten??
Möglicherweise. Ob sich verschiedene Getriebe eine Maschine teilen können, hängt von deren Abmessungen ab, Vorrichtungen, Induktoren, und Härteanforderungen. Möglicherweise sind Umrüstteile erforderlich – dies wird im Rahmen der technischen Prüfung bewertet.
Soll ich eine 4-Stationen- oder 6-Stationen-Maschine wählen??
Die Auswahl hängt von der Anzahl der Prozessschritte ab, Anforderungen an die Teilehandhabung, und angestrebte Produktionszykluszeit. Sie sollte nach Durchsicht der Zahnradzeichnung und der Produktionsanforderungen ermittelt werden – und nicht vorab anhand eines Datenblatts ausgewählt werden.
Ist diese Maschine auf pulvermetallurgische Zahnräder beschränkt??
Nein. Dieses System wird rund um eine pulvermetallurgische Getriebeanwendung vorgestellt, Nach technischer Bewertung können jedoch ähnliche automatische Induktionshärtungssysteme für Zahnräder aus Schmiedestahl und andere zahnradartige Komponenten entwickelt werden.
Kann die Induktionsspule individuell angepasst werden??
Ja. Die Induktorgeometrie ist entsprechend der Zahnradform ausgelegt, Zahnprofil, und benötigter Heizfläche. Das Spulendesign ist eine der ersten Konstruktionsaufgaben nach Erhalt der Getriebezeichnung – es handelt sich nicht um eine Komponente von der Stange.
Fordern Sie eine Lösung zum automatischen Härten von Zahnrädern an
Senden Sie Ihre Zahnradzeichnung, Material, Härteanforderungen, und Produktionsziel. Wir können beurteilen, ob eine automatische Induktionshärtemaschine mit 4 oder 6 Stationen für Ihre Anwendung geeignet ist.
Verwandte Produkte

Klicken Sie hier, um Ihren eigenen Text hinzuzufügen


