Macchina Automatica per Tempra a Induzione di Lame
Ⅰ. Vedere la macchina per indurire le lame in funzione
I due video mostrano lo stesso sistema di tempra a induzione che lavora due diversi design di pale.
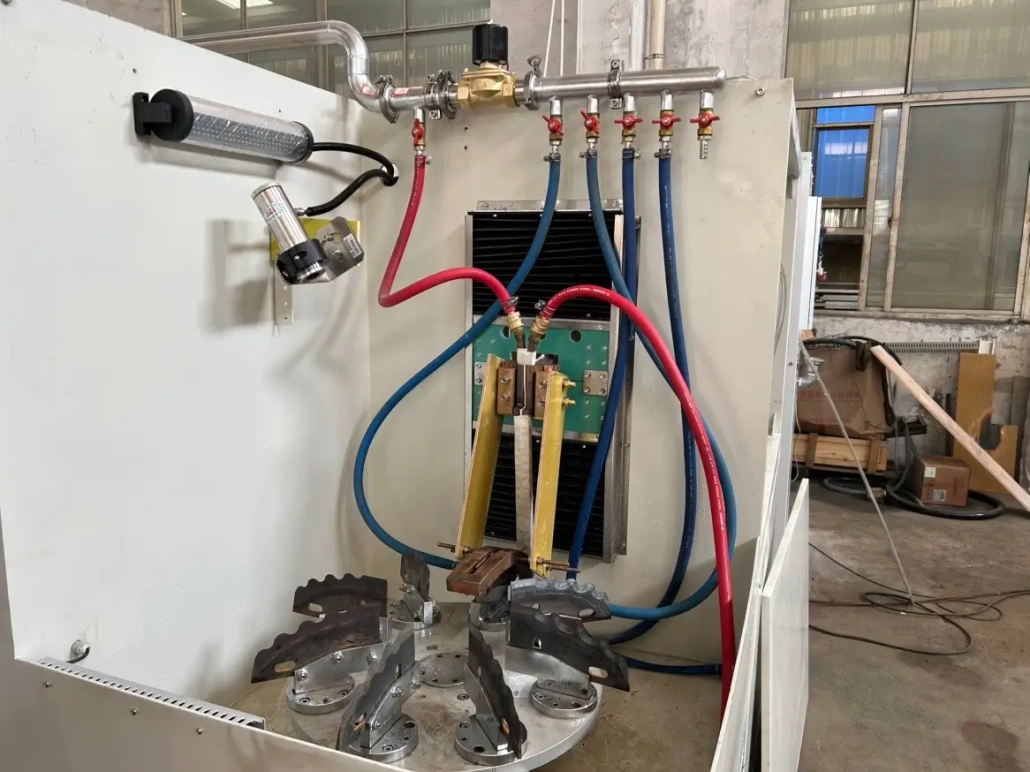
La prima applicazione utilizza un dispositivo dedicato e un induttore compatto per una lama da taglio a profilo irregolare. Nell'attrezzatura sono posizionate diverse lame per l'indurimento ripetuto del bordo.
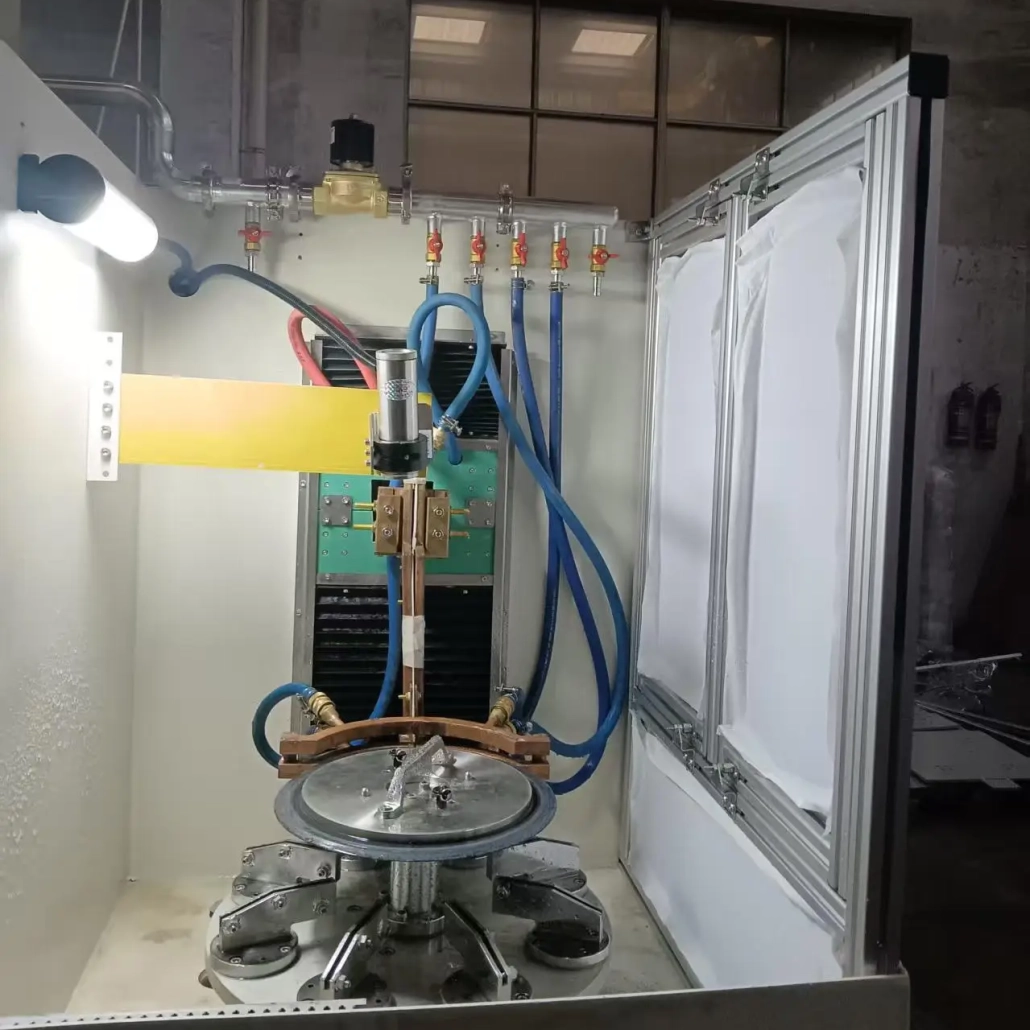
La seconda applicazione utilizza una diversa disposizione di supporto per una lama circolare. Il suo bordo esterno passa attraverso un induttore posizionato attorno al bordo della lama mentre il pezzo ruota attraverso la zona di riscaldamento.
La piattaforma della macchina è la stessa. Il metodo di utensileria e di indurimento cambia con la lama.
Macchina per tempra ad induzione a lama irregolare | Soluzione di rafforzamento personalizzata
Macchina per tempra ad induzione a lama circolare | Processo di indurimento dei bordi
Ⅱ. Due profili di lama, Due approcci di rafforzamento
Queste due applicazioni mostrano perché l'indurimento delle lame non può essere trattato come un unico processo standard.
Per la lama a profilo irregolare, il tagliente segue un contorno sagomato. Il pezzo viene posizionato in un dispositivo dedicato in modo che l'area del bordo richiesta rimanga posizionata correttamente rispetto all'induttore.
Un induttore compatto concentra il riscaldamento sull'area di taglio, mentre il dispositivo di spegnimento è posizionato in prossimità della zona di riscaldamento. Ciò consente il raffreddamento del bordo riscaldato immediatamente dopo il ciclo di riscaldamento richiesto.
La lama circolare richiede una soluzione diversa.
È supportato attorno al centro mentre il bordo esterno passa attraverso un induttore posizionato su entrambi i lati del bordo della lama. L'induttore non blocca meccanicamente il pezzo; viene mantenuto uno spazio controllato tra la lama e l'elemento riscaldante.
Mentre la lama ruota, la circonferenza attraversa continuamente la stessa zona riscaldante.
I due processi sono diversi, ma il principio ingegneristico è lo stesso:
Profilo della lama → Apparecchio → Induttore → Movimento → Zona riscaldamento → tempra
Ⅲ. Perché utilizzare l'indurimento dei bordi localizzato?
Il tagliente e il corpo della lama svolgono lavori diversi.
Dopo la macinazione, il tagliente ha una geometria relativamente sottile ed è la parte direttamente esposta all'attrito, usura e contatti ripetuti durante il funzionamento. Richiede quindi sufficiente durezza e resistenza all'usura per mantenere le sue prestazioni di taglio.
Il corpo della lama, tuttavia, necessita ancora di una tenacità adeguata per il carico meccanico, vibrazioni o urti.
Riscaldamento ad induzione consente di concentrare l'apporto termico sulla zona del bordo selezionata invece di riscaldare allo stesso modo l'intera pala.
Per applicazioni con lama, l'obiettivo non è semplicemente aumentare la durezza dell'intero pezzo. Il processo si sviluppa attorno all'area che effettivamente necessita di indurimento.
Ⅳ. Progettazione di dispositivi e induttori personalizzati
L'apparecchio e bobina a induzione sono due delle parti più importanti di una soluzione per l'indurimento delle lame.
Una lama con il filo irregolare non può essere posizionata come una lama circolare. I loro percorsi di riscaldamento, i punti di supporto e lo spazio disponibile attorno al tagliente sono diversi.
L'attrezzatura stabilisce la relazione tra la lama e la bobina di induzione durante la lavorazione. A seconda del pezzo, potrebbe essere necessario fornire:
La bobina di induzione viene quindi progettata attorno all'area che deve essere riscaldata.
Per la lama irregolare mostrata nel primo video, l'induttore è concentrato attorno ad un'area di riscaldamento dei bordi relativamente piccola.
Per la lama circolare, l'induttore circonda il bordo esterno da entrambi i lati mentre il pezzo ruota attraverso la zona di riscaldamento.
Non esiste un dispositivo universale per la lama o una bobina di induzione adatta a ogni geometria della lama.
Ⅴ. Costruito per l'indurimento batch delle lame
Il sistema è destinato alla produzione ripetuta di lame piuttosto che al riscaldamento manuale occasionale.
Nella prima applicazione, diverse lame sono posizionate in un apparecchio dedicato. Ciò consente che la relazione tra ciascun tagliente e la posizione di tempra venga stabilita dall'utensileria invece di essere ricreata manualmente per ogni parte.
Per trattamento termico batch, questo posizionamento ripetibile è importante.
Piccoli cambiamenti nella distanza o nell'orientamento tra il tagliente e la bobina di induzione possono influenzare le condizioni di riscaldamento. Un'attrezzatura appositamente costruita aiuta a ridurre questa variazione da un pezzo a quello successivo.
L'accordo di produzione finale può essere sviluppato secondo:
Non è necessario che la disposizione dell'attrezzatura rimanga identica per ogni progetto di pala.
Ⅵ. Potenza di induzione digitale e controllo di processo
Il posizionamento ripetibile deve essere abbinato al riscaldamento a induzione controllato.
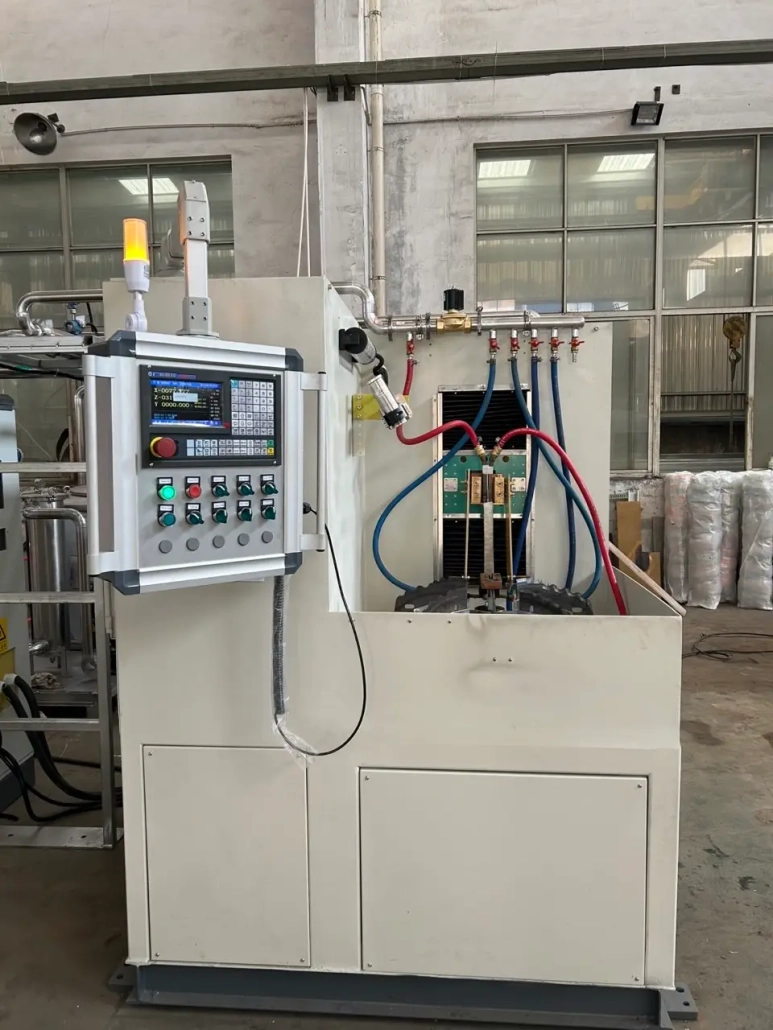
Il sistema di alimentazione a induzione digitale può visualizzare e monitorare informazioni operative come:
Questi valori operativi aiutano l'operatore a seguire il processo di riscaldamento e a verificare se l'apparecchiatura funziona nelle condizioni di produzione stabilite.
Geometrie diverse delle pale possono richiedere impostazioni di riscaldamento diverse. I valori mostrati nel video sono quindi la condizione operativa in tempo reale di quel particolare processo, specifiche non universali per ogni lama.
Gestione aggiuntiva delle ricette, allarme, le funzioni di registrazione dati o di automazione possono essere configurate in base al sistema di controllo finale richiesto per il progetto.
Ⅶ. Una soluzione di tempra configurata attorno alla tua lama
Le due applicazioni della lama mostrate in questa pagina sono state elaborate sulla stessa piattaforma dell'attrezzatura, ma non utilizzano gli stessi strumenti o il metodo di riscaldamento.
Questo è il punto del sistema.
Per una nuova lama, il processo inizia con il pezzo in lavorazione piuttosto che con le specifiche fisse della macchina.
Valutiamo fattori come:
Da queste informazioni, il dispositivo, bobina a induzione, posizione di riscaldamento, il movimento e la disposizione di spegnimento possono essere sviluppati insieme.
Alcuni nuovi prodotti potrebbero richiedere solo un dispositivo e un induttore diversi. Altri potrebbero richiedere modifiche al supporto del pezzo, sequenza di movimento o di produzione.
La macchina è quindi meglio intesa come collaudata piattaforma di tempra della lama che può essere adattato a diverse applicazioni di utensili da taglio.
Ⅷ. Ciò di cui abbiamo bisogno dalla tua lama
Un disegno del pezzo è solitamente il miglior punto di partenza per un progetto di tempra della lama.
Si prega di fornire le seguenti informazioni, ove disponibili:
Per lame irregolari, Particolarmente utile è segnare la zona temprata richiesta direttamente sul disegno.
Sulla base di queste informazioni, possiamo valutare il metodo di workholding, bobina a induzione, processo di riscaldamento, disposizione di tempra e configurazione di produzione insieme.
Ⅸ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una macchina può elaborare diversi profili di pale?
Ogni lama necessita di una bobina di induzione diversa?
È possibile indurire solo il tagliente?
Ciò che determina la profondità indurita?
Il sistema può essere ulteriormente automatizzato?
Richiedi una soluzione di tempra personalizzata per la tua lama
Invia il disegno e i requisiti della tua lama. Valuteremo l'apparecchio, bobina a induzione, processo di riscaldamento e disposizione di tempra insieme.
Invia il disegno della tua lama →
Richiedi una soluzione di hardening personalizzata