Automatische Induktionshärte- und Anlasslinie für Automobilgetriebekomponenten
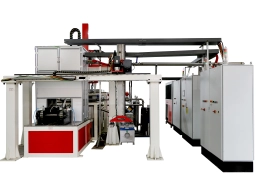
Automatische Induktionshärtungs- und Anlassleitung — zwei 4-stationige Drehautomaten, die durch automatische Manipulatoren verbunden sind, mit Ein- und Auslaufförderbändern.
Ⅰ. Siehe den vollständigen automatisierten Prozess
Der Produktionsablauf ist unkompliziert:
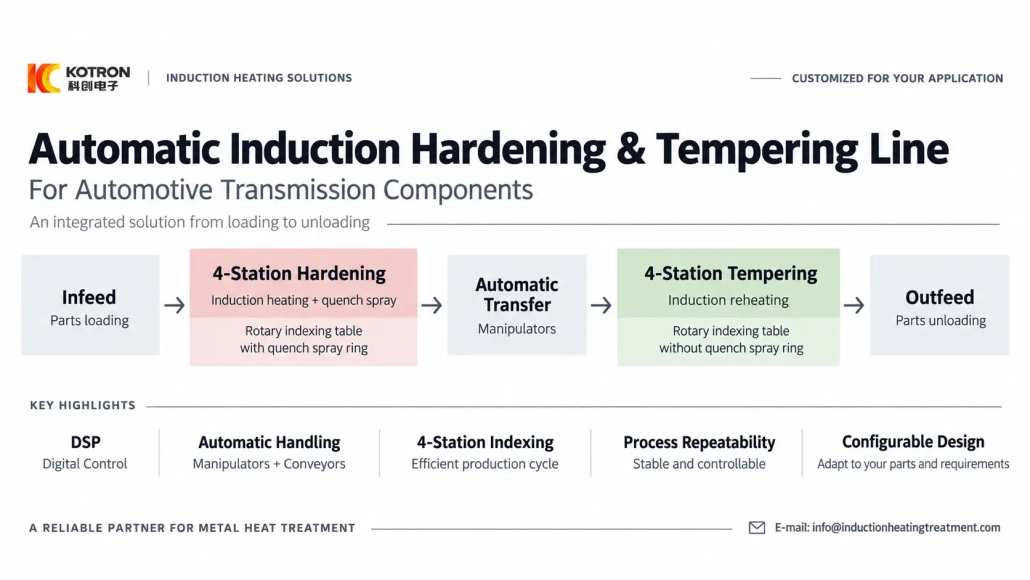
1.Einführungsförderband
2.Induktionshärtung
3.Automatischer Transfer
4.Induktionstempern
5.Ausführungsförderband
Ein Manipulator lädt das eingehende Bauteil auf die erste 4-Stationen-Maschine. Nach dem Härten, ein zweiter Manipulator überträgt es zur Tempermaschine. Ein dritter Manipulator entlädt das fertige Bauteil auf das Auslaufförderband.
Härten, Übertragung und Anlassen sind als eine automatische Wärmebehandlungsleitung verbunden, statt getrennter manueller Operationen.
Ⅱ. Zwei 4-Stationen-Maschinen zum Härten und Anhalten
Die beiden Rundtaktmaschinen führen unterschiedliche Teile des Wärmebehandlungsprozesses durch.
Härtephase
Die erste Maschine tritt auf Induktionshärten.
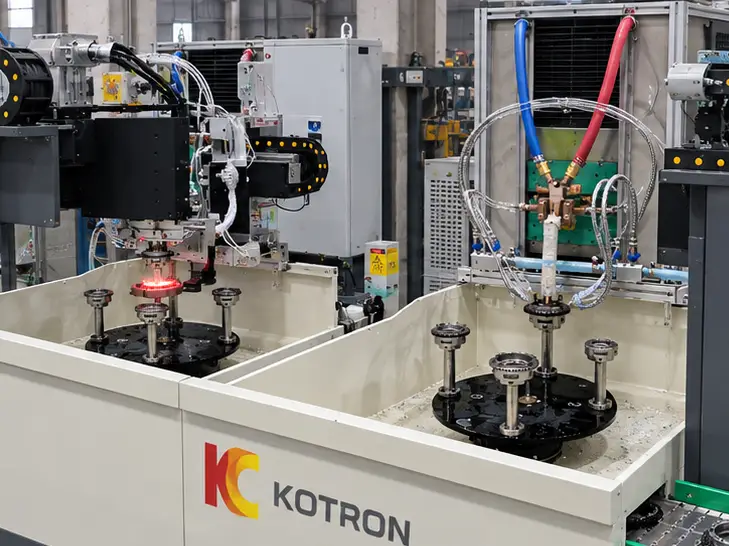
Der benötigte Bereich wird durch das Induktionssystem erhitzt und anschließend durch das Abschrecksystem schnell abgekühlt. Deshalb wird in der Härtestufe ein Abschrecksprühring eingebaut.
Temperierstufe
Die zweite Maschine tritt auf Induktionsanläser.
Das ausgehärtete Bauteil wird je nach erforderlichem Anlassverfahren erneut erwärmt. Bei dieser Maschine wird kein Abschreckring für die Härtestufe verwendet.
Zusammen, die beiden Stufen bilden das Ganze Abschreck- und Anlassverfahren wird für diese Kfz-Getriebekomponente verwendet.
Die Materialspezifikation des Kunden bestimmt die erforderliche Härte, Anlasszustand und andere metallurgische Ergebnisse. Für die Heizung sorgen unsere Geräte, Abschrecken, Bewegungs- und Steuerungsplattform, die zur Durchführung dieses Prozesses verwendet wird.
Ⅲ. Warum ein 4-Stationen-Rotary-Indexlayout verwenden?
Vier Stationen bedeuten nicht vier verschiedene Wärmebehandlungsprozesse.
Jede Maschine hat einen Dreh-Index-Tisch mit vier Werkstückpositionen. Der Tisch indexiert die Komponenten während des automatischen Produktionszyklus durch definierte Positionen, was die Koordination von Bearbeitung, Laden, Entladung und Teiletransfer in einem stabilen Rhythmus erleichtert.
Diese Konfiguration ist besonders geeignet, wenn die Wärmebehandlungsanlage zusammen mit Manipulatoren und Förderern arbeiten muss, statt als einzelne Maschine.
Die abgeschlossene Linie verwendet zwei 4-Stationen-Maschinen, aber vier Stationen sind keine feste Anforderung.
Ein anderes Projekt kann eine andere Anzahl von Stationen verwenden, ein anderes Tischlayout oder eine andere Belademethode. Die Stanzanzahl sollte den Komponenten folgen, erforderlicher Produktionszyklus und Automatisierungslayout.
Ⅳ. DSP-Digitalsteuerung arbeitet zusammen mit der Automatisierung
Der Hauptwert der digitalen Steuerung besteht nicht einfach darin, dass die Maschine ein Metallteil erwärmen kann.
In der wiederholten Fertigung, muss ein etabliertes Verfahren konsequent von einem Werkstück zum nächsten und von einer Produktionscharge zur anderen durchgeführt werden.
Unsere Induktionssysteme können verwendet werden IGBT-Leistungsumwandlung mit digitaler DSP-Steuerung, und ermöglichen, dass die Heizstromversorgung Teil des automatisierten Produktion Systems wird, anstatt als manuell eingestellter, eigenständiger Heizapparat zu arbeiten.
Je nach Projektanforderungen, kann das Steuerungs- und Überwachungssystem konfiguriert werden mit:
1.Digitale Leistungseinstellung
2.Heizzeitsteuerung
3.Spannungs- und Stromüberwachung
4.Leistungsüberwachung
5.Temperaturrückkopplung
6.Temperaturregelkreissteuerung
7.Werkstückrezeptverwaltung
8.Prozessparametergrenzen
9.Alarm- und Ereignisprotokolle
10.Heiz- oder Prozesskurven
11.Historische Produktionsaufzeichnungen
12.Chargeninformationen
13.SPS / HMI-Kommunikation
14.Produktionslinienintegration
Ein Prozessrezept kann die für eine bestimmte Komponente entwickelten Betriebsbedingungen speichern. Wenn dasselbe Produkt erneut in die Produktion geht, können die entsprechenden Einstellungen abgerufen werden, anstatt den Prozess durch manuelle Anpassungen neu zu erstellen.
Temperaturrückmeldung liefert direkte thermische Informationen vom Werkstück, während die digitale Leistungsregelung reproduzierbare elektrische Eingaben unter festgelegten Betriebsbedingungen ermöglicht.
Produktionsaufzeichnungen und Alarme erleichtern es ebenfalls, zu überprüfen, was während einer Charge passiert ist, anstatt sich nur auf das Gedächtnis eines Bedieners zu verlassen.
Hier arbeiten Digitalisierung und Automatisierung zusammen: Das digitale System steuert und protokolliert den Prozess, während die automatische Maschine die Bewegungs- und Produktionssequenz ausführt.
Ⅴ. Warum Härten und Anlassen automatisieren?
Für die Produktion von Automatikgetriebekomponenten, besteht der Vorteil nicht einfach darin, einen Bediener durch einen Manipulator zu ersetzen.
Die Automatisierung steuert, wie das Werkstück durch den gesamten Prozess bewegt wird.
In dieser Linie:
1.lädt der erste Manipulator die Härtemaschine
2.der zweite überträgt die Komponente vom Härten zum Anlassen
3.der dritte entnimmt das fertige Teil
4.Die Förderbänder verbinden die Linie mit der vorgelagerten und nachgelagerten Handhabung
Dies beseitigt wiederholte manuelle Transfers erhitzter Komponenten und fixiert die Handhabungssequenz innerhalb des Maschinenzyklus.
Härten und Anlassen können auch ihre eigenen Heizparameter verwenden, während sie weiterhin Teil derselben Produktionslinie sind.
Für Hersteller, die dieselben oder verwandten Komponenten wiederholt produzieren, dies bietet einen praktischen Weg von einem bedienerabhängigen Prozess hin zu einer standardisierteren Produktionsmethode.
Digitale Steuerung erleichtert auch die Integration des Induktionsabschnitts mit PLC-gesteuerten Indexiertischen, Manipulatoren, Förderer und andere automatische Geräte.
Ⅵ. Eine komplette Lösung für Automobilgetriebekomponenten
Dieses Projekt wurde für eine gezahnte Automobilgetriebekomponente gebaut und kombiniert:
| Artikel | Abgeschlossenes Projekt |
|---|---|
| Anwendung | Automobilgetriebekomponente |
| Wärmebehandlungsprozess | Induktionshärten + Induktionsanläser |
| Härtungsmaschine | 4-Stationsdreh-Indexiermaschine |
| Härtungskühlung | Abschreckdüsring |
| Vergütungsmaschine | 4-Stationsdreh-Indexiermaschine |
| Vergütungsstufe Härtungssprühdüsenring | Nicht verwendet |
| Teiletransfer | 3 automatische Manipulatoren |
| Materialfluss | Zufuhr- und Abfuhrförderer |
| Induktionssteuerung | DSP-Digitalsteuerung |
| Produktionsmodus | Automatisch |
Diese Tabelle beschreibt die für dieses Projekt verwendete Konfiguration. Es ist keine feste Spezifikation für jeden Kunden.
Unsere Wärmebehandlungssysteme können auch mit Rezeptverwaltung, Temperaturmessung und Regelkreissteuerung, Prozesskurven, Alarmprotokollen, historischen Produktionsdaten und anderen digitalen Überwachungsfunktionen je nach dem erforderlichen Prozesskontrollniveau konfiguriert werden.
Ⅶ. Konfigurieren Sie die Linie rund um Ihren Produktionsprozess
Ein neues Projekt muss diese Zwei-Maschinen-, 4-Stationsanordnung nicht kopieren.
Die Anzahl der Stationen, Induktionsleistung, Betriebsfrequenz, Induktor, Härtesystem, Vorrichtungen, Manipulatoren, Förderer und Steuerfunktionen können alle an den Kundenkomponenten und die Produktionsanforderungen angepasst werden.
Wenn Sie eine ähnliche automatische Wärmebehandlungslinie planen, sind die nützlichsten Ausgangsinformationen:
1.Werkstückzeichnung
2.Material
3.Wärmebehandlungsbereich
4.Erforderliche Härte
5.Einsatzhärtetiefe
6.Existierender Prozess
7.Produktionsrate
8.Automatisierungsanforderung
Aus diesen Details, Wir können beurteilen, ob eine ähnliche Härte- und Vergütungslinie geeignet ist oder ob eine andere Stationsanordnung besser zum Produktionsprozess passen würde.
Der Wärmebehandlungsprozess ist Sache des Herstellers. Unsere Aufgabe ist es, die digitale Induktionserwärmung und Automatisierungsausrüstung bereitzustellen, die dies kontrolliert durchführen kann, wiederholbare und skalierbare Weise.
Planen Sie Ihre automatische Härte- und Anlassanlage
Senden Sie Ihre Werkstückzeichnung und Prozessanforderungen. Wir bewerten das Stationslayout und empfehlen eine Konfiguration, die auf Ihre Produktionsrate abgestimmt ist.