
Wie die Frequenz die Induktionserwärmung beeinflusst: 5 Kritische Auswirkungen auf die Tiefe, Muster & Effizienz
Die falsche Frequenz für einen Induktionshärtungsauftrag zu wählen, und das Teil Schrott ist, bevor das Abschrecken überhaupt beginnt. Wie die Frequenz das Induktionsheizen beeinflusst, ist kein theoretisches Detail — es ist die erste Entscheidung, die jedes nachfolgende Ergebnis bestimmt: Gehäusetiefe, Erwärmungsmuster, Zykluszeit, und die Leistungsanforderung. Richtig machen, und man stellt den Prozess schnell ein. Die zugrunde liegende Physik ist einfach — der Hauteffekt — und sein Verständnis ermöglicht es, vorhersehbare Entscheidungen zu treffen, anstatt Parameter zu erraten. Dieser Artikel erklärt genau, wie Frequenz das Erwärmungsverhalten steuert und wie man es an Ihre Anwendung anpasst.
Inhaltsverzeichnis
1. Der Hauteffekt: Warum Frequenz die Heiztiefe steuert
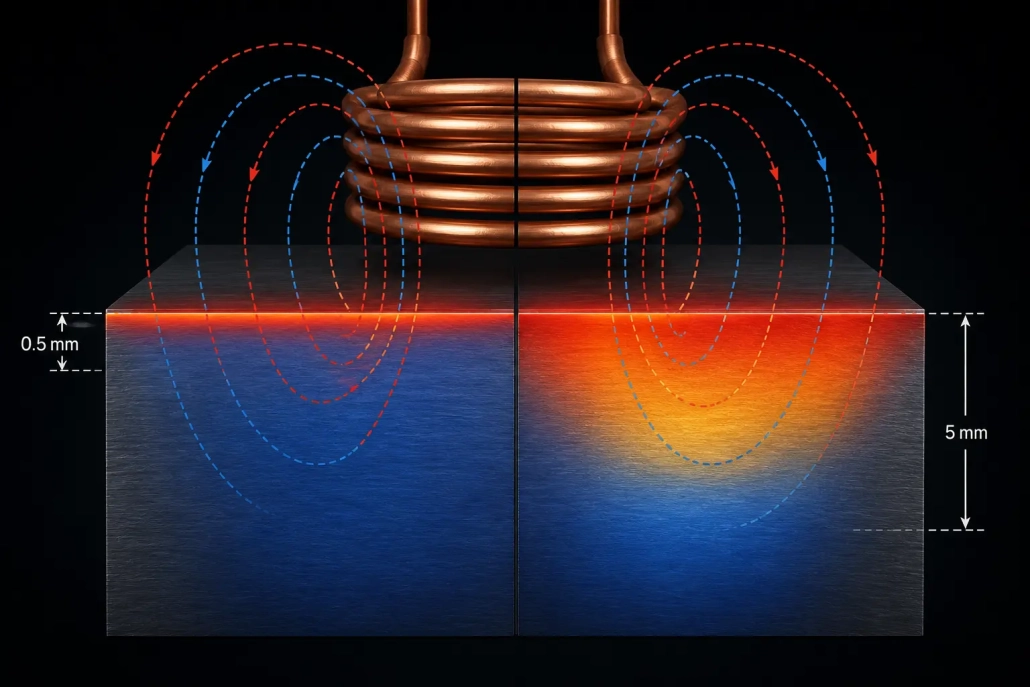
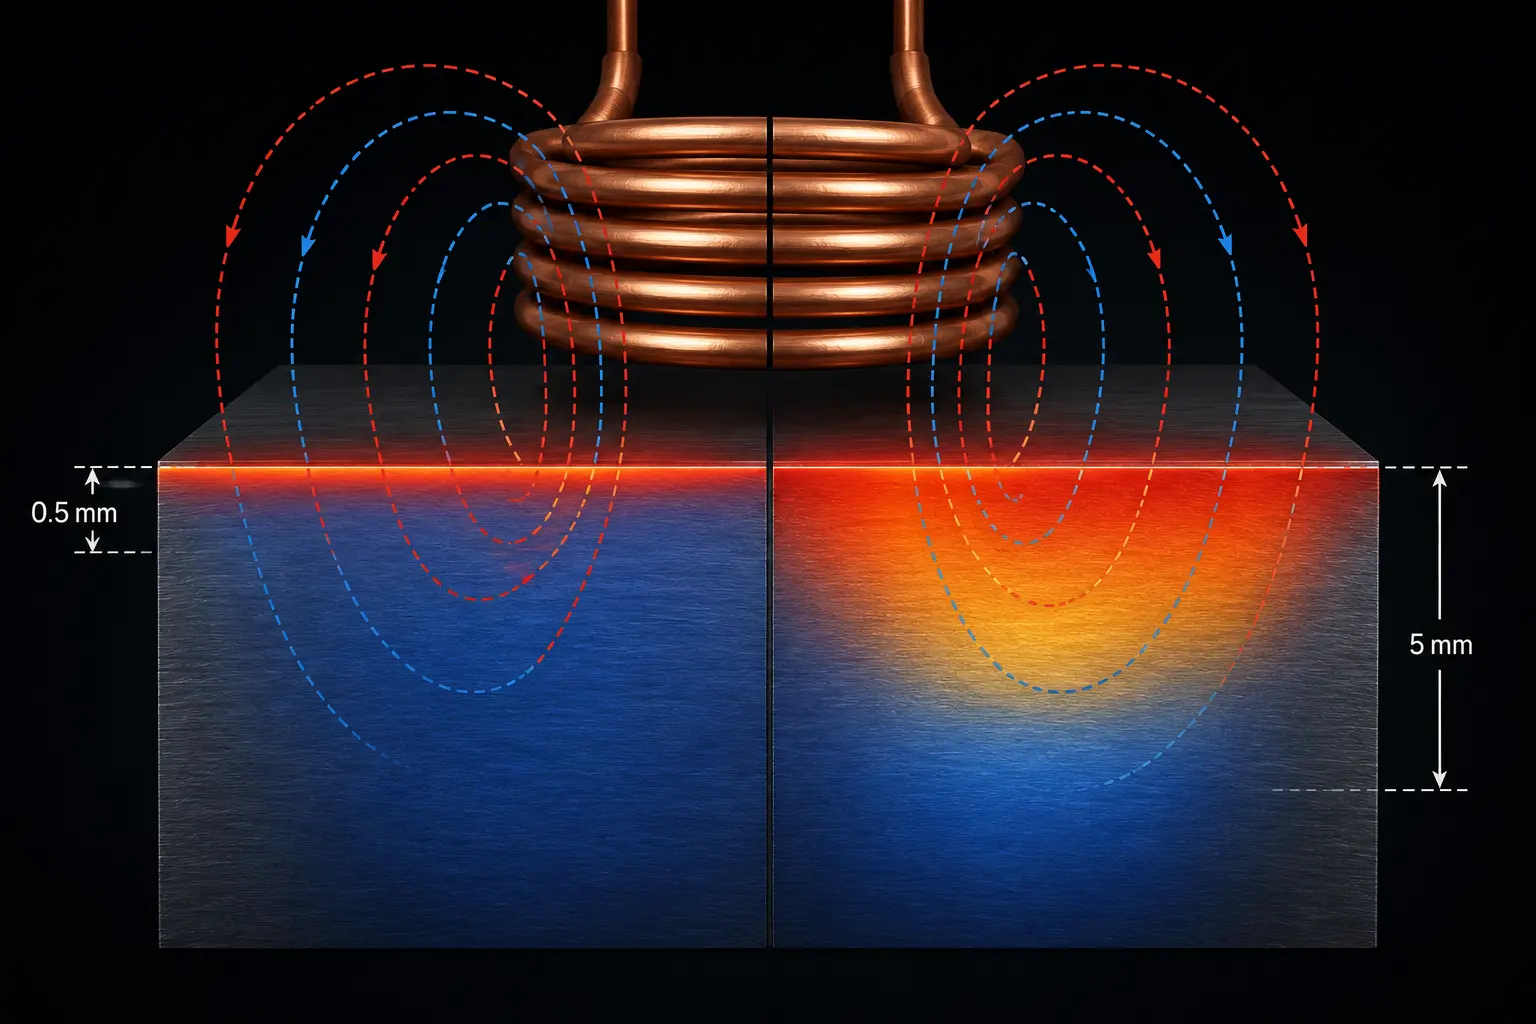
Wenn Wechselstrom durch einen Leiter fließt — sei es die Kupferspule oder das Werkstück selbst — verteilt sich der Strom nicht gleichmäßig durch den Querschnitt. Er drängt sich zur Oberfläche. Dies ist der Skin-Effekt, und es ist der physikalische Mechanismus, der die Frequenz zum dominanten Regelknopf für die Eindringtiefe beim Induktionswärmen macht.
Je höher die Frequenz, desto aggressiver wird der Strom zur Oberfläche gedrängt — und die erwärmte Schicht wird flacher. Bei 400 kHz, Die stromführende Tiefe in Stahl bei 800°C beträgt ungefähr 0.5 Millimeter. Bei 3 kHz, dasselbe Eindringtiefe dehnt sich ungefähr aus 5 Millimeter — ein Faktor von 10 Unterschied nur durch die Frequenz.
Diese Beziehung wird durch die Referenztiefenformel (δ = √(ρ/πfμ)), aber die technische Erkenntnis ist einfacher: Frequenz und Tiefe sind umgekehrt verwandt. Verdoppelt die Frequenz, und die erhitzte Tiefe schrumpft grob 40%. Halbiert sie, und die Tiefe nimmt um das gleiche Verhältnis zu. Dies ist der Grund, warum wie Induktionsheizung funktioniert auf fundamentaler Ebene ist sie untrennbar mit der Frequenz verbunden – der Hauteffekt ist kein Nebendetail; es ist der Kernmechanismus.
Für magnetische Stähle unterhalb des Curie-Punkts (≈770°C), der Effekt ist sogar stärker, weil die magnetische Permeabilität (μ) den Stromstau verstärkt. Sobald der Stahl die Curie-Temperatur überschreitet und nichtmagnetisch wird, dringt der Strom tiefer ein – weshalb sich das Erwärmungsmuster bei längeren Heizzeiten mitten im Zyklus verschieben kann.
2. Frequenzbereiche und ihre praktischen Auswirkungen
Induktionsheizgeräte werden in vier Frequenzbänder unterteilt. Jedes Band erzeugt eine charakteristische Heiztiefe im Stahl und ist bestimmten industriellen Anwendungen zugeordnet. Das vollständige Klassifizierungssystem wird in unserem Leitfaden zu Klassifikation der Induktionsheizungsfrequenz — hier konzentrieren wir uns darauf, was jeder Bereich tatsächlich mit dem Werkstück macht.
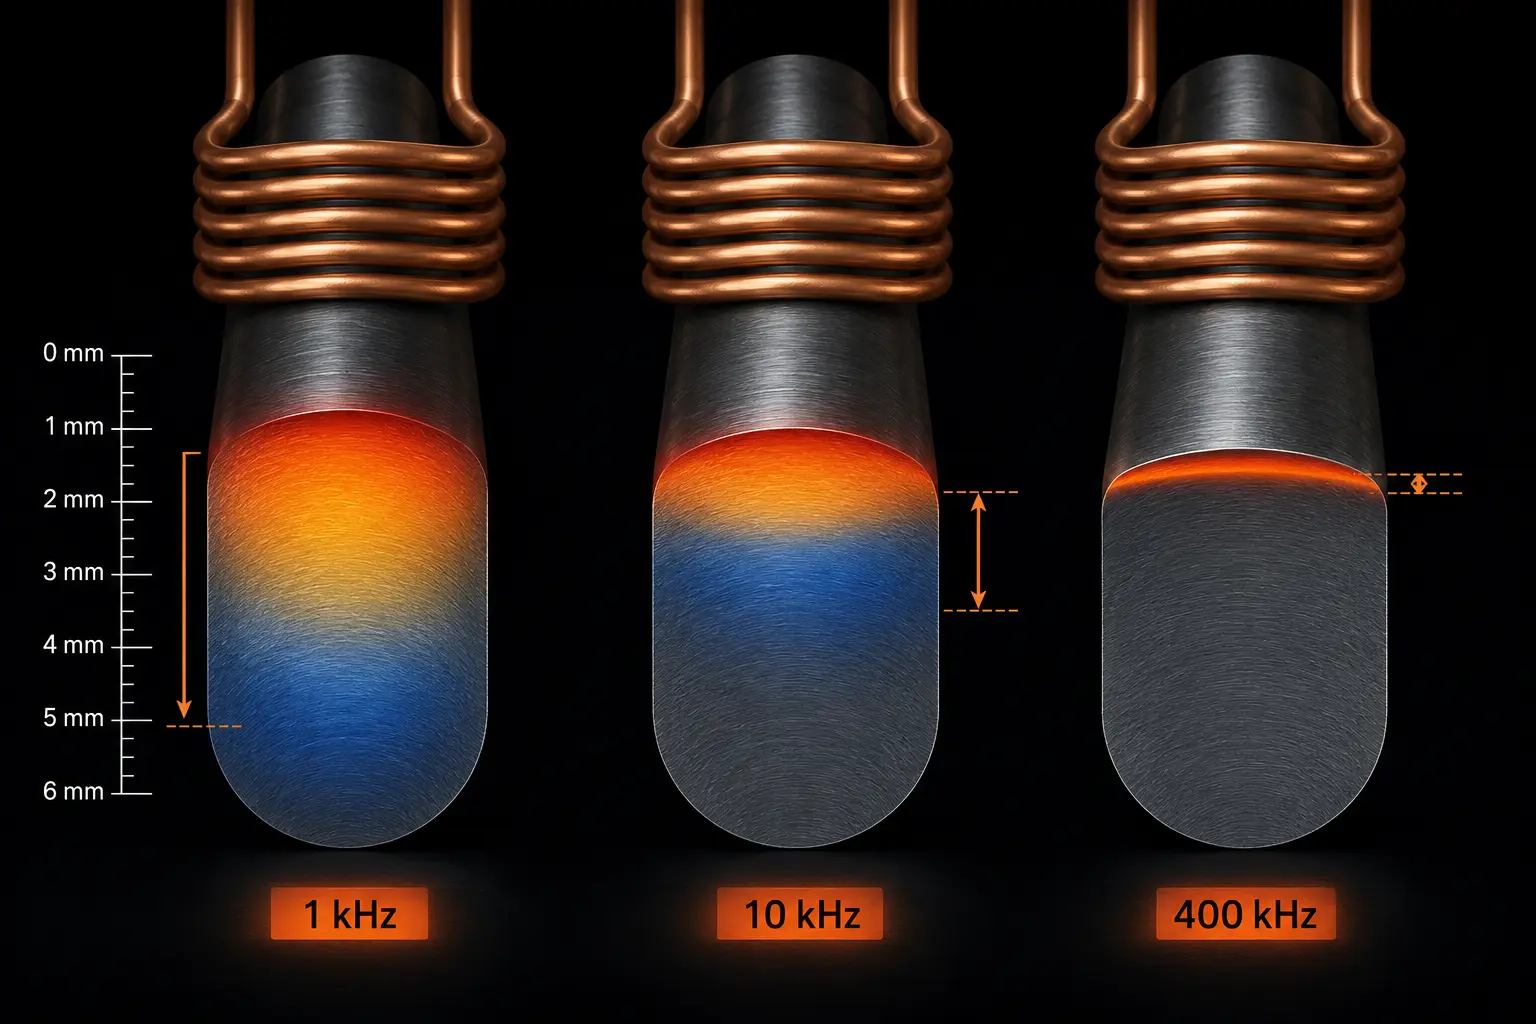
Niederfrequenz (50 Hz– 1 kHz): Tiefe Durchdringung
Bei diesen Frequenzen, Ström dringt ein 5 zu 10+ Millimeter in Stahl. Die Erhitzung ist tief und breit – für die meisten Oberflächenhärtungsanwendungen zu breit. Dieser Bereich wird für die Durcherhitzung großer Blüten und Stäbe vor dem Schmieden verwendet, und für Leistungsfrequenz-Induktionsöfen bei denen das Ziel darin besteht, den gesamten Querschnitt zu schmelzen oder zu erhitzen. Wenn Sie Niederfrequenz für die Oberflächenhärtung verwenden, Sie werden den Kern überhitzen, bevor die Oberfläche die Temperatur erreicht.
Mittlere Frequenz (1–10 kHz): Das Arbeitstier für Einsatzhärten
Mittlere Frequenz erzeugt 2 zu 5 Millimeter eine erhitzte Tiefe im Stahl. Dies ist der ideale Bereich für die meisten Zahnradhärtung, Wellenhärtung, und Lagerscheibenhärtungen Anwendungen, bei denen Einsatzhärtetiefen von 1,5–4 mm angegeben sind. Teile mit moderaten Querschnitten — Zahnräder über Modul 4, Wellen über 30 mm Durchmesser, Lagerscheiben — reagieren in diesem Bereich vorhersehbar. Die Eindringung ist tief genug, um durch das angegebene Gehäuse zu erhitzen, aber flach genug, um den Kern kalt zu lassen und sich selbst abzuschrecken.
Super-Audio-Frequenz (10–40 kHz): Flache bis mittlere Tiefe
Super-Audio-Frequenz konzentriert die Erwärmung im 0.8 zu 2 Millimeter Bereich. Es ist die Standardwahl für Nockenbacken, kleine Zahnräder, dünnwandige Lagerringe, und Schaltgabeln – Teile, bei denen es kritisch ist, dass die gehärtete Schicht eng an der Oberfläche bleibt. Dieser Bereich dominiert auch die Härtung von Automobilkomponenten, da er eine angemessene Eindringtiefe mit präziser Zonenkontrolle ausbalanciert.
Hochfrequenz (100–400 kHz): Nur Oberflächen-Erwärmung
Hochfrequenz beschränkt die Erwärmung auf 0.3 zu 0.8 Millimeter – im Wesentlichen auf die Haut des Teils. Es wird verwendet für Pins mit kleinem Durchmesser, dünne Schneidkanten, Präzisionsinstrumententeile, und kleine Modulzahnräder bei denen die Härtetiefe angegeben ist 1 mm. Was ist Hochfrequenz-Induktionshärten am besten geeignet für? Energie so konzentriert an die Oberfläche zu liefern, dass der Kern völlig kalt bleibt – was sehr hohe Oberflächenhärte ohne Verformungsrisiko ermöglicht. Der Kompromiss: wenn Ihre angegeben Härtetiefe überschritten wird 1 mm, Hohe Frequenz allein wird nicht ausreichen — Sie müssen die Zykluszeit erhöhen und sich auf Wärmeleitung verlassen, was die Präzision opfert, die hohe Frequenz bietet.
3. Wie Sie die Frequenz an Ihre Anwendung anpassen
Die Ausgangsregel ist einfach: die erforderliche Einsatzhärtetiefe sollte mindestens 2 zu 3 mal der Referenztiefe bei der gewählten Frequenz. Wenn Ihre Einsatzhärte-Spezifikation 2 mm, Sie benötigen eine Frequenz, die eine Referenztiefe von ungefähr 0,7–1 mm ergibt — was Sie in den Bereich von 3–10 kHz bringt (mittlerer Frequenz).
Aber Frequenz funktioniert nicht isoliert. Sie ist gekoppelt mit Leistungsdichte und Heizzeit. Höhere Leistung bei gleicher Frequenz erwärmt die Oberfläche schneller, lassen weniger Zeit für die Wärmeleitung nach innen — was einen schärferen Übergang von Oberfläche zu Kern erzeugt. Niedrigere Leistung mit längerer Zyklusdauer lässt die Wärmeleitung Wärme tiefer tragen, weichere Übergänge erzeugen, aber den gesamten Energieeinsatz erhöhen und möglicherweise die Oberfläche überhitzen.
Diese gegenseitige Abhängigkeit ist der Grund, warum Auswahl der Induktionsheizleistung muss zusammen mit der Frequenzwahl erfolgen, nicht danach. Eine theoretisch korrekte Frequenz verursacht immer noch Ausschuss, wenn sie mit der falschen Leistungsdichte kombiniert wird. Die beiden Parameter sind eine einzelne Entscheidung.
Die Geometrie des Teils begrenzt ebenfalls die Frequenzwahl. Für Welleninduktionshärtung, Die Durchmesser-Frequenz-Beziehung bestimmt, wie gleichmäßig der Umfang erhitzt wird – eine zu hohe Frequenz bei einer Welle mit großem Durchmesser führt zu ungleichmäßiger Erwärmung, da der Stromweg um den Teilumfang elektrisch lang im Verhältnis zur Hauttiefe wird. Für Zahnradhärtung, Die Frequenz steuert auch, ob sowohl die Zahnspitze als auch die Wurzel die Temperatur erreichen: zu hoch, und die Spitze überhitzt, bevor die Wurzel heiß wird; zu niedrig, und die Wurzel weicher wird, während die Spitze wartet.
4. Anzeichen dafür, dass Sie die falsche Frequenz gewählt haben
Probleme mit falscher Frequenz sind nicht subtil. Sie treten als eines von drei Mustern in der Produktion auf.
Frequenz zu hoch: Die Oberfläche erreicht schnell die Temperatur und sieht korrekt aus, aber die Härtetiefe ist zu gering. Sie reagieren, indem Sie die Zykluszeit erhöhen, damit die Wärme tiefer eindringen kann, aber jetzt ist die Zykluszeit nicht wettbewerbsfähig und die Oberfläche könnte überhitzen, bevor die Zieltiefe die Temperatur erreicht. Das gehärtete Mantel hat auch einen scharf, abrupten Übergang zum Kern – ein metallurgischer Spannungsriser, der unter Belastung Abplatzen verursachen kann.
Frequenz zu niedrig: Die Wärme dringt zu tief ein – in den Kern des Teils. Der Kern erhitzt sich, und reduziert so seine Fähigkeit, die Oberfläche während der Abkühlung selbst zu löschen. Am Ende erhalten Sie einen tieferen Mantel als angegeben, einen weicheren Kern, und potenziell Durchhärtung an Dünnschnitten. Verzerrung nimmt zu, weil das gesamte Teil thermisch beansprucht wird und nicht nur die Oberfläche. Diese Probleme überschneiden sich mit häufigen Fehlern beim Induktionshärten von Zahnrädern bei denen falsche Frequenz oft die verborgene Hauptursache für ungleichmäßige Härtemuster ist.
Frequenz, die nicht zur Geometrie des Teils passt: Dies ist am schwersten zu diagnostizieren, da es produziert ungleichmäßiger Heizung — einige Zonen sind korrekt, andere sind unter-- oder überhitzt. Bei Zahnrädern, ist die Zahnspitze heiß, während die Wurzel kalt ist (Frequenz zu hoch). Bei großen Wellen, Das Heizmuster bricht in Knotenpunkte — heiße und kalte Bänder wechseln sich um den Umfang ab. Die Lösung ist nicht mehr Leistung oder mehr Zeit; es ist eine andere Frequenz.
Frequenzprobleme bei Welleninduktionshärtung sind besonders häufig, weil die Wellendurchmesser stark variieren und die Beziehung zwischen Durchmesser und Frequenz gnadenlos ist — eine Frequenz, die für eine 40 mm Welle funktioniert, erzeugt ungleichmäßige Erwärmung bei einer 80 mm Welle aus demselben Material.
🔑 Wichtige Erkenntnis
Frequenz ist der wichtigste Parameter im Induktionsheizungsprozessdesign, da sie direkt steuert wie tief der Strom eindringt — und daher, wo die Wärme erzeugt wird. Der Skin-Effekt macht diese Beziehung vorhersehbar: höhere Frequenz = flachere Erwärmung, niedrigere Frequenz = tiefere Erwärmung.
Wähle zuerst die Frequenz, passe die Leistung danach an, und vergleiche das Ergebnis mit deiner Gehäusetiefenspezifikation. Eine Frequenz, die um ein Bereichsband falsch ist, kann nicht durch Leistungsanpassung kompensiert werden, Zeit, oder Induktorgeometrie — es handelt sich um eine grundlegende Diskrepanz, die sich als Schrott zeigt, Überarbeitung, oder als Feldausfall.
FAQ
Wie beeinflusst Frequenz die Induktionserwärmungstiefe?
Frequenz und Heiztiefe sind durch den Hauteffekt umgekehrt zusammenhängend. Höhere Frequenz drückt den Strom näher an die Oberfläche, wodurch eine flachere erhitzte Schicht entsteht. Bei 400 kHz im heißen Stahl, Strom ist ungefähr begrenzt 0.5 mm von der Oberfläche entfernt. Bei 3 kHz, er dringt ungefähr ein 5 mm — zehnmal tiefer. Die Beziehung folgt einem Quadratwurzelgesetz: Verdopplung der Frequenz verringert etwa die Durchdringungstiefe 40%.
Welche Frequenz sollte ich für die Induktionhärtung verwenden?
Wähle die Frequenz so, dass deine Zielgehäusetiefe ist 2–3-fach der Referenz-Durchdringungstiefe bei dieser Frequenz. Für Hülsetiefen von 1,5–4 mm (Zahnräder, Wellen, Lagern), mittlerer Frequenz (1–10 kHz) ist typisch. Für 0,8–2 mm (Nockenbacken, kleine Zahnräder), Super-Audiodurch Frequenz (10–40 kHz) funktioniert am besten. Für Gehäusetiefen unter 1 mm, hoher Frequenz (100–400 kHz) ist geeignet. Für Durchhärtung oder sehr tiefe Gehäuse über 5 mm, niedriger Frequenz (50 Hz–1 kHz) ist erforderlich.
Was passiert, wenn ich die falsche Frequenz wähle?
Eine zu hohe Frequenz erzeugt einen Fall, der zu oberflächlich ist, mit einem scharfen Übergang zum Kern — ein Abplatzungsrisiko unter Belastung. Eine zu niedrige Frequenz erhitzt zu tief, kann potenziell den Kern aufweichen und Verformungen verursachen. Eine an die Geometrie des Teils nicht angepasste Frequenz erzeugt ungleichmäßiges Erwärmen (heiße und kalte Bänder um den Umfang, oder heiße Zahnspitzen bei gleichzeitig kalten Zahnwurzeln bei Zahnrädern). Keines davon kann allein durch Anpassung von Leistung oder Zeit vollständig korrigiert werden — die Frequenz selbst muss geändert werden.
Benötigen Sie Hilfe, die Frequenz an Ihre Anwendung anzupassen?
Unser Engineering-Team kann Ihre Bauteilgeometrie, Gehäusetiefenanforderungen, und Produktionsziele überprüfen, um die richtige Frequenz- und Leistungskombination zu empfehlen. Schnelle technische Bewertung ohne Verpflichtung.


