
Oberflächenentkohlung beim Induktionshärten: Ursachen, Erkennung, und Kontrolle
Trennung des Kohlenstoffverlusts von Heiz- und Abschreckproblemen
Eine Oberfläche mit geringer Härte nach der Induktionshärtung bedeutet nicht automatisch, dass der Induktionsprozess verursacht wurde Oberflächenentkohlung.
Die kohlenstoffarme Schicht könnte sich bereits früher beim Walzen gebildet haben, Schmieden, Glühen oder ein anderer Hochtemperaturvorgang. In anderen Fällen, Das Problem ist möglicherweise überhaupt nicht die Entkohlung, aber unzureichende Heizung, schlechte Abschreckung oder eine lokale Schwachstelle.
Der sinnvolle Ansatz besteht daher darin, zunächst den Oberflächenzustand zu ermitteln, Bestimmen Sie, wie tief es reicht, und erst dann entscheiden, welcher Teil des Herstellungsprozesses geändert werden muss.
2. Woher die Entkohlung bei induktionsgehärteten Teilen kommt
3. Entkohlung oder ein weiches Härtungsergebnis?
4. So bestätigen und messen Sie die Entkohlungstiefe
5. Präventions- und Korrekturmaßnahmen
6. Wann eine Schutzatmosphäre eine Überlegung wert ist
1. Was ist Oberflächenentkohlung? — und wie es sich von der Oxidschicht unterscheidet
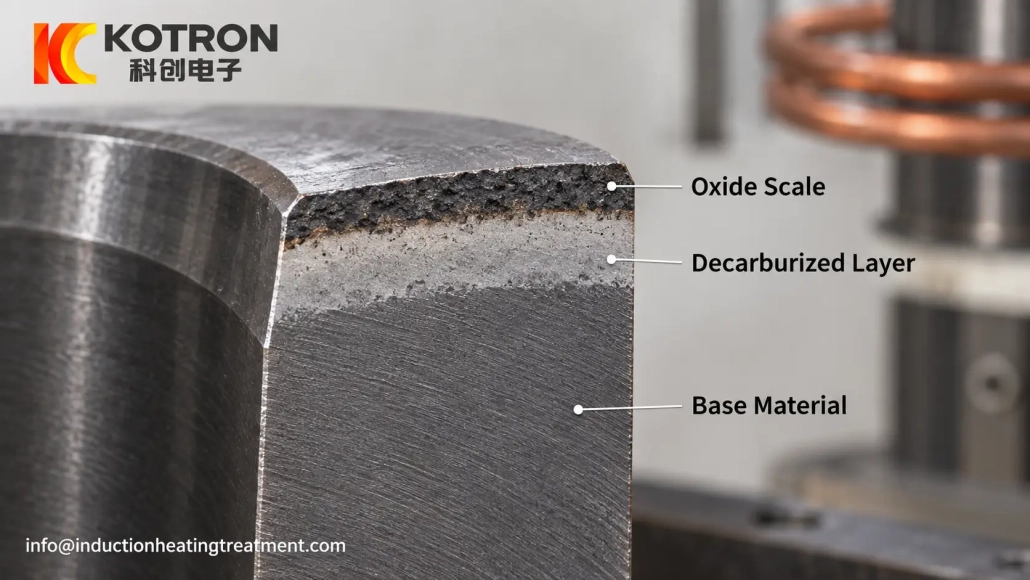
Entkohlung ist der Verlust von Kohlenstoff aus dem Oberflächenbereich von Stahl während der Einwirkung hoher Temperaturen. Der betroffene Bereich wird üblicherweise als beschrieben entkohlte Schicht, oder einfach ein Entkohlungsschicht in der Wärmebehandlungspraxis.
Je nach Schweregrad, Die Oberfläche kann eine teilweise oder vollständige Entkohlung aufweisen. Der Abstand von der Oberfläche in das Material, über den der Effekt nachgewiesen werden kann, wird als bezeichnet Entkohlungstiefe.
Oxidation ist ein anderer Prozess.
Wenn heißer Stahl mit einer oxidierenden Atmosphäre reagiert, An der Oberfläche bilden sich Oxide. Das sichtbare Ergebnis ist in der Regel Oxidschicht oder Skalierung.
| Zustand | Hauptänderung | Typische Konsequenz |
|---|---|---|
| Oberflächenoxidation | Auf der Stahloberfläche bilden sich Oxide | Kalkablagerungen, Rauheit, Reinigung oder Materialverlust |
| Entkohlung | Unter der Oberfläche nimmt der Kohlenstoffgehalt ab | Reduzierte Härtbarkeit und geringere Oberflächenhärte |
| Beide | Bei hoher Temperaturbelastung kommt es zu Oxidation und Kohlenstoffverlust | Probleme mit der Oberflächenqualität und Härte |
Die Unterscheidung ist wichtig, da durch die Entfernung von Oxidablagerungen nicht der Kohlenstoff wiederhergestellt wird, der bereits unter der Oberfläche verloren gegangen ist.
Ein stark verzunderter Teil wird auch nicht automatisch stark entkohlt. Umgekehrt, Eine Oberfläche, die nicht stark oxidiert aussieht, kann noch eine Entkohlungsschicht enthalten.
Eine bloße Sichtprüfung reicht daher nicht aus.
2. Woher die Entkohlung bei induktionsgehärteten Teilen kommt
Eine der ersten Fragen sollte sein:
Wurde die Entkohlung tatsächlich beim Induktionshärten erzeugt??
Oft, das war es nicht.
Stahl kann bei früheren Vorgängen wie z. B. eine entkohlte Oberfläche entwickeln:
•Warmwalzen
•Schmieden
•Glühen
•Normalisieren
•Längeres Aufheizen des Hochtemperaturofens
Wenn diese Schicht nach der Bearbeitung bestehen bleibt, Es gelangt als Teil des eingehenden Materials in den Induktionshärtungsprozess.
Dies ist besonders wichtig, da das Induktionshärten im Allgemeinen einen viel kürzeren Hochtemperaturzyklus erfordert als die herkömmliche Wärmebehandlung im Ofen. Der kurze Zyklus begrenzt die Zeit, die für zusätzlichen Kohlenstoffverlust zur Verfügung steht.
Das tut sie nicht, Jedoch, Kohlenstoff in einer bereits entkohlten Schicht wiederherstellen.
Zum Beispiel, Eine Welle kann während des Induktionshärtens korrekt erhitzt und abgeschreckt werden, zeigt aber unmittelbar unter der Oberfläche immer noch eine geringe Härte, da das Ausgangsmaterial bereits eine kohlenstoffarme Schicht enthielt.
Eine Erhöhung der Induktionsleistung kann in dieser Situation das Wärmemuster verändern, ohne die eigentliche Ursache zu beheben.
Wo sich bei der thermischen Verarbeitung eine Entkohlung bildet, Zu den Hauptvariablen gehören:
Temperatur. Höhere Temperaturen erhöhen im Allgemeinen die Diffusion und beschleunigen Oberflächenreaktionen.
Zeit. Je länger der Stahl bei erhöhter Temperatur bleibt, desto größer ist die Chance für das Wachstum der betroffenen Schicht.
Atmosphäre. Sauerstoff, Wasserdampf, Kohlendioxid und der allgemeine chemische Zustand der Heizatmosphäre beeinflussen Oberflächenreaktionen und Kohlenstoffverluste.
Materialzustand. Die Stahlzusammensetzung und der Zustand der ankommenden Oberfläche beeinflussen auch die Reaktion des Materials.
Diese Variablen sollten im gesamten Herstellungsprozess überprüft werden, nicht nur an der Induktionsmaschine.
3. Entkohlung oder ein weiches Härtungsergebnis?
Ein niedriger Messwert der Oberflächenhärte ist ein Symptom. Es ist keine Diagnose.
Mehrere Probleme bei der Induktionshärtung können scheinbar ähnliche Ergebnisse liefern.
| Mögliche Ursache | Typischer Hinweis |
|---|---|
| Entkohlung | Kohlenstoffarme Schicht, die sich von der Oberfläche nach innen erstreckt; oft durch Metallographie oder Härteprofil bestätigt |
| Unzureichende Induktionsheizung | Die gehärtete Zone oder Hartschicht erreicht im betroffenen Bereich nicht den erforderlichen Zustand |
| Schlechte Abschreckung | Lokalisierter weicher Bereich, der mit unzureichender oder ungleichmäßiger Kühlung verbunden ist |
| Spule / Kopplungsproblem | Das Härtemuster folgt der Geometrie des Induktors oder der Beziehung zwischen Spule und Teil |
| Eingehende Materialvariation | Eine ähnliche Verarbeitung führt zu inkonsistenten Reaktionen zwischen Teilen oder Standorten |
Eine bereits vorhandene Entkohlungsschicht folgt oft relativ kontinuierlich der ursprünglichen Stahloberfläche.
Bei einem Abschreckungsproblem ist es wahrscheinlicher, dass ein lokales Muster entsteht, das der Sprühbedeckung entspricht, Geometrie oder Kühlbedingungen.
Eine unzureichende Induktionserwärmung kann sich eher in einem falschen Härtemuster oder einer unzureichenden Einhärtetiefe als in einer dünnen, kohlenstoffarmen Oberflächenschicht bemerkbar machen.
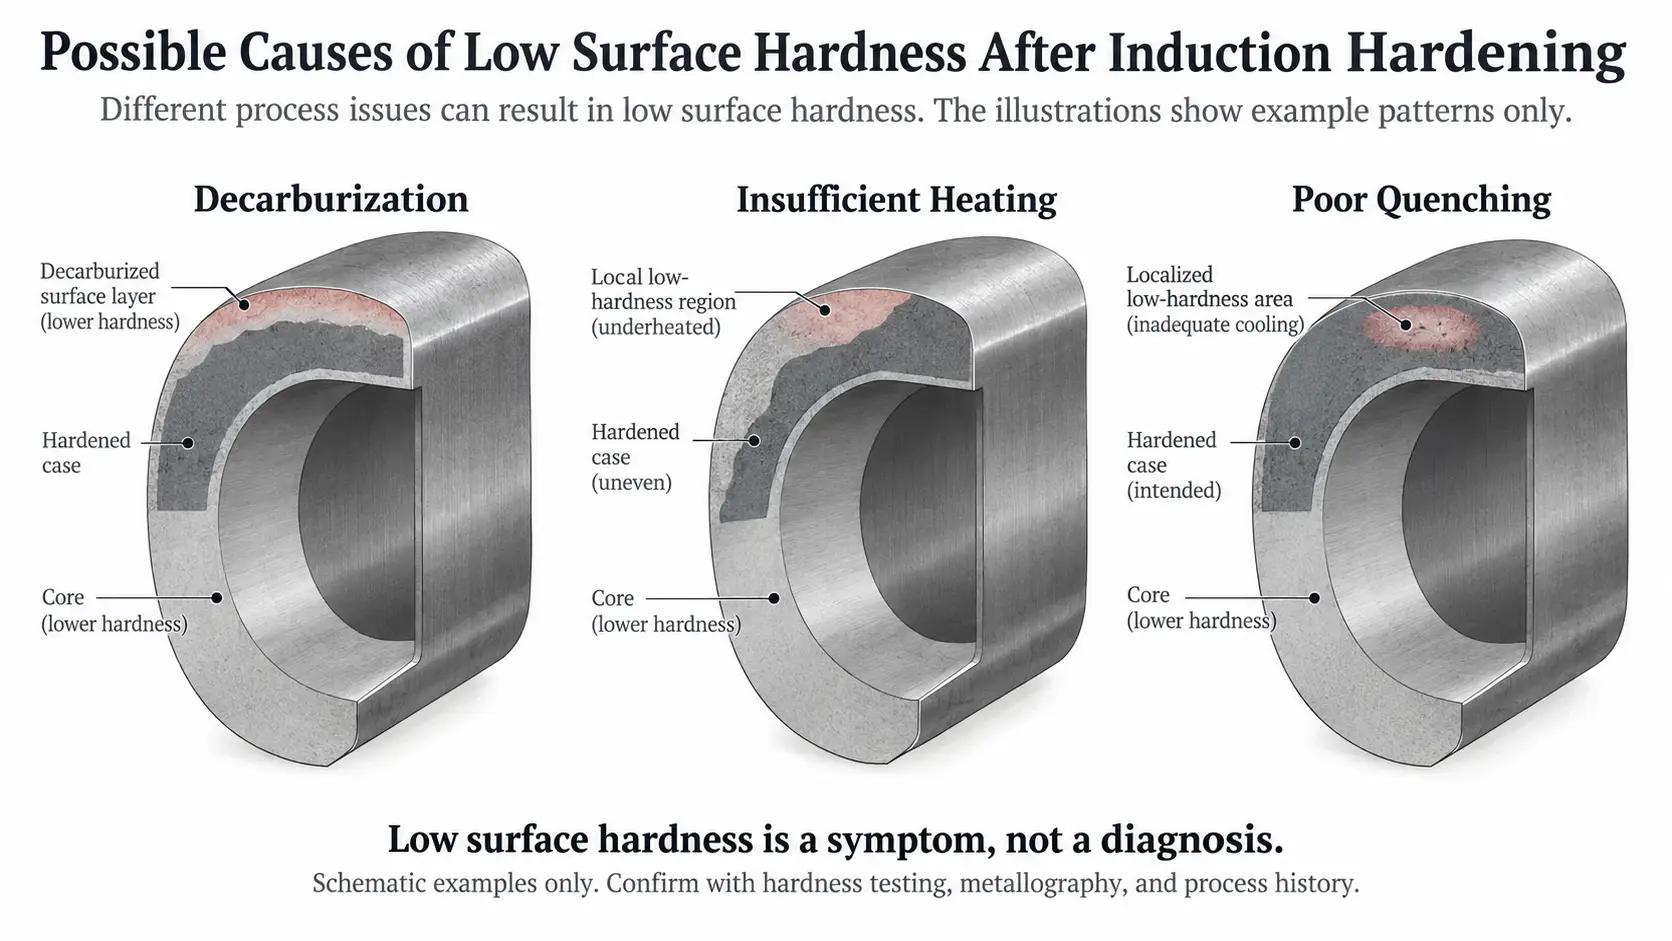
Entkohlung, unzureichende Erwärmung und schlechtes Abschrecken im Vergleich zu einem niedrigen Oberflächenhärtewert.
Diese Unterscheidung ist wichtig, weil die Korrekturmaßnahmen völlig unterschiedlich sind.
Wenn das Problem eine schlechte Abschreckung ist, Eine Änderung der eingehenden Materialspezifikation wird das Problem nicht lösen.
Wenn das Problem eine vererbte Entkohlung ist, Auch das wiederholte Anpassen der Scangeschwindigkeit oder der Leistung löst das Problem möglicherweise nicht.
Der nächste Schritt sollte daher sein Messung, nicht durch Vermutungen.
4. So bestätigen und messen Sie die Entkohlungstiefe
Die Entkohlung wird normalerweise anhand eines Querschnitts beurteilt und nicht allein anhand des Erscheinungsbilds der Oberfläche.
Zwei Methoden sind bei der Fehlerbehebung in der Produktion besonders nützlich.
Metallographische Untersuchung
Ein Abschnitt wird geschnitten, von der Oberfläche bis zum unbeeinträchtigten Material vorbereitet und untersucht.
Abhängig vom Stahl und seinem Wärmebehandlungszustand, Eine vollständige Entkohlung kann als stark veränderte oberflächennahe Struktur erscheinen, während eine teilweise Entkohlung einen allmählichen Übergang zum unbeeinträchtigten Grundmaterial zeigen kann.
Das genaue Aussehen hängt von der Stahlsorte und der vorherigen Bearbeitung ab, Daher sollte ein einzelnes mikrostrukturelles Merkmal nicht als universeller Beweis angesehen werden.
Mikrohärtetraverse
Eine Reihe kleiner Härtemessungen wird von der Oberfläche in Richtung Inneres durchgeführt.
Wenn die Entkohlung die Härtungsreaktion beeinflusst hat, Die Härte kann schrittweise zunehmen, wenn sich die Messungen von der Oberfläche weg und in das unbeeinflusste Material hinein bewegen.
Dies ist besonders nützlich, wenn es sich um eine technische Frage handelt:
Wie tief reicht die betroffene Schicht??
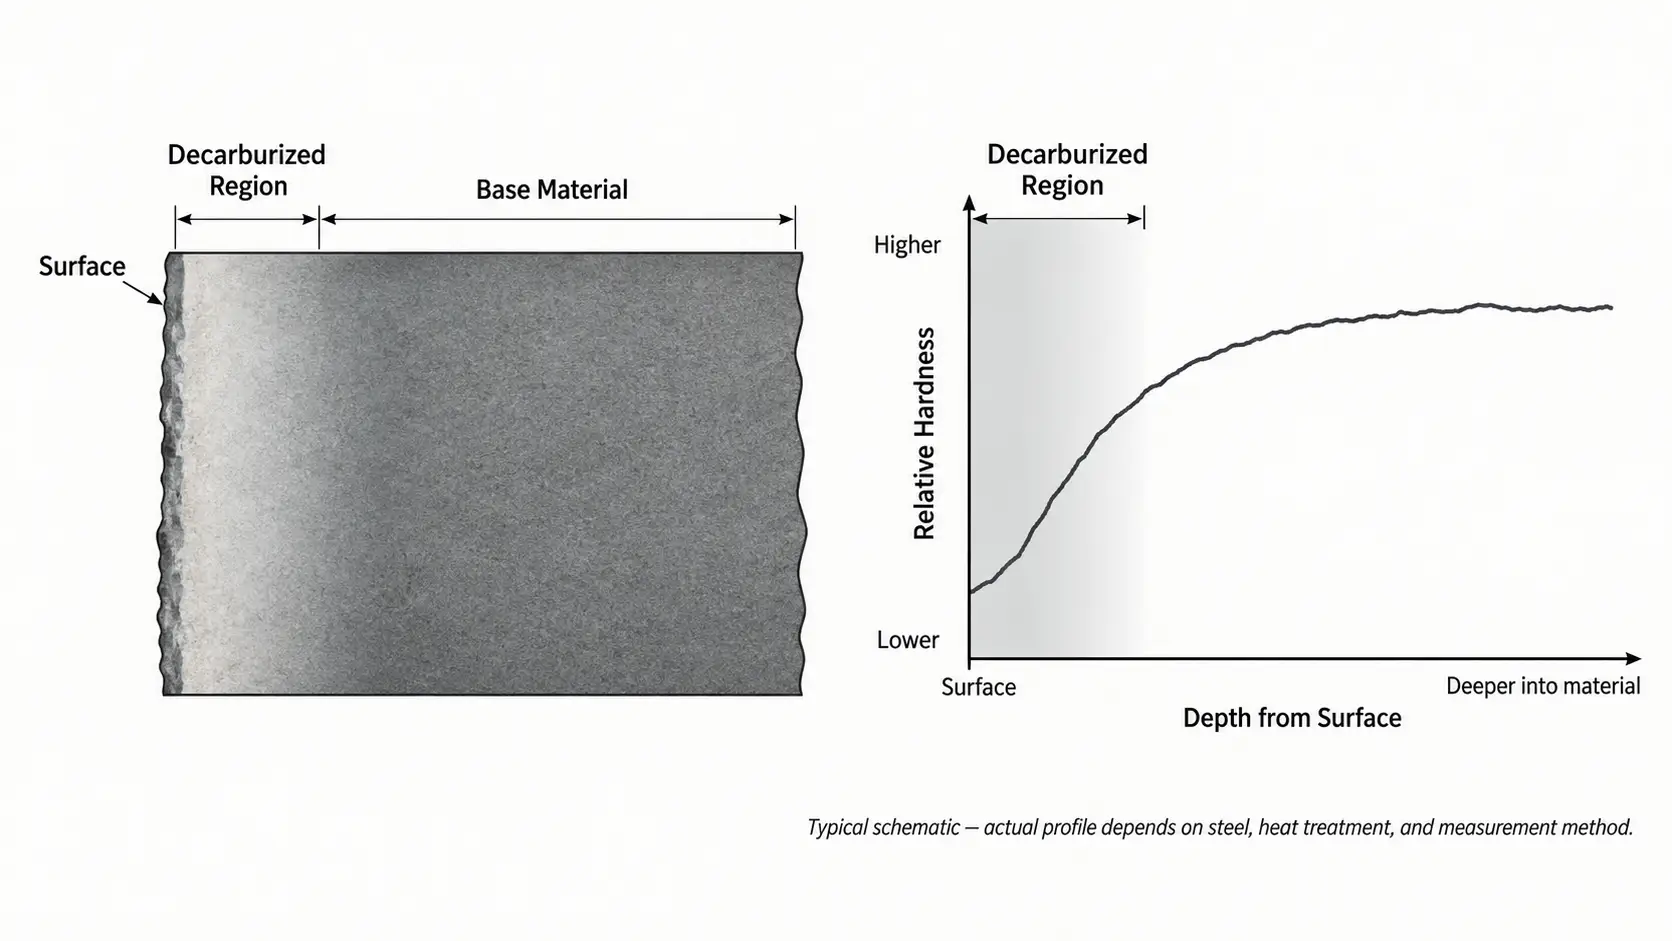
Mikrohärteverlauf, der zeigt, wie die Härte von einer entkohlten Oberfläche zum unbeeinflussten Material hin zunimmt.
ASTM E1077 behandelt Methoden zur Bestimmung der Entkohlungstiefe in Stahl, einschließlich mikroskopischer und Mikroindentationshärteansätzen.
Für die Qualitätskontrolle ist ein Punkt wichtig:
ASTM E1077 bietet Methoden zur Messung der Entkohlung. Es wird keine allgemeingültige zulässige Entkohlungstiefe für jedes Bauteil festgelegt.
Abnahmegrenzen müssen der jeweiligen Zeichnung entnommen werden, Produktspezifikation, Materialbedarf oder Vereinbarung zwischen Lieferant und Kunde.
Dies verhindert einen häufigen Fehler: verwirrend „gemessen nach ASTM E1077” mit „akzeptabel gemäß ASTM E1077“.”
5. Präventions- und Korrekturmaßnahmen
Sobald die Entkohlung bestätigt wurde, Die nächste Frage ist, wo es in den Prozess eingetreten ist.
Beginnen Sie flussaufwärts.
Wenn eingehende Bar, Das Schmiedeteil oder Rohr enthält bereits eine erhebliche Entkohlungsschicht, Überprüfen Sie frühere Warmbearbeitungs- oder Ofenvorgänge und die Menge des vor der endgültigen Härtung entfernten Materials.
Zu den möglichen Aktionen gehören::
•Angabe einer zulässigen eingehenden Entkohlungstiefe
•Gegebenenfalls die Bearbeitungszugabe erhöhen
•Entfernen der betroffenen Oberfläche vor der endgültigen Aushärtung
•Überprüfung des Schmiedens, Walzen, Glüh- oder Normalisierungsbedingungen
•Reduzierung unnötiger Hochtemperaturbelastungen
•Verbesserung der Atmosphärenkontrolle während des Betriebs, bei dem es zu Kohlenstoffverlusten kommt
Der Induktionshärtungsprozess sollte dann gesondert überprüft werden.
Die Erwärmungstemperatur und -zeit sollten für die Aushärtung ausreichend sein, sollten jedoch nicht ohne prozessbedingte Gründe erhöht werden. Spulendesign, Frequenz, Leistung und Scangeschwindigkeit sollten das erforderliche Wärmemuster ohne unnötige Verweildauer erzeugen.
Wenn die endgültige Oberfläche weich ist, aber die Metallographie keine nennenswerte Entkohlungsschicht zeigt, Die Aufmerksamkeit sollte auf den Induktionserwärmungs- und Abschreckprozess gerichtet werden, anstatt das Problem weiterhin als Entkohlung zu behandeln.
Hier finden Sie auch vorhandene Informationen zur Fehlerbehebung ungleichmäßiger Induktionserwärmung, weiche Stellen und die Löschabdeckung wird relevanter als eine weitere Entkohlungsanalyse.
6. Wann eine Schutzatmosphäre eine Überlegung wert ist
Induktionserwärmung unter Schutzatmosphäre kann nützlich sein, wenn die heiße Stahloberfläche besser vor der Umgebungsluft geschützt werden muss.
Sein unmittelbarster Wert ist die Reduzierung von Oxidation und Oxidablagerungen. Unter entsprechend kontrollierten Atmosphärenbedingungen, es kann auch dazu beitragen, die Entkohlung zu begrenzen.
Das bedeutet nicht, dass jeder Induktionshärteprozess eine Schutzatmosphäre benötigt.
Für viele gewöhnliche Komponenten, Der Induktionsheizzyklus ist kurz, Eine geringfügige Oberflächenoxidation ist akzeptabel, und Zunder kann später entfernt werden, ohne dass ein nennenswertes Produktionsproblem entsteht.
Die Erwärmung in Schutzatmosphäre wird attraktiver, wenn:
•Oberflächenablagerungen müssen minimiert werden
•Anschließende Sprengung, Beizen oder Schleifen ist unerwünscht
•Das Bauteil verfügt über eine hochwertig veredelte Oberfläche
•Die Grenzwerte für die Entkohlung sind eng
•Der Oberflächenzustand beeinflusst die Weiterverarbeitung
•Die zusätzliche Bearbeitungszugabe ist begrenzt
Die Bedingungen Schutzatmosphäre, inerte Atmosphäre und kontrollierte Atmosphäre sollten auch nicht als automatisch austauschbar behandelt werden.
Eine Atmosphäre, die die Sauerstoffexposition reduziert, kann zur Oxidationskontrolle wirksam sein, ohne unbedingt die Kohlenstoffkontrollbedingungen bereitzustellen, die erforderlich sind, um jede Form der Entkohlung zu verhindern.
Aus diesem Grund, Die Auswahl der Atmosphäre muss sich an den Material- und Prozessanforderungen orientieren und nicht einfach nur einen Gasnamen auswählen.
Wenn nach der Induktionshärtung eine geringe Oberflächenhärte auftritt, Die effizienteste Fehlerbehebungsreihenfolge ist normalerweise:
Bestätigen Sie den Oberflächenzustand → Messen Sie die betroffene Tiefe → Überprüfen Sie das eingehende Material → Überprüfen Sie die bisherige thermische Verarbeitung → Überprüfen Sie die Induktionserwärmung und das Abschrecken → Dann ändern Sie den Prozess.
Diese Reihenfolge hilft dabei, ein echtes Entkohlungsproblem von einem Erwärmungs- oder Abschreckproblem zu unterscheiden — und vermeidet die Anpassung der Induktionsmaschine an einen Defekt, der möglicherweise schon viel früher in der Produktion aufgetreten ist.
Schlüssel zum Mitnehmen
Eine weiche Oberfläche nach dem Induktionshärten ist ein Symptom, keine Diagnose. Oberflächenentkohlung ist eine mögliche Ursache, Die kohlenstoffarme Schicht bildet sich jedoch oft schon früher beim Walzen, Schmieden oder Ofenheizung. Bestätigen Sie den Oberflächenzustand und messen Sie die betroffene Tiefe, bevor Sie einen Teil des Prozesses ändern.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Bedeutet eine geringe Oberflächenhärte nach dem Induktionshärten immer eine Entkohlung??
Nein. Die kohlenstoffarme Schicht könnte sich bereits früher beim Walzen gebildet haben, Schmieden, Glühen oder ein anderer Hochtemperaturvorgang, oder die weiche Oberfläche kann auf unzureichende Erwärmung zurückzuführen sein, schlechtes Abschrecken oder eine lokale Schwachstelle statt Entkohlung.
Wie wird die Entkohlungstiefe gemessen??
Aus einem Querschnitt, mittels metallographischer Untersuchung oder einer Mikrohärteanalyse von der Oberfläche ins Innere. ASTM E1077 behandelt Methoden zur Bestimmung der Entkohlungstiefe, Die Akzeptanzgrenzen ergeben sich jedoch aus der Zeichnung oder Produktspezifikation, nicht aus der Norm selbst.
Kann durch Induktionshärten der Kohlenstoff in einer entkohlten Schicht wiederhergestellt werden??
Nein. Beim Induktionshärten wird ein kurzer Hochtemperaturzyklus verwendet, der den zusätzlichen Kohlenstoffverlust begrenzt, Es stellt jedoch keinen Kohlenstoff in einer bereits entkohlten Schicht wieder her. Durch Erhöhen der Leistung oder Anpassen der Scangeschwindigkeit wird die angeborene Entkohlung nicht behoben.
Benötigt jeder Induktionshärteprozess eine Schutzatmosphäre??
Nein. Viele gewöhnliche Komponenten haben kurze Erhitzungszyklen, bei denen eine geringfügige Oxidation akzeptabel ist. Die Erwärmung unter Schutzatmosphäre wird attraktiver, wenn Ablagerungen minimiert werden müssen, Die Entkohlungsgrenzen sind eng, oder der Oberflächenzustand beeinflusst die Weiterverarbeitung.
Was ist der erste Schritt, wenn eine weiche Oberfläche entsteht??
Bestätigen Sie den Oberflächenzustand, Messen Sie die betroffene Tiefe, Überprüfen Sie das eingehende Material und überprüfen Sie die vorherige thermische Verarbeitung, bevor Sie die Induktionserwärmung und das Abschrecken anpassen. Dies unterscheidet ein echtes Entkohlungsproblem von einem Erwärmungs- oder Abschreckproblem.
Kontrollieren Sie die Oberflächenentkohlung in Ihrem Härteprozess
Senden Sie Ihre Materialspezifikation, Wärmebehandlungsanforderung und Verarbeitungsweg. Wir helfen Ihnen zu bestätigen, ob es sich bei der weichen Oberfläche um eine Entkohlung handelt, Messen Sie die betroffene Tiefe, und identifizieren Sie die richtige Phase zur Korrektur.










