
Ungleichmäßige Härte nach Induktionshärten: Ursachen für weiche Punkte und wie man sie verhindert
Ungleichmäßige Härte nach Induktionshärten kann als isoliert erscheinen weiche Stellen, durchgehende weiche Bänder, oder ein größerer Bereich, in dem die Härte unter den angegebenen Wert fällt. Für Verschleißteile, Kontaktbeanspruchung oder wiederholte Belastung, Ein lokal weicher Bereich kann der erste Ort sein, an dem sich Schäden entwickeln. Die Herausforderung besteht darin, dass sehr unterschiedliche Probleme eine ähnliche Härtemessung ergeben können.
Die Ursache kann bereits im Material vor dem Erhitzen vorhanden sein. Sie kann stammen von ungleichmäßiger Induktionserwärmung, einer falschen Beziehung zwischen Spule und Werkstück, instabilem Scannen oder Drehen, oder schlechtem Abschrecken unmittelbar nach dem Erhitzen.
Einfach die Induktionsleistung zu erhöhen ist daher kein zuverlässiger Weg, das Problem zu lösen. Ein besserer Ansatz ist es, zu betrachten wo der Bereich mit niedriger Härte auftritt, ob sich das Muster wiederholt, und welcher Teil des Härteprozesses mit diesem Punkt übereinstimmt.
1. Beginnen Sie mit dem Material und dem Oberflächenzustand
Nicht jedes Härteproblem beginnt mit der Induktionshärten Maschine. Der Zustand des Stahls vor dem Härten beeinflusst, wie er auf schnelles Erhitzen und Abkühlen reagiert.
Ungleichmäßige Ausgangs-Mikrostruktur
Starke Variation in der ursprünglichen Mikrostruktur kann zu einer ungleichmäßigen Härtung führen. Mögliche Probleme sind grobe oder inkonsistente Kornstruktur, Carbidabscheidung, lokale Carbidansammlungen, große Bereiche von freiem Ferrit, oder andere signifikante Unterschiede in der Ausgangsstruktur.
Während der Induktionserwärmung, wird die Oberfläche schnell erhitzt. Austenitbildung und Carbiddissolution finden daher innerhalb eines relativ kurzen thermischen Zyklus statt. Wenn die Ausgangsstruktur von einem Bereich zum anderen stark variiert, Die endgültige gehärtete Struktur kann sich auch unterscheiden, selbst wenn die Maschineneinstellungen unverändert bleiben. Dies wird besonders interessant zu untersuchen, wenn derselbe Prozess unterschiedliche Ergebnisse zwischen Materialchargen liefert.
Oberflächenentkohlung
Entkohlung ist eine weitere mögliche Ursache für geringe Oberflächenhärte. Wenn vorheriges Schmieden, Walzen oder Wärmebehandlung eine entkohlte Schicht auf dem Werkstück hinterlassen hat, enthält diese Oberfläche weniger Kohlenstoff als das Material darunter. Nach dem Induktionshärten, Die betroffene Schicht kann möglicherweise nicht die erwartete Härte erreichen. Eine Änderung der Induktionsleistung kann das bereits von der Oberfläche verlorene Kohlenstoff nicht wiederherstellen.
Wenn eine Entkohlung vermutet wird, sollte der Oberflächenzustand überprüft und die betroffene Schicht vor der endgültigen Härtung durch geeignetes Bearbeiten oder Schleifen entfernt werden. Materialgüte, vorherige Bearbeitungsgeschichte und eingehender Oberflächenzustand sollten daher überprüft werden, bevor angenommen wird, dass jeder weiche Bereich ein Geräteproblem ist.
2. Ungleichmäßige oder unzureichende Induktionsbeheizung
Die erforderliche Fläche muss zunächst auf einen geeigneten austenitisierten Zustand erhitzt werden, bevor eine schnelle Kühlung die beabsichtigte gehärtete Struktur erzeugen kann. Wenn ein Teil der Oberfläche nicht genügend Wärme erhält, kann dieser Bereich nach dem Abschrecken weicher bleiben. mögliche Ursachen sind unzureichende Energieeinfuhr, eine zu kurze Heizzeit, ungeeignete Leistungsverteilung, inkonsistente Werkstückposition, falsche Scaneinstellungen, oder eine Änderung des Heizmusters durch die Bauteilgeometrie.
Eine nützliche Unterscheidung muss hier getroffen werden.
Eine Maschine kann genug Gesamtleistung liefern während sie dennoch ein ungleichmäßiges lokales Erwärmungsmuster erzeugt.
Zum Beispiel, Eine Erhöhung der Leistung kann die Temperatur des größten Teils des gehärteten Bereichs erhöhen, während ein schlecht gekoppelter Bereich weiterhin anders erhitzt wird. Dies ist ein Grund, warum niedrige Härte nicht automatisch zu einer höheren Leistungseinstellung führen sollte.
Die Lage des weichen Bereichs ist wichtig. Wenn die Härte nur in der Nähe einer Schulter abnimmt, Durchmesserübergang oder ein anderes spezifisches Merkmal, Das Problem könnte eher mit der lokalen Wärmeverteilung als mit der Nennleistung der Maschine zusammenhängen.
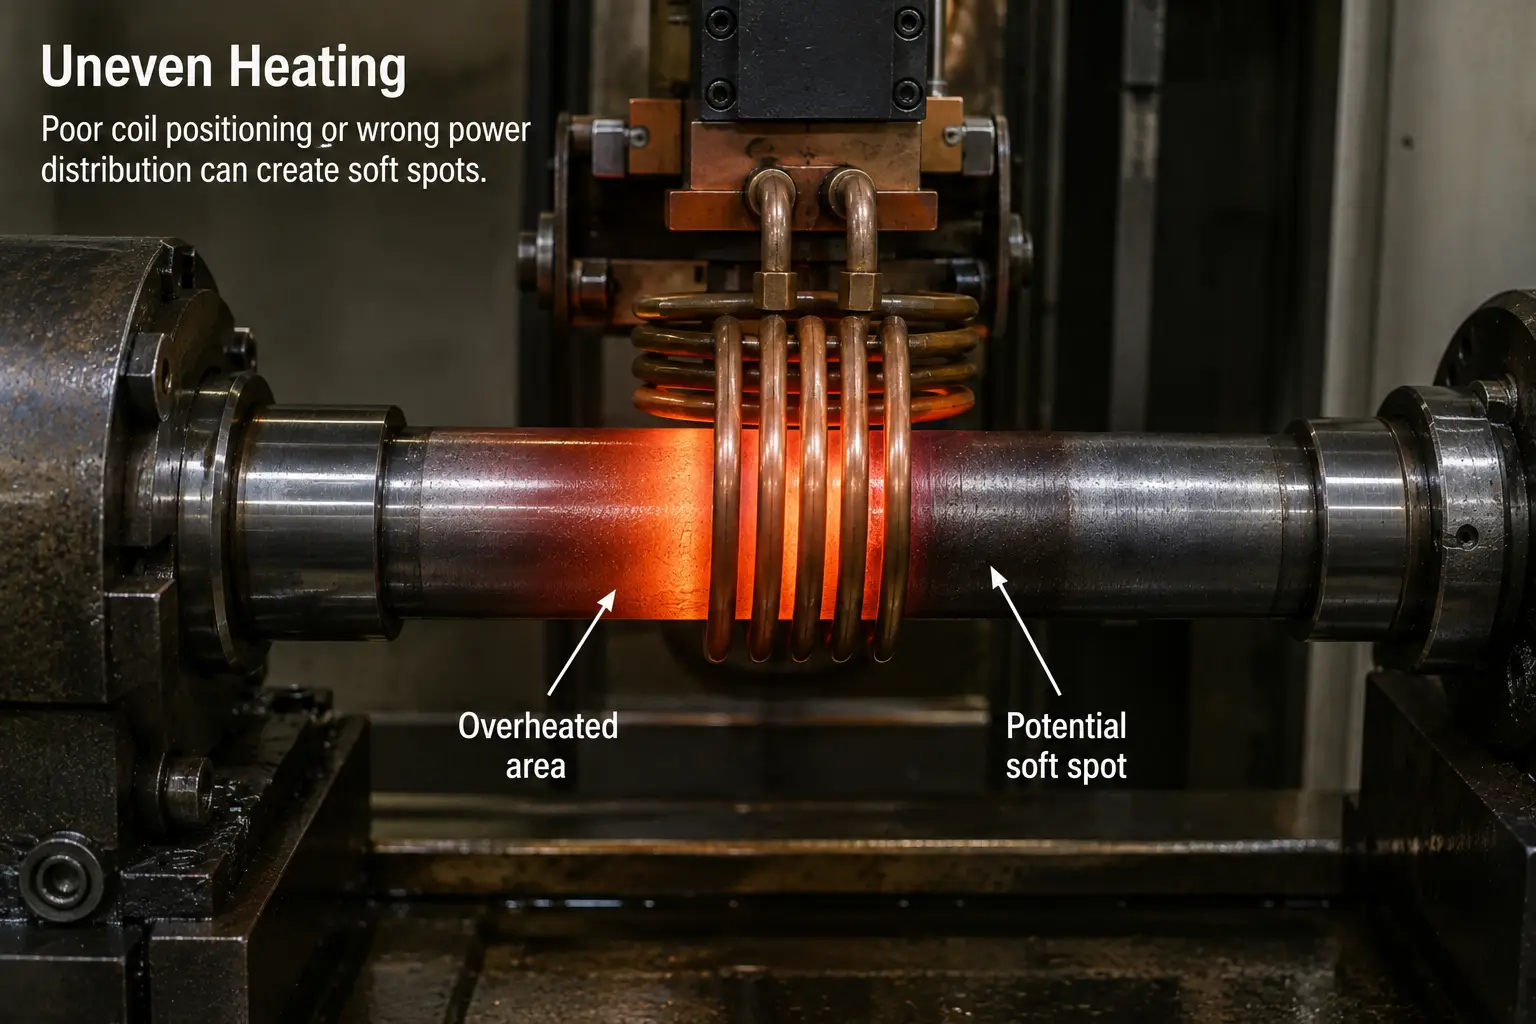
Ein lokaler weicher Punkt kann auftreten, selbst wenn die umgebende Härte innerhalb der Spezifikation liegt.
3. Überprüfen Sie die Induktorschleife, Werkstückposition und Bauteilgeometrie
Beim Induktionshärten, Die Beziehung zwischen dem Induktor und dem Werkstück hat direkten Einfluss auf das Heizmuster. Änderungen in Spulenform, Spulenposition und Spulen-zum-Bauteil-Abstand kann beeinflussen, wie Energie in die Oberfläche verteilt wird. Dies erzeugt mehrere mögliche Quellen ungleichmäßiger Erhitzung: das Werkstück ist nicht im Induktivität zentriert, die Spule hat sich von ihrer ursprünglichen Position bewegt, der Induktor wurde verformt oder beschädigt, der Verschleiß der Vorrichtung hat die Position des Werkstücks verändert, Werkstücksauslauf verändert den Spalt während der Rotation, Ersatzspulen reproduzieren die ursprüngliche Geometrie nicht genau, oder Maßenabweichungen zwischen den Teilen verändern den Kupplungszustand.
Für zylindrische Bauteile, Ein deutlich weicherer Bereich auf einer Seite des Umfangs ist ein guter Grund, die Zentrierung zu überprüfen, Überprüfen Sie den Rundlauf und die Spulenposition, bevor Sie das Heizrezept ändern.
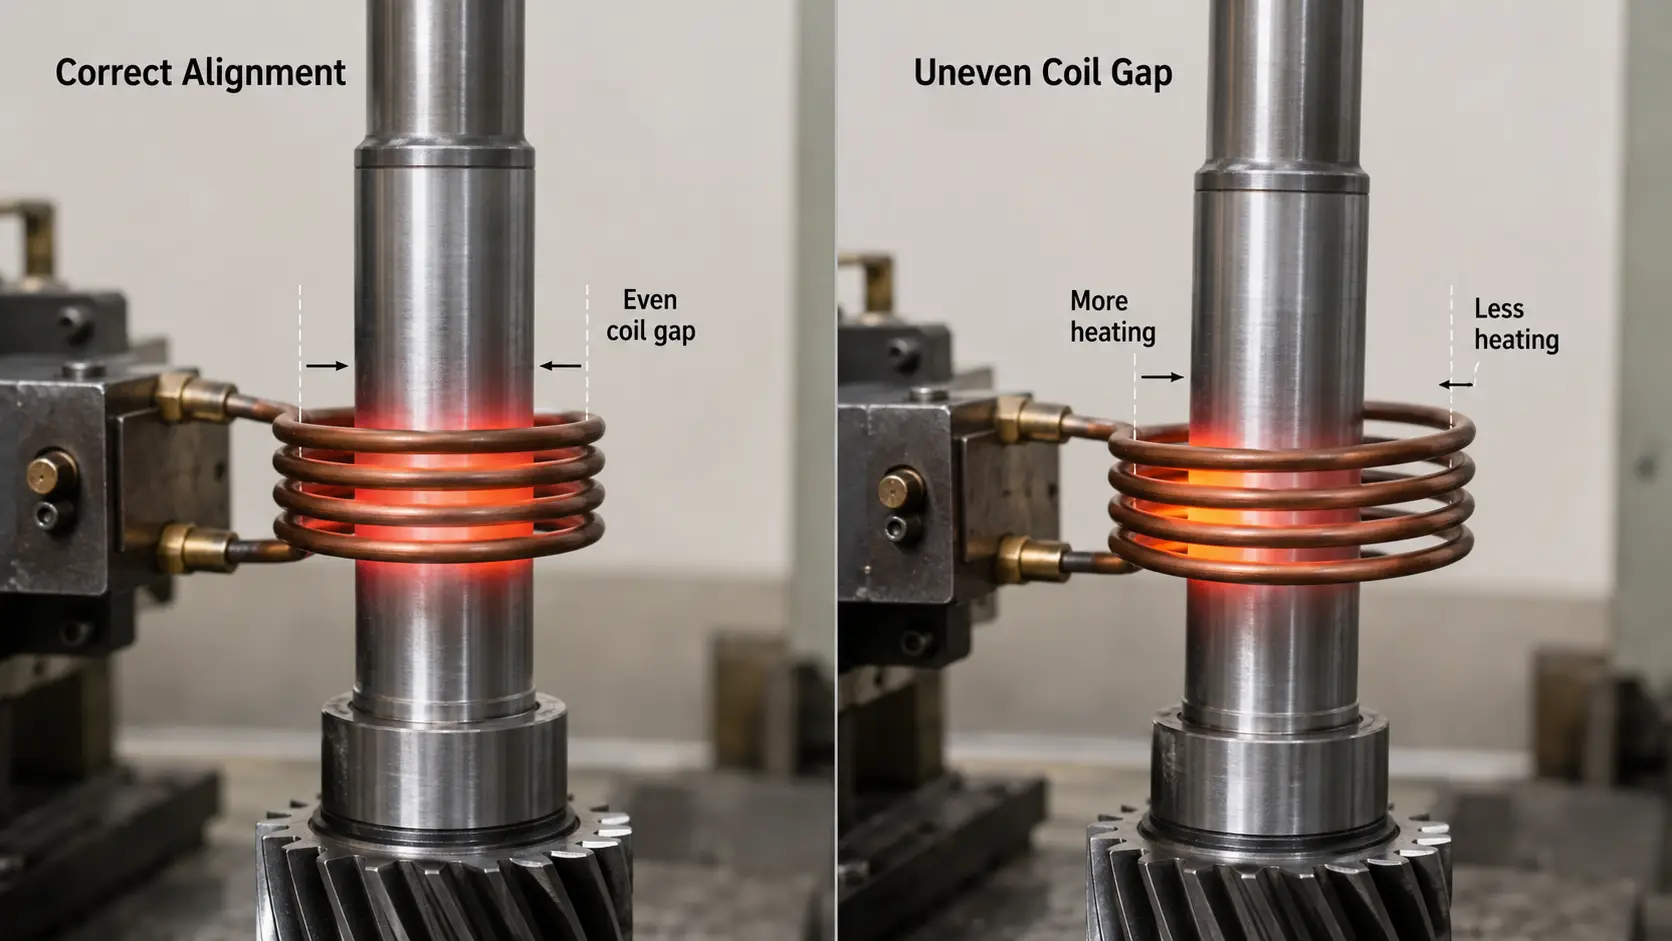
Richtige Ausrichtung (links) im Vergleich zu einem ungleichmäßigen Spulenspalt (rechts) verändert das Erwärmungsmuster auf der Oberfläche.
Geometrie kann nicht ignoriert werden
Abgesetzte Wellen, Schultern, Rillen, dünne Abschnitte, Scharfe Übergänge und Durchmesseränderungen erhitzen sich nicht genau auf die gleiche Weise wie ein einfacher, gleichmäßiger Zylinder. Die lokale thermische Masse ändert sich, und ebenso die elektromagnetische Beziehung zwischen dem Teil und der Spule. Auch die Kühlbedingungen um diese Bereiche können sich ändern.
Eine einzelne feste Einstellung kann daher an einem Abschnitt des Werkstücks ein akzeptables Ergebnis liefern, an einem anderen jedoch ein unerwünschtes Ergebnis. Abhängig von der Komponente, Kann die Verbesserung der Härtegleichmäßigkeit Änderungen der Induktorgeometrie, der Spulenposition, der Heizreihenfolge, der Leistungsaufteilung, der Scanstrategie, oder der Abschreckanordnung erforderlich machen. Die Werkstückgeometrie ist Teil des Härtungsprozesses, nicht nur etwas, das in die Maschine gelegt wird.
4. Scan-Geschwindigkeit und Werkstückrotation können die Härteverteilung beeinflussen
Für Scan-Härten, Der thermische Zyklus hängt teilweise von der relativen Bewegung zwischen Werkstück und Heizungssystem ab. Wenn sich die Bewegung ändert, können sich die Heizbedingungen entlang der gehärteten Länge ändern. Mögliche Probleme umfassen instabile Scangeschwindigkeit, falsch programmierte Geschwindigkeit, Beschleunigung oder Verzögerung innerhalb eines kritischen Härtungsbereichs, inkonsistente Scan-Start- oder Stoppositionen, oder mechanische Bewegungen, die nicht wiederholbar sind.
Eine Härtevariation entlang der Scanning-Richtung sollte daher mit der tatsächlichen Maschinenbewegung verglichen werden. Wenn der Bereich mit niedriger Härte wiederholt an derselben axialen Position auftritt, prüfen Sie, was die Maschine an dieser Position macht, anstatt den Defekt als zufällig zu behandeln.
Werkstückdrehung
Drehung wird oft verwendet, wenn eine zylindrische Komponente gleichmäßiger um ihren Umfang behandelt werden muss. Unregelmäßige Drehung, Rutschen oder mechanische Instabilität kann unterschiedliche Bereiche der Oberfläche unterschiedlichen Heizbedingungen aussetzen.
Jedoch, sollte Rotation nicht nur während des Erhitzens betrachtet werden. Sie beeinflusst auch, wie das Abschreckmedium die Oberfläche erreicht. Die richtige Rotationsbedingung muss daher sowohl mit dem Induktionsheizen als auch mit den Abschreckphasen zusammenarbeiten. Wenn die Härte um den Umfang variiert, prüfen Sie, ob das Werkstück gleichmäßig rotiert, ob das Teil zentriert ist, ob sich der Spalt der Spule während der Rotation verändert, und ob das Sprühmittel den gesamten Umfang korrekt erreicht. Diese Variablen sind oft miteinander verbunden.
5. Ungleichmäßiges Abschrecken ist eine weitere Hauptursache für weiche Stellen
Eine korrekt erhitzte Oberfläche kann dennoch weich bleiben, wenn die Kühlbedingung unzureichend ist. Beim Induktionshärten, Das Abschrecken folgt in der Regel sehr schnell auf die Erhitzungsphase. Ein lokales Versagen beim Kühlen kann daher ein lokales Härteproblem verursachen, selbst wenn das Erhitzungsmuster normal erscheint. Mögliche Ursachen fallen in zwei Gruppen.
Versorgungsprobleme – das Abschreckmittel erreicht die Oberfläche nicht: unzureichender Abschreckungsfluss, ungleichmäßige Sprühverteilung, verstopfte oder teilweise blockierte Düsen, oder unzureichende Zirkulation.
Kontakt- und Mediumprobleme – der Abschrecker erreicht die Oberfläche, kühlt sie aber nicht gleichmäßig: kontaminierte Abschreckung, schlechte Oberflächenbefeuchtung, Luft oder Dampf, die den Kontakt mit der Flüssigkeit stört, instabiler Zustand der Löschung, oder Werkzeuge oder Befestigungen, die einen Teil der Oberfläche abschirmen.
Allein das Sehen von Flüssigkeit aus dem Sprühsystem beweist nicht, dass die Abschreckung gleichmäßig ist.
Die wichtige Frage ist, ob die gesamte erforderliche Oberfläche eine ausreichend gleichmäßige Kühlbedingung erhält.
Abschreckbedingungen ändern sich im Laufe der Zeit
Kühlungsprobleme treten nicht immer sofort auf, wenn ein Prozess eingerichtet wird. Eine Produktionslinie kann lange korrekt laufen und später weiche Stellen produzieren, weil Sprühdüsen teilweise blockiert werden, Verschmutzung baut sich auf, Filtration verschlechtert sich, Zirkulation ändert sich, Düsenposition verschiebt sich, oder Temperaturänderungen über den normalen Prozesszustand hinaus.
Wenn ein etablierter Prozess plötzlich eine ungleichmäßige Härte erzeugt, verdient das Kühlsystem eine frühe Inspektion.
Wie sieht es mit Dampffilm aus?
Wenn eine sehr heiße Oberfläche mit der Flüssigkeit in Kontakt kommt, kann Dampf vorübergehend den direkten Kontakt zwischen Quenchant und Metall stören. Wenn sich dieser Effekt ungleichmäßig um das Werkstück herumentwickelt, kann auch die Kühlung ungleichmäßig werden. Eine gute Zirkulation und eine passende Sprühanordnung helfen, lokale Kühlunterschiede zu verringern.
Die ursprüngliche Wärmebehandlungspraxis, in einigen Anwendungen von Kohlenstoffstahl aggressivere Medien wie Salzlake zu verwenden, sollte nicht als universelle Lösung für das Induktionshärten betrachtet werden. Ein aggressiveres Abschrecken kann auch das Risiko von Verzerrungen oder Rissen erhöhen. Das Abschreckmittel und die Kühlanordnung müssen für die tatsächliche Stahl, Geometrie und Härtungsanforderung ausgewählt werden.
6. Verwenden Sie das Härtebild, um die Ursache einzugrenzen
Wenn ein Teil die Härteprüfung nicht besteht, ist der Wert selbst nur ein Teil der Information. Die Form und Lage des Bereichs mit geringer Härte können nützliche Hinweise liefern.
Die Form und Lage des Bereichs mit geringer Härte zeigen, wo man zuerst suchen sollte.
Betrachten Sie mehrere verschiedene Situationen. Diese Muster liefern für sich genommen keine endgültige Diagnose, aber sie helfen, zu bestimmen, wo man beginnen sollte.
| Muster von weichen Stellen | Wo man zuerst suchen sollte |
|---|---|
| Eine kleine isolierte weiche Stelle | örtliches Sprühversagen · Kontamination · örtlicher Oberflächenzustand · ein lokales Materialproblem · ein Hindernis |
| Eine Seite eines Schafts ist weicher | Werkstückzentrierung · Spalt zwischen Spule und Werkstück · Rundlauf · Spulenverformung · Rotation · Umfangs-Sprühabdeckung |
| Ein weiches Band verläuft entlang des Werkstücks | Scanbewegung · Spulenposition · Werkstückgeometrie · Sprühaufteilung · ob sich das Muster wiederholt |
| Härteänderungen am Beginn oder Ende des Scans | Scan-Start- und Stopp-Positionen · Beschleunigung und Verzögerung · Heizfolge · Zeitabstand zwischen Erwärmen und Abschrecken |
| Gesamthärtebereich zu weich | Werkstoffgüte oder -zustand · Oberflächendekarburierung · unzureichendes Erwärmen · Prozesseinstellungen · unzureichendes Abschrecken |
Für einen umfassenderen Blick auf die Fehlertypen hinter diesen Mustern, siehe unseren Leitfaden zu häufige Induktionshärtungsfehler.
7. Eine praktische Fehlersuche-Sequenz
Mehrere Parameter gleichzeitig zu ändern ist eine der einfachsten Möglichkeiten, die Fehlersuche zu erschweren. Wenn das nächste Werkstück besteht, könnten Sie wissen, dass etwas geholfen hat, aber nicht, welche Änderung das Problem tatsächlich gelöst hat. Eine nützlichere Reihenfolge ist:
Die Härte kartieren
Aufzeichnen, wo jede Messung vorgenommen wurde, nicht nur den niedrigsten Wert. Vergleichen Sie akzeptable und nicht akzeptable Bereiche und bestimmen Sie, ob das Muster zufällig oder wiederholbar ist.
Überprüfen Sie das eingehende Teil
Bestätigen Sie die Stahlgüte und das Materiallos, vorheriger Wärmebehandlungszustand, sofern relevant, Oberflächenzustand, mögliche Entkohlung, und bei Verdacht eine abnormale Mikrostruktur. Wenn das Problem mit einer Änderung der Materialcharge begann, Untersuchen Sie diese Änderung, bevor Sie den Prozess neu aufbauen.
Überprüfen Sie den Induktor und die Vorrichtung
Spulenform prüfen, Position und Arbeitsabstand, Anzeichen von Verformung oder Beschädigung, Zustand der Vorrichtung, Zentrierung und Rundlauf des Werkstücks. Wenn das Problem nach dem Austausch oder der Wartung der Spule aufgetreten ist, Vergleichen Sie das aktuelle Setup mit dem zuvor erfolgreichen.
Überprüfen Sie die Bewegung der Maschine und die Heizparameter
Überprüfen Sie Heizzeit und Leistungsabgabe, Scan-Geschwindigkeit und Scan-Position, Werkstückrotation, und die Start/Stop-Sequenz. Wenn Prozessaufzeichnungen verfügbar sind, Vergleichen Sie einen bekannten guten Zyklus mit einem fehlgeschlagenen.
Überprüfen Sie das Abschrecksystem
Überprüfen Sie den Zustand der Düse und das Sprühmuster, Abschreckmittel-Durchfluss, Zirkulation und Filtration, Zustand und Temperatur des Abschreckmittels, und Werkzeugbehinderung. Überprüfen Sie den Spray dort, wo der weiche Bereich tatsächlich auftritt.
Untersuchen Sie die Struktur, wenn die Ursache noch unklar ist
Eine Härteprüfung bestätigt, dass ein Unterschied besteht, aber es erklärt nicht immer die metallurgische Ursache. Bei Bedarf, Schneiden Sie den betroffenen Bereich ab und untersuchen Sie die Mikrostruktur. Dies kann helfen, zwischen unzureichender Transformation zu unterscheiden, schlechte Abschreckung, Entkohlung und abnormales Ausgangsmaterial. Als schneller Vergleich in der Werkstatt kann ein herkömmlicher Aktentest dennoch nützlich sein, Betrachten Sie es jedoch als grobe Screening-Methode und nicht als Ersatz für eine bestimmte Härteprüfung oder metallografische Untersuchung.
8. Wie man das Risiko ungleichmäßiger Härte reduziert
Es gibt keine einzelne Maschinenanpassung, die jede weiche Stelle verhindert. Die Verhinderung muss den gesamten Prozess berücksichtigen.
Material
Eine angemessene Konsistenz in Stahlqualität und im Zustand des eingehenden Materials aufrechterhalten. Wo nötig, auf abnormale Mikrostrukturen prüfen und unzulässige dekarburierte Oberflächenschichten vor der Endhärtung entfernen.
Induktionsheizung
Verwenden Sie eine Induktivität, die der tatsächlichen Werkstückgeometrie entspricht. Halten Sie die Beziehung zwischen Spule und Werkstück wiederholbar, Besondere Aufmerksamkeit nach dem Spulenwechsel, Wartung der Vorrichtungen oder Änderungen der Bauteilmaße. Verlassen Sie sich nicht nur auf die Leistung, um ein ungleichmäßiges Heizmuster zu korrigieren.
Maschinenbewegung
Halte die Scangeschwindigkeit, Positionierung und Werkstückdrehung wiederholbar. Für Teile mit mehreren Durchmessern oder komplexerer Geometrie, Überprüfe, ob sich Bewegungs- und Heizstrategie durch verschiedene Abschnitte des Werkstücks ändern müssen.
Abschrecken
Pflege des Sprüh- und Kühlsystems als Prozesskomponente, und nicht nur als Hilfssystem. Überprüfen Sie den Zustand der Düse, Sprühabdeckung, Zirkulation, Filtration und Zustand des Abschreckmittels regelmäßig. Ein stabiler Heizprozess kann eine instabile Abschreckung nicht ausgleichen.
Inspektion
Definieren Sie, wo die Härte gemessen werden soll. Zur Fehlerbehebung, Behalten Sie den Ort der Messungen bei, anstatt nur einen Minimal- und Maximalwert zu protokollieren. Wo möglich, Vergleichen Sie Härtemuster mit Maschinenpositionen, Heizaufzeichnungen und Abschreckzonen – das macht es viel einfacher, einen Defekt mit seiner physischen Ursache in Verbindung zu bringen.
Schlüssel zum Mitnehmen
Ungleichmäßige Härte nach Induktionshärten wird am besten als Prozessuntersuchung behandelt, nicht als einzelne Parameterlösung. Das Ergebnis hängt davon ab, dass eine Kette zusammenarbeitet:
Material → Oberflächenzustand → Induktor und Geometrie → Erwärmung → Maschinenbewegung → Abschrecken
Wenn eine weiche Stelle auftritt, beginnen Sie mit ihrer Lage – isoliert oder kontinuierlich, einseitig, oder nach dem Scan – und verbinden Sie dieses Muster mit der physikalischen Ursache, bevor Sie eine Einstellung ändern.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Was verursacht weiche Stellen nach dem Induktionshärten?
Es gibt keine einzelne universelle Ursache. Weiche Stellen können durch Material- oder Mikrostrukturunterschiede, Oberflächenentkohlung, unzureichende lokale Erwärmung, falsche Spulenpositionierung, instabilem Scannen oder Drehen, oder ungleichmäßiges Abschrecken entstehen. Die Lage und das Muster des weichen Bereichs sollten überprüft werden, bevor die Maschine eingestellt wird.
Kann die Induktionsspule ungleichmäßige Härte verursachen?
Ja. Spulengeometrie, Position und der Abstand zwischen Spule und Werkstück beeinflussen die Wärmeverteilung. Wenn das Teil nicht zentriert ist, die Spule beschädigt wurde, oder eine Ersatzspule sich von der Originalspule unterscheidet, das Heizmuster kann sich ändern.
Warum ist eine Seite einer gehärteten Welle weicher als die andere?
Mögliche Ursachen sind eine exzentrische Werkstückposition, übermäßiges Ausschlagen, ungleicher Spalt zwischen Spule und Werkstück, instabile Rotation, und ungleichmäßige Sprühabdeckung. Sowohl das Heiz- als auch das Abschrecksystem sollten überprüft werden.
Soll ich die Induktionsleistung erhöhen, wenn die Härte zu niedrig ist?
Nicht bevor die wahrscheinliche Ursache identifiziert wurde. Höhere Leistung kann helfen, wenn das Problem unzureichendes Erhitzen ist. Es wird nicht die Entkarbonisierung korrigieren, schlechtes Material, Spulenfehlstellung, Verstopfte Spritzdüsen oder eine falsche Abschreckbedingung. Leistung zu erhöhen ohne Diagnose kann auch Bereiche überhitzen, die bereits akzeptabel waren.
Diagnose eines wiederkehrenden weichen Punkts?
Senden Sie uns Ihre Härtekarte, Material-Spezifikation und ein Foto des fehlerhaften Bereichs. Wir helfen Ihnen, es bis zur Spule zurückzuverfolgen, die Scan-Bewegung oder die Abschreckung.


