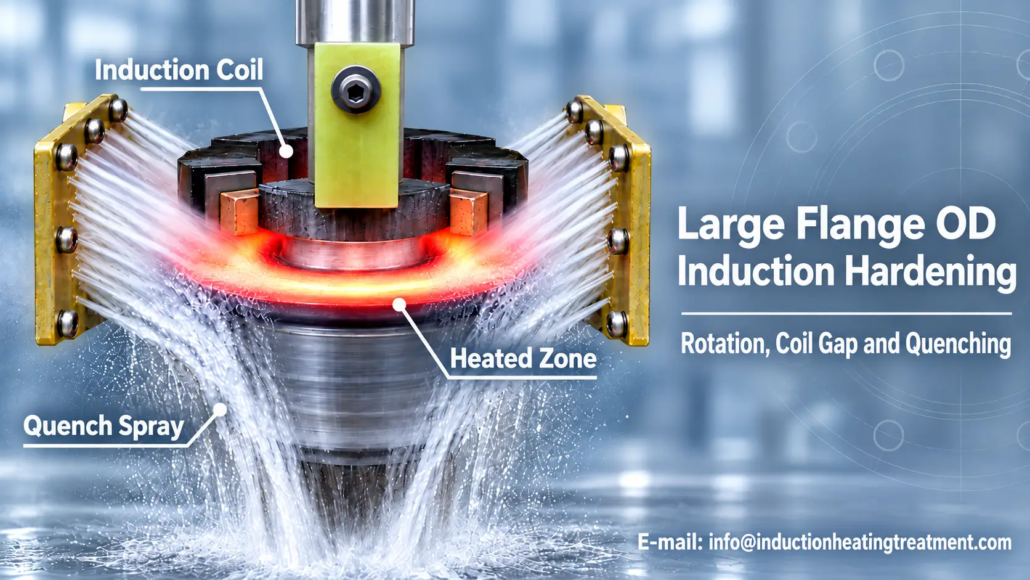
Großer Flansch-Außendurchmesser, Induktionshärten: Drehung, Spulenspalt und Abschreckung
Wie Werkstückrotation, Die Positionierung des Induktors und die Sprühabschreckung beeinflussen die Gleichmäßigkeit der Umfangshärtung
Induktionshärten mit großem Außendurchmesser des Flansches erfordert eine koordinierte Steuerung der Werkstückrotation, Induktionserwärmung und Abschrecken. Wenn eine lokalisierte Induktionsspule den Außendurchmesser schrittweise behandelt, Schwankungen der Oberflächengeschwindigkeit, Der Spalt zwischen Spule und Teil oder die Kühlbedingungen können die Härte und die Härtetiefe am Umfang beeinflussen.
Die größte Herausforderung besteht darin, den vorgegebenen gehärteten Bereich konsistent zu erzeugen, insbesondere bei großen Bauteilen, bei denen Werkstückunrundheit auftritt, Die Positionierung und der Beginn/das Ende des Härtungspfads können zu lokalen Abweichungen führen.
2. Werkstückrotation und Oberflächengeschwindigkeit
3. Spulenpositionierung, Spalt und Rundlauffehler
4. Kontinuität bei Sprühabschreckung und Umfangshärtung
5. So bewerten Sie die Härtungsgleichmäßigkeit
1. So funktioniert die Induktionshärtung mit großem Außendurchmesser von Flanschen
Bei der Induktionshärtung mit großem Außendurchmesser handelt es sich um einen Oberflächenwärmebehandlungsprozess, der auf die äußere zylindrische Oberfläche eines geeigneten Stahls angewendet wird Flansch oder Flanschbauteil.
Eine Induktionsspule erhitzt den ausgewählten Oberflächenbereich auf die für die Austenitisierung erforderliche Temperatur. Das Abschrecken sorgt dann für die erforderliche Abkühlung, um eine gehärtete Mikrostruktur zu entwickeln.
Ziel ist es, die vorgegebene Härte und Härteschichttiefe innerhalb des erforderlichen Außendurchmesserbereichs zu erreichen, anstatt das gesamte Bauteil zu härten.
Die äußeren Durchmesser (Außendurchmesser) muss von der Flanschfläche unterschieden werden, Bohrung oder angrenzende Schultern. Diese Oberflächen haben unterschiedliche Geometrien und erfordern möglicherweise unterschiedliche Induktoranordnungen.
Auch die Materialeignung muss festgestellt werden. Nicht jedes Flanschmaterial kann durch herkömmliches Induktionsumwandlungshärten die erforderliche Härte erreichen.
Rotations- und Scananordnungen
Es sind mehrere Heizanordnungen möglich:
Rotierendes Werkstück: Der Flansch rotiert an einer lokalisierten Induktionsspule vorbei.
Beweglicher Induktor: Der Induktor bewegt sich um das Werkstück herum, während der Flansch stationär bleibt oder eine Hilfsbewegung ausführt.
Einmalhärtung: Der gewünschte Bereich wird erhitzt, ohne dass der Umfang fortlaufend abgetastet wird.
Diese Anordnungen stellen keine identischen Anforderungen an das Erhitzen und Abschrecken.
Für ein rotierendes Werkstücksystem, Der Außendurchmesser des Flansches durchläuft eine lokalisierte Heizzone. Jede Oberflächenstelle erhält Wärme, wenn sie sich relativ zum Induktor bewegt, Anschließend erfolgt je nach Maschinenanordnung ein Abschrecken.
Das resultierende Verhärtungsmuster hängt von der Beziehung zwischen der Oberflächenbewegung ab, Hitzeeinwirkung, Spulenpositionierung und -kühlung.
Die folgenden Abschnitte konzentrieren sich auf diese Rotationsmethode, Dies verdeutlicht die besonderen Herausforderungen bei der Behandlung eines großen Umfangs mit einem lokalisierten Induktor.
2. Werkstückrotation und Oberflächengeschwindigkeit
Durch die Rotation wird bestimmt, wie sich die Flanschoberfläche durch die Heizzone bewegt. Jedoch, Drehzahl in Umdrehungen pro Minute (U/min) stellt nicht direkt die Geschwindigkeit der Außenfläche dar.
Drehzahl im Verhältnis zur Umfangsgeschwindigkeit der Oberfläche
Für ein rundes Werkstück:
v = πDn
Wo:
— v = Umfangsgeschwindigkeit der Oberfläche (m/min)
— D = Außendurchmesser (m)
— N = Drehzahl (U/Min)
Bei gleicher Drehzahl, Ein größerer Flansch hat eine höhere Umfangsgeschwindigkeit.
Für einen lokalisierten Induktor, Eine höhere Oberflächengeschwindigkeit bedeutet im Allgemeinen, dass jeder Punkt während eines Durchgangs weniger Zeit in der aktiven Heizzone verbringt.
Dies wirkt sich auf die Hitzeeinwirkung aus, Allerdings bestimmt es nicht selbst die endgültige Falltiefe. Leistung, Frequenz, Spulenform, Wärmeleitung, Auch der Materialzustand und der komplette Heizzyklus beeinflussen das Ergebnis.
Ein Prozess mit wiederholten Umdrehungen kann einen anderen thermischen Verlauf haben als ein Prozess, bei dem die erforderliche Erwärmung während eines einzigen Umfangsdurchgangs durchgeführt wird.
Warum eine konstante Drehzahl nicht ausreicht
Eine stabile Drehzahl ist wichtig, eine gleichmäßige Erwärmung ist jedoch nicht gewährleistet.
Wenn ein Flansch exzentrisch montiert ist, Der Außendurchmesser kann sich bei jeder Umdrehung einem stationären Induktor nähern und von ihm entfernen, auch wenn die Drehzahl konstant bleibt.
Vorrichtungsbewegung, Auch mechanische Vibrationen oder Änderungen der Auflagebedingungen können die Beziehung zwischen Flansch und Heizzone beeinflussen.
Beim Einrichten eines Prozesses, Ingenieure sollten daher sowohl die tatsächliche Drehbewegung als auch die geometrische Stabilität des Werkstücks berücksichtigen.
Die gewählte Geschwindigkeit sollte zusammen mit der Heizzonengeometrie und der Abschreckanordnung bewertet werden. Eine Erhöhung der Drehzahl zur Reduzierung der Hitzeeinwirkung kann auch die Zeit zwischen dem Erhitzen und dem anschließenden Abkühlen verändern.
Die Rotation ist keine unabhängige Anpassung, die optimiert werden kann, ohne den Rest des Prozesses zu berücksichtigen.
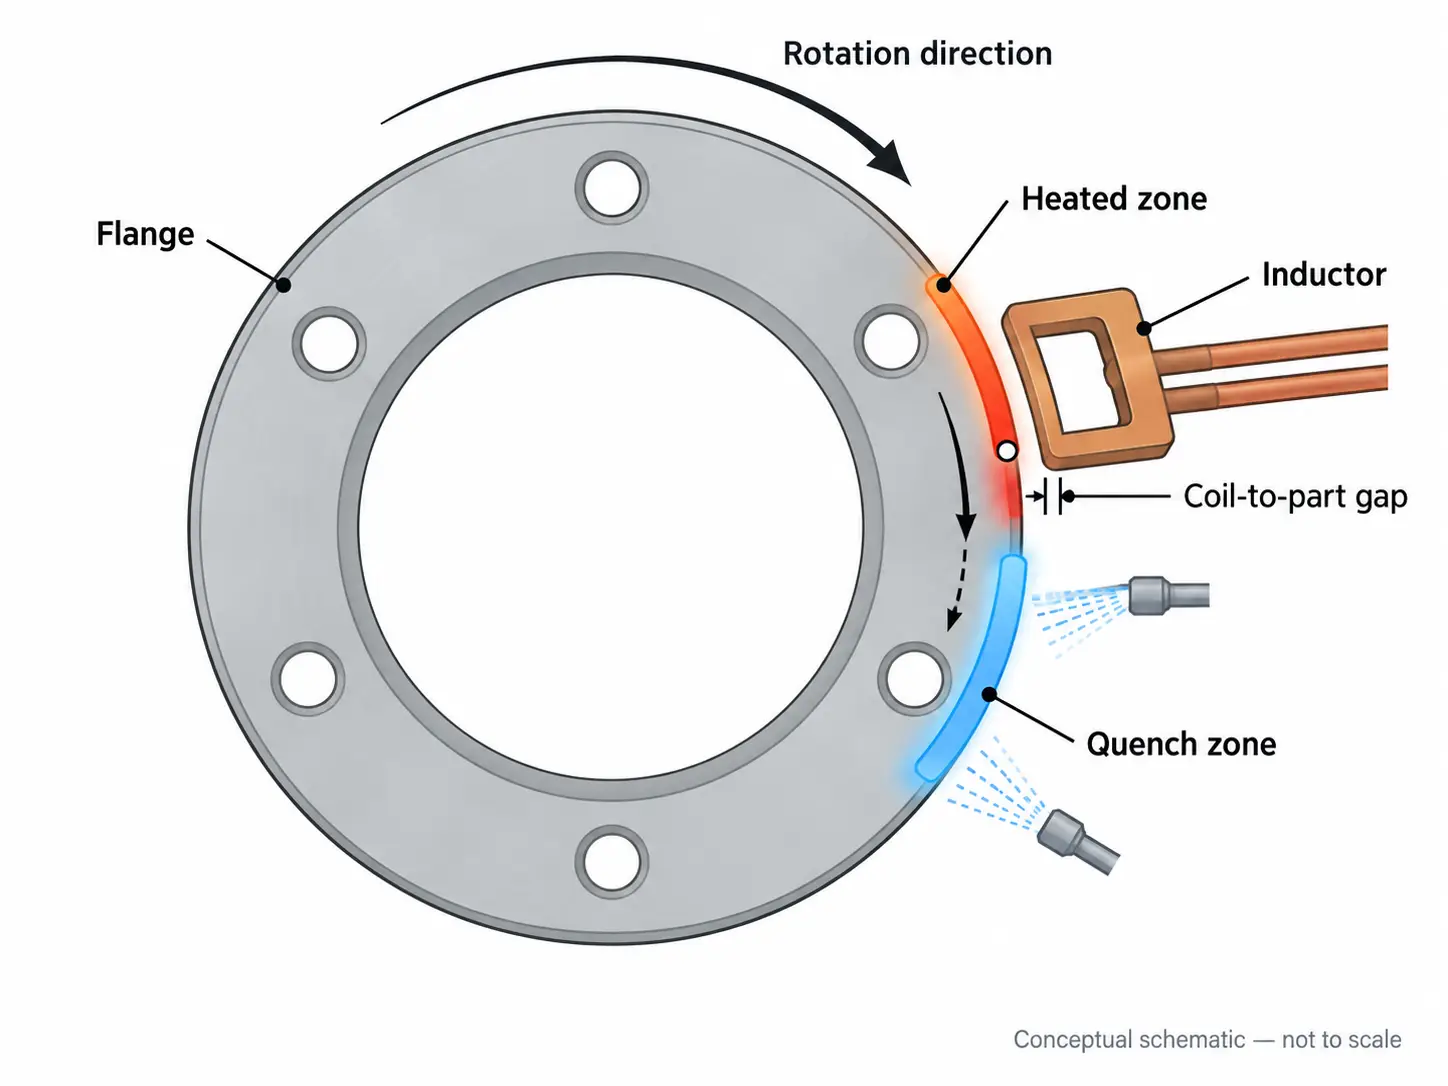
Rotierender Flansch, Lokalisierte Induktor- und Sprühabschreckungsposition bei der Umfangshärtung.
3. Spulenpositionierung, Spalt und Rundlauffehler
Der Spulen-Teil-Abstand ist der Abstand zwischen der aktiven Induktionsspule und der Werkstückoberfläche. Es beeinflusst die elektromagnetische Kopplung und die Verteilung der induzierten Erwärmung.
Für die Härtung großer Flanschaußendurchmesser, Die Aufrechterhaltung der beabsichtigten Beziehung zwischen Spule und Teil kann schwieriger sein als bei einem kleineren, exakt zentriertes Bauteil.
Wie Unrundheit den Spulenspalt verändert
Der Radialschlag führt dazu, dass sich der Außendurchmesser des Flansches relativ zu seiner Rotationsachse bewegt.
Wenn das Werkstück an einem stillstehenden Induktor vorbeirotiert, Diese Bewegung kann zu einem sich verändernden Spalt zwischen Spule und Teil am Umfang führen.
Ein kleinerer Spalt erhöht im Allgemeinen die elektromagnetische Kopplung, während ein größerer Spalt ihn verringert. Abhängig von der Spulenkonstruktion und den Betriebsbedingungen, Diese Änderungen können die lokale Erwärmungsrate oder das Verfestigungsmuster verändern.
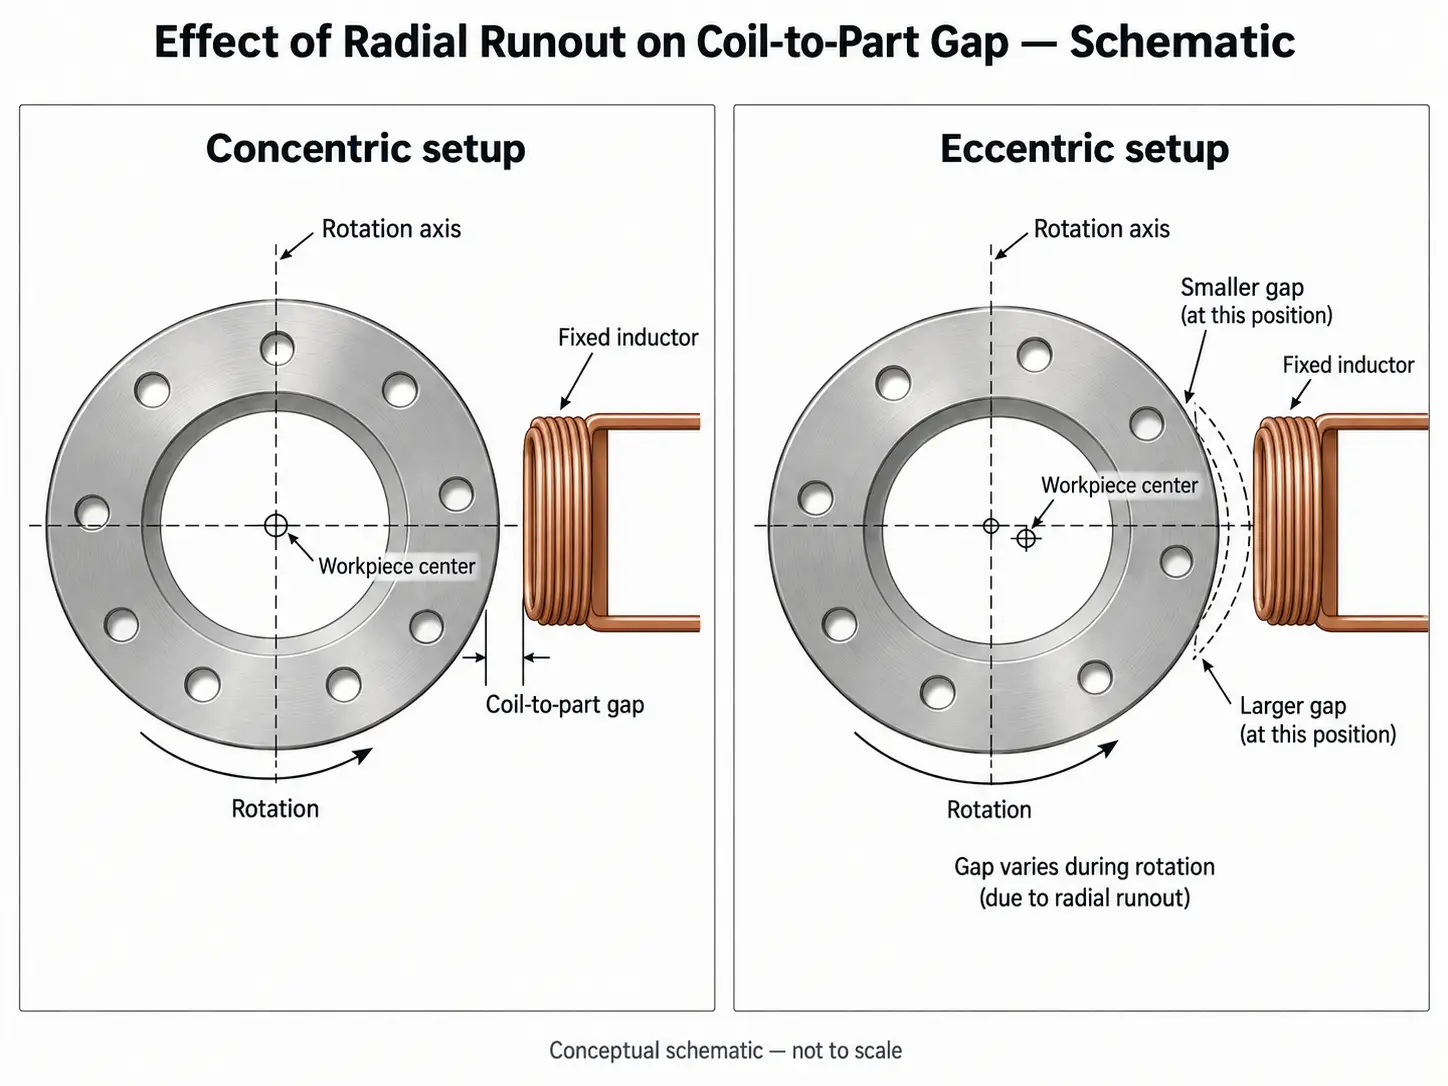
Der Radialschlag verändert den Spalt zwischen Spule und Teil am Flanschumfang.
Dies bedeutet nicht, dass jede messbare Schwankung des Rundlauffehlers zu inakzeptablen Härteschwankungen führt. Der Effekt hängt vom vollständigen Aufheiz- und Abschreckvorgang ab.
Jedoch, wenn Umfangshärte- oder Härtetiefenschwankungen auftreten, Radialschlag und Werkstückzentrierung sind sinnvolle Bedingungen, die vor einer Änderung der Leistungseinstellungen überprüft werden sollten.
Spulenausrichtung und Flanschgeometrie
Der Nennspalt ist nur ein Teil der Induktorpositionierung.
Die Spule muss außerdem mit dem angegebenen gehärteten Band übereinstimmen. Ob es axial oder radial verschoben wird, Der erhitzte Bereich kann sich von der gewünschten Position entfernen.
Angrenzende Schultern, Stufen und Änderungen in der Abschnittsdicke können die Wärmeverteilung weiter beeinflussen.
Aus diesem Grund, Der Induktor sollte relativ zur tatsächlichen Flanschgeometrie und nicht nur zum Nennaußendurchmesser positioniert werden.
Zu den wichtigen Einrichtungsprüfungen gehören::
— Werkstückzentrierung und Rundlauf.
— Spulenausrichtung mit dem erforderlichen OD-Härtungsband.
— Tatsächlicher Abstand während der Rotation.
— Stabilität der Befestigung und Stütze.
— Ausreichender Freiraum für Maßabweichungen und thermische Bewegungen.
Ein möglichst kleiner Spulenabstand ist nicht unbedingt die richtige Wahl. Der gewählte Abstand muss eine geeignete Kopplung ermöglichen und gleichzeitig die erwartete Werkstück- und Maschinenbewegung aufnehmen.
Einige Systeme verwenden möglicherweise eine kontrollierte Induktorpositionierung oder Lückenverfolgung. Auch ein fester Induktor kann sinnvoll sein, wenn die mechanische Anordnung den erforderlichen Abstand einhält.
4. Kontinuität bei Sprühabschreckung und Umfangshärtung
Das Erhitzen des Flansches auf den erforderlichen Zustand ist nur ein Teil des Induktionshärtens. Der anschließende Abkühlzyklus entscheidet darüber, ob der erhitzte Stahl die gewünschte gehärtete Mikrostruktur entwickelt.
In rotierender Anordnung, Das Sprühabschrecken muss auf die Heizzone und die Oberflächenbewegung abgestimmt sein.
Sprühposition und Abschreckzeitpunkt
Wenn die Sprühabschreckzone auf die Induktionsspule folgt, Jede Oberflächenstelle durchläuft eine Erwärmung, bevor eine wirksame Abkühlung erreicht wird.
Die Zeit zwischen diesen Stufen hängt teilweise von den relativen Positionen der Heiz- und Abschreckzonen und der Oberflächengeschwindigkeit ab.
Eine Änderung der Drehzahl kann sich daher sowohl auf die Erwärmungszeit als auch auf den Abschreckzeitpunkt auswirken.
Eine geeignete Sprühanordnung muss auch das vorgesehene verhärtete Band abdecken. Ungleichmäßige Sprühverteilung, verstopfte Düsen, Änderungen im Abschreckzustand oder eine falsche Sprühpositionierung können zu Unterschieden in der Kühlung führen.
Ein stabiler Gesamtdurchflusswert zeigt nicht unbedingt eine gleichmäßige lokale Abkühlung an der Werkstückoberfläche.
Das Ziel besteht nicht nur darin, die Kühlintensität zu maximieren, sondern es müssen Kühlbedingungen geschaffen werden, die für den Stahl und das gewünschte Härtungsergebnis geeignet sind.
Allgemeine Löscheigenschaften, Sprühverteilung und Abschreckverzögerungskontrolle werden in besprochen Abschreckkontrolle beim Induktionshärten.
Warum die Start-/Endregion Aufmerksamkeit verdient
Eine besondere Herausforderung kann entstehen, wenn ein lokalisierter Induktor den gesamten Umfang abtastet.
Am Anfang und Ende des Härteweges, Das Material kann eine andere thermische Vorgeschichte erfahren als der Zwischenbereich.
Wenn der Übergang nicht ordnungsgemäß gesteuert wird, Es kann ein nicht ausreichend beheizter Bereich verbleiben. Alternativ, Überlappung oder lokales Wiedererwärmen können die Härte des zuvor behandelten Materials verändern.
Unter bestimmten Voraussetzungen, Dies kann eine erzeugen Softzone starten/stoppen oder Diskontinuität in der gehärteten Schicht.
Dieses Problem ist mit bestimmten Umfangsscanmethoden verbunden. Es handelt sich nicht um einen unvermeidbaren Fehler bei jedem Prozess mit rotierenden Werkstücken.
Spezialisierte Großring-Härtesysteme nutzen koordinierte Scan-Anordnungen, um dieses Problem zu lösen. Zum Beispiel, SAET-Induktion beschreibt ein nahtloses Mehrkopf-Härtesystem, während DKK beschreibt eine Zwei-Spulen-Anordnung zur Steuerung des Verbindungsbereichs von Scans mit großen Ringen.
Diese sind spezifisch Großringanwendungen, Keine universellen Ausrüstungsanforderungen für die Außenhärtung von Flanschen.
Ob ein Flansch eine vollständige Umfangshärtungskontinuität benötigt, hängt von seinen technischen Spezifikationen ab. Einige Komponenten ermöglichen möglicherweise einen definierten Übergang oder einen unbehandelten Bereich.
Wo eine durchgehende gehärtete Schicht erforderlich ist, Der Start-/Endbereich sollte während der Prozessentwicklung und -inspektion explizit bewertet werden.
5. So bewerten Sie die Härtungsgleichmäßigkeit
Bei einem stabilen Maschinenprogramm ist das nicht der Fall, von selbst, beweisen, dass die vorgegebene Aushärtungsschicht erreicht wurde.
Für die Härtung großer Flanschaußendurchmesser, Die wichtige Frage ist, ob Härte, Einsatztiefe und Härtebildlage entsprechen den Anforderungen an den relevanten Stellen am Umfang.
Identifizieren Sie, wo die Abweichung auftritt
Der Ort eines abnormalen Ergebnisses kann die erste Untersuchung leiten.
| Beobachtetes Ergebnis | Was ist zuerst zu untersuchen? |
|---|---|
| Die Härte variiert über den Umfang | Auslaufen, Spulenspalt, Rotation und Sprühverteilung |
| Weicher Bereich nahe dem Start/Ende des Scans | Heizüberlappung, Übergangssequenz und Löschzeitpunkt |
| Verhärtetes Band wird verdrängt | Spulenausrichtung, Werkstückpositionierung und Bearbeitungspfad |
| Die Oberflächenhärte ist akzeptabel, die Härtetiefe variiert jedoch | Erhitzungsexposition, Kopplungsbedingungen und Materialreaktion |
Diese Beobachtungen helfen bei der Priorisierung von Kontrollen, stellen jedoch keine eindeutige Ursache dar.
Zum Beispiel, Ein lokaler Bereich mit geringer Härte kann mit einer unzureichenden Erwärmung verbunden sein, unterschiedliche Kühlbedingungen oder eingehende Materialschwankungen. Härtemessungen allein können diese Möglichkeiten nicht zuverlässig unterscheiden.
Überprüfen Sie mehr als nur die Oberflächenhärte
Oberflächenhärte und Härtetiefe beschreiben unterschiedliche Eigenschaften der gehärteten Schicht.
Eine Komponente kann ihre Anforderungen an die Oberflächenhärte an einem gemessenen Punkt erfüllen, während an anderer Stelle eine unzureichende effektive Einsatztiefe oder ein falsch positionierter gehärteter Bereich vorliegt.
Während der Prozessqualifizierung, Der Prüfplan kann daher Härtemessungen an ausgewählten Winkelpositionen und eine Querschnittsuntersuchung der gehärteten Schicht umfassen.
Besonderes Augenmerk sollte auf Orte gelegt werden, an denen sich die Prozessbedingungen unterscheiden, einschließlich des Start-/Endbereichs, wenn Umfangsabtastung verwendet wird.
Methoden zur Messung der Falltiefe und Akzeptanzkriterien sollten der geltenden Spezifikation entsprechen. ISO 18203:2026 behandelt Methoden zur Bestimmung der Dicke oberflächengehärteter Schichten in Stahl, einschließlich solcher, die durch Induktionshärten hergestellt werden.
Bei Flanschunrundheit können auch Maßprüfungen erforderlich sein, Rundheit oder andere Toleranzen sind entscheidend.
Überprüfen Sie die Ursache, bevor Sie den Prozess anpassen
Wenn eine Härtungsschwankung festgestellt wird, Bestätigen Sie zunächst den Fehlerort und die Messergebnisse. Vergleichen Sie dann diese Positionen mit der tatsächlichen Werkstückbewegung, Spulenposition und Löschsequenz.
Durch eine Erhöhung der Leistung kann ein durch die exzentrische Montage verursachtes Problem möglicherweise nicht behoben werden. Eine Änderung der Rotationsgeschwindigkeit kann sowohl die Erwärmungszeit als auch den Abkühlzeitpunkt verändern. Das Anpassen der Sprühanordnung kann sich auf das Härtungsergebnis auswirken, ohne dass eine zugrunde liegende Erwärmungsschwankung korrigiert wird.
Jede Prozessanpassung sollte anhand der tatsächlichen Härteanforderungen überprüft werden.
Zur umfassenderen Fehlerbehebung, siehe Ungleichmäßige Härte nach Induktionshärten.
Schlüssel zum Mitnehmen
Induktionshärten mit großem Außendurchmesser des Flansches hängt von drei eng miteinander verbundenen Bedingungen ab: wie sich das Werkstück durch die Heizzone bewegt, wie der Induktor mit der Oberfläche koppelt, und wie der erhitzte Bereich abgeschreckt wird.
Voraussetzung für eine sichere Verarbeitung ist die Schaffung dieser Voraussetzungen für die tatsächliche Flanschgeometrie, Material- und Härtespezifikation.
Der letzte Maßstab für den Erfolg ist nicht die konstante Drehzahl, Kraft oder Sprühfluss allein, sondern ein verifizierter gehärteter Bereich, der die erforderliche Härte erfüllt, Gehäusetiefe und Umfangsabdeckung.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Warum garantiert eine konstante Drehzahl keine gleichmäßige Aushärtung des Flanschaußendurchmessers??
Bei konstanter Drehzahl, Exzentrische Montage oder Radialschlag können den Außendurchmesser bei jeder Umdrehung näher an einen stationären Induktor heran oder von ihm weg bewegen, Änderung des Spalts zwischen Spule und Teil und lokaler Erwärmung. Die Rotation muss zusammen mit der Stabilität der Werkstückgeometrie bewertet werden, Spulenposition und die Löschanordnung.
Verursacht Rundlauffehler immer Härteschwankungen??
Nicht unbedingt. Die Auswirkung eines sich ändernden Spulenspalts hängt vom gesamten Aufheiz- und Abschreckprozess ab. Jedoch, wenn Umfangshärte- oder Härtetiefenschwankungen auftreten, Unrundheit und Werkstückzentrierung sind sinnvolle Bedingungen, die überprüft werden müssen, bevor die Leistungseinstellungen geändert werden.
Wie wird die weiche Anfangs-/Endzone beim Umfangsscannen behandelt??
Der Beginn und das Ende des Scans können einen unterschiedlichen thermischen Verlauf aufweisen, Dies kann zu einem unterbeheizten Bereich oder einer Überlappung führen. Spezialisierte Systeme nutzen koordiniertes Mehrkopf- oder Mehrspulenscannen zur Steuerung des Fügebereichs. Der Start-/Endbereich sollte während der Prozessentwicklung und -inspektion explizit bewertet werden.
Warum reicht die Oberflächenhärte allein nicht aus, um die Gleichmäßigkeit der Härtung zu überprüfen??
Oberflächenhärte und Härtetiefe beschreiben unterschiedliche Eigenschaften. Ein Teil kann an einer Stelle die Oberflächenhärte erreichen, während an anderer Stelle eine unzureichende effektive Härtetiefe oder ein falsch platzierter gehärteter Bereich vorliegt. Die Inspektion sollte Härteprüfungen an ausgewählten Winkelpositionen und Querschnittsuntersuchungen umfassen, mit Falltiefenmethoden gemäß der geltenden Spezifikation.
Ein großer Flansch- oder Ringaußendurchmesser muss gehärtet werden?
KOTRON liefert Induktionshärtungsanlagen für Flansche, Anwendungen mit Ring- und Scheibenaußendurchmessern. Teilen Sie Ihre Werkstückabmessungen mit, Material- und Härtespezifikation, um ein geeignetes Verfahren zu besprechen.