
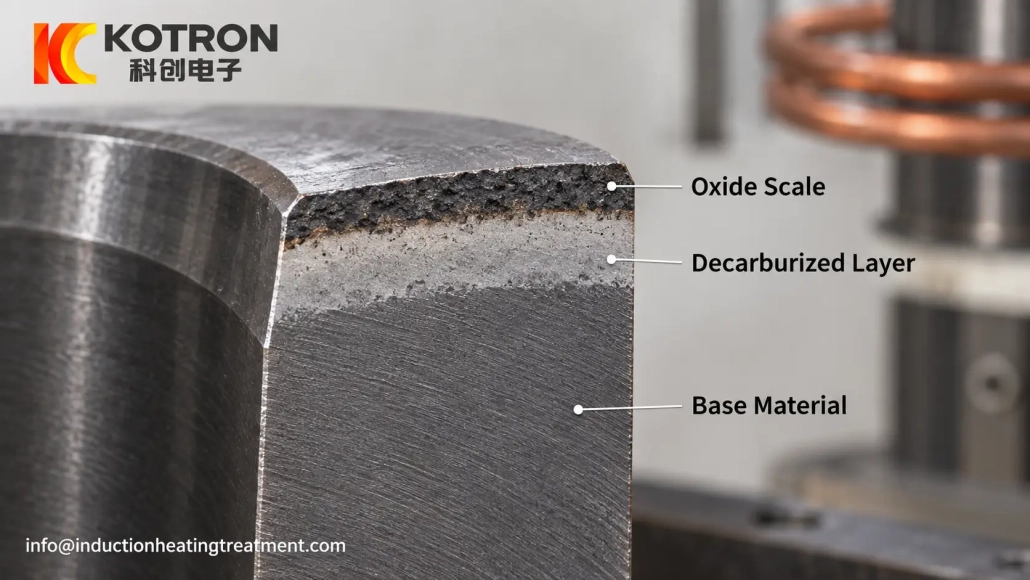
Обезуглероживание поверхности при индукционной закалке: Причины, Обнаружение, и контроль
Отделение потерь углерода от проблем нагрева и закалки
Низкая твердость поверхности после индукционной закалки не означает автоматически, что возник индукционный процесс. поверхностная декабюризация.
Обедненный углеродом слой мог образоваться раньше во время прокатки., ковка, отжиг или другая высокотемпературная операция. В других случаях, проблема может быть вовсе не в обезуглероживании, но недостаточный нагрев, плохая закалка или локальное мягкое место.
Поэтому полезным подходом является сначала определить состояние поверхности., определить, насколько глубоко он простирается, и только потом решать, какую часть производственного процесса необходимо изменить.
2. Откуда берется обезуглероживание в деталях, подвергнутых индукционной закалке
3. Обезуглероживание или результат мягкого упрочнения?
4. Как подтвердить и измерить глубину обезуглероживания
5. Профилактика и корректирующие действия
6. Когда стоит учитывать защитную атмосферу
1. Что такое поверхностное обезуглероживание — и чем она отличается от оксидной окалины
Обезуглероживание – потеря углерода из поверхностной области стали при высокотемпературном воздействии. Пораженная область обычно описывается как обезуглероженный слой, или просто обезуглероженный слой в термической практике.
В зависимости от тяжести, поверхность может иметь частичное или полное обезуглероживание.. Расстояние от поверхности до материала, на котором может быть обнаружен эффект, называется глубина обезуглероживания.
Окисление - это другой процесс..
Когда горячая сталь реагирует с окислительной атмосферой, на поверхности образуются оксиды. Видимый результат обычно оксидная окалина или окисления.
| Состояние | Основное изменение | Типичное последствие |
|---|---|---|
| Окисление поверхности | На поверхности стали образуются оксиды. | Налет, шероховатость, очистка или потеря материала |
| Обезуглероживание | Содержание углерода уменьшается под поверхностью | Пониженная прокаливаемость и пониженная твердость поверхности. |
| Оба | Окисление и потеря углерода происходят при воздействии высоких температур. | Проблемы с качеством поверхности и твердостью |
Это различие имеет значение, поскольку удаление оксидного налета не восстанавливает углерод, который уже был потерян под поверхностью..
Деталь с сильной окалиной также не подвергается автоматическому сильному обезуглероживанию.. Напротив, поверхность, которая не выглядит сильно окисленной, все же может содержать обезуглероженный слой.
Поэтому одного визуального осмотра недостаточно..
2. Откуда берется обезуглероживание в деталях, подвергнутых индукционной закалке
Одним из первых вопросов должно быть:
Действительно ли произошло обезуглероживание при индукционной закалке??
Часто, это не было.
В стали может образоваться обезуглероженная поверхность во время более ранних операций, таких как:
•Горячая прокатка
•Ковка
•Отжиг
•Нормализация
•Длительный высокотемпературный нагрев печи
Если этот слой остается после обработки, вступает в процесс индукционной закалки в составе поступающего материала.
Это особенно важно, поскольку при индукционной закалке обычно используется гораздо более короткий высокотемпературный цикл, чем при обычной термической обработке в печи.. Короткий цикл ограничивает время, необходимое для дополнительной потери углерода..
Это не так, однако, восстановить углерод в уже обезуглероженном слое.
Например, вал может быть правильно нагрет и закален во время индукционной закалки, но при этом иметь низкую твердость непосредственно под поверхностью, поскольку исходный материал уже содержит обедненный углеродом слой.
Увеличение мощности индукции в этой ситуации может изменить характер нагрева, не устранив реальную причину..
Где образуется обезуглероживание при термической обработке, основные переменные включают в себя:
Температура. Более высокие температуры обычно увеличивают диффузию и ускоряют поверхностные реакции..
Время. Чем дольше сталь остается при повышенной температуре, тем больше возможностей для роста затронутого слоя.
Атмосфера. Кислород, водяной пар, углекислый газ и общее химическое состояние нагревающейся атмосферы влияют на поверхностные реакции и потерю углерода..
Материальное состояние. Состав стали и состояние входной поверхности также влияют на реакцию материала..
Эти переменные следует проверять на протяжении всего производственного маршрута., не только на индукционной машине.
3. Обезуглероживание или результат мягкого упрочнения?
Низкое значение поверхностной твердости является симптомом. Это не диагноз.
Некоторые задачи индукционной закалки могут привести к схожим результатам..
| Возможная причина | Типичная подсказка |
|---|---|
| Обезуглероживание | Обедненный углеродом слой, простирающийся внутрь от поверхности.; часто подтверждается металлографией или профилем твердости |
| Недостаточный индукционный нагрев | Закаленная зона или корпус не достигает необходимого состояния в зоне воздействия |
| Плохая закалка | Локализованная мягкая область, связанная с недостаточным или неравномерным охлаждением. |
| Катушка / проблема со сцеплением | Рисунок твердости соответствует геометрии индуктора или соотношению катушки и детали. |
| Входящая вариация материала | Подобная обработка приводит к противоречивой реакции между частями или местоположениями. |
Существующий ранее декарбированный слой часто относительно непрерывно следует за исходной стальной поверхностью..
Проблема с закалкой с большей вероятностью приведет к образованию локализованного рисунка, соответствующего покрытию распылением., геометрия или условия охлаждения.
Недостаточный индукционный нагрев может проявляться не в виде тонкого обедненного углеродом поверхностного слоя, а в виде неправильного рисунка твердости или недостаточной глубины закалки..
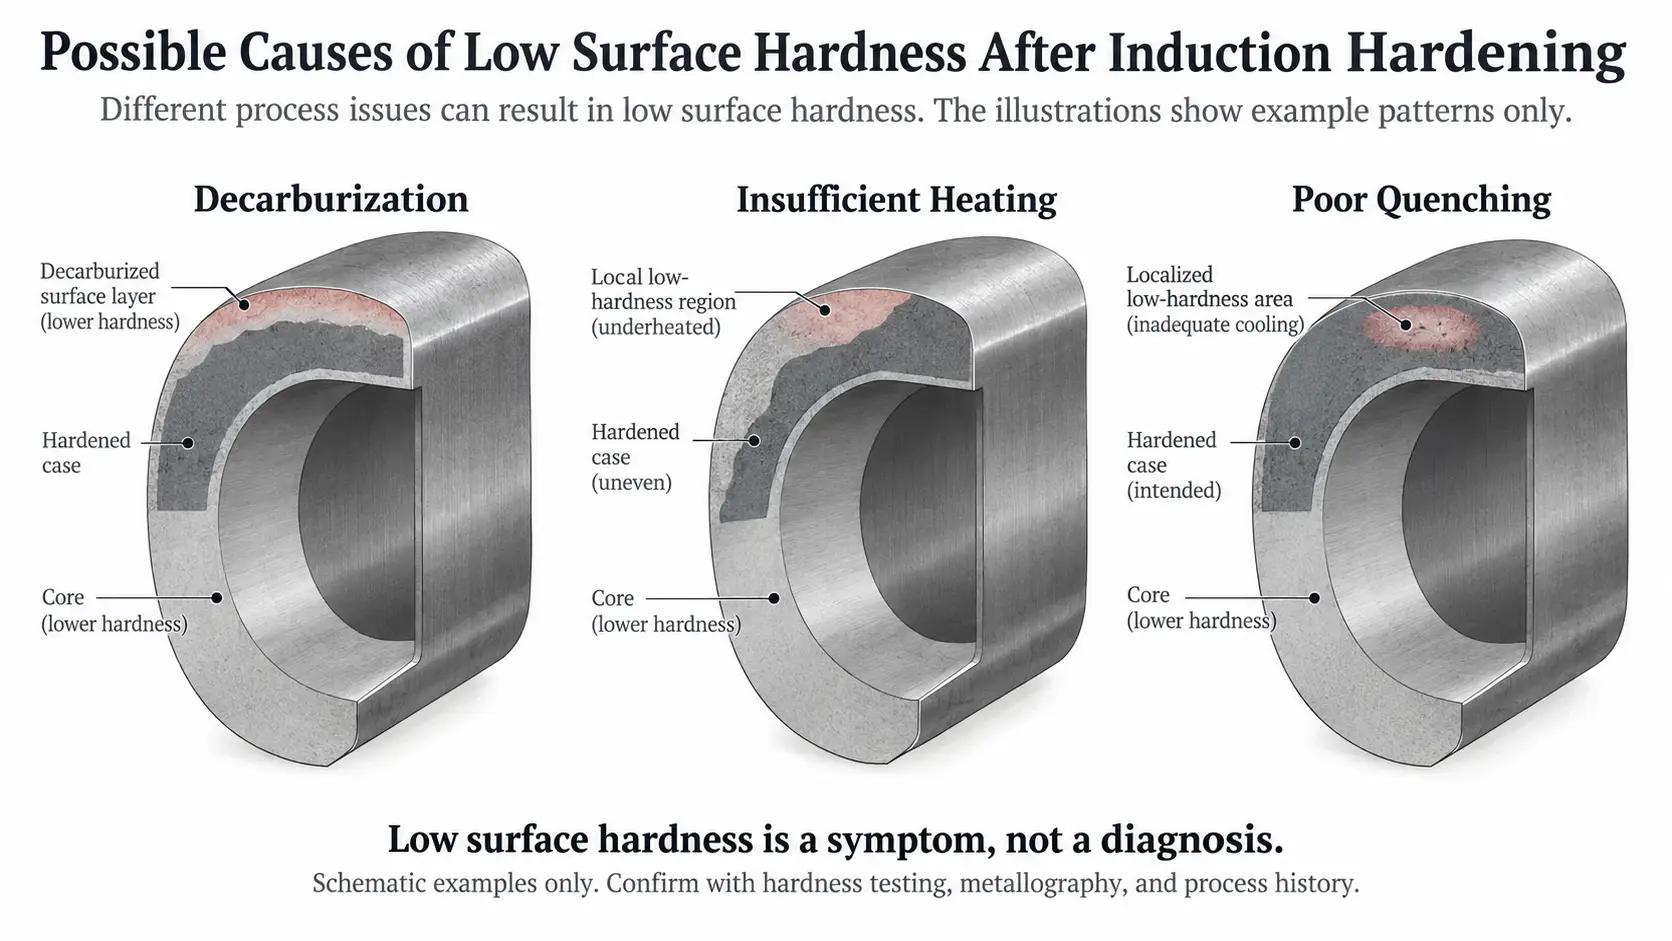
Обезуглероживание, недостаточный нагрев и плохая закалка по сравнению с низким показателем поверхностной твердости..
Это различие имеет значение, поскольку корректирующие действия совершенно разные..
Если проблема в плохом закалке, изменение спецификации входящего материала не решит проблему.
Если проблема унаследована от обезуглероживания, повторная регулировка скорости сканирования или мощности также может не решить проблему..
Поэтому следующим шагом должно стать измерение, а не догадками.
4. Как подтвердить и измерить глубину обезуглероживания
Обезуглероживание обычно оценивается по поперечному сечению, а не только по внешнему виду поверхности..
Два метода особенно полезны при устранении неполадок в производстве..
Металлографическая экспертиза
Часть вырезана, готовят и исследуют от поверхности к непоражённому материалу.
В зависимости от стали и режима ее термообработки, полное обезуглероживание может проявляться как сильно измененная приповерхностная структура., в то время как частичное обезуглероживание может демонстрировать постепенный переход к незатронутому основному материалу..
Точный внешний вид зависит от марки стали и предварительной обработки., поэтому одну особенность микроструктуры не следует рассматривать как универсальное доказательство..
Микротвердость Траверс
Серия небольших измерений твердости проводится от поверхности к внутренней части..
Если обезуглероживание повлияло на реакцию закалки, твердость может постепенно увеличиваться по мере удаления от поверхности к незатронутому материалу..
Это особенно полезно, когда возникает инженерный вопрос.:
Насколько глубоко распространяется пораженный слой?
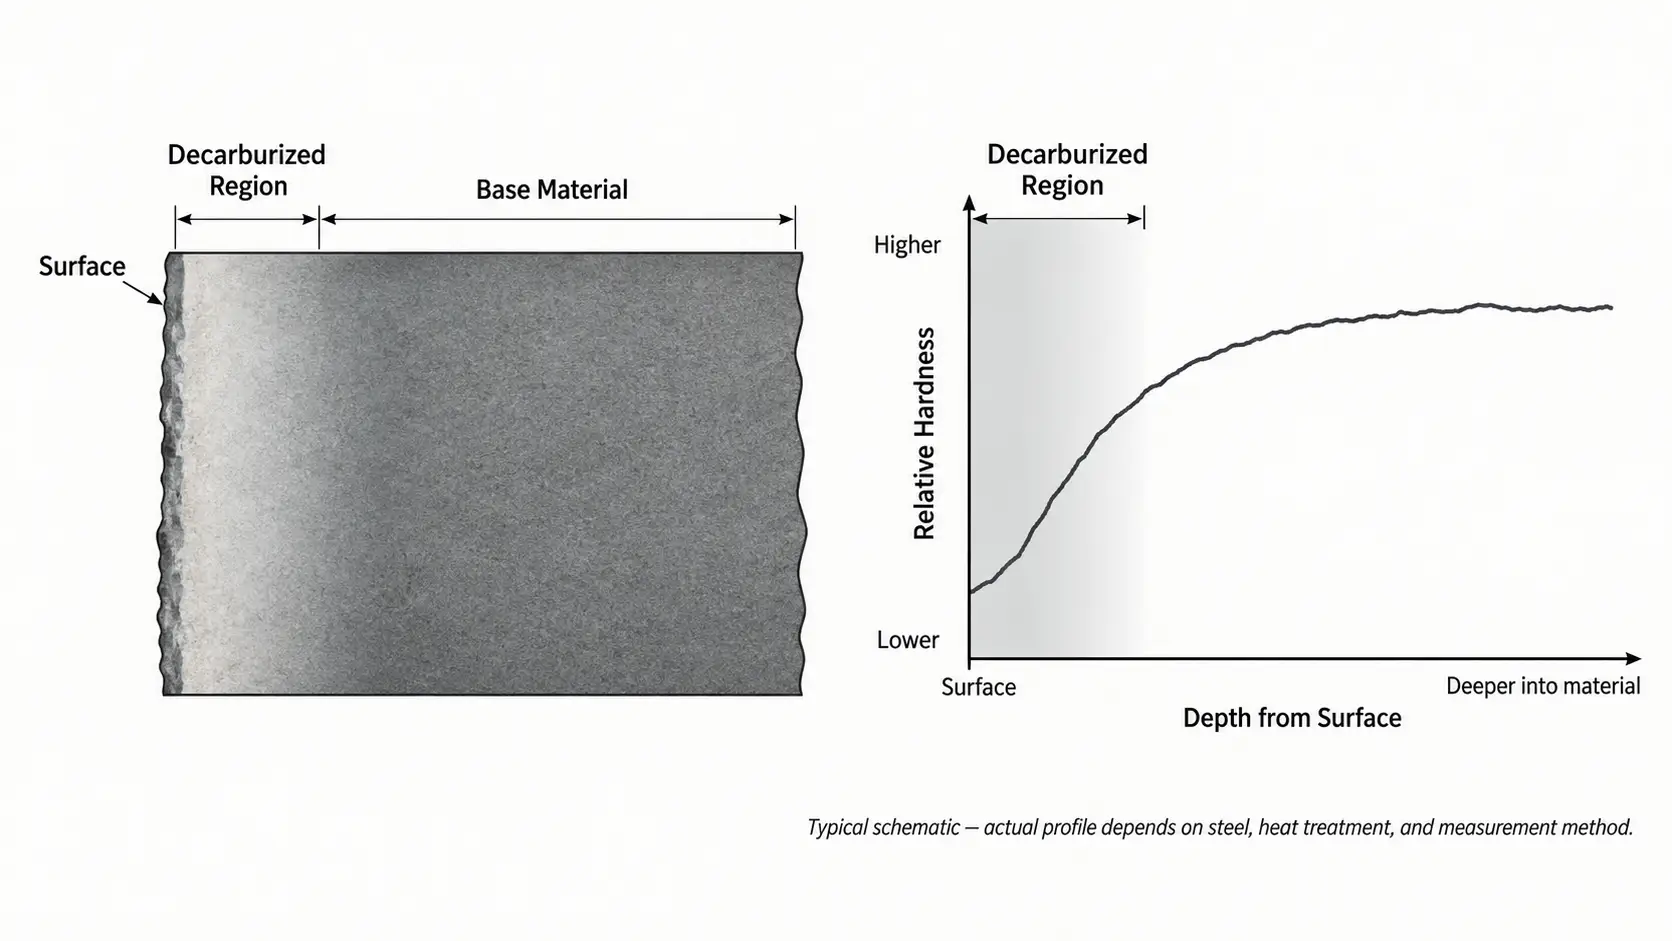
Траверса микротвердости показывает увеличение твердости от обезуглероженной поверхности к незатронутому материалу..
АСТМ Е1077 охватывает методы определения глубины обезуглероживания стали., включая микроскопические и микроиндентационные методы определения твердости.
Один момент важен для контроля качества:
ASTM E1077 предоставляет методы измерения обезуглероживания.. Он не устанавливает единую универсальную допустимую глубину обезуглероживания для каждого компонента..
Пределы приемки должны быть взяты из соответствующего чертежа., спецификация продукта, требование к материалу или соглашение между поставщиком и потребителем.
Это предотвращает распространенную ошибку: сбивает с толку «измерено в соответствии с ASTM E1077»” с надписью «приемлемо согласно ASTM E1077».”
5. Профилактика и корректирующие действия
После подтверждения обезуглероживания, следующий вопрос, где он вступил в процесс.
Начать вверх по течению.
Если входящий бар, поковка или трубка уже содержит значительный обезуглероженный слой, просмотреть предыдущие операции горячей обработки или печи и количество удаленного материала перед окончательным затвердеванием.
Возможные действия включают в себя:
•Указание допустимой входной глубины обезуглероживания
•Увеличение припуска на механическую обработку, где это необходимо.
•Удаление пораженной поверхности до окончательного затвердевания
•Обзор ковки, прокатка, условия отжига или нормализации
•Сокращение ненужного воздействия высоких температур
•Улучшение контроля атмосферы во время эксплуатации, где происходит потеря углерода
Затем процесс индукционной закалки следует проверить отдельно..
Температура и время нагрева должны быть достаточными для затвердевания, но не должны увеличиваться без технологических причин.. конструкция катушки, частота, мощность и скорость сканирования должны обеспечивать требуемый тепловой режим без ненужной задержки..
Если конечная поверхность мягкая, но металлография не показывает значимого обезуглероженного слоя., внимание следует переключить на процесс индукционного нагрева и закалки, а не продолжать рассматривать проблему как обезуглероживание..
Здесь также находится существующая информация по устранению неполадок по неравномерным индукционным нагревом, мягкие участки и охват гашением становится более актуальным, чем дальнейший анализ декарбирования.
6. Когда стоит учитывать защитную атмосферу
Индукционный нагрев защитной атмосферы может быть полезен, когда горячая стальная поверхность нуждается в лучшей защите от окружающего воздуха.
Его самое непосредственное значение – уменьшение окисления и оксидных отложений.. В надлежащим образом контролируемых атмосферных условиях, это также может помочь ограничить обезуглероживание.
Это не означает, что каждый процесс индукционной закалки требует защитной атмосферы..
Для многих обычных компонентов, цикл индукционного нагрева короткий, незначительное поверхностное окисление допустимо, и окалина может быть удалена позже, не создавая серьезных производственных проблем..
Обогрев защитной атмосферы становится более привлекательным, когда:
•Поверхностный масштаб должен быть минимизирован.
•Последующие взрывные работы, маринование или измельчение нежелательно
•Деталь имеет высококачественную обработанную поверхность.
•Пределы обезуглероживания жесткие
•Состояние поверхности влияет на последующую обработку
•Дополнительный припуск на обработку ограничен.
Условия защитная атмосфера, инертная атмосфера и контролируемая атмосфера также не следует рассматривать как автоматически взаимозаменяемые.
Атмосфера, снижающая воздействие кислорода, может быть эффективной для контроля окисления, но при этом не обязательно обеспечивать условия контроля выбросов углерода, необходимые для предотвращения любой формы обезуглероживания..
По этой причине, Выбор атмосферы должен соответствовать требованиям к материалу и процессу, а не просто выбирать название газа..
При появлении низкой твердости поверхности после индукционной закалки, наиболее эффективная последовательность устранения неполадок обычно:
Подтвердите состояние поверхности → измерить глубину поражения → проверить поступающий материал → просмотреть предыдущую термическую обработку → проверить индукционный нагрев и закалку → затем измените процесс.
Эта последовательность помогает отделить настоящую проблему обезуглероживания от проблемы нагрева или закалки. — и позволяет избежать настройки индукционной машины на дефект, который мог образоваться гораздо раньше в производстве.
Ключевой вывод
Мягкая поверхность после индукционной закалки является симптомом, не диагноз. Обезуглероживание поверхности это одна из возможных причин, но обедненный углеродом слой часто образуется раньше при прокатке, ковка или печное отопление. Прежде чем вносить изменения в какую-либо часть процесса, проверьте состояние поверхности и измерьте затронутую глубину..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Всегда ли низкая поверхностная твердость после индукционной закалки означает обезуглероживание??
Нет. Обедненный углеродом слой мог образоваться раньше во время прокатки., ковка, отжиг или другая высокотемпературная операция, или мягкая поверхность может появиться из-за недостаточного нагрева, плохая закалка или локальное мягкое место, а не обезуглероживание.
Как измеряется глубина обезуглероживания?
Из поперечного сечения, с помощью металлографического исследования или микротвердого хода от поверхности внутрь. ASTM E1077 охватывает методы определения глубины обезуглероживания., но пределы приемки исходят из чертежа или спецификации изделия, не из самого стандарта.
Может ли индукционная закалка восстановить углерод в обезуглероженном слое??
Нет. Индукционная закалка использует короткий высокотемпературный цикл, который ограничивает дополнительные потери углерода., но он не восстанавливает углерод в уже обезуглероженный слой. Увеличение мощности или регулировка скорости сканирования не устранят наследственное обезуглероживание..
Нужна ли защитная атмосфера для каждого процесса индукционной закалки??
Нет. Многие обычные компоненты имеют короткие циклы нагрева, при которых допустимо незначительное окисление.. Обогрев защитной атмосферы становится более привлекательным, когда необходимо свести к минимуму масштабы, пределы обезуглероживания жесткие, или состояние поверхности влияет на последующую обработку.
Каков первый шаг при появлении мягкой поверхности??
Подтвердите состояние поверхности, измерить глубину поражения, проверьте поступающий материал и просмотрите предыдущую термическую обработку, прежде чем регулировать индукционный нагрев и закалку.. Это отделяет настоящую проблему обезуглероживания от проблемы нагрева или закалки..
Контролируйте обезуглероживание поверхности в процессе закалки
Отправьте спецификацию материала, требования к термообработке и маршрут обработки. Поможем подтвердить, является ли мягкая поверхность обезуглероженной., измерить глубину поражения, и определить правильный этап для исправления.










