8 Häufige Fehler beim Induktionshärten und wie man sie verhindert
Defekte bei der Induktionshärtung sind teuer. Ein Riss oder falsch gehärtetes Teil bedeutet verschrottetes Material, verlorene Produktionszeit, und Kundenrücksendungen.
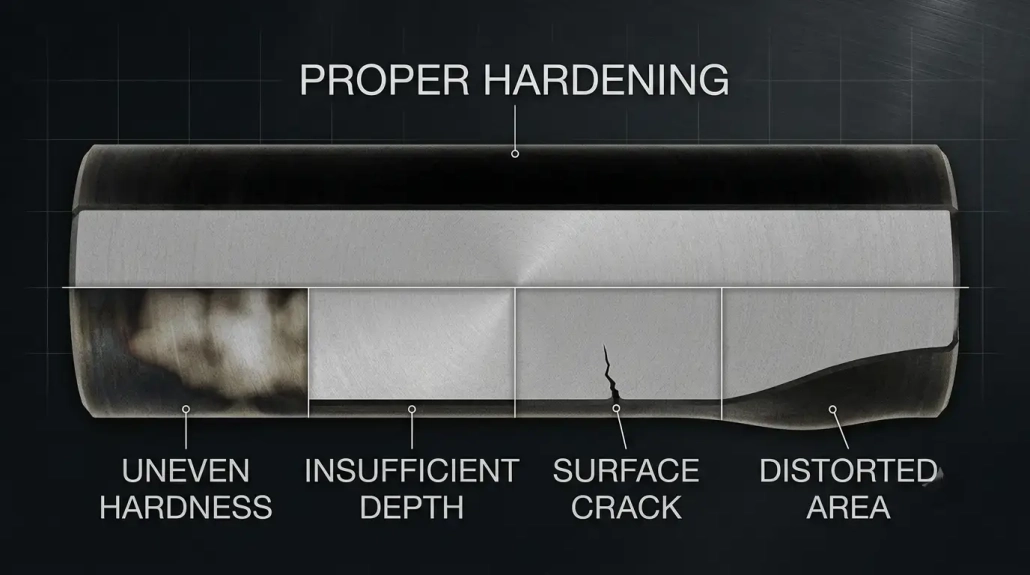
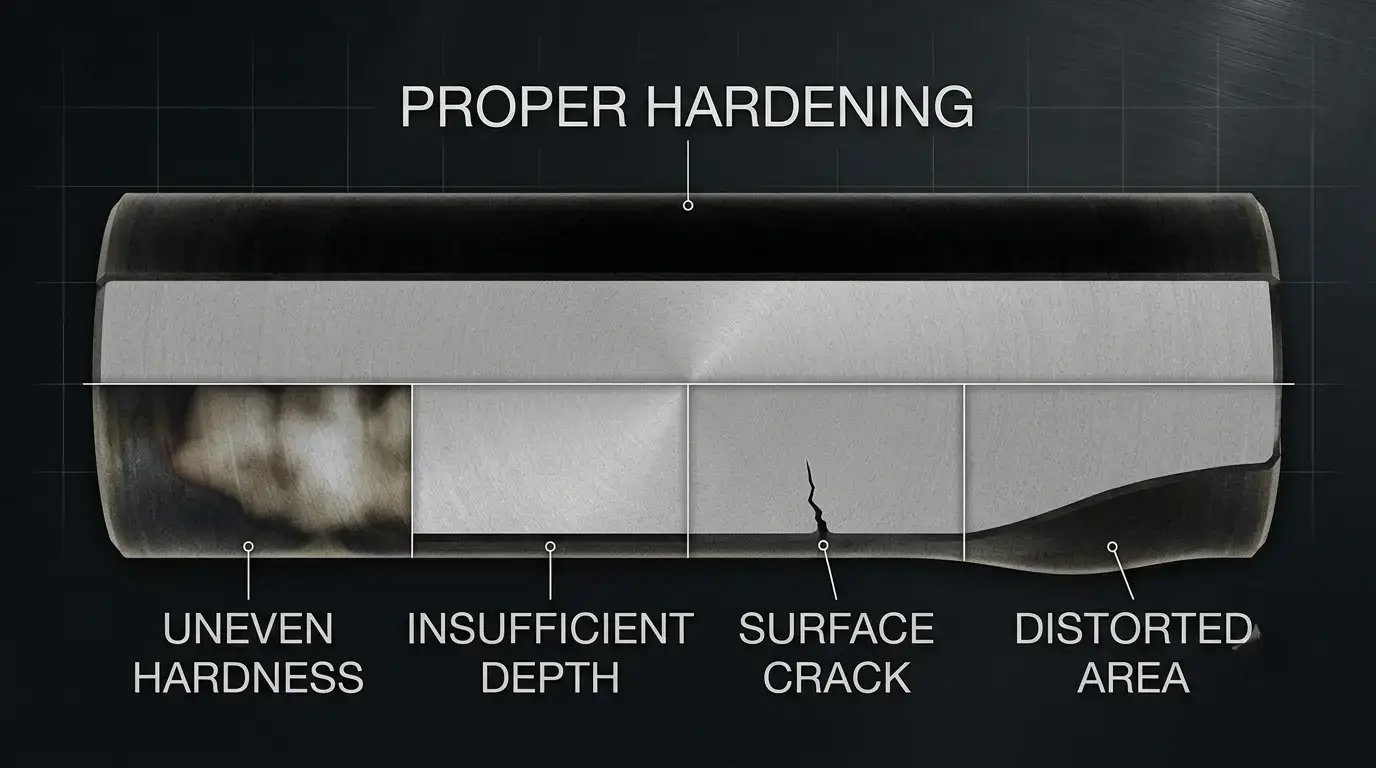
Induktionshärtung liefert schnell, lokale Erhitzung mit besserer Energieeffizienz als Ofenbehandlung. Aber die Konsistenz hängt von sieben zusammenwirkenden Faktoren ab: Frequenz, Leistungsdichte, Erwärmungszeit, Spulendesign, Abschrecken, Materialeigenschaften, und der Geometrie des Teils ab. Wenn eine davon abweicht, Es folgen Defekte.
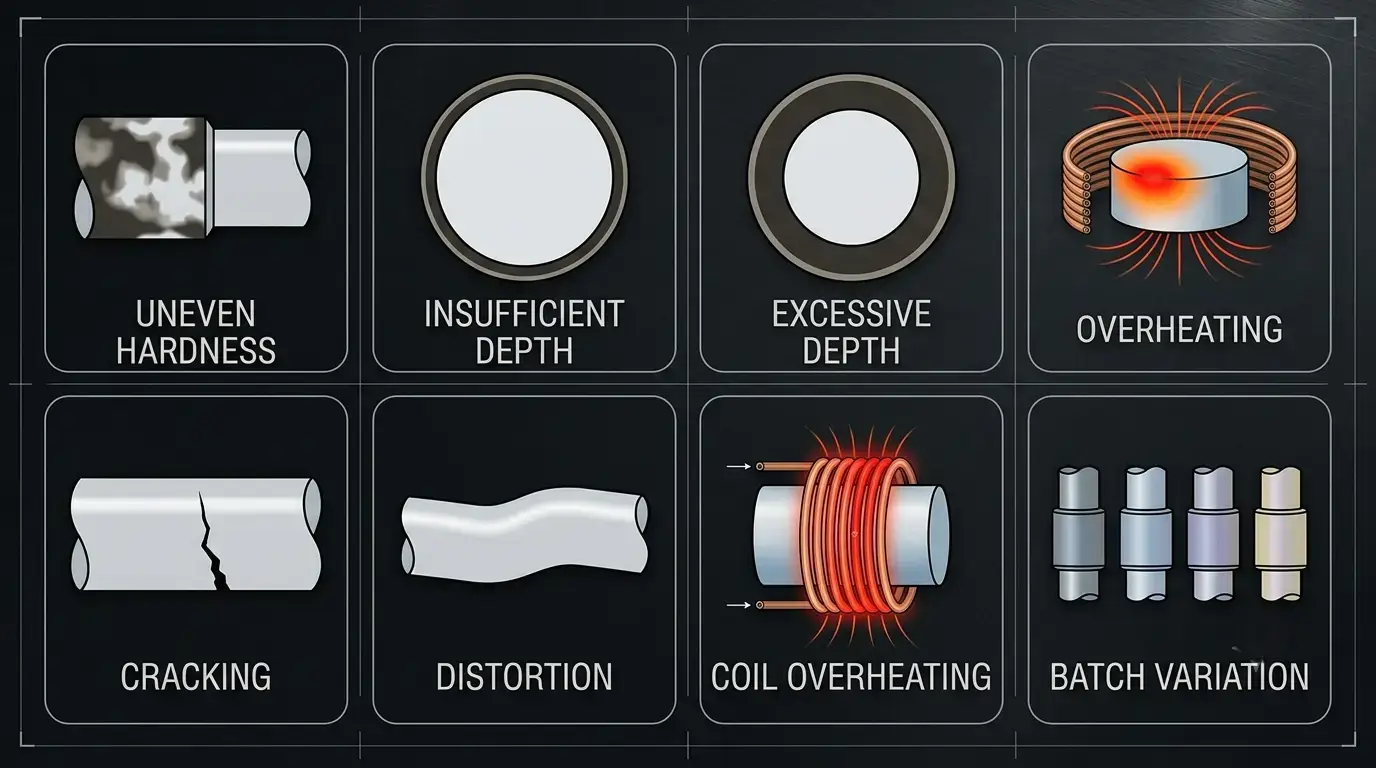
Dieser Leitfaden behandelt acht häufige Induktionshärtungsdefekten — ihre Ursachen, wie man sie verhindert, und wie man einen stabilen Prozess aufbaut. Für anwendungsspezifische Probleme, siehe unsere Leitfäden zu Härtungsfehler im Glockengehäuse und Zahnradhärtungsfehler.
Leseplan
Qualität / Prozessingenieur? Start mit Defekte 1–4 (Härte & Tiefe), Dann Best Practices.
Wartung / Bediener? Fokus auf Fehler 7 (Spulenüberhitzung) & Fehler 5 (Risse).
Produktionsmanager? Sprung zu Fehler 8 (Chargenvariation) & das Schnellreferenztabelle.
Inhaltsverzeichnis
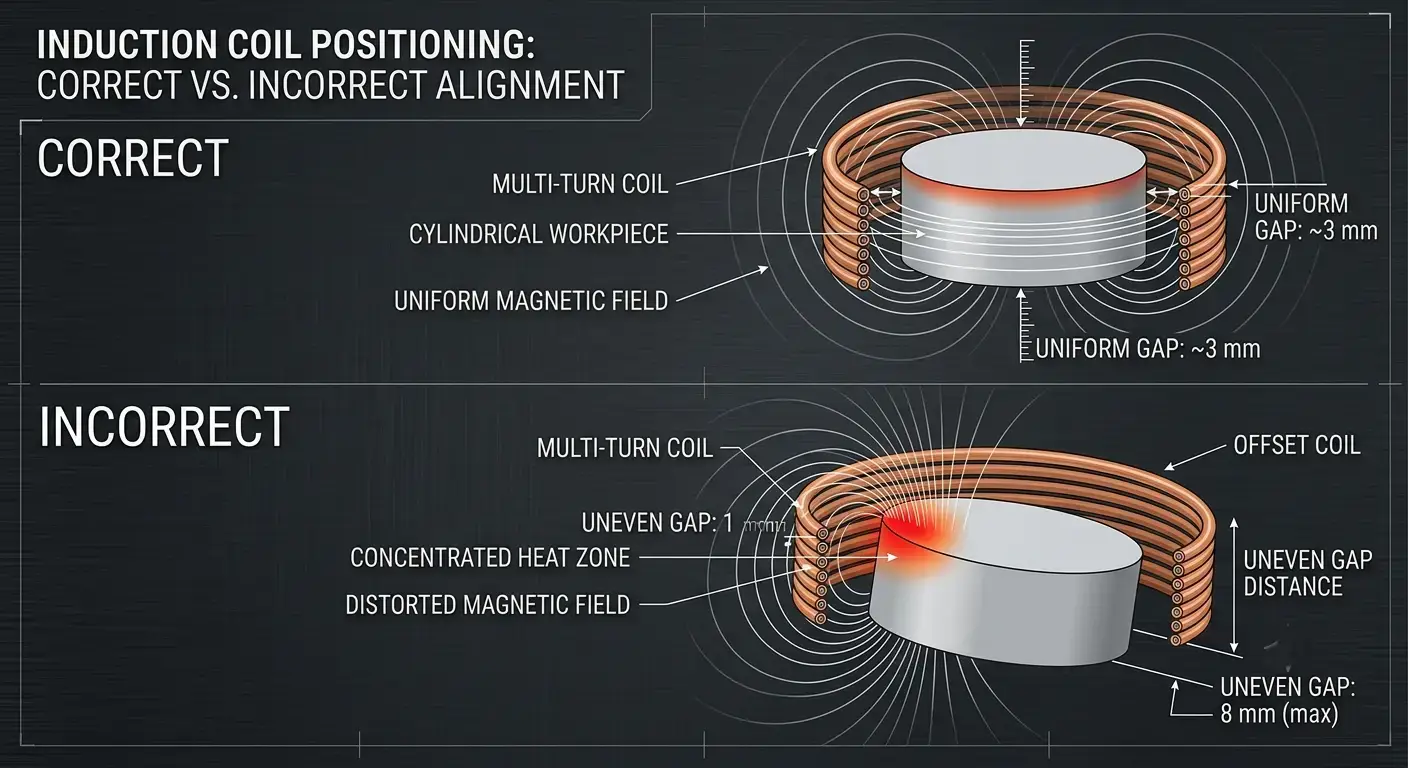
1. Ungleichmäßige Härte
Der häufigste Induktionshärtungsfehler. Einige Oberflächenbereiche erfüllen die Spezifikation — andere nicht. Das Problem bleibt oft verborgen, bis die Härteprüfung oder ein Ausfall im Feld es entdeckt.
| Warum es passiert | Wie man es behebt |
|---|---|
| Spule sitzt nicht zentriert, erzeugt ein ungleichmäßiges Magnetfeld | Spule zentrieren, gleichmäßigen Abstand einhalten |
| Frequenz stimmt nicht mit dem erforderlichen Erwärmungsmuster überein | Überprüfen, ob die Frequenz mit der Zieltiefe übereinstimmt — Frequenzleitfaden |
| Uneinheitliche Teilepositionierung zwischen den Zyklen | Verwenden Sie Vorrichtungen oder Automatisierung für reproduzierbare Positionierung |
| Abgenutzte Spule — lokale Abnutzung verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen planen |
2. Unzureichende Einsatzhärtetiefe
Eine flach gehärtete Schicht verschleißt unter Belastung schnell. Kritisch bei Zahnrädern, Lagern, und Wellen — wo die Oberflächenbelastung hoch ist und die gehärtete Schicht Millionen von Zyklen überstehen muss.
| Warum es passiert | Wie man es behebt |
|---|---|
| Frequenz zu hoch — die Energie bleibt an der Oberfläche | Senken Sie die Frequenz, um sie an die angestrebte Falltiefe anzupassen |
| Aufheizzeit zu kurz – Wärme kann nicht eindringen | Verlängern Sie die Aufheizzeit oder verlangsamen Sie die Scangeschwindigkeit |
| Leistung zu niedrig oder Scangeschwindigkeit zu hoch | Wählen Sie zuerst die Frequenz für die Tiefe aus, Dann stellen Sie die Leistung ein |
| Spule ist nicht für die Zieltiefe ausgelegt | Validieren Sie den Querschnitt während der Prozessentwicklung |
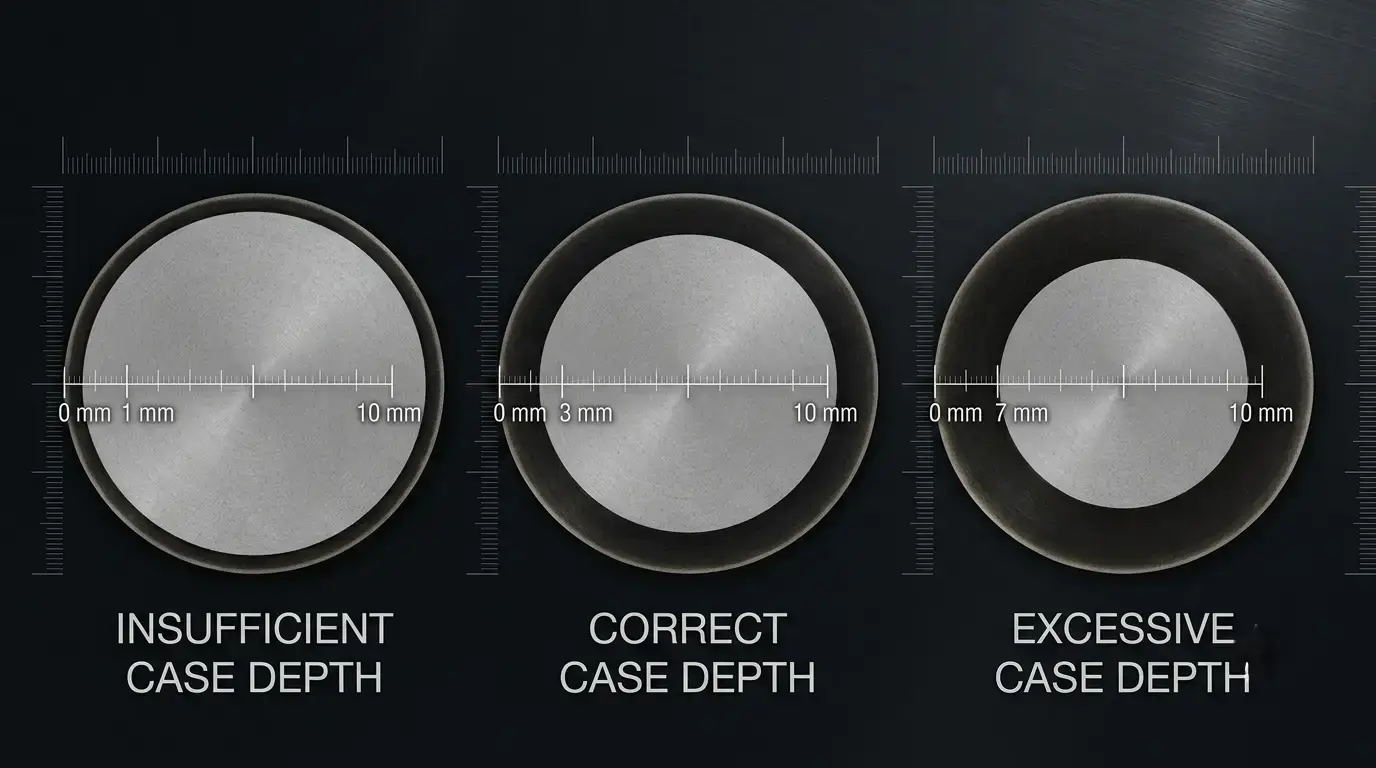
3. Zu große Gehäusetiefe
Tiefer ist nicht besser. Eine zu große Tiefe verringert die Kernzähigkeit, erschwert die Bearbeitung nach dem Härten, verschwendet Energie, und erhöht das Verzerrungsrisiko – alles ohne funktionellen Nutzen.
| Warum es passiert | Wie man es behebt |
|---|---|
| Frequenz zu niedrig – Energie dringt tiefer ein als nötig | Erhöhen Sie die Frequenz, um sie an die erforderliche Gehäusetiefe anzupassen |
| Aufheizzeit zu lang – Hitze dringt in den Kern ein | Reduzieren Sie die Aufheizzeit auf die Spezifikation |
| Leistungsaufnahme, die über das hinausgeht, was das Teil benötigt | Balance-Frequenz, Leistung, und Zeit pro Teil – Leitfaden zur Leistungswahl |
4. Überhitzung der Oberfläche
Lokale Überhitzung führt zu Kornwachstum, Oxidation, Entkohlung – oder teilweises Schmelzen in schweren Fällen. Das Teil wird spröde. Die Härtewerte können dennoch bestehen.
Warum es passiert – Zu hohe Leistungsdichte auf kleiner Fläche. Heizzyklus zu lang. Das Spulendesign erzeugt Hotspots im Magnetfeld. Der Spalt zwischen Spule und Teil ist zu eng, Energie aggressiv konzentrieren.
So beheben Sie das Problem: Passen Sie die Leistung an die Teilegröße an, nicht maximale Leistung. Zykluszeit verkürzen. Überprüfen Sie die Spulengeometrie, um das Feld gleichmäßig zu verteilen. Halten Sie den richtigen Abstand ein und fügen Sie eine Temperaturüberwachung hinzu (IR-Sensor oder Pyrometer).
5. Oberflächenrisse nach dem Abschrecken
Das Ernsthafteste Induktionshärtungsfehler — Ein gerissenes Teil ist Schrott. Risse entstehen, wenn beim schnellen Abkühlen thermische und Umwandlungsspannungen die Festigkeit des Materials übersteigen.
Warum es passiert – Abschreckmittel zu aggressiv für die Materialsorte. Betrieb aus hochgekohltem oder hochlegiertem Stahl ohne Parameteranpassung. Vor dem Abschrecken überhitzt. Scharfe Ecken, Passnuten, oder abrupte Abschnittsänderungen, die die Spannung während des schnellen Abkühlens konzentrieren. Inkonsistenter Abschreckzeitpunkt.
So beheben Sie das Problem: Behandeln Sie Erhitzen und Abschrecken als einen Prozess. Abschreckmedien anpassen, Konzentration, Temperatur, und Durchflussmenge entsprechend der Materialqualität. Vor dem Abschrecken nicht überhitzen. Radiusscharfe Features wie Ecken und Splines. Für Wellenanwendungen, Scanvorgänge sind besonders empfindlich gegenüber Löschzeitpunkten.
6. Verzug
Induktionshärten verursacht weniger Verzug als Ofenbehandlung, aber Maßänderungen treten trotzdem auf – besonders bei langen Wellen, dünnwandige Teile, und asymmetrische Geometrien. Schon geringe Verformung bringt Teile aus der Toleranz.
Warum es passiert – Ungleichmäßiges Erhitzen erzeugt asymmetrische thermische Ausdehnung. Nicht gleichmäßiges Abschrecken – eine Seite kühlt schneller. Asymmetrische Teilegeometrie mit inhärentem Spannungsungleichgewicht. Schwache Vorrichtungen erlauben es, dass das Teil während der Verarbeitung bewegt wird.
So beheben Sie das Problem: Die Spule für eine gleichmäßige Erwärmungsabdeckung auslegen. Symmetrisches Abschreckspray auf allen Seiten sicherstellen. Eine Probe vor der Serienproduktion testen. Steife Vorrichtungen verwenden, die das Teil während des gesamten Zyklus unterstützen.
7. Spulenüberhitzung
Die Spule führt hohen Strom bei konstanter thermischer Beanspruchung. Eine schlecht gekühlte Spule verschleißt schnell – und ein Spulenausfall während der Schicht kostet weit mehr als ein Austausch.
| Warum es passiert | Wie man es behebt |
|---|---|
| Kühlwasserfluss zu niedrig oder Eingangstemperatur zu hoch | Sorgen Sie für die richtige Durchflussrate und Einlasstemperatur |
| Blockierte oder skalierte interne Kanäle | Überprüfen Sie die Spulen regelmäßig auf Ablagerungen und Verstopfungen |
| Die Leistung überschreitet die thermische Auslegungsgrenze der Spule | Innerhalb der Nennleistung bleiben; Leitfaden für Kühlsystem |
| Dauerbetrieb über den Nennarbeitszyklus hinaus | Arbeitszyklusgrenzen einhalten; Vorbeugende Wartung spart Ausfallzeiten |
8. Uneinheitliche Ergebnisse zwischen Chargen
Am frustrierendsten Induktionshärtungsfehler: Jedes Teil besteht die Inspektion, aber Härte und Randschichttiefe variieren von Charge zu Charge. Kunden bemerken es – selbst wenn die Spezifikationen technisch eingehalten werden.
Warum es passiert – Die Stromversorgung driftet über die Zeit oder zwischen Schichten. Materialvariation – verschiedene Chargen oder Lieferanten reagieren unterschiedlich. Spule verschleißt allmählich, veränderte elektromagnetische Kopplung. Die Bedienereinstellungen sind bei manuellen Geräten inkonsistent. Keine Prozessüberwachung – Probleme nur bei der Endkontrolle festgestellt.
So beheben Sie das Problem: Heizrezepte speichern – nicht auf den Speicher des Bedieners verlassen. Strom überwachen, Frequenz, Zeit, Energie, und Kühlung in Echtzeit. Digitale Systeme mit Datenerfassung fangen Drift auf, bevor es zum Schrott wird. Validiere eingehendes Material, nicht nur ausgehende Teile.
Best Practices
Sieben Prinzipien, die die Stabilität über alle hinweg verbessern Induktionshärten Anwendungen:
— Frequenz und Tiefe abgleichen, Nicht Leistung. Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Dann stellen Sie die Leistung für die Zykluszeit ein.
— Entwerfen Sie die Spule für das Bauteil. Eine generische Spule, die „meistens passt“ liefert ungleichmäßige Ergebnisse. Die Spule ist ein Prozesswerkzeug, kein Massenprodukt.
— Halten Sie den Abstand zwischen Spule und Bauteil konstant. Kleine Spaltänderungen verändern die elektromagnetische Kopplung und die Gleichmäßigkeit der Erwärmung.
— Kühlen Sie die Spule und die Leistungselektronik. Eine überhitzte Spule verzerrt die Erwärmung; überhitzte Elektronik verursacht Leistungsverlagerung.
— Überprüfen Sie das eingehende Material. Verschiedene Chargen reagieren unterschiedlich. Testen Sie eine Probe jeder neuen Lieferung oder Charge.
— Überwachen Sie den Prozess, nicht nur die Endhärte. Wenn ein Härtemessgerät ein Problem anzeigt, ist die Charge bereits schlecht.
— Validieren Sie jedes neue Teil oder jede Prozessänderung. Ein einzelner Probelauf erkennt Probleme, deren Behebung deutlich günstiger ist als die Ablehnung einer ganzen Charge.
Stabile Härtung bedeutet, das gesamte System zu steuern — Frequenz, Leistung, Spule, Kühlung, abschrecken, Material, und Überwachung — nicht nur das Einstellen eines Reglers.
Schnellreferenz: Fehler, Ursachen & Lösungen
| Fehler | Hauptursache | Wichtige Korrektur |
|---|---|---|
| 1. Ungleichmäßige Härte | Spulenfehlstellung, falsche Frequenz | Zentralspule, Frequenz an Tiefe anpassen, Vorrichtungen verwenden |
| 2. Unzureichende Tiefe | Frequenz zu hoch, Zeit zu kurz | Niedrigere Frequenz, Zeit verlängern, Querschnitt überprüfen |
| 3. Übermäßige Tiefe | Frequenz zu niedrig, zu lange Zeit | Frequenz erhöhen, Zeit reduzieren, Spezifikation erfüllen |
| 4. Überhitzung | Übermäßige Leistungsdichte, schlechte Spulenkonstruktion | Leistung reduzieren, Spule neu gestalten, Temperaturüberwachung hinzufügen |
| 5. Oberflächenrisse | zu schnelles Abschrecken, Überhitzung, Beanspruchungskonzentrationen | Abschreckung anpassen, Maximale Temperatur kontrollieren, Ecken radien |
| 6. Verzug | Ungleichmäßiges Erhitzen/Abschrecken, schlechte Vorrichtung | gleichmäßige Spule, symmetrisches Abschrecken, stabile Vorrichtungen |
| 7. Spulenüberhitzung | unzureichendes Kühlwasser, verstopfte Kanäle | Durchfluss erhöhen, auf Ablagerungen prüfen, Kühler richtig dimensionieren |
| 8. Chargenvariation | Leistungsabweichung, Materialvariation, keine Überwachung | Rezeptspeicherung, Echtzeitüberwachung, Materialprüfungen |
Schlüssel zum Mitnehmen
Die meisten Induktionshärtungsdefekten entstehen aus der Wechselwirkung der Frequenz, Leistung, Spulendesign, Zeit, abschrecken, Material, und Prozesssteuerung. Ein einzelnes unabhängiges Variable zu fixieren funktioniert selten.
Stabile Qualität beginnt mit der richtigen Ausrüstung. Um sie aufrechtzuerhalten, benötigt man optimierte Parameter, zuverlässige Kühlung, konstante Überwachung, und regelmäßige Validierung. Ursachen früh erkennen – dadurch reduzieren Sie Ausschuss, verbessern die Wiederholbarkeit, und verlängern die Lebensdauer der Ausrüstung.
FAQ
Q: Was ist der häufigste Fehler beim Induktionshärten?
A: Ungleichmäßige Härte. Üblicherweise durch Fehlausrichtung der Spule, falsche Frequenz, oder inkonsistente Positionierung – alles vermeidbar mit korrekter Einrichtung.
Q: Kann die Erhöhung der Leistung unzureichende Härtung beheben?
A: Nicht von alleine. Leistung beeinflusst die Geschwindigkeit, aber die Tiefe hängt von der Frequenz ab, Zeit, und auch von der Scan-Geschwindigkeit. Nur die Leistung zu erhöhen, birgt das Risiko einer Überhitzung der Oberfläche ohne Tiefenverbesserung. Zuerst die Frequenz-Tiefen-Abstimmung richtig einstellen — dann bestimmt die Leistung die Zykluszeit. Siehe unseren Leistungsberechnungsleitfaden.
Q: Warum überhitzt meine Induktionsspule?
A: Zu geringer Wasserfluss, verstopfte Kanäle (Kalk/Schmutz), übermäßige Leistung, oder Betrieb über den Arbeitsspannungszyklus hinaus. Beobachten Sie die Wassertemperatur am Spulen-Ausgang — ein steigender Trend bedeutet Probleme. Siehe unseren Wasserkühlungsleitfaden für System-Level-Design.
Q: Wie überprüfe ich meinen Härteprozess?
A: Sechs Kontrollen, unter einer Stunde: (1) Überprüfen Sie die Häufigkeit mit der Gehäusetiefe pro Teilenummer. (2) Spule inspizieren — Spalt, Verschleiß, Wasserfluss. (3) Vergleichen Sie Leistungs-/Zeiteinstellungen mit historischen Basislinien. (4) Überprüfen Sie die Abschreckungskonzentration, Temperatur, und die Durchflussgleichmäßigkeit. (5) Überprüfen Sie die Last 30 Tage der Härtedaten — jeder Trend ist eine Warnung. (6) Querschnitt einen Teil pro Schicht. Fängt die meisten Probleme auf, bevor sie zu Schrott werden.
Q: Wann sollte ich ersetzen vs. repariere eine Induktionsspule?
A: Ersetze wann: Innenwand ist über die ursprüngliche Dicke hinaus erodiert 10% von ursprünglicher Dicke, Wasserfluss eingeschränkt und chemische Reinigung schlägt fehl, Das Spulengehäuse zeigt Risse oder Brandspuren, oder Härteschwankungen treten unmittelbar nach der erneuten Prüfung wieder auf. Eine degradierte Spule sieht verwendbar aus, produziert aber stillschweigend Ausschuss – der Austausch zahlt sich schnell aus.
Brauchen Sie Hilfe bei der Fehlerbehebung Ihres Induktionshärtungsprozesses?
Unser Ingenieurteam kann Ihre spezifischen Defekte diagnostizieren und die richtige Ausrüstung, Spulendesign, und Prozessparameter für Ihre Teile empfehlen.