
So prüfen Sie induktionsgehärtete Teile: Warum Oberflächenhärte allein nicht ausreicht
Warum Oberflächenhärte allein nicht ausreicht
A Oberflächenhärte Das Ablesen ist oft das erste Ergebnis, das danach überprüft wird Induktionshärten, Es kann jedoch nicht den vollständig ausgehärteten Zustand eines Teils beschreiben.
Eine Komponente erreicht möglicherweise ihre spezifizierte Oberflächenhärte, während das Gehäuse zu flach ist, Die verhärtete Zone befindet sich an der falschen Stelle, der Übergang in den Kern ist ungeeignet, oder das Teil weist Risse oder unzulässige Maßveränderungen auf.
Die Inspektion sollte daher mit der Zeichnung oder Wärmebehandlungsspezifikation beginnen und eine praktische Frage beantworten:
Hat der Prozess den erforderlichen gehärteten Bereich erzeugt?, in der erforderlichen Tiefe und Position, ohne inakzeptable Mängel oder Verzerrungen?
Die verwendeten Prüfmethoden hängen vom Bauteil und seinen Abnahmeanforderungen ab. Nicht jedes induktionsgehärtete Teil benötigt jeden unten beschriebenen Test.
2. Die Oberflächenhärte ist die erste Prüfung, Nicht das endgültige Urteil
3. Einsatzhärtetiefe: Wie weit erstreckt sich der verhärtete Zustand??
4. Fallmuster und Übergangszone sind ebenso wichtig wie die Tiefe
5. Wenn die Metallographie nützliche Informationen hinzufügt
6. Die Härte kann bestehen bleiben, während das Teil die Prüfung immer noch nicht besteht
7. Verwenden Sie Inspektionsergebnisse, um den Prozess zu diagnostizieren
8. Prozessüberwachung ist nicht dasselbe wie Teileprüfung
9. Ein praktischer Inspektionsworkflow
1. Beginnen Sie mit den Zeichnungs- und Akzeptanzkriterien
Bevor Sie sich für einen Härtetest oder das Schneiden einer metallurgischen Probe entscheiden, Stellen Sie fest, was das Teil tatsächlich erfüllen muss.
Abhängig von der Komponente, die Spezifikation kann definieren:
•Oberflächenhärte und Messort
•Effektive oder Gesamtgehäusetiefe
•Härtemuster
•Bereiche, die ungehärtet bleiben müssen
•Anforderungen an die Übergangszone
•Crack-Akzeptanzkriterien
•Kritische Maßtoleranzen
•Probenahme- oder Inspektionsanforderungen
Diese Anforderungen können nicht durch ein generisches Induktionshärtungstarget ersetzt werden.
Ein Wellenzapfen, Zahnradzahn, Lagerlaufbahn und Innenbohrung können alle induktionsgehärtet werden, Dennoch können ihre erforderlichen Härtezonen völlig unterschiedlich sein. Die Inspektion sollte daher das spezifizierte Ergebnis bestätigen und nicht nur bestätigen, dass die Oberfläche hart geworden ist.
Das gleiche Prinzip gilt für die falltiefe Terminologie. Die aktuelle SAE J423-Empfehlung deckt die Induktionshärtung ab und unterscheidet zwischen verschiedenen Methoden zur Bestimmung der Härtetiefe. Darin heißt es, dass keine einzelne Messmethode für jeden Zweck geeignet ist und dass die gemessene Härtetiefe je nach Methode und Probenzustand unterschiedlich angegeben werden kann. (SAE Mobile)
Externe Referenz: SAE J423_202607 – Methoden zur Messung der Gehäusetiefe
2. Die Oberflächenhärte ist die erste Prüfung, Nicht das endgültige Urteil
Mit der Oberflächenhärteprüfung lässt sich schnell überprüfen, ob die gemessene Fläche den spezifizierten Härtebereich erreicht hat.
Rockwell-Tests werden häufig für metallische Materialien eingesetzt. ASTM E18 macht auch eine wichtige Einschränkung deutlich: Ein an einer bestimmten Stelle ermitteltes Rockwell-Härteergebnis spiegelt möglicherweise nicht die physikalischen Eigenschaften des gesamten Teils wider. (ASTM Store)
Externe Referenz: ASTM E18-25 – Rockwell-Härte metallischer Materialien
Diese Einschränkung ist beim Induktionshärten von Bedeutung, da die Behandlung normalerweise lokal erfolgt. Eine zufriedenstellende Lesung an einer Stelle ist nicht erkennbar:
•Wie tief reicht die ausgehärtete Schicht?
•Ob der gesamte erforderliche Bereich gehärtet wurde
•Wie sich die Härte zum Kern hin verändert
•Ob eine andere Position lokal weich ist
•Ob Risse oder Verformungen aufgetreten sind
Der Messort ist daher Bestandteil des Prüfplans. Für einen komplex gehärteten Bereich, Eine einfache Oberflächenablesung sollte nicht als Beweis dafür gewertet werden, dass das vollständige Härtungsmuster korrekt ist.
3. Einsatzhärtetiefe: Wie weit erstreckt sich der verhärtete Zustand??
Die Messung der Härtetiefe beantwortet eine andere Frage als die Oberflächenhärte.
Oberflächenhärte fragt: Wie schwer ist dieser Standort?
Falltiefe fragt: Wie weit unter der Oberfläche erstreckt sich der angegebene gehärtete Zustand??
SAE J423_202607 deckt Chemikalien ab, mechanische und visuelle Methoden zur Bestimmung der Härtetiefe und ermöglicht die Angabe gehärteter Proben in Form der effektiven oder Gesamthärtetiefe, soweit zutreffend. Es wird außerdem darauf hingewiesen, dass die mit unterschiedlichen Methoden erzielten Ergebnisse erheblich variieren können und nicht automatisch als austauschbar betrachtet werden sollten. (SAE Mobile)
Externe Referenz: SAE J423_202607 – Methoden zur Messung der Gehäusetiefe
Für lokalisierte Härtung, Ein vorbereiteter Querschnitt in Kombination mit Härtemessungen kann zeigen, wie sich die Härte von der Oberfläche zum Kern hin verändert. ASTM E384 ist speziell für die Bewertung von Härteschwankungen über kleine Entfernungen gedacht und identifiziert die Induktionshärtung als einen der Prozesse, die solche lokalisierten Schwankungen erzeugen können. (ASTM Store)
Externe Referenz: ASTM E384-22 – Mikroindentationshärte von Materialien
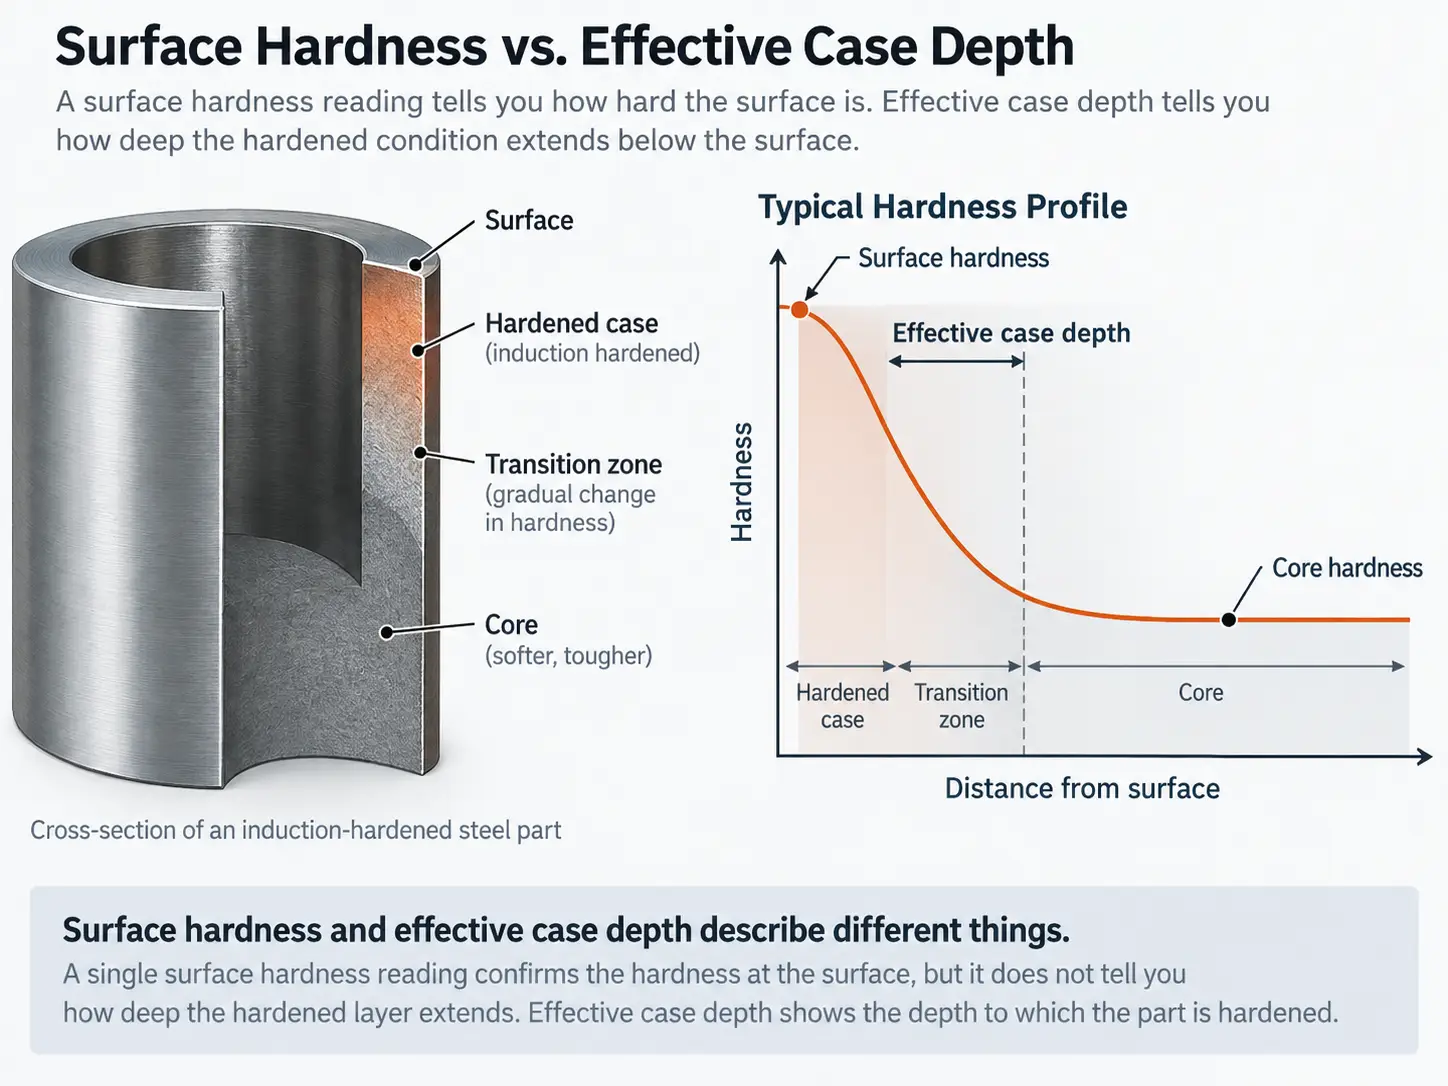
Oberflächenhärte vs. wirksame Einsatzhärtetiefe
Ein Härteverlauf kann daher Informationen liefern, die ein einzelner Oberflächenmesswert nicht liefern kann.
Eine Spezifikation wie z:
Einsatzhärtetiefe: 2 mm
ist unvollständig, es sei denn, die Parteien verstehen auch, welche Definition und Messmethode verwendet werden. Effektive Gehäusetiefe, Gesamtfalltiefe und visuell geschätzte Tiefe sind verwandte Konzepte, aber es handelt sich nicht automatisch um das gleiche Maß.
4. Fallmuster und Übergangszone sind ebenso wichtig wie die Tiefe
Ein Teil kann an einer Stelle die richtige Härtetiefe haben und dennoch ein inakzeptables Härtebild aufweisen.
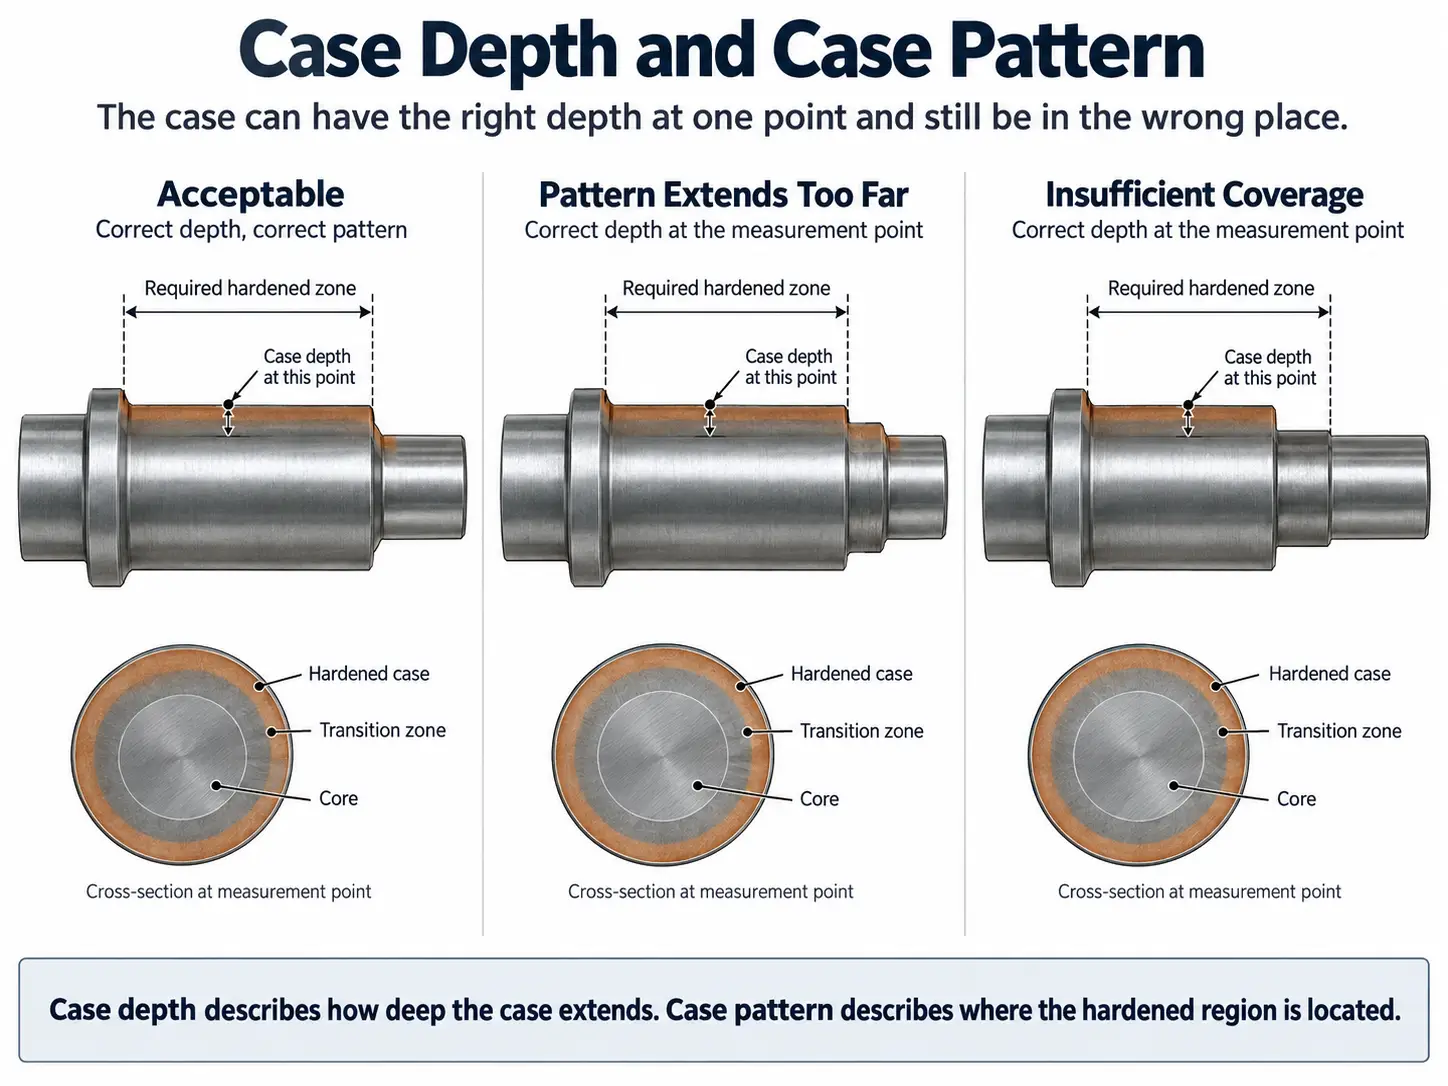
Falltiefe vs. Verhärtungsmuster
Diese Unterscheidung ist besonders wichtig bei Geometrieänderungen wie Schultern, Radien, Zahnradwurzeln, Zahnspitzen, Löcher, Kanten, Veränderungen der Querschnittsdicke und Übergänge zwischen gehärteten und ungehärteten Bereichen.
Die Inspektion muss daher zwei getrennte Fragen beantworten:
Wie tief ist der verhärtete Bereich??
Folgt es dem erforderlichen Bereich des Teils??
Die metallurgischen Leitlinien von Inductoheat gehen auf ähnliche Weise an die Gestaltung von Induktionshärtungsprozessen heran, Definieren des erforderlichen Härtemusters unter Einbeziehung der Oberflächenhärte, Gehäusetiefe und die Übergangszone. Es bezieht dieses Muster auch auf die Temperaturverteilung, Frequenz, Erwärmungszeit, Leistung und das Verhältnis zwischen Werkstück und Spule. (Inductotherm-Gruppe)
Externe Referenz: Inductoheat – Metallurgische Einblicke: Induktionshärtungstemperaturen
Für viele Komponenten, Das Schneiden dient daher nicht nur dazu, einen Tiefenwert zu ermitteln, sondern auch zur Untersuchung der Form und Lage der gehärteten Zone.
Auch die Terminologie sollte klar bleiben:
| Begriff | Was es beschreibt |
|---|---|
| Oberflächenhärte | Härte an einer bestimmten Oberflächenstelle |
| Einsatzhärtetiefe | Tiefe des ausgehärteten Zustands unter der Oberfläche |
| Härtequerschnitt/-profil | Änderung der Härte je nach Position oder Tiefe |
| Härte- oder Gehäusemuster | Form und Lage des gehärteten Bereichs |
| Übergangszone | Bereich zwischen der gehärteten Hülle und dem darunter liegenden Material |
Diese Messungen beschreiben verschiedene Aspekte desselben wärmebehandelten Teils.
5. Wenn die Metallographie nützliche Informationen hinzufügt
Ein Härteverlauf liefert quantitative Informationen, Aber es gibt Situationen, in denen die Zahlen allein nicht erklären, was während der Wärmebehandlung passiert ist.
Die metallografische Untersuchung kann bei der Prozessqualifizierung hilfreich sein, zur Fehlerbehebung oder wenn die Komponentenspezifikation dies ausdrücklich erfordert. Ein vorbereiteter Schnitt ermöglicht dem Ingenieur den Vergleich des Oberflächenbereichs, Übergangszone und Kern und zur Untersuchung von Bereichen, in denen die Härte- oder Fallmusterergebnisse nicht den Erwartungen entsprechen.
Dies ist insbesondere beim Induktionshärten relevant, da sich eine schnelle Erwärmung nicht genau wie eine langsame Gleichgewichtsofenerwärmung verhält. Inductoheat stellt fest, dass die anfängliche Mikrostruktur und die schnellen Austenitisierungsbedingungen die metallurgische Reaktion des Stahls beeinflussen. (Inductotherm-Gruppe)
Externe Referenz: Inductoheat – Metallurgische Einblicke: Induktionshärtungstemperaturen
Die Metallographie sollte daher eine spezifische technische Frage beantworten und nicht automatisch in jeden Prüfplan aufgenommen werden.
Für die Routineproduktion, Ob und wie oft eine metallografische Prüfung erforderlich ist, hängt von der Zeichnung ab, Kundenspezifikation und erstellter Qualitätsplan.
Die Maschinenabnahmedokumentation von GH Induction liefert ein industrielles Beispiel: Anwendbare Validierungstests für die Wärmebehandlung werden separat als Oberflächenhärte aufgeführt, Einhärtetiefenmessung, mikroskopische Untersuchung und Rissprüfung statt als eine austauschbare Prüfung behandelt zu werden. (GH-Induktion)
Externe Referenz: GH-Induktion – Vorschriften zur Maschinenherstellung
6. Die Härte kann bestehen bleiben, während das Teil die Prüfung immer noch nicht besteht
Die metallurgische Akzeptanz beschränkt sich nicht auf Härte und Tiefe.
Rissinspektion
Ein Teil kann die erforderliche Härte und Härtetiefe erreichen und dennoch prozessbedingt eine Belastung enthalten Riss. Wo eine Rissprüfung erforderlich ist, es sollte daher als separater Überprüfungsschritt behandelt werden.
Die geeignete zerstörungsfreie Prüfmethode hängt vom Werkstoff des Bauteils ab, Geometrie und maßgebliche Spezifikation. Eine Härtemessung kann nicht beweisen, dass ein Teil rissfrei ist.
Maßprüfung
Durch die lokale Induktionserwärmung wird im Vergleich zum Erhitzen des gesamten Bauteils die Materialmenge reduziert, die dem Wärmekreislauf ausgesetzt ist, aber es beseitigt nicht Dimensionsänderung.
Je nach Teil, Eine Überprüfung nach der Aushärtung kann erforderlich sein:
•Auslaufen
•Geradlinigkeit
•Rundheit
•Bohrungs- oder Wellendurchmesser
•Zahnradgeometrie
•Andere zeichnungsdefinierte kritische Abmessungen
Der wichtige Punkt ist nicht, dass jedes gehärtete Teil alle diese Messungen erfordert. Die Zeichnung sollte bestimmen, welche Maße wichtig sind.
Ein Bauteil kann also die Anforderungen an Härte und Härtetiefe erfüllen, aber trotzdem scheitern, weil seine Funktionsgeometrie nicht mehr der Spezifikation entspricht.
7. Verwenden Sie Inspektionsergebnisse, um den Prozess zu diagnostizieren
Eine Inspektion ist nützlicher, wenn anhand der Ergebnisse ermittelt wird, wo ein Prozess untersucht werden sollte, anstatt einfach nur einen Pass/Fail-Bericht zu erstellen.
Ein Beispiel für die Prozessentwicklung der Inductotherm Group veranschaulicht dies gut. Nach Änderung des Induktionsaufbaus, Das Team erreichte eine gleichmäßigere Erwärmung, fand es aber immer noch ungleichmäßige Oberflächenhärte. Das verbleibende Problem wurde auf die Quenchverteilung zurückgeführt. Nach Änderung der Quench-Anordnung, Anhand geschnittener Teile wurde beurteilt, wie tief die Härtung reichte. (Inductotherm-Gruppe)
Externe Referenz: Inductotherm Group – Beispiel für die Entwicklung eines Induktionshärtungsprozesses
Das Beispiel ist nützlich, weil es zeigt, warum ein abnormales Härteergebnis nicht automatisch auf die Induktionsleistung zurückgeführt werden sollte.
| Inspektionsergebnis | Bereiche, die es wert sind, untersucht zu werden |
|---|---|
| Oberflächenhärte unterhalb der Spezifikation | Heizzustand, materieller Zustand, Austenitisierungsreaktion, Abschrecken |
| Gehäuse zu flach oder zu tief | Frequenz, Leistung, Erwärmungszeit, Scanbedingungen, materielle Reaktion |
| Verhärtungsmuster an der falschen Stelle | Spulengeometrie, Werkstücksposition, Kopplungsspalt, Bewegung |
| Umfangsvariation | Werkstückschlag, Drehung, der Spulenposition, Löschverteilung |
| Härte akzeptabel, es wurden jedoch Risse festgestellt | Lokale Wärmekonzentration, Geometrie, Abschreckbedingungen |
| Metallurgisches Ergebnis akzeptabel, aber die Abmessungen sind unzureichend | Heizungssymmetrie, Spannvorrichtung, Vorbelastung, Abschrecken, Teilgeometrie |
Dies sind Anweisungen zur Fehlerbehebung, keine Eins-zu-eins-Diagnosen. Mehrere unterschiedliche Prozessbedingungen können zu ähnlichen Prüfergebnissen führen.
8. Prozessüberwachung ist nicht dasselbe wie Teileprüfung
Produktionsanlagen können ausgewählte Erwärmungen aufzeichnen, Bewegungs- und Abschreckparameter zur Prozesskontrolle und Rückverfolgbarkeit.
Diese Informationen geben Antworten: Wurde dieses Teil unter den vorgesehenen Maschinenbedingungen bearbeitet??
Eine körperliche Untersuchung beantwortet eine andere Frage: Welches Ergebnis haben diese Bedingungen in dem Teil hervorgerufen??
Die Unterscheidung ist wichtig, wenn ein neues Rezept erstellt wird.
Ein aufgezeichneter Erwärmungszyklus allein beweist nicht, dass die Einsatztiefe oder das Härtungsmuster korrekt sind. Umgekehrt, Eine zerstörende metallurgische Prüfung ist in der Regel nicht bei jedem Produktionsteil praktikabel.
Die Prozessentwicklung stellt daher einen Zusammenhang zwischen kontrollierten Maschinenzuständen und verifizierten Teileergebnissen her. Sobald diese Beziehung qualifiziert wurde, Zur Aufrechterhaltung der Kontrolle können die Produktionsüberwachung und der erforderliche Probenahmeplan genutzt werden.
Wenn die Spule, Teilgeometrie, materieller Zustand, Quench-Anordnung oder ein anderes wesentliches Prozesselement ändert sich, Die hergestellte Beziehung muss möglicherweise erneut überprüft werden.
9. Ein praktischer Inspektionsworkflow
Es gibt keinen universellen Prüfplan für jedes induktionsgehärtete Bauteil, Die folgende Sequenz bietet jedoch einen nützlichen Rahmen.
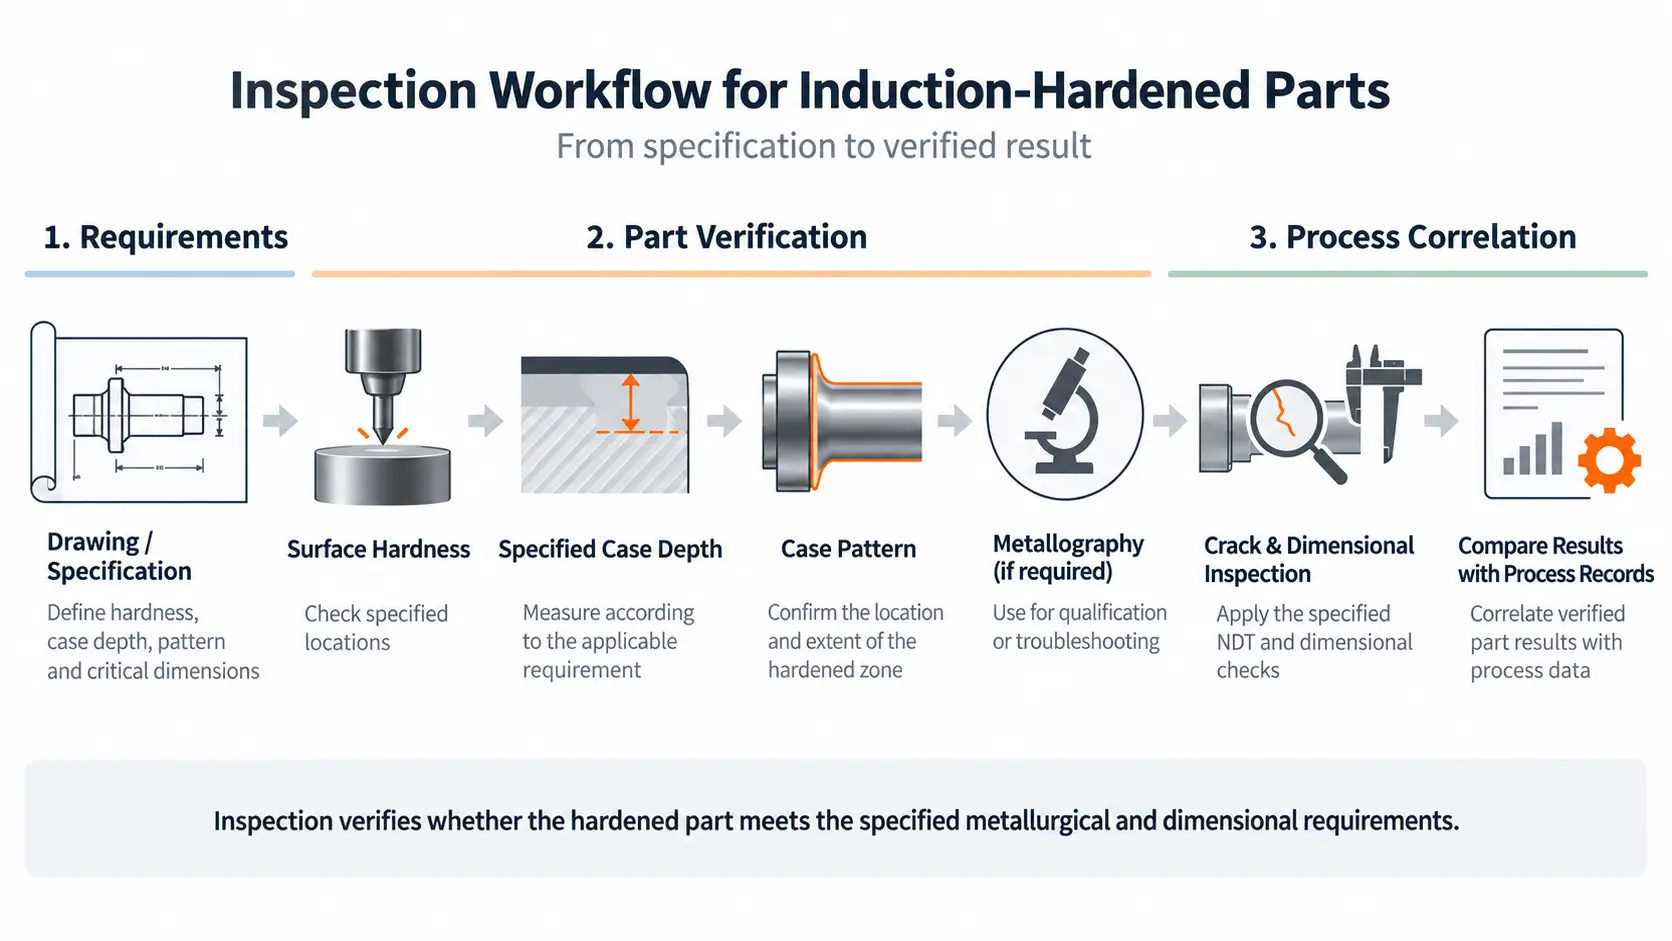
Ein praktischer Inspektionsworkflow
| Bühne | Hauptfrage | Typische Überprüfung |
|---|---|---|
| 1. Überprüfen Sie die Spezifikation | Was muss das Teil leisten?? | Zeichnung, Härteanforderung, Definition der Falltiefe, Fallmuster, maßliche Anforderungen |
| 2. Oberflächenhärte | Hat die angegebene Oberfläche die erforderliche Härte erreicht?? | Geeignete Härteprüfung an definierten Stellen |
| 3. Überprüfung der Falltiefe | Wie weit reicht der verhärtete Zustand?? | Vorbereiteter Abschnitt und festgelegte Falltiefenmethode |
| 4. Überprüfung des Fallmusters | Befindet sich der gehärtete Bereich an der richtigen Stelle und in der richtigen Form?? | Querschnitt / Musterbewertung |
| 5. Metallographie, falls erforderlich | Hilft die Mikrostruktur, das Ergebnis zu bestätigen oder zu erklären?? | Vorbereiteter metallografischer Schnitt |
| 6. Rissinspektion, falls angegeben | Sind unzulässige Risse vorhanden?? | Anwendbare ZfP-Methode |
| 7. Maßprüfung | Hat die Wärmebehandlung die kritische Geometrie beeinflusst?? | Zeichnungsdefinierte Maßkontrollen |
| 8. Prozesskorrelation | Welche Maschinenbedingungen führten zum verifizierten Ergebnis?? | Vergleichen Sie Inspektionsergebnisse mit Produktions-/Prozessaufzeichnungen |
Der Umfang der Tests ändert sich normalerweise mit zunehmender Reife eines Prozesses.
Bei der Entwicklung oder Maschinenabnahme, destruktive Schnittführung, Zur Bestimmung des Prozessfensters sind möglicherweise Härteverläufe und metallografische Untersuchungen erforderlich. Die Routineproduktion kann dann auf eine andere Kombination der Prozessüberwachung angewiesen sein, Probenahme und Bauteilprüfung.
Die genaue Häufigkeit sollte sich aus der jeweiligen Kundenanforderung ergeben, Qualitätsplan oder maßgebende Spezifikation und nicht auf einer generischen Induktionshärtungsregel.
Die Inspektion sollte das gehärtete Ergebnis bestätigen, Nicht nur die Maschineneinstellung
Das Induktionshärten wird durch Geräteparameter gesteuert, Aber die Akzeptanz betrifft letztlich das Werkstück.
Möglicherweise muss eine vollständige Beurteilung in Betracht gezogen werden:
Oberflächenhärte → Härtetiefe → Härtemuster → Übergangsbereich → Risse → Kritische Abmessungen
Welche davon sind erforderlich?, und wie sie gemessen werden, hängt von der Teilespezifikation ab.
Ein wiederholbares Maschinenprogramm ist erst dann wertvoll, wenn seine Beziehung zum erforderlichen metallurgischen und dimensionalen Ergebnis nachgewiesen wurde. Aus diesem Grund, Die Inspektion ist nicht nur eine Tätigkeit, die nach dem Induktionshärten durchgeführt wird; Es ist Teil der Entwicklung und Validierung des Prozesses selbst.
Benötigen Sie einen praktikablen Inspektionsplan?
Senden Sie Ihre Zeichnungs- und Wärmebehandlungsspezifikation. Wir können Ihnen dabei helfen, zu definieren, welche Prüfungen für Ihre induktionsgehärteten Teile wichtig sind.










