
Descarburación superficial en endurecimiento por inducción: Causas, Detección, y controlar
Separación de la pérdida de carbono de los problemas de calentamiento y enfriamiento
Una superficie de baja dureza después del endurecimiento por inducción no significa automáticamente que el proceso de inducción haya causado descarbonización superficial.
La capa empobrecida en carbono puede haberse formado antes durante el laminado., forja, recocido u otra operación a alta temperatura. En otros casos, el problema puede no ser la descarburación en absoluto, pero calefacción insuficiente, enfriamiento deficiente o un punto blando localizado.
Por lo tanto, el enfoque útil es identificar primero la condición de la superficie., determinar qué tan profundo se extiende, y solo entonces decidir qué parte del proceso de fabricación necesita cambiarse.
2. De dónde proviene la descarburación en piezas endurecidas por inducción
3. Resultado de descarburación o endurecimiento suave?
4. Cómo confirmar y medir la profundidad de descarburación
5. Prevención y Acciones Correctivas
6. Cuando vale la pena considerar la atmósfera protectora
1. ¿Qué es la descarburación superficial? — y en qué se diferencia de la incrustación de óxido
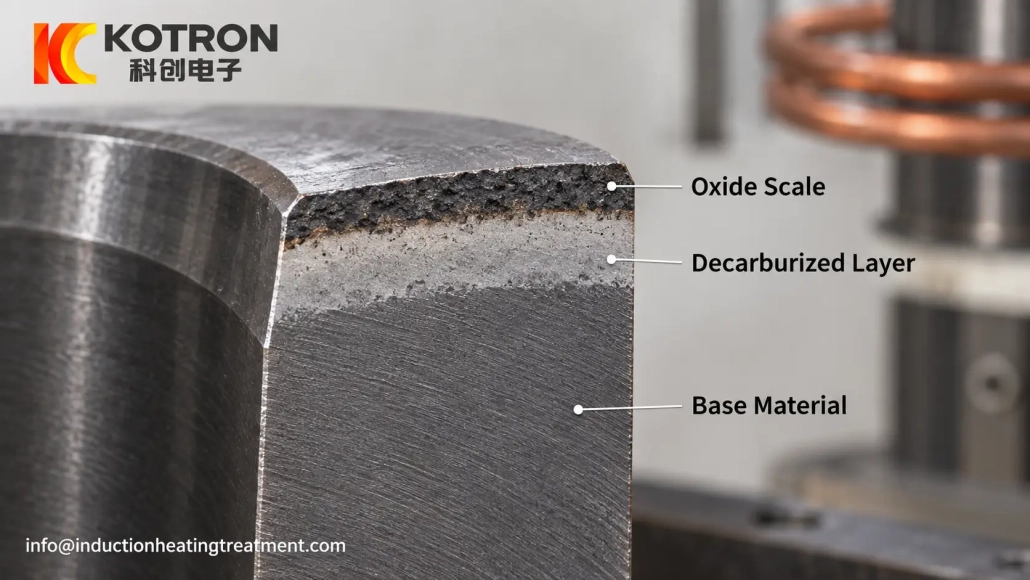
Descarburación es la pérdida de carbono de la región de la superficie del acero durante la exposición a altas temperaturas. El área afectada se describe comúnmente como una capa descarburada, o simplemente un capa de descarburación en la práctica del tratamiento térmico.
Dependiendo de la gravedad, la superficie puede mostrar una descarburación parcial o completa. La distancia desde la superficie al material sobre la cual se puede detectar el efecto se conoce como profundidad de descarburación.
La oxidación es un proceso diferente..
Cuando el acero caliente reacciona con una atmósfera oxidante., Se forman óxidos en la superficie.. El resultado visible suele ser la capa de óxido o formación de óxido.
| Condición | Cambio principal | Consecuencia típica |
|---|---|---|
| Oxidación superficial | Se forman óxidos en la superficie del acero. | Escala, aspereza, limpieza o pérdida de material |
| Descarburación | El contenido de carbono disminuye debajo de la superficie. | Templabilidad reducida y menor dureza superficial. |
| Ambos | La oxidación y la pérdida de carbono ocurren durante la exposición a altas temperaturas. | Problemas de calidad y dureza de la superficie. |
La distinción es importante porque eliminar las incrustaciones de óxido no restaura el carbono que ya se ha perdido debajo de la superficie..
Una pieza muy calcárea tampoco se descarbura automáticamente. Por el contrario, una superficie que no parece muy oxidada aún puede contener una capa de descarburación.
Por lo tanto, la inspección visual por sí sola no es suficiente..
2. De dónde proviene la descarburación en piezas endurecidas por inducción
Una de las primeras preguntas debería ser:
¿Se produjo realmente la descarburación durante el endurecimiento por inducción??
A menudo, no fue.
El acero puede desarrollar una superficie descarburada durante operaciones anteriores como:
•laminación en caliente
•forja
•Recocido
•Normalizando
•Calentamiento prolongado del horno a alta temperatura.
Si esa capa queda después del mecanizado, Entra en el proceso de endurecimiento por inducción como parte del material entrante..
Esto es especialmente importante porque el endurecimiento por inducción generalmente utiliza un ciclo de alta temperatura mucho más corto que el tratamiento térmico en horno convencional.. El ciclo corto limita el tiempo disponible para una pérdida adicional de carbono..
No es así, sin embargo, restaurar el carbono a una capa que ya estaba descarburada.
Por ejemplo, Un eje puede calentarse y templarse correctamente durante el endurecimiento por inducción, pero aún así mostrar una dureza baja inmediatamente debajo de la superficie porque el material de partida ya contenía una capa empobrecida en carbono..
Aumentar la potencia de inducción en esa situación puede cambiar el patrón de calor sin abordar la causa real..
Dónde se forma la descarburación durante el procesamiento térmico, las principales variables incluyen:
Temperatura. Las temperaturas más altas generalmente aumentan la difusión y aceleran las reacciones superficiales..
Tiempo. Cuanto más tiempo permanezca el acero a temperatura elevada, más oportunidades hay para que crezca la capa afectada.
Atmósfera. Oxígeno, vapor de agua, El dióxido de carbono y la condición química general de la atmósfera de calentamiento influyen en las reacciones de la superficie y en la pérdida de carbono..
Estado de los materiales. La composición del acero y la condición de la superficie entrante también afectan la forma en que responde el material..
Estas variables deben revisarse en toda la ruta de fabricación., no sólo en la máquina de inducción.
3. Resultado de descarburación o endurecimiento suave?
Una lectura de dureza superficial baja es un síntoma. no es un diagnostico.
Varios problemas de endurecimiento por inducción pueden producir resultados aparentemente similares.
| Posible causa | Pista típica |
|---|---|
| Descarburación | Capa empobrecida en carbono que se extiende hacia adentro desde la superficie; A menudo se confirma mediante metalografía o perfil de dureza. |
| Calentamiento por inducción insuficiente | La zona o caja endurecida no alcanza la condición requerida en el área afectada |
| Mal enfriamiento | Área blanda localizada asociada con un enfriamiento inadecuado o desigual |
| Bobina / problema de acoplamiento | El patrón de dureza sigue la geometría del inductor o de la relación bobina-parte. |
| Variación del material entrante | Un procesamiento similar produce una respuesta inconsistente entre partes o ubicaciones. |
Una capa de descarburación preexistente a menudo sigue la superficie del acero original de manera relativamente continua..
Es más probable que un problema de enfriamiento produzca un patrón localizado correspondiente a la cobertura de aspersión., Geometría o condiciones de enfriamiento..
Un calentamiento por inducción insuficiente puede aparecer como un patrón de dureza incorrecto o una profundidad de endurecimiento inadecuada en lugar de una capa superficial delgada y sin carbono..
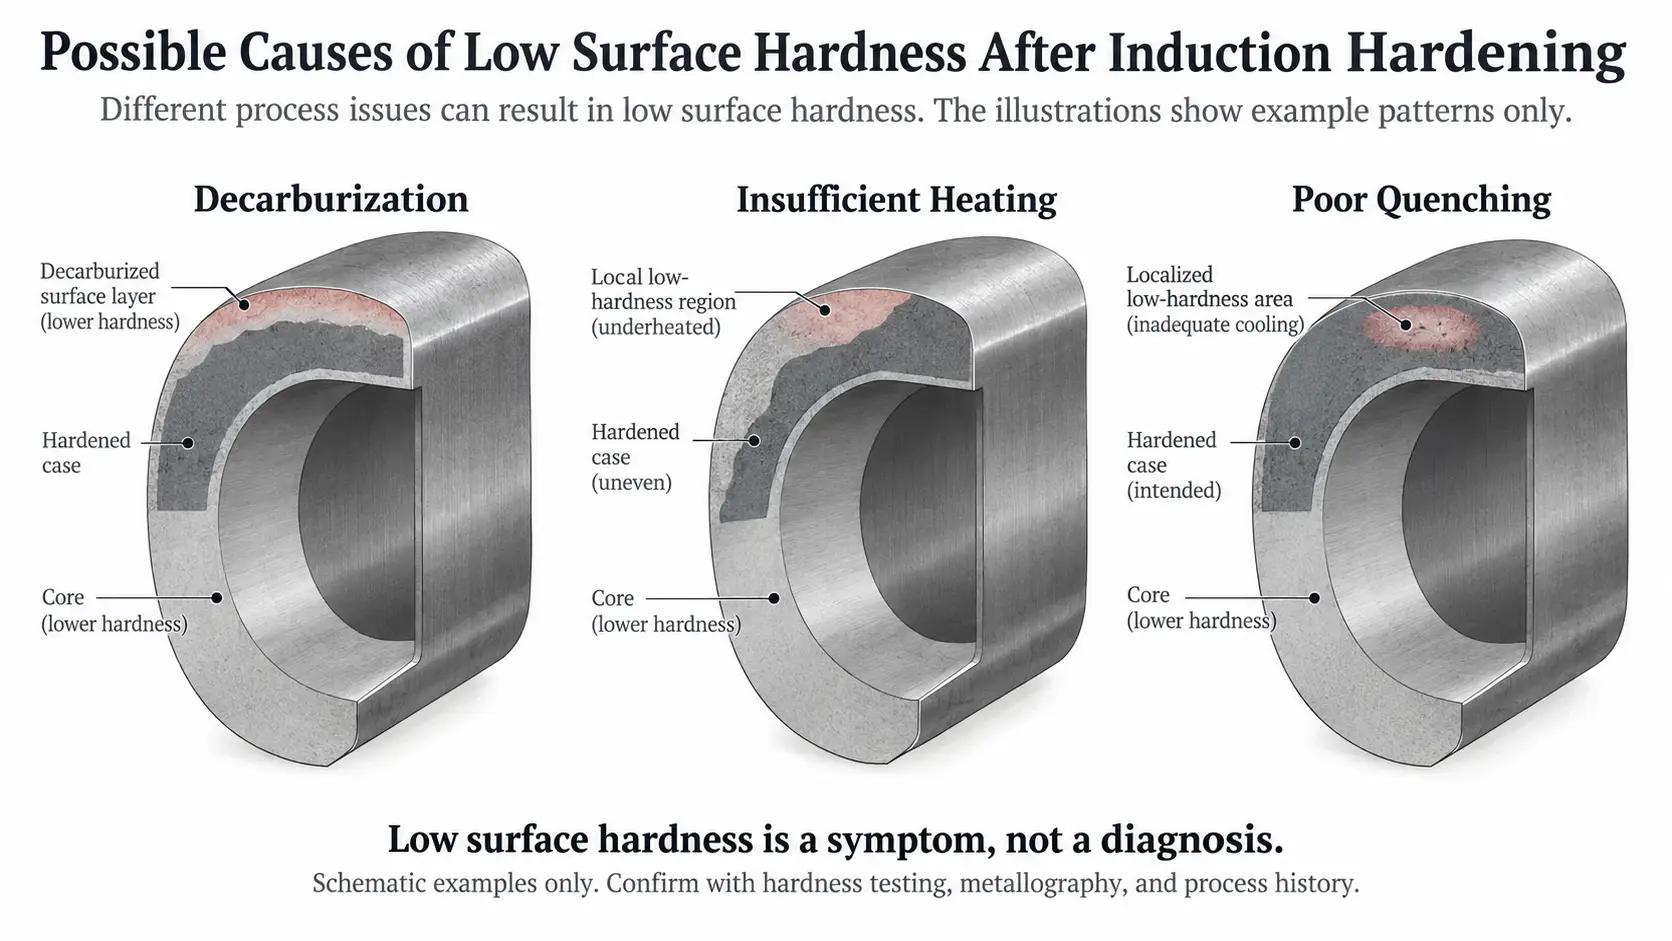
Descarburación, Calentamiento insuficiente y enfriamiento deficiente en comparación con una lectura de dureza superficial baja..
Esta distinción es importante porque las acciones correctivas son completamente diferentes..
Si el problema es un enfriamiento deficiente, cambiar la especificación del material entrante no lo resolverá.
Si el problema es la descarburación heredada, Es posible que ajustar repetidamente la velocidad o la potencia del escaneo tampoco lo resuelva.
Por lo tanto, el siguiente paso debería ser medición, no por suposiciones.
4. Cómo confirmar y medir la profundidad de descarburación
La descarburación normalmente se evalúa a partir de una sección transversal en lugar de juzgarse únicamente por la apariencia de la superficie..
Dos métodos son especialmente útiles en la resolución de problemas de producción..
Examen metalográfico
Se corta una sección, preparado y examinado desde la superficie hacia el material no afectado.
Dependiendo del acero y su condición de tratamiento térmico., La descarburación completa puede aparecer como una estructura cercana a la superficie fuertemente alterada., mientras que la descarburación parcial puede mostrar una transición gradual hacia el material base no afectado.
La apariencia exacta depende del grado del acero y del procesamiento previo., por lo que una sola característica microestructural no debe tratarse como prueba universal.
Travesía de microdureza
Se toma una serie de pequeñas mediciones de dureza desde cerca de la superficie hacia el interior..
Si la descarburación ha afectado la respuesta de endurecimiento, La dureza puede aumentar progresivamente a medida que las mediciones se alejan de la superficie y se adentran en el material no afectado..
Esto es particularmente útil cuando la cuestión de ingeniería es:
¿A qué profundidad se extiende la capa afectada??
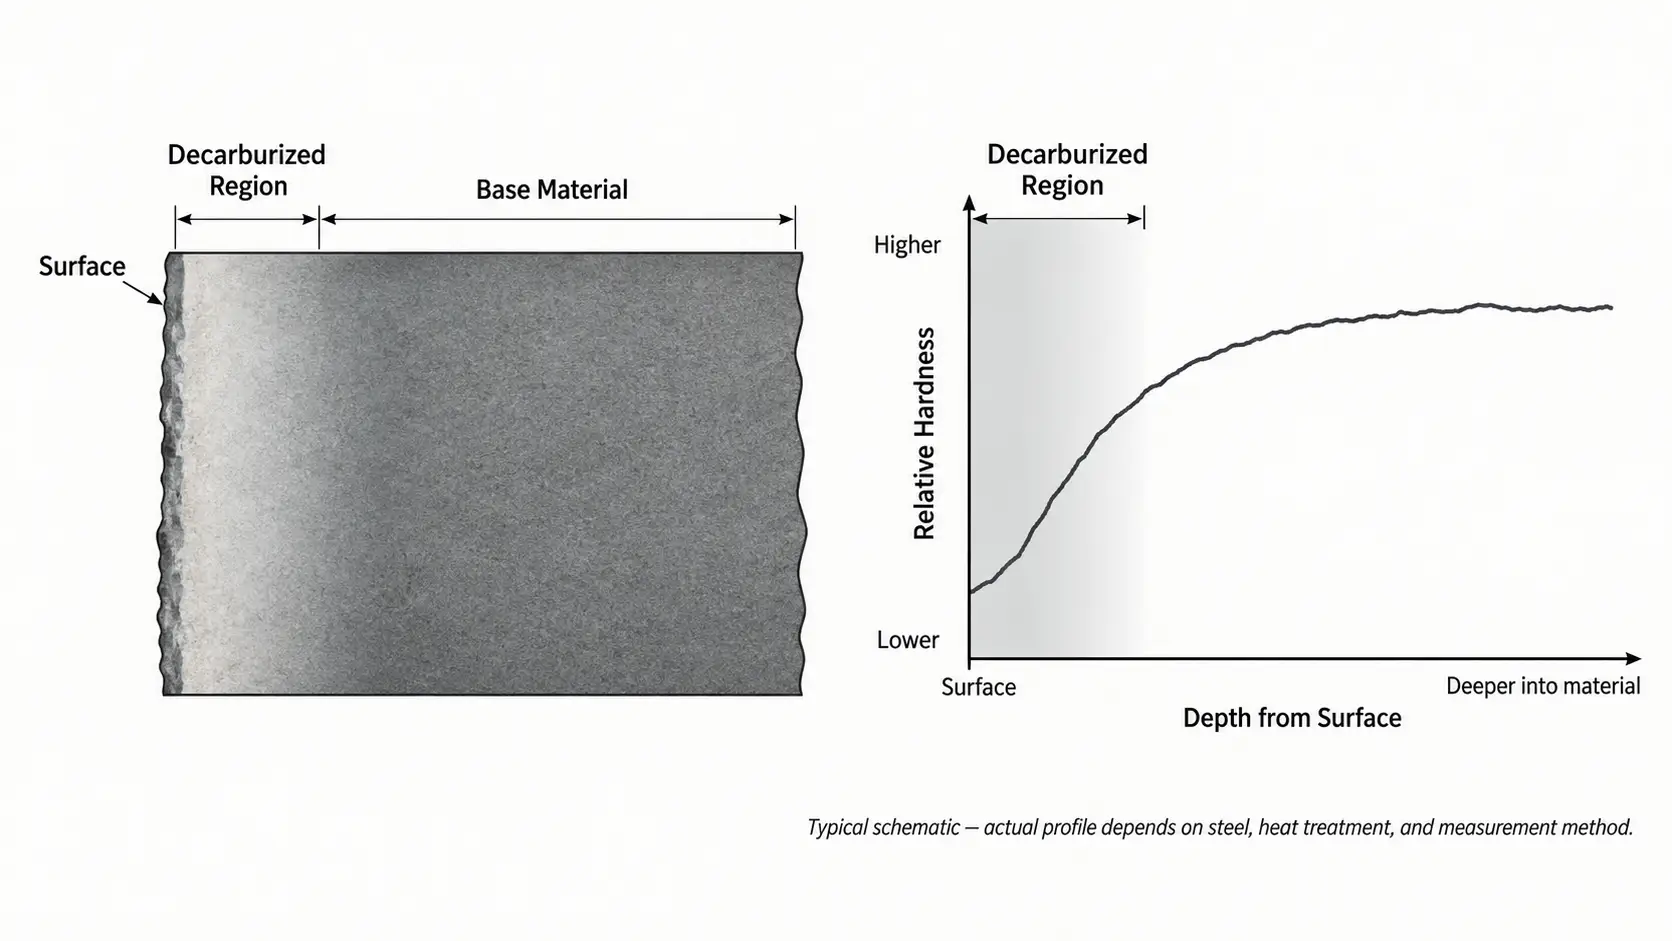
Recorrido de microdureza que muestra un aumento de la dureza desde una superficie descarburada hacia un material no afectado.
ASTM E1077 Cubre métodos para determinar la profundidad de descarburación en acero., incluidos enfoques de dureza microscópicos y de microindentación.
Un punto es importante para el control de calidad.:
ASTM E1077 proporciona métodos para medir la descarburación. No establece una profundidad de descarburación universal permitida para cada componente..
Los límites de aceptación deben provenir del plano correspondiente., especificación del producto, Requisito material o acuerdo entre proveedor y cliente..
Esto evita un error común.: confuso “medido según ASTM E1077” con “aceptable según ASTM E1077.”
5. Prevención y Acciones Correctivas
Una vez confirmada la descarburación, la siguiente pregunta es dónde entró en el proceso.
Iniciar aguas arriba.
Si la barra entrante, La forja o el tubo ya contienen una capa importante de descarburación., revisar operaciones anteriores de trabajo en caliente o de horno y la cantidad de material eliminado antes del endurecimiento final.
Las posibles acciones incluyen:
•Especificación de una profundidad de descarburación entrante permitida
•Aumento del margen de mecanizado cuando corresponda
•Eliminación de la superficie afectada antes del endurecimiento final.
•Revisando la forja, laminado, condiciones de recocido o normalización
•Reducir la exposición innecesaria a altas temperaturas
•Mejorar el control de la atmósfera durante la operación donde se produce la pérdida de carbono.
El proceso de endurecimiento por inducción debe comprobarse por separado..
La temperatura y el tiempo de calentamiento deben ser suficientes para el endurecimiento, pero no deben aumentarse sin una razón para el proceso.. Diseño de bobina, frecuencia, La potencia y la velocidad de escaneo deben producir el patrón de calor requerido sin permanencia innecesaria..
Si la superficie final es blanda pero la metalografía no muestra una capa de descarburación significativa, La atención debe centrarse en el calentamiento por inducción y el proceso de enfriamiento en lugar de continuar tratando el problema como descarburación..
Aquí también es donde se encuentra la información de solución de problemas existente sobre calentamiento por inducción irregular, puntos blandos y la cobertura de enfriamiento se vuelve más relevante que un análisis adicional de descarburación.
6. Cuando vale la pena considerar la atmósfera protectora
Calentamiento por inducción en atmósfera protectora Puede ser útil cuando la superficie de acero caliente necesita una mejor protección del aire circundante..
Su valor más directo es la reducción de la oxidación y las incrustaciones de óxido.. En condiciones atmosféricas adecuadamente controladas., También puede ayudar a limitar la descarburación..
Esto no significa que todo proceso de endurecimiento por inducción necesite una atmósfera protectora..
Para muchos componentes ordinarios, el ciclo de calentamiento por inducción es corto, La oxidación superficial menor es aceptable., y las incrustaciones se pueden eliminar más adelante sin crear un problema de producción significativo.
La calefacción por atmósfera protectora resulta más atractiva cuando:
•Se debe minimizar la escala de superficie.
•Voladuras posteriores, el decapado o la molienda no son deseables
•El componente tiene una superficie acabada de alto valor.
•Los límites de descarburación son estrictos
•La condición de la superficie afecta el procesamiento posterior
•El margen de mecanizado adicional es limitado
los términos atmósfera protectora, atmósfera inerte y atmósfera controlada Tampoco debe tratarse como automáticamente intercambiable..
Una atmósfera que reduce la exposición al oxígeno puede ser eficaz para el control de la oxidación sin proporcionar necesariamente las condiciones de control de carbono necesarias para prevenir cualquier forma de descarburación..
Por esa razón, La selección de la atmósfera debe seguir los requisitos del material y del proceso en lugar de simplemente elegir un nombre de gas..
Cuando aparece una baja dureza superficial después del endurecimiento por inducción, La secuencia de resolución de problemas más eficiente suele ser:
Confirmar la condición de la superficie. → medir la profundidad afectada → comprobar el material entrante → revisar el procesamiento térmico anterior → comprobar el calentamiento y enfriamiento por inducción → luego cambia el proceso.
Esa secuencia ayuda a separar un verdadero problema de descarburación de un problema de calentamiento o enfriamiento. — y evita ajustar la máquina de inducción por un defecto que puede haberse formado mucho antes en la producción..
Conclusión clave
Una superficie blanda después del endurecimiento por inducción es un síntoma., no es un diagnostico. Descarburación superficial es una posible causa, pero la capa empobrecida en carbono a menudo se forma antes durante el laminado, forja o calentamiento en horno. Confirme la condición de la superficie y mida la profundidad afectada antes de cambiar cualquier parte del proceso..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Una baja dureza superficial después del endurecimiento por inducción siempre significa descarburación??
No. La capa empobrecida en carbono puede haberse formado antes durante el laminado., forja, recocido u otra operación a alta temperatura, o la superficie blanda puede deberse a un calentamiento insuficiente, enfriamiento deficiente o un punto blando localizado en lugar de descarburación.
¿Cómo se mide la profundidad de descarburación??
De una sección transversal, mediante examen metalográfico o un recorrido de microdureza desde la superficie hacia el interior. ASTM E1077 cubre métodos para determinar la profundidad de descarburación, pero los límites de aceptación provienen del dibujo o de la especificación del producto., no del estándar mismo.
¿Puede el endurecimiento por inducción restaurar el carbono a una capa descarburada??
No. El endurecimiento por inducción utiliza un ciclo corto de alta temperatura que limita la pérdida adicional de carbono., pero no devuelve el carbono a una capa que ya estaba descarburada. Aumentar la potencia o ajustar la velocidad de escaneo no solucionará la descarburación heredada.
¿Todo proceso de endurecimiento por inducción necesita una atmósfera protectora??
No. Muchos componentes ordinarios tienen ciclos de calentamiento cortos donde es aceptable una oxidación menor.. La calefacción con atmósfera protectora se vuelve más atractiva cuando se deben minimizar las incrustaciones, Los límites de descarburación son estrictos., o la condición de la superficie afecta el procesamiento posterior.
¿Cuál es el primer paso cuando aparece una superficie blanda??
Confirmar la condición de la superficie., medir la profundidad afectada, Verifique el material entrante y revise el procesamiento térmico previo antes de ajustar el calentamiento por inducción y el enfriamiento.. Esto separa un verdadero problema de descarburación de un problema de calentamiento o enfriamiento..
Controle la descarburación de la superficie en su proceso de endurecimiento
Envía tu especificación de material, Requisito de tratamiento térmico y ruta de procesamiento.. Ayudaremos a confirmar si la superficie blanda está descarburada., medir la profundidad afectada, e identificar la etapa adecuada para corregir.










