
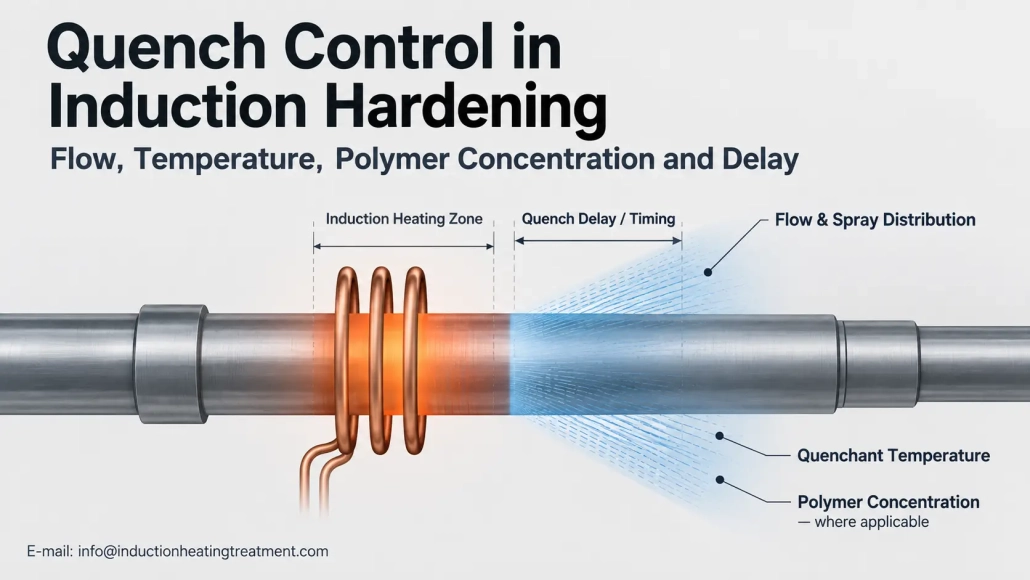
Abschreckkontrolle beim Induktionshärten: Fluss, Temperatur, Polymerkonzentration und -verzögerung
Wie sich Sprühbedingungen und Abschreckungskontrolle auf die Härte des Abschreckens und die Wiederholbarkeit des Prozesses auswirken
Ein wiederholbarer Induktionserwärmungszyklus garantiert kein wiederholbares Härtungsergebnis, wenn die Abschreckzustand Änderungen.
Beim Induktionshärten, Sprühabgabe, Abschrecktemperatur, ggf. Polymerkonzentration, und der Zeitpunkt zwischen Erhitzen und Abschrecken sind alle Teil des Prozessrezepts.
2. Fluss abschrecken, Druck- und Sprühverteilung
3. Warum die Abschrecktemperatur wichtig ist
4. Wie die Polymerkonzentration das Abschreckverhalten verändert
5. Warum Abschreckverzögerung und -zeit kontrolliert werden müssen
6. So richten Sie ein Abschreckprozessfenster ein und überwachen es
1. Warum die Abschreckkontrolle nach der Induktionserwärmung wichtig ist
Induktionserwärmung erzeugt den austenitisierten Bereich, der gehärtet werden soll. Die folgende Abschreckung bestimmt, wie dieser erhitzte Bereich über den Transformationsbereich hinweg abkühlt.
Aus diesem Grund, Induktionslöschung sollte als kontrollierter Prozess betrachtet werden und nicht einfach als ein Spray, das sich nach dem Erhitzen einschaltet.
Flüssigkeitsabschreckanordnungen, die beim Induktionshärten verwendet werden, umfassen offenes Sprühen, Flut, Tauch- und Tauchsprühsysteme. Das Sprühabschrecken ist für die lokale Induktionshärtung besonders relevant, da das Abschreckmittel auf die erhitzte Zone gerichtet werden kann.
Ein nützliches Konzept ist hier Löschschwere. In praktischen Begriffen, Sie beschreibt, wie stark eine bestimmte Abschreckbedingung dem Werkstück Wärme entzieht. Es wird nicht nur durch den Namen des Löschmittels beeinflusst; flüssige Bewegung, Temperatur und Anwendungsmethode spielen ebenfalls eine Rolle.
Das Ziel besteht nicht einfach darin, die Kühlung zu maximieren. Der erforderliche Abschreckzustand muss für den Stahl geeignet sein, beheiztes Muster, Teilegeometrie und Anforderungen an die abschließende Wärmebehandlung.
2. Fluss abschrecken, Druck- und Sprühverteilung
Ein Messwert des Durchflussmessers ist hilfreich, es beschreibt jedoch nicht vollständig den Abkühlungszustand an der Werkstückoberfläche.
Im Sprühabschrecken, Die Kühlung wird auch davon beeinflusst, wie die Flüssigkeit die heiße Oberfläche erreicht. Relevante Faktoren können sein::
•Durchflussrate
•Spritzdruck
•Düsen- oder Öffnungsanordnung
•Ausführung mit Löschring
•Sprühabdeckung
•Aufprallrichtung
•Abstand zwischen Sprühgerät und Werkstück
•Verstopfte oder abgenutzte Öffnungen
•Werkstückform und -bewegung
ASM beschreibt die Sprühabschreckleistung anhand von Sprüheigenschaften wie Tröpfchengeschwindigkeit und Volumenstrom, Dies verdeutlicht, warum der Pumpenfluss allein keine vollständige Beschreibung der Wärmeabfuhr an der Oberfläche ist.
Das gleiche Prinzip tritt bei induktionsspezifischen Tests auf. A 2024 Die Studie verglich zwei Quench-Ring-Designs bei gleicher Durchflussrate der PAG-Lösung und stellte ein unterschiedliches Kühlverhalten zwischen den beiden Ring-Designs fest.
Ein stabiler Gesamtfluss beweist also nicht unbedingt, dass jedes Teil den gleichen lokalen Abschreckbedingungen ausgesetzt ist.
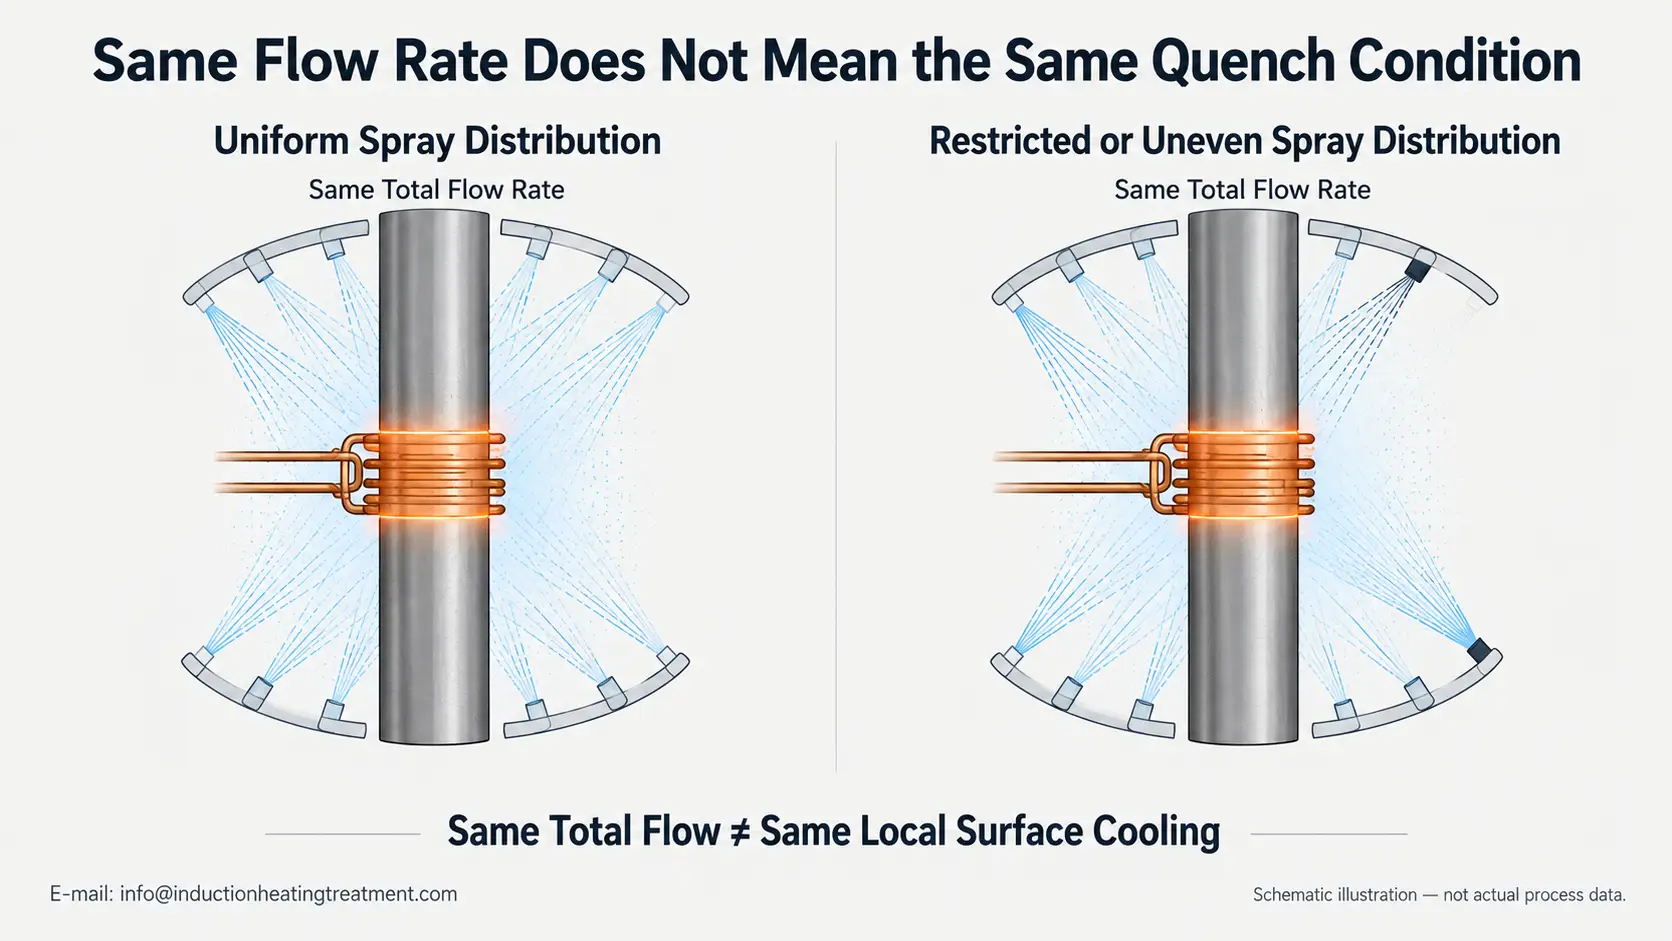
Der gleiche Gesamtstrom kann bei Änderung der Sprühverteilung unterschiedliche lokale Kühlbedingungen erzeugen.
Zur Produktionskontrolle, Durchfluss- oder Druckwerte sollten daher zusammen mit dem Zustand und der Position des Sprühkopfes oder des Abschreckrings berücksichtigt werden.
3. Warum die Abschrecktemperatur wichtig ist
Die Gesamttemperatur des Abschreckmittels beeinflusst dessen Wärmeübertragungsverhalten.
Dies kann im laufenden Betrieb wichtig werden. Jedes erhitzte Werkstück überträgt Energie in das Abschrecksystem, und das Bad oder der Zirkulationskreislauf können allmählich wärmer werden, wenn das Kühlsystem diese Wärme nicht mit der erforderlichen Geschwindigkeit abführt.
Polymer-Abschreckmittel reagieren besonders empfindlich auf Änderungen der Massentemperatur. Branchenleitlinien weisen darauf hin, dass ihre Wärmeentzugsrate im Allgemeinen abnimmt, wenn die Temperatur des Massenabschreckmittels steigt.
Das bedeutet nicht, dass das möglichst kälteste Abschreckmittel automatisch die richtige Bedingung ist.
Für den eigentlichen Abschreck- und Härteprozess sollte der geeignete Temperaturbereich festgelegt werden. Bei der Produktion kommt es darauf an, die Massetemperatur innerhalb des bei der Prozessentwicklung validierten Bereichs zu halten.
Nützliche Kontrollen können sein::
•Temperatur des Abschrecktanks
•Rücklauftemperatur, sofern relevant
•Zustand des Wärmetauschers oder Kühlers
•Tankfüllstand und Zirkulation
•Temperaturdrift bei längerer Produktion
Wenn sich die Ergebnisse erst ändern, nachdem das System einige Zeit in Betrieb war, Ein Vergleich der Abschrecktemperatur mit der früheren stabilen Produktion kann hilfreich sein.
4. Wie die Polymerkonzentration das Abschreckverhalten verändert
Die Polymerkonzentration ist nur relevant, wenn ein wässriges Polymer-Abschreckmittel verwendet wird. Es handelt sich nicht um eine universelle Steuervariable für das Abschrecken mit klarem Wasser.
PAG und andere Polymer-Abschreckmittel werden beim Induktionshärten verwendet, da ihre Kühleigenschaften durch den Lösungszustand angepasst werden können. Polymerformulierung, Konzentration, Temperatur und Flüssigkeitsbewegung beeinflussen alle die Abschreckleistung.
Für ein besonderes Löschmittel, Eine Änderung der Konzentration kann die Schwere des Löschvorgangs verändern. Die erforderliche Konzentration gehört daher zum validierten Prozess und wird nicht als universeller Wert für die Induktionshärtung angesehen.
Die tatsächliche Konzentration kann abweichen
Der Badzustand kann sich durch Faktoren wie ändern:
•Wasserverdunstung
•Nachschubpraktiken
•Verluste durch Drag-out unterdrücken
•Falsche Ergänzungen
•Kontamination durch andere Prozessflüssigkeiten
Die Verdunstung ist besonders wichtig, da der Wasserverlust die Polymerkonzentration erhöhen kann, wenn er nicht korrigiert wird.
Auch die Messwerte des Refraktometers müssen interpretiert werden
Handrefraktometer werden üblicherweise zur Überwachung von Polymerlösungen verwendet. Das Instrument meldet einen Brechungsmesswert, oft in °Brix, der dann mit dem für das jeweilige Löschmittel angegebenen Faktor umgerechnet wird.
Ein Brix-Wert sollte daher nicht automatisch als tatsächlicher Polymeranteil gewertet werden.
Hartes Wasser, Gelöste Prozessflüssigkeiten und andere Verunreinigungen können ebenfalls die Beziehung zwischen dem Refraktometer-Messwert und dem tatsächlichen Badzustand beeinflussen. Wo Genauigkeit wichtig ist, Die Messmethode und der Umrechnungsfaktor sollten den Empfehlungen des Löschmittellieferanten entsprechen.
Dies ist eine wichtige Unterscheidung:
Die Steuerung der Polymerkonzentration und die Steuerung des Refraktometers hängen zusammen, aber sie sind nicht genau dasselbe.
5. Warum Abschreckverzögerung und -zeit kontrolliert werden müssen
Das Intervall zwischen effektiver Induktionserwärmung und effektivem Abschrecken ist eine weitere Prozessvariable.
Es wird allgemein als beschrieben Löschverzögerung oder Abschreckzeitpunkt.
Die Art und Weise, wie diese Verzögerung entsteht, hängt von der Härtungsmethode ab.
Feste Position oder Einmaliges Härten
Die Verzögerung kann hauptsächlich durch die Zeit zwischen dem Ende der Induktionserwärmung und dem Beginn der Abschreckmittelabgabe gesteuert werden.
Scanhärtung
Der effektive Zeitpunkt kann vom Abstand zwischen der Heizzone und der Abschreckzone sowie von der relativen Bewegungsgeschwindigkeit abhängen.
Während dieses Intervalls, Die Wärme verteilt sich weiterhin im Werkstück. Eine Änderung des Abschreckzeitpunkts kann daher die Temperaturverteilung verändern, die zu Beginn der schnellen Abkühlung vorliegt.
In der Branchenliteratur zur Fehlerbehebung wird auch die Zeit oder der Abstand zwischen Erhitzen und Abschrecken als aussagekräftige Variable für die Induktionshärtung behandelt.
Die kürzestmögliche Verzögerung ist nicht automatisch die richtige. Einige Prozesse verwenden absichtlich eine definierte Verzögerung.
Wichtige Voraussetzung ist, dass das gewählte Timing zur Anwendung passt und wiederholbar bleibt.
Der effektive Abschreckzeitpunkt kann sich ändern:
•Ventilreaktion
•Kontrollieren Sie das Timing
•Scangeschwindigkeit
•Position des Sprühkopfes
•Abstand zwischen Erhitzen und Abschrecken
•Mechanische Positionierung oder Bewegung
Aus diesem Grund sollte der Zeitpunkt als Teil des Prozessrezepts betrachtet werden, da er das Härtungsergebnis wesentlich beeinflusst.
6. So richten Sie ein Abschreckprozessfenster ein und überwachen es
Fluss, Temperatur, Polymerkonzentration und Zeitpunkt sollten nicht unabhängig voneinander zugewiesen werden.
Zum Beispiel, Eine Polymerlösung weist bei einer anderen Massetemperatur möglicherweise nicht das gleiche Kühlverhalten auf, selbst wenn ihre gemessene Konzentration unverändert bleibt. Ebenso, Der gleiche Gesamtstrom, der durch eine andere Kühlringgeometrie zugeführt wird, kann zu unterschiedlichen Oberflächenkühlungsbedingungen führen.
Ein praktisches Fenster des Löschvorgangs sollten daher auf der Grundlage des gesamten Systems und nicht nur einer isolierten Umgebung erstellt werden.
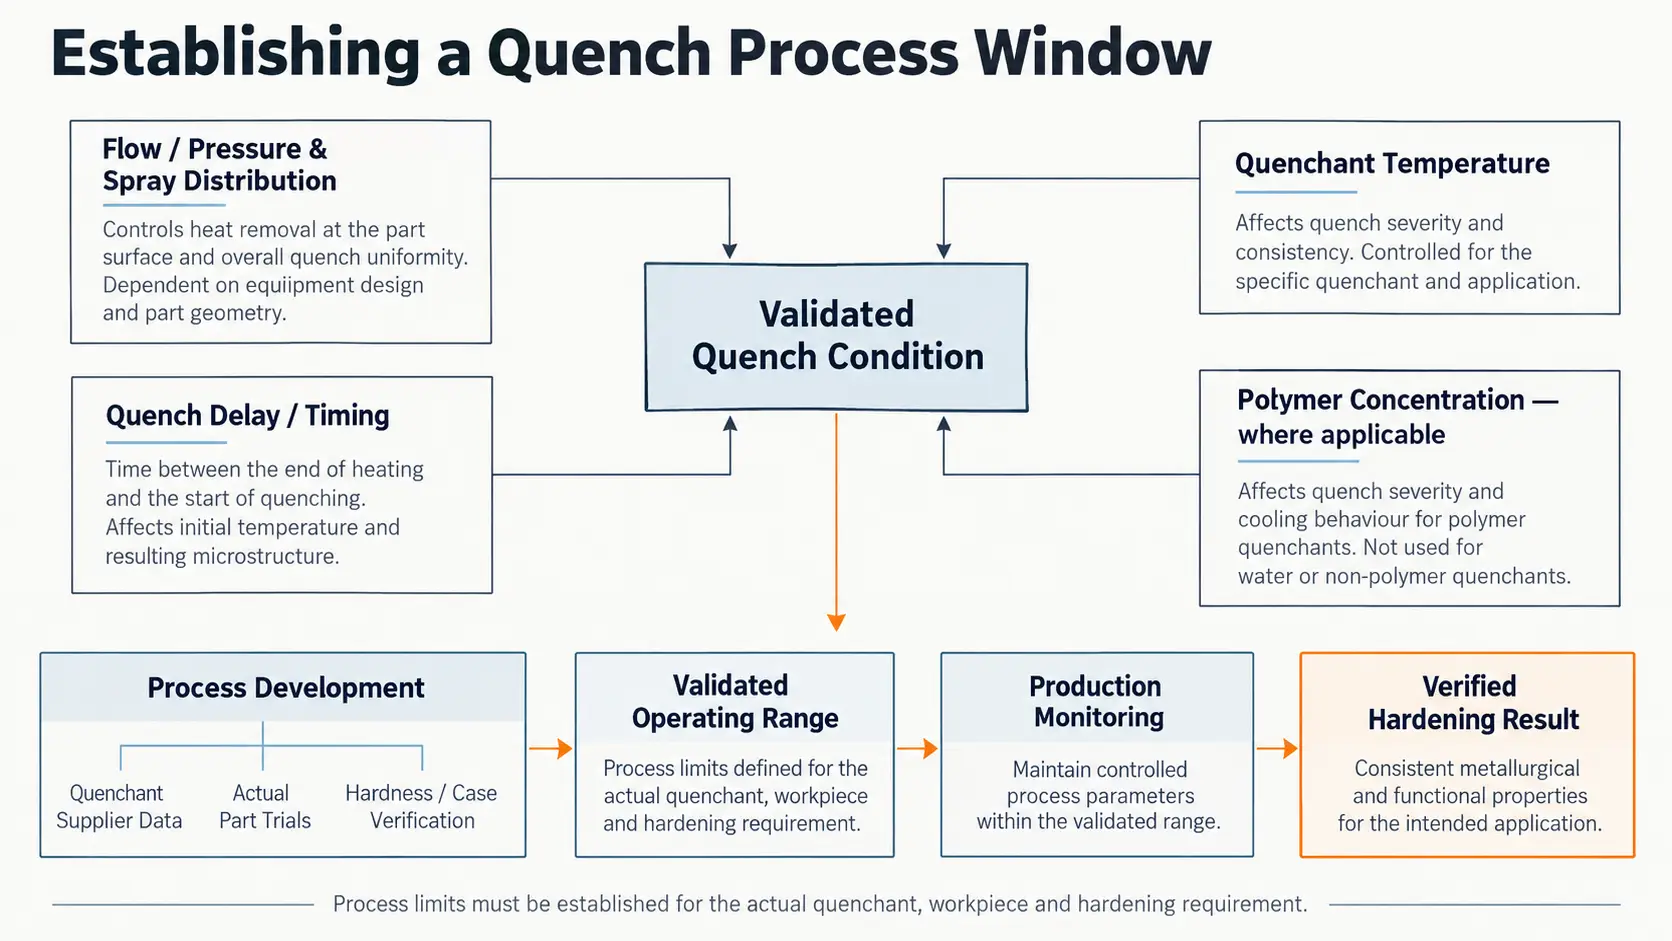
Ein Abschreckprozessfenster verbindet Abschreckmittel, Fluss, Temperatur, Konzentration und Timing bis hin zu einem verifizierten Härtungsergebnis.
Der Ausgangspunkt umfasst normalerweise:
Lieferanteninformationen löschen
Verwenden Sie zur Konzentrationsmessung die angegebene Methode, Betriebstemperatur und Badwartung, wenn ein handelsübliches Polymer-Abschreckmittel verwendet wird.
Tatsächliche Teilversuche
Die Sprühkonfiguration, Fluss, Druck, Temperatur, Konzentration und Timing müssen am realen Werkstück bewertet werden, da Geometrie und erhitztes Muster die erforderliche Kühlbedingung beeinflussen.
Verifizierte, gehärtete Ergebnisse
Das akzeptable Prozessfenster sollte mit Ergebnissen wie verknüpft sein Härte, Härteprofil, wirksame Einsatzhärtetiefe und alle relevanten dimensional oder metallurgische Anforderungen.
Sobald der Prozess validiert wurde, Die Produktionsüberwachung sollte sich auf die Variablen konzentrieren, die sich als wichtig erwiesen haben:
| Prozessvariable | Produktionskontrolle |
|---|---|
| Löschen | Richtiges Medium und richtige Formulierung |
| Fluss | Innerhalb des validierten Betriebsbereichs |
| Druck | Sprühabgabe, bei der der Druck ein kontrollierter Parameter ist |
| Sprühmuster | Abdeckung und Zustand von Düsen oder Quenchringöffnungen |
| Massentemperatur | Innerhalb des etablierten Prozessbereichs |
| Polymerkonzentration | Vom Lieferanten angegebene Messmethode, ggf |
| Löschzeitpunkt | Die Beziehung zwischen Erhitzen und Abschrecken bleibt wiederholbar |
| Filtration | Zustand ausreichend, um die Sprühöffnungen zu schützen |
| Tank / Zirkulationssystem | Stabiler Füllstand und Flüssigkeitsabgabe |
| Wärmetauscher / Kühlsystem | Kann den validierten Badzustand aufrechterhalten |
Dabei kommt es nicht darauf an, möglichst viele Parameter zu erfassen. Es geht darum, das Gleiche beizubehalten validierter Abschreckzustand das bei der Qualifizierung des Härteprozesses verwendet wurde.
Wenn ein Produktionsteil später weiche Stellen oder ungleichmäßige Härte entwickelt, Die Löschaufzeichnungen können dann mit der ermittelten Basislinie verglichen werden. Eine umfassendere Untersuchung sollte auch Material berücksichtigen, Erwärmungsmuster, der Spulenposition, Werkstückbewegung und andere mögliche Ursachen, anstatt anzunehmen, dass das Abschrecksystem dafür verantwortlich ist.
Für dieses umfassendere Fehlerbehebungsproblem, das Vorhandene Ungleichmäßige Härte nach Induktionshärten: Ursachen für weiche Punkte und wie man sie verhindert Der Artikel sollte die Hauptreferenz bleiben, anstatt hier die vollständige Diagnosesequenz zu wiederholen.
Schlüssel zum Mitnehmen
Wiederholbares Induktionshärten erfordert mehr als nur wiederholbares Erhitzen. Durchfluss- und Sprühverteilung, Abschrecktemperatur, ggf. Polymerkonzentration, und der Abschreckzeitpunkt müssen innerhalb eines validierten Prozessfensters bleiben, damit das Werkstück einen wiederholbaren Abkühlzustand erhält.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Garantiert ein stabiler Gesamtdurchfluss eine wiederholbare Abschreckung??
Nein. Sprühverteilung, Zustand der Düse oder des Löschrings, Die Position des Sprühkopfs und die Bewegung des Werkstücks wirken sich alle auf die lokale Kühlung aus, selbst wenn der Gesamtfluss unverändert bleibt.
Ist ein kälteres Abschreckmittel immer besser??
Nein. Der Betriebstemperaturbereich sollte während der Prozessentwicklung festgelegt und in der Produktion innerhalb dieses validierten Bereichs gehalten werden. Insbesondere Polymerabschreckmittel entziehen der Wärme weniger stark, wenn die Massetemperatur steigt, Allerdings ist das möglichst kälteste Abschreckmittel nicht automatisch die richtige Bedingung.
Ist der Messwert eines Refraktometers derselbe wie die Polymerkonzentration??
Nicht ganz. Ein Refraktometer meldet einen Brechwert, oft in °Brix, der mit dem Faktor des jeweiligen Löschmittels umgerechnet werden muss. Auch hartes Wasser und Verunreinigungen können das Verhältnis verändern, Daher sollte die Messmethode den Empfehlungen des Lieferanten entsprechen.
Die Löschverzögerung sollte immer so kurz wie möglich sein?
Nein. Einige Prozesse verwenden absichtlich eine definierte Verzögerung. Voraussetzung ist, dass das gewählte Timing zur Anwendung passt und wiederholbar bleibt, nicht, dass es minimal wäre.
Validieren Sie Ihr Abschreckprozessfenster
Senden Sie Ihr Löschmittel, Sprühkonfiguration und Härteanforderung — Wir können dabei helfen, ein wiederholbares Abschreckprozessfenster einzurichten und aufrechtzuerhalten.










