
Decarburazione superficiale nella tempra ad induzione: Cause, Rilevamento, e controllo
Separare la perdita di carbonio dai problemi di riscaldamento e raffreddamento
Una superficie poco dura dopo l'indurimento a induzione non significa automaticamente che sia stato causato il processo di induzione decarburizzazione della superficie.
Lo strato impoverito di carbonio potrebbe essersi formato prima durante la laminazione, forgiatura, ricottura o altra operazione ad alta temperatura. In altri casi, il problema potrebbe non essere affatto la decarburazione, ma riscaldamento insufficiente, scarsa estinzione o punto debole localizzato.
L'approccio utile è quindi identificare prima la condizione della superficie, determinare quanto in profondità si estende, e solo allora decidere quale parte del processo produttivo necessita di essere modificata.
2. Da dove proviene la decarburazione nelle parti temprate ad induzione
3. Decarburazione o risultato di un indurimento morbido?
4. Come confermare e misurare la profondità di decarburazione
5. Prevenzione e azioni correttive
6. Quando vale la pena considerare l’atmosfera protettiva
1. Cos'è la decarburazione superficiale — e come differisce dalla scala di ossido
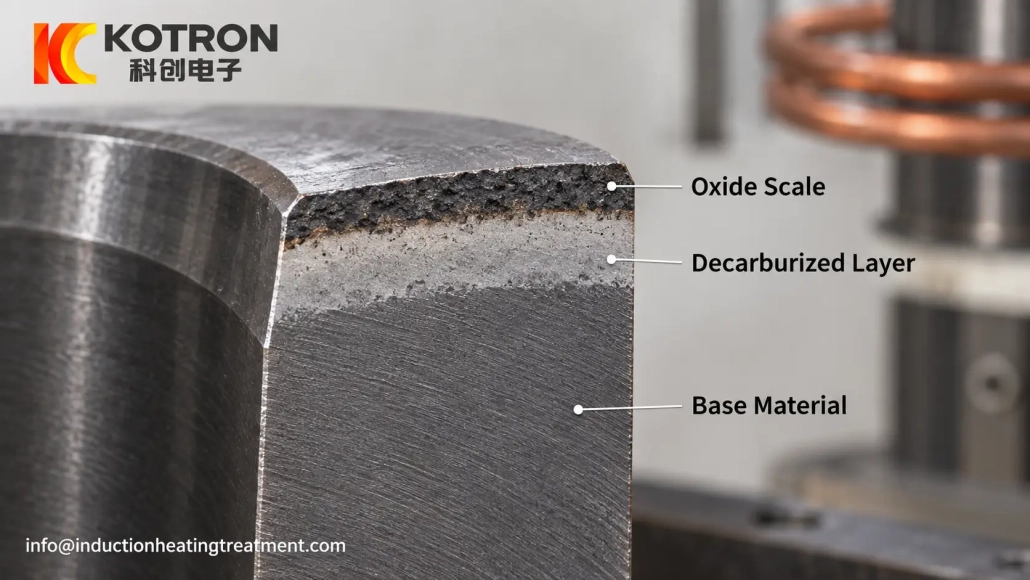
Decarburazione è la perdita di carbonio dalla regione superficiale dell'acciaio durante l'esposizione ad alta temperatura. L'area interessata è comunemente descritta come a strato decarburato, o semplicemente a strato di decarbossilato nella pratica del trattamento termico.
A seconda della gravità, la superficie può presentare una decarburazione parziale o completa. La distanza dalla superficie al materiale su cui è possibile rilevare l'effetto viene definita profondità di decarburazione.
L'ossidazione è un processo diverso.
Quando l'acciaio caldo reagisce con un'atmosfera ossidante, sulla superficie si formano ossidi. Il risultato visibile è di solito dallo strato di ossido oppure scalpello.
| Condizione | Principale cambiamento | Conseguenza tipica |
|---|---|---|
| Ossidazione superficiale | Sulla superficie dell'acciaio si formano ossidi | Calcare, rugosità, pulizia o perdita di materiale |
| Decarburazione | Il contenuto di carbonio diminuisce sotto la superficie | Temprabilità ridotta e durezza superficiale inferiore |
| Entrambi | L'ossidazione e la perdita di carbonio si verificano durante l'esposizione alle alte temperature | Problemi di qualità superficiale e durezza |
La distinzione è importante perché la rimozione delle incrostazioni di ossido non ripristina il carbonio che è già stato perso sotto la superficie.
Inoltre, una parte fortemente incrostata non viene automaticamente fortemente decarburata. Al contrario, una superficie che non sembra molto ossidata può contenere ancora uno strato di decarbossilato.
Pertanto la sola ispezione visiva non è sufficiente.
2. Da dove proviene la decarburazione nelle parti temprate ad induzione
Una delle prime domande dovrebbe essere:
La decarburazione è stata effettivamente prodotta durante la tempra ad induzione?
Spesso, non lo era.
L'acciaio può sviluppare una superficie decarburata durante le operazioni precedenti come:
•Laminazione a caldo
•Forgiatura
•Annealing
•Normalizzazione
•Riscaldamento prolungato del forno ad alta temperatura
Se quello strato rimane dopo la lavorazione, entra nel processo di tempra ad induzione come parte del materiale in entrata.
Ciò è particolarmente importante perché la tempra a induzione generalmente utilizza un ciclo ad alta temperatura molto più breve rispetto al trattamento termico in forno convenzionale. Il ciclo breve limita il tempo disponibile per ulteriori perdite di carbonio.
Non è così, tuttavia, ripristinare il carbonio su uno strato già decarburato.
Per esempio, un albero può essere riscaldato e raffreddato correttamente durante la tempra a induzione ma mostrare comunque una bassa durezza immediatamente sotto la superficie perché il materiale di partenza conteneva già uno strato impoverito di carbonio.
Aumentare la potenza di induzione in quella situazione può modificare il modello di calore senza affrontare la vera causa.
Dove si forma la decarburazione durante il trattamento termico, le principali variabili includono:
Temperatura. Temperature più elevate generalmente aumentano la diffusione e accelerano le reazioni superficiali.
Tempo. Più a lungo l'acciaio rimane a temperatura elevata, maggiore è la possibilità che lo strato interessato cresca.
Atmosfera. Ossigeno, vapore acqueo, l'anidride carbonica e le condizioni chimiche generali dell'atmosfera riscaldante influenzano le reazioni superficiali e la perdita di carbonio.
Stato materiale. Anche la composizione dell'acciaio e le condizioni della superficie in entrata influiscono sulla risposta del materiale.
Queste variabili dovrebbero essere riviste lungo l’intero percorso di produzione, non solo alla macchina ad induzione.
3. Decarburazione o risultato di un indurimento morbido?
Un basso valore di durezza superficiale è un sintomo. Non è una diagnosi.
Diversi problemi di tempra ad induzione possono produrre risultati apparentemente simili.
| Possibile causa | Indizio tipico |
|---|---|
| Decarburazione | Strato impoverito di carbonio che si estende verso l'interno dalla superficie; spesso confermato dalla metallografia o dal profilo di durezza |
| Riscaldamento a induzione insufficiente | La zona o la custodia indurita non raggiunge la condizione richiesta nell'area interessata |
| Scarsa tempra | Area molle localizzata associata a raffreddamento inadeguato o irregolare |
| Bobina / questione dell'accoppiamento | Il modello di durezza segue la geometria dell'induttore o la relazione bobina-parte |
| Variazione materiale in entrata | Un'elaborazione simile produce una risposta incoerente tra parti o posizioni |
Uno strato di decarbossiatura preesistente spesso segue la superficie originale dell'acciaio in modo relativamente continuo.
È più probabile che un problema di raffreddamento produca un modello localizzato corrispondente alla copertura di spruzzo, geometria o condizioni di raffreddamento.
Un riscaldamento a induzione insufficiente può manifestarsi come un modello di durezza errato o una profondità di tempra inadeguata piuttosto che come un sottile strato superficiale impoverito di carbonio.
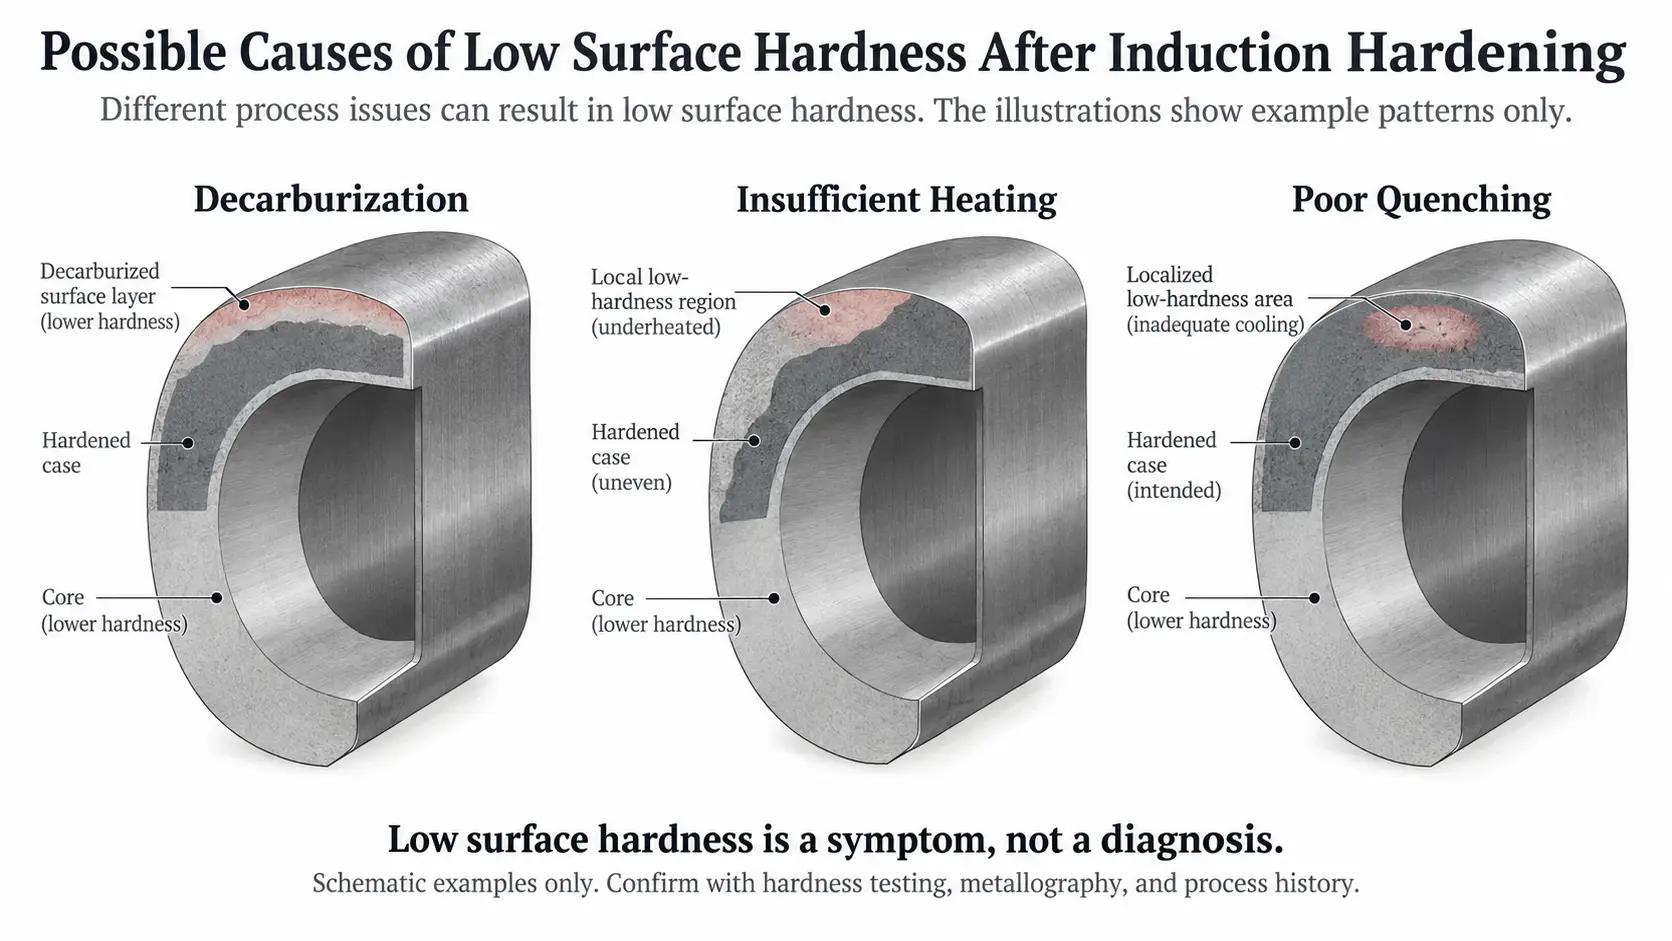
Decarburazione, riscaldamento insufficiente e tempra scarsa rispetto a una lettura di durezza superficiale bassa.
Questa distinzione è importante perché le azioni correttive sono completamente diverse.
Se il problema è una scarsa tempra, la modifica delle specifiche del materiale in entrata non risolverà il problema.
Se il problema è la decarburazione ereditaria, Anche la regolazione ripetuta della velocità o della potenza di scansione potrebbe non risolvere il problema.
Il prossimo passo dovrebbe quindi essere misurazione, non da supposizioni.
4. Come confermare e misurare la profondità di decarburazione
La decarburazione viene normalmente valutata da una sezione trasversale piuttosto che giudicata solo dall'aspetto superficiale.
Due metodi sono particolarmente utili nella risoluzione dei problemi di produzione.
Esame metallografico
Una sezione viene tagliata, preparato ed esaminato dalla superficie verso il materiale non interessato.
A seconda dell'acciaio e delle condizioni del suo trattamento termico, la completa decarburazione può apparire come una struttura in prossimità della superficie fortemente alterata, mentre la decarburazione parziale può mostrare una transizione graduale verso il materiale di base non interessato.
L'aspetto esatto dipende dal tipo di acciaio e dalla lavorazione precedente, quindi una singola caratteristica microstrutturale non dovrebbe essere trattata come prova universale.
Traversa di microdurezza
Viene effettuata una serie di piccole misurazioni della durezza da vicino alla superficie verso l'interno.
Se la decarburazione ha influenzato la risposta all'indurimento, la durezza può aumentare progressivamente man mano che le misurazioni si allontanano dalla superficie e si spostano nel materiale non interessato.
Ciò è particolarmente utile quando la questione ingegneristica è:
Quanto è profondo lo strato interessato?
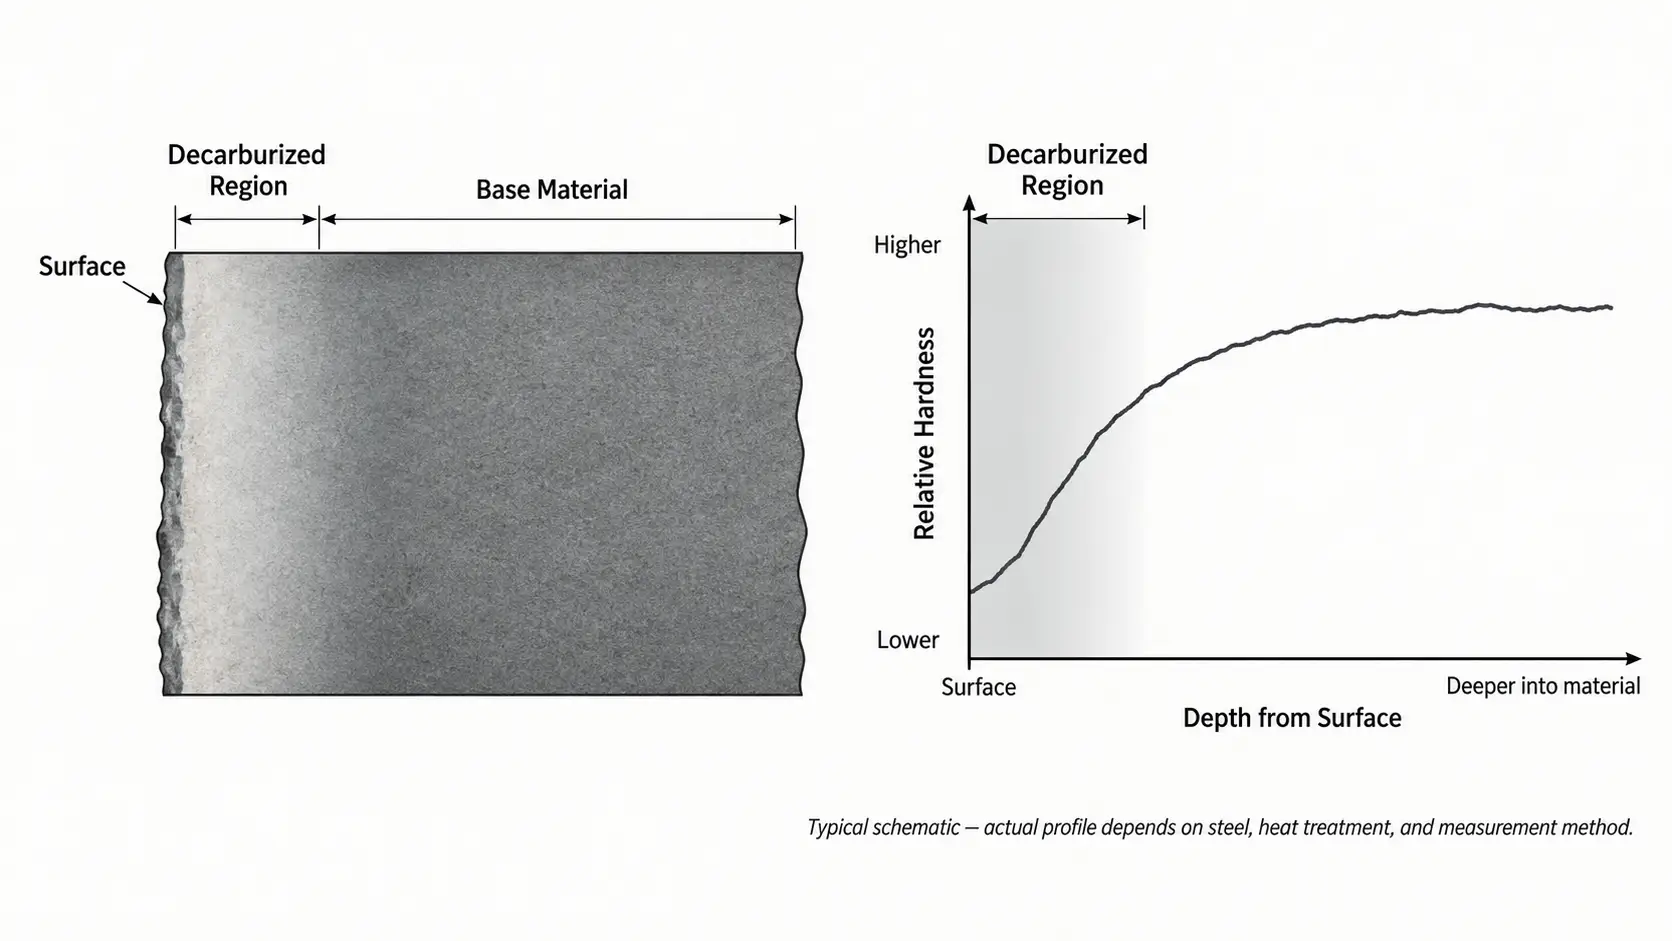
Traversa della microdurezza che mostra l'aumento della durezza da una superficie decarburata verso materiale non interessato.
ASTM E1077 copre i metodi per determinare la profondità di decarburazione nell'acciaio, compresi gli approcci di durezza microscopica e microindentazione.
Un punto è importante per il controllo di qualità:
ASTM E1077 fornisce metodi per misurare la decarburazione. Non stabilisce una profondità di decarburazione consentita universale per ogni componente.
I limiti di accettazione devono risultare dal relativo disegno, specifica del prodotto, requisito materiale o accordo tra fornitore e cliente.
Ciò impedisce un errore comune: confuso “misurato secondo ASTM E1077” con “accettabile secondo ASTM E1077.”
5. Prevenzione e azioni correttive
Una volta confermata la decarburazione, la domanda successiva riguarda il punto in cui è entrato nel processo.
Inizia a monte.
Se bar in arrivo, la forgiatura o il tubo contengono già uno strato significativo di decarbossilato, rivedere le precedenti operazioni di lavorazione a caldo o in forno e la quantità di materiale rimosso prima dell'indurimento finale.
Le possibili azioni includono:
•Specificare una profondità di decarburazione in entrata consentita
•Aumentare il sovrametallo di lavorazione ove opportuno
•Rimozione della superficie interessata prima dell'indurimento finale
•Revisione della forgiatura, laminazione, condizioni di ricottura o normalizzazione
•Riduzione dell'esposizione non necessaria alle alte temperature
•Miglioramento del controllo dell'atmosfera durante le operazioni in cui si verifica la perdita di carbonio
Il processo di tempra ad induzione dovrà poi essere controllato separatamente.
La temperatura e il tempo di riscaldamento dovrebbero essere sufficienti per l'indurimento ma non dovrebbero essere aumentati senza una ragione di processo. Progettazione della bobina, Frequenza, la potenza e la velocità di scansione dovrebbero produrre il modello termico richiesto senza inutili soste.
Se la superficie finale è morbida ma la metallografia non mostra uno strato di decarbossilazione significativo, l'attenzione dovrebbe spostarsi verso il riscaldamento per induzione e il processo di tempra piuttosto che continuare a trattare il problema come decarburazione.
Qui si trovano anche le informazioni esistenti per la risoluzione dei problemi riscaldamento a induzione irregolare, punti molli e la copertura del quench diventa più rilevante di un’ulteriore analisi del decarb.
6. Quando vale la pena considerare l’atmosfera protettiva
Riscaldamento ad induzione in atmosfera protettiva può essere utile quando la superficie calda dell'acciaio necessita di una migliore protezione dall'aria circostante.
Il suo valore più diretto è la riduzione dell'ossidazione e delle incrostazioni di ossido. In condizioni di atmosfera adeguatamente controllata, può anche aiutare a limitare la decarburazione.
Ciò non significa che ogni processo di tempra a induzione necessiti di un'atmosfera protettiva.
Per molti componenti ordinari, il ciclo di riscaldamento a induzione è breve, è accettabile una lieve ossidazione superficiale, e la scala può essere rimossa in seguito senza creare un problema di produzione significativo.
Il riscaldamento dell'atmosfera protettiva diventa più attraente quando:
•La scala superficiale deve essere ridotta al minimo
•Successiva sabbiatura, il decapaggio o la macinazione sono indesiderabili
•Il componente presenta una superficie finita di pregio
•I limiti di decarburazione sono stretti
•Le condizioni della superficie influiscono sull'elaborazione a valle
•Il sovrametallo di lavorazione aggiuntivo è limitato
I termini atmosfera protettiva, atmosfera inerte e atmosfera controllata inoltre, non dovrebbero essere trattati come automaticamente intercambiabili.
Un'atmosfera che riduce l'esposizione all'ossigeno può essere efficace per il controllo dell'ossidazione senza necessariamente fornire le condizioni di controllo del carbonio necessarie per prevenire ogni forma di decarburazione.
Per questo motivo, la selezione dell'atmosfera deve seguire i requisiti del materiale e del processo anziché scegliere semplicemente il nome del gas.
Quando appare una bassa durezza superficiale dopo la tempra ad induzione, la sequenza di risoluzione dei problemi più efficiente è solitamente:
Confermare le condizioni della superficie → misurare la profondità interessata → controllare il materiale in arrivo → rivedere il precedente trattamento termico → controllare il riscaldamento a induzione e lo spegnimento → quindi cambiare il processo.
Questa sequenza aiuta a separare un vero problema di decarburazione da un problema di riscaldamento o raffreddamento — ed evita di regolare la macchina a induzione per un difetto che potrebbe essersi formato molto prima nella produzione.
Chiave da asporto
Una superficie morbida dopo l'indurimento ad induzione è un sintomo, non una diagnosi. Decarburazione superficiale è una possibile causa, ma lo strato impoverito di carbonio spesso si forma prima durante la laminazione, forgiatura o riscaldamento in forno. Confermare le condizioni della superficie e misurare la profondità interessata prima di modificare qualsiasi parte del processo.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una bassa durezza superficiale dopo la tempra ad induzione significa sempre decarburazione?
No. Lo strato impoverito di carbonio potrebbe essersi formato prima durante la laminazione, forgiatura, ricottura o altra operazione ad alta temperatura, oppure la superficie morbida potrebbe derivare da un riscaldamento insufficiente, scarsa tempra o punto debole localizzato piuttosto che decarburazione.
Come viene misurata la profondità di decarburazione?
Da una sezione trasversale, mediante esame metallografico o attraversamento della microdurezza dalla superficie verso l'interno. ASTM E1077 copre i metodi per determinare la profondità di decarburazione, ma i limiti di accettabilità derivano dal disegno o dalle specifiche del prodotto, non dallo standard stesso.
L'indurimento ad induzione può ripristinare il carbonio su uno strato decarburato?
No. L'indurimento a induzione utilizza un ciclo breve ad alta temperatura che limita l'ulteriore perdita di carbonio, ma non ripristina il carbonio su uno strato già decarburato. Aumentare la potenza o regolare la velocità di scansione non risolverà la decarburazione ereditata.
Ogni processo di tempra ad induzione necessita di atmosfera protettiva?
No. Molti componenti comuni hanno cicli di riscaldamento brevi in cui è accettabile un'ossidazione minore. Il riscaldamento dell’atmosfera protettiva diventa più interessante quando le dimensioni devono essere ridotte al minimo, i limiti di decarburazione sono stretti, oppure le condizioni della superficie influiscono sulla lavorazione successiva.
Qual è il primo passo quando appare una superficie morbida?
Confermare le condizioni della superficie, misurare la profondità interessata, controllare il materiale in entrata e rivedere il precedente trattamento termico prima di regolare il riscaldamento a induzione e l'estinzione. Ciò separa un vero problema di decarburazione da un problema di riscaldamento o di spegnimento.
Controlla la decarburazione superficiale nel processo di indurimento
Invia la specifica del materiale, requisiti di trattamento termico e percorso di lavorazione. Aiuteremo a confermare se la superficie morbida è decarburata, misurare la profondità interessata, e identificare la fase giusta da correggere.










