
Khử cacbon bề mặt trong quá trình làm cứng cảm ứng: Nguyên nhân, Phát hiện, và Kiểm soát
Tách lượng carbon thất thoát khỏi các vấn đề về sưởi ấm và làm nguội
Bề mặt có độ cứng thấp sau khi tôi cứng cảm ứng không tự động có nghĩa là quá trình cảm ứng gây ra khử cacbon bề mặt.
Lớp nghèo carbon có thể đã hình thành sớm hơn trong quá trình lăn, rèn, ủ hoặc hoạt động nhiệt độ cao khác. Trong các trường hợp khác, vấn đề có thể không phải là quá trình khử cacbon, nhưng không đủ sưởi ấm, làm nguội kém hoặc có điểm mềm cục bộ.
Do đó, cách tiếp cận hữu ích là xác định tình trạng bề mặt trước tiên., xác định nó kéo dài đến mức nào, và chỉ sau đó mới quyết định phần nào của quy trình sản xuất cần được thay đổi.
2. Quá trình khử cacbon xuất phát từ đâu trong các bộ phận được làm cứng bằng cảm ứng
3. Quá trình khử cacbon hoặc kết quả làm cứng mềm?
4. Cách xác nhận và đo độ sâu khử cacbon
5. Prevention and Corrective Actions
6. When Protective Atmosphere Is Worth Considering
1. Khử cacbon bề mặt là gì — và nó khác với quy mô oxit như thế nào
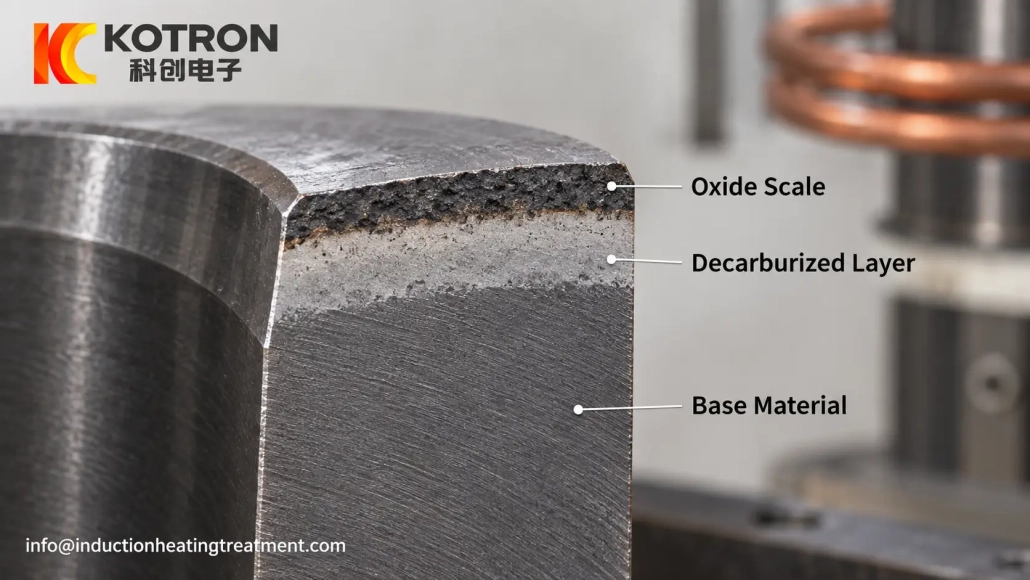
Decarburization is the loss of carbon from the surface region of steel during high-temperature exposure. The affected area is commonly described as a decarburized layer, or simply a decarb layer in heat-treatment practice.
Depending on severity, the surface may show partial or complete decarburization. The distance from the surface into the material over which the effect can be detected is referred to as the decarburization depth.
Oxidation is a different process.
When hot steel reacts with an oxidizing atmosphere, oxides form on the surface. The visible result is usually lớp oxit hay tróc vảy.
| Condition | Thay đổi chính | Typical consequence |
|---|---|---|
| Surface oxidation | Oxides form on the steel surface | Tỷ lệ, roughness, cleaning or material loss |
| Decarburization | Carbon content decreases below the surface | Giảm độ cứng và độ cứng bề mặt thấp hơn |
| Cả hai | Quá trình oxy hóa và mất cacbon xảy ra khi tiếp xúc với nhiệt độ cao | Vấn đề về chất lượng bề mặt và độ cứng |
Sự khác biệt quan trọng vì việc loại bỏ lớp oxit không phục hồi được lượng cacbon đã bị mất bên dưới bề mặt.
Một phần có tỷ lệ lớn cũng không được giải mã tự động nhiều. Ngược lại, một bề mặt trông không bị oxy hóa nặng vẫn có thể chứa lớp decarb.
Do đó, chỉ kiểm tra trực quan là không đủ.
2. Quá trình khử cacbon xuất phát từ đâu trong các bộ phận được làm cứng bằng cảm ứng
Một trong những câu hỏi đầu tiên phải là:
Quá trình khử cacbon có thực sự được tạo ra trong quá trình làm cứng cảm ứng không?
Thường, nó không phải.
Thép có thể phát triển bề mặt được khử cacbon trong các hoạt động trước đó như:
•Cán nóng
•Rèn
•ủ nhiệt
•Chuẩn hóa
•Làm nóng lò nhiệt độ cao kéo dài
Nếu lớp đó vẫn còn sau khi gia công, nó bước vào quá trình làm cứng cảm ứng như một phần của vật liệu đến.
Điều này đặc biệt quan trọng vì quá trình đông cứng cảm ứng thường sử dụng chu kỳ nhiệt độ cao ngắn hơn nhiều so với xử lý nhiệt bằng lò thông thường.. Chu kỳ ngắn giới hạn thời gian dành cho việc mất thêm carbon.
Điều đó không đúng, tuy nhiên, khôi phục carbon về một lớp đã được khử cacbon.
Ví dụ, một trục có thể được làm nóng và làm nguội một cách chính xác trong quá trình làm cứng cảm ứng nhưng vẫn có độ cứng thấp ngay bên dưới bề mặt vì vật liệu ban đầu đã chứa một lớp đã cạn kiệt carbon.
Việc tăng công suất cảm ứng trong tình huống đó có thể thay đổi kiểu nhiệt mà không giải quyết được nguyên nhân thực sự.
Trường hợp quá trình khử cacbon hình thành trong quá trình xử lý nhiệt, các biến chính bao gồm:
Nhiệt độ. Nhiệt độ cao hơn thường làm tăng sự khuếch tán và tăng tốc độ phản ứng bề mặt.
Thời gian. Thép càng ở nhiệt độ cao càng lâu, càng có nhiều cơ hội cho lớp bị ảnh hưởng phát triển.
Môi trường. Ôxy, hơi nước, carbon dioxide và tình trạng hóa học tổng thể của khí quyển sưởi ấm ảnh hưởng đến phản ứng bề mặt và sự mất carbon.
Tình trạng vật chất. Thành phần thép và tình trạng của bề mặt tiếp xúc cũng ảnh hưởng đến phản ứng của vật liệu.
Các biến này cần được xem xét trong toàn bộ quá trình sản xuất, không chỉ ở máy cảm ứng.
3. Quá trình khử cacbon hoặc kết quả làm cứng mềm?
Độ cứng bề mặt thấp là một triệu chứng. Đó không phải là một chẩn đoán.
Một số vấn đề làm cứng cảm ứng có thể tạo ra kết quả tương tự.
| Nguyên nhân có thể | Manh mối điển hình |
|---|---|
| Decarburization | Lớp nghèo carbon kéo dài từ bề mặt vào trong; thường được xác nhận bằng phương pháp luyện kim hoặc hồ sơ độ cứng |
| Hệ thống sưởi cảm ứng không đủ | Vùng hoặc trường hợp cứng lại không đạt được điều kiện yêu cầu ở vùng bị ảnh hưởng |
| Làm nguội kém | Vùng mềm cục bộ liên quan đến việc làm mát không đủ hoặc không đồng đều |
| Cuộn dây / vấn đề khớp nối | Mẫu độ cứng tuân theo hình dạng của cuộn cảm hoặc mối quan hệ giữa cuộn dây với bộ phận |
| Biến thể vật liệu đến | Quá trình xử lý tương tự tạo ra phản hồi không nhất quán giữa các bộ phận hoặc vị trí |
Lớp decarb có sẵn thường bám theo bề mặt thép ban đầu tương đối liên tục..
Sự cố dập tắt có nhiều khả năng tạo ra mô hình cục bộ tương ứng với phạm vi bao phủ phun, điều kiện hình học hoặc làm mát.
Gia nhiệt cảm ứng không đủ có thể biểu hiện dưới dạng mẫu độ cứng không chính xác hoặc độ sâu cứng không đủ thay vì lớp bề mặt mỏng đã cạn kiệt carbon.
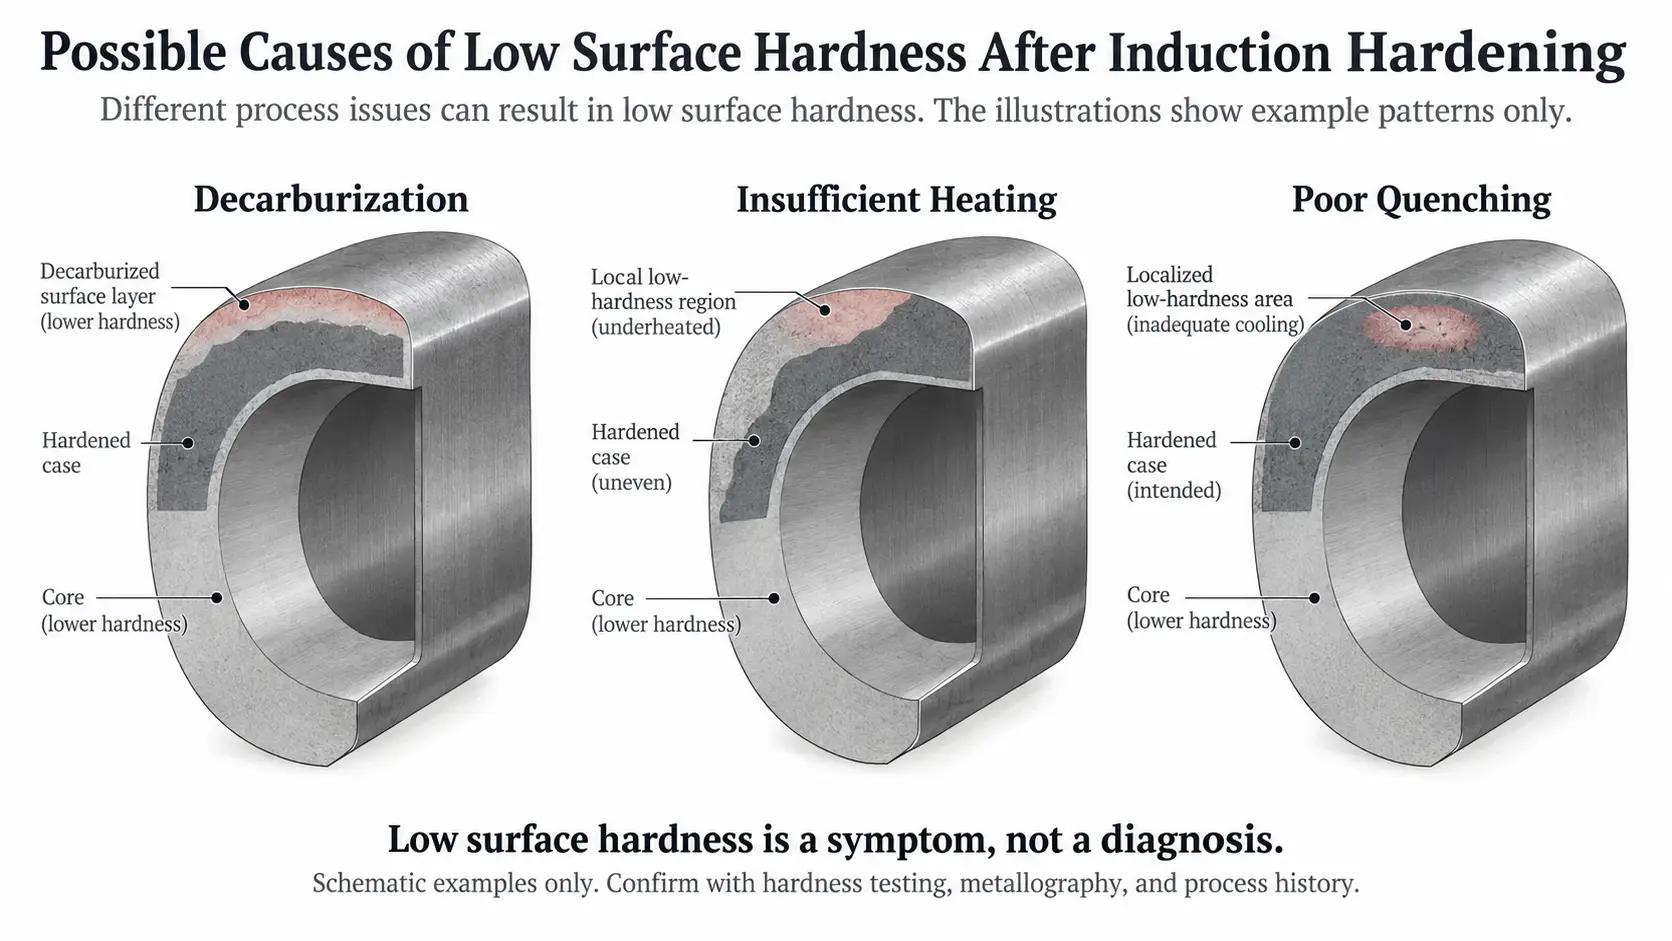
Decarburization, gia nhiệt không đủ và làm nguội kém so với kết quả đo độ cứng bề mặt thấp.
Sự khác biệt này rất quan trọng vì các hành động khắc phục hoàn toàn khác nhau.
Nếu vấn đề được giải quyết kém, thay đổi đặc điểm kỹ thuật vật liệu đến sẽ không giải quyết được.
Nếu vấn đề là do quá trình giải mã di truyền, liên tục điều chỉnh tốc độ quét hoặc nguồn điện cũng có thể không giải quyết được.
Do đó, bước tiếp theo nên là đo lường, không phải dự đoán.
4. Cách xác nhận và đo độ sâu khử cacbon
Quá trình khử cacbon thường được đánh giá từ mặt cắt ngang thay vì chỉ đánh giá từ hình thức bề mặt.
Hai phương pháp đặc biệt hữu ích trong việc khắc phục sự cố trong sản xuất.
Kiểm tra kim loại
Một phần bị cắt, được chuẩn bị và kiểm tra từ bề mặt tới vật liệu không bị ảnh hưởng.
Tùy thuộc vào thép và điều kiện xử lý nhiệt của nó, quá trình khử cacbon hoàn toàn có thể xuất hiện dưới dạng cấu trúc gần bề mặt bị thay đổi mạnh mẽ, trong khi quá trình khử cacbon một phần có thể cho thấy sự chuyển đổi dần dần sang vật liệu cơ bản không bị ảnh hưởng.
Hình dáng chính xác phụ thuộc vào loại thép và quá trình xử lý trước đó, vì vậy một đặc điểm cấu trúc vi mô không nên được coi là bằng chứng phổ quát.
Đi qua độ cứng vi mô
Một loạt các phép đo độ cứng nhỏ được thực hiện từ gần bề mặt vào bên trong.
Nếu quá trình khử cacbon ảnh hưởng đến phản ứng đông cứng, độ cứng có thể tăng dần khi các phép đo di chuyển ra khỏi bề mặt và vào vật liệu không bị ảnh hưởng.
Điều này đặc biệt hữu ích khi câu hỏi kỹ thuật được:
Lớp bị ảnh hưởng sâu đến mức nào?
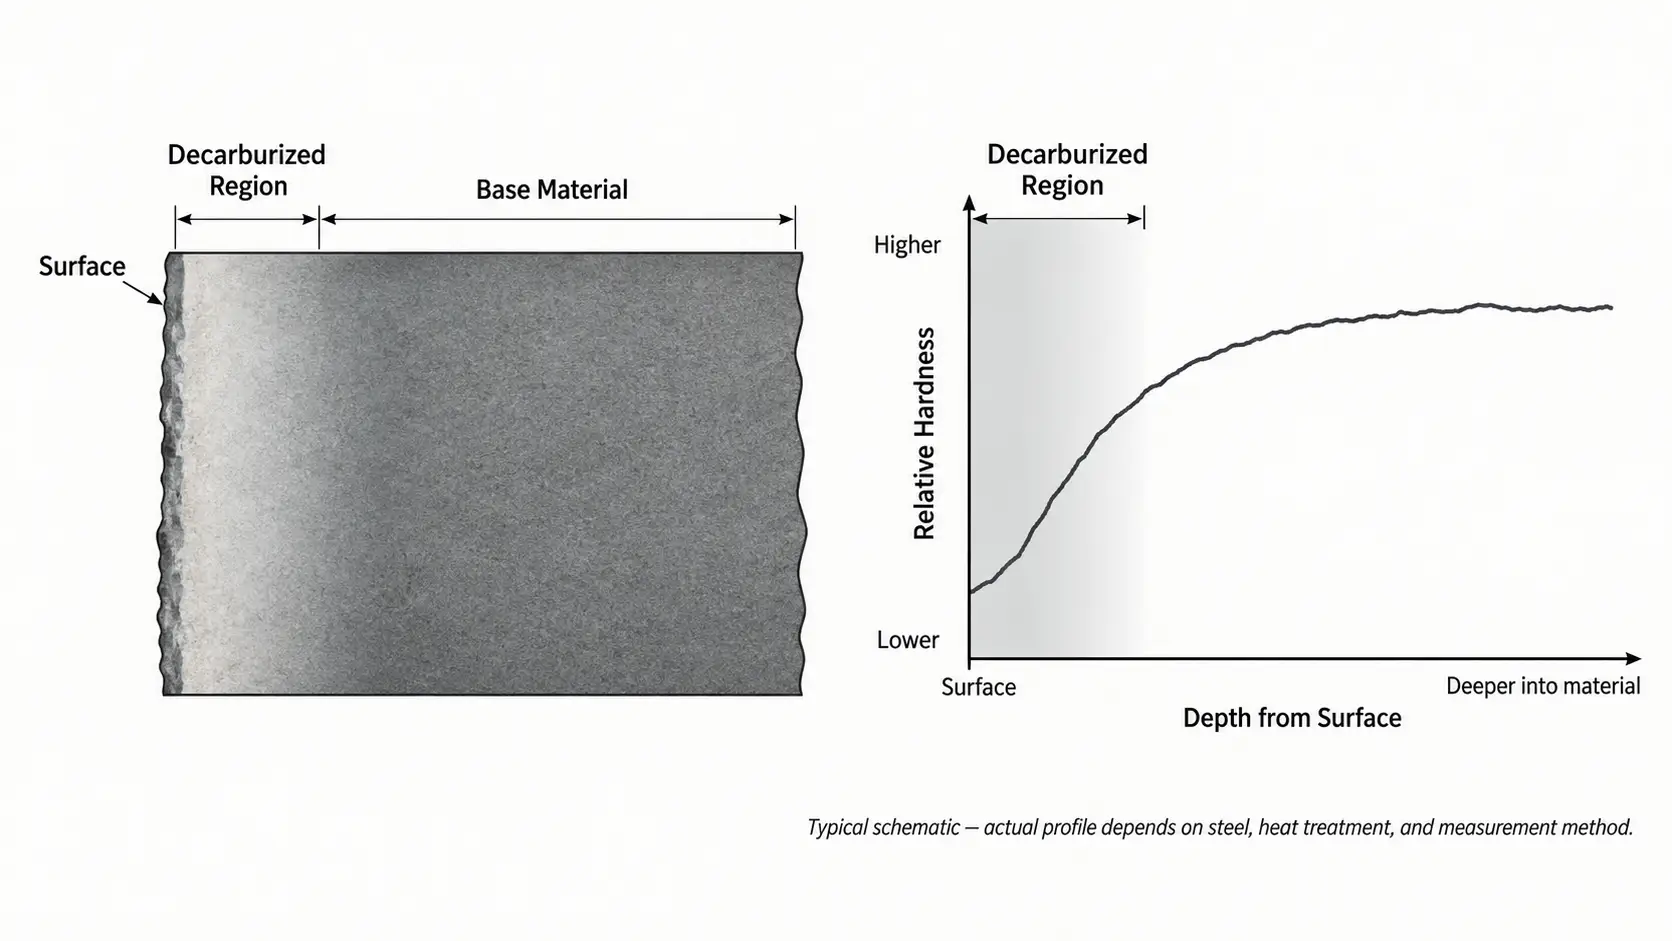
Đường đi của độ cứng vi mô cho thấy độ cứng tăng dần từ bề mặt được khử cacbon tới vật liệu không bị ảnh hưởng.
ASTM E1077 bao gồm các phương pháp xác định độ sâu khử cacbon trong thép, bao gồm các phương pháp tiếp cận độ cứng vi mô và vi mô.
Một điểm rất quan trọng để kiểm soát chất lượng:
ASTM E1077 cung cấp các phương pháp đo độ khử cacbon. Nó không thiết lập một độ sâu khử cacbon chung cho phép cho mọi bộ phận.
Giới hạn chấp nhận phải đến từ bản vẽ có liên quan, đặc điểm kỹ thuật sản phẩm, yêu cầu vật chất hoặc thỏa thuận giữa nhà cung cấp và khách hàng.
Điều này ngăn ngừa một lỗi phổ biến: khó hiểu “được đo theo tiêu chuẩn ASTM E1077” với “chấp nhận được theo tiêu chuẩn ASTM E1077.”
5. Prevention and Corrective Actions
Sau khi quá trình khử cacbon đã được xác nhận, câu hỏi tiếp theo là nó bước vào quá trình ở đâu.
Bắt đầu ngược dòng.
Nếu thanh đến, rèn hoặc ống đã chứa một lớp decarb đáng kể, xem xét các hoạt động gia công nóng hoặc lò nung trước đó và lượng vật liệu được loại bỏ trước khi đông cứng lần cuối.
Các hành động có thể bao gồm:
•Chỉ định độ sâu khử cacbon đến cho phép
•Tăng trợ cấp gia công khi thích hợp
•Loại bỏ bề mặt bị ảnh hưởng trước khi đông cứng lần cuối
•Xem xét rèn, lăn, điều kiện ủ hoặc bình thường hóa
•Giảm tiếp xúc với nhiệt độ cao không cần thiết
•Cải thiện việc kiểm soát không khí trong quá trình vận hành nơi xảy ra thất thoát carbon
Quá trình làm cứng cảm ứng sau đó phải được kiểm tra riêng.
Nhiệt độ và thời gian gia nhiệt phải đủ để đông cứng nhưng không được tăng mà không có lý do về quy trình. Thiết kế cuộn dây, tần số, công suất và tốc độ quét sẽ tạo ra kiểu nhiệt cần thiết mà không cần dừng lại không cần thiết..
Nếu bề mặt cuối cùng mềm nhưng phương pháp kim loại học cho thấy không có lớp decarb có ý nghĩa, nên chuyển sự chú ý sang quá trình gia nhiệt và làm nguội cảm ứng thay vì tiếp tục coi vấn đề là quá trình khử cacbon.
Đây cũng là nơi chứa thông tin khắc phục sự cố hiện có trên gia nhiệt cảm ứng không đều, vết mềm và phạm vi bảo hiểm dập tắt trở nên phù hợp hơn so với phân tích giải phóng carb sâu hơn.
6. When Protective Atmosphere Is Worth Considering
Sưởi ấm cảm ứng khí quyển bảo vệ có thể hữu ích khi bề mặt thép nóng cần được bảo vệ tốt hơn khỏi không khí xung quanh.
Giá trị trực tiếp nhất của nó là làm giảm quá trình oxy hóa và quy mô oxit. Trong điều kiện không khí được kiểm soát thích hợp, nó cũng có thể giúp hạn chế quá trình khử cacbon.
Điều đó không có nghĩa là mọi quá trình làm cứng cảm ứng đều cần một bầu không khí bảo vệ.
Đối với nhiều thành phần thông thường, chu kỳ gia nhiệt cảm ứng ngắn, quá trình oxy hóa bề mặt nhỏ có thể chấp nhận được, và quy mô có thể được loại bỏ sau này mà không tạo ra vấn đề sản xuất có ý nghĩa.
Việc sưởi ấm bầu không khí bảo vệ trở nên hấp dẫn hơn khi:
•Quy mô bề mặt phải được giảm thiểu
•Vụ nổ tiếp theo, ngâm hoặc nghiền là không mong muốn
•Thành phần có bề mặt hoàn thiện có giá trị cao
•Giới hạn khử cacbon rất chặt chẽ
•Điều kiện bề mặt ảnh hưởng đến quá trình xử lý tiếp theo
•Phụ cấp gia công bổ sung bị hạn chế
Các điều khoản bầu không khí bảo vệ, bầu không khí trơ và bầu không khí được kiểm soát cũng không nên được coi là tự động có thể hoán đổi cho nhau.
Một bầu không khí làm giảm sự tiếp xúc với oxy có thể có hiệu quả trong việc kiểm soát quá trình oxy hóa mà không nhất thiết phải cung cấp các điều kiện kiểm soát carbon cần thiết để ngăn chặn mọi hình thức khử cacbon.
Vì lý do đó, Việc lựa chọn khí quyển phải tuân theo yêu cầu về vật liệu và quy trình thay vì chỉ chọn tên khí.
Khi độ cứng bề mặt thấp xuất hiện sau khi đông cứng cảm ứng, trình tự khắc phục sự cố hiệu quả nhất thường là:
Xác nhận tình trạng bề mặt → đo độ sâu bị ảnh hưởng → kiểm tra nguyên liệu đầu vào → xem lại quá trình xử lý nhiệt trước đó → kiểm tra hệ thống sưởi và làm nguội cảm ứng → sau đó thay đổi quá trình.
Trình tự đó giúp tách vấn đề giải cacbon thực sự khỏi vấn đề làm nóng hoặc làm nguội — và tránh điều chỉnh máy cảm ứng cho một khiếm khuyết có thể đã hình thành sớm hơn nhiều trong quá trình sản xuất.
Chìa khóa mang đi
Bề mặt mềm sau khi đông cứng cảm ứng là một triệu chứng, không phải là một chẩn đoán. Khử cacbon bề mặt là một nguyên nhân có thể, nhưng lớp nghèo carbon thường hình thành sớm hơn trong quá trình lăn, rèn hoặc sưởi ấm lò. Xác nhận tình trạng bề mặt và đo độ sâu bị ảnh hưởng trước khi thay đổi bất kỳ phần nào của quy trình.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Có phải độ cứng bề mặt thấp sau khi đông cứng cảm ứng luôn đồng nghĩa với việc khử cacbon?
KHÔNG. Lớp nghèo carbon có thể đã hình thành sớm hơn trong quá trình lăn, rèn, ủ hoặc hoạt động nhiệt độ cao khác, hoặc bề mặt mềm có thể do hệ thống sưởi không đủ, làm nguội kém hoặc có điểm mềm cục bộ hơn là khử cacbon.
Độ sâu khử cacbon được đo như thế nào?
Từ một mặt cắt ngang, sử dụng phương pháp kiểm tra kim loại hoặc đo độ cứng vi mô từ bề mặt vào bên trong. ASTM E1077 bao gồm các phương pháp xác định độ sâu khử cacbon, nhưng giới hạn chấp nhận đến từ bản vẽ hoặc thông số kỹ thuật của sản phẩm, không phải từ chính tiêu chuẩn.
Có thể làm cứng cảm ứng để khôi phục carbon thành lớp đã được khử cacbon?
KHÔNG. Làm cứng cảm ứng sử dụng chu trình nhiệt độ cao ngắn để hạn chế thất thoát carbon bổ sung, nhưng nó không khôi phục cacbon về lớp đã được khử cacbon. Tăng công suất hoặc điều chỉnh tốc độ quét sẽ không khắc phục được tình trạng khử cacbon di truyền.
Có phải mọi quá trình làm cứng cảm ứng đều cần một bầu không khí bảo vệ?
KHÔNG. Nhiều bộ phận thông thường có chu kỳ gia nhiệt ngắn, trong đó có thể chấp nhận được quá trình oxy hóa nhỏ.. Việc sưởi ấm bầu không khí bảo vệ trở nên hấp dẫn hơn khi phải giảm thiểu quy mô, giới hạn khử cacbon rất chặt chẽ, hoặc tình trạng bề mặt ảnh hưởng đến quá trình xử lý tiếp theo.
Bước đầu tiên khi bề mặt mềm xuất hiện là gì?
Xác nhận tình trạng bề mặt, đo độ sâu bị ảnh hưởng, kiểm tra vật liệu đến và xem lại quá trình xử lý nhiệt trước đó trước khi điều chỉnh hệ thống gia nhiệt và làm nguội cảm ứng. Điều này phân biệt vấn đề giải cacbon thực sự với vấn đề làm nóng hoặc làm nguội.
Kiểm soát quá trình khử cacbon bề mặt trong quá trình đông cứng của bạn
Gửi đặc điểm kỹ thuật vật liệu của bạn, yêu cầu xử lý nhiệt và lộ trình xử lý. Chúng tôi sẽ giúp xác nhận xem bề mặt mềm có được khử cacbon hay không, đo độ sâu bị ảnh hưởng, và xác định giai đoạn phù hợp để khắc phục.










