
Induktionshärten komplex geformter Klingen: Spulendesign und Härtemusterkontrolle
Wie sich eine komplexe Schaufelgeometrie auf die Erwärmung auswirkt, Spulendesign, Abschrecken und die endgültige gehärtete Zone
Induktionshärten wird schwieriger, wenn eine Klinge ein komplexes Profil hat, sich ändernde Abschnittsdicke, scharfe Übergänge oder eine verhärtete Zone, die nicht einem einfachen kreisförmigen oder geraden Weg folgt.
Für diese Teile, Die Herausforderung besteht nicht nur darin, die Härtetemperatur zu erreichen. Das Heizmuster muss zum erforderlichen gehärteten Bereich passen, Außerdem muss das Klingenmaterial eine für das gewünschte Ergebnis geeignete Härtbarkeit aufweisen.
Spulengeometrie, Kopplungsabstand, Werkstückpositionierung und Abschreckung müssen daher rund um die eigentliche Klinge entwickelt werden und dürfen nicht als unabhängige Einstellungen behandelt werden.
2. Spulendesign, Kupplungsabstand und Werkstückpositionierung
3. Prozessentwicklung und Temperaturprüfung
4. Vom Heizmuster bis zum endgültigen Härtemuster
5. So wird das Härteergebnis überprüft
6. Von der Musterprüfung bis zur Produktionsausrüstung
7. Welche Informationen werden für die Prozessbewertung benötigt??
1. Warum eine komplexe Schaufelgeometrie die Induktionserwärmung verändert
Eine relativ einheitliche, Ein achsensymmetrisches Teil mit einem kontrollierten konzentrischen Spalt lässt sich leichter vorhersehbar erhitzen als eine Klinge, deren Profil sich entlang der Kante ändert.
Komplexe Klingen können scharfe Ecken aufweisen, schmale Abschnitte, Dickenübergänge, Löcher, Schlitze oder gekrümmte Schnittbereiche. Diese Merkmale verändern die Beziehung zwischen dem Werkstück und dem elektromagnetischen Feld. Auch die Wärmeleitung innerhalb des Teils variiert, wenn sich der lokale Abschnitt ändert.
Infolge, Ein Bereich kann sich schneller erwärmen als ein anderer, obwohl beide zur gleichen erforderlichen Härtezone gehören.
Eine scharfe Ecke, Zum Beispiel, kann anders reagieren als ein breiter, flacher Abschnitt. Ein schmaler Teil der Klinge kann auch schneller die Temperatur erreichen als ein dickerer angrenzender Bereich. Bei diesen Effekten handelt es sich nicht automatisch um Mängel, Sie müssen jedoch berücksichtigt werden, wenn das erforderliche Härtemuster definiert wird.
Die praktische Frage ist nicht, ob sich die gesamte Klinge gleichmäßig erwärmt. Es geht darum, ob die Bereiche, die gehärtet werden müssen, die erforderliche Erwärmung und Kühlung erhalten, um das angegebene Ergebnis zu erzielen.
2. Spulendesign, Kupplungsabstand und Werkstückpositionierung
Für eine komplexe Klinge, das Induktionsspule sollte um die erforderliche gehärtete Zone herum entworfen werden, anstatt einfach die Außenkontur des Werkstücks zu kopieren.
Wenn nur der Schnittbereich gehärtet werden muss, Der Induktor muss die Wärme auf diesen Bereich konzentrieren und gleichzeitig eine funktionierende Beziehung zum Rest der Schaufel aufrechterhalten.
Die Spule-zu-Teil-Abstand, manchmal auch als Kopplungsabstand bezeichnet, ist besonders wichtig. Auf einem komplexen Profil, Dieser Abstand kann sich von einem Punkt zum anderen ändern. Ein Abschnitt, der viel näher an der Spule positioniert ist, reagiert möglicherweise anders als ein Abschnitt, der weiter entfernt ist.
Die Vorrichtungskonstruktion wird somit Teil des Erwärmungsprozesses. Es bestimmt, wo die Klinge relativ zur Spule sitzt und ob diese Beziehung von Teil zu Teil wiederholt werden kann.
In manchen Fällen, Möglicherweise ist ein profilierter oder speziell geformter Induktor erforderlich, um der Zielzone zu folgen. Bei anderen, Das Ändern der Position oder Bewegung des Werkstücks ist praktischer, als die Spule genau jeder Kontur folgen zu lassen.
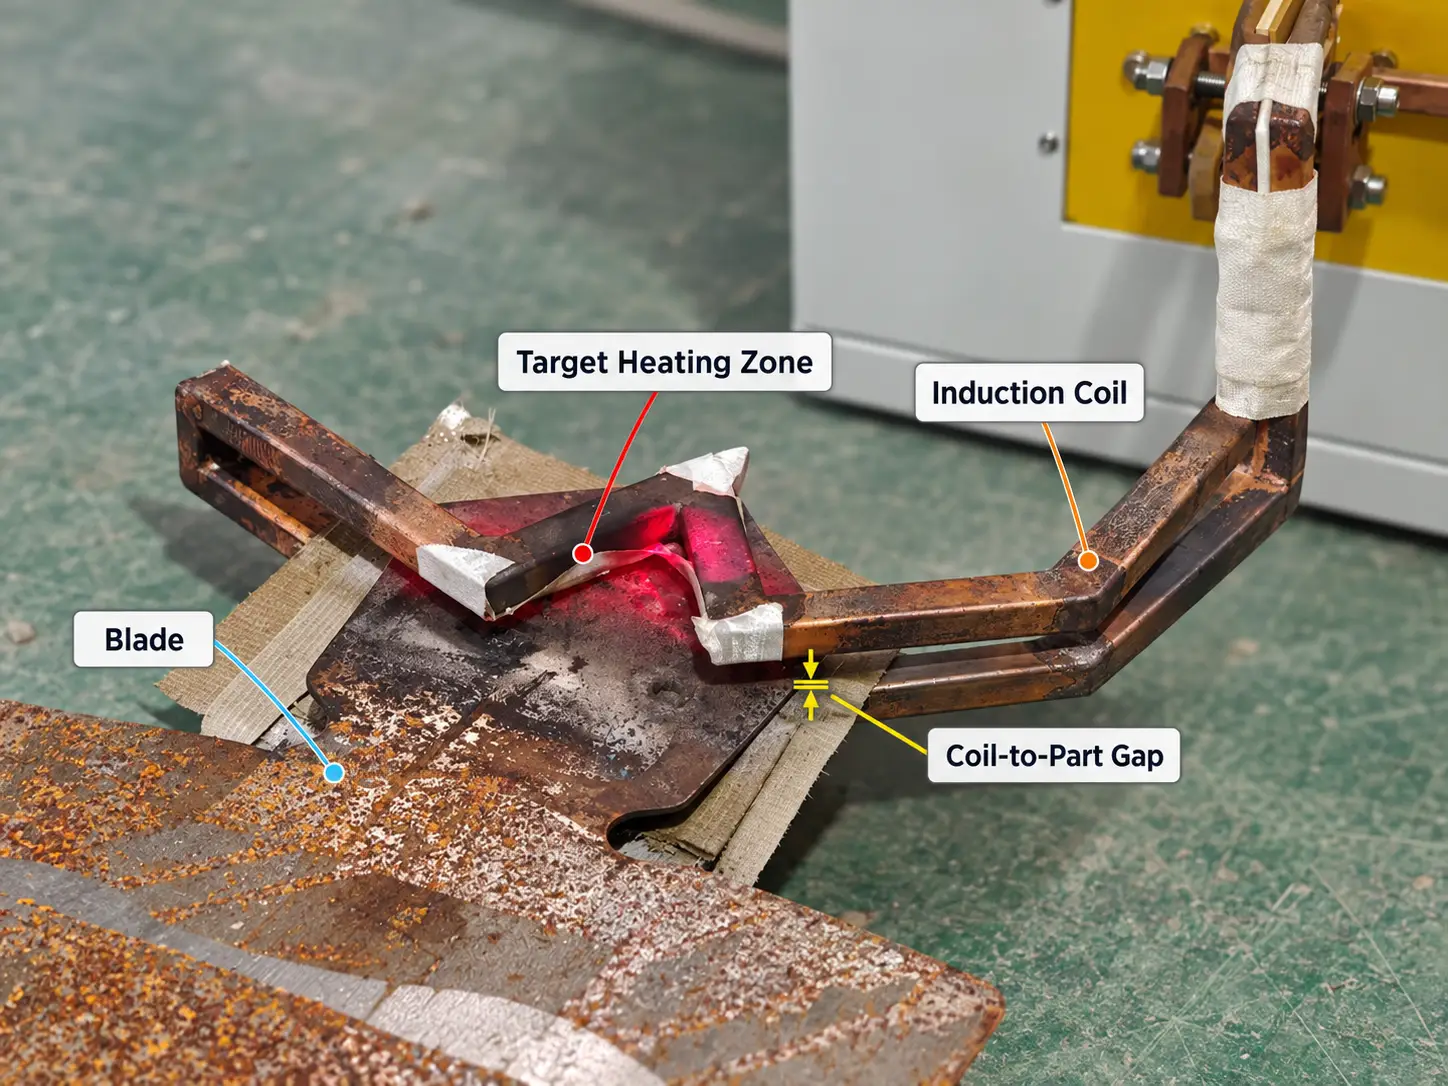
Lokalisierte Induktionserwärmung eines komplexen Schaufelprofils während der Prozessentwicklung.
3. Prozessentwicklung und Temperaturprüfung
Komplexe Profile erfordern in der Regel Stichprobenprüfungen, bevor der Produktionsprozess abgeschlossen wird.
Ein anfänglicher Aufbau kann bewertet werden, indem eine Probe erhitzt und überprüft wird, wo sich im Verhältnis zur erforderlichen gehärteten Zone Wärme entwickelt. Spulenposition, Leistungsstufe, Anschließend kann die Heizzeit oder die Werkstückposition angepasst und erneut getestet werden.
In dieser Phase kann eine Temperaturmessung hilfreich sein, es sollte jedoch nicht als Beweis dafür gewertet werden, dass der Härtungsprozess korrekt ist. Oberflächenzustand, Oxidation und Messmethode können die Temperaturwerte beeinflussen, und ähnliche Oberflächentemperaturen führen nicht unbedingt zu der gleichen Härtetiefe oder Endhärte.
Der Zweck der Temperaturkontrolle besteht daher darin, die Prozessentwicklung zu unterstützen, ersetzen nicht die Härte- oder metallurgische Überprüfung.
Betriebsfrequenz beeinflusst auch das Aufheizverhalten und die Eindringtiefe, Normalerweise wird es jedoch als Teil der Ausrüstungs- und Prozessauswahl betrachtet und nicht als Parameter, der während der Produktion jederzeit frei geändert werden kann.
4. Vom Heizmuster bis zum endgültigen Härtemuster
Der Bereich, der bei der Induktionserwärmung am heißesten erscheint, ist nicht automatisch identisch mit dem endgültig gehärteten Bereich.
Die Erwärmungsmuster beschreibt, wie die Wärme vor dem Abschrecken verteilt wird. Die Härtemuster beschreibt die endgültige Härtezone nach dem Erhitzen und Abkühlen, einschließlich der erforderlichen Oberflächenhärte und, wo angegeben, Falltiefe erhalten werden.
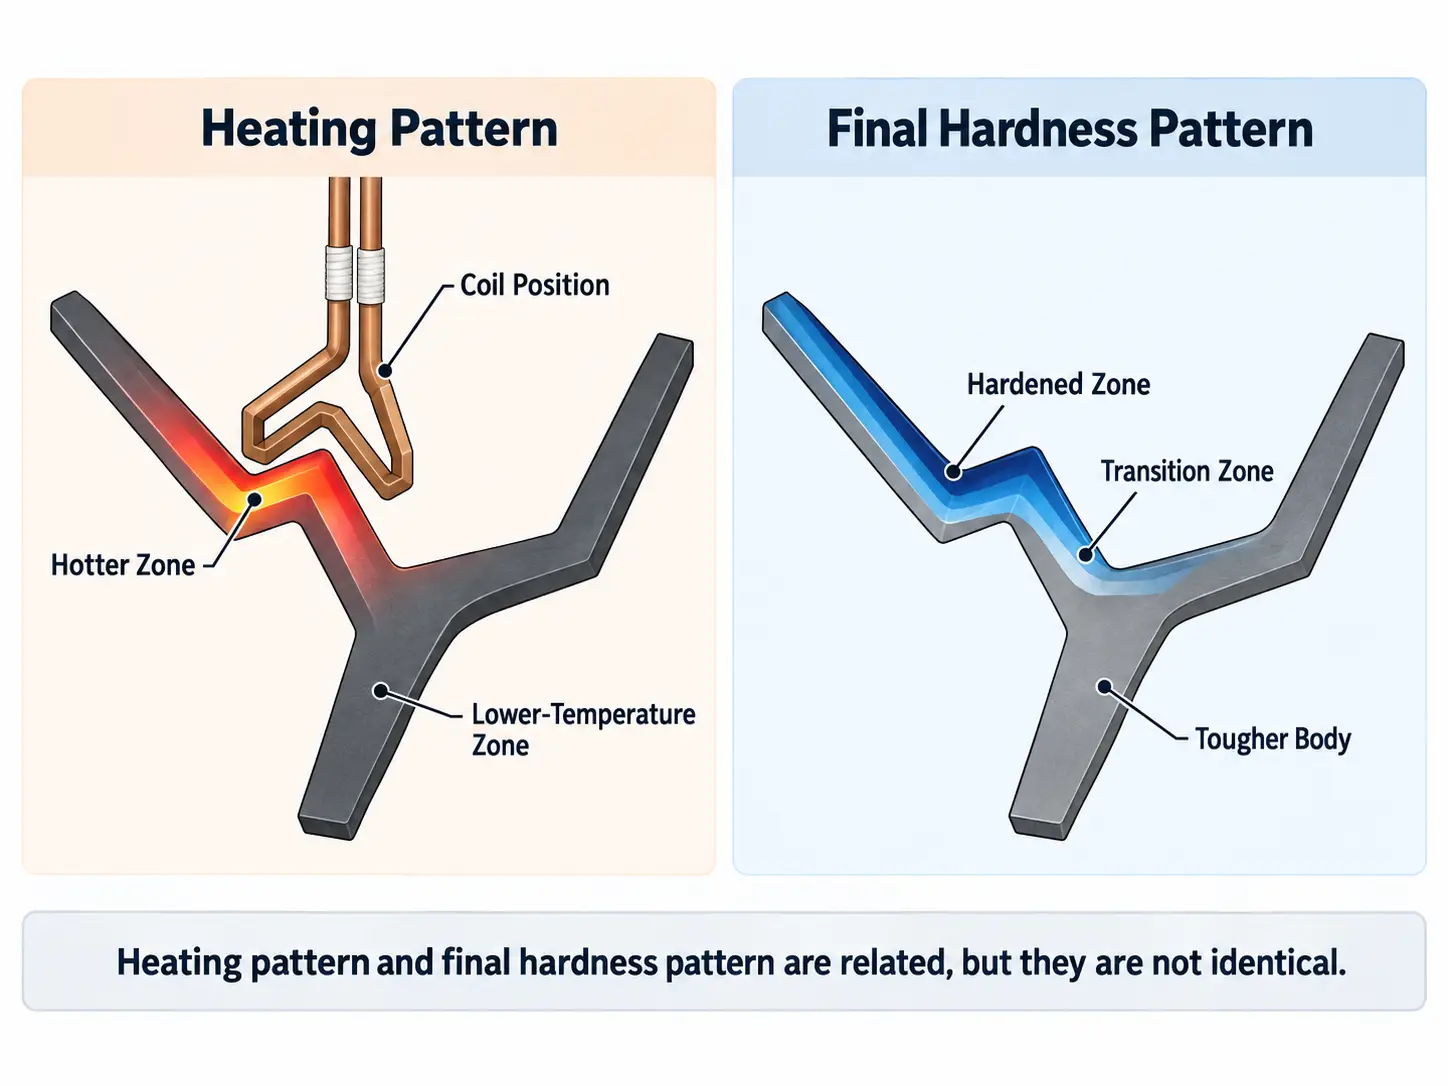
Erwärmungsmuster im Vergleich zum endgültigen Härtemuster in einer komplexen Klinge.
Materialzusammensetzung und Härtbarkeit beeinflussen dieses Ergebnis zusammen mit dem Erwärmungszyklus. Auch die Abschreckbedingungen spielen eine Rolle.
Ein gutes Heizmuster kann dennoch zu einem unbefriedigenden Ergebnis führen, wenn die beheizte Zone nicht in der erforderlichen Weise gekühlt wird. Komplexe Klingen können Oberflächen haben, die mit Abschreckspray schwer gleichmäßig zu erreichen sind, und dünne und dicke Abschnitte können beim Abkühlen unterschiedlich reagieren.
Aus diesem Grund, Der Induktor und die Löschanordnung sollten als Teile desselben Prozesses entwickelt werden. Ziel ist das gewünschte Härtebild auf der Klinge, nicht einfach ein gleichmäßig glühendes Aussehen vor dem Abschrecken.
5. So wird das Härteergebnis überprüft
Die endgültigen Akzeptanzkriterien sollten sich aus der Blattspezifikation ergeben.
Für viele Anwendungen, Die nützlichsten Schecks sind die Oberflächenhärte, die Lage und Ausdehnung der verfestigten Zone, und die effektive Einarbeitungstiefe, wenn eine Anforderung an die Einarbeitungstiefe angegeben wurde.
Zusätzliche Inspektionen können erforderlich sein, wenn die Komponentenspezifikation Kontrollen wie eine metallografische Untersuchung erfordert, Verzerrungskontrolle oder Rissprüfung.
Der wichtige Punkt ist, dass der erforderliche gehärtete Bereich definiert werden sollte, bevor der Induktionsprozess entwickelt wird. Eine Zeichnung mit markierter Zielzone ist in der Regel sinnvoller als nur die Angabe der Klingenlänge, Breite und Dicke.
Dies verhindert auch ein häufiges Missverständnis: Ein Prozess kann eine harte Oberfläche erzeugen und dennoch scheitern, wenn der gehärtete Bereich nicht bis zur erforderlichen Stelle reicht oder sich in einen Bereich erstreckt, der härter bleiben sollte.
6. Von der Musterprüfung bis zur Produktionsausrüstung
Ein Prozess, der an einer Probe funktioniert, muss noch wiederholbar gemacht werden, bevor er zu einem Produktionsprozess wird.
Einmal die Spule, Werkstückposition und Aufheiz- und Abschrecksequenz wurden festgelegt, Die Produktionsausrüstung muss diese Bedingungen von Teil zu Teil reproduzieren. Dies erfordert möglicherweise eine spezielle Vorrichtung, kontrollierte Positionierung, Wiederholbare Aufheizzeit und koordiniertes Abschrecken.
Unterschiedliche Klingenprofile können manchmal dieselbe Induktionsstromversorgung verwenden, Dies bedeutet jedoch nicht, dass sie dasselbe vollständige Setup verwenden. Für eine andere Klinge ist möglicherweise eine andere Spule erforderlich, Vorrichtung oder Satz von Prozessparametern.
Für verwandte Klingenfamilien, Eine gemeinsame Maschinenplattform mit austauschbaren Werkzeugen kann praktisch sein. Wo sich die Klingengeometrie oder die gehärtete Zone erheblich ändert, Getrennte Prozesskonfigurationen sind möglicherweise besser geeignet.
Der Grad der Automatisierung sollte sich an der Produktionsrate und den Handhabungsanforderungen orientieren und nicht zu Beginn der Prozessentwicklung angenommen werden.
7. Welche Informationen werden für die Prozessbewertung benötigt??
Eine sinnvolle Bewertung beginnt mit der Klinge selbst.
| Information | Warum sie wichtig ist |
|---|---|
| Klingenfoto oder Zeichnung | Zeigt das aktuelle Profil und den verfügbaren Spulenzugriff an |
| Material | Bestimmt, ob die Klinge die erforderliche Härtungsreaktion erreichen kann |
| Dicke und größere Querschnittsänderungen | Beeinflussen das Heiz- und Kühlverhalten |
| Erforderlicher gehärteter Bereich | Definiert das Zielerwärmungs- und Härtemuster |
| Zielhärte, falls angegeben | Definiert das erforderliche Oberflächenergebnis |
| Einsatzhärtetiefe, falls angegeben | Beeinflusst die Prozess- und Geräteauswahl |
| Aktuelle Wärmebehandlungsmethode, falls vorhanden | Hilft bei der Identifizierung des bestehenden Prozesszustands |
| Produktionsanforderung | Hilft bei der Bestimmung der Vorrichtung, Handhabungs- und Automatisierungsanforderungen |
Für eine komplexe Klinge, Besonders hilfreich ist eine Zeichnung, auf der die erforderliche Härtezone eingezeichnet ist.
Schlüssel zum Mitnehmen
Komplexe Induktionshärtung der Klinge ist ein Matching-Problem, kein Heizungsproblem. Die Spule, Kopplungsabstand, Werkstückposition und Abschreckung müssen gemeinsam entwickelt werden, um das erforderliche Härtemuster genau dort zu platzieren, wo es in der Zeichnung angegeben ist. Überprüfen Sie das Ergebnis anhand der Oberflächenhärte und der Härtetiefe – nicht anhand des Aussehens der Klinge im heißen Zustand.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann eine Spule verschiedene Klingenprofile härten??
Generell nein. Ein anderes Klingenprofil erfordert normalerweise eine separate Spule, Vorrichtung oder Satz von Prozessparametern, auch wenn das gleiche Induktionsnetzteil verwendet wird.
Ist der beim Erhitzen heißeste Bereich immer der endgültig ausgehärtete Bereich??
Nicht unbedingt. Das Erwärmungsmuster und das endgültige Härtemuster können unterschiedlich sein, Denn die Härtbarkeit des Materials und die Abschreckbedingungen bestimmen auch, wo die erforderliche Oberflächenhärte und Einsatztiefe erreicht wird.
Ersetzt die Temperaturprüfung die Härteprüfung während der Prozessentwicklung??
Nein. Temperaturmessung unterstützt die Prozessentwicklung, aber Oberflächenzustand, Oxidation und Messmethode können die Messwerte beeinflussen. Die endgültige Härte und Einsatztiefe müssen noch durch Härte- oder metallurgische Kontrollen überprüft werden.
Was sind die nützlichsten Ausgangsinformationen für eine komplexe Klinge??
Eine Zeichnung mit markierter erforderlicher Härtezone, zusammen mit dem Material und der Härteanforderung. Eine markierte Zielzone ist nützlicher als nur die Klingenlänge, Breite und Dicke.
Erhalten Sie eine Bewertung des Härtungsprozesses für Ihre Klinge
Wenn Sie einen selektiven Induktionshärtungsprozess für eine Klinge mit einem komplexen Profil entwickeln, Senden Sie uns die Werkstückzeichnung oder ein aussagekräftiges Foto zusammen mit der Material- und Härteanforderung. Aus diesen Informationen, Wir können die Induktionsspule bewerten, Werkstückpositionierung, Heizmethode, Löschanordnung und Gerätekonfiguration.










