
Descarbonetação de Superfície em Endurecimento por Indução: Causas, Detecção, e Controle
Separando a perda de carbono dos problemas de aquecimento e têmpera
Uma superfície de baixa dureza após o endurecimento por indução não significa automaticamente que o processo de indução causou descarbonetação da superfície.
A camada esgotada de carbono pode ter se formado mais cedo durante a laminação, forjamento, recozimento ou outra operação de alta temperatura. Em outros casos, o problema pode não ser a descarbonetação, mas aquecimento insuficiente, têmpera deficiente ou um ponto fraco localizado.
A abordagem útil é, portanto, identificar primeiro a condição da superfície, determinar quão profundo ele se estende, e só então decidir qual parte do processo de fabricação precisa ser alterada.
2. De onde vem a descarbonetação em peças endurecidas por indução
3. Descarbonetação ou resultado de endurecimento suave?
4. Como confirmar e medir a profundidade de descarbonetação
5. Prevenção e Ações Corretivas
6. Quando vale a pena considerar a atmosfera protetora
1. O que é descarbonetação de superfície — e como ela difere da escala de óxido
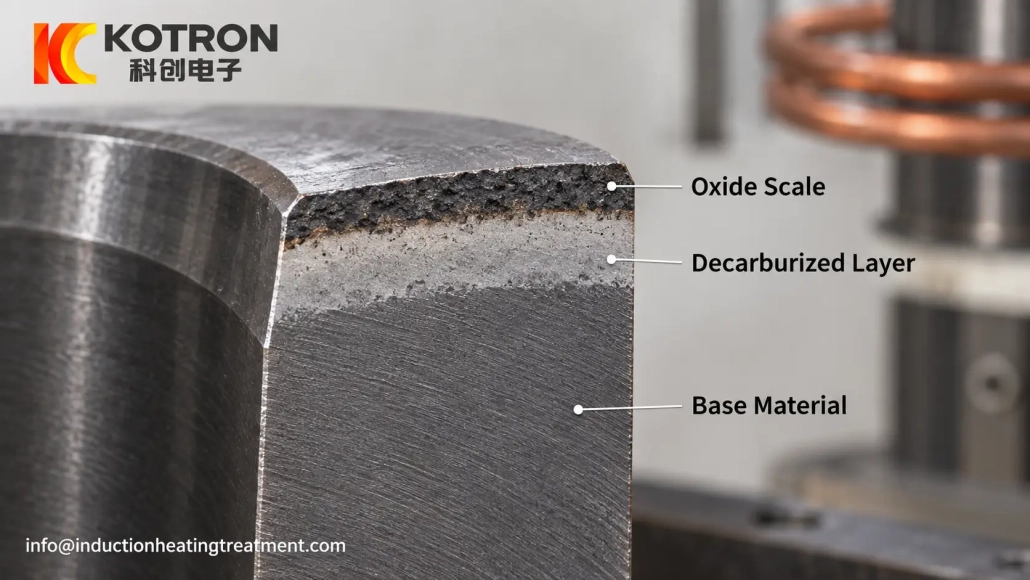
Descarbonetação é a perda de carbono da região superficial do aço durante a exposição a altas temperaturas. A área afetada é comumente descrita como camada descarbonetada, ou simplesmente um camada de carboidrato na prática de tratamento térmico.
Dependendo da gravidade, a superfície pode apresentar descarbonetação parcial ou completa. A distância da superfície ao material sobre a qual o efeito pode ser detectado é chamada de profundidade de descarbonetação.
A oxidação é um processo diferente.
Quando o aço quente reage com uma atmosfera oxidante, óxidos se formam na superfície. O resultado visível geralmente é camada de óxido ou escamação.
| Doença | Alteração principal | Consequência típica |
|---|---|---|
| Oxidação de superfície | Óxidos se formam na superfície do aço | Calcareous, rugosidade, limpeza ou perda de material |
| Descarbonetação | O conteúdo de carbono diminui abaixo da superfície | Temperabilidade reduzida e menor dureza superficial |
| Ambos | Oxidação e perda de carbono ocorrem durante a exposição a altas temperaturas | Problemas de qualidade de superfície e dureza |
A distinção é importante porque a remoção da incrustação de óxido não restaura o carbono que já foi perdido abaixo da superfície.
Uma peça fortemente dimensionada também não é automaticamente fortemente descarbonetada. Por outro lado, uma superfície que não parece muito oxidada ainda pode conter uma camada de Descarb.
A inspeção visual por si só não é suficiente.
2. De onde vem a descarbonetação em peças endurecidas por indução
Uma das primeiras perguntas deve ser:
A descarbonetação foi realmente produzida durante o endurecimento por indução??
Muitas vezes, não foi.
O aço pode desenvolver uma superfície descarbonetada durante operações anteriores, como:
•Laminação a quente
•Forjamento
•Recozimento
•Normalizando
•Aquecimento prolongado do forno em alta temperatura
Se essa camada permanecer após a usinagem, ele entra no processo de endurecimento por indução como parte do material recebido.
Isto é especialmente importante porque o endurecimento por indução geralmente utiliza um ciclo de alta temperatura muito mais curto do que o tratamento térmico em forno convencional.. O ciclo curto limita o tempo disponível para perda adicional de carbono.
Não significa, no entanto, restaurar o carbono para uma camada que já foi descarbonetada.
Por exemplo, um eixo pode ser aquecido e temperado corretamente durante o endurecimento por indução, mas ainda assim apresentar baixa dureza imediatamente abaixo da superfície porque o material de partida já continha uma camada pobre em carbono.
Aumentar a potência de indução nessa situação pode alterar o padrão de calor sem abordar a causa real.
Onde a descarbonetação se forma durante o processamento térmico, as principais variáveis incluem:
Temperatura. Temperaturas mais altas geralmente aumentam a difusão e aceleram as reações de superfície.
Tempo. Quanto mais tempo o aço permanece em temperatura elevada, mais oportunidades haverá para a camada afetada crescer.
atmosfera. Oxigênio, vapor de água, o dióxido de carbono e a condição química geral da atmosfera de aquecimento influenciam as reações superficiais e a perda de carbono.
Condição material. A composição do aço e a condição da superfície de entrada também afetam a forma como o material responde.
Essas variáveis devem ser revisadas em toda a rota de fabricação, não só na máquina de indução.
3. Descarbonetação ou resultado de endurecimento suave?
Uma leitura de baixa dureza superficial é um sintoma. Não é um diagnóstico.
Vários problemas de endurecimento por indução podem produzir resultados aparentemente semelhantes.
| Possível causa | Pista típica |
|---|---|
| Descarbonetação | Camada esgotada de carbono que se estende para dentro a partir da superfície; frequentemente confirmado por metalografia ou perfil de dureza |
| Aquecimento por indução insuficiente | A zona ou caixa endurecida não atinge a condição exigida na área afetada |
| Têmpera ruim | Área mole localizada associada a resfriamento inadequado ou irregular |
| Bobina / problema de acoplamento | O padrão de dureza segue a geometria do indutor ou da relação bobina-peça |
| Variação de material de entrada | Processamento semelhante produz respostas inconsistentes entre peças ou locais |
Uma camada de decarbonato pré-existente geralmente segue a superfície original do aço de forma relativamente contínua.
É mais provável que um problema de extinção produza um padrão localizado correspondente à cobertura de pulverização, geometria ou condições de resfriamento.
O aquecimento por indução insuficiente pode aparecer como um padrão de dureza incorreto ou profundidade de endurecimento inadequada, em vez de uma fina camada superficial sem carbono.
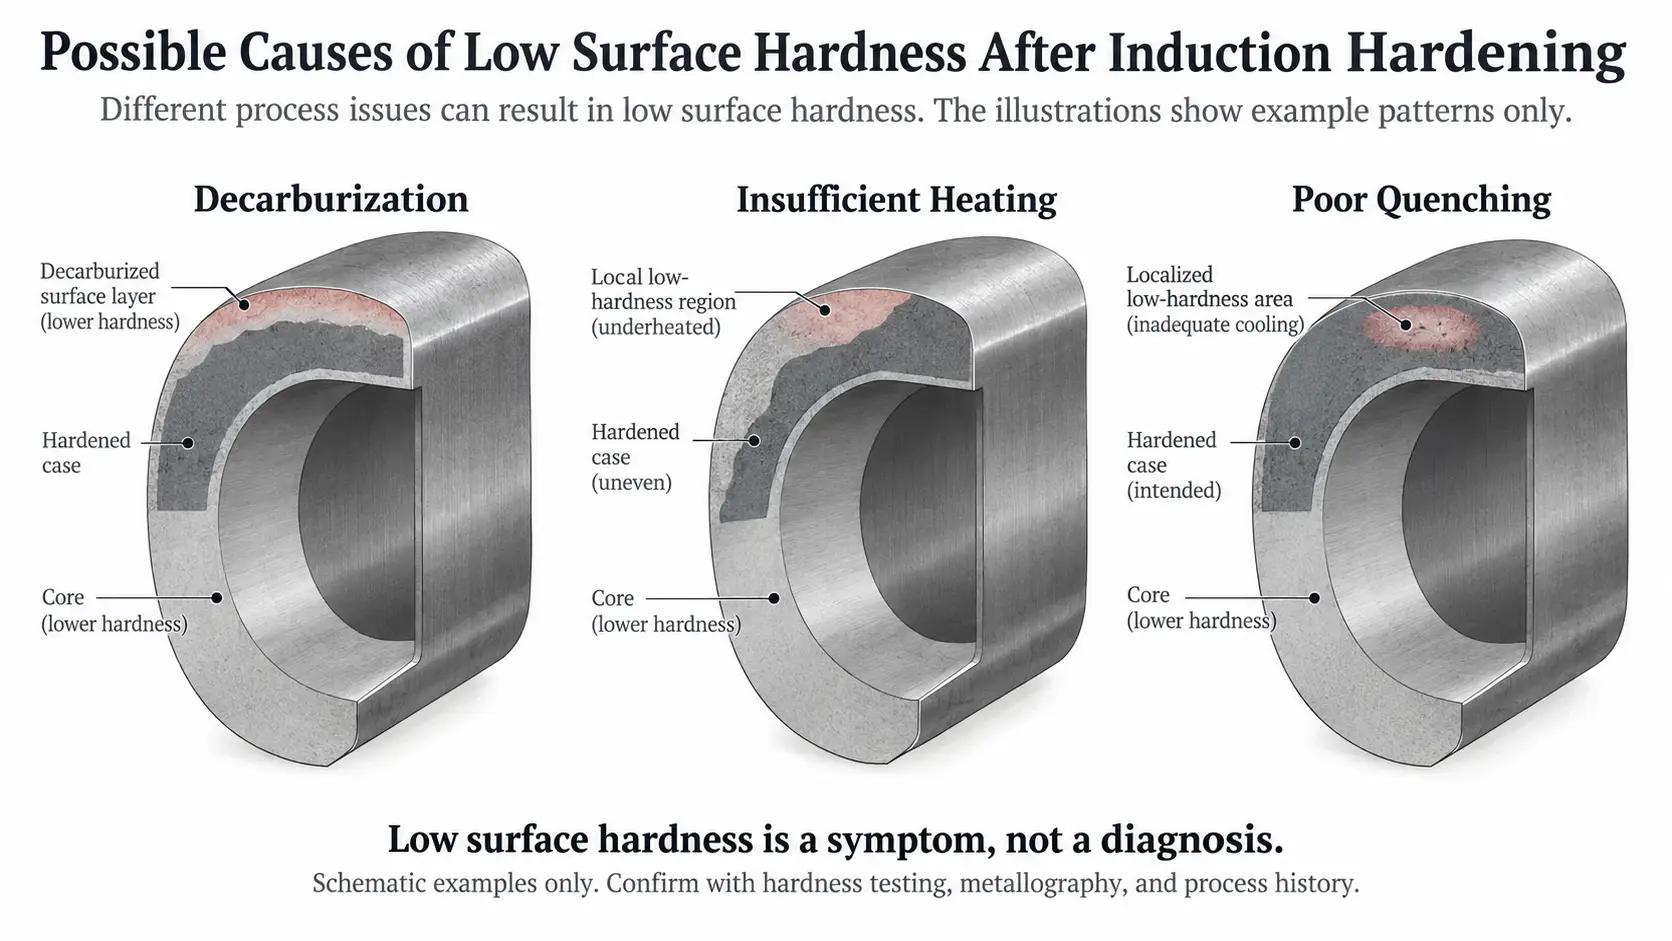
Descarbonetação, aquecimento insuficiente e têmpera deficiente em comparação com uma leitura de baixa dureza superficial.
Esta distinção é importante porque as ações corretivas são completamente diferentes.
Se o problema for uma extinção deficiente, alterar a especificação do material recebido não resolverá o problema.
Se o problema for descarbonetação herdada, ajustar repetidamente a velocidade ou a potência da varredura também pode não resolver o problema.
O próximo passo deverá, portanto, ser medição, não por adivinhação.
4. Como confirmar e medir a profundidade de descarbonetação
A descarbonetação é normalmente avaliada a partir de uma seção transversal, e não apenas pela aparência da superfície.
Dois métodos são especialmente úteis na solução de problemas de produção.
Exame Metalográfico
Uma seção é cortada, preparado e examinado da superfície em direção ao material não afetado.
Dependendo do aço e da sua condição de tratamento térmico, a descarbonetação completa pode aparecer como uma estrutura próxima à superfície fortemente alterada, enquanto a descarbonetação parcial pode mostrar uma transição gradual em direção ao material de base não afetado.
A aparência exata depende do tipo de aço e do processamento anterior, portanto, uma única característica microestrutural não deve ser tratada como prova universal.
Transversal de microdureza
Uma série de pequenas medições de dureza são feitas perto da superfície em direção ao interior.
Se a descarbonetação afetou a resposta de endurecimento, a dureza pode aumentar progressivamente à medida que as medições se afastam da superfície e entram no material não afetado.
Isto é particularmente útil quando a questão da engenharia é:
Qual a profundidade da camada afetada?
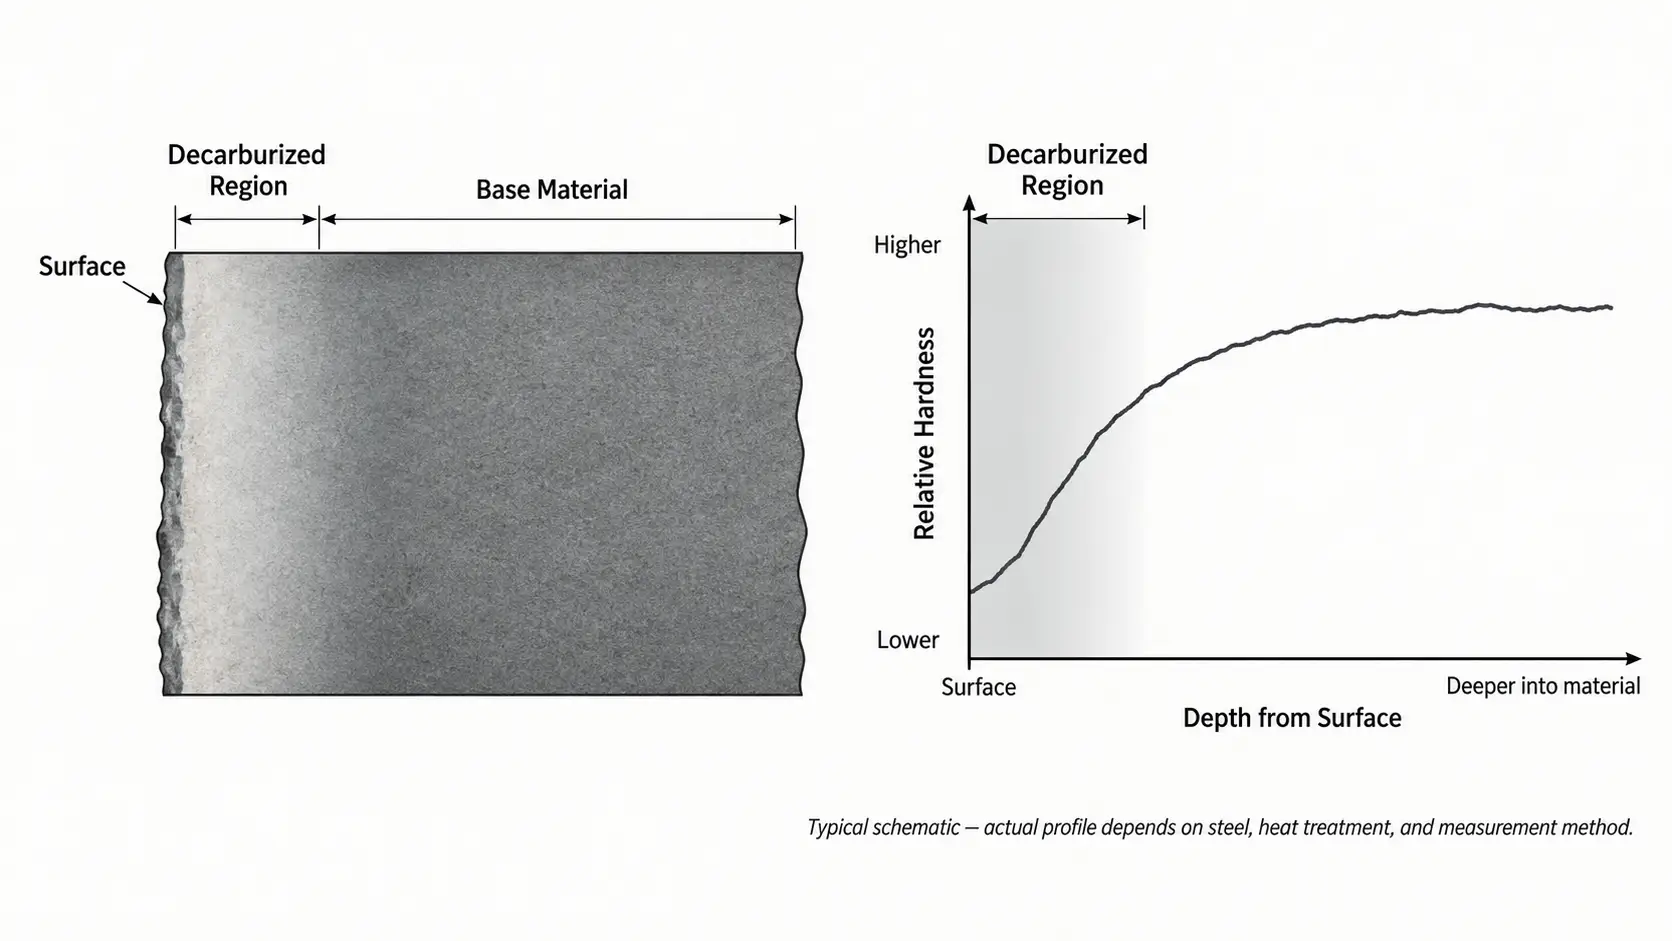
Percurso de microdureza mostrando o aumento da dureza de uma superfície descarbonetada em direção ao material não afetado.
ASTM E1077 abrange métodos para determinar a profundidade de descarbonetação em aço, incluindo abordagens de dureza microscópica e microindentação.
Um ponto é importante para o controle de qualidade:
ASTM E1077 fornece métodos para medir a descarbonetação. Não estabelece uma profundidade de descarbonetação universal permitida para cada componente.
Os limites de aceitação devem vir do desenho relevante, especificação do produto, exigência de material ou acordo entre fornecedor e cliente.
Isso evita um erro comum: confuso “medido de acordo com ASTM E1077” com “aceitável de acordo com ASTM E1077.”
5. Prevenção e Ações Corretivas
Uma vez confirmada a descarbonetação, a próxima pergunta é onde entrou no processo.
Iniciar a montante.
Se a barra de entrada, forjamento ou tubo já contém uma camada significativa de descaroçamento, revisar operações anteriores de trabalho a quente ou forno e a quantidade de material removido antes do endurecimento final.
As ações possíveis incluem:
•Especificando uma profundidade de descarbonetação de entrada permitida
•Aumentar a margem de usinagem quando apropriado
•Removendo a superfície afetada antes do endurecimento final
•Revendo forjamento, rolando, condições de recozimento ou normalização
•Reduzindo a exposição desnecessária a altas temperaturas
•Melhorar o controle da atmosfera durante a operação onde ocorre perda de carbono
O processo de endurecimento por indução deve então ser verificado separadamente.
A temperatura e o tempo de aquecimento devem ser suficientes para o endurecimento, mas não devem ser aumentados sem uma razão de processo. Projeto da bobina, frequência, a potência e a velocidade de varredura devem produzir o padrão de aquecimento necessário sem demora desnecessária.
Se a superfície final for macia, mas a metalografia não mostrar nenhuma camada de descarbonização significativa, a atenção deve se voltar para o processo de aquecimento e têmpera por indução, em vez de continuar a tratar o problema como descarbonetação.
É também aqui que as informações de solução de problemas existentes sobre aquecimento por indução irregular, pontos moles e a cobertura de extinção torna-se mais relevante do que análises adicionais de descarb.
6. Quando vale a pena considerar a atmosfera protetora
Aquecimento por indução com atmosfera protetora pode ser útil quando a superfície de aço quente precisa de melhor proteção do ar circundante.
Seu valor mais direto é reduzir a oxidação e a incrustação de óxidos. Sob condições de atmosfera adequadamente controlada, também pode ajudar a limitar a descarbonetação.
Isso não significa que todo processo de endurecimento por indução precisa de uma atmosfera protetora.
Para muitos componentes comuns, o ciclo de aquecimento por indução é curto, oxidação superficial menor é aceitável, e a incrustação pode ser removida posteriormente sem criar um problema de produção significativo.
O aquecimento da atmosfera protetora torna-se mais atraente quando:
•A escala da superfície deve ser minimizada
•Detonação subsequente, decapagem ou moagem é indesejável
•O componente tem uma superfície acabada de alto valor
•Os limites de descarbonetação são rígidos
•A condição da superfície afeta o processamento posterior
•A permissão de usinagem adicional é limitada
Os termos atmosfera protetora, atmosfera inerte e atmosfera controlada também não devem ser tratados como automaticamente intercambiáveis.
Uma atmosfera que reduza a exposição ao oxigênio pode ser eficaz para o controle da oxidação sem necessariamente fornecer as condições de controle de carbono necessárias para evitar todas as formas de descarbonetação..
Por esse motivo, a seleção da atmosfera deve seguir os requisitos do material e do processo, em vez de simplesmente escolher um nome de gás.
Quando aparece baixa dureza superficial após o endurecimento por indução, a sequência de solução de problemas mais eficiente geralmente é:
Confirme a condição da superfície → medir a profundidade afetada → verificar material recebido → revisar o processamento térmico anterior → verifique o aquecimento por indução e a têmpera → então mude o processo.
Essa sequência ajuda a separar um verdadeiro problema de descarbonetação de um problema de aquecimento ou têmpera — e evita ajustar a máquina de indução para um defeito que pode ter se formado muito antes na produção.
Principal vantagem
Uma superfície macia após o endurecimento por indução é um sintoma, não é um diagnóstico. Descarbonetação de superfície é uma causa possível, mas a camada esgotada de carbono geralmente se forma mais cedo durante a laminação, forjamento ou aquecimento de forno. Confirme a condição da superfície e meça a profundidade afetada antes de alterar qualquer parte do processo.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Uma baixa dureza superficial após o endurecimento por indução sempre significa descarbonetação??
Não. A camada esgotada de carbono pode ter se formado mais cedo durante a laminação, forjamento, recozimento ou outra operação de alta temperatura, ou a superfície macia pode vir de aquecimento insuficiente, têmpera deficiente ou um ponto fraco localizado em vez de descarbonetação.
Como é medida a profundidade de descarbonetação?
De uma seção transversal, usando exame metalográfico ou um percurso de microdureza da superfície em direção ao interior. ASTM E1077 cobre métodos para determinar a profundidade de descarbonetação, mas os limites de aceitação vêm do desenho ou especificação do produto, não do próprio padrão.
O endurecimento por indução pode restaurar o carbono em uma camada descarbonetada?
Não. O endurecimento por indução utiliza um ciclo curto de alta temperatura que limita a perda adicional de carbono, mas não restaura o carbono em uma camada que já foi descarbonetada. Aumentar a potência ou ajustar a velocidade de varredura não corrigirá a descarbonetação herdada.
Todo processo de endurecimento por indução precisa de uma atmosfera protetora??
Não. Muitos componentes comuns têm ciclos de aquecimento curtos onde uma pequena oxidação é aceitável. O aquecimento da atmosfera protetora torna-se mais atraente quando a incrustação deve ser minimizada, os limites de descarbonetação são apertados, ou a condição da superfície afeta o processamento posterior.
Qual é o primeiro passo quando uma superfície macia aparece?
Confirme a condição da superfície, medir a profundidade afetada, verifique o material recebido e revise o processamento térmico anterior antes de ajustar o aquecimento por indução e a têmpera. Isto separa um verdadeiro problema de descarbonetação de um problema de aquecimento ou têmpera.
Controle a descarbonetação da superfície em seu processo de endurecimento
Envie sua especificação de material, exigência de tratamento térmico e rota de processamento. Ajudaremos a confirmar se a superfície macia é descarbonetada, medir a profundidade afetada, e identificar o estágio certo para corrigir.










