
Warum ist meine Induktionserwärmung ungleichmäßig? Ursachen, Diagnose, und praktische Lösungen
Eine Härtelinie beginnt mit der Ausformung von Teilen mit weichen Stellen auf einer Seite. Eine Lötstation, die letzte Woche einwandfrei funktionierte, lässt die Legierung plötzlich nicht mehr gleichmäßig um die Verbindung fließen. Ein Bediener bewegt den Zielpunkt des Pyrometers ständig, weil die Temperatur angezeigt wird „sieht falsch aus“ im Vergleich zu dem, was das Teil tut.
Ungleichmäßige Induktionserwärmung meldet sich selten mit einem eindeutigen Fehlercode. Es zeigt sich als Musterdrift, steigender Schrott, und Bediener, die gelernt haben, einen Prozess zu umgehen, dem sie nicht mehr vertrauen.
Die Ursache ist fast nie eine Sache. Normalerweise sind es zwei oder drei Variablen, die gerade ausreichend abgedriftet sind, zusammen, um den Prozess aus dem Fenster zu drängen. In diesem Artikel erfahren Sie, wie Sie die Symptome auf die eigentliche Ursache zurückführen können – bevor Sie Geld für eine Spule ausgeben, die Sie nicht benötigen, oder für ein Netzteil, das nicht das Problem war.
1. Wie man es erkennt und was normalerweise dahinter steckt
Je nach Prozess zeigt sich eine ungleichmäßige Erwärmung unterschiedlich. Im Härten: flaches Gehäuse auf einer Seite eines Schafts, weiche Stellen in der Nähe einer Schulter, Die Musterlänge schwankt von Teil zu Teil. Beim Hartlöten: Legierung fließt auf einer Seite der Verbindung, oder eine Komponente überhitzt, während das Gegenstück kaum die Temperatur erreicht.
Bediener bemerken es, bevor es der QC-Bericht tut. Eine Seite leuchtet früher. Der Temperaturregler pendelt. Alle paar Zyklen beginnt jemand, den Zielpunkt des Pyrometers zu verschieben. In automatisierten Zellen, es ist heimtückischer – ein langsamer Drift, der eine halbe Schicht lang Schrott anhäuft, bevor ihn jemand fängt.
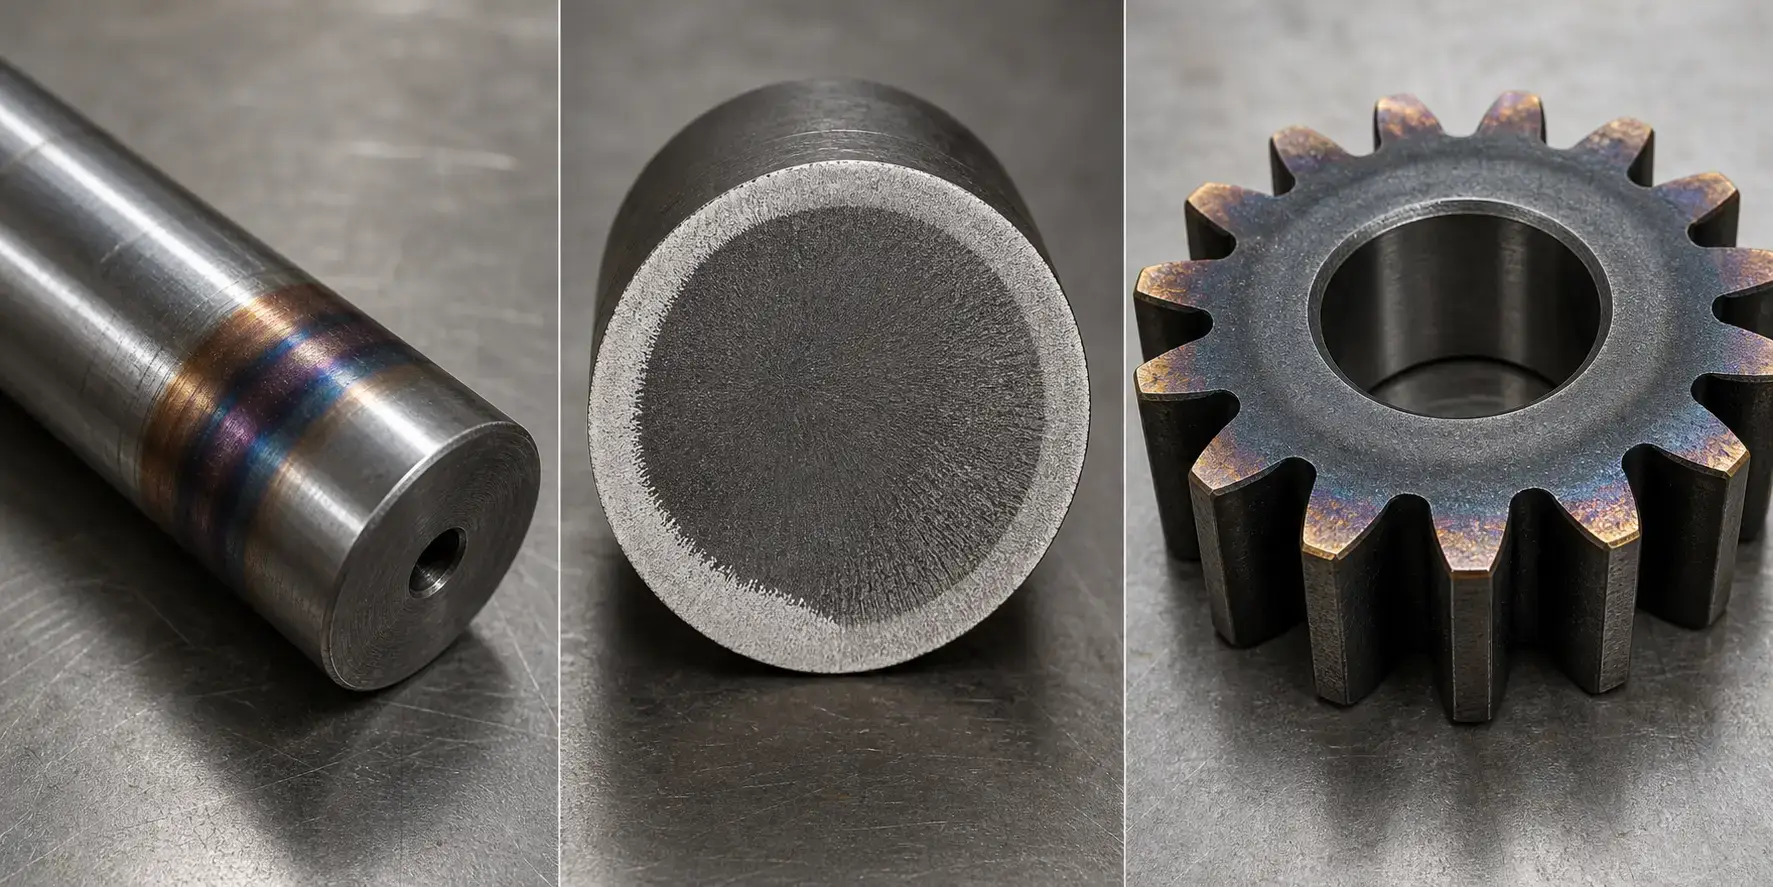
Bevor Sie beginnen, stecke fest, was „Ungleichmäßig“ Mittel für Ihre Anwendung. Eine Ausbreitung bei 15 °C kann einen Härtevorgang zunichte machen, ist aber in einem Vorwärmschritt unsichtbar. Die Grenze ergibt sich aus der Metallurgie und dem nachgelagerten Prozess – nicht aus der Kapazität der Maschine an einem guten Tag.
Sobald Sie die Toleranz definiert haben, Die Ursache fällt fast immer in einen dieser Bereiche:
— Spule und Teil passen nicht zueinander — falsche Form, falscher Kurvenabstand, Rücklauf zu nah
— Teilposition wandert – außermittig, gekippt, oder sich in der Mitte des Zyklus verschieben
— Falsche Frequenz für die Tiefe – zu hoch kocht die Oberfläche; zu niedrig verteilt Hitze überall
— Die Leistung ist zu aggressiv für die Geometrie — Kurze Heißzyklen verschlimmern jede Ungleichmäßigkeit
— Bewegung oder Befestigung drifteten ab — verschlissene Rollen, Scanachse klemmt, thermische Verschiebung des Locators
— Das Material wurde geändert, ohne es Ihnen mitzuteilen — neuer Lieferant, andere Chemie, Eigenspannung von stromaufwärts
— Es ist die Löschung, nicht die Hitze — verstopfte Sprühlöcher, ungleichmäßiger Fluss, Polymerkonzentration ausgeschaltet
— Schon jemand „behoben“ es einmal — Rezeptoptimierungen auf Bodenebene zur Behebung eines mechanischen Problems, jetzt eingebacken
Darunter, Wir gehen sie in der Reihenfolge durch, in der Sie sie überprüfen sollten – kostenlose Inspektionen zuerst. Für Grundlagen, siehe wie Induktionsheizung funktioniert.
2. Spulendesign und Teileposition: Beginnen Sie hier
Neun von zehn Malen, Es liegt an der Spule und dem Teil, die nicht zueinander passen. Nicht das Netzteil. Nicht das Rezept. Ein Geometrieproblem.
Der Spalt zwischen der Spule und der Teileoberfläche bestimmt, wie effizient die Energieübertragung erfolgt. Die nähere Seite erwärmt sich schneller. Selbst ein Millimeter Abweichung von der Mitte bei engen Spalten bringt spürbar mehr Flussmittel auf eine Seite als auf die andere. Dies ist die häufigste Ursache für Umfangsungleichmäßigkeiten, Punkt. Die Ursache ist meist mechanischer Natur: ein abgenutzter Locator, ein gebogener Schaft, der zwischen den Zentren durchhängt, oder Vorrichtungswachstum, nachdem die Maschine stundenlang heiß gelaufen ist.
Durch die Drehung werden kleine Abweichungen gemittelt, eine schlechte Spulenanpassung oder eine schiefe Ladung wird jedoch nicht gerettet. Wenn sich das Teil dreht und Sie immer noch ein Muster sehen, Es ist die Spulenform oder die Wiederholbarkeit der Belastung.
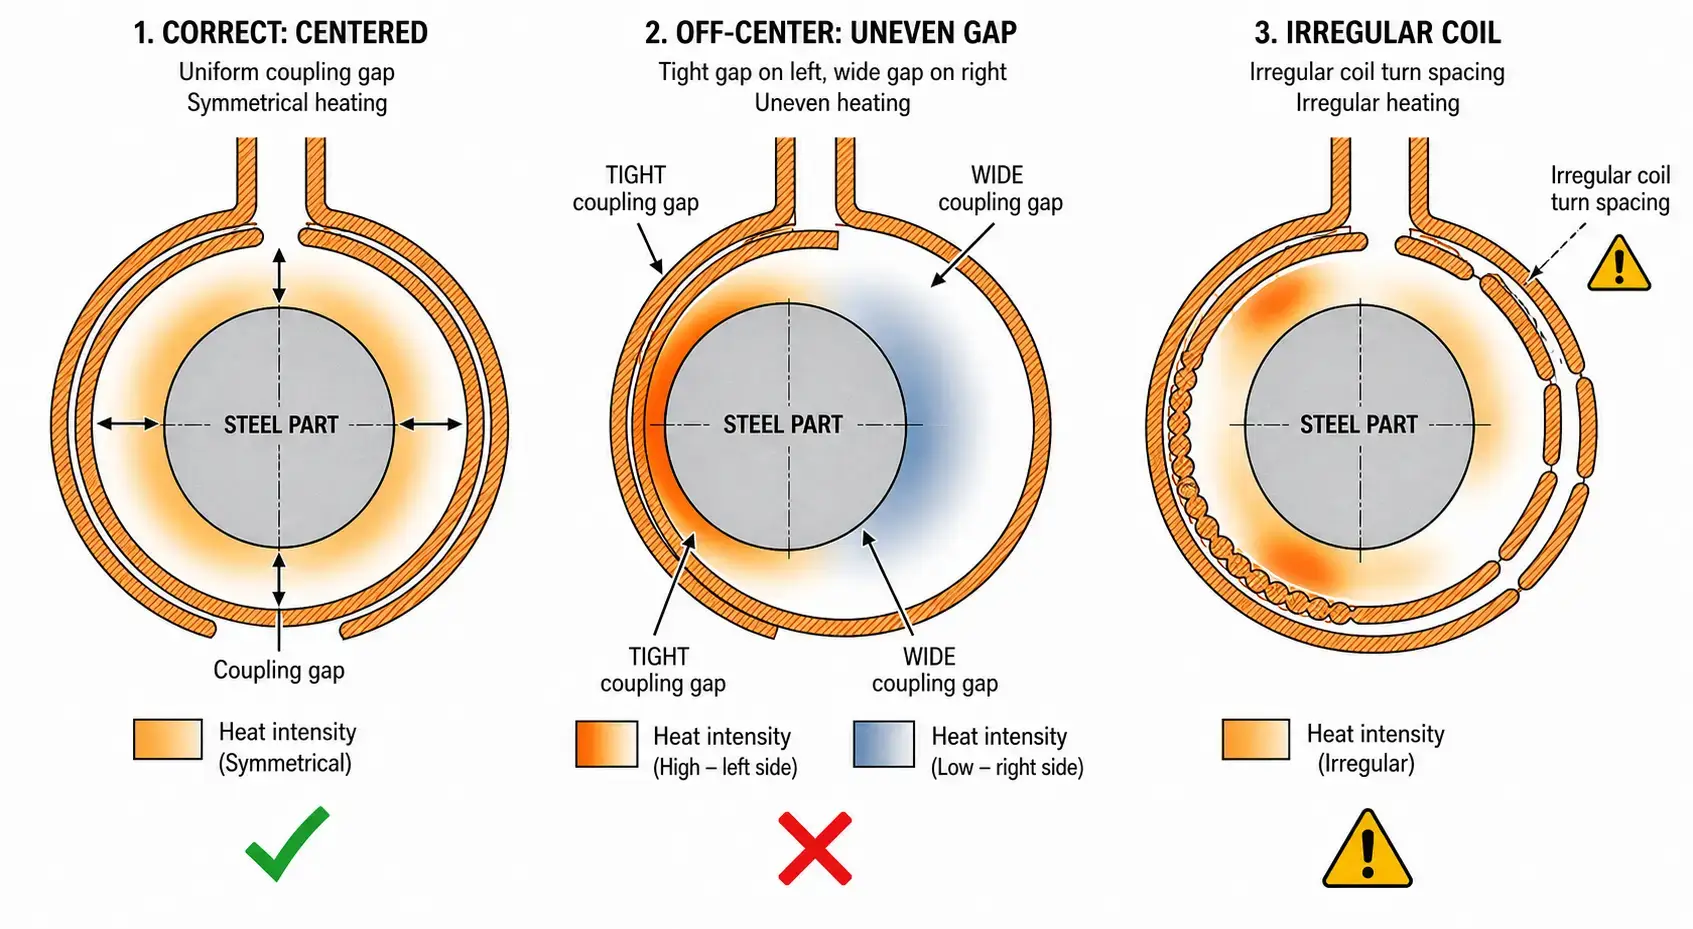
Die Spulenform ist genauso wichtig wie der Spalt. Häufige Krisenherde: ungleichmäßiger Kurvenabstand, Spulenfläche nicht parallel zum Teil, ein Rückstoß sitzt zu nah, oder eine Spule, die für ein schmales Wärmeband zu lang ist. Überprüfen Sie auch Magnetflusskonzentratoren – ein gerissener oder fehlender Konzentrator kann das Muster so weit verschieben, dass es wie ein Fehler in der Stromversorgung aussieht.
Schnelltest: Tauschen Sie eine nachweislich funktionierende Spule aus, gleiches Rezept. Wenn sich das Muster ändert, Sie haben Ihre Variable gefunden. Siehe Induktionsspulendesign für mehr.
3. Frequenz- und Leistungseinstellungen
Überprüfen Sie die Spule und die Position, schau dir die Frequenz als Nächstes an. Die Frequenz bestimmt, wie tief der Strom eindringt. Zu hoch und die Oberfläche gart, während der Kern kalt bleibt. Zu niedrig und die Wärme breitet sich über die Zielzone hinaus aus.
| Symptom | Wahrscheinliches Frequenzproblem | Was zu versuchen ist |
|---|---|---|
| Die Oberfläche überhitzt, während der Kern kalt bleibt | Frequenz zu hoch für die Wandstärke | Frequenz senken oder Einwirkzeit für Wärmeleitung verlängern |
| Die Wärme breitet sich zu weit über die Zielzone hinaus aus | Frequenz zu niedrig, Zu tiefes Erhitzen | Frequenz erhöhen für flachere Eindringtiefe |
| Kanten und Ecken glühen, bevor die flachen Flächen dies tun | Hohe Leistungsdichte + Hohe Frequenz verstärkt den Kanten-Effekt | Leistung reduzieren, Zykluszeit verlängern, oder füge Flusskonzentratoren hinzu, um das Feld umzulenken |
| Das Muster driftet, während das Teil erhitzt wird | Frequenz berücksichtigt nicht den Curie-Übergang (~770°C) | Überprüfe die Frequenzwahl sowohl in magnetischen als auch in nicht-magnetischen Bereichen |
Leistung und Frequenz interagieren. Hohe Leistung, kurze Zeit: jede Unebenheit wird verstärkt. Niedrigere Leistung, längeres Einweichen: die Wärmeleitung hat Zeit, alles auszugleichen.
Wenn jemand kürzlich „optimiert“ den Zyklus für Geschwindigkeit, ohne die Spule oder Frequenz zu berühren, Das ist Ihr Verdächtiger. Das Pyrometer zeigt an, dass das Teil den Sollwert erreicht hat. Aber es wird nur an einer Stelle angezeigt – und das bei 40 °C Entfernung, Eine andere Zone hat nicht aufgeholt.
Siehe Frequenzauswahl und Leistungsauswahl für mehr.
4. Material, Geometrie, und Oberflächenzustand
Manchmal ist die Maschine in Ordnung. Der Teil hat sich geändert.
Verschiedene Legierungen erhitzen sich unterschiedlich – Kohlenstoffstahl, Edelstahl, und Aluminium reagieren jeweils auf ihre eigene Weise. Sogar innerhalb der gleichen Klasse, Ein neuer Lieferant mit etwas anderer Chemie kann die Erwärmungsreaktion so weit verändern, dass es von Bedeutung ist. Wochenlang überprüft niemand das Materialzertifikat, weil „Es ist die gleiche Sorte, die wir immer verwendet haben.“
Die Teilegeometrie erzeugt ihre eigenen Hotspots. Scharfe Ecken erhitzen sich schneller als flache. Dünne Wände erreichen vor schweren Abschnitten Temperatur. Löcher, Passnuten, und Splines unterbrechen den aktuellen Pfad. Hierbei handelt es sich nicht um Prozessfehler, sondern um Merkmale des Teils, die von der Spule umgangen werden müssen.
Der Oberflächenzustand beeinträchtigt nicht nur die Erwärmung. Kalkablagerungen, entkohlen, Überzug, oder Beschichtungen verändern sowohl die elektrische Kopplung als auch den Emissionsgrad, den Ihr Pyrometer anzeigt. Wenn sich die Oberflächenbeschaffenheit geändert hat und niemand neu kalibriert hat, Der Regelkreis jagt einer Temperatur nach, die nicht real ist. Siehe häufige Induktionshärtungsfehler für Beispiele.
5. Bewegung, Befestigung, und die Quench-Illusion
Ein gutes Rezept gerät ins Wanken, wenn die mechanische Seite ins Wanken gerät. Niemand überprüft die Drehzahl, Scanrate, oder Vorrichtungsposition, bis der Schrotthaufen bereits hoch ist.
Rotationsprobleme sind unkompliziert: wenn heiße und kalte Bänder mit der Rotationsgeschwindigkeit ausgerichtet sind, Die Antriebsrollen rutschen durch, getragen, oder ungleichmäßig drücken. Ein verbogener Schaft oder eine schlechte Konzentrizität erzeugen das gleiche Muster.
Scanhärtung: wenn die Achse pausiert oder beschleunigt, Sie sehen Härtebänder, die dem Bewegungsprofil entsprechen. Kleine Geschwindigkeitsänderungen entsprechen echten Unterschieden im Wärmeeintrag pro Längeneinheit.
Die Vorrichtung ist das stille Element. Im Laufe der Monate, Ein Positionierer verschiebt die Bauteilposition. Thermische Ausdehnung verschiebt es weiter, sobald die Maschine heiß ist. Kalt messen, nach einer Stunde erneut messen. Wenn die Zahlen voneinander abweichen, hat sich Ihr Prozessfenster während der gesamten Schicht geschlossen.
Und das Abschrecken: ein Bauteil kann gleichmäßig erhitzt und ungleichmäßig abgekühlt werden. Verstopfte Sprühdüsen, asymmetrischer Fluss, falsche Polymerkonzentration, ein falsch ausgerichteter Ring – all das sieht nach einem Heizfehler aus. Bevor Sie die Spule auseinandernehmen, Überprüfen Sie die Abschreckung. Siehe Wasserkühlsysteme für Induktionsheizung.
6. Wie man Probleme behebt, ohne sie zu verschlimmern
Drei Dinge auf einmal zu ändern, verwandelt ein Problem in ein Rätsel. Eine Variable pro Test isolieren.
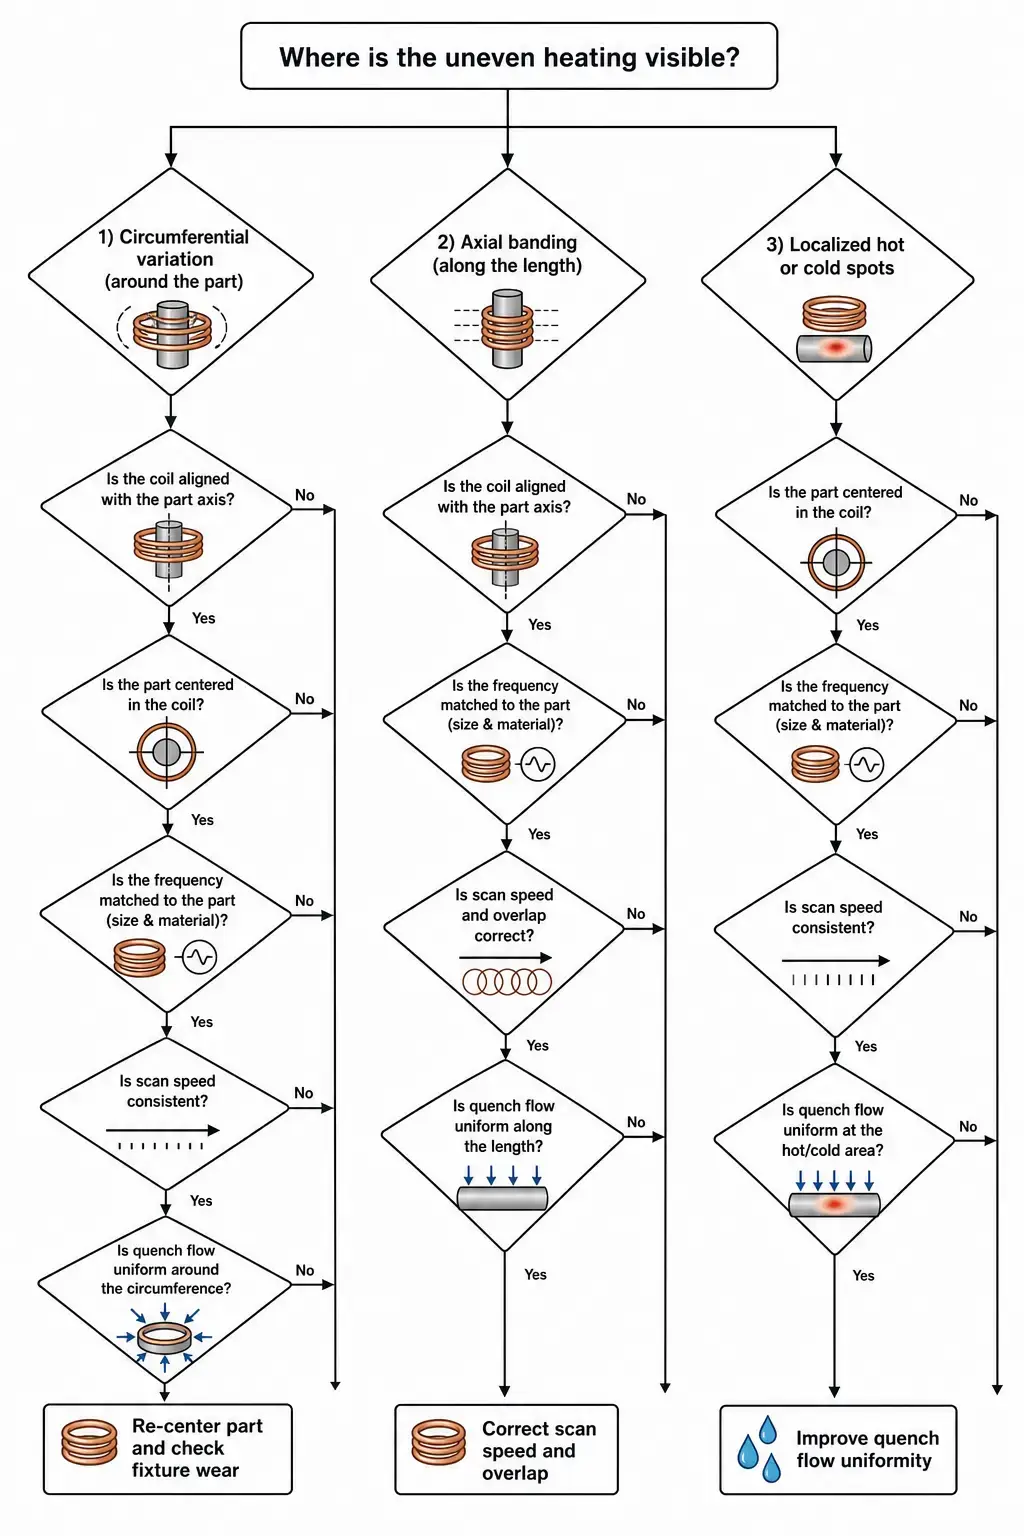
Kostenlos starten. Die Spule inspizieren. Teilposition kalt und heiß überprüfen. Die Kopplungslücke messen. Bestätigen, dass das Rezept auf dem Bildschirm der genehmigten Version entspricht – nicht dem, was jemand letzten Monat geändert hat.
Dann isolieren: Eine bekannte gute Spule austauschen, Versuchen Sie es mit einer anderen Materialcharge, Vergleichen Sie die Kaltstartergebnisse mit denen während der Schichtmitte. Wenn das Muster einer Variablen folgt, Das ist deine Spur.
Rufen Sie den Lieferanten an, wenn Sie Hinweise auf eine Instabilität der Stromversorgung haben, Impedanzfehlanpassung, oder Kapazitätsgrenzen – nicht vorher. Bringen Sie Bauteilzeichnungen, Materialspezifikationen, Zyklusdaten, Spulenfotos, und Härteergebnisse. Je mehr du ihnen gibst, desto unwahrscheinlicher ist es, dass Sie mit Hardware davonkommen, die Sie nicht benötigen.
Schlüssel zum Mitnehmen
Eine ungleichmäßige Induktionserwärmung ist selten eine Sache. Es ist eine Lücke, eine Stelle, eine Frequenz, oder eine mechanische Drift – die normalerweise fälschlicherweise als elektrisch diagnostiziert wird. Überprüfen Sie zunächst die Spulen- und Teileposition. Eine Variable nach der anderen. Und lassen Sie sich durch die Wärmedämmung nicht auf die Suche nach einem Heizproblem verleiten, das gar nicht existiert.
FAQ
Warum erwärmt sich eine Seite meines Teils schneller??
Fast immer, weil diese Seite näher an der Spule liegt. Teilezentrierung prüfen, Spulensymmetrie, und ob das Rückspiel eine Seite des Feldes beeinflusst. Die Rotation hilft dabei, den Fehler auszugleichen, behebt jedoch nicht die Wurzelfehlausrichtung.
Kann die falsche Frequenz zu ungleichmäßiger Erwärmung führen??
Ja. Bei zu hoher Temperatur kocht die Oberfläche, bevor die Wärme nach innen geleitet wird, insbesondere in der Nähe von Kanten und Ecken. Zu niedrig und Sie können die Hitze nicht lokalisieren, Dadurch erreichen angrenzende Bereiche eine Temperatur, die sie nicht erreichen sollten. Die Frequenz muss mit der Teilegeometrie und der erforderlichen Erwärmungstiefe übereinstimmen.
Woher weiß ich, ob es an der Spule oder am Netzteil liegt??
Tauschen Sie eine bekanntermaßen funktionierende Spule aus und führen Sie das gleiche Rezept aus. Wenn sich das Muster ändert, Es handelt sich um eine Spule oder ein Werkzeug. Wenn die Ausgangsleistung oder Frequenz über mehrere Spulen und Teile hinweg instabil ist, müssen die Stromversorgung oder die Lastanpassung überprüft werden. Aber die meisten „Probleme mit der Stromversorgung“ stellen sich als Werkzeugprobleme heraus, die die Stromversorgung ausgleichen soll.
Senden Sie uns die Details Ihres Teils, Wärmemusteranforderungen, und aktuelle Geräteinformationen. Unser Engineering-Team kann helfen, wahrscheinliche Ursachen für ungleichmäßiges Erhitzen zu identifizieren und praktische nächste Schritte empfehlen.


