
Odwęglanie powierzchniowe w hartowaniu indukcyjnym: Przyczyny, Wykrywanie, i Kontrola
Oddzielenie utraty węgla od problemów z ogrzewaniem i hartowaniem
Powierzchnia o niskiej twardości po hartowaniu indukcyjnym nie oznacza automatycznie, że nastąpił proces indukcyjny odwęglanie powierzchniowe.
Warstwa zubożona w węgiel mogła powstać wcześniej podczas walcowania, kujnie, wyżarzanie lub inna operacja w wysokiej temperaturze. W innych przypadkach, problemem może wcale nie być odwęglenie, ale niewystarczające ogrzewanie, słabe hartowanie lub zlokalizowany miękki punkt.
Dlatego użytecznym podejściem jest najpierw określenie stanu powierzchni, określić, jak głęboko sięga, i dopiero wtedy zdecydować, która część procesu produkcyjnego wymaga zmiany.
2. Skąd pochodzi odwęglanie w częściach hartowanych indukcyjnie
3. Wynik odwęglenia lub miękkiego utwardzenia?
4. Jak potwierdzić i zmierzyć głębokość odwęglenia
5. Działania zapobiegawcze i naprawcze
6. Kiedy warto rozważyć atmosferę ochronną
1. Co to jest odwęglenie powierzchniowe — i czym różni się od skali tlenkowej
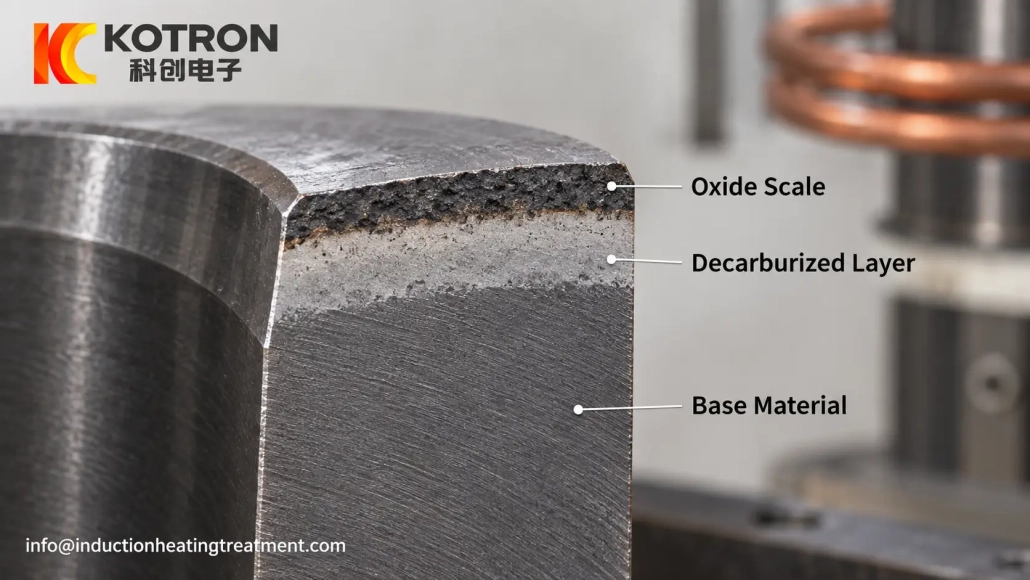
Odwęglanie to utrata węgla z powierzchni stali podczas wystawienia na działanie wysokiej temperatury. Dotknięty obszar jest powszechnie opisywany jako: warstwa odwęglona, lub po prostu warstwa dekarbowa w praktyce obróbki cieplnej.
W zależności od nasilenia, powierzchnia może wykazywać częściowe lub całkowite odwęglenie. Odległość od powierzchni do materiału, na której można wykryć efekt, nazywana jest odległością głębokość odwęglenia.
Utlenianie to inny proces.
Gdy gorąca stal reaguje z atmosferą utleniającą, na powierzchni tworzą się tlenki. Widoczny wynik jest zwykle warstwa tlenkowa czy szklistość.
| Stan | Główna zmiana | Typowa konsekwencja |
|---|---|---|
| Utlenianie powierzchniowe | Na powierzchni stali tworzą się tlenki | Skala, chropowatość, czyszczenia lub utraty materiału |
| Odwęglanie | Zawartość węgla zmniejsza się pod powierzchnią | Zmniejszona hartowność i niższa twardość powierzchni |
| Obydwa | Utlenianie i utrata węgla zachodzą podczas ekspozycji na wysoką temperaturę | Problemy jakości i twardości powierzchni |
To rozróżnienie ma znaczenie, ponieważ usunięcie kamienia tlenkowego nie przywraca węgla, który został już utracony pod powierzchnią.
Część silnie zgorzelona również nie jest automatycznie silnie odwęglana. Przeciwnie, powierzchnia, która nie wygląda na mocno utlenioną, może nadal zawierać warstwę dekarbu.
Dlatego sama kontrola wzrokowa nie wystarczy.
2. Skąd pochodzi odwęglanie w częściach hartowanych indukcyjnie
Jednym z pierwszych pytań powinno być:
Czy odwęglenie rzeczywiście nastąpiło podczas hartowania indukcyjnego??
Często, tak nie było.
W stali może powstać odwęglona powierzchnia podczas wcześniejszych operacji, np:
•Walcowanie na gorąco
•Kucie
•Wyżarzanie
•Normalizowanie
•Długotrwałe ogrzewanie pieca w wysokiej temperaturze
Jeśli ta warstwa pozostanie po obróbce, wchodzi w proces hartowania indukcyjnego jako część przychodzącego materiału.
Jest to szczególnie ważne, ponieważ hartowanie indukcyjne zazwyczaj wymaga znacznie krótszego cyklu wysokotemperaturowego niż konwencjonalna obróbka cieplna w piecu. Krótki cykl ogranicza czas dostępny na dodatkową utratę węgla.
Nie eliminuje, jednak, przywrócić węgiel do warstwy, która została już odwęglona.
Na przykład, wał może być prawidłowo nagrzany i hartowany podczas hartowania indukcyjnego, ale nadal wykazuje niską twardość bezpośrednio pod powierzchnią, ponieważ materiał wyjściowy zawierał już warstwę zubożoną w węgiel.
Zwiększenie mocy indukcji w takiej sytuacji może zmienić rozkład ciepła bez usunięcia prawdziwej przyczyny.
Gdzie podczas obróbki termicznej powstaje odwęglenie, główne zmienne obejmują:
Temperatura. Wyższe temperatury na ogół zwiększają dyfuzję i przyspieszają reakcje powierzchniowe.
Czas. Im dłużej stal pozostaje w podwyższonej temperaturze, tym większa szansa na wzrost dotkniętej warstwy.
Atmosfera. Tlen, para wodna, dwutlenek węgla i ogólny stan chemiczny atmosfery grzewczej wpływają na reakcje powierzchniowe i utratę węgla.
Stan materialny. Skład stali i stan powierzchni wejściowej również wpływają na reakcję materiału.
Zmienne te należy przeglądać na całej trasie produkcyjnej, nie tylko na maszynie indukcyjnej.
3. Wynik odwęglenia lub miękkiego utwardzenia?
Objawem jest niski odczyt twardości powierzchni. To nie jest diagnoza.
Kilka problemów związanych z hartowaniem indukcyjnym może dać pozornie podobne wyniki.
| Możliwa przyczyna | Typowa wskazówka |
|---|---|
| Odwęglanie | Warstwa zubożona w węgiel rozciągająca się do wewnątrz od powierzchni; często potwierdzane metalografią lub profilem twardości |
| Niewystarczające ogrzewanie indukcyjne | Utwardzona strefa lub obudowa nie osiąga wymaganego stanu w dotkniętym obszarze |
| Słabe hartowanie | Zlokalizowany miękki obszar związany z niewystarczającym lub nierównym chłodzeniem |
| Cewka / kwestia sprzęgła | Wzór twardości odpowiada geometrii cewki indukcyjnej lub relacji cewka-część |
| Nadchodząca zmiana materiału | Podobne przetwarzanie powoduje niespójną reakcję między częściami lub lokalizacjami |
Istniejąca wcześniej warstwa odwęglania często przylega do pierwotnej powierzchni stali stosunkowo w sposób ciągły.
Jest bardziej prawdopodobne, że problem z hartowaniem spowoduje powstanie zlokalizowanego wzoru odpowiadającego pokryciu natryskiem, geometrii lub warunków chłodzenia.
Niewystarczające nagrzewanie indukcyjne może objawiać się nieprawidłowym wzorem twardości lub niewystarczającą głębokością utwardzenia, a nie cienką warstwą powierzchniową zubożoną w węgiel.
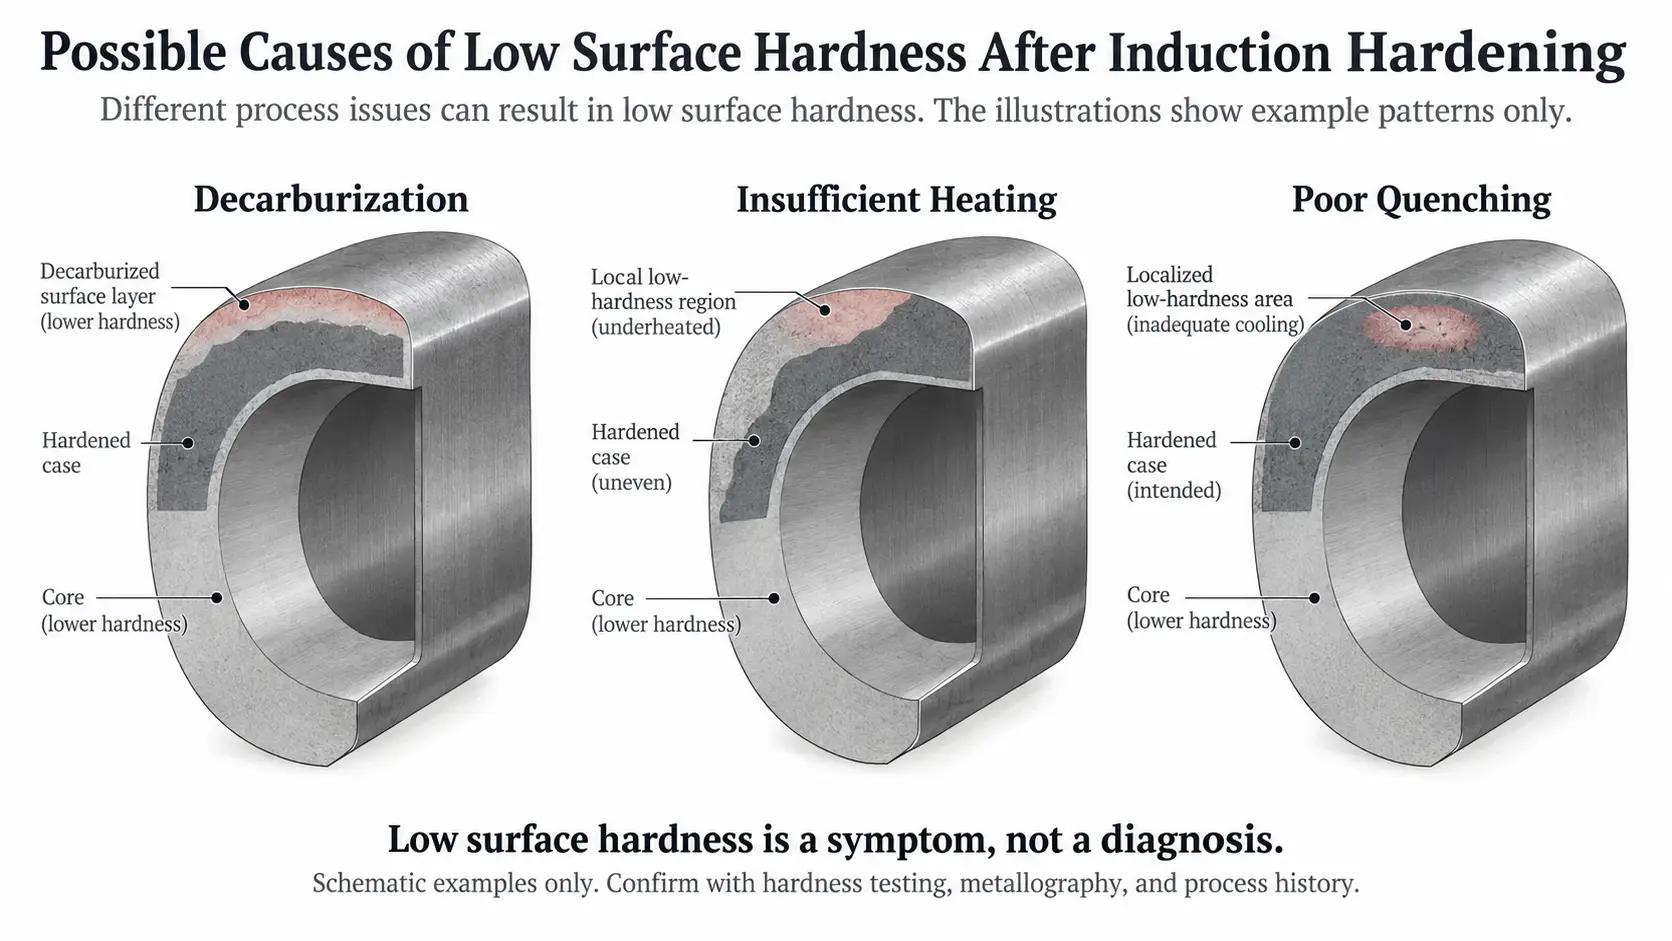
Odwęglanie, niewystarczające ogrzewanie i słabe hartowanie w porównaniu z niskim odczytem twardości powierzchni.
To rozróżnienie ma znaczenie, ponieważ działania naprawcze są zupełnie inne.
Jeśli problemem jest słabe hartowanie, zmiana specyfikacji materiału przychodzącego nie rozwiąże problemu.
Jeśli problemem jest dziedziczone odwęglenie, wielokrotne dostosowywanie szybkości skanowania lub mocy również może nie rozwiązać tego problemu.
Następnym krokiem powinno zatem być pomiar, a nie domysłami.
4. Jak potwierdzić i zmierzyć głębokość odwęglenia
Odwęglenie zwykle ocenia się na podstawie przekroju poprzecznego, a nie samego wyglądu powierzchni.
Dwie metody są szczególnie przydatne w rozwiązywaniu problemów produkcyjnych.
Badanie metalograficzne
Wycięto odcinek, przygotowane i zbadane od powierzchni w kierunku nienaruszonego materiału.
W zależności od stali i stanu jej obróbki cieplnej, całkowite odwęglenie może objawiać się silnie zmienioną strukturą przypowierzchniową, podczas gdy częściowe odwęglenie może wykazywać stopniowe przejście w kierunku nienaruszonego materiału podstawowego.
Dokładny wygląd zależy od gatunku stali i wcześniejszej obróbki, dlatego też pojedyncza cecha mikrostrukturalna nie powinna być traktowana jako uniwersalny dowód.
Trawers mikrotwardości
Wykonuje się serię małych pomiarów twardości od powierzchni w kierunku wnętrza.
Jeśli odwęglenie miało wpływ na reakcję hartowania, twardość może stopniowo wzrastać w miarę oddalania się pomiarów od powierzchni i wnikania w nienaruszony materiał.
Jest to szczególnie przydatne, gdy chodzi o kwestię inżynierską:
Jak głęboko sięga dotknięta warstwa?
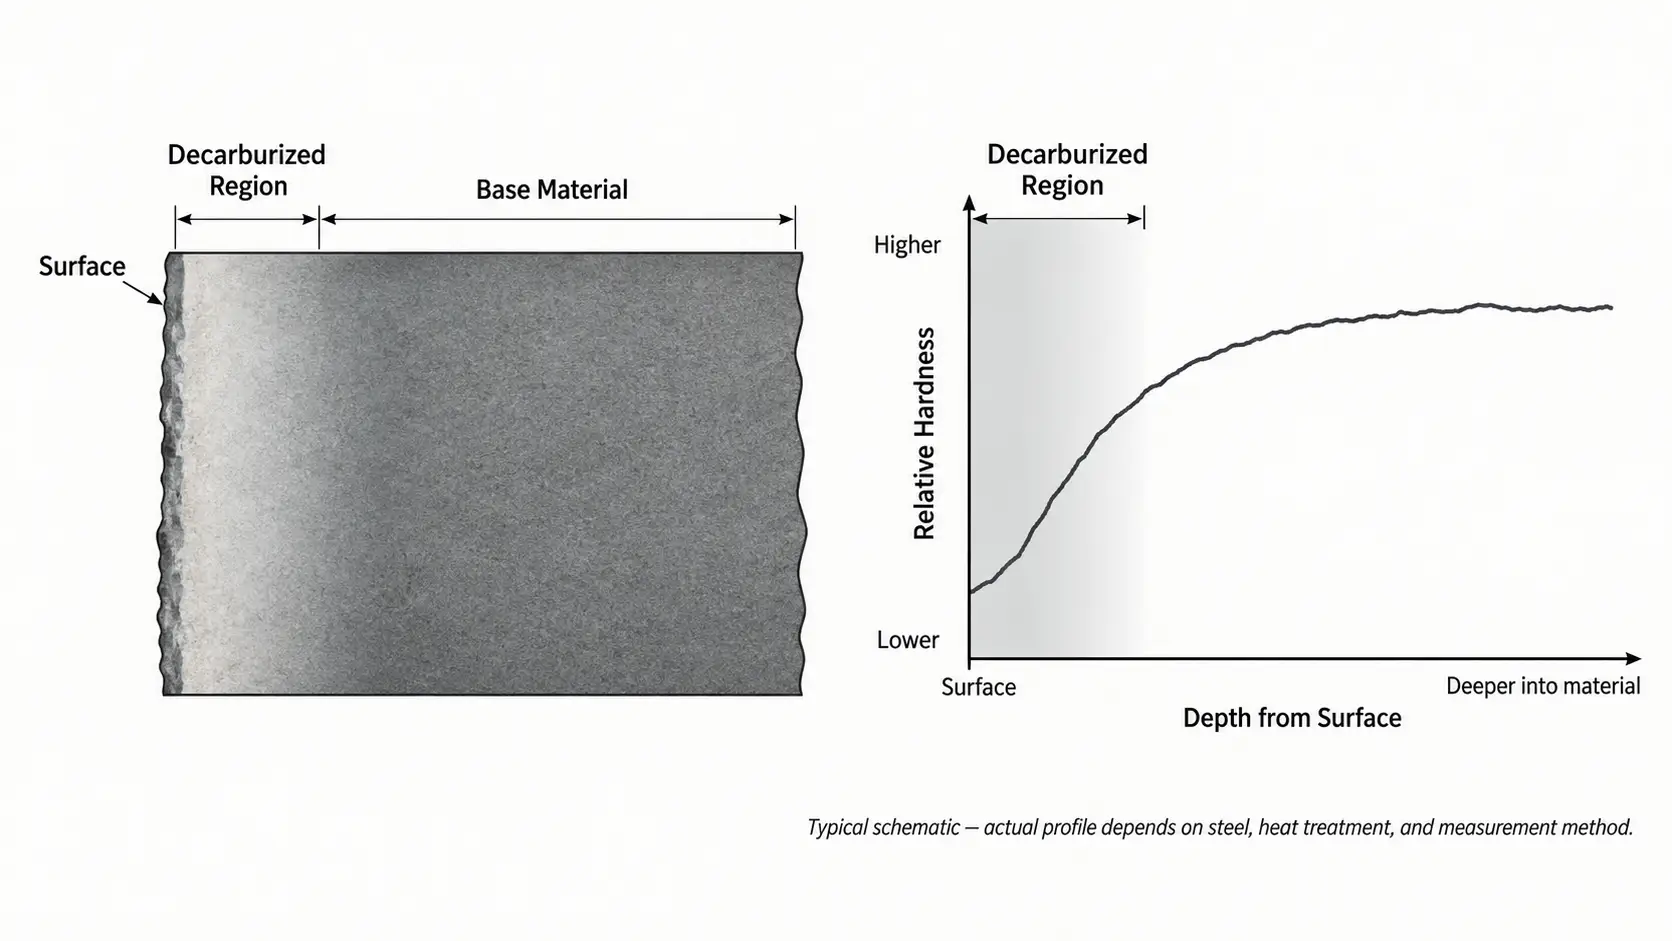
Przebieg mikrotwardości pokazujący wzrost twardości od powierzchni odwęglonej w kierunku materiału nienaruszonego.
ASTM E1077 obejmuje metody wyznaczania głębokości odwęglenia stali, włączając metody twardości mikroskopowej i mikroindentacyjnej.
Jeden punkt jest ważny dla kontroli jakości:
ASTM E1077 zapewnia metody pomiaru odwęglenia. Nie ustala jednej uniwersalnej dopuszczalnej głębokości odwęglenia dla każdego elementu.
Granice akceptacji muszą pochodzić z odpowiedniego rysunku, specyfikacja produktu, wymagania materiałowe lub umowa pomiędzy dostawcą a klientem.
Zapobiega to częstemu błędowi: mylące „mierzone zgodnie z ASTM E1077” z „akceptowalnym zgodnie z ASTM E1077.”
5. Działania zapobiegawcze i naprawcze
Po potwierdzeniu odwęglenia, następne pytanie dotyczy tego, gdzie wszedł on w proces.
Zacznij od góry.
Jeśli nadchodzi pasek, odkuwka lub rura zawiera już znaczną warstwę odwęglania, przejrzeć wcześniejsze operacje obróbki cieplnej lub pieca oraz ilość materiału usuniętego przed ostatecznym hartowaniem.
Możliwe działania obejmują:
•Określenie dopuszczalnej głębokości odwęglania wejściowego
•W stosownych przypadkach zwiększenie naddatku na obróbkę
•Usunięcie dotkniętej powierzchni przed ostatecznym utwardzeniem
•Przegląd kucia, walcowanie, warunki wyżarzania lub normalizacji
•Ograniczenie niepotrzebnego narażenia na wysoką temperaturę
•Poprawa kontroli atmosfery podczas operacji, w których występuje utrata węgla
Należy wtedy osobno sprawdzić proces hartowania indukcyjnego.
Temperatura i czas nagrzewania powinny być wystarczające do utwardzenia, ale nie powinny być zwiększane bez względów procesowych. Projekt cewki, częstotliwość, moc i prędkość skanowania powinny zapewniać wymagany rozkład ciepła bez zbędnych przerw.
Jeśli ostateczna powierzchnia jest miękka, ale metalografia nie wykazuje znaczącej warstwy odwęglania, uwagę należy skierować w stronę procesu nagrzewania indukcyjnego i hartowania, zamiast nadal traktować problem jako odwęglenie.
W tym miejscu znajdują się również istniejące informacje dotyczące rozwiązywania problemów nierównomiernym nagrzewaniem indukcyjnym, miękkie miejsca i pokrycie gaszenia staje się bardziej istotne niż dalsza analiza dekarbonizacji.
6. Kiedy warto rozważyć atmosferę ochronną
Nagrzewanie indukcyjne w atmosferze ochronnej może być przydatny, gdy gorąca stalowa powierzchnia wymaga lepszej ochrony przed otaczającym powietrzem.
Jego najbardziej bezpośrednią wartością jest zmniejszenie utleniania i kamienia tlenkowego. W odpowiednio kontrolowanych warunkach atmosferycznych, może również pomóc w ograniczeniu odwęglenia.
Nie oznacza to, że każdy proces hartowania indukcyjnego wymaga atmosfery ochronnej.
Dla wielu zwykłych komponentów, cykl nagrzewania indukcyjnego jest krótki, dopuszczalne jest niewielkie utlenianie powierzchni, i kamień można później usunąć bez powodowania znaczących problemów produkcyjnych.
Ogrzewanie w atmosferze ochronnej staje się bardziej atrakcyjne, gdy:
•Skala powierzchniowa musi być zminimalizowana
•Późniejszy wybuch, trawienie lub mielenie jest niepożądane
•Element ma wysokiej jakości wykończoną powierzchnię
•Limity odwęglenia są rygorystyczne
•Stan powierzchni wpływa na dalsze przetwarzanie
•Dodatkowy naddatek na obróbkę jest ograniczony
Warunki atmosferę ochronną, atmosfera obojętna i kontrolowana atmosfera nie powinny być również traktowane jako automatycznie zamienne.
Atmosfera zmniejszająca ekspozycję na tlen może być skuteczna w kontroli utleniania, niekoniecznie zapewniając warunki kontroli emisji dwutlenku węgla wymagane do zapobiegania wszelkim formom odwęglenia.
Z tego powodu, Wybór atmosfery musi uwzględniać wymagania dotyczące materiału i procesu, a nie po prostu wybierać nazwę gazu.
Gdy po hartowaniu indukcyjnym pojawia się niska twardość powierzchni, zazwyczaj najskuteczniejszą sekwencją rozwiązywania problemów jest:
Potwierdź stan powierzchni → zmierzyć głębokość, na którą ma to wpływ → sprawdź przychodzący materiał → przejrzyj poprzednią obróbkę termiczną → sprawdzić nagrzewanie indukcyjne i hartowanie → następnie zmień proces.
Ta sekwencja pomaga oddzielić prawdziwy problem odwęglenia od problemu ogrzewania lub hartowania — i pozwala uniknąć regulacji maszyny indukcyjnej pod kątem wady, która mogła powstać znacznie wcześniej w trakcie produkcji.
Klucz na wynos
Objawem jest miękka powierzchnia po hartowaniu indukcyjnym, nie diagnoza. Odwęglanie powierzchniowe jest jedną z możliwych przyczyn, jednakże warstwa zubożona w węgiel często tworzy się wcześniej podczas walcowania, kucie lub ogrzewanie w piecu. Przed zmianą jakiejkolwiek części procesu należy sprawdzić stan powierzchni i zmierzyć odpowiednią głębokość.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy niska twardość powierzchniowa po hartowaniu indukcyjnym zawsze oznacza odwęglenie?
Nie. Warstwa zubożona w węgiel mogła powstać wcześniej podczas walcowania, kujnie, wyżarzanie lub inna operacja w wysokiej temperaturze, lub miękka powierzchnia może wynikać z niewystarczającego ogrzewania, słabe hartowanie lub zlokalizowany miękki punkt zamiast odwęglenia.
Jak mierzy się głębokość odwęglenia?
Z przekroju, za pomocą badań metalograficznych lub przejścia mikrotwardości od powierzchni do wnętrza. ASTM E1077 obejmuje metody określania głębokości odwęglenia, ale limity akceptacji wynikają z rysunku lub specyfikacji produktu, nie z samego standardu.
Czy hartowanie indukcyjne może przywrócić węgiel do odwęglonej warstwy?
Nie. Hartowanie indukcyjne wykorzystuje krótki cykl wysokotemperaturowy, który ogranicza dodatkową utratę węgla, ale nie przywraca węgla do warstwy, która została już odwęglona. Zwiększenie mocy lub dostosowanie szybkości skanowania nie naprawi dziedzicznego odwęglenia.
Czy każdy proces hartowania indukcyjnego wymaga atmosfery ochronnej??
Nie. Wiele zwykłych komponentów ma krótkie cykle ogrzewania, w których dopuszczalne jest niewielkie utlenianie. Ogrzewanie w atmosferze ochronnej staje się bardziej atrakcyjne, gdy należy zminimalizować kamień, limity odwęglenia są rygorystyczne, lub stan powierzchni wpływa na dalsze przetwarzanie.
Jaki jest pierwszy krok, gdy pojawia się miękka powierzchnia?
Potwierdź stan powierzchni, zmierzyć głębokość, na którą ma to wpływ, sprawdź przychodzący materiał i przejrzyj poprzednią obróbkę cieplną przed regulacją nagrzewania indukcyjnego i hartowania. To oddziela prawdziwy problem odwęglenia od problemu ogrzewania lub hartowania.
Kontroluj odwęglenie powierzchni w procesie hartowania
Wyślij specyfikację materiału, wymagania dotyczące obróbki cieplnej i droga przetwarzania. Pomożemy potwierdzić czy miękka powierzchnia uległa odwęgleniu, zmierzyć głębokość, na którą ma to wpływ, i zidentyfikuj właściwy etap do skorygowania.










