Rohr-Induktionshärtungs- und Anlasslinie für Öl & Gasschläuche
Ⅰ. Sehen Sie sich die Linie in Betrieb an
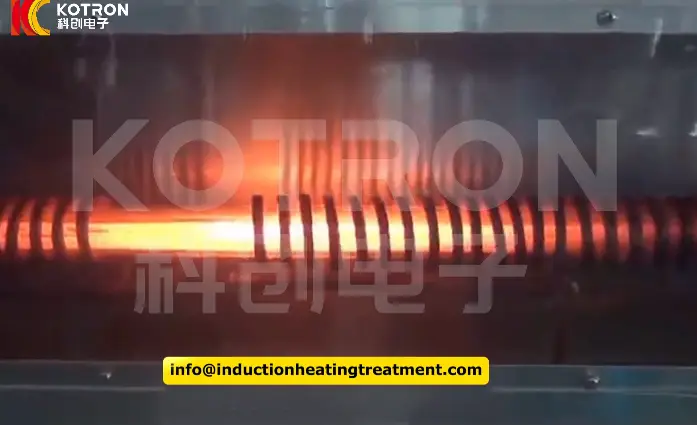
Das Video zeigt ein langes zylindrisches Werkstück, das kontinuierlich durch einen spiralförmigen Induktionsheizabschnitt läuft. Während das Werkstück durch die Spule läuft, Es wird auf die erforderliche Hochtemperatur erhitzt, während um die Heizzone herum ein Gasschutz angebracht wird.
Durch diese kontinuierliche Anordnung können Rohrbewegung und Induktionserwärmung mit dem nachgeschalteten Wärmebehandlungsprozess koordiniert werden. Der Stoff, Abmessungen und Betriebsparameter werden entsprechend der tatsächlichen Anwendung ausgewählt und nicht allein aus dem Gerätelayout abgeleitet.
Ⅱ. So funktioniert die Härte- und Anlassanlage
Ein typischer Prozess folgt dieser Reihenfolge:
Das Rohr gelangt mit kontrollierter Vorschubgeschwindigkeit in den Heizabschnitt. Induktionsleistung, Betriebsfrequenz, Heizlänge und Spulendesign werden entsprechend den Rohrabmessungen ausgewählt, Material und erforderlicher Wärmezyklus.
Wo Gasschutz erforderlich ist, Der Hochtemperatur-Heizbereich ist so angeordnet, dass die direkte Exposition der beheizten Oberfläche gegenüber der Umgebungsluft verringert wird.
Nach Erreichen des erforderlichen Heizzustands, Das Rohr geht zum Abschrecken über. Durch schnelles Abkühlen entsteht die gemäß der Material- und Wärmebehandlungsspezifikation erforderliche gehärtete Struktur. Die eigentliche Abschreckmethode wird entsprechend der Rohrsorte ausgewählt, Wandstärke und erforderliche Eigenschaften.
Die Röhre gelangt dann in die Anlassen Bühne. Durch das Anlassen wird der durch das Abschrecken erzeugte Zustand angepasst und dabei geholfen, das erforderliche Härtegleichgewicht herzustellen, Stärke, Zähigkeit und Eigenspannung.
Für eine durchgehende Linie, Diese Stadien können nicht unabhängig voneinander behandelt werden. Erhöhung der Rohrgeschwindigkeit, Eine Änderung der Wandstärke oder die Verarbeitung einer anderen Legierung kann sich auf den Wärmebedarf auswirken, Abschreckreaktion und anschließender Anlasszyklus.
Bei Bedarf können Temperaturüberwachung und andere Prozesssteuerungsfunktionen integriert werden, sodass der thermische Prozess während der gesamten Produktion mit der Rohrbewegung koordiniert werden kann.
Ⅲ. Schutzatmosphärenheizung und gleichmäßige Rohrerwärmung
Das Erhitzen von Stahl auf Härtetemperatur an der Luft kann zu Oxidation und Zunderbildung führen. Abhängig von der Stahlsorte und den Prozessbedingungen, Auch Änderungen des oberflächennahen Zustands können Anlass zur Sorge geben.
Für viele herkömmliche Stahlrohre, Dies ist durch eine spätere Entkalkung beherrschbar, Kugelstrahlen, Beizen oder Bearbeiten. In anderen Anwendungen, Jedoch, Zusätzliche Oxidation führt zu unnötigen Nacharbeiten oder beeinträchtigt eine Oberfläche, die einer strengeren Kontrolle bedarf.
In diesen Fällen kann eine Induktionserwärmung unter Schutzatmosphäre in Betracht gezogen werden.
Sein Zweck besteht darin, die Reaktion zwischen der heißen Rohroberfläche und der umgebenden Atmosphäre zu reduzieren. Abhängig davon, wie die Atmosphäre kontrolliert wird, Der Prozess kann dazu beitragen, die Bildung von Ablagerungen zu reduzieren, sorgen für eine sauberere erhitzte Oberfläche und verringern das Risiko einer Oberflächenentkohlung.
Dies bedeutet nicht, dass jede Rohrhärtelinie einen Gasschutz benötigt. Sein Wert ist dort höher, wo die Materialkosten anfallen, Oberflächenzustand, Entkohlungskontrolle oder nachgeschaltete Reinigung machen die Oxidation für den Prozess wichtiger.
Ebenso wichtig ist die Gleichmäßigkeit der Erwärmung.
Bevor das Rohr in die Abschreckstufe gelangt, Große Temperaturunterschiede entlang der Länge oder am Umfang können die Kontrolle des Endergebnisses erschweren. Ungleichmäßige Erwärmung kann zu Schwankungen in der Härte und Mikrostruktur führen und das Risiko von Verformungen oder Abschreckrissen erhöhen.
Das Heizsystem muss daher als Kombination mehrerer Variablen betrachtet werden:
•Induktionsleistung und Betriebsfrequenz
•Spulengeometrie und Heizlänge
•Rohrdurchmesser und Wandstärke
•Fahrgeschwindigkeit der Röhre
•Materielle Reaktion
•Temperaturüberwachung, wo erforderlich
Das Ziel besteht nicht nur darin, die Oberfläche möglichst schnell auf eine hohe Temperatur zu bringen. Das Rohr muss die Abschreckstufe in einem ausreichend konstanten und wiederholbaren thermischen Zustand erreichen.
Ⅳ. IGBT-Induktionsleistung und Prozesssteuerung
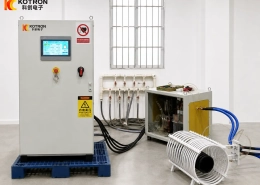
Die Induktionsstromversorgung ist ein zentraler Bestandteil des Rohrwärmebehandlungsprozesses.
KOTRON-Induktionserwärmungssysteme können verwendet werden IGBT-Leistungsumwandlung mit DSP-Digitalsteuerung, Dadurch kann die Heizleistung an den Prozess angepasst werden, anstatt als feste Wärmequelle betrieben zu werden.
Abhängig von der gewählten Konfiguration, Betriebsinformationen wie Spannung, Strom, Leistung und Frequenz können während der Produktion überwacht werden. Bei Bedarf kann die Stromversorgung auch in das umfassendere Leitungssteuerungssystem integriert werden.
Für die kontinuierliche Rohrbearbeitung, Macht kann nicht isoliert betrachtet werden.
Eine Änderung der Wandstärke, Rohrdurchmesser, Material oder Fahrgeschwindigkeit verändern die thermische Belastung des Induktionssystems. Auch die Betriebsfrequenz und die Induktorgeometrie haben Einfluss darauf, wie Energie in das Werkstück eingebracht wird.
Das bedeutet, dass mehrere Variablen zusammenarbeiten müssen: Leistung + Frequenz + Spulendesign + Heizlänge + Rohrgeschwindigkeit + Temperatur
Wenn diese Variablen richtig koordiniert sind, Der Induktionsheizabschnitt kann einen wiederholbareren thermischen Zustand aufrechterhalten, während sich die Rohre durch die Leitung bewegen.
Je nach Projekt, Die Steuerungskonfiguration kann auch den SPS-/HMI-Betrieb umfassen, Temperaturrückmeldung, Prozessrezepte, Alarme und Produktionsaufzeichnungen. Diese Funktionen werden entsprechend dem erforderlichen Automatisierungsgrad und der Rückverfolgbarkeit ausgewählt und nicht als identische Standardausrüstung für jede Linie behandelt.
Für wiederkehrende Rohrspezifikationen, Der rezeptbasierte Betrieb kann auch wiederholte manuelle Anpassungen reduzieren, wenn die Produktion zu einem zuvor festgelegten Prozess zurückkehrt.
Spezifische Leistungswerte und Frequenzbereiche werden ausgewählt, nachdem die Röhre und der erforderliche Wärmebehandlungszyklus bewertet wurden.
Ⅴ. Öl & Gasschläuche und andere geeignete Anwendungen
Öl & Gasschlauch ist einer der Anwendungsbereiche, in denen ein kontrolliertes Abschrecken und Anlassen erforderlich sein kann, um bestimmte mechanische Eigenschaften in legierten und martensitischen Stahlsorten zu entwickeln.
Eine Linie zum Induktionshärten und Anlassen von Rohren kann für Anwendungen wie z:
Eine Schutzatmosphäre sollte nicht für jedes Öl als verpflichtend angesehen werden & Gas- oder legierter Stahlrohr. Viele Kohlenstoff- und niedriglegierte Rohrprodukte werden erfolgreich konventionell verarbeitet Abschreck- und Anlassanlagen.
Der zusätzliche Gasschutzabschnitt gewinnt bei Oxidation an Bedeutung, Oberflächenzustand, Eine Entkohlung oder eine nachgeschaltete Reinigung hat einen bedeutenden Einfluss auf die Produktion.
Ⅵ. Konfiguration und Anpassung der Hauptleitung
Die endgültige Produktionslinie ist um das Rohr herum konfiguriert und nicht um eine einzelne Standardmaschinengröße.
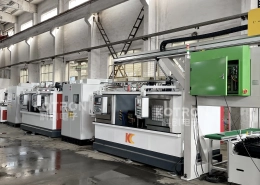
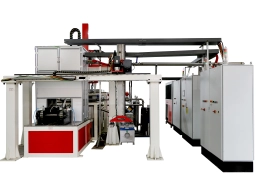
Je nach Projekt, Das System kann eine Schlauchzuführung und -förderung umfassen, Induktionsheizen, ein Schutzatmosphären-Heizabschnitt, Abschrecken, Anlassen, Kühlung und Entladung, zusammen mit der Induktionsstromversorgung und dem Steuerungssystem.
Bei Bedarf können Temperaturüberwachung und andere Prozessüberwachungsfunktionen hinzugefügt werden.
Der wichtige Punkt ist, wie diese Abschnitte zusammenarbeiten.
Ein dünnwandiges Präzisionsrohr und ein dickwandiges Öl & Gasschlauch kann beides erfordern Härten und Anlassen, Sie benötigen jedoch nicht unbedingt die gleiche Leistung, Frequenz, Induktor, Heizlänge oder Förderanordnung.
Daher beeinflussen verschiedene Werkstück- und Produktionsbedingungen die endgültige Konfiguration:
| Projektfaktor | Einfluss auf die Linie |
|---|---|
| Rohraußendurchmesser und Wandstärke | Heizlast, Induktordesign und Prozesszeit |
| Material / Qualität | Erhitzen, Anforderungen an das Abschrecken und Anlassen |
| Rohrlänge | Förderanordnung und Linienlayout |
| Erforderliche Eigenschaften | Gezielter Wärmebehandlungszyklus |
| Produktionsrate | Rohrgeschwindigkeit und erforderliche Heizleistung |
| Oberflächenzustand | Notwendigkeit einer Schutzatmosphärenheizung |
| Fabriklayout | Geräteanordnung und Materialfluss |
| Automatisierungsanforderung | Handhabung und Steuerungskonfiguration |
Aus diesem Grund sollte die Linie nicht allein durch Induktionskraft ausgewählt werden.
Leistung, Betriebsfrequenz, Spulendesign, Röhrengeschwindigkeit, Abschreckbedingungen und Anlassverfahren müssen gemeinsam bewertet werden. Eine Änderung an einem Teil des Prozesses kann Auswirkungen auf die anderen haben.
Für Projekte mit mehreren Rohrspezifikationen, Die Linie kann auch anhand des erforderlichen Produktbereichs und nicht anhand einer einzelnen Werkstückgröße bewertet werden.
Ⅶ. Senden Sie uns Ihre Rohrzeichnung
Um die Auswertung zu starten, Schicken Sie uns Ihre Rohrzeichnung, Material und grundlegende Anforderungen an die Wärmebehandlung.
Wenn detaillierte Prozessdaten noch nicht verfügbar sind, Die restlichen Informationen können im Rahmen der technischen Bewertung besprochen werden.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Ist für jedes Rohr eine Schutzatmosphärenheizung erforderlich??
Nein. Der Gasschutz bietet dort den größten Mehrwert, wo Oxidation stattfindet, Zunderbildung, Eine Oberflächenentkohlung oder eine nachgeschaltete Reinigung hat einen bedeutenden Einfluss auf die Produktion. Viele Kohlenstoff- und niedriglegierte Rohre werden auf konventionellen Abschreck- und Vergütungslinien ohne sie verarbeitet.
Welche Rohrmaterialien können auf dieser Linie verarbeitet werden??
Öl & Gasschlauch, 13Cr und andere martensitische Edelstähle, legierte und kohlenstoffreiche Stahlrohre, und mechanische Präzisionsrohre. Die Erwärmung, Die Abschreck- und Anlassbedingungen werden anhand der einzelnen Materialspezifikationen und nicht allein anhand der Rohrabmessungen festgelegt.
Was bestimmt die Induktionsleistung und die Betriebsfrequenz??
Rohraußendurchmesser, Wandstärke, Material, Die Fahrgeschwindigkeit und der erforderliche Wärmezyklus werden zusammen mit der Spulenkonstruktion und der Heizlänge bewertet. Leistung und Frequenz werden ausgewählt, nachdem das Rohr und der Wärmebehandlungszyklus bekannt sind.
Kann eine Linie mehr als eine Rohrspezifikation verarbeiten??
Ja. Für Projekte mit mehreren Rohrspezifikationen, Die Linie kann anhand des erforderlichen Produktbereichs und nicht anhand einer einzelnen Werkstückgröße bewertet werden, also diese Macht, Frequenz, Spulendesign und Förderung sind für den vorgesehenen Bereich dimensioniert.
Was benötigen Sie von mir, um ein technisches Angebot zu erstellen??
Senden Sie Ihre Rohrzeichnung, Material und grundlegende Anforderungen an die Wärmebehandlung. Wenn detaillierte Prozessdaten noch nicht verfügbar sind, Die restlichen Informationen können im Rahmen der technischen Bewertung besprochen werden.
Holen Sie sich ein technisches Angebot für Ihre U-Bahn-Linie
Senden Sie Ihre Rohrzeichnung, Material und grundlegende Anforderungen an die Wärmebehandlung. Wir werden die Heizung bewerten, Abschrecken, Anlassen, Spulendesign, Induktionsleistung und Förderanordnung zusammen, Senden Sie dann einen technischen Vorschlag zurück.