
感应淬火中的表面脱碳: 原因, 检测, 和控制
将碳损失与加热和淬火问题分开
感应淬火后的低硬度表面并不自动意味着感应过程引起的 表面脱碳.
贫碳层可能在轧制过程中较早形成, 锻造, 退火或其他高温操作. 在其他情况下, 问题可能根本不是脱碳, 但供暖不足, 淬火不良或局部软点.
因此,有用的方法是首先确定表面状况, 确定它延伸的深度, 然后才决定需要改变制造过程的哪一部分.
1. 什么是表面脱碳 — 以及它与氧化皮有何不同
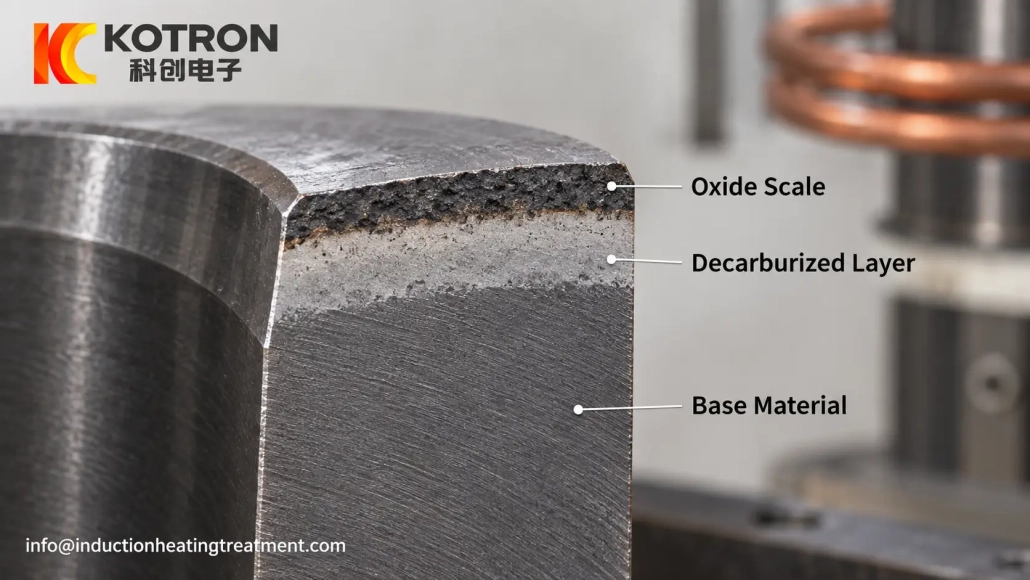
脱碳 是高温暴露期间钢表面区域的碳损失. 受影响的区域通常被描述为 脱碳层, 或者只是一个 脱碳层 在热处理实践中.
取决于严重程度, 表面可能出现部分或完全脱碳. 可以检测到效应的从表面到材料的距离称为 脱碳深度.
氧化是一个不同的过程.
当热钢与氧化气氛发生反应时, 表面形成氧化物. 可见的结果通常是 氧化皮 或 缩放.
| 健康)状况 | 主要变化 | 典型后果 |
|---|---|---|
| 表面氧化 | 钢材表面形成氧化物 | 水垢, 粗糙度, 清洁或材料损失 |
| 脱碳 | 碳含量在表面以下减少 | 淬透性降低,表面硬度降低 |
| 两个都 | 高温暴露时会发生氧化和碳损失 | 表面质量和硬度问题 |
这种区别很重要,因为去除氧化皮并不能恢复表面下已经损失的碳.
严重氧化皮的零件也不会自动进行严重脱碳. 反过来, 看起来没有严重氧化的表面可能仍然含有脱碳层.
因此仅靠目视检查是不够的.
2. 感应淬火零件脱碳从何而来
第一个问题应该是:
脱碳实际上是在感应淬火过程中产生的吗?
经常, 不是.
钢材在早期操作过程中可能会形成脱碳表面,例如:
•热轧
•锻造
•退火
•正火化
•长时间高温炉加热
如果加工后该层仍然存在, 它作为来料的一部分进入感应淬火过程.
这一点尤其重要,因为感应淬火通常使用比传统炉热处理短得多的高温周期. 短周期限制了额外碳损失的可用时间.
它并没有, 然而, 将碳恢复到已经脱碳的层中.
例如, 轴可以在感应淬火期间正确加热和淬火,但在表面下方仍然显示出低硬度,因为起始材料已经包含贫碳层.
在这种情况下增加感应功率可能会改变热模式,而没有解决真正的原因.
热处理过程中形成脱碳的地方, 主要变量包括:
温度. 较高的温度通常会增加扩散并加速表面反应.
时间. 钢材在高温下保持的时间越长, 受影响层生长的机会越多.
气氛. 氧, 水蒸气, 二氧化碳和加热气氛的整体化学条件影响表面反应和碳损失.
物质条件. 钢的成分和进入表面的状况也会影响材料的响应.
应在整个制造路线中审查这些变量, 不仅适用于感应电机.
3. 脱碳或软硬化结果?
表面硬度读数低是一个症状. 这不是诊断.
几个感应淬火问题可以产生明显相似的结果.
| 可能的原因 | 典型线索 |
|---|---|
| 脱碳 | 贫碳层从表面向内延伸; 通常通过金相或硬度分布来确认 |
| 感应加热不足 | 受影响区域的硬化区或硬化层未达到所需条件 |
| 淬火不良 | 与冷却不足或不均匀相关的局部软区域 |
| 线圈 / 耦合问题 | 硬度模式遵循电感器的几何形状或线圈与零件的关系 |
| 来料变化 | 类似的处理会在零件或位置之间产生不一致的响应 |
预先存在的脱碳层通常相对连续地沿着原始钢材表面.
淬火问题更有可能产生与喷涂覆盖相对应的局部图案, 几何形状或冷却条件.
感应加热不足可能会表现为不正确的硬度模式或硬化深度不足,而不是薄的贫碳表面层.
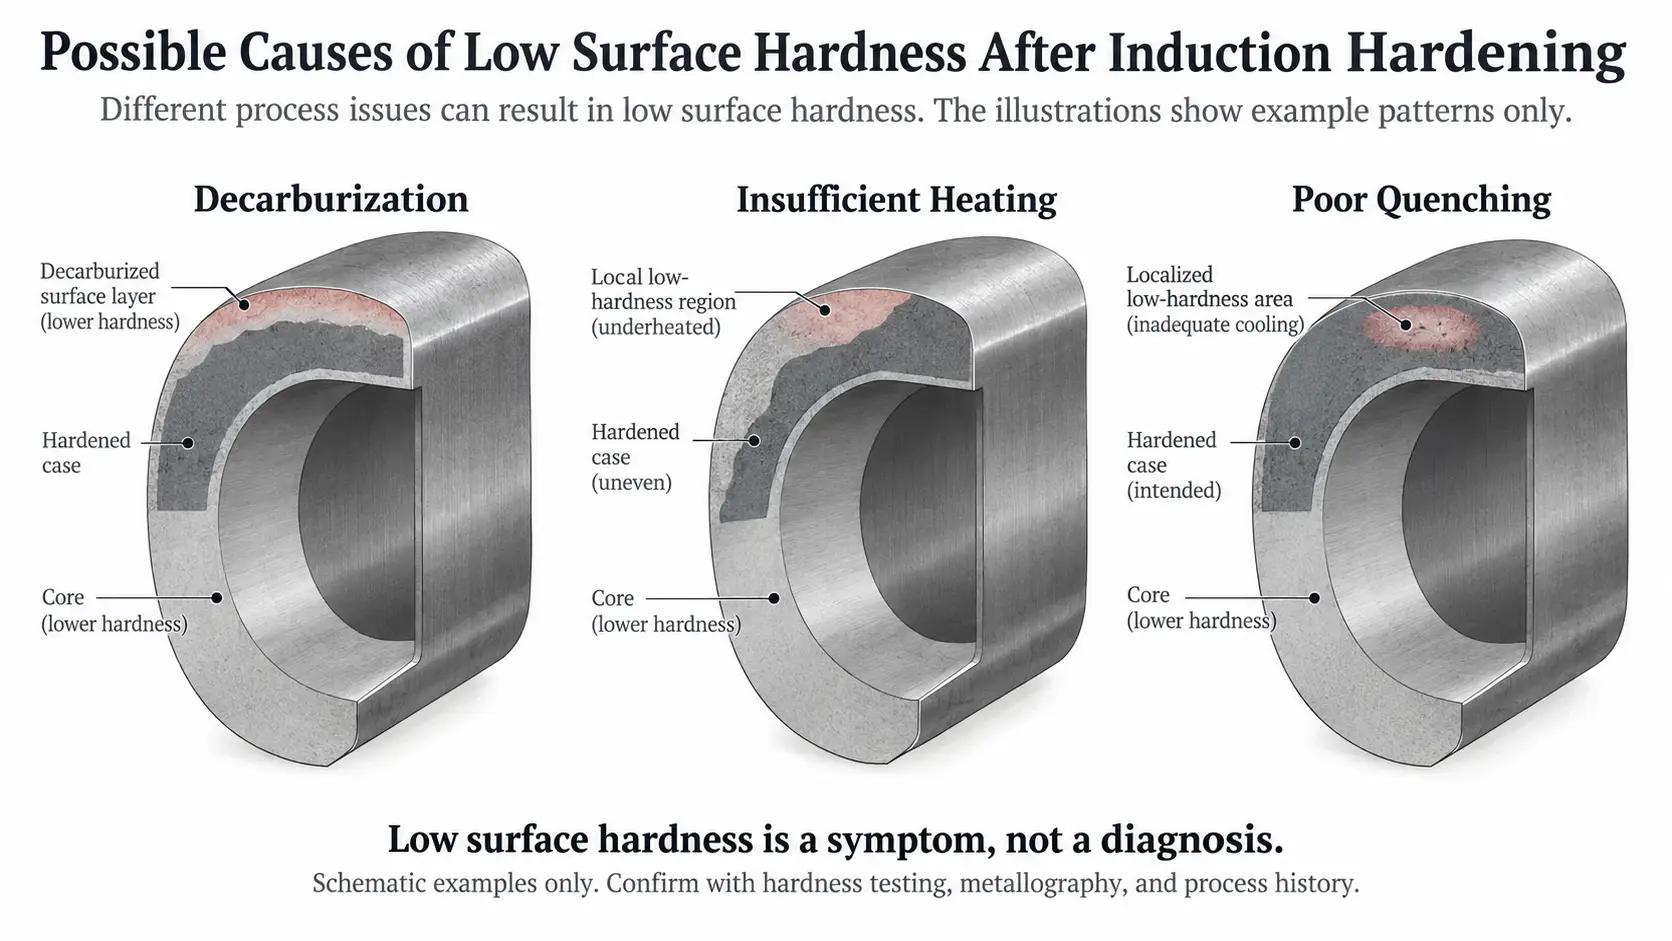
脱碳, 与低表面硬度读数相比,加热不足和淬火不良.
这种区别很重要,因为纠正措施完全不同.
如果问题是淬火不良, 改变来料规格并不能解决问题.
如果问题是继承性脱碳, 反复调整扫描速度或功率也可能无法解决.
因此下一步应该是 测量, 不是猜测.
4. 如何确认和测量脱碳深度
脱碳通常从横截面进行评估,而不是仅从表面外观来判断.
有两种方法在生产故障排除中特别有用.
金相检验
切了一段, 从表面到未受影响的材料进行准备和检查.
取决于钢材及其热处理条件, 完全脱碳可能表现为近表面结构发生强烈改变, 而部分脱碳可能会逐渐过渡到未受影响的基材.
确切的外观取决于钢种和先前的加工, 因此,单一的微观结构特征不应被视为通用证据.
显微硬度横移
从表面附近向内部进行一系列小的硬度测量.
如果脱碳影响了硬化反应, 随着测量远离表面并进入未受影响的材料,硬度可能会逐渐增加.
当工程问题是:
受影响层延伸多深?
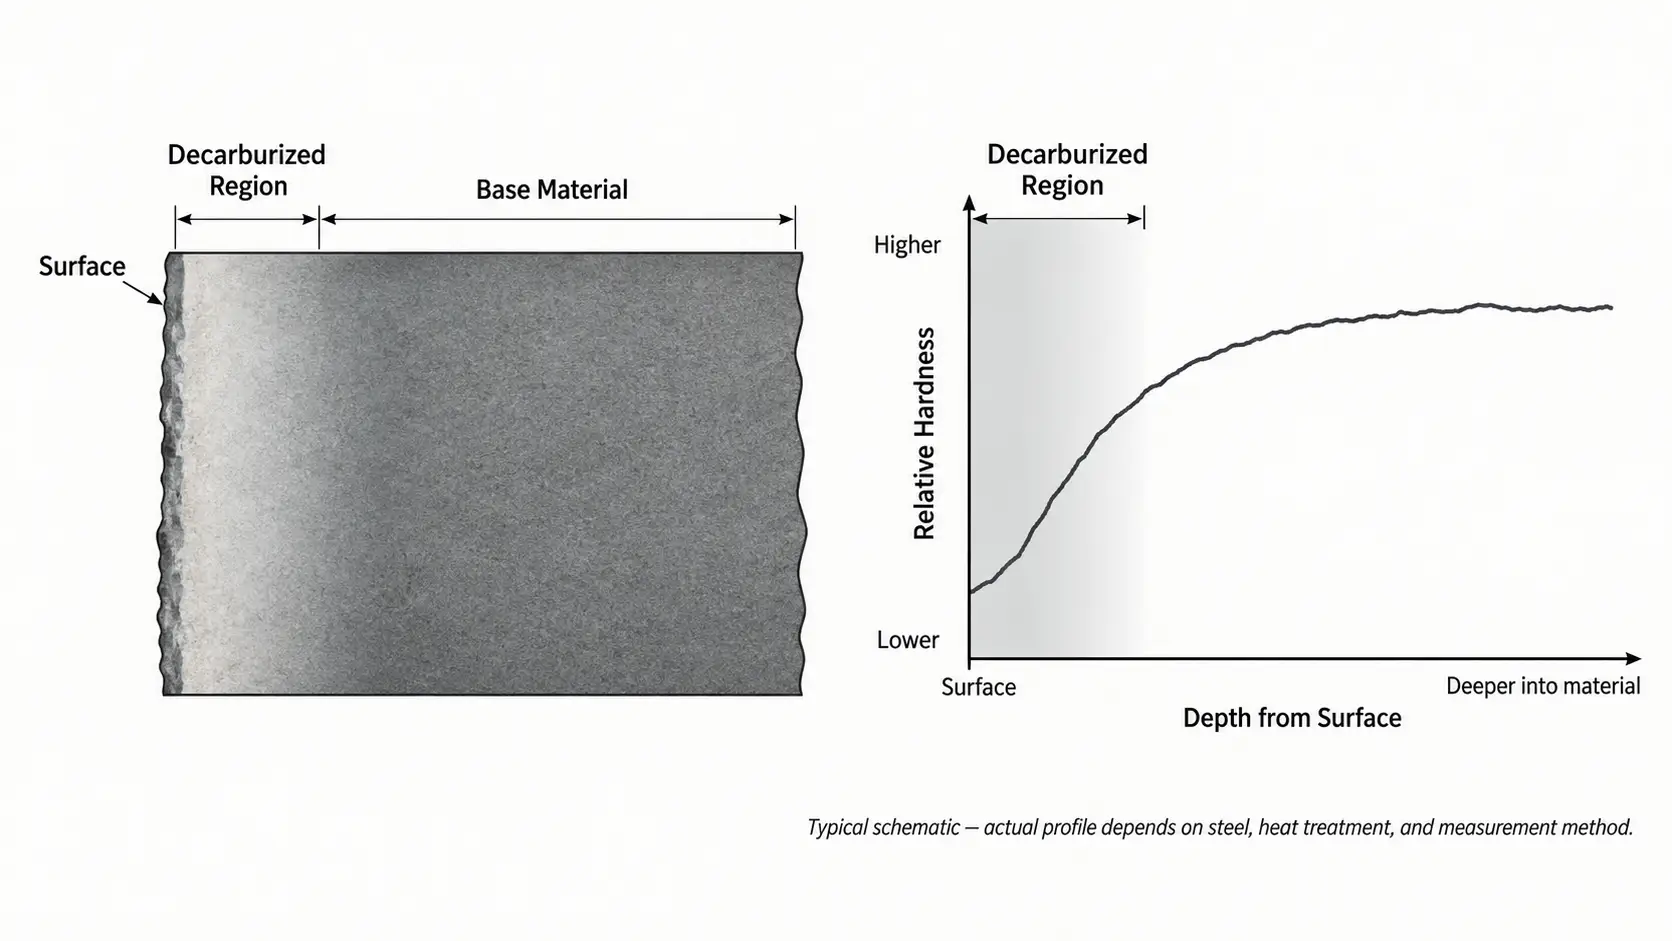
显微硬度横向显示硬度从脱碳表面向未受影响的材料增加.
ASTM E1077 涵盖测定钢脱碳深度的方法, 包括显微和显微压痕硬度方法.
对于质量控制来说,一点很重要:
ASTM E1077 提供了测量脱碳的方法. 它没有为每个部件建立一个通用的允许脱碳深度.
验收限制必须来自相关图纸, 产品规格, 材料要求或供应商与客户之间的协议.
这可以防止常见错误: 令人困惑“根据 ASTM E1077 测量” “根据 ASTM E1077 可接受。”
5. 预防和纠正措施
一旦脱碳得到确认, 下一个问题是它进入流程的位置.
开始上游.
如果传入栏, 锻件或管材已含有明显的脱碳层, 检查早期的热加工或熔炉操作以及最终硬化前去除的材料量.
可能采取的行动包括:
•指定允许的进料脱碳深度
•适当增加加工余量
•在最终硬化之前去除受影响的表面
•回顾锻造, 轧制, 退火或正火条件
•减少不必要的高温暴露
•改善发生碳损失的操作过程中的气氛控制
然后应单独检查感应淬火过程.
加热温度和时间应足以硬化,但不得因工艺原因而提高. 线圈设计, 频率, 功率和扫描速度应产生所需的热模式,而无需不必要的停留.
如果最终表面很软但金相显示没有有意义的脱碳层, 注意力应转向感应加热和淬火工艺,而不是继续将问题视为脱碳.
这也是有关现有故障排除信息的地方 感应加热不均匀, 软点 淬火覆盖率比进一步的脱碳分析更相关.
6. 当保护性气氛值得考虑时
保护气氛感应加热 当热钢表面需要更好地保护其免受周围空气影响时非常有用.
其最直接的价值就是减少氧化和氧化皮. 在适当控制的气氛条件下, 它还可以帮助限制脱碳.
这并不意味着每个感应淬火工艺都需要保护气氛.
对于许多普通元件, 感应加热周期短, 轻微的表面氧化是可以接受的, 并且可以稍后去除水垢,而不会造成有意义的生产问题.
当以下情况时,保护气氛加热变得更有吸引力:
•表面规模必须最小化
•后续爆破, 酸洗或研磨是不可取的
•该部件具有高价值的精加工表面
•脱碳限制很严格
•表面状况影响下游加工
•附加加工余量有限
条款 保护气氛, 惰性气氛 以及 受控气氛 也不应被视为自动可互换.
减少氧气暴露的气氛可能对氧化控制有效,而不必提供防止各种形式的脱碳所需的碳控制条件.
由于这个原因, 气氛的选择必须遵循材料和工艺要求,而不是简单地选择气体名称.
高频淬火后出现表面硬度低时, 最有效的故障排除顺序通常是:
确认表面状况 → 测量受影响的深度 → 检查来料 → 回顾之前的热处理 → 检查感应加热和淬火 → 然后改变流程.
该顺序有助于将真正的脱碳问题与加热或淬火问题区分开来 — 并避免调整感应电机以解决生产早期可能形成的缺陷.
要点
感应淬火后表面变软是一个症状, 不是诊断. 表面脱碳 是一个可能的原因, 但贫碳层通常在轧制过程中较早形成, 锻造或炉加热. 在更改工艺的任何部分之前,确认表面状况并测量受影响的深度.
常见问题解答
单击问题以展开答案.
高频淬火后表面硬度低是否一定意味着脱碳?
不. 贫碳层可能在轧制过程中较早形成, 锻造, 退火或其他高温操作, 或者表面柔软可能是由于加热不足造成的, 淬火不良或局部软点而不是脱碳.
脱碳深度如何测量?
从横截面来看, 使用金相检查或从表面到内部的显微硬度检查. ASTM E1077 涵盖了确定脱碳深度的方法, 但验收限制来自图纸或产品规格, 不是来自标准本身.
感应淬火能否将碳还原至脱碳层?
不. 感应淬火采用短高温循环,限制额外的碳损失, 但它不会将碳恢复到已经脱碳的层中. 增加功率或调整扫描速度无法修复继承性脱碳.
每个感应淬火工艺都需要保护气氛吗?
不. 许多普通部件的加热周期较短,轻微氧化是可以接受的. 当规模必须最小化时,保护气氛加热变得更有吸引力, 脱碳限制很严格, 或者表面状况影响下游加工.
当出现柔软的表面时第一步是什么?
确认表面状况, 测量受影响的深度, 在调整感应加热和淬火之前,检查来料并审查之前的热处理. 这将真正的脱碳问题与加热或淬火问题区分开来.










