
Anlassen nach Induktionshärten: Wann wird es benötigt und was ändert es??
Anlassen nach Induktionshärten wird üblicherweise verwendet, um den durch das Abschrecken erzeugten Zustand zu ändern. Es kann die Sprödigkeit der gehärteten Schicht im abgeschreckten Zustand verringern, Entlasten Sie einen Teil der Eigenspannung und stellen Sie das endgültige Gleichgewicht zwischen Härte und Zähigkeit ein. ASM beschreibt das Anlassen induktionsgehärteter Stähle als eine unterkritische Wärmebehandlung, die unter anderem für die Zähigkeit eingesetzt wird, Duktilität, maßliche Stabilität, Spannungsabbau und Kontrolle der mechanischen Eigenschaften. (ASM Digitale Bibliothek)
Das bedeutet nicht, dass jedes induktionsgehärtete Bauteil die gleiche Vergütungsbehandlung erhalten sollte. Die Anforderung sollte aus der Teilezeichnung stammen, Materialspezifikation oder validierter Wärmebehandlungsprozess. Material, Der gehärtete Zustand und die erforderlichen Endeigenschaften beeinflussen alle die Entscheidung.
2. Was sich beim Tempern ändert?
3. Wann ist nach dem Induktionshärten ein Anlassen erforderlich??
4. Warum die Anlasstemperatur allein nicht ausreicht
5. Induktionsanlassen und Ofenanlassen sind nicht derselbe thermische Zyklus
6. Wie soll das Endergebnis bewertet werden??
7. Welche Informationen definieren die Temperierungsanforderung??
1. Warum wird nach dem Induktionshärten Anlassen angewendet??
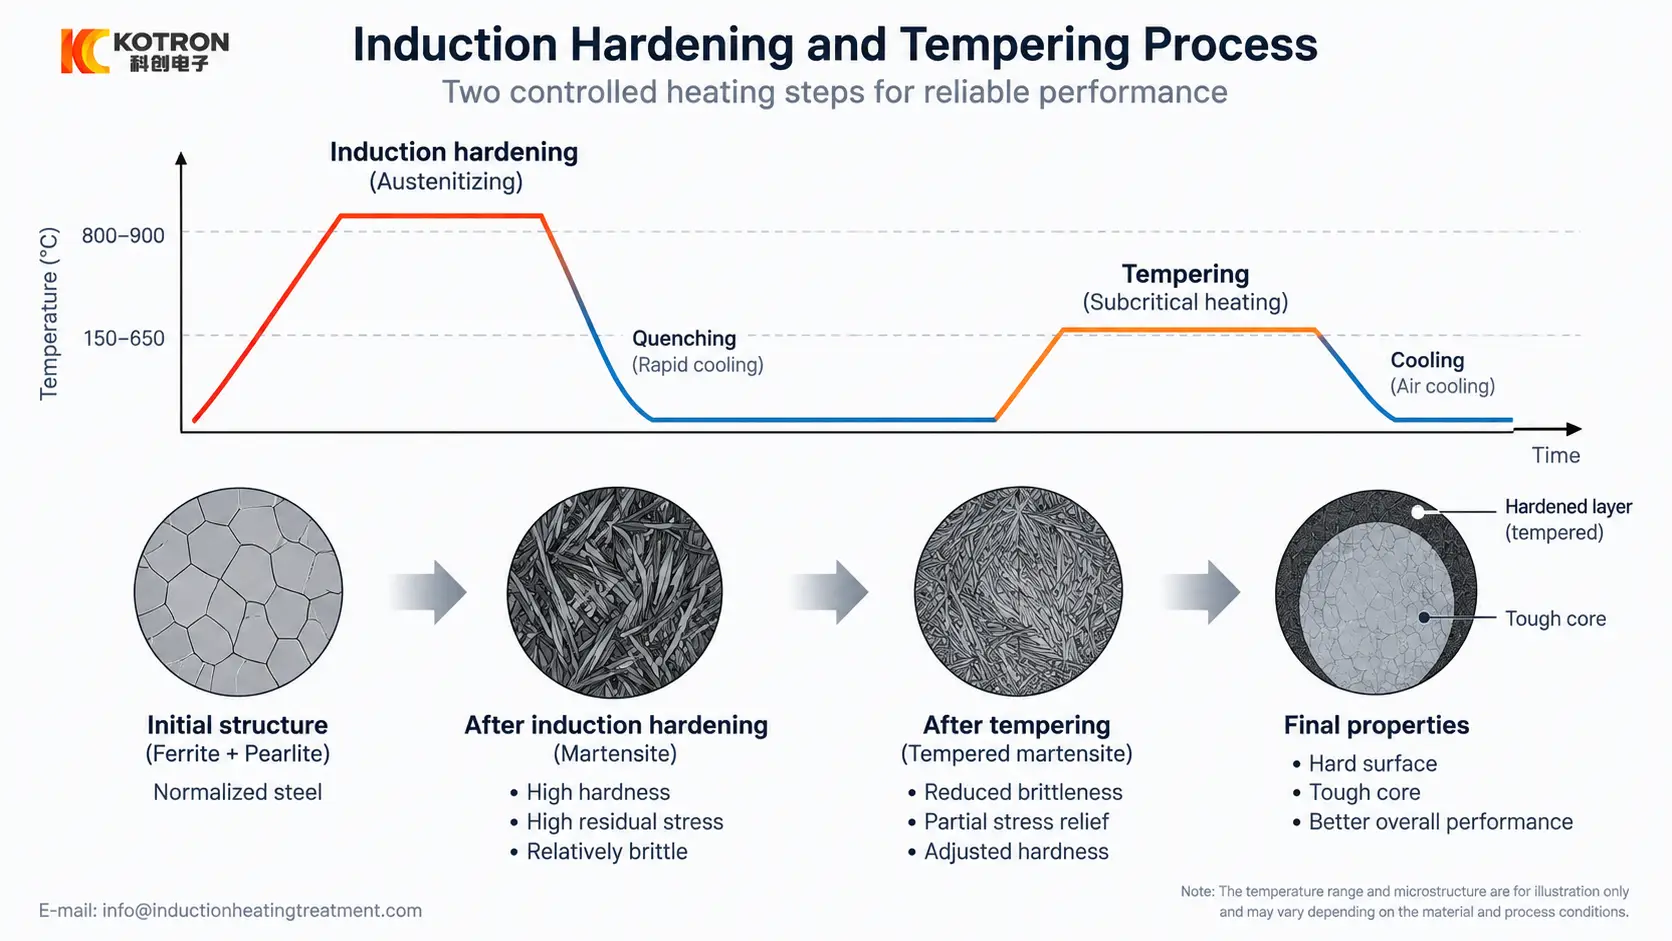
Während Induktionshärten, Der ausgewählte Oberflächenbereich wird erhitzt und abgeschreckt, um die erforderliche gehärtete Struktur zu erzeugen. Für geeignete Stähle und Prozessbedingungen, Dabei kommt es normalerweise zur Bildung von Martensit im gehärteten Bereich.
Der abgeschreckte Zustand sorgt für eine hohe Härte, Es kann aber auch relativ spröde sein und erhebliche Eigenspannungen enthalten. Beim Anlassen wird der gehärtete Stahl wieder unter seine kritische Umwandlungstemperatur erwärmt, so dass dieser Zustand ohne Wiederholung des Austenitisierungs- und Abschreckprozesses eingestellt werden kann. (ASM Digitale Bibliothek)
Für Produktionsteile, Der Zweck besteht also nicht einfach darin, die Härte zu senken. Anlassen kommt zum Einsatz, wenn die fertige Komponente eine andere Ausgewogenheit der Eigenschaften als im abgeschreckten Zustand erfordert.
Die relevante Frage ist:
Erfüllt der gehärtete Bereich im abgeschreckten Zustand bereits den geforderten Endzustand des Materials?, oder ist ein Temperierschritt erforderlich, um dies zu erreichen?
Die Antwort hängt von der Bauteilspezifikation und der Materialreaktion ab.
2. Was sich beim Tempern ändert?
Beim Tempern können sich mehrere Eigenschaften ändern, und sie sollten nicht unabhängig betrachtet werden.
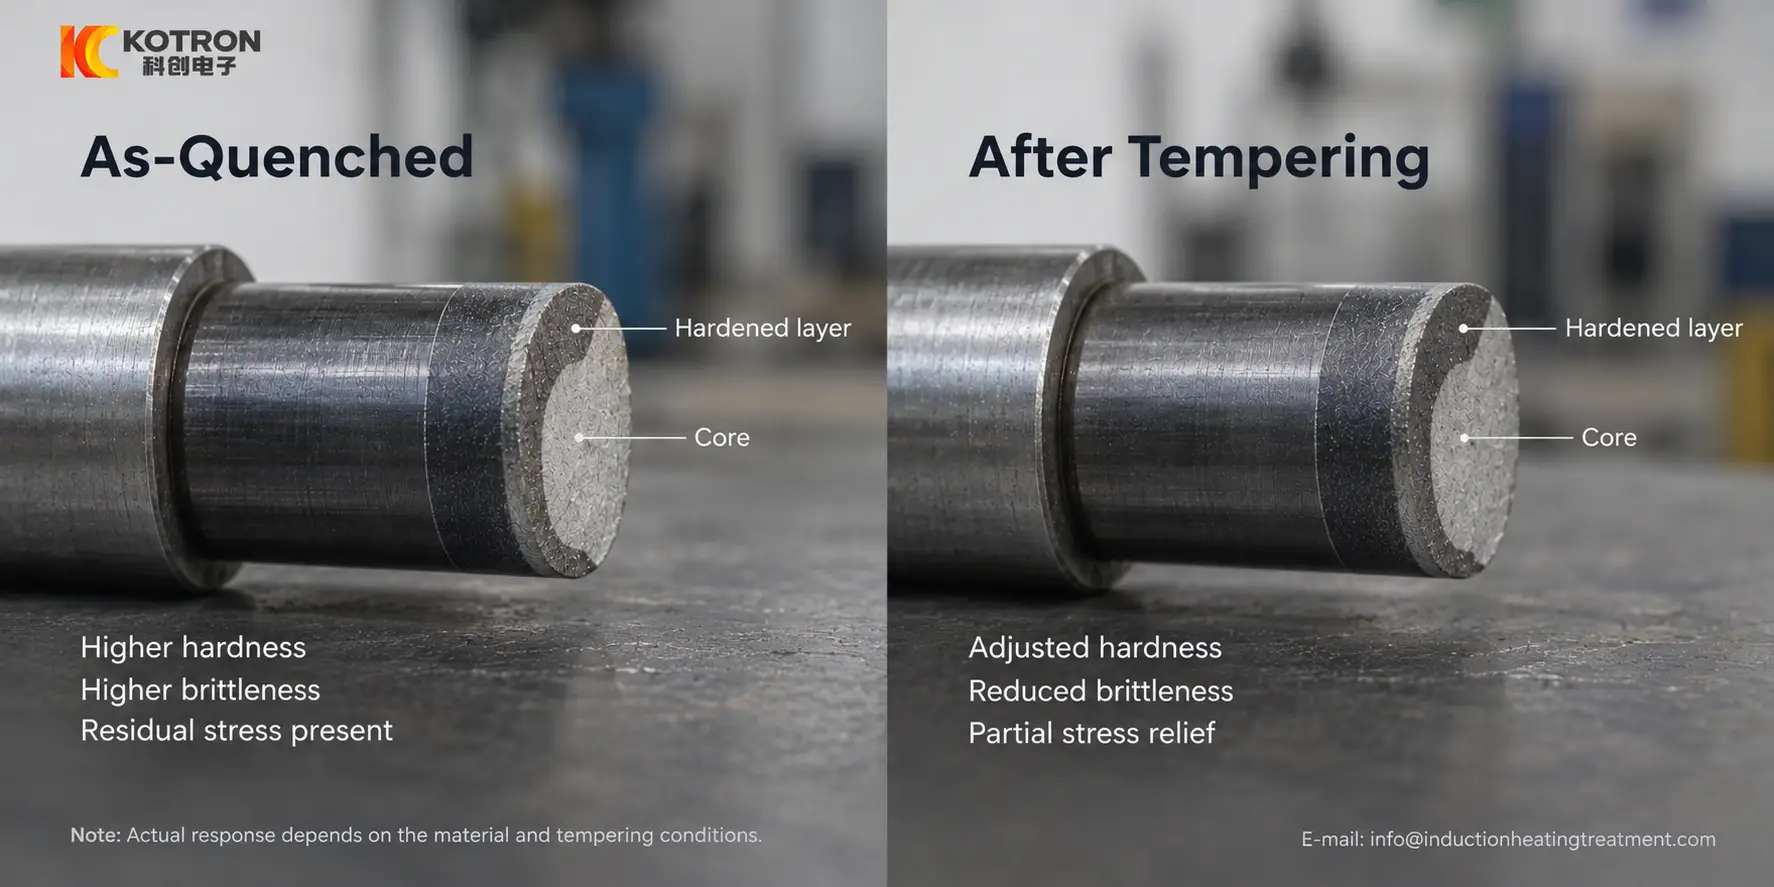
Abgeschreckt vs. vergüteter Zustand – Härte, Sprödigkeit und Eigenspannung ändern sich.
Härte
Durch das Anlassen wird im Allgemeinen die Härte von martensitischem Stahl im abgeschreckten Zustand verringert. Das Ausmaß dieser Reduzierung hängt vom Stahl und dem gesamten Zeit-Temperatur-Verlauf des Anlasszyklus ab. (ASM Digitale Bibliothek)
Aus diesem Grund sollte ein Härtewert im abgeschreckten Zustand nicht automatisch als Endhärte behandelt werden, wenn das Anlassen Teil der angegebenen Wärmebehandlungssequenz ist.
Zähigkeit
Die martensitische Struktur im abgeschreckten Zustand kann relativ spröde sein. Durch Anlassen kann diese Sprödigkeit verringert und das Gleichgewicht zwischen Härte und Zähigkeit angepasst werden.
Das Ziel besteht nicht unbedingt darin, die höchstmögliche Härte zu erreichen. Es geht darum, nach dem vollständigen Wärmebehandlungsprozess den für das Bauteil erforderlichen Zustand zu erreichen.
Reststress
Beim Induktionshärten entsteht durch lokale Erwärmung eine Eigenspannungsverteilung, Transformation und Löschung. Die tatsächliche Verteilung hängt vom Material ab, Teilegeometrie und Prozess.
Durch Anlassen kann ein Teil der beim Härten entstehenden Spannungen abgebaut werden. Spannungsabbau ist einer der anerkannten Zwecke des Anlassens gehärteter Stähle. (ASM Digitale Bibliothek)
Dies sollte nicht so interpretiert werden, dass durch das Anlassen sämtliche Restspannungen entfernt oder Verzerrungen automatisch korrigiert werden.
Dimensionsstabilität
Spannungsrelaxationen und mikrostrukturelle Veränderungen beim Anlassen können Auswirkungen haben maßliche Stabilität. Gleichzeitig, Dimensionsänderungen können auch während des Temperzyklus selbst auftreten.
Für Präzisionsbauteile, Die relevanten Abmessungen müssen daher nach dem vollständigen Härte- und Anlassvorgang und nicht erst nach dem Abschrecken berücksichtigt werden.
3. Wann ist nach dem Induktionshärten ein Anlassen erforderlich??
Es gibt keine allgemeingültige Regel, die auf jedes induktionsgehärtete Bauteil angewendet werden kann.
Für ein etabliertes Produktionsteil, die Zeichnung, Eine Wärmebehandlungsspezifikation oder ein genehmigtes Verfahren sollte normalerweise festlegen, ob ein Anlassen erforderlich ist.
Wo sich das Verfahren noch in der Entwicklung befindet, Die Entscheidung hängt im Wesentlichen vom gewünschten Endzustand des gehärteten Bauteils ab.
| Faktor | Was ist zu beachten |
|---|---|
| Material | Verschiedene Stähle reagieren unterschiedlich auf das Härten und Anlassen |
| Zustand im abgeschreckten Zustand | Härte, Härtebild und Spannungszustand hängen vom vorangegangenen Härteprozess ab |
| Erforderliche Endhärte | Die Anforderung gilt normalerweise für den fertig wärmebehandelten Zustand |
| Zähigkeitsanforderung | Der abgeschreckte Zustand bietet möglicherweise nicht das erforderliche Gleichgewicht zwischen Härte und Zähigkeit |
| Gehärteter Bereich und Geometrie | Lokalisiertes Härten erzeugt unterschiedliche Wärme- und Spannungsbedingungen im gesamten Bauteil |
| Zeichnung oder Prozessspezifikation | Die Produktionsabnahme sollte den festgelegten Wärmebehandlungsanforderungen entsprechen |
Diese Unterscheidung ist wichtig, da das Anlassen nicht als allgemeine Korrektur für einen ungeeigneten Induktionshärtungsprozess verwendet werden sollte.
Wenn ein Bauteil ein falsches Härtungsmuster aufweist, unzureichende Hülltiefe, lokale weiche Bereiche oder Rissen erhöhen, Die Ursache sollte zunächst im Härte- und Abschreckprozess untersucht werden. Durch die Temperierung können nicht alle zu einem früheren Zeitpunkt im Zyklus entstandenen Probleme ausgeglichen werden.
4. Warum die Anlasstemperatur allein nicht ausreicht
Ein Temperierungsprozess kann nicht allein durch die Temperatur definiert werden.
Die metallurgische Reaktion hängt von beiden ab Temperatur und Zeit, zusammen mit Faktoren wie der Stahlzusammensetzung und dem beim Härten erzeugten Zustand. ASM behandelt insbesondere die Zeit-Temperatur-Exposition als zentrales Thema beim Vergleich des Induktionshärtens mit dem herkömmlichen Ofenhärten. (ASM Digitale Bibliothek)
Dies ist besonders wichtig, wenn die Umstellung eines bestehenden Ofentemperierungsprozesses auf Induktionserwärmung in Betracht gezogen wird.
Eine Aussage wie:
„Der Ofenprozess nutzt diese Temperatur, Daher sollte der Induktionsprozess die gleiche Temperatur verwenden.“
reicht nicht aus, um einen gleichwertigen Prozess zu etablieren.
Durch Induktionserwärmung kann ein ausgewählter Bereich viel schneller auf Temperatur gebracht werden und es kann zu einem anderen thermischen Verlauf als bei der Ofenerwärmung kommen. Der Prozess muss daher um die erforderlichen Endeigenschaften herum entwickelt werden und darf nicht nur von einem nominalen Temperaturwert kopiert werden.
Die erforderliche Anlassbedingung kann davon abhängen:
•Material
•im gehärteten Zustand
•erforderliche Endhärte
•behandelte Fläche
•Heizmethode
•die Zeit bei Temperatur
•Teilgeometrie
Es sollte nicht davon ausgegangen werden, dass eine einzige Zeit-Temperatur-Kombination für alle induktionsgehärteten Komponenten gilt.
Prozessablauf: gehärtetes Werkstück → Induktionsanlassen → angelassenes Werkstück.
5. Induktionsanlassen und Ofenanlassen sind nicht derselbe thermische Zyklus
Zum Tempern können sowohl Induktionserwärmung als auch Ofenerwärmung eingesetzt werden, aber sie liefern Wärme anders.
Beim Tempern im Ofen wird im Allgemeinen ein größerer Teil des Bauteils einem relativ langen Erhitzungszyklus ausgesetzt. Durch Induktionshärten kann Wärme lokal und über einen kürzeren Zyklus aufgebracht werden, je nach Teile- und Ausstattungsanordnung.
Die Behandlung von induktionsgehärteten Stählen durch ASM unterscheidet speziell die Zeit-Temperatur-Einwirkungsanforderungen beim Ofen- und Induktionsanlassen. (ASM Digitale Bibliothek)
Aus diesem Grund, Eine Methode sollte nicht automatisch als gleichwertig mit der anderen angesehen werden, nur weil dieselbe Spitzentemperatur verwendet wird.
Die Wahl zwischen ihnen hängt von der erforderlichen temperierten Zone ab, Produktionsprozess und validiertes Materialergebnis.
Die Auswahl der Ausrüstung erfolgt, nachdem diese metallurgischen Anforderungen festgelegt wurden. Eine separate Frage ist dann, ob die Anwendung besser für einen geeignet ist Induktionstemperierungssystem oder eine andere Temperiermethode.
6. Wie soll das Endergebnis bewertet werden??
Wenn das Tempern Teil des angegebenen Prozesses ist, Die wichtige Abnahmebedingung ist normalerweise die Bedingung nach dem Tempern, nicht nur der Zustand unmittelbar nach dem Induktionshärten.
Zum Beispiel, wenn in der Zeichnung die endgültige Oberflächenhärte angegeben ist, Dieser Wert sollte in der entsprechenden Phase der abgeschlossenen Wärmebehandlungssequenz bewertet werden.
Weitere Anforderungen können die Gehäusetiefe sein, Verhärtungsmuster, Mikrostruktur, Maßtoleranz- oder Rissprüfung, Abhängig von der Komponentenspezifikation.
Der Inspektionsplan sollte daher der Zeichnung und den geltenden Prozessanforderungen entsprechen. Eine Maschine, die den programmierten Heizzyklus abschließt, bestätigt, dass der Prozess ausgeführt wurde; Sie allein bestätigt nicht, dass alle spezifizierten Eigenschaften des fertigen Teils erreicht wurden.
Für eine detailliertere Diskussion dieser Unterscheidung, siehe unseren Leitfaden zu Inspektion der Induktionshärtung, einschließlich Oberflächenhärte, effektive Überprüfung der Härtetiefe und des Härtungsmusters.
7. Welche Informationen definieren die Temperierungsanforderung??
Bei der Beurteilung des Anlassens nach dem Induktionshärten, Die nützlichsten Startinformationen sind relativ einfach:
•Material
•Teilzeichnung
•gehärteter Bereich
•erforderliche Endhärte
•Anforderung an die Falltiefe, falls angegeben
•jede zeichnungsdefinierte Anforderung an das Anlassen oder die abschließende Wärmebehandlung
Wenn ein bestehender Vergütungsprozess bereits zugelassen ist, Seine Prozessinformationen können ebenfalls eine nützliche Referenz sein.
Ziel ist es, zunächst den erforderlichen Endzustand des Materials zu definieren. Anschließend können die Heizmethode und die Gerätekonfiguration entsprechend dieser Anforderung entwickelt werden.
Schlüssel zum Mitnehmen
Anlassen nach Induktionshärten ist nicht einfach ein zusätzlicher Erhitzungsschritt zur Reduzierung der Härte. Es verändert den gehärteten Zustand im abgeschreckten Zustand und kann die Härte anpassen, Zähigkeit, Restspannung und Dimensionsstabilität bis zum Endzustand, den die Bauteilspezifikation erfordert.
Induktionshärten → Abschrecken → Anlassen bei Bedarf → Endüberprüfung
Die richtige Temperierbedingung ist diejenige, die den angegebenen Endzustand des Teils erzeugt – keine Temperatur oder ein Zyklus, der von einer anderen Komponente kopiert wurde.
Ich bin mir nicht sicher, ob Ihr Teil gehärtet werden muss?
Schicken Sie uns das Material, Teilezeichnung und erforderliche Endhärte. Wir können dabei helfen, die Temperierungsanforderungen und die richtige Heizmethode für die Anwendung zu definieren.










