
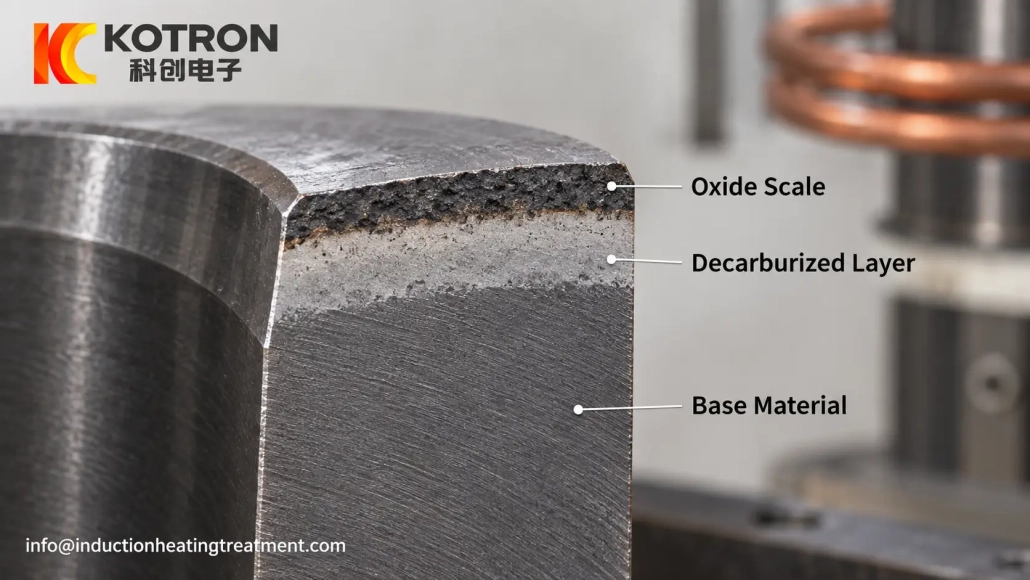
การแยกชิ้นส่วนของพื้นผิวในการชุบแข็งแบบเหนี่ยวนำ: สาเหตุ, การตรวจจับ, และการควบคุม
แยกการสูญเสียคาร์บอนออกจากปัญหาความร้อนและการชุบแข็ง
พื้นผิวที่มีความแข็งต่ำหลังจากการชุบแข็งแบบเหนี่ยวนำไม่ได้หมายถึงกระบวนการเหนี่ยวนำที่เกิดขึ้นโดยอัตโนมัติ การแยกคาร์บอนออกจากพื้นผิว.
ชั้นที่สูญเสียคาร์บอนอาจเกิดขึ้นเร็วกว่าปกติระหว่างการรีด, การตีขึ้นรูป, การหลอมหรือการทำงานที่อุณหภูมิสูงอื่น ๆ. ในกรณีอื่นๆ, ปัญหาอาจจะไม่ใช่การแยกคาร์บอนเลย, แต่ความร้อนไม่เพียงพอ, การดับที่ไม่ดีหรือจุดอ่อนที่แปลเป็นภาษาท้องถิ่น.
วิธีการที่เป็นประโยชน์คือการระบุสภาพพื้นผิวก่อน, กำหนดว่าจะขยายลึกแค่ไหน, จากนั้นตัดสินใจว่าจะต้องเปลี่ยนแปลงส่วนใดของกระบวนการผลิตเท่านั้น.
2. การสลายตัวของคาร์บอนมาจากไหนในชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ
3. การแยกคาร์บอนออกหรือผลการแข็งตัวแบบอ่อน?
4. วิธียืนยันและวัดความลึกการแยกคาร์บอน
5. การป้องกันและการดำเนินการแก้ไข
6. เมื่อบรรยากาศการป้องกันเป็นสิ่งที่ควรค่าแก่การพิจารณา
1. การแยกคาร์บอนออกจากพื้นผิวคืออะไร — และแตกต่างจากระดับออกไซด์อย่างไร
การกำจัดคาร์บอน คือการสูญเสียคาร์บอนจากบริเวณผิวของเหล็กในระหว่างการสัมผัสที่อุณหภูมิสูง. โดยทั่วไปพื้นที่ที่ได้รับผลกระทบจะเรียกว่า ก ชั้นที่แยกคาร์บอนออก, หรือเพียงแค่ก ชั้น decarb ในการปฏิบัติกรรมวิธีทางความร้อน.
ขึ้นอยู่กับความรุนแรง, พื้นผิวอาจแสดงการแยกคาร์บอนบางส่วนหรือทั้งหมด. ระยะห่างจากพื้นผิวถึงวัสดุที่สามารถตรวจจับเอฟเฟกต์ได้เรียกว่า ความลึกของการสลายคาร์บอน.
ออกซิเดชันเป็นกระบวนการที่แตกต่าง.
เมื่อเหล็กร้อนทำปฏิกิริยากับบรรยากาศออกซิไดซ์, ออกไซด์เกิดขึ้นบนพื้นผิว. โดยทั่วไปแล้วผลลัพธ์ที่มองเห็นได้คือ ชั้นออกไซด์ หรือ การเกิดคราบออกไซด์.
| เงื่อนไข | การเปลี่ยนแปลงหลัก | ผลที่ตามมาโดยทั่วไป |
|---|---|---|
| ออกซิเดชันที่พื้นผิว | ออกไซด์จะเกิดขึ้นบนพื้นผิวเหล็ก | คราบตะกรัน, ความหยาบ, การทำความสะอาดหรือการสูญเสียวัสดุ |
| การกำจัดคาร์บอน | ปริมาณคาร์บอนลดลงใต้พื้นผิว | ความสามารถในการชุบแข็งลดลงและความแข็งผิวลดลง |
| ทั้งคู่ | การสูญเสียออกซิเดชันและคาร์บอนเกิดขึ้นระหว่างการสัมผัสที่อุณหภูมิสูง | ปัญหาคุณภาพพื้นผิวและความแข็ง |
ความแตกต่างมีความสำคัญเนื่องจากการขจัดตะกรันออกไซด์ไม่ได้คืนคาร์บอนที่สูญเสียไปใต้พื้นผิวแล้ว.
ชิ้นส่วนที่มีขนาดหนักจะไม่ถูกแยกสลายคาร์บอนจำนวนมากโดยอัตโนมัติ. ในทางกลับกัน, พื้นผิวที่ดูไม่ออกซิไดซ์ไม่ดีอาจยังมีชั้น decarb อยู่.
การตรวจพินิจเพียงอย่างเดียวจึงไม่เพียงพอ.
2. การสลายตัวของคาร์บอนมาจากไหนในชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ
หนึ่งในคำถามแรกๆ ควรจะเป็น:
การสลายตัวของคาร์บอนเกิดขึ้นจริงหรือไม่ในระหว่างการชุบแข็งแบบเหนี่ยวนำ?
บ่อยครั้ง, มันไม่ใช่.
เหล็กสามารถพัฒนาพื้นผิวที่แยกคาร์บอนออกได้ในระหว่างการดำเนินการก่อนหน้านี้ เช่น:
•รีดร้อน
•การตีขึ้นรูป
•การรีดอ่อน
•การปรับสภาพปกติ
•การทำความร้อนในเตาเผาที่อุณหภูมิสูงเป็นเวลานาน
หากชั้นนั้นยังคงอยู่หลังการตัดเฉือน, จะเข้าสู่กระบวนการชุบแข็งแบบเหนี่ยวนำโดยเป็นส่วนหนึ่งของวัสดุที่เข้ามา.
สิ่งนี้มีความสำคัญอย่างยิ่งเนื่องจากการชุบแข็งด้วยการเหนี่ยวนำโดยทั่วไปจะใช้วงจรอุณหภูมิสูงที่สั้นกว่าการอบชุบด้วยความร้อนจากเตาทั่วไป. วงจรที่สั้นจะจำกัดเวลาสำหรับการสูญเสียคาร์บอนเพิ่มเติม.
ไม่ใช่, อย่างไรก็ตาม, คืนคาร์บอนให้กับชั้นที่ถูกกำจัดคาร์บอนไปแล้ว.
ตัวอย่างเช่น, เพลาอาจถูกให้ความร้อนและดับอย่างถูกต้องระหว่างการชุบแข็งแบบเหนี่ยวนำ แต่ยังคงแสดงความแข็งต่ำทันทีใต้พื้นผิว เนื่องจากวัสดุตั้งต้นมีชั้นคาร์บอนหมดอยู่แล้ว.
การเพิ่มกำลังเหนี่ยวนำในสถานการณ์นั้นอาจเปลี่ยนรูปแบบความร้อนโดยไม่ต้องแก้ไขสาเหตุที่แท้จริง.
โดยที่การสลายตัวของคาร์บอนจะเกิดขึ้นระหว่างการประมวลผลด้วยความร้อน, โดยมีตัวแปรหลักได้แก่:
อุณหภูมิ. โดยทั่วไปอุณหภูมิที่สูงขึ้นจะเพิ่มการแพร่กระจายและเร่งปฏิกิริยาพื้นผิว.
เวลา. ยิ่งเหล็กคงอยู่ที่อุณหภูมิสูงนานเท่าไร, ยิ่งมีโอกาสมากขึ้นที่ชั้นที่ได้รับผลกระทบจะเติบโต.
บรรยากาศ. ออกซิเจน, ไอน้ำ, คาร์บอนไดออกไซด์และสภาวะทางเคมีโดยรวมของบรรยากาศที่ให้ความร้อนมีอิทธิพลต่อปฏิกิริยาของพื้นผิวและการสูญเสียคาร์บอน.
สภาพวัสดุ. องค์ประกอบของเหล็กและสภาพของพื้นผิวที่เข้ามายังส่งผลต่อการตอบสนองของวัสดุด้วย.
ตัวแปรเหล่านี้ควรได้รับการตรวจสอบตลอดเส้นทางการผลิตทั้งหมด, ไม่เพียงแต่ที่เครื่องเหนี่ยวนำเท่านั้น.
3. การแยกคาร์บอนออกหรือผลการแข็งตัวแบบอ่อน?
การอ่านค่าความแข็งพื้นผิวต่ำเป็นอาการ. มันไม่ใช่การวินิจฉัย.
ปัญหาการชุบแข็งด้วยการเหนี่ยวนำหลายประการสามารถให้ผลลัพธ์ที่คล้ายกันอย่างเห็นได้ชัด.
| สาเหตุที่เป็นไปได้ | เบาะแสทั่วไป |
|---|---|
| การกำจัดคาร์บอน | ชั้นคาร์บอนพร่องไปยื่นออกมาจากพื้นผิวด้านใน; มักได้รับการยืนยันจากรูปโลหะหรือโปรไฟล์ความแข็ง |
| ความร้อนเหนี่ยวนำไม่เพียงพอ | โซนหรือตัวเรือนที่แข็งตัวไม่ถึงสภาวะที่ต้องการในพื้นที่ที่ได้รับผลกระทบ |
| การดับที่ไม่ดี | พื้นที่อ่อนที่มีการแปลซึ่งสัมพันธ์กับการระบายความร้อนที่ไม่เพียงพอหรือไม่สม่ำเสมอ |
| ขดลวด / ปัญหาการมีเพศสัมพันธ์ | รูปแบบความแข็งเป็นไปตามเรขาคณิตของความสัมพันธ์ระหว่างตัวเหนี่ยวนำหรือขดลวดต่อชิ้นส่วน |
| การเปลี่ยนแปลงของวัสดุที่เข้ามา | การประมวลผลที่คล้ายกันทำให้เกิดการตอบสนองที่ไม่สอดคล้องกันระหว่างชิ้นส่วนหรือสถานที่ |
ชั้นดีคาร์บที่มีอยู่แล้วมักจะตามพื้นผิวเหล็กเดิมค่อนข้างต่อเนื่อง.
ปัญหาการดับมีแนวโน้มที่จะสร้างรูปแบบเฉพาะที่ซึ่งสอดคล้องกับการครอบคลุมของสเปรย์, รูปทรงหรือสภาวะการระบายความร้อน.
การให้ความร้อนจากการเหนี่ยวนำที่ไม่เพียงพออาจแสดงเป็นรูปแบบความแข็งที่ไม่ถูกต้อง หรือมีความลึกในการชุบแข็งไม่เพียงพอ แทนที่จะเป็นชั้นพื้นผิวบาง ๆ ที่สูญเสียคาร์บอน.
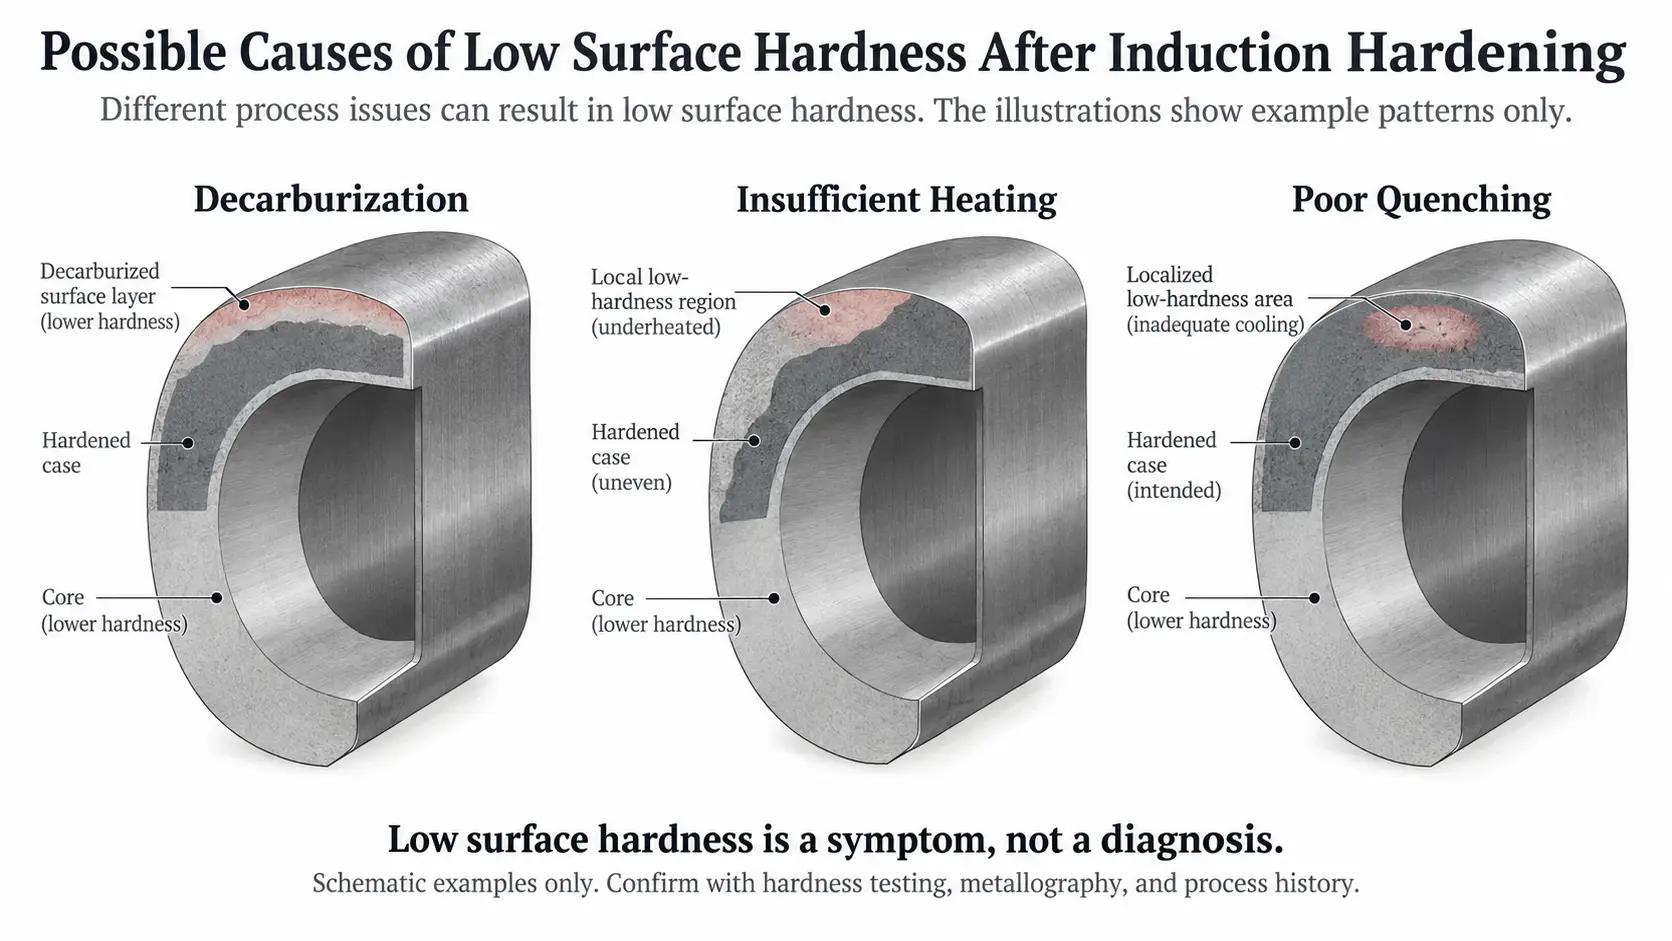
การกำจัดคาร์บอน, การให้ความร้อนไม่เพียงพอและการชุบแข็งไม่ดี เมื่อเทียบกับการอ่านค่าความแข็งพื้นผิวต่ำ.
ความแตกต่างนี้มีความสำคัญเนื่องจากการดำเนินการแก้ไขแตกต่างไปจากเดิมอย่างสิ้นเชิง.
หากปัญหาดับไม่ดี, การเปลี่ยนข้อมูลจำเพาะของวัสดุที่เข้ามาจะไม่สามารถแก้ปัญหาได้.
หากปัญหาได้รับการสืบทอดมาจากการแยกคาร์บอนออก, การปรับความเร็วการสแกนหรือพลังงานซ้ำๆ อาจไม่ช่วยแก้ปัญหาเช่นกัน.
ขั้นต่อไปจึงควรเป็น การวัด, ไม่ใช่การเดา.
4. วิธียืนยันและวัดความลึกการแยกคาร์บอน
โดยปกติการกำจัดคาร์บอนจะถูกประเมินจากหน้าตัด แทนที่จะตัดสินจากลักษณะพื้นผิวเพียงอย่างเดียว.
สองวิธีมีประโยชน์อย่างยิ่งในการแก้ไขปัญหาการผลิต.
การตรวจสอบโลหะวิทยา
ส่วนหนึ่งถูกตัดออก, เตรียมและตรวจสอบจากพื้นผิวไปยังวัสดุที่ไม่ได้รับผลกระทบ.
ขึ้นอยู่กับเหล็กและสภาวะการอบชุบด้วยความร้อน, การแยกสลายคาร์บอนโดยสมบูรณ์อาจปรากฏเป็นโครงสร้างใกล้พื้นผิวที่มีการเปลี่ยนแปลงอย่างมาก, ในขณะที่การแยกสลายคาร์บอนบางส่วนอาจแสดงการเปลี่ยนแปลงอย่างค่อยเป็นค่อยไปไปยังวัสดุฐานที่ไม่ได้รับผลกระทบ.
ลักษณะที่ปรากฏที่แน่นอนขึ้นอยู่กับเกรดเหล็กและการแปรรูปก่อนหน้า, ดังนั้นคุณสมบัติทางโครงสร้างจุลภาคเดียวไม่ควรถือเป็นข้อพิสูจน์สากล.
การเคลื่อนที่ของความแข็งระดับไมโคร
การวัดความแข็งเล็กๆ หลายๆ ชุดจะถูกนำมาจากใกล้พื้นผิวไปยังด้านใน.
หากการแยกสลายคาร์บอนส่งผลต่อการตอบสนองการแข็งตัว, ความแข็งอาจเพิ่มขึ้นอย่างต่อเนื่องเมื่อการวัดเคลื่อนออกจากพื้นผิวและเข้าสู่วัสดุที่ไม่ได้รับผลกระทบ.
สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อมีคำถามทางวิศวกรรม:
ชั้นที่ได้รับผลกระทบจะขยายออกไปได้ลึกแค่ไหน?
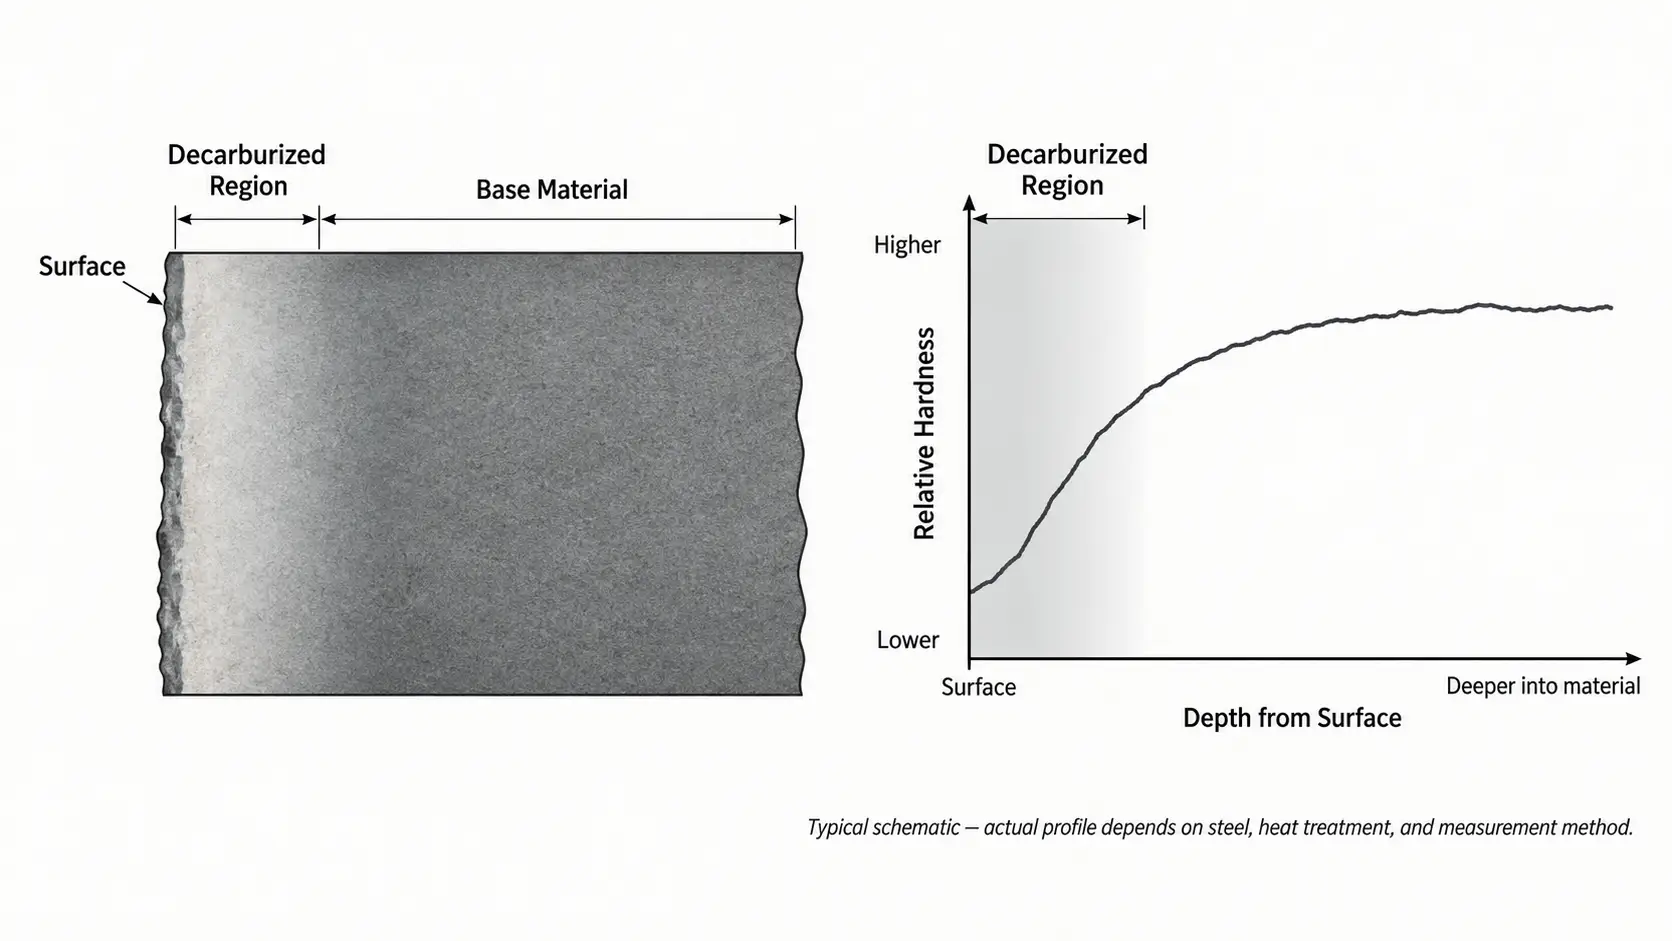
การเคลื่อนที่ของความแข็งระดับไมโครแสดงความแข็งที่เพิ่มขึ้นจากพื้นผิวที่แยกคาร์บอนออกไปยังวัสดุที่ไม่ได้รับผลกระทบ.
มาตรฐาน ASTM E1077 ครอบคลุมถึงวิธีการหาความลึกของการสลายคาร์บอนในเหล็ก, รวมถึงแนวทางความแข็งด้วยกล้องจุลทรรศน์และการเยื้องระดับไมโคร.
ประเด็นหนึ่งมีความสำคัญต่อการควบคุมคุณภาพ:
ASTM E1077 มีวิธีการตรวจวัดการแยกสลายคาร์บอน. มันไม่ได้กำหนดความลึกของการแยกสลายคาร์บอนที่อนุญาตแบบสากลให้กับทุกส่วนประกอบ.
ขีดจำกัดการยอมรับต้องมาจากภาพวาดที่เกี่ยวข้อง, ข้อมูลจำเพาะของผลิตภัณฑ์, ความต้องการวัสดุหรือข้อตกลงระหว่างซัพพลายเออร์และลูกค้า.
เพื่อป้องกันข้อผิดพลาดทั่วไป: สับสน” วัดตาม ASTM E1077” ด้วย “เป็นที่ยอมรับตามมาตรฐาน ASTM E1077”
5. การป้องกันและการดำเนินการแก้ไข
เมื่อยืนยันการแยกคาร์บอนแล้ว, คำถามต่อไปคือมันเข้าสู่กระบวนการไหน.
เริ่มต้นน้ำ.
ถ้าแถบเข้ามา, การตีขึ้นรูปหรือท่อมีชั้น decarb ที่สำคัญอยู่แล้ว, ตรวจสอบการทำงานที่ร้อนหรือการทำงานของเตาเผาก่อนหน้านี้ และปริมาณของวัสดุที่ถูกเอาออกก่อนการชุบแข็งขั้นสุดท้าย.
การดำเนินการที่เป็นไปได้ ได้แก่:
•การระบุความลึกการแยกคาร์บอนที่เข้ามาที่อนุญาต
•เพิ่มค่าเผื่อการตัดเฉือนตามความเหมาะสม
•การขจัดพื้นผิวที่ได้รับผลกระทบออกก่อนการชุบแข็งขั้นสุดท้าย
•ทบทวนการปลอม, การรีด, สภาวะการหลอมหรือการทำให้เป็นมาตรฐาน
•ลดการสัมผัสที่อุณหภูมิสูงโดยไม่จำเป็น
•การปรับปรุงการควบคุมบรรยากาศระหว่างการทำงานที่เกิดการสูญเสียคาร์บอน
ควรตรวจสอบกระบวนการชุบแข็งแบบเหนี่ยวนำแยกต่างหาก.
อุณหภูมิและเวลาในการทำความร้อนควรเพียงพอสำหรับการชุบแข็ง แต่ไม่ควรเพิ่มโดยไม่มีเหตุผลของกระบวนการ. การออกแบบขดลวด, ความถี่, พลังงานและความเร็วในการสแกนควรสร้างรูปแบบความร้อนที่ต้องการโดยไม่ต้องอาศัยความร้อนโดยไม่จำเป็น.
หากพื้นผิวสุดท้ายอ่อนนุ่มแต่โลหะวิทยาไม่แสดงชั้น decarb ที่มีความหมาย, ความสนใจควรเปลี่ยนไปสู่กระบวนการให้ความร้อนและการชุบแข็งแบบเหนี่ยวนำ แทนที่จะรักษาปัญหาต่อไปในรูปของการแยกคาร์บอนออก.
นี่คือที่ที่มีข้อมูลการแก้ไขปัญหาที่มีอยู่ การเหนี่ยวนำความร้อนที่ไม่สม่ำเสมอ, จุดอ่อน และความครอบคลุมของการดับจะมีความเกี่ยวข้องมากกว่าการวิเคราะห์ decarb เพิ่มเติม.
6. เมื่อบรรยากาศการป้องกันเป็นสิ่งที่ควรค่าแก่การพิจารณา
เครื่องทำความร้อนเหนี่ยวนำบรรยากาศป้องกัน จะมีประโยชน์เมื่อพื้นผิวเหล็กร้อนต้องการการปกป้องจากอากาศโดยรอบได้ดีขึ้น.
ค่าที่ตรงที่สุดคือการลดการเกิดออกซิเดชันและระดับออกไซด์. ภายใต้สภาวะบรรยากาศที่มีการควบคุมอย่างเหมาะสม, นอกจากนี้ยังสามารถช่วยจำกัดการแยกสลายคาร์บอนได้อีกด้วย.
นั่นไม่ได้หมายความว่าทุกกระบวนการชุบแข็งด้วยการเหนี่ยวนำจำเป็นต้องมีบรรยากาศในการป้องกัน.
สำหรับส่วนประกอบธรรมดามากมาย, วงจรการทำความร้อนแบบเหนี่ยวนำสั้น, ยอมรับการเกิดออกซิเดชันที่พื้นผิวเล็กน้อยได้, และขนาดสามารถลบออกได้ในภายหลังโดยไม่สร้างปัญหาการผลิตที่มีความหมาย.
การทำความร้อนด้วยบรรยากาศเชิงป้องกันจะน่าดึงดูดยิ่งขึ้นเมื่อ:
•ต้องลดขนาดพื้นผิวให้เหลือน้อยที่สุด
•การระเบิดครั้งต่อไป, การดองหรือการบดเป็นสิ่งที่ไม่พึงปรารถนา
•ส่วนประกอบมีพื้นผิวสำเร็จรูปที่มีมูลค่าสูง
•ขีดจำกัดการแยกคาร์บอนออกจะเข้มงวด
•สภาพพื้นผิวส่งผลต่อการประมวลผลขั้นปลาย
•ค่าเผื่อการตัดเฉือนเพิ่มเติมมีจำกัด
เงื่อนไข บรรยากาศการป้องกัน, บรรยากาศเฉื่อย และ บรรยากาศที่ได้รับการควบคุม ไม่ควรถือว่าใช้แทนกันได้โดยอัตโนมัติ.
บรรยากาศที่ลดการสัมผัสออกซิเจนอาจมีประสิทธิผลในการควบคุมการเกิดออกซิเดชันโดยไม่ต้องมีเงื่อนไขการควบคุมคาร์บอนที่จำเป็นเพื่อป้องกันการแยกสลายคาร์บอนทุกรูปแบบ.
ด้วยเหตุผลนั้น, การเลือกบรรยากาศจะต้องเป็นไปตามข้อกำหนดของวัสดุและกระบวนการ แทนที่จะเลือกชื่อก๊าซเพียงอย่างเดียว.
เมื่อความแข็งผิวต่ำปรากฏขึ้นหลังจากการชุบแข็งแบบเหนี่ยวนำ, ลำดับการแก้ไขปัญหาที่มีประสิทธิภาพมากที่สุดมักจะเป็น:
ยืนยันสภาพพื้นผิว → วัดความลึกที่ได้รับผลกระทบ → ตรวจสอบวัสดุที่เข้ามา → ตรวจสอบการประมวลผลความร้อนก่อนหน้า → ตรวจสอบความร้อนและการดับแบบเหนี่ยวนำ → แล้วจึงเปลี่ยนกระบวนการ.
ลำดับดังกล่าวจะช่วยแยกปัญหาการแยกส่วนออกจากคาร์บอนที่แท้จริงออกจากปัญหาเรื่องความร้อนหรือการดับ — และหลีกเลี่ยงการปรับเครื่องเหนี่ยวนำสำหรับข้อบกพร่องที่อาจเกิดขึ้นเร็วมากในการผลิต.
คีย์ Takeaway
พื้นผิวที่อ่อนนุ่มหลังจากการชุบแข็งแบบเหนี่ยวนำเป็นอาการ, ไม่ใช่การวินิจฉัย. การแยกคาร์บอนออกจากพื้นผิว เป็นสาเหตุหนึ่งที่เป็นไปได้, แต่ชั้นที่คาร์บอนหมดไปมักจะก่อตัวเร็วขึ้นระหว่างการกลิ้ง, การตีหรือการทำความร้อนในเตาเผา. ยืนยันสภาพพื้นผิวและวัดความลึกที่ได้รับผลกระทบก่อนที่จะเปลี่ยนส่วนใดส่วนหนึ่งของกระบวนการ.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ความแข็งพื้นผิวต่ำหลังจากการชุบแข็งแบบเหนี่ยวนำหมายถึงการแยกคาร์บอนออกเสมอหรือไม่?
ไม่ใช่. ชั้นที่สูญเสียคาร์บอนอาจเกิดขึ้นเร็วกว่าปกติระหว่างการรีด, การตีขึ้นรูป, การหลอมหรือการทำงานที่อุณหภูมิสูงอื่น ๆ, หรือพื้นผิวที่อ่อนนุ่มอาจมาจากความร้อนไม่เพียงพอ, การดับที่ไม่ดีหรือจุดอ่อนที่แปลเป็นภาษาท้องถิ่นมากกว่าการแยกคาร์บอนออก.
วัดความลึกของการกำจัดคาร์บอนอย่างไร?
จากหน้าตัด, โดยใช้การตรวจทางโลหะวิทยาหรือการตรวจผ่านความแข็งระดับไมโครจากพื้นผิวไปยังภายใน. ASTM E1077 ครอบคลุมวิธีการกำหนดความลึกของการแยกคาร์บอนไดออกไซด์, แต่ข้อจำกัดในการยอมรับมาจากแบบหรือข้อกำหนดของผลิตภัณฑ์, ไม่ใช่จากมาตรฐานของตัวเอง.
การชุบแข็งด้วยการเหนี่ยวนำสามารถคืนคาร์บอนให้กลายเป็นชั้นที่แยกคาร์บอนออกได้?
ไม่ใช่. การชุบแข็งแบบเหนี่ยวนำใช้วงจรอุณหภูมิสูงสั้นๆ ซึ่งจำกัดการสูญเสียคาร์บอนเพิ่มเติม, แต่ไม่ได้คืนคาร์บอนให้กับชั้นที่ถูกกำจัดคาร์บอนไปแล้ว. การเพิ่มกำลังหรือการปรับความเร็วในการสแกนไม่สามารถแก้ไขการแยกคาร์บอนที่สืบทอดมาได้.
กระบวนการชุบแข็งด้วยการเหนี่ยวนำทุกกระบวนการจำเป็นต้องมีบรรยากาศในการป้องกันหรือไม่?
ไม่ใช่. ส่วนประกอบทั่วไปจำนวนมากมีรอบการให้ความร้อนสั้นซึ่งยอมรับการเกิดออกซิเดชันเล็กน้อยได้. การทำความร้อนด้วยบรรยากาศเชิงป้องกันจะน่าดึงดูดยิ่งขึ้นเมื่อต้องลดขนาดให้เหลือน้อยที่สุด, ข้อจำกัดในการแยกสลายคาร์บอนนั้นเข้มงวด, หรือสภาพพื้นผิวส่งผลต่อการประมวลผลขั้นปลายน้ำ.
ขั้นตอนแรกเมื่อพื้นผิวอ่อนนุ่มปรากฏขึ้นคืออะไร?
ยืนยันสภาพพื้นผิว, วัดความลึกที่ได้รับผลกระทบ, ตรวจสอบวัสดุที่เข้ามาและตรวจสอบกระบวนการทางความร้อนก่อนหน้าก่อนที่จะปรับการทำความร้อนและการดับแบบเหนี่ยวนำ. สิ่งนี้จะแยกปัญหาการแยกสลายคาร์บอนที่แท้จริงออกจากปัญหาความร้อนหรือการดับ.
ควบคุมการแยกชิ้นส่วนของพื้นผิวในกระบวนการชุบแข็งของคุณ
ส่งข้อกำหนดวัสดุของคุณ, ข้อกำหนดการรักษาความร้อนและเส้นทางการประมวลผล. เราจะช่วยยืนยันว่าพื้นผิวที่อ่อนนุ่มนั้นมีการแยกคาร์บอนออกหรือไม่, วัดความลึกที่ได้รับผลกระทบ, และระบุขั้นตอนที่ถูกต้องในการแก้ไข.










