
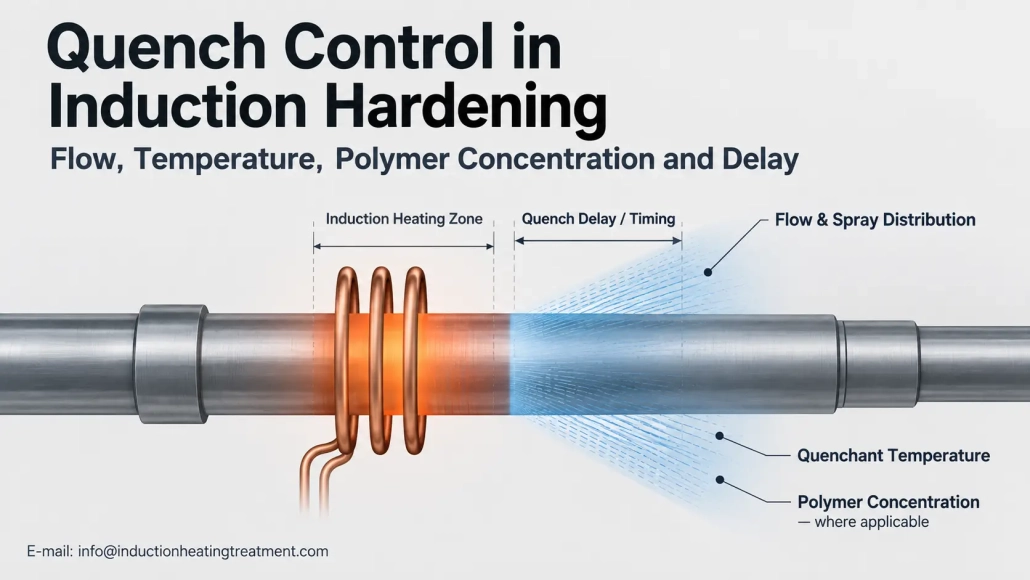
感应淬火中的淬火控制: 流动, 温度, 聚合物浓度和延迟
喷涂条件和淬火控制如何影响淬火强度和工艺重复性
如果以下情况,可重复的感应加热循环并不能保证可重复的硬化结果: 淬火条件 变化.
在感应淬火中, 喷雾输送, 淬火温度, 适用时的聚合物浓度, 加热和淬火之间的时间安排都是工艺配方的一部分.
2. 淬火流, 压力和喷雾分布
3. 为什么淬火温度很重要
4. 聚合物浓度如何改变淬火行为
5. 为什么必须控制淬火延迟和时间
6. 如何建立和监控淬火工艺窗口
1. 为什么感应加热后淬火控制很重要
感应加热 创建旨在硬化的奥氏体化区域. 以下淬火决定加热区域如何在转变范围内冷却.
因此, 感应淬火 应将其视为受控过程,而不是简单地在加热后打开喷雾.
与感应淬火一起使用的液体淬火装置包括开放式喷雾, 洪水, 浸没式和浸没式喷雾系统. 喷雾淬火与局部感应淬火特别相关,因为淬火剂可以直接流向加热区域.
这里一个有用的概念是 淬火严重程度. 在实际操作中, 它描述了特定淬火条件从工件上去除热量的强度. 它不仅仅受到淬火剂名称的影响; 流体运动, 温度和使用方法也很重要.
目标不仅仅是最大化冷却. 所需的淬火条件必须适合钢, 加热图案, 零件几何形状和最终热处理要求.
2. 淬火流, 压力和喷雾分布
流量计读数很有用, 但并没有完全描述工件表面的冷却状况.
喷淋淬火时, 冷却还受到液体如何到达热表面的影响. 相关因素可包括:
•流量
•喷雾压力
•喷嘴或孔口布置
•淬火环设计
•喷雾覆盖范围
•冲击方向
•喷涂装置与工件距离
•开口堵塞或磨损
•工件形状及运动
ASM 根据喷雾特性(如液滴速度和体积通量)描述喷雾淬火性能, 说明为什么单独的泵流并不能完整地描述表面的散热.
同样的原理也出现在特定感应测试中. 一个 2024 研究比较了两种淬火环设计,同时使用相同的 PAG 溶液流量,发现两种环设计之间的冷却行为不同.
因此,稳定的总流量并不一定证明每个零件都接受相同的局部淬火条件.
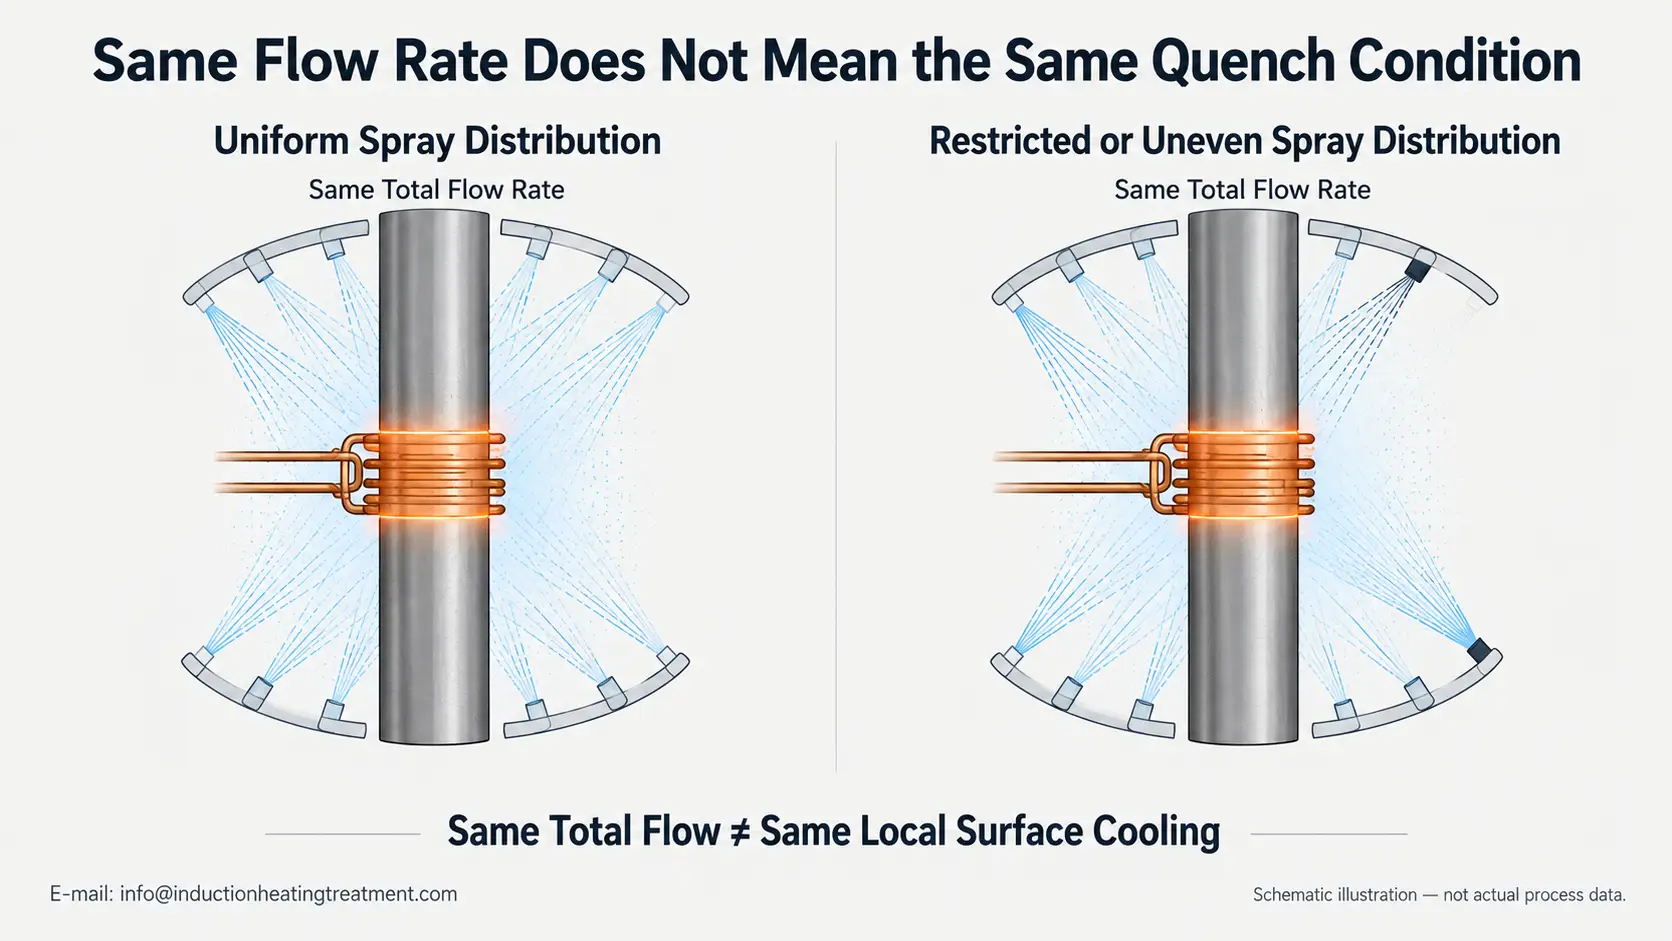
相同的总流量在喷雾分布变化时可以产生不同的局部冷却条件.
用于生产控制, 因此,流量或压力读数应与喷头或淬火环的状况和位置一起考虑.
3. 为什么淬火温度很重要
淬火剂的整体温度影响其传热行为.
这在连续生产过程中变得很重要. 每个加热的工件将能量转移到淬火系统中, 如果冷却系统没有以所需的速率消除热量,则浴槽或循环回路会逐渐变热.
聚合物淬火剂对整体温度的变化特别敏感. 行业指南指出,随着整体淬火剂温度的升高,它们的排热率通常会降低.
这并不意味着最冷的淬火剂自动就是正确的条件.
应根据实际淬火和硬化工艺确定适当的温度范围. 生产中最重要的是将整体温度保持在工艺开发过程中验证的范围内.
有用的检查可能包括:
•淬火槽温度
•相关回油温度
•热交换器或冷却器状况
•罐体液位和循环
•长时间生产期间的温度漂移
如果系统运行一段时间后结果才发生变化, 将淬火温度与早期稳定生产进行比较可能很有用.
4. 聚合物浓度如何改变淬火行为
聚合物浓度仅在使用水性聚合物淬火剂时才相关. 它不是普通水淬火的通用控制变量.
PAG 和其他聚合物淬火剂用于感应淬火,因为它们的冷却特性可以通过溶液条件进行调整. 聚合物配方, 专注, 温度和流体运动都会影响淬火性能.
对于特定的淬火剂, 浓度的变化可以改变猝灭的严重程度. 因此,所需浓度属于经过验证的工艺,而不是被视为感应淬火的通用值.
实际浓度可能会漂移
沐浴条件可能会因以下因素而改变::
•水分蒸发
•补货做法
•通过拖出消除损失
•添加不正确
•其他过程流体的污染
蒸发尤其重要,因为如果不加以纠正,水的损失会增加聚合物浓度.
折射仪读数也需要解释
手持式折光仪通常用于监测聚合物溶液. 仪器报告屈光读数, 经常在 °白利糖度, 然后使用为特定淬火剂指定的系数进行转换.
因此,白利糖度读数不应自动视为实际聚合物百分比.
硬水, 溶解的工艺流体和其他污染物也会影响折射计读数和真实镀液条件之间的关系. 准确性很重要的地方, 测量方法和换算系数应遵循淬火剂供应商的建议.
这是一个重要的区别:
聚合物浓度控制与折光仪控制相关, 但它们并不完全相同.
5. 为什么必须控制淬火延迟和时间
有效感应加热和有效淬火之间的间隔是另一个过程变量.
它通常被描述为 淬火延迟 或 淬火时机.
创建延迟的方式取决于强化方法.
固定位置或 单次淬火
延迟可主要通过感应加热结束和淬火剂输送开始之间的时间来控制.
扫描硬化
有效时间取决于加热区和淬火区之间的间距以及相对行进速度.
在此期间, 热量继续在工件内部重新分布. 因此,淬火时间的变化可以改变快速冷却开始时的温度分布.
行业故障排除文献还将加热和淬火之间的时间或距离视为有意义的感应淬火变量.
可能的最短延迟并不自动是正确的延迟. 有些进程故意使用定义的延迟.
重要的要求是所选时序适合应用并且保持可重复性.
有效的淬火时间可以通过改变:
•阀门响应
•控制时序
•扫描速度
•喷头位置
•加热至淬火间距
•机械定位或运动
这就是为什么计时应被视为工艺配方的一部分,因为它会对硬化结果产生重大影响.
6. 如何建立和监控淬火工艺窗口
流动, 温度, 聚合物浓度和时间不应独立指定.
例如, 即使测量浓度不变,不同本体温度下的聚合物溶液也可能不具有相同的冷却行为. 同样, 通过不同的淬火环几何形状传递的相同的总流量可以产生不同的表面冷却条件.
一个实用的 淬火工艺窗口 因此,应该从整个系统而不是从一个孤立的环境中建立.
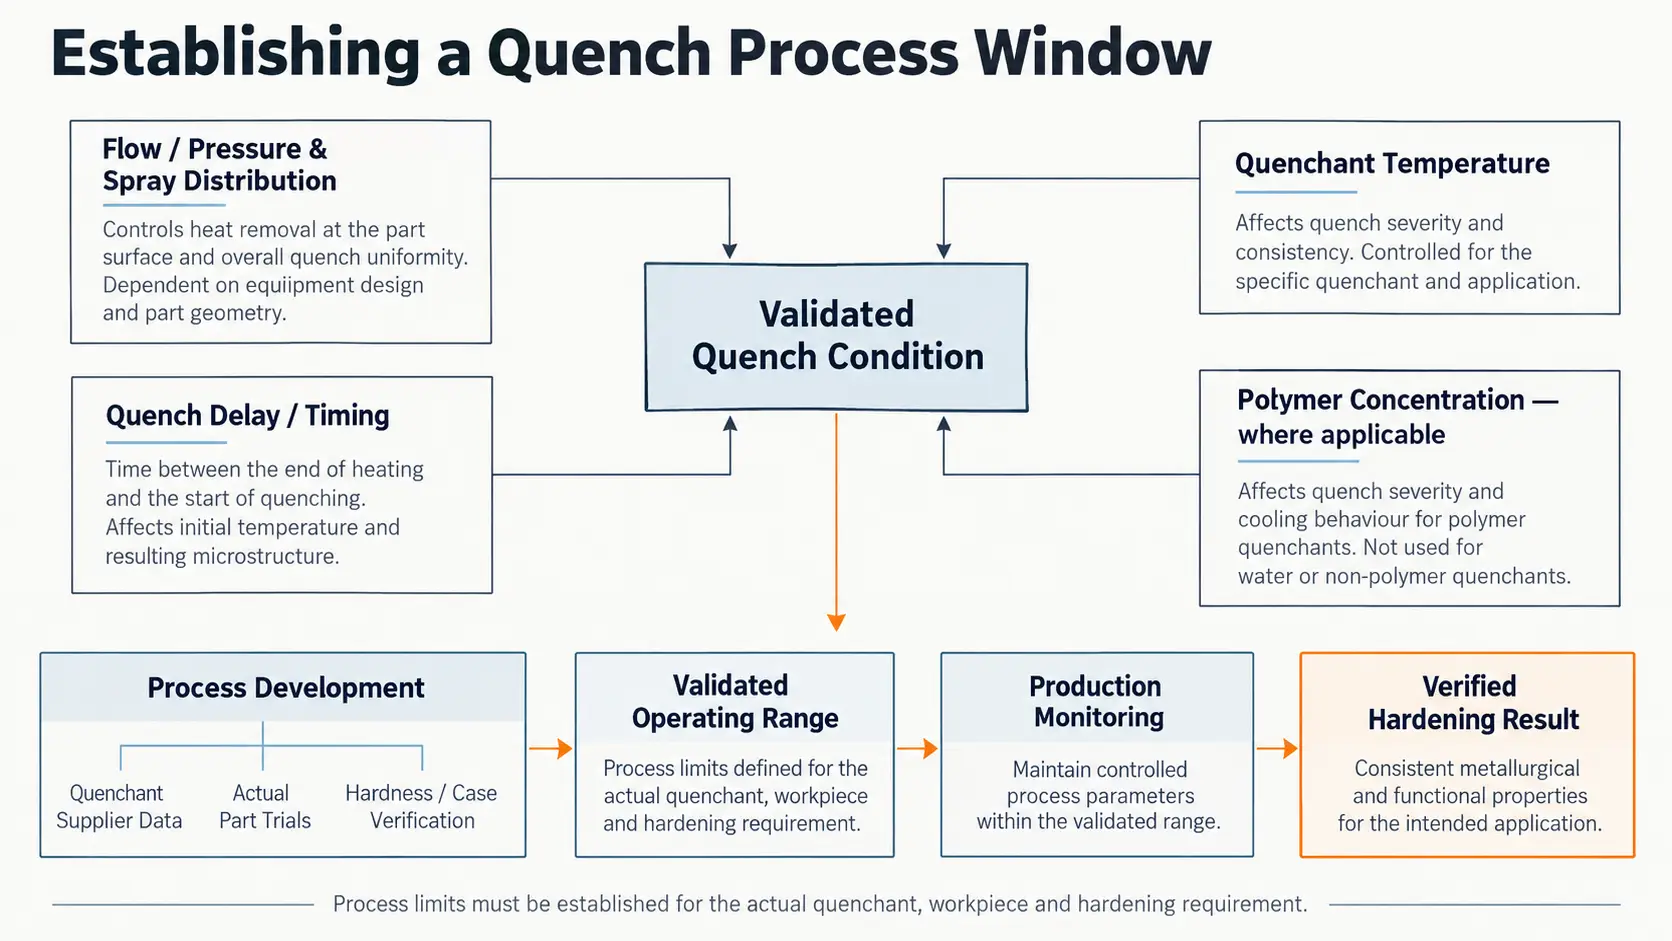
淬火工艺窗口链接淬火剂, 流动, 温度, 验证硬化结果的浓度和时间.
起始点通常包括:
淬火供应商信息
使用规定的方法进行浓度测量, 涉及商业聚合物淬火剂的操作温度和浴液维护.
实际零件试验
喷雾配置, 流动, 压力, 温度, 由于几何形状和加热图案会影响所需的冷却条件,因此需要在实际工件上评估浓度和时间.
经过验证的强化结果
可接受的过程窗口应与结果相关联,例如 硬度, 硬度分布, 有效渗入深度 以及任何相关的 维度的 或冶金要求.
一旦流程得到验证, 生产监控应重点关注已证明重要的变量:
| 过程变量 | 生产检查 |
|---|---|
| 淬火 | 正确的培养基和配方 |
| 流动 | 在验证的工作范围内 |
| 压力 | 压力是受控参数的喷雾输送 |
| 喷雾模式 | 喷嘴或淬火环开口的覆盖范围和状况 |
| 整体温度 | 在既定的工艺范围内 |
| 聚合物浓度 | 供应商指定的测量方法, 适用时 |
| 淬火时间 | 加热-淬火关系保持可重复 |
| 过滤 | 条件足以保护喷雾口 |
| 坦克 / 循环系统 | 稳定的液位和流体输送 |
| 热交换器 / 冷却系统 | 能够维持经过验证的沐浴条件 |
重要的一点是不要记录尽可能多的参数. 是为了维持同样的 经验证的淬火条件 硬化工艺合格时使用.
如果生产零件后来出现软点或硬度不均匀, 然后可以将淬火记录与建立的基线进行比较. 更广泛的调查还应考虑材料, 加热模式, 线圈位置, 工件移动和其他可能的原因,而不是假设淬火系统负责.
对于更广泛的故障排除问题, 现有的 感应淬火后的硬度不均匀: 软点的原因及预防方法 文章应保留为主要参考,而不是在此处重复完整的诊断顺序.
要点
可重复感应淬火 需要的不仅仅是可重复的加热. 流量和喷雾分布, 淬火温度, 适用时的聚合物浓度, 和淬火时间需要保持在经过验证的工艺窗口内,以便工件获得可重复的冷却条件.
常见问题解答
单击问题以展开答案.
稳定的总流量能否保证可重复的淬火?
不. 喷雾分布, 喷嘴或淬火环状况, 即使总流量不变,喷头位置和工件移动都会影响局部冷却.
淬火剂越冷越好吗?
不. 工作温度范围应在工艺开发过程中确定,并在生产中保持在经过验证的范围内. 随着整体温度升高,聚合物淬火剂的吸热能力尤其减弱, 但最冷的淬火剂并不自动是正确的条件.
折射计读数与聚合物浓度相同吗?
不完全是. 折射计报告折射读数, 经常在 °白利糖度, 必须使用特定淬火剂的系数进行转换. 硬水和污染物也会改变这种关系, 因此测量方法应遵循供应商的建议.
淬火延迟应尽可能短?
不. 有些进程故意使用定义的延迟. 要求是所选时序适合应用并且保持可重复性, 并不是说它是最小的.










