
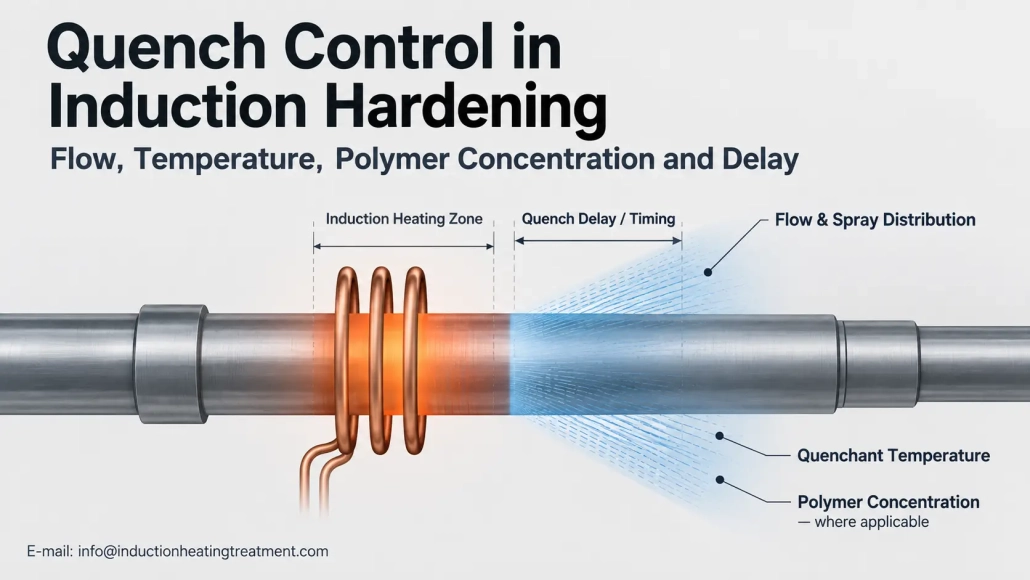
التحكم في الإخماد في عملية تصلب الحث: التدفق, درجة الحرارة, تركيز البوليمر والتأخير
كيف تؤثر ظروف الرش والتحكم في عملية التبريد على شدة عملية التبريد وتكرار العملية
لا تضمن دورة التسخين التعريفي المتكررة الحصول على نتيجة تصلب متكررة إذا كان حالة إخماد التغييرات.
في التقسية بالحث, تسليم الرش, درجة حرارة التبريد, تركيز البوليمر حيثما ينطبق ذلك, ويشكل التوقيت بين التسخين والتبريد جزءًا من وصفة العملية.
2. تدفق إخماد, توزيع الضغط والرذاذ
3. لماذا يهم درجة حرارة التبريد
4. كيف يغير تركيز البوليمر سلوك الإخماد
5. لماذا يجب التحكم في تأخير التبريد والتوقيت
6. كيفية إنشاء ومراقبة نافذة عملية الإخماد
1. لماذا يعد التحكم في الإرواء مهمًا بعد التسخين التعريفي؟
التسخين بالحث يخلق المنطقة الأوستنية التي تهدف إلى تصلب. يحدد التبريد التالي كيفية تبريد تلك المنطقة الساخنة خلال نطاق التحويل.
لهذا السبب, التبريد التعريفي يجب التعامل معها على أنها عملية خاضعة للرقابة وليس مجرد رذاذ يتم تشغيله بعد التسخين.
تشتمل ترتيبات إخماد السائل المستخدمة مع التقسية بالحث على الرش المفتوح, فيضان, أنظمة الغمر والرش المغمور. يعتبر التبريد بالرش ذا صلة بشكل خاص بالتصلب بالحث الموضعي لأنه يمكن توجيه التبريد نحو المنطقة الساخنة.
المفهوم المفيد هنا هو إخماد شدة. من الناحية العملية, فهو يصف مدى قوة حالة التبريد المعينة في إزالة الحرارة من قطعة العمل. ويتأثر بأكثر من اسم المروي وحده; حركة السوائل, درجة الحرارة وطريقة التطبيق مهمة أيضًا.
الهدف ليس مجرد تحقيق أقصى قدر من التبريد. يجب أن تكون حالة التسقية المطلوبة مناسبة للصلب, نمط ساخن, هندسة الجزء ومتطلبات المعالجة الحرارية النهائية.
2. تدفق إخماد, توزيع الضغط والرذاذ
قراءة مقياس التدفق مفيدة, ولكنه لا يصف بشكل كامل حالة التبريد على سطح قطعة العمل.
في رذاذ التبريد, يتأثر التبريد أيضًا بكيفية وصول السائل إلى السطح الساخن. يمكن أن تشمل العوامل ذات الصلة:
•معدل التدفق
•ضغط الرش
•ترتيب الفوهة أو الفتحة
•تصميم حلقة التبريد
•تغطية الرش
•اتجاه الاصطدام
•المسافة بين جهاز الرش وقطعة العمل
•الفتحات المسدودة أو البالية
•شكل وحركة قطعة العمل
يصف ASM أداء التبريد بالرش من حيث خصائص الرش مثل سرعة القطرة والتدفق الحجمي, يوضح سبب عدم كون تدفق المضخة وحده وصفًا كاملاً لإزالة الحرارة على السطح.
يظهر نفس المبدأ في الاختبارات الخاصة بالتحريض. أ 2024 قارنت الدراسة تصميمين لحلقات التبريد مع استخدام نفس معدل تدفق محلول PAG ووجدت سلوك تبريد مختلفًا بين تصميمي الحلقتين.
لذا فإن التدفق الإجمالي المستقر لا يثبت بالضرورة أن كل جزء يتلقى نفس حالة التبريد المحلية.
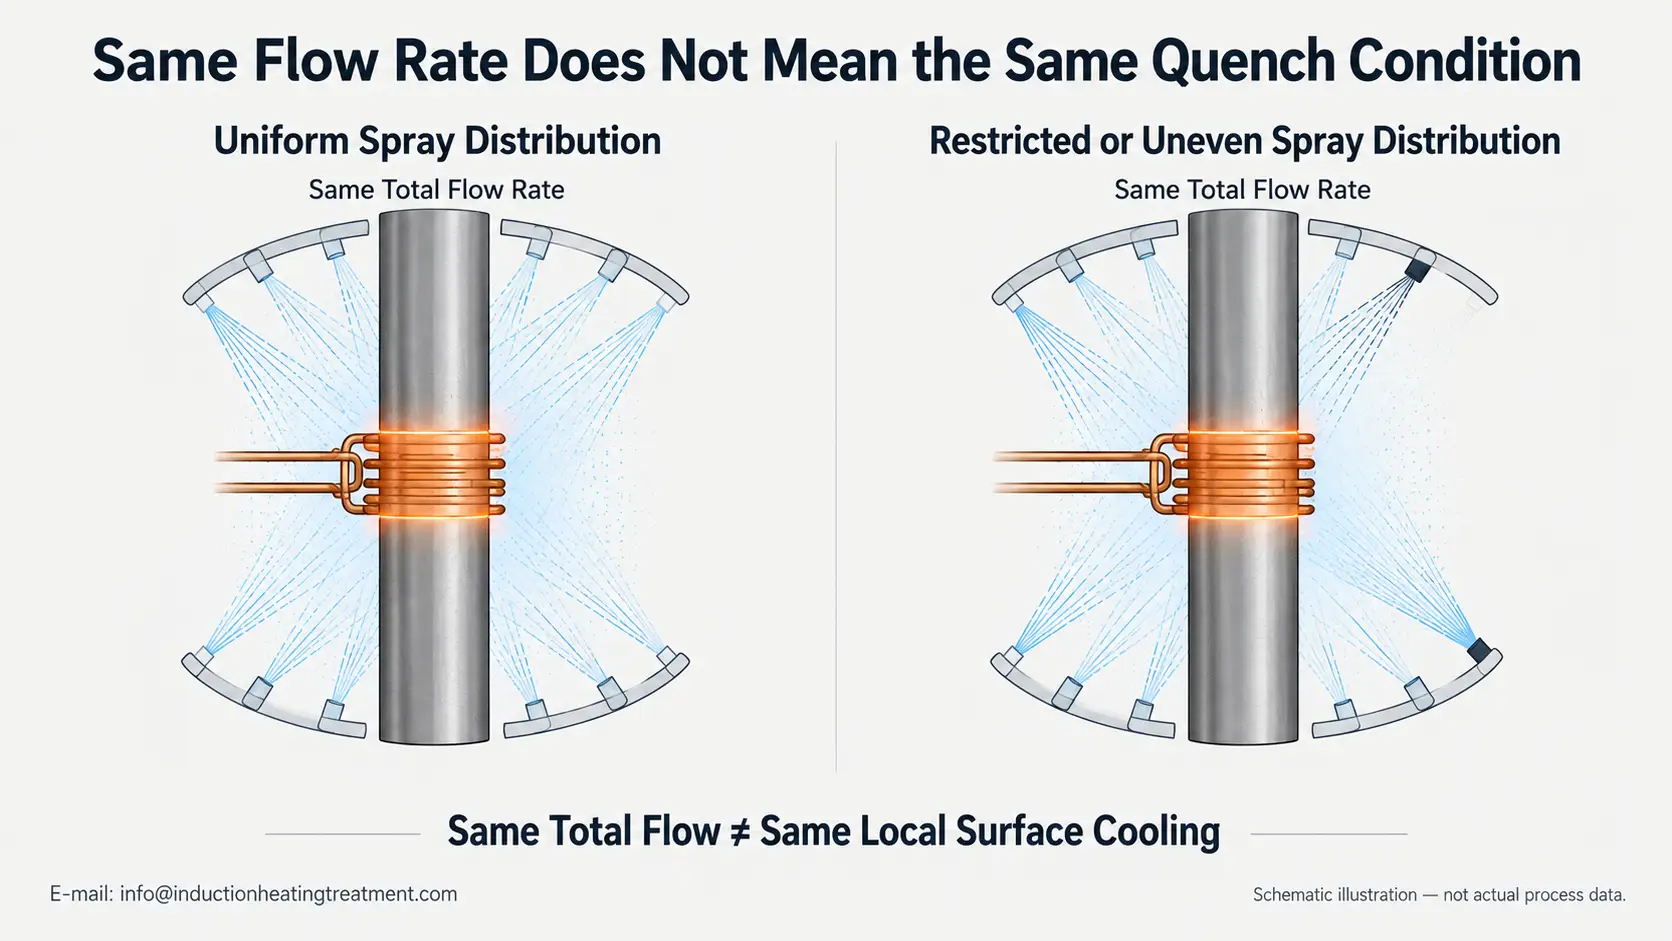
نفس التدفق الإجمالي يمكن أن ينتج ظروف تبريد محلية مختلفة عندما يتغير توزيع الرش.
للتحكم في الإنتاج, ولذلك ينبغي النظر في قراءات التدفق أو الضغط مع حالة وموضع رأس الرش أو حلقة الإخماد.
3. لماذا يهم درجة حرارة التبريد
تؤثر درجة الحرارة الإجمالية للمخمد على سلوك نقل الحرارة.
يمكن أن يصبح هذا مهمًا أثناء الإنتاج المستمر. تقوم كل قطعة عمل ساخنة بنقل الطاقة إلى نظام التبريد, ويمكن أن يصبح الحمام أو حلقة التدوير أكثر دفئًا تدريجيًا إذا لم يزيل نظام التبريد تلك الحرارة بالمعدل المطلوب.
تعتبر مرويات البوليمر حساسة بشكل خاص للتغيرات في درجة حرارة الكتلة. تشير إرشادات الصناعة إلى أن معدل استخلاص الحرارة الخاص بها يتناقص عمومًا مع زيادة درجة حرارة التبريد.
وهذا لا يعني أن أبرد ما يمكن من التبريد هو تلقائيًا الحالة الصحيحة.
يجب تحديد نطاق درجة الحرارة المناسب لعملية التبريد والتصلب الفعلية. ما يهم في الإنتاج هو الحفاظ على درجة حرارة الجزء الأكبر ضمن النطاق الذي تم التحقق من صحته أثناء تطوير العملية.
قد تشمل الشيكات المفيدة:
•إخماد درجة حرارة الخزان
•عودة درجة حرارة السوائل حيثما كان ذلك مناسبا
•حالة المبادل الحراري أو المبرد
•مستوى الخزان والتداول
•انحراف درجة الحرارة أثناء الإنتاج الممتد
إذا تغيرت النتائج فقط بعد تشغيل النظام لبعض الوقت, يمكن أن تكون مقارنة درجة حرارة التبريد مع الإنتاج المستقر السابق مفيدة.
4. كيف يغير تركيز البوليمر سلوك الإخماد
يكون تركيز البوليمر ذا صلة فقط عند استخدام مروي البوليمر المائي. إنه ليس متغير تحكم عالمي للتبريد بالماء العادي.
يتم استخدام PAG وغيره من مرويات البوليمر في التصلب بالحث لأن خصائص التبريد الخاصة بها يمكن تعديلها من خلال حالة المحلول. صياغة البوليمر, تركيز, تؤثر درجة الحرارة وحركة السوائل على أداء التبريد.
لخائن معين, التغيير في التركيز يمكن أن يغير شدة الإخماد. ولذلك فإن التركيز المطلوب ينتمي إلى العملية التي تم التحقق من صحتها بدلاً من معاملته كقيمة عالمية للتصلب بالحث.
التركيز الفعلي يمكن أن ينجرف
يمكن أن تتغير حالة الحمام من خلال عوامل مثل:
•تبخر الماء
•ممارسات التجديد
•إخماد الخسائر من خلال السحب
•إضافات غير صحيحة
•التلوث بالسوائل العملية الأخرى
يعد التبخر مهمًا بشكل خاص لأن فقدان الماء يمكن أن يزيد من تركيز البوليمر إذا لم يتم تصحيحه.
تحتاج قراءات مقياس الانكسار أيضًا إلى تفسير
تُستخدم أجهزة قياس الانكسار المحمولة بشكل شائع لمراقبة محاليل البوليمر. تشير الأداة إلى قراءة انكسارية, في كثير من الأحيان في °بركس, والذي يتم بعد ذلك تحويله باستخدام العامل المحدد للمخمد المعين.
وبالتالي، لا ينبغي التعامل مع قراءة البريكس تلقائيًا على أنها النسبة المئوية الفعلية للبوليمر.
الماء العسر, يمكن أن تؤثر سوائل المعالجة الذائبة والملوثات الأخرى أيضًا على العلاقة بين قراءة مقياس الانكسار وحالة الحمام الحقيقية. حيث الدقة مهمة, يجب أن تتبع طريقة القياس وعامل التحويل توصيات المورد الخام.
وهذا تمييز مهم:
يرتبط التحكم في تركيز البوليمر والتحكم في مقياس الانكسار, لكنها ليست بالضبط نفس الشيء.
5. لماذا يجب التحكم في تأخير التبريد والتوقيت
إن الفاصل الزمني بين التسخين الحثي الفعال والتبريد الفعال هو متغير عملية آخر.
يوصف عادة بأنه تأخير إخماد أو توقيت التبريد المفاجئ.
تعتمد طريقة إنشاء التأخير على طريقة التصلب.
موقف ثابت أو التصلب بطلقة واحدة
يمكن التحكم في التأخير بشكل أساسي من خلال الوقت بين نهاية التسخين التعريفي وبدء توصيل التبريد.
التصلب بالمسح
يمكن أن يعتمد التوقيت الفعال على المسافة بين منطقة التسخين ومنطقة التبريد بالإضافة إلى سرعة السير النسبية.
خلال هذه الفترة, تستمر الحرارة في إعادة التوزيع داخل قطعة العمل. وبالتالي فإن التغيير في توقيت التبريد يمكن أن يغير توزيع درجة الحرارة الموجودة عند بدء التبريد السريع.
تتعامل الأدبيات الخاصة باستكشاف الأخطاء وإصلاحها في الصناعة أيضًا مع الوقت أو المسافة بين التسخين والتبريد كمتغير ذي معنى في عملية تصلب الحث.
أقصر تأخير ممكن ليس هو الصحيح تلقائيًا. تستخدم بعض العمليات عمدا تأخيرا محددا.
الشرط المهم هو أن يكون التوقيت المحدد مناسبًا للتطبيق ويظل قابلاً للتكرار.
يمكن أن يتغير توقيت الإخماد الفعال:
•استجابة الصمام
•توقيت التحكم
•سرعة المسح
•موضع رأس الرش
•تباعد التدفئة إلى الإخماد
•تحديد المواقع الميكانيكية أو الحركة
ولهذا السبب يجب التعامل مع التوقيت كجزء من وصفة العملية حيث يؤثر بشكل جوهري على نتيجة التصلب.
6. كيفية إنشاء ومراقبة نافذة عملية الإخماد
التدفق, درجة الحرارة, لا ينبغي تعيين تركيز البوليمر وتوقيته بشكل مستقل.
على سبيل المثال, قد لا يكون لمحلول البوليمر عند درجة حرارة كتلة مختلفة نفس سلوك التبريد حتى عندما لا يتغير تركيزه المقاس. وبالمثل, نفس التدفق الإجمالي الذي يتم تسليمه من خلال هندسة حلقة التبريد المختلفة يمكن أن ينتج حالة تبريد سطحية مختلفة.
عملي نافذة عملية الإخماد ولذلك يجب أن يتم تأسيسها من النظام الكامل وليس من بيئة واحدة معزولة.
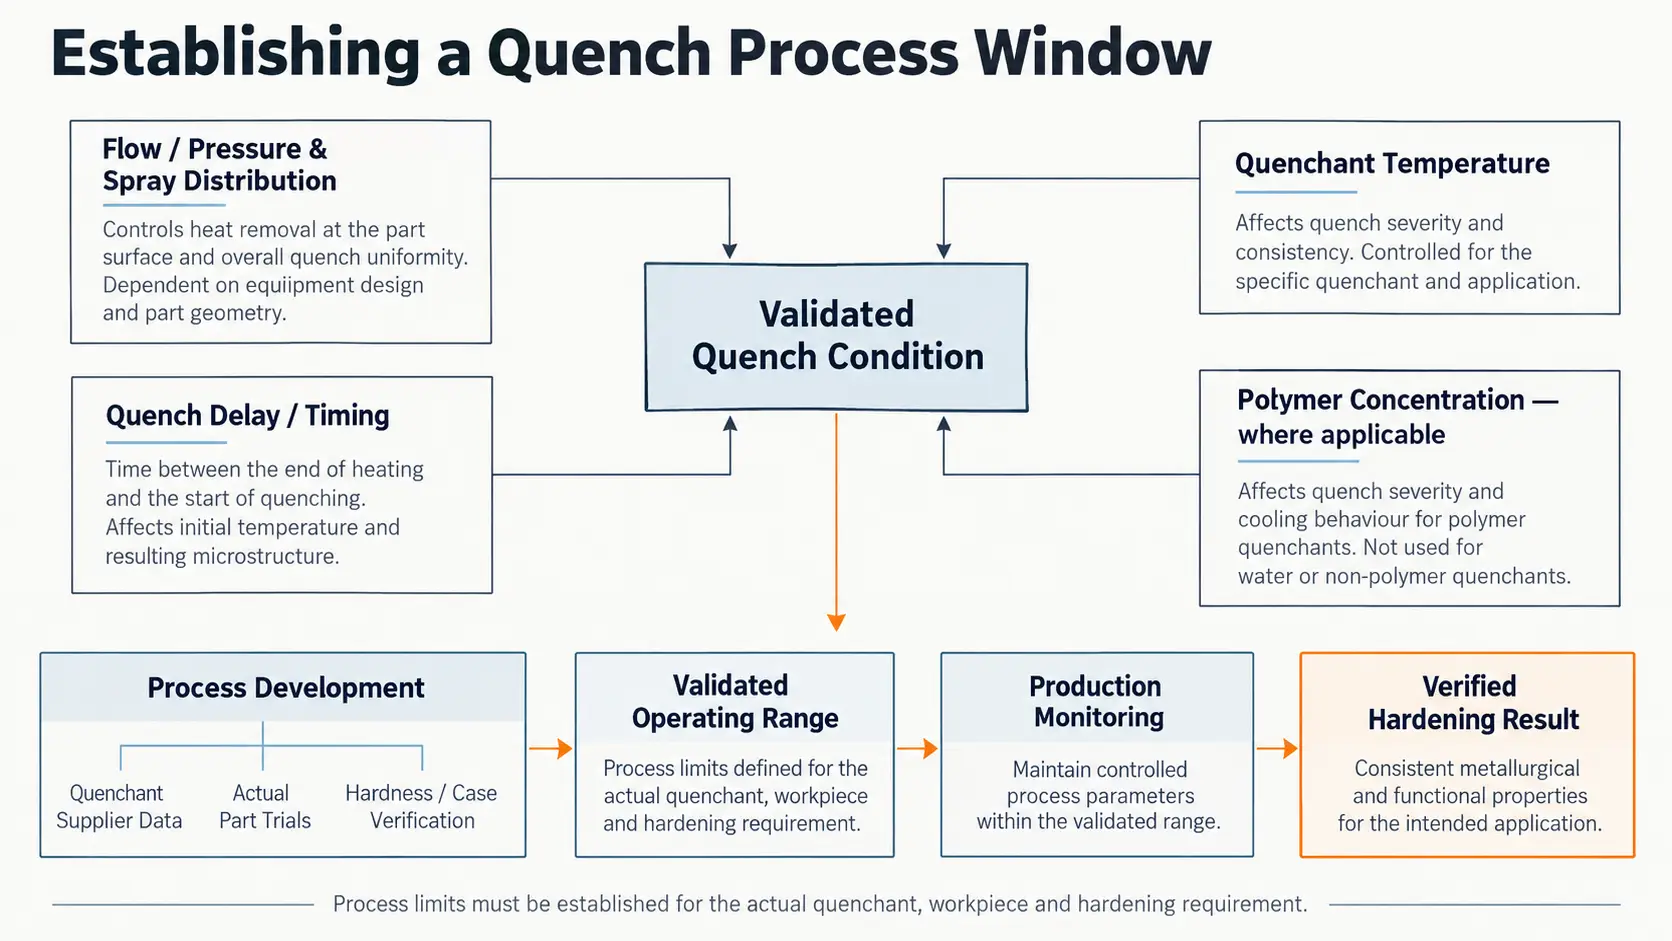
ترتبط نافذة عملية الإخماد بالمخمد, التدفق, درجة الحرارة, التركيز والتوقيت للحصول على نتيجة تصلب تم التحقق منها.
تتضمن نقطة البداية عادة:
معلومات المورد مروي
استخدم الطريقة المحددة لقياس التركيز, درجة حرارة التشغيل وصيانة الحمام حيث يتم استخدام مخمّد البوليمر التجاري.
تجارب الجزء الفعلي
تكوين الرش, التدفق, الضغط, درجة الحرارة, يجب تقييم التركيز والتوقيت على قطعة العمل الحقيقية لأن الشكل الهندسي والنمط الساخن يؤثران على حالة التبريد المطلوبة.
تم التحقق من النتائج الصلبة
يجب أن تكون نافذة العملية المقبولة مرتبطة بنتائج مثل الصلادة, ملف تعريف الصلابة, العمق الفعال للحالة وأي ذات صلة الأبعاد أو المتطلبات المعدنية.
بمجرد التحقق من صحة العملية, يجب أن تركز مراقبة الإنتاج على المتغيرات التي ثبت أنها مهمة:
| متغير العملية | فحص الإنتاج |
|---|---|
| مروي | المتوسطة الصحيحة والصياغة |
| التدفق | ضمن نطاق التشغيل المعتمد |
| ضغط | تسليم الرش حيث يكون الضغط معلمة يمكن التحكم فيها |
| نمط الرش | تغطية وحالة الفوهات أو فتحات حلقة التبريد |
| درجة الحرارة السائبة | ضمن نطاق العملية المحددة |
| تركيز البوليمر | طريقة القياس المحددة من قبل المورد, حيثما ينطبق ذلك |
| توقيت إخماد | تظل علاقة التسخين والإخماد قابلة للتكرار |
| الترشيح | الحالة كافية لحماية فتحات الرش |
| صهريج / نظام التداول | مستوى مستقر وتسليم السوائل |
| مبادل حراري / نظام التبريد | قادرة على الحفاظ على حالة الحمام التحقق من صحتها |
النقطة المهمة هي عدم تسجيل أكبر عدد ممكن من المعلمات. هو الحفاظ على نفسه حالة إخماد معتمدة التي تم استخدامها عندما كانت عملية التصلب مؤهلة.
إذا ظهرت على جزء الإنتاج لاحقًا بقع ناعمة أو صلابة غير متساوية, ويمكن بعد ذلك مقارنة سجلات الإخماد بخط الأساس المحدد. يجب أن يأخذ التحقيق الأوسع نطاقًا في المواد أيضًا, نمط التسخين, موضع الملف, حركة قطعة العمل والأسباب المحتملة الأخرى بدلاً من افتراض أن نظام الإخماد هو المسؤول.
لهذه المشكلة الأوسع لاستكشاف الأخطاء وإصلاحها, الموجود صلابة غير متساوية بعد التقسية بالحث: أسباب النقاط اللينة وكيفية منعها يجب أن تظل المقالة هي المرجع الرئيسي بدلاً من تكرار التسلسل التشخيصي الكامل هنا.
الوجبات الجاهزة الرئيسية
تصلب الحث المتكرر يتطلب أكثر من التدفئة المتكررة. توزيع التدفق والرش, درجة حرارة التبريد, تركيز البوليمر حيثما ينطبق ذلك, ويجب أن يظل توقيت التبريد ضمن نافذة عملية تم التحقق من صحتها بحيث تتلقى قطعة العمل حالة تبريد متكررة.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
هل يضمن التدفق الإجمالي المستقر إخمادًا قابلاً للتكرار؟?
لا. توزيع الرذاذ, حالة الفوهة أو حلقة التبريد, يؤثر موضع رأس الرش وحركة قطعة العمل على التبريد المحلي حتى عندما لا يتغير التدفق الإجمالي.
هل التبريد المروي أفضل دائما?
لا. يجب تحديد نطاق درجة حرارة التشغيل أثناء تطوير العملية والحفاظ عليه ضمن هذا النطاق المعتمد في الإنتاج. تستخرج مرويات البوليمر على وجه الخصوص الحرارة بقوة أقل مع ارتفاع درجة حرارة الكتلة, لكن أبرد حالة إخماد ممكنة ليست هي الحالة الصحيحة تلقائيًا.
قراءة مقياس الانكسار هي نفس قراءة تركيز البوليمر?
ليس بالضبط. يُبلغ مقياس الانكسار عن قراءة انكسارية, في كثير من الأحيان في °بركس, والتي يجب تحويلها باستخدام عامل المروي المحدد. يمكن للماء العسر والملوثات أيضًا تغيير العلاقة, لذلك يجب أن تتبع طريقة القياس توصيات المورد.
يجب أن يكون تأخير الإخماد دائمًا قصيرًا قدر الإمكان?
لا. تستخدم بعض العمليات عمدا تأخيرا محددا. الشرط هو أن يكون التوقيت المحدد مناسبًا للتطبيق ويظل قابلاً للتكرار, لا يعني ذلك أنه الحد الأدنى.
التحقق من صحة نافذة عملية الإخماد الخاصة بك
أرسل مرويك, تكوين الرش ومتطلبات التصلب — يمكننا المساعدة في إنشاء نافذة عملية إخماد قابلة للتكرار والاحتفاظ بها.










