
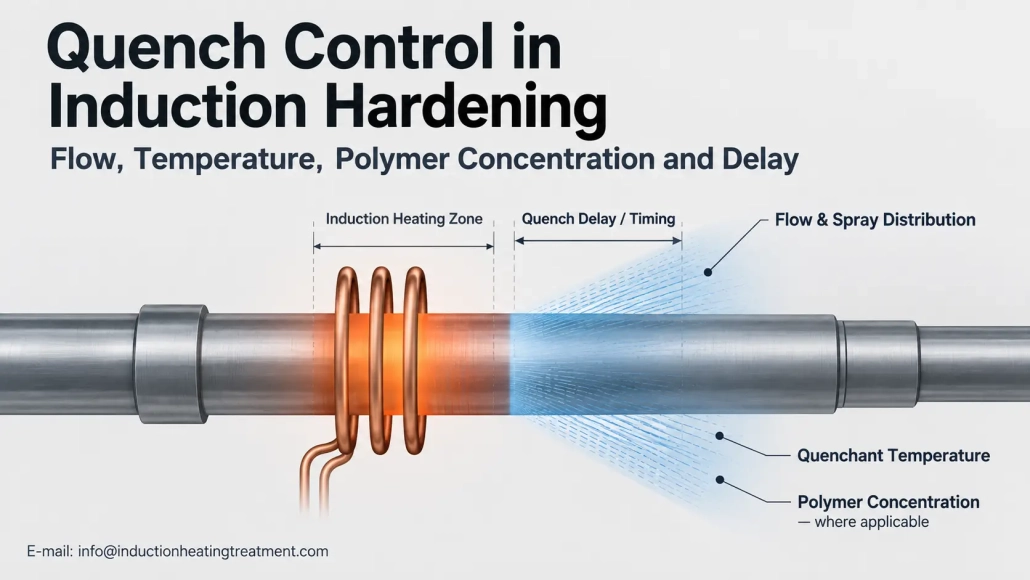
Controle de têmpera no endurecimento por indução: Fluxo, Temperatura, Concentração e Atraso de Polímero
Como as condições de pulverização e o controle do têmpera afetam a severidade da têmpera e a repetibilidade do processo
Um ciclo de aquecimento por indução repetível não garante um resultado de endurecimento repetível se o condição de têmpera mudanças.
Na têmpera por indução, entrega de spray, temperatura de têmpera, concentração de polímero quando aplicável, e o tempo entre o aquecimento e a têmpera fazem parte da receita do processo.
2. Fluxo de extinção, Distribuição de pressão e pulverização
3. Por que a temperatura de extinção é importante
4. Como a concentração de polímeros altera o comportamento de têmpera
5. Por que o atraso e o tempo de extinção devem ser controlados
6. Como estabelecer e monitorar uma janela de processo de resfriamento
1. Por que o controle de têmpera é importante após o aquecimento por indução
Aquecimento por indução cria a região austenitizada que se destina a endurecer. A extinção a seguir determina como aquela região aquecida esfria ao longo da faixa de transformação.
Por esta razão, extinção por indução deve ser tratado como um processo controlado e não simplesmente como um spray que é ativado após o aquecimento.
Arranjos de têmpera líquida usados com endurecimento por indução incluem spray aberto, enchente, sistemas de imersão e pulverização submersa. A têmpera por spray é particularmente relevante para o endurecimento por indução localizado porque a têmpera pode ser direcionada para a zona aquecida.
Um conceito útil aqui é extinguir severidade. Em termos práticos, descreve com que intensidade uma determinada condição de têmpera remove o calor da peça de trabalho. É influenciado por mais do que apenas o nome do supressor; movimento fluido, temperatura e método de aplicação também são importantes.
O objetivo não é simplesmente maximizar o resfriamento. A condição de têmpera necessária deve ser apropriada para o aço, padrão aquecido, geometria da peça e requisito final de tratamento térmico.
2. Fluxo de extinção, Distribuição de pressão e pulverização
Uma leitura do medidor de vazão é útil, mas não descreve completamente a condição de resfriamento na superfície da peça.
Na têmpera por spray, o resfriamento também é influenciado pela forma como o líquido atinge a superfície quente. Fatores relevantes podem incluir:
•Caudal
•Pressão de pulverização
•Arranjo de bico ou orifício
•Design de anel de extinção
•Cobertura de pulverização
•Direção de impacto
•Distância entre o dispositivo de pulverização e a peça de trabalho
•Aberturas bloqueadas ou desgastadas
•Forma e movimento da peça de trabalho
ASM descreve o desempenho de extinção de pulverização em termos de características de pulverização, como velocidade da gota e fluxo volumétrico, ilustrar por que o fluxo da bomba por si só não é uma descrição completa da remoção de calor na superfície.
O mesmo princípio aparece em testes específicos de indução. A 2024 estudo comparou dois projetos de anéis de extinção usando a mesma vazão de solução PAG e encontrou comportamento de resfriamento diferente entre os dois projetos de anéis.
Portanto, um fluxo total estável não prova necessariamente que todas as peças estão recebendo a mesma condição de têmpera local..
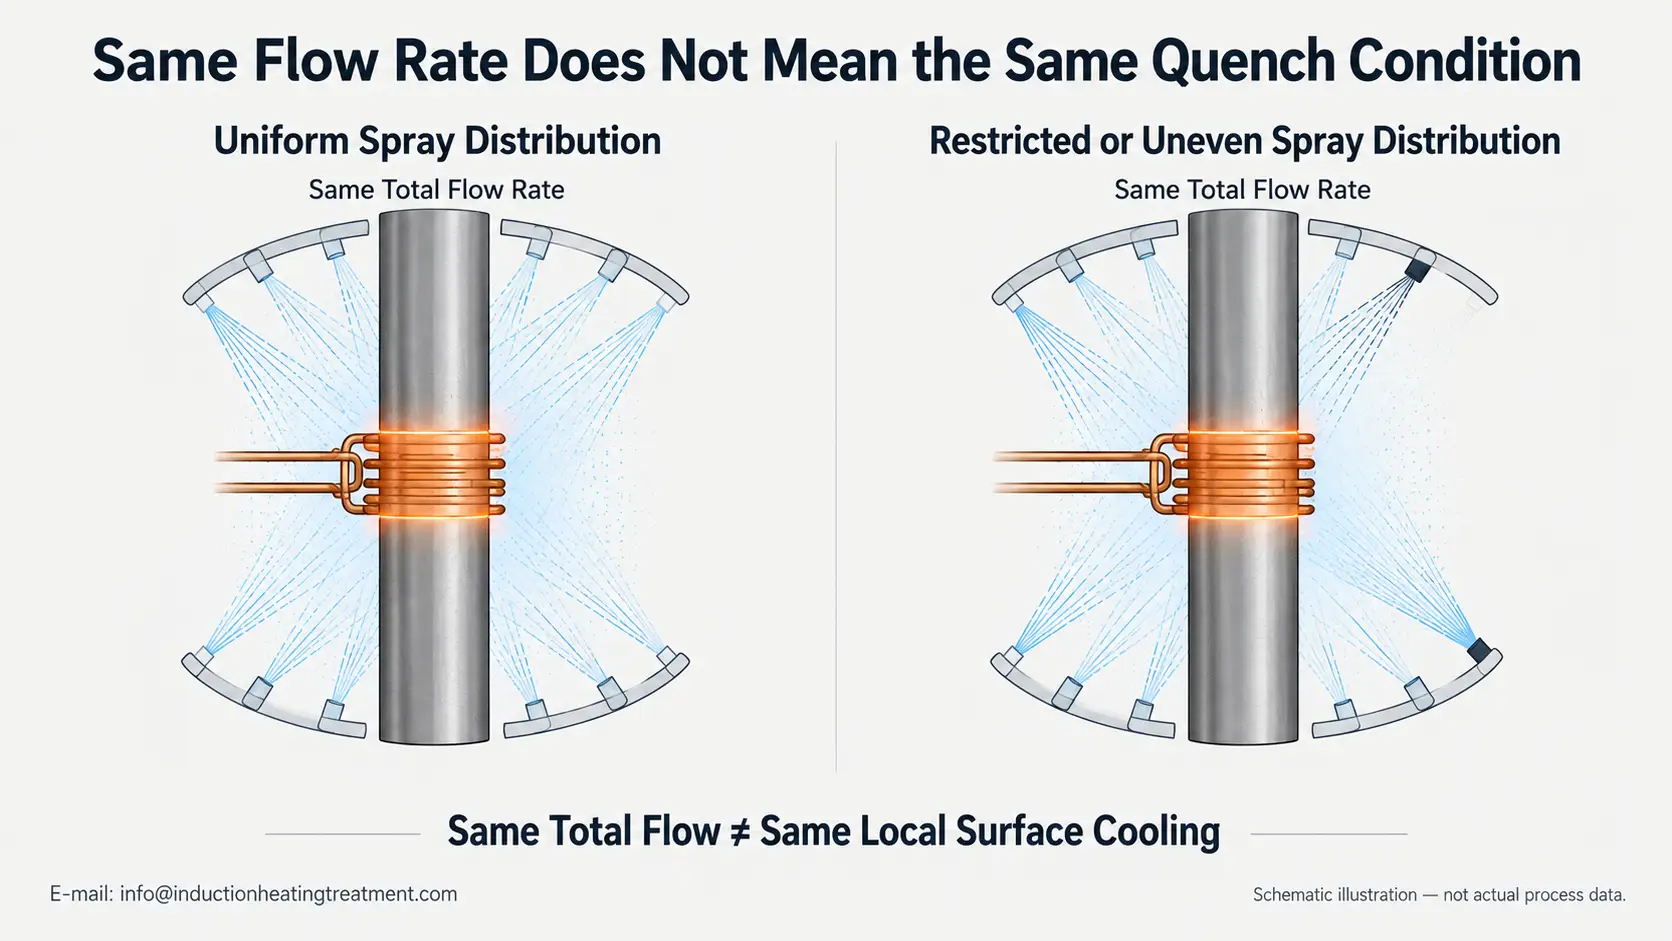
O mesmo fluxo total pode produzir diferentes condições de resfriamento local quando a distribuição da pulverização muda.
Para controle de produção, as leituras de vazão ou pressão devem, portanto, ser consideradas juntamente com a condição e a posição do cabeçote de pulverização ou do anel de extinção.
3. Por que a temperatura de extinção é importante
A temperatura global do resfriamento afeta seu comportamento de transferência de calor.
Isso pode se tornar importante durante a produção contínua. Cada peça aquecida transfere energia para o sistema de têmpera, e o banho ou circuito de circulação pode ficar gradualmente mais quente se o sistema de resfriamento não remover esse calor na taxa necessária.
Os têmperas de polímero são particularmente sensíveis a mudanças na temperatura global. A orientação da indústria observa que sua taxa de extração de calor geralmente diminui à medida que a temperatura do resfriamento em massa aumenta.
Isso não significa que o resfriamento mais frio possível seja automaticamente a condição correta.
A faixa de temperatura apropriada deve ser estabelecida para o processo real de têmpera e endurecimento. O que importa na produção é manter a temperatura global dentro da faixa validada durante o desenvolvimento do processo.
Verificações úteis podem incluir:
•Temperatura do tanque de resfriamento
•Temperatura do fluido de retorno quando relevante
•Condição do trocador de calor ou do resfriador
•Nível e circulação do tanque
•Desvio de temperatura durante a produção prolongada
Se os resultados mudarem somente após o sistema estar operando por algum tempo, comparar a temperatura do resfriamento com a produção estável anterior pode ser útil.
4. Como a concentração de polímeros altera o comportamento de têmpera
A concentração do polímero é relevante apenas quando um agente de extinção polimérico aquoso é usado. Não é uma variável de controle universal para têmpera em água pura.
PAG e outros têmperas de polímero são usados no endurecimento por indução porque suas características de resfriamento podem ser ajustadas através da condição da solução. Formulação de polímero, concentração, a temperatura e o movimento do fluido afetam o desempenho da têmpera.
Para um extintor específico, uma mudança na concentração pode alterar a gravidade da extinção. A concentração necessária, portanto, pertence ao processo validado, em vez de ser tratada como um valor universal para o endurecimento por indução..
A concentração real pode variar
A condição do banho pode mudar através de fatores como:
•Evaporação de água
•Práticas de reabastecimento
•Perdas de extinção por drag-out
•Adições incorretas
•Contaminação por outros fluidos de processo
A evaporação é especialmente importante porque a perda de água pode aumentar a concentração do polímero se não for corrigida.
As leituras do refratômetro também precisam de interpretação
Refratômetros portáteis são comumente usados para monitorar soluções de polímeros. O instrumento relata uma leitura refrativa, frequentemente em °Brix, que é então convertido usando o fator especificado para o supressor específico.
Uma leitura Brix não deve, portanto, ser automaticamente tratada como a percentagem real de polímero.
Água dura, fluidos de processo dissolvidos e outros contaminantes também podem afetar a relação entre a leitura do refratômetro e a verdadeira condição do banho. Onde a precisão é importante, o método de medição e o fator de conversão devem seguir as recomendações do fornecedor de têmpera.
Esta é uma distinção importante:
O controle da concentração de polímero e o controle do refratômetro estão relacionados, mas eles não são exatamente a mesma coisa.
5. Por que o atraso e o tempo de extinção devem ser controlados
O intervalo entre o aquecimento por indução efetivo e a têmpera efetiva é outra variável do processo..
É comumente descrito como atraso de extinção ou tempo de têmpera.
A forma como esse atraso é criado depende do método de proteção.
Posição fixa ou têmpera de uma só vez
O atraso pode ser controlado principalmente pelo tempo entre o final do aquecimento por indução e o início da entrega do resfriamento..
Têmpera por varrimento
O tempo efetivo pode depender do espaçamento entre a zona de aquecimento e a zona de resfriamento, juntamente com a velocidade relativa de deslocamento.
Durante este intervalo, o calor continua a se redistribuir dentro da peça de trabalho. Uma mudança no tempo de resfriamento pode, portanto, alterar a distribuição de temperatura presente quando o resfriamento rápido começa.
A literatura de solução de problemas da indústria também trata o tempo ou a distância entre o aquecimento e a têmpera como uma variável significativa de endurecimento por indução.
O menor atraso possível não é automaticamente o correto. Alguns processos usam intencionalmente um atraso definido.
O requisito importante é que o tempo selecionado seja apropriado para a aplicação e permaneça repetível.
O tempo de extinção eficaz pode mudar através:
•Resposta da válvula
•Tempo de controle
•Velocidade de digitalização
•Posição da cabeça de pulverização
•Espaçamento de aquecimento para têmpera
•Posicionamento mecânico ou movimento
É por isso que o tempo deve ser tratado como parte da receita do processo onde afeta materialmente o resultado do endurecimento.
6. Como estabelecer e monitorar uma janela de processo de resfriamento
Fluxo, temperatura, a concentração e o tempo do polímero não devem ser atribuídos independentemente.
Por exemplo, uma solução de polímero a uma temperatura global diferente pode não ter o mesmo comportamento de resfriamento, mesmo quando sua concentração medida permanece inalterada. Da mesma forma, o mesmo fluxo total fornecido através de uma geometria de anel de extinção diferente pode produzir uma condição de resfriamento de superfície diferente.
Um prático janela do processo de extinção devem, portanto, ser estabelecidos a partir do sistema completo e não a partir de um ambiente isolado.
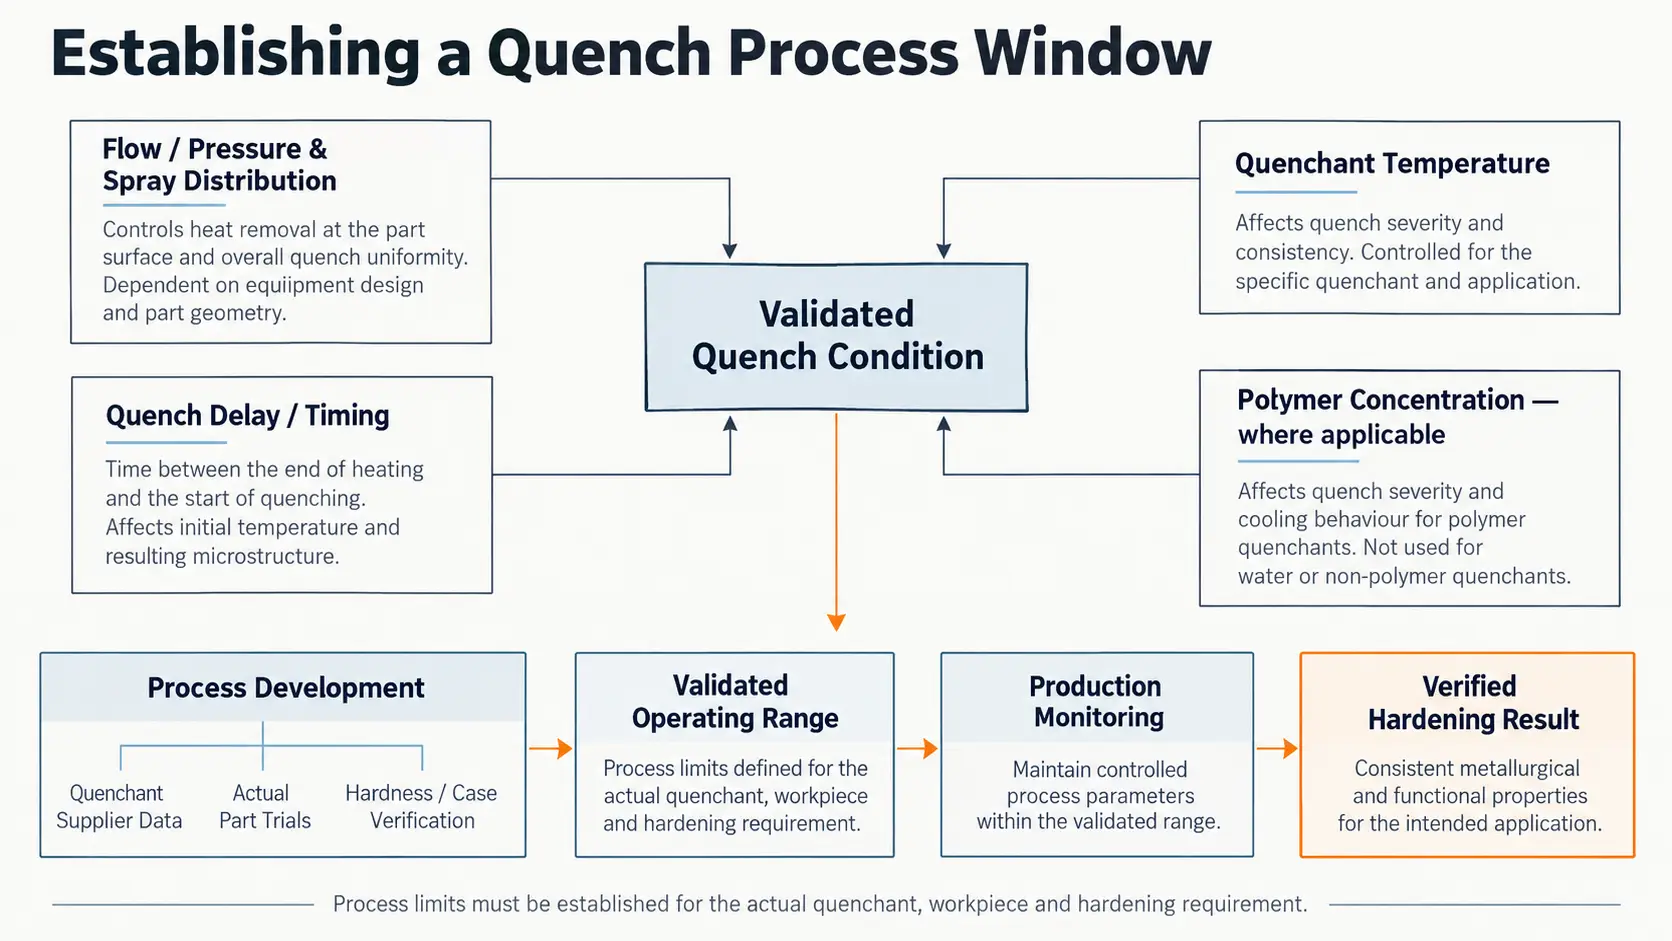
Uma janela do processo de extinção vincula o extintor, fluxo, temperatura, concentração e tempo para um resultado de endurecimento verificado.
O ponto de partida normalmente inclui:
Informações do fornecedor de têmpera
Use o método especificado para medição de concentração, temperatura operacional e manutenção do banho onde um têmpera de polímero comercial está envolvido.
Testes de peças reais
A configuração de pulverização, fluxo, pressão, temperatura, a concentração e o tempo precisam ser avaliados na peça real porque a geometria e o padrão de aquecimento influenciam a condição de resfriamento necessária.
Resultados endurecidos verificados
A janela de processo aceitável deve estar vinculada a resultados como dureza, o perfil de dureza, profundidade efetiva da caixa e qualquer relevante dimensional ou requisitos metalúrgicos.
Uma vez validado o processo, o monitoramento da produção deve se concentrar nas variáveis que se mostraram importantes:
| Variável de processo | Verificação de produção |
|---|---|
| Têmpera | Meio e formulação corretos |
| Fluxo | Dentro da faixa operacional validada |
| Pressão | Entrega de pulverização onde a pressão é um parâmetro controlado |
| Padrão de pulverização | Cobertura e condição dos bicos ou aberturas dos anéis de têmpera |
| Temperatura a granel | Dentro da faixa de processo estabelecida |
| Concentração de polímero | Método de medição especificado pelo fornecedor, quando aplicável |
| Tempo de extinção | A relação aquecimento-para-extinção permanece repetível |
| Filtragem | Condição suficiente para proteger as aberturas de pulverização |
| Tanque / sistema de circulação | Nível estável e entrega de fluido |
| Permutador de calor / sistema de arrefecimento | Capaz de manter a condição de banho validada |
O importante é não registrar o maior número possível de parâmetros. É manter o mesmo condição de extinção validada que foi usado quando o processo de endurecimento foi qualificado.
Se uma peça de produção desenvolver posteriormente pontos fracos ou dureza irregular, os registros de extinção podem então ser comparados com a linha de base estabelecida. Uma investigação mais ampla também deve considerar materiais, padrão de aquecimento, posição da bobina, movimento da peça e outras causas possíveis, em vez de assumir que o sistema de têmpera é responsável.
Para esse problema de solução de problemas mais amplo, o existente Dureza Desigual Após Têmpera por Indução: Causas de Pontos Moles e Como Preveni-los o artigo deve permanecer a referência principal, em vez de repetir aqui a sequência diagnóstica completa.
Principal vantagem
Endurecimento por indução repetível requer mais do que aquecimento repetível. Distribuição de fluxo e pulverização, temperatura de têmpera, concentração de polímero quando aplicável, e o tempo de têmpera precisam permanecer dentro de uma janela de processo validada para que a peça receba uma condição de resfriamento repetível.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Um fluxo total estável garante uma têmpera repetível?
Não. Distribuição de pulverização, condição do bico ou do anel de extinção, A posição da cabeça de pulverização e o movimento da peça afetam o resfriamento local, mesmo quando o fluxo total permanece inalterado.
O resfriamento mais frio é sempre melhor?
Não. A faixa de temperatura operacional deve ser estabelecida durante o desenvolvimento do processo e mantida dentro dessa faixa validada na produção. Os têmperas de polímero, em particular, extraem o calor com menos força à medida que a temperatura global aumenta, mas o resfriamento mais frio possível não é automaticamente a condição correta.
Um refratômetro está lendo o mesmo que a concentração do polímero??
Não exatamente. Um refratômetro relata uma leitura refrativa, frequentemente em °Brix, que deve ser convertido usando o fator para o supressor específico. Água dura e contaminantes também podem mudar a relação, portanto o método de medição deve seguir as recomendações do fornecedor.
O atraso da extinção deve ser sempre o mais curto possível?
Não. Alguns processos usam intencionalmente um atraso definido. O requisito é que o tempo selecionado seja apropriado para a aplicação e permaneça repetível, não que seja mínimo.
Valide sua janela de processo de extinção
Envie seu tempero, configuração de pulverização e requisitos de endurecimento — podemos ajudar a estabelecer e manter uma janela de processo de têmpera repetível.










