
Einzelschuss vs. Scan-Induktionshärtung: Wann sollten Sie jede verwenden?
Bei einer Welle muss möglicherweise nur ein Lagersitz gehärtet werden. Ein anderer kann über den Großteil seiner Länge eine durchgehend gehärtete Oberfläche benötigen. Ein dritter kann mehrere separate Bereiche haben, die unterschiedlich behandelt werden müssen. Alle drei können Induktionshärtung, aber sie benötigen nicht unbedingt denselben Prozess.
Eine der ersten Entscheidungen ist daher, wie die erforderliche Fläche erhitzt wird: alles auf einmal, progressiv durch Scannen, oder in einer Abfolge von getrennt positionierten Zonen. Es gibt keine allgemeine Regel, dass Einzelabgleich besser ist als Scannen, oder umgekehrt.
Welche Methode zur Geometrie und gehärteten Fläche dieses speziellen Teils passt?
1. Einzelabgleich- und Scanhärtung: Der grundlegende Unterschied
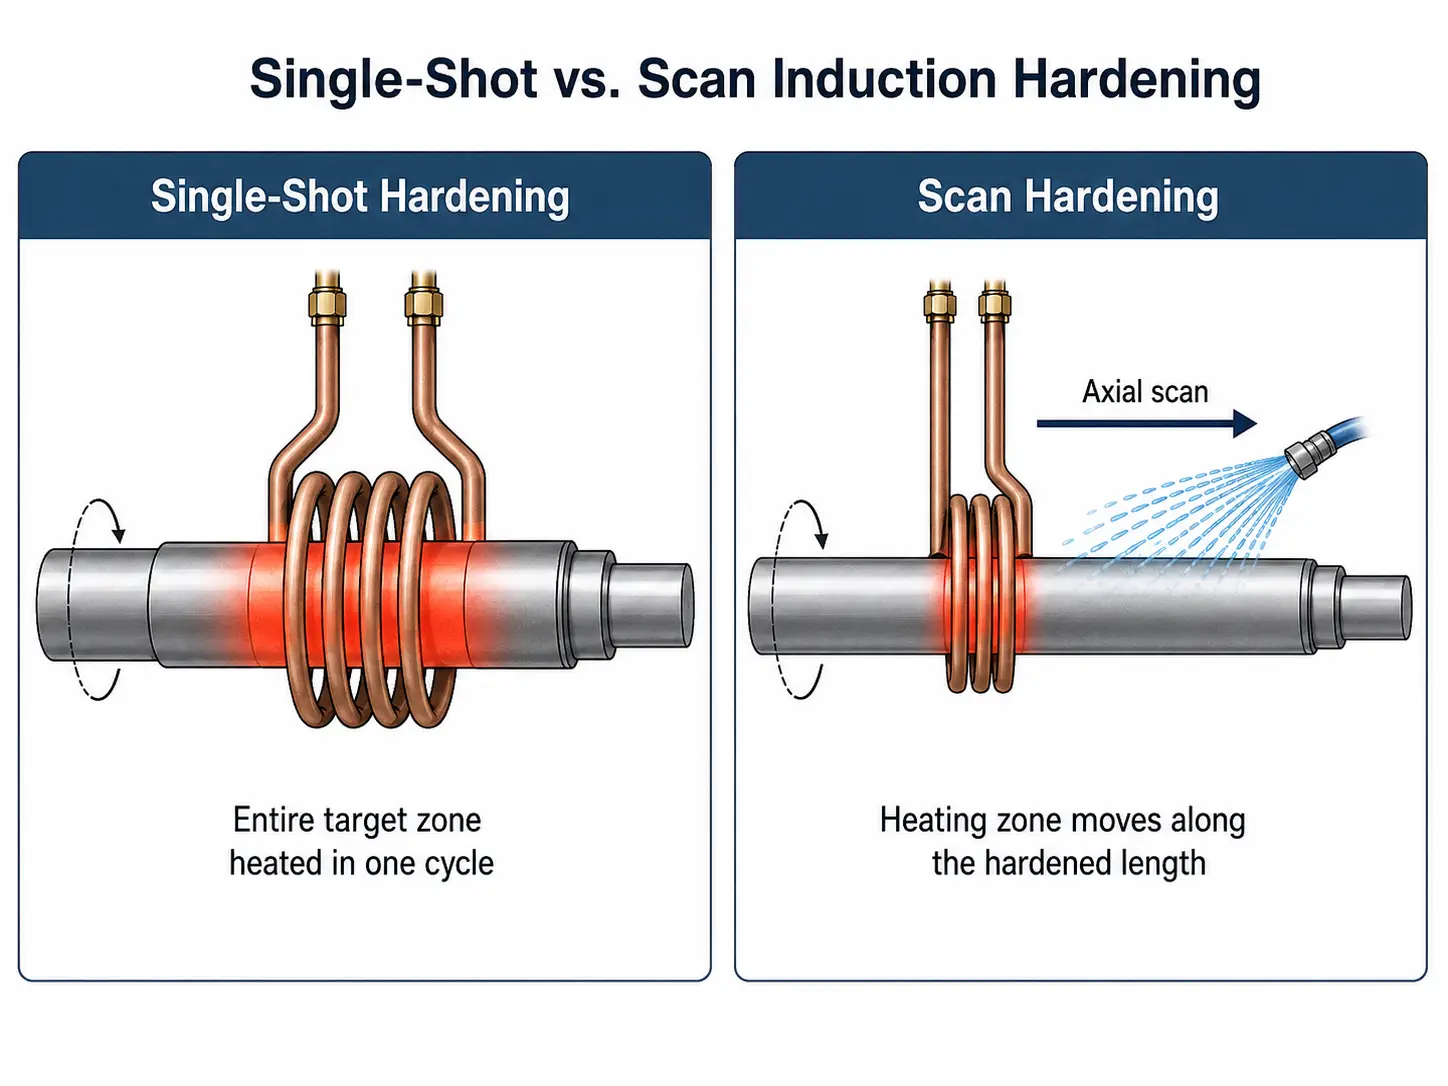
In Einmaliges Induktionshärten, Das gesamte Zielgebiet wird während eines Heizzyklus erwärmt. Es gibt keine axiale Scanbewegung zwischen der Induktionsspule und dem Werkstück während des Erhitzens, obwohl zylindrische Teile oft gedreht werden. Die Induktionsspule ist um den gesamten Bereich herum konstruiert, der gehärtet werden muss.
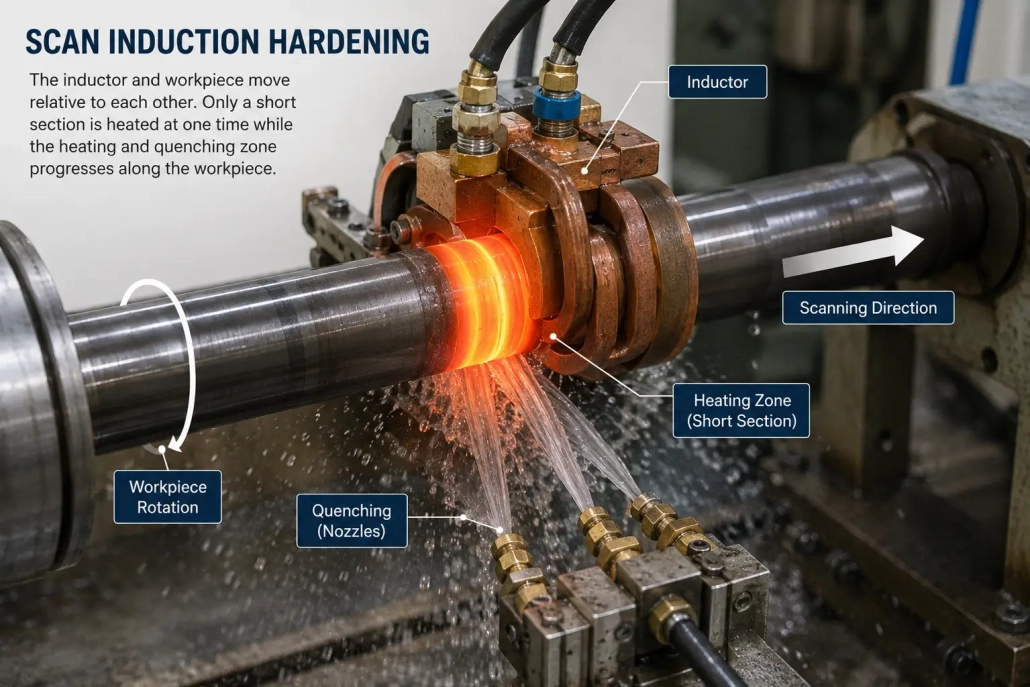
In Scan-Induktionshärten, Die Induktionsspule und das Werkstück bewegen sich linear relativ zueinander. Immer wird nur ein relativ kurzer Abschnitt zu einem bestimmten Zeitpunkt erhitzt, und die erhitzte Oberfläche wird normalerweise abgeschreckt, während der Prozess fortschreitet. Dies macht das Scannen besonders geeignet für lange kontinuierliche gehärtete Bereiche, insbesondere an Wellen, Bolzen und anderen länglichen Bauteilen.
Für die Maschinenauswahl, ist die praktische Unterscheidung einfach: Muss der zu härtende Bereich durch die Heizzone bewegt werden, oder kann er an Ort und Stelle erhitzt werden?
2. Wann Einzel-Impuls-Härten sinnvoll ist
Einzel-Impuls-Härten ist in Betracht zu ziehen, wenn der zu härtende Bereich vernünftigerweise von einem speziell entwickelten Induktor abgedeckt werden kann. Ein typisches Beispiel ist eine Welle mit einer lokal begrenzten Arbeitsoberfläche statt einer langen gehärteten Länge. Der Induktor umgibt oder folgt der erforderlichen Zone, das Teil wird erhitzt, und das Abschrecken folgt.
Ein speziell profilierter Induktor kann um Durchmesseränderungen, Schultern, Radien oder andere geometrische Merkmale herum entworfen werden. Das ist wichtig, weil diese Merkmale die elektromagnetische Kopplung und die Wärmeverteilung verändern — eine einfache Scanspule, die bei einem geraden zylindrischen Abschnitt gut funktioniert, kann sich sehr unterschiedlich verhalten, wenn sie sich einer größeren Schulter oder einer plötzlichen Durchmesseränderung nähert. Dies ist ein Grund Spulendesign und Bauteilgeometrie müssen zusammen bewertet werden.
Einmalhärten wird daher oft für:
- Lokalisierte oder mäßig lange gehärtete Zonen
- Gestufte Wellen und Bauteile mit mehreren Durchmesseränderungen im beheizten Bereich
- Zylindrische Bauteile, die sich während des Erhitzens drehen können
Es gibt auch eine Leistungsüberlegung. Da die gesamte Zieloberfläche gleichzeitig erhitzt wird, kann ein Einzel-Durchlauf-Prozess wesentlich mehr momentane Leistung erfordern als ein Scan-Prozess, der die gleiche insgesamt gehärtete Länge fortschreitend behandelt. Die Entscheidung kann nicht allein anhand der Bauteilgeometrie getroffen werden.
3. Wann Scan-Induktionshärten praktischer ist
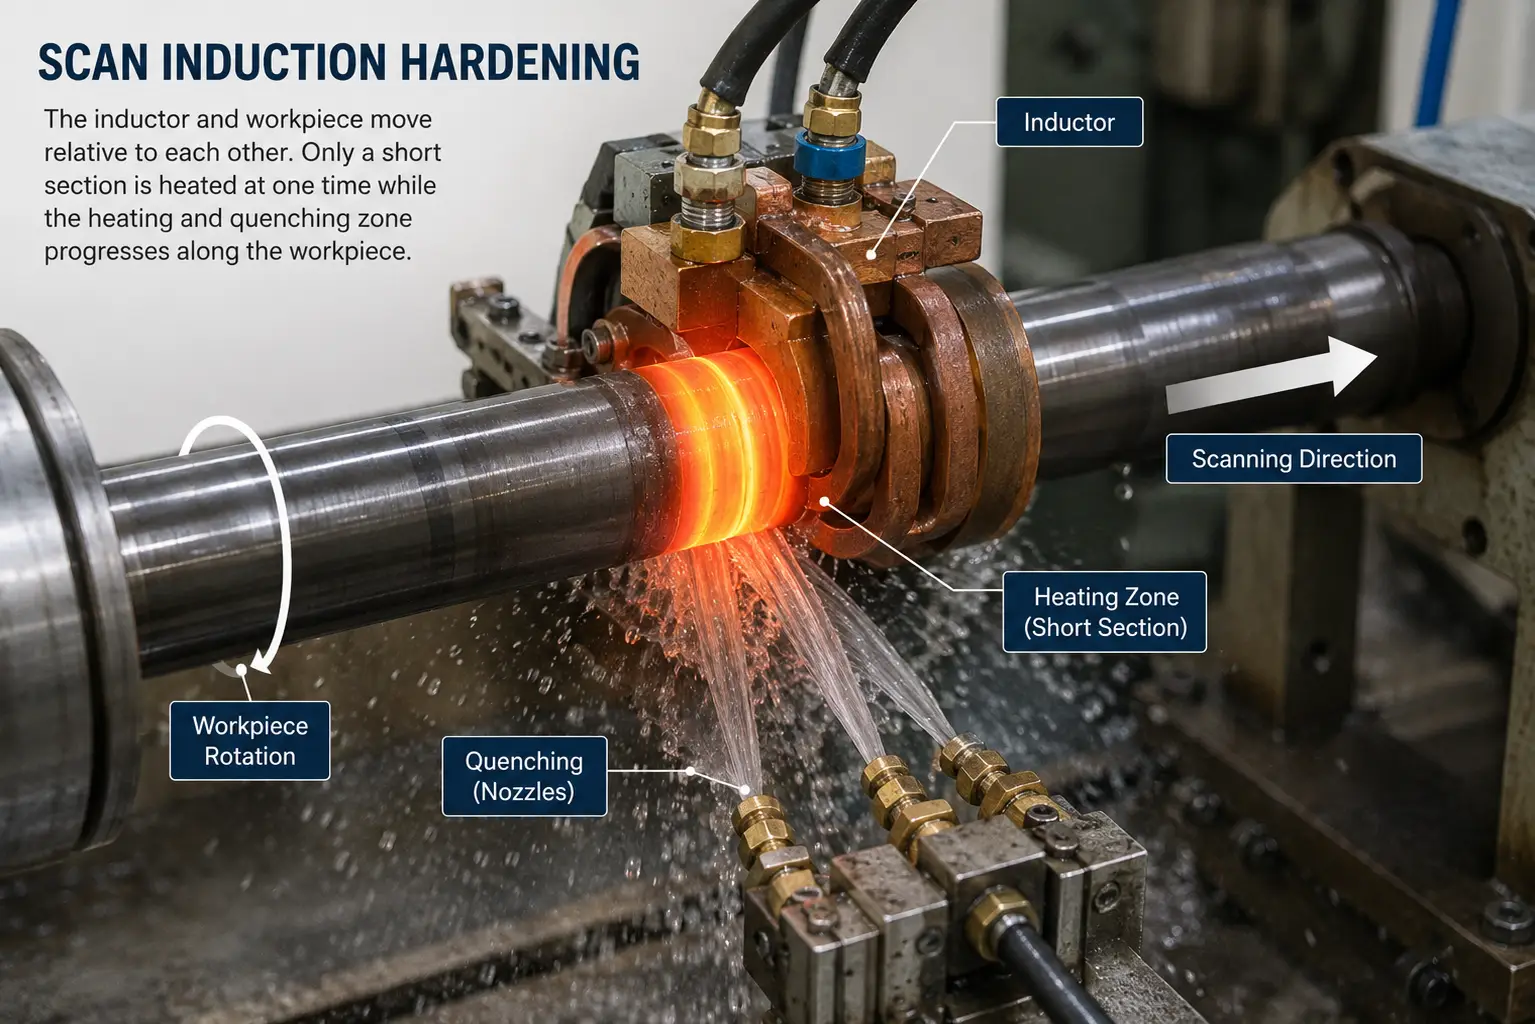
Betrachten Sie nun eine lange Welle mit einer kontinuierlich gehärteten Oberfläche, die sich über einen erheblichen Teil ihrer Länge erstreckt. Der Versuch, den gesamten Bereich mit einem Induktor abzudecken, ist möglicherweise nicht praktikabel. Mit Scannen, Das Induktionssystem konzentriert seine Heizleistung auf eine kleinere Fläche und bewegt die Heizzone entlang des Werkstücks. Für zylindrische Bauteile, Beim Scannen wird häufig auch eine Rotation eingesetzt, um das erforderliche Heizmuster in Umfangsrichtung zu erhalten.
Scan-Hardening wird häufig in Betracht gezogen:
- Lange Wellen und zylindrische Bauteile mit verlängerten gehärteten Abschnitten
- Rollen und ähnliche längliche Teile
- Anwendungen, bei denen das gleichzeitige Erwärmen der gesamten Ziel-Länge eine unpraktische Spule oder Leistung erfordern würde
Scan-Geschwindigkeit ist wichtig. Wenn sich das Verhältnis zwischen Leistung und Fahrgeschwindigkeit ändert,, ändert sich auch der thermische Zyklus, dem die Oberfläche ausgesetzt ist. Abschreckposition und Abschreckverzögerung müssen mit dem Erwärmungsprozess übereinstimmen. Leistung, Frequenz, Scan-Geschwindigkeit, Drehung, Induktordesign und Abschreckung müssen als ein einziger Prozess funktionieren. Für wiederholte Produktion, ist dies einer der Gründe, warum ein CNC-Induktionshärtungsanlage ist nützlich: Position, Reiseerstreckung, Bewegungsgeschwindigkeit, Drehung und die Heiz-/Abschrecksequenz können als Teil des Maschinenprogramms gesteuert werden.
4. Einzelschuss vs. Scanhärtung auf einen Blick
| Faktor | Einzelschusshärtung | Scanhärtung |
|---|---|---|
| Heizmethode | Komplette Zielzone in einem Zyklus erhitzt | Zielzone fortschreitend gehärtet |
| Axiale Bewegung während des Erhitzens | Normalerweise keine axiale Relativbewegung | Relative lineare Bewegung erforderlich |
| Werkstückdrehung | Oft bei zylindrischen Teilen verwendet | Oft bei zylindrischen Teilen verwendet |
| Typische gehärtete Zone | Auf moderate Flächenbereiche lokalisiert | Lange zusammenhängende Flächen |
| Induktor | Normalerweise auf die gesamte Zielzone ausgelegt | Erhitzt normalerweise einen kürzeren bewegten Abschnitt |
| Leistungsanforderung | Kann höhere Momentanleistung erfordern | Heizleistung ist auf einen kleineren Bereich konzentriert |
| Maschinenbewegung | Während des Erhitzens relativ begrenzt | Scan-Position und -Geschwindigkeit sind Prozessvariablen |
| Komplexe Durchmesseränderungen | Ein profilierter Induktor kann vorteilhaft sein | Die Kopplung kann schwierig werden, wenn sich die Geometrie stark ändert |
| Hauptprozessherausforderung | Spulendesign, Positionierung und Gleichmäßigkeit der Erwärmung | Koordination der Erwärmung, Bewegung und Abschrecken |
Diese Tabelle ist nützlich für einen ersten Vergleich, sie sollte jedoch nicht als endgültige Auswahltabelle verwendet werden. Ein langes Teil kann immer noch einen kurzen lokalen Bereich haben, der für Einzelhärtung geeignet ist. Ein kurzes Teil kann eine Geometrie oder ein gehärtetes Muster haben, das eine andere Methode geeigneter macht. Die Länge des Teils ist nicht dasselbe wie die Länge und Form des gehärteten Bereichs.
5. Was ist, wenn das Teil mehrere separate gehärtete Zonen hat??
Manche Bauteile passen nicht genau in einen Vergleich zwischen Einzelgeschoss und kontinuierlichem Scan. Betrachten Sie eine Welle mit drei Lagerlager, die gehärtet werden müssen, während die Abschnitte dazwischen unbehandelt bleiben sollten.
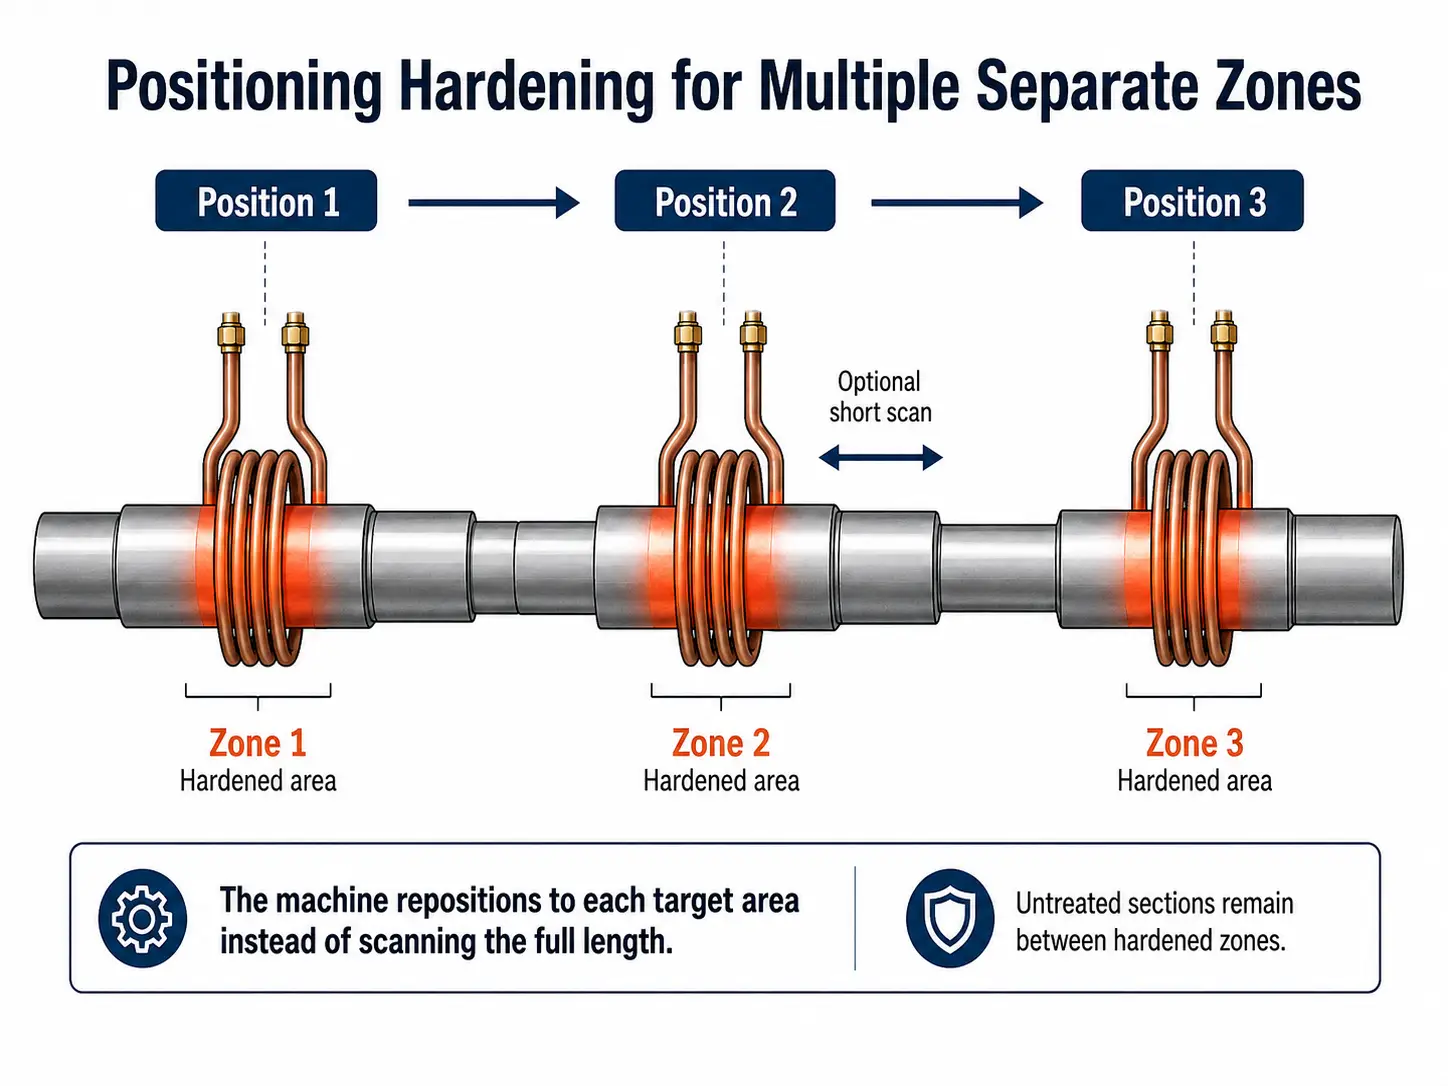
Es gibt wenig Grund, kontinuierlich über Bereiche zu scannen, die keine Härtung benötigen. Stattdessen, kann eine CNC-Maschine in die erste gehärtete Zone wechseln, den erforderlichen Heiz- und Abschreckzyklus durchführen, Umpositionierung in die nächste Zone, und wiederholen Sie den Vorgang. Abhängig von der Geometrie, Jede ausgewählte Zone kann in ihrer Position oder durch eine kurze Scanbewegung gehärtet werden. Das meinen wir damit Positionierung oder Positionierungs-Scanning im Kontext einer CNC-Härtungsmaschine.
Typische Anwendungen umfassen Bauteile mit:
- Mehreren separaten Lagerflächen oder mehreren Wellenenden
- Ausgewählte Verzahnungen oder Arbeitsbereiche mit unbehandelten Abschnitten dazwischen
- Unterschiedliche Härtungsanforderungen entlang desselben Werkstücks
Dies ist einer der Gründe, warum programmierbare Positionierung auf einer CNC-Härtungsmaschine: nützlich ist, die Maschine muss das Bauteil nicht als eine durchgehende Oberfläche behandeln.
6. Wählen Sie den Prozess nicht nur anhand der Geometrie aus
Es ist verlockend, die Auswahl in eine einfache Regel zu verwandeln: kurz gehärteter Bereich = Einzelhärtung, lang gehärteter Bereich = Abtastung. Das ist als erster Eindruck nützlich, aber zwei Wellen mit ähnlichen Abmessungen können unterschiedliche Härtungsmethoden erfordern, da ihr Material, Einpasshärtungstiefe oder Produktionsbedingungen sind unterschiedlich. Die Hauptfaktoren sollten zusammen betrachtet werden.
Werkstückgeometrie
Durchmesser, gehärtete Länge, Schultern, Rillen, Radien, Nuten und Querschnittsänderungen beeinflussen alle das Induktordesign und die elektromagnetische Kopplung. Wellengeometrie insbesondere können sie Kopplungsvariationen einführen, die eine Scanspule ausgleichen muss.
Erforderliches gehärtetes Muster
Die Frage ist nicht nur, wie lang das Teil ist – die genauen Start- und Stopppositionen der gehärteten Zone sind wichtig. Eine Zeichnung mit dem markierten Härtungsbereich ist viel nützlicher als eine Gesamtschaftlänge.
Material, Leistung und Frequenz
Stahlsorte und vorheriger Materialzustand beeinflussen, wie das Teil auf den Erwärmungs- und Abschreckungszyklus reagiert. Ein großer gleichzeitig erhitzter Bereich kann einen sehr unterschiedlichen Leistungsbedarf erfordern als ein kleiner Bereich, der schrittweise erwärmt wird – dies ist ein Grund, warum Einzelschuss- und Scan-Systeme nicht nur nach Maschinengröße oder Nennleistung verglichen werden sollten. Frequenz beeinflusst das elektromagnetische und thermische Verhalten des Prozesses, sollte jedoch nicht einfach nach der Regel 'Frequenz entspricht Einsatzhärtetiefe' ausgewählt werden: Geometrie, Erwärmungszeit, Leistungsdichte und Materialreaktion sind ebenfalls wichtig. Denselben Maschineneinstellungen sollte nicht zugrunde gelegt werden, dass sie auf verschiedenen Bauteilen dieselbe Einsatzhärtetiefe erzeugen.
Abschrecken
Ein korrekt erhitztes Bauteil kann dennoch ein inakzeptables Ergebnis liefern, wenn die Abschreckanordnung nicht zur Geometrie und zum Erwärmungsmuster passt. Dies ist besonders wichtig in der Nähe von Schultern, Durchmesserübergänge und andere Bereiche, in denen sich der Sprühzugriff oder die Wärmeverteilung ändert. Häufige Abschreckfehler führen oft auf eine Diskrepanz zwischen Heizmuster und Abschreckung zurück.
Produktionsanforderung
Zykluszeit, Chargengröße, Werkzeugwechsel und die Anzahl der Bauteiltypen beeinflussen ebenfalls die praktische Wahl. Ein metallurgisch funktionierendes Verfahren ist nicht automatisch das beste Produktionssystem.
Wenn Sie noch Leistung bestimmen, Frequenz, Gehäusetiefe, Maschinenanordnung und Prozessanforderungen, siehe unseren Leitfaden zu wie man ein Induktionshärtungssystem auswählt.
7. Drei gängige Wellen-Szenarien
Der Unterschied wird bei tatsächlichen Bauteillayouts leichter zu erkennen.
1. Eine lokale Lagerfläche auf einer Welle
Es muss nur ein begrenzter Abschnitt gehärtet werden. Wenn die Geometrie, die erforderliche Einsatzhärtetiefe und die verfügbare Leistung es erlauben, die gesamte Zielzone gleichmäßig zu erhitzen, kann ein Einzel- oder ein anderes Festpositionsverfahren ein praktischer Ausgangspunkt sein. Es bringt keinen Vorteil, die gesamte Welle zu scannen, wenn der Großteil keine Behandlung benötigt.
2. Ein langer durchgehender gehärteter Abschnitt
Ein großer Teil der Wellenoberfläche muss eine durchgehende gehärtete Schicht haben. Das Scannen ist oft der praktischere Ansatz, da der Induktor die Oberfläche schrittweise behandelt, anstatt die gesamte Länge gleichzeitig zu erwärmen. Hier, Scan-Geschwindigkeit und Abschrecken werden zu wichtigen Prozessparametern.
3. Mehrere getrennte Lagerzapfen
Die Welle hat mehrere gehärtete Zonen mit unbehandelten Abschnitten dazwischen. Ein Positionierungsprozess könnte angemessener sein. Die Maschine bewegt sich von einem Magazin zum nächsten und führt an jedem Standort den erforderlichen Härtungszyklus durch. Wenn eine einzelne Zone für das Heizen an einer festen Position zu lang ist, kann diese Zone ebenfalls gescannt werden.
Diese drei Teile können alle als ‚Wellen‘ bezeichnet werden, dennoch können sie drei verschiedene Maschinenprogramme erfordern. Weitere Informationen zu wellenspezifischen Härtungsherausforderungen, finden Sie in unserem Artikel über Welleninduktionshärtung.
8. Zahnräder benötigen eine separate Betrachtung
Zahnräder sind ein Sonderfall. Abhängig vom Zahnraddurchmesser, Zahngeometrie, erforderliches Härtemuster und verfügbare Leistung, Induktionshärten kann eine umschließende Behandlung oder eine Zahn-für-Zahn-Bearbeitung umfassen – Entscheidungen, die sich genug vom Längshärtescan unterscheiden, dass sie eine separate Behandlung rechtfertigen. Diese Unterscheidung ist besonders wichtig für Antriebsräder von großen Baumaschinen; siehe unseren Vergleich von Einzelschuss- vs. Zahn-für-Zahn-Scan für Antriebsräder.
9. Mit der gehärteten Fläche beginnen, Nicht das Maschinenmodell
Wenn Sie versuchen, zwischen einmaligem Härten, Scan- und Positionierhärten, beginnen Sie mit der Zeichnung des Teils. Markieren Sie genau, wo die gehärtete Oberfläche beginnen und enden sollte. Dann definieren Sie das Material, Werkstückabmessungen, erforderlicher gehärteter Bereich, Oberflächenhärte, wirksame Einsatzhärtetiefe, Produktionsmenge und alle Bereiche, die nicht gehärtet werden dürfen.
Von dort aus, können die Erwärmungsmethode, Leistung, Frequenz, Induktor, Abschreckvorrichtung und Maschinenbewegung gemeinsam betrachtet werden. Das Ziel besteht nicht darin, Einzelschuss- oder Scanhärten zu wählen, weil eine Methode fortschrittlicher klingt – sondern darin, den einfachsten Prozess zu verwenden, der zuverlässig das erforderliche gehärtete Muster am tatsächlichen Bauteil erzeugen kann.
Schlüssel zum Mitnehmen
● Einzelschusshärten erhitzt den gesamten Zielbereich in einem Zyklus. Am besten geeignet für lokalisierte oder mittelschwere Zonen, in denen eine zweckmäßig entworfene Spule den erforderlichen Bereich abdecken kann, und wo die verfügbare Leistung simultanes Erhitzen unterstützt.
● Scanhärten erhitzt die Oberfläche schrittweise, indem der Induktor und das Werkstück gegeneinander bewegt werden. praktischer für lange durchgehende gehärtete Zonen, insbesondere bei Wellen und länglichen Teilen.
● Positionshärten verarbeitet mehrere einzelne Zonen nacheinander. Verwendet, wenn ein Bauteil mehrere gehärtete Bereiche mit unbehandelten Abschnitten dazwischen hat.
● Die Entscheidung beginnt mit der Zeichnung des Teils, nicht mit dem Maschinenmodell. Material, Geometrie, Gehäusetiefe, Leistung, Frequenz, Abschrecken und Produktionsanforderungen müssen zusammen bewertet werden.
Häufig gestellte Fragen
+ Was ist der Unterschied zwischen Single-Shot- und Scan-Induktionshärtung??
Beim Ein-Schuss-Härten, der gesamte Zielbereich wird in einem Zyklus erhitzt, ohne axiale Bewegung zwischen Induktivität und Werkstück. beim Scan-Härten, Die Induktionsspule und das Werkstück bewegen sich linear relativ zueinander, wird zu jedem Zeitpunkt nur ein kurzer Abschnitt erhitzt, während die erhitzte Oberfläche schrittweise abgeschreckt wird. Einzel-Schuss wird typischerweise für lokale Zonen verwendet; Scannen ist praktischer für lange, kontinuierlich gehärtete Flächen.
+ Kann eine CNC-Maschine sowohl Einzelschuss- als auch Scanprozesse durchführen??
Ja. Eine CNC-Induktionshärtemaschine kann für feste Erwärmung programmiert werden, kontinuierliches Scannen, oder Positionierungsscannen mit mehreren Zonen. Die Maschinenbewegung, Leistung, Rotation und Abschrecksequenz werden entsprechend dem Teileprogramm eingestellt, Dies ermöglicht die Verwendung verschiedener Methoden auf derselben Ausrüstung.
+ Wann sollte ich die Positionierungshärtung anstelle des kontinuierlichen Scannens verwenden??
Die Positionierungshärtung bietet sich an, wenn ein Bauteil mehrere getrennte Zonen aufweist, die eine Härtung erfordern, mit unbehandelten Abschnitten dazwischen. Anstatt die gesamte Länge zu scannen, Die CNC-Maschine bewegt sich von einer Zone zur nächsten und führt an jedem Standort den erforderlichen Härtungszyklus durch. Wenn eine einzelne Zone für das Heizen an einer festen Position zu lang ist, kann diese Zone ebenfalls gescannt werden.
+ Bestimmt die Länge des Teils, ob Einzelaufnahme oder Scannen verwendet werden soll?
Die Teilelänge gibt einen ersten Eindruck, aber sie sollte nicht der einzige Faktor sein. Ein langes Teil kann einen kurzen lokalen Bereich haben, der sich für Einzelschusshärtung eignet. Ein kurzes Teil kann eine Geometrie oder ein gehärtetes Muster haben, das Scanning geeigneter macht. Material, Gehäusetiefe, Leistungsverfügbarkeit, Häufigkeits- und Produktionsanforderungen müssen alle zusammen berücksichtigt werden – die Länge des Bauteils entspricht nicht der Länge und Form der zu härtenden Fläche.
Benötigen Sie Hilfe bei der Auswahl des richtigen Härteverfahrens?
Senden Sie uns Ihre Bauteilzeichnung mit der markierten gehärteten Fläche. Unsere Ingenieure bewerten die Geometrie, Material- und Produktionsanforderungen, um eine geeignete Heizmethode und Maschinenkonfiguration zu empfehlen.


