
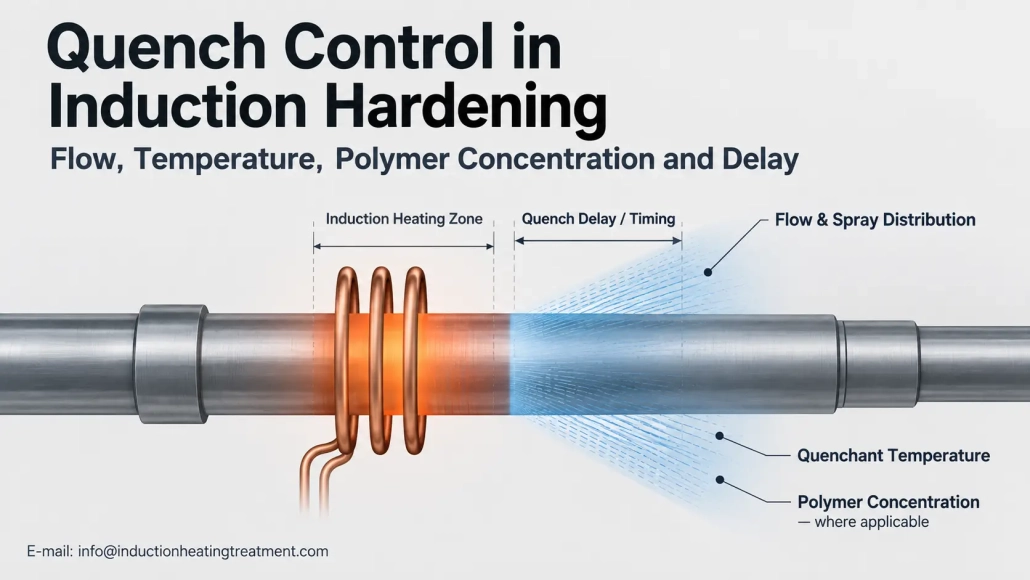
Контроль закалки при индукционной закалке: Поток, Температура, Концентрация полимера и задержка
Как условия распыления и контроль закалки влияют на жесткость закалки и повторяемость процесса
Повторяемый цикл индукционного нагрева не гарантирует повторяемый результат закалки, если состояние закалки изменения.
В индукционной закалке, доставка спрея, температура закалки, концентрация полимера, где это применимо, и время между нагревом и закалкой — все это часть рецепта процесса..
2. Закалочный поток, Давление и распределение распыления
3. Почему важна температура закалки
4. Как концентрация полимера меняет поведение при закалке
5. Почему необходимо контролировать задержку и время гашения
6. Как установить и контролировать окно процесса закалки
1. Почему важен контроль закалки после индукционного нагрева
Индукционный нагрев создает аустенитизированную область, предназначенную для упрочнения. Следующая закалка определяет, как эта нагретая область охлаждается в диапазоне трансформации..
по этой причине, индукционная закалка следует рассматривать как контролируемый процесс, а не просто как распыление, которое включается после нагревания..
Системы жидкостной закалки, используемые при индукционной закалке, включают открытое распыление., наводнение, системы погружного и погружного распыления. Закалка распылением особенно актуальна для локализованной индукционной закалки, поскольку закалку можно направить к нагретой зоне..
Полезная концепция здесь острота утоления. На практике, он описывает, насколько сильно определенное условие закалки отводит тепло от заготовки.. На это влияет не только название закалки.; движение жидкости, температура и способ нанесения также имеют значение.
Цель состоит не в том, чтобы просто максимизировать охлаждение.. Требуемые условия закалки должны соответствовать стали., узор с подогревом, геометрия детали и требования к окончательной термообработке.
2. Закалочный поток, Давление и распределение распыления
Показания расходомера полезны., но оно не полностью описывает условия охлаждения на поверхности заготовки.
При закалке распылением, на охлаждение также влияет то, как жидкость достигает горячей поверхности.. Соответствующие факторы могут включать:
•Расход
•Давление распыления
•Расположение сопла или отверстия
•Конструкция закалочного кольца
•Покрытие распылением
•Направление удара
•Расстояние между распылительным устройством и заготовкой
•Заблокированные или изношенные отверстия
•Форма и движение заготовки
ASM описывает эффективность закалки распылением с точки зрения характеристик распыления, таких как скорость капель и объемный поток., иллюстрирующая, почему поток насоса сам по себе не является полным описанием отвода тепла на поверхности..
Тот же принцип проявляется и в индукционном тестировании.. А 2024 В исследовании сравнивались две конструкции закалочных колец при использовании одинаковой скорости потока раствора ПАГ и было обнаружено различное поведение охлаждения между двумя конструкциями колец..
Таким образом, стабильный общий поток не обязательно доказывает, что каждая деталь подвергается одинаковым локальным условиям закалки..
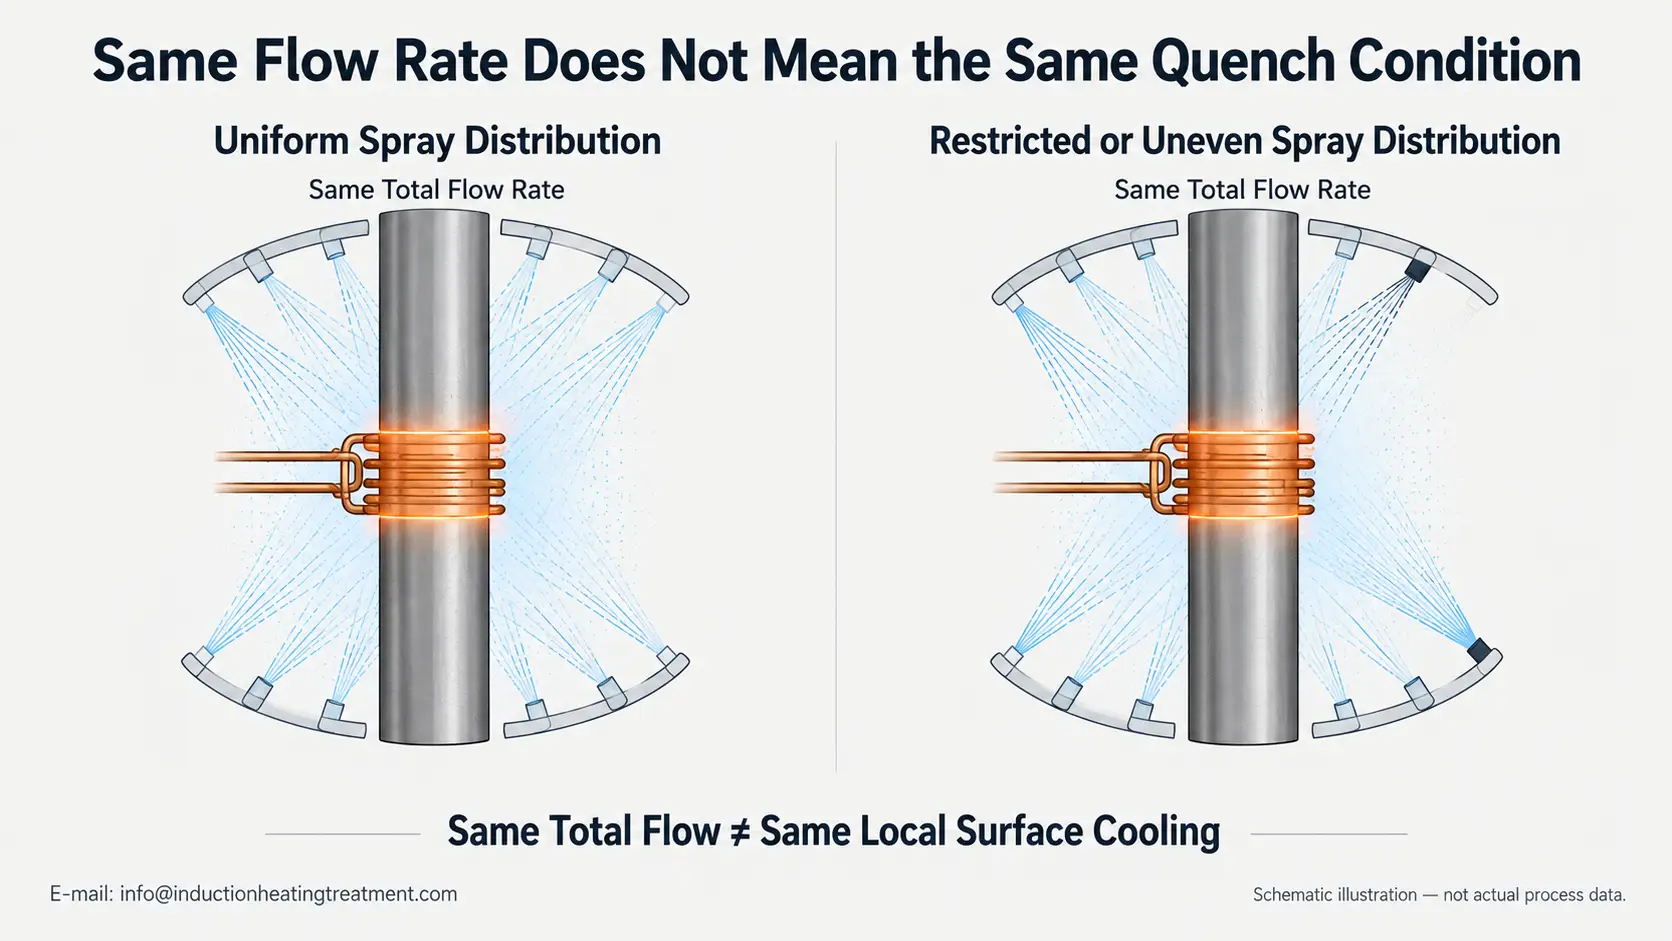
Один и тот же общий поток может создавать различные локальные условия охлаждения при изменении распределения струи..
Для контроля производства, поэтому показания расхода или давления следует учитывать вместе с состоянием и положением распылительной головки или закалочного кольца..
3. Почему важна температура закалки
Объемная температура закалки влияет на ее характеристики теплопередачи..
Это может стать важным при непрерывном производстве.. Каждая нагретая заготовка передает энергию в систему закалки., и ванна или циркуляционный контур могут постепенно нагреваться, если система охлаждения не отводит это тепло с необходимой скоростью..
Полимерные закалочные средства особенно чувствительны к изменениям объемной температуры.. В отраслевых руководствах отмечается, что скорость их теплоотвода обычно снижается по мере увеличения температуры объемной закалки..
Это не означает, что самая холодная закалка автоматически является правильным условием..
Должен быть установлен соответствующий температурный диапазон для фактического процесса закалки и закалки.. В производстве важно поддерживать температуру объема в пределах диапазона, подтвержденного при разработке процесса..
Полезные проверки могут включать в себя:
•Температура закалочной ванны
•Температура возвратной жидкости, где это необходимо
•Состояние теплообменника или чиллера
•Уровень в баке и циркуляция
•Температурный дрейф при расширенном производстве
Если результаты изменяются только после того, как система проработала некоторое время, сравнение температуры закалки с более ранним стабильным производством может быть полезным.
4. Как концентрация полимера меняет поведение при закалке
Концентрация полимера актуальна только в том случае, если используется водная закалка полимера.. Это не универсальная переменная управления для закалки в простой воде..
ПАГ и другие полимерные закалки используются при индукционной закалке, поскольку их охлаждающие характеристики можно регулировать в зависимости от состояния раствора.. Полимерная рецептура, концентрация, температура и движение жидкости влияют на эффективность закалки..
Для конкретной закалки, изменение концентрации может изменить тяжесть гашения. Таким образом, требуемая концентрация относится к проверенному процессу, а не рассматривается как универсальное значение для индукционной закалки..
Фактическая концентрация может дрейфовать
Состояние ванны может измениться под воздействием таких факторов, как:
•Испарение воды
•Практика пополнения запасов
•Гашение потерь из-за вытягивания
•Неправильные дополнения
•Загрязнение другими технологическими жидкостями
Испарение особенно важно, поскольку потеря воды может увеличить концентрацию полимера, если ее не исправить..
Показания рефрактометра также нуждаются в интерпретации
Ручные рефрактометры обычно используются для мониторинга растворов полимеров.. Прибор сообщает показания рефракции, часто в °Брикс, который затем преобразуется с использованием коэффициента, указанного для конкретной закалки.
Поэтому значение Брикса не следует автоматически рассматривать как фактическое процентное содержание полимера..
Жесткая вода, растворенные технологические жидкости и другие загрязнения также могут влиять на соотношение между показаниями рефрактометра и истинным состоянием ванны.. Где важна точность, метод измерения и коэффициент пересчета должны соответствовать рекомендациям поставщика закалочной жидкости..
Это важное различие:
Контроль концентрации полимера и контроль рефрактометра связаны между собой., но это не совсем одно и то же.
5. Почему необходимо контролировать задержку и время гашения
Интервал между эффективным индукционным нагревом и эффективной закалкой является еще одной переменной процесса..
Обычно его описывают как задержка гашения или время прекращения токовой нагрузки.
Способ создания задержки зависит от метода упрочнения..
Фиксированное положение или однократная закалка
Задержку можно в основном контролировать временем между окончанием индукционного нагрева и началом подачи закалочной жидкости..
Сканирующая закалка
Эффективное время может зависеть от расстояния между зоной нагрева и зоной закалки, а также от относительной скорости движения..
В течение этого интервала, тепло продолжает перераспределяться внутри заготовки. Таким образом, изменение времени закалки может изменить распределение температуры, присутствующее в момент начала быстрого охлаждения..
В отраслевой литературе по устранению неполадок время или расстояние между нагревом и закалкой также рассматривается как значимая переменная индукционной закалки..
Самая короткая возможная задержка не является автоматически правильной.. Некоторые процессы намеренно используют определенную задержку..
Важным требованием является то, чтобы выбранное время соответствовало приложению и оставалось повторяемым..
Эффективное время закалки может меняться в зависимости от:
•Реакция клапана
•Контроль времени
•Скорость сканирования
•Положение распылительной головки
•Расстояние между нагреванием и закалкой
•Механическое позиционирование или движение
Вот почему время следует рассматривать как часть рецепта процесса, поскольку оно существенно влияет на результат закалки..
6. Как установить и контролировать окно процесса закалки
Поток, температура, концентрацию и время полимера не следует назначать независимо..
Например, раствор полимера при другой объемной температуре может не иметь одинакового поведения при охлаждении, даже если его измеренная концентрация не изменилась.. Точно так же, один и тот же общий поток, проходящий через разную геометрию закалочного кольца, может привести к различным условиям охлаждения поверхности..
Практичный окно процесса закалки поэтому следует устанавливать из всей системы, а не из одной изолированной среды..
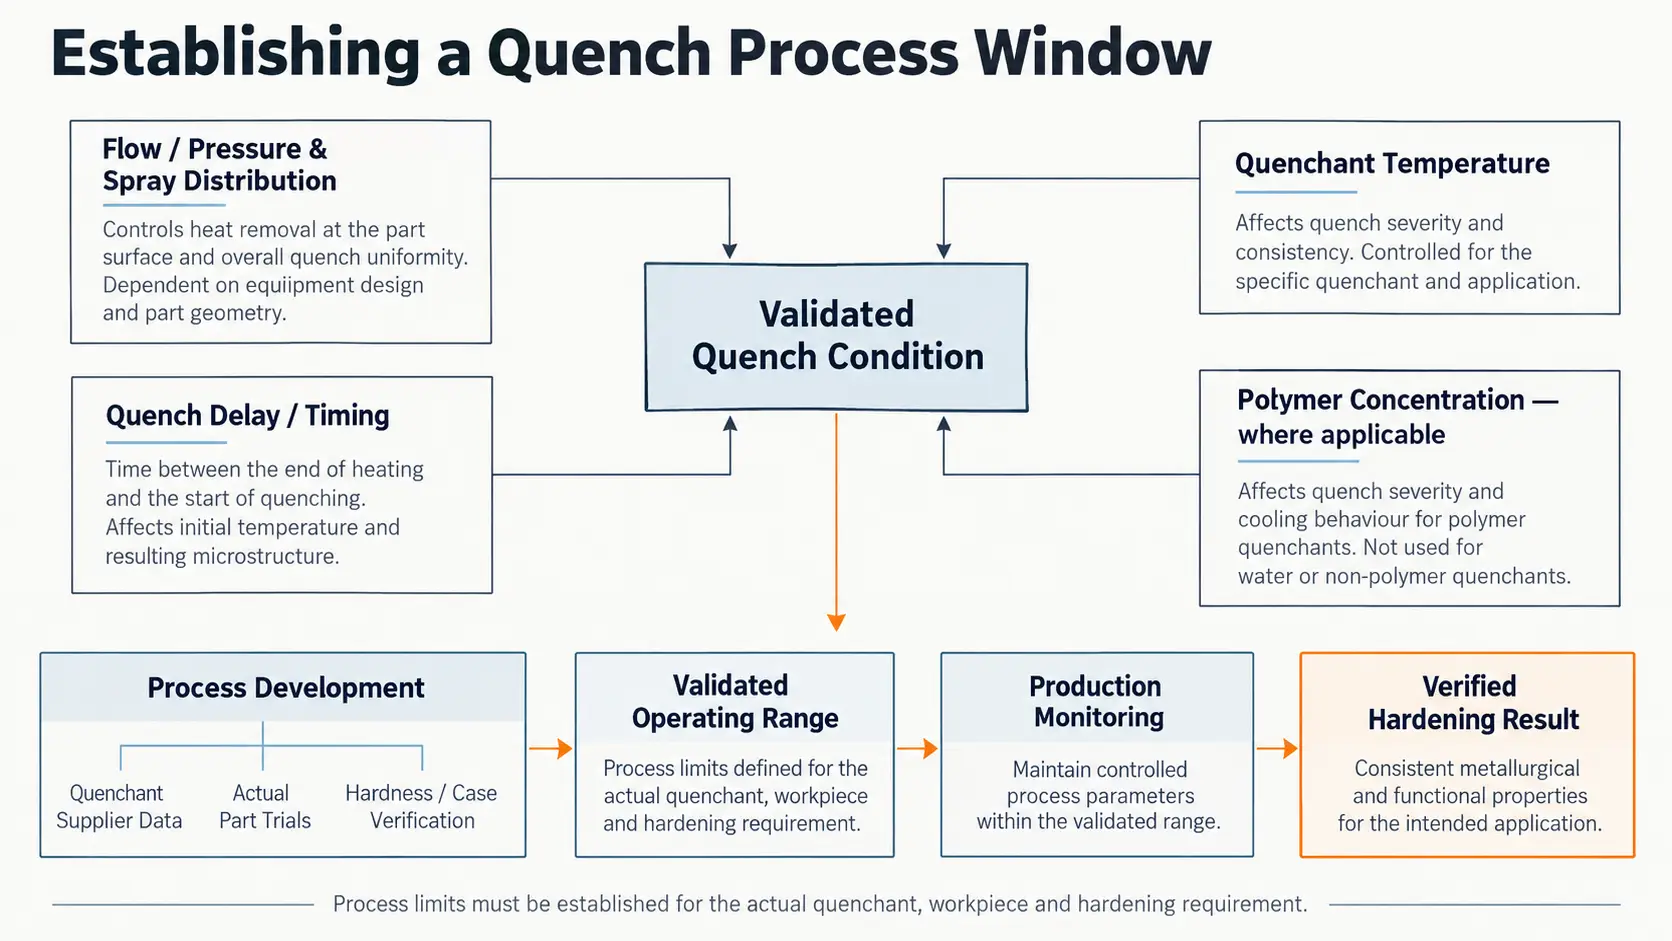
Окно процесса закалки связывает закалку, поток, температура, концентрация и время для достижения проверенного результата закалки.
Отправная точка обычно включает в себя:
Информация о поставщике закалки
Используйте указанный метод для измерения концентрации., рабочая температура и поддержание ванны, если используется коммерческий полимерный закалщик.
Фактические испытания деталей
Конфигурация распыления, поток, давление, температура, концентрацию и время необходимо оценивать на реальной заготовке, поскольку геометрия и схема нагрева влияют на требуемые условия охлаждения..
Проверенные проверенные результаты
Приемлемое окно процесса должно быть связано с такими результатами, как твердость, профиль твердости, эффективная глубина слоя и любые соответствующие размерный или металлургические требования.
Как только процесс будет проверен, мониторинг производства должен быть сосредоточен на переменных, которые, как было доказано, имеют значение:
| Переменная процесса | Проверка производства |
|---|---|
| закалка | Правильная среда и рецептура |
| Поток | В пределах утвержденного рабочего диапазона |
| Давление | Подача распыления, где давление является контролируемым параметром |
| Схема распыления | Покрытие и состояние сопел или отверстий закалочного кольца |
| Объемная температура | В установленном диапазоне процесса |
| Концентрация полимера | Метод измерения, указанный поставщиком, где это применимо |
| Время закалки | Соотношение нагрева и закалки остается повторяемым |
| Фильтрация | Состояние, достаточное для защиты распылительных отверстий. |
| Танк / система циркуляции | Стабильный уровень и подача жидкости |
| Теплообменник / система охлаждения | Возможность поддерживать проверенное состояние ванны |
Важный момент – не записывать максимально возможное количество параметров.. Это сохранение того же самого проверенное условие закалки который использовался при аттестации процесса закалки.
Если в производственной детали позже появляются мягкие места или неравномерная твердость, записи о гашении затем можно сравнить с установленным базовым уровнем.. Более широкое расследование должно также учитывать материалы, схемы нагрева, положение катушки, перемещение заготовки и другие возможные причины, вместо того, чтобы предполагать, что за это ответственна система закалки..
Для этой более широкой проблемы устранения неполадок, существующие Неравномерная твердость после индукционной закалки: Причины появления мягких зон и как их предотвратить статья должна оставаться основной ссылкой, а не повторять здесь полную диагностическую последовательность..
Ключевой вывод
Повторяемая индукционная закалка требует большего, чем просто повторяемый нагрев. Распределение потока и распыления, температура закалки, концентрация полимера, где это применимо, и время закалки должно оставаться в пределах утвержденного технологического окна, чтобы заготовка получала повторяемые условия охлаждения..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Гарантирует ли стабильный общий поток повторяемую закалку??
Нет. Распределение спрея, состояние сопла или закалочного кольца, положение распылительной головки и движение заготовки влияют на местное охлаждение, даже если общий поток не изменился..
Холодная закалка всегда лучше??
Нет. Диапазон рабочих температур должен быть установлен во время разработки процесса и поддерживаться в этом утвержденном диапазоне при производстве.. Полимерные закалочные средства, в частности, менее сильно отводят тепло при повышении объемной температуры., но самая холодная возможная закалка не является автоматически правильным состоянием..
Показания рефрактометра совпадают с концентрацией полимера??
Не совсем. Рефрактометр сообщает показания рефракции., часто в °Брикс, который необходимо преобразовать с использованием коэффициента для конкретной закалки. Жесткая вода и загрязнения также могут изменить отношения., поэтому метод измерения должен соответствовать рекомендациям поставщика.
Должна ли задержка гашения всегда быть как можно более короткой??
Нет. Некоторые процессы намеренно используют определенную задержку.. Требование состоит в том, чтобы выбранное время соответствовало приложению и оставалось повторяемым., не то чтобы это минимально.
Проверьте окно процесса закалки
Отправьте свою закалку, конфигурация распыления и требования к закалке — мы можем помочь установить и поддерживать окно повторяемого процесса закалки.










