
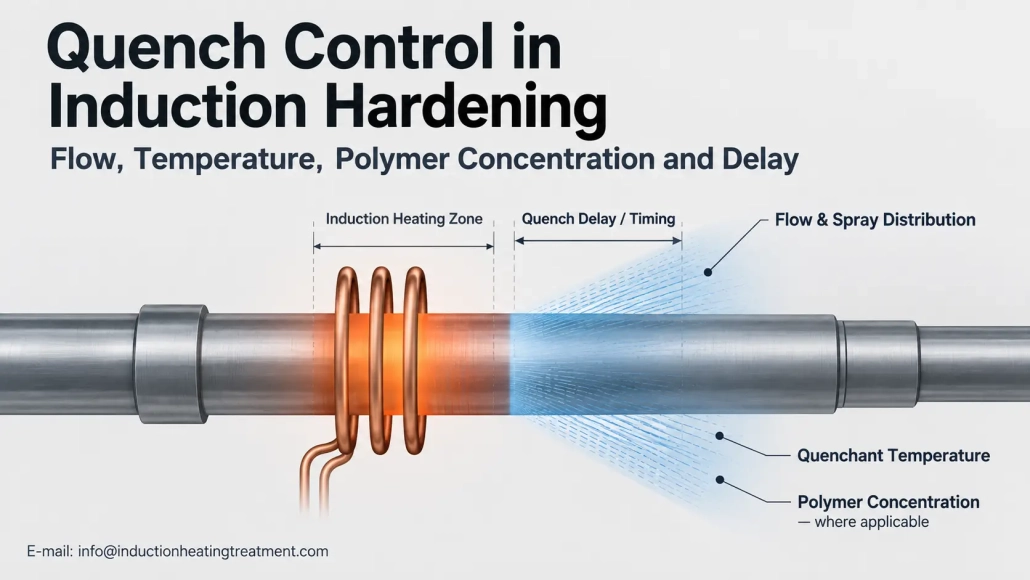
Kontrola hartowania w hartowaniu indukcyjnym: przepływ, Temperatura, Stężenie i opóźnienie polimeru
Jak warunki natryskiwania i kontrola hartowania wpływają na intensywność hartowania i powtarzalność procesu
Powtarzalny cykl nagrzewania indukcyjnego nie gwarantuje powtarzalnego efektu utwardzania, jeżeli stan ugaszenia zmiany.
W hartowaniu indukcyjnym, dostawa sprayu, temperatura hartowania, stężenie polimeru, tam gdzie ma to zastosowanie, oraz czas między nagrzewaniem a hartowaniem stanowią część receptury procesu.
2. Ugasić przepływ, Ciśnienie i dystrybucja strumienia
3. Dlaczego temperatura hartowania ma znaczenie
4. Jak stężenie polimeru zmienia zachowanie podczas hartowania
5. Dlaczego należy kontrolować opóźnienie i czas hartowania
6. Jak ustanowić i monitorować okno procesu hartowania
1. Dlaczego kontrola hartowania ma znaczenie po nagrzewaniu indukcyjnym
Podgrzewanie indukcyjne tworzy obszar austenityzowany, który ma utwardzić się. Następujące hartowanie określa, w jaki sposób ogrzewany obszar ochładza się w zakresie transformacji.
Z tego powodu, hartowanie indukcyjne należy traktować jako proces kontrolowany, a nie po prostu spray, który włącza się po podgrzaniu.
Układy hartujące w cieczy stosowane przy hartowaniu indukcyjnym obejmują natrysk otwarty, powódź, zanurzeniowe i zanurzeniowe systemy natryskowe. Hartowanie natryskowe jest szczególnie istotne w przypadku miejscowego hartowania indukcyjnego, ponieważ środek chłodzący może być skierowany w stronę strefy podgrzewanej.
Przydatną koncepcją jest tutaj złagodzić nasilenie. W praktyce, opisuje, jak silnie dany warunek hartowania usuwa ciepło z przedmiotu obrabianego. Wpływ na to ma nie tylko sama nazwa środka gaszącego; płynny ruch, Temperatura i sposób aplikacji również mają znaczenie.
Celem nie jest po prostu maksymalizacja chłodzenia. Wymagane warunki hartowania muszą być odpowiednie dla stali, podgrzewany wzór, geometria części i wymagania dotyczące końcowej obróbki cieplnej.
2. Ugasić przepływ, Ciśnienie i dystrybucja strumienia
Przydatny jest odczyt przepływomierza, ale nie opisuje w pełni stanu chłodzenia na powierzchni przedmiotu obrabianego.
Podczas hartowania natryskowego, na chłodzenie wpływa również sposób, w jaki ciecz dociera do gorącej powierzchni. Odpowiednie czynniki mogą obejmować:
•przepływ
•Ciśnienie natrysku
•Układ dyszy lub kryzy
•Konstrukcja z pierścieniem hartującym
•Pokrycie sprayem
•Kierunek uderzenia
•Odległość pomiędzy urządzeniem natryskowym a obrabianym przedmiotem
•Zablokowane lub zużyte otwory
•Kształt i ruch przedmiotu obrabianego
ASM opisuje wydajność hartowania natryskowego w kategoriach właściwości natryskiwania, takich jak prędkość kropel i strumień objętościowy, ilustrujące, dlaczego sam przepływ pompy nie jest pełnym opisem usuwania ciepła z powierzchni.
Ta sama zasada pojawia się w testach specyficznych dla indukcji. A 2024 w badaniu porównano dwa modele pierścieni chłodzących przy użyciu tego samego natężenia przepływu roztworu PAG i stwierdzono różne zachowanie chłodzenia pomiędzy tymi dwoma konstrukcjami pierścieni.
Zatem stabilny przepływ całkowity niekoniecznie dowodzi, że każda część podlega takim samym lokalnym warunkom chłodzenia.
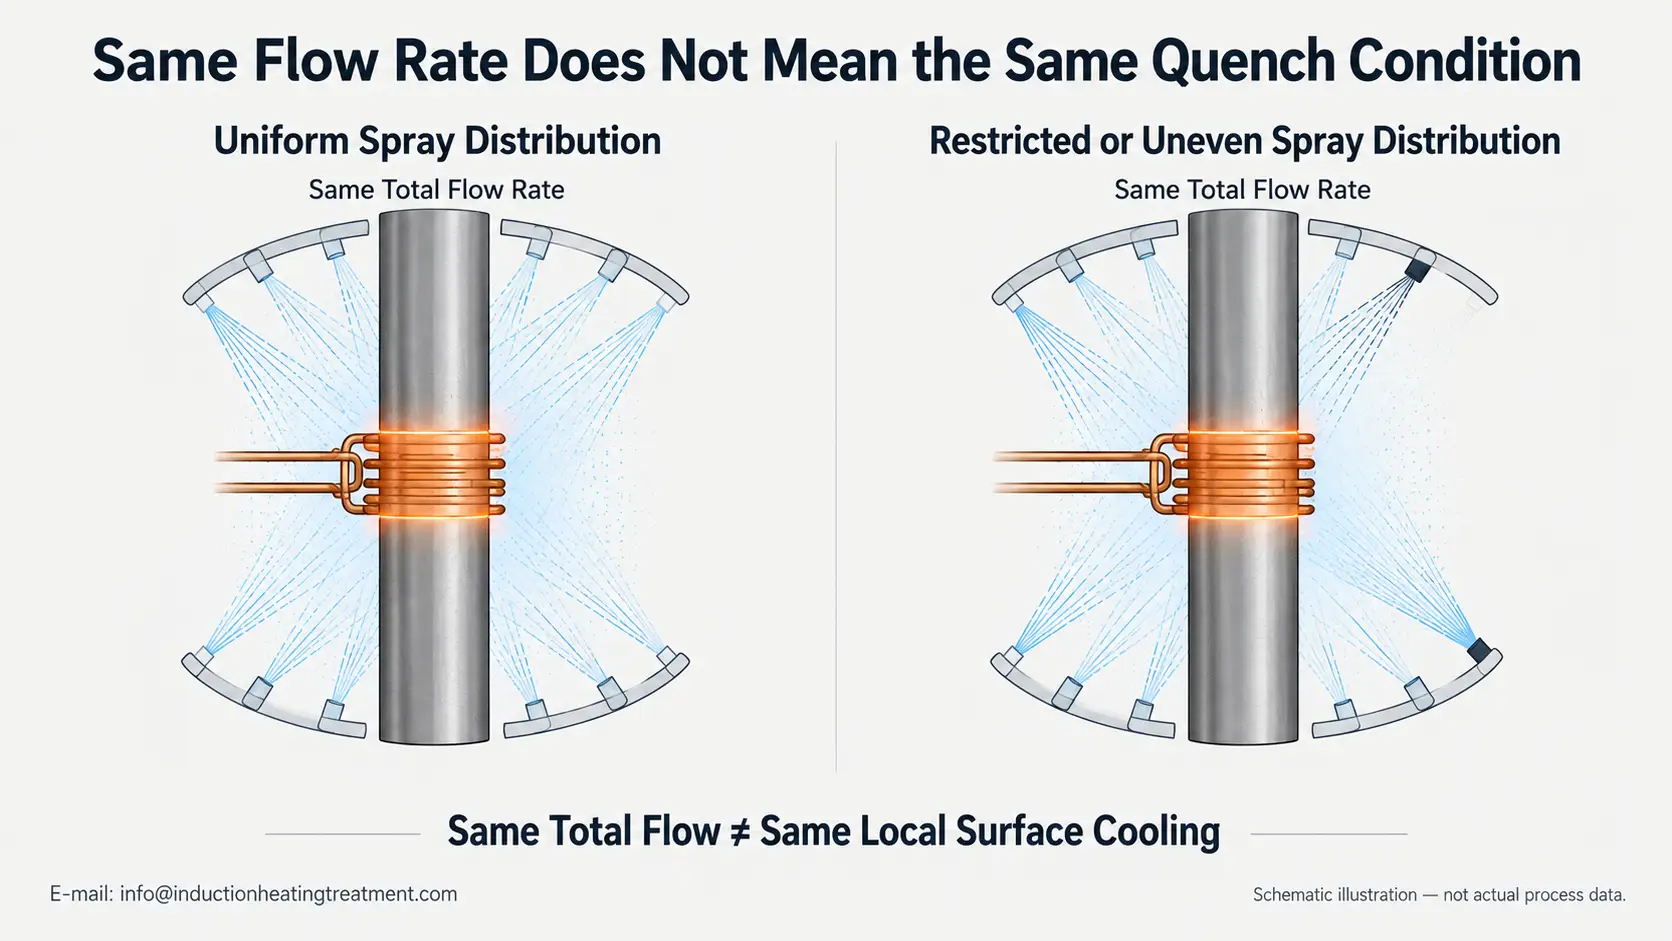
Ten sam całkowity przepływ może powodować różne lokalne warunki chłodzenia, gdy zmienia się rozkład oprysku.
Do kontroli produkcji, dlatego odczyty przepływu lub ciśnienia należy rozpatrywać łącznie ze stanem i położeniem głowicy natryskowej lub pierścienia chłodzącego.
3. Dlaczego temperatura hartowania ma znaczenie
Temperatura masy środka chłodzącego wpływa na jego zachowanie w zakresie przenoszenia ciepła.
Może to mieć znaczenie podczas ciągłej produkcji. Każdy nagrzany przedmiot przekazuje energię do układu chłodzenia, a kąpiel lub pętla cyrkulacyjna może stopniowo nagrzewać się, jeśli układ chłodzenia nie usuwa tego ciepła w wymaganym tempie.
Chłodziwa polimerowe są szczególnie wrażliwe na zmiany temperatury masy. W wytycznych branżowych zauważono, że ich szybkość ekstrakcji ciepła generalnie maleje wraz ze wzrostem temperatury środka chłodzącego w masie.
Nie oznacza to, że najzimniejszy możliwy środek chłodzący jest automatycznie właściwym stanem.
Należy ustalić odpowiedni zakres temperatur dla rzeczywistego procesu hartowania i utwardzania. W produkcji liczy się utrzymanie temperatury masy w zakresie zatwierdzonym podczas opracowywania procesu.
Przydatne kontrole mogą obejmować:
•Temperatura zbiornika hartowniczego
•Temperatura płynu powrotnego, jeśli ma to zastosowanie
•Stan wymiennika ciepła lub agregatu chłodniczego
•Poziom zbiornika i cyrkulacja
•Dryft temperaturowy podczas przedłużonej produkcji
Jeśli wyniki zmienią się dopiero po pewnym czasie działania systemu, przydatne może być porównanie temperatury hartowania z wcześniejszą stabilną produkcją.
4. Jak stężenie polimeru zmienia zachowanie podczas hartowania
Stężenie polimeru ma znaczenie tylko wtedy, gdy stosuje się wodny środek chłodzący polimer. Nie jest to uniwersalna zmienna sterująca hartowaniem w zwykłej wodzie.
Podczas hartowania indukcyjnego stosuje się PAG i inne chłodziwa polimerowe, ponieważ ich właściwości chłodzące można regulować w zależności od stanu roztworu. Preparat polimerowy, stężenie, temperatura i ruch płynu wpływają na wydajność hartowania.
Dla szczególnego ukojenia, zmiana stężenia może zmienić intensywność gaszenia. Wymagane stężenie należy zatem do walidowanego procesu, a nie jest traktowane jako uniwersalna wartość dla hartowania indukcyjnego.
Rzeczywista koncentracja może dryfować
Stan kąpieli może się zmieniać pod wpływem czynników takich jak:
•Parowanie wody
•Praktyki uzupełniania
•Ugasić straty poprzez przeciąganie
•Błędne dodatki
•Zanieczyszczenie innymi płynami procesowymi
Odparowanie jest szczególnie ważne, ponieważ utrata wody może zwiększyć stężenie polimeru, jeśli nie zostanie skorygowana.
Odczyty refraktometru również wymagają interpretacji
Do monitorowania roztworów polimerów powszechnie stosuje się refraktometry ręczne. Przyrząd zgłasza odczyt refrakcji, często w °Brixa, który jest następnie przekształcany przy użyciu współczynnika określonego dla konkretnego środka chłodzącego.
Dlatego też odczyt Brixa nie powinien być automatycznie traktowany jako rzeczywisty procent polimeru.
Twarda woda, rozpuszczone płyny procesowe i inne zanieczyszczenia mogą również wpływać na zależność pomiędzy odczytem refraktometru a rzeczywistym stanem kąpieli. Gdzie ważna jest dokładność, metoda pomiaru i współczynnik konwersji powinny być zgodne z zaleceniami dostawcy środka chłodzącego.
To ważne rozróżnienie:
Kontrola stężenia polimeru i kontrola refraktometru są ze sobą powiązane, ale to nie jest dokładnie to samo.
5. Dlaczego należy kontrolować opóźnienie i czas hartowania
Odstęp pomiędzy skutecznym nagrzewaniem indukcyjnym a skutecznym hartowaniem to kolejna zmienna procesowa.
Jest powszechnie opisywany jako ugasić opóźnienie czy czasem hartowania.
Sposób powstawania opóźnienia zależy od metody utwardzania.
Stała pozycja lub hartowanie jednorazowe
Opóźnienie może być kontrolowane głównie przez czas pomiędzy zakończeniem nagrzewania indukcyjnego a rozpoczęciem dostarczania chłodziwa.
Utwardzanie skanowane
Efektywny czas może zależeć od odstępu pomiędzy strefą grzania a strefą chłodzenia, a także względnej prędkości przesuwu.
W tej przerwie, ciepło nadal rozprowadza się wewnątrz przedmiotu obrabianego. Zmiana czasu chłodzenia może zatem zmienić rozkład temperatury występujący w momencie rozpoczęcia szybkiego chłodzenia.
Literatura branżowa dotycząca rozwiązywania problemów również traktuje czas lub odległość między nagrzewaniem a hartowaniem jako znaczącą zmienną dotyczącą hartowania indukcyjnego.
Najkrótsze możliwe opóźnienie nie jest automatycznie prawidłowe. Niektóre procesy celowo wykorzystują określone opóźnienie.
Ważnym wymaganiem jest to, aby wybrany moment był odpowiedni do zastosowania i pozostawał powtarzalny.
Efektywny czas hartowania może się zmieniać:
•Odpowiedź zaworu
•Kontrola czasu
•Szybkość skanowania
•Pozycja głowicy natryskowej
•Odstęp między nagrzewaniem a hartowaniem
•Mechaniczne pozycjonowanie lub ruch
Dlatego też czas należy traktować jako część receptury procesu, mającą istotny wpływ na wynik hartowania.
6. Jak ustanowić i monitorować okno procesu hartowania
przepływ, temperatura, stężenia polimeru i czasu nie należy przypisywać niezależnie.
Na przykład, roztwór polimeru o innej temperaturze objętościowej może nie wykazywać takiego samego właściwości chłodzących, nawet jeśli jego zmierzone stężenie pozostaje niezmienione. Podobnie, ten sam całkowity przepływ dostarczany przez inną geometrię pierścienia chłodzącego może powodować różne warunki chłodzenia powierzchniowego.
Praktyczny okno procesu wygaszania dlatego należy ustalać je na podstawie całego systemu, a nie jednego izolowanego ustawienia.
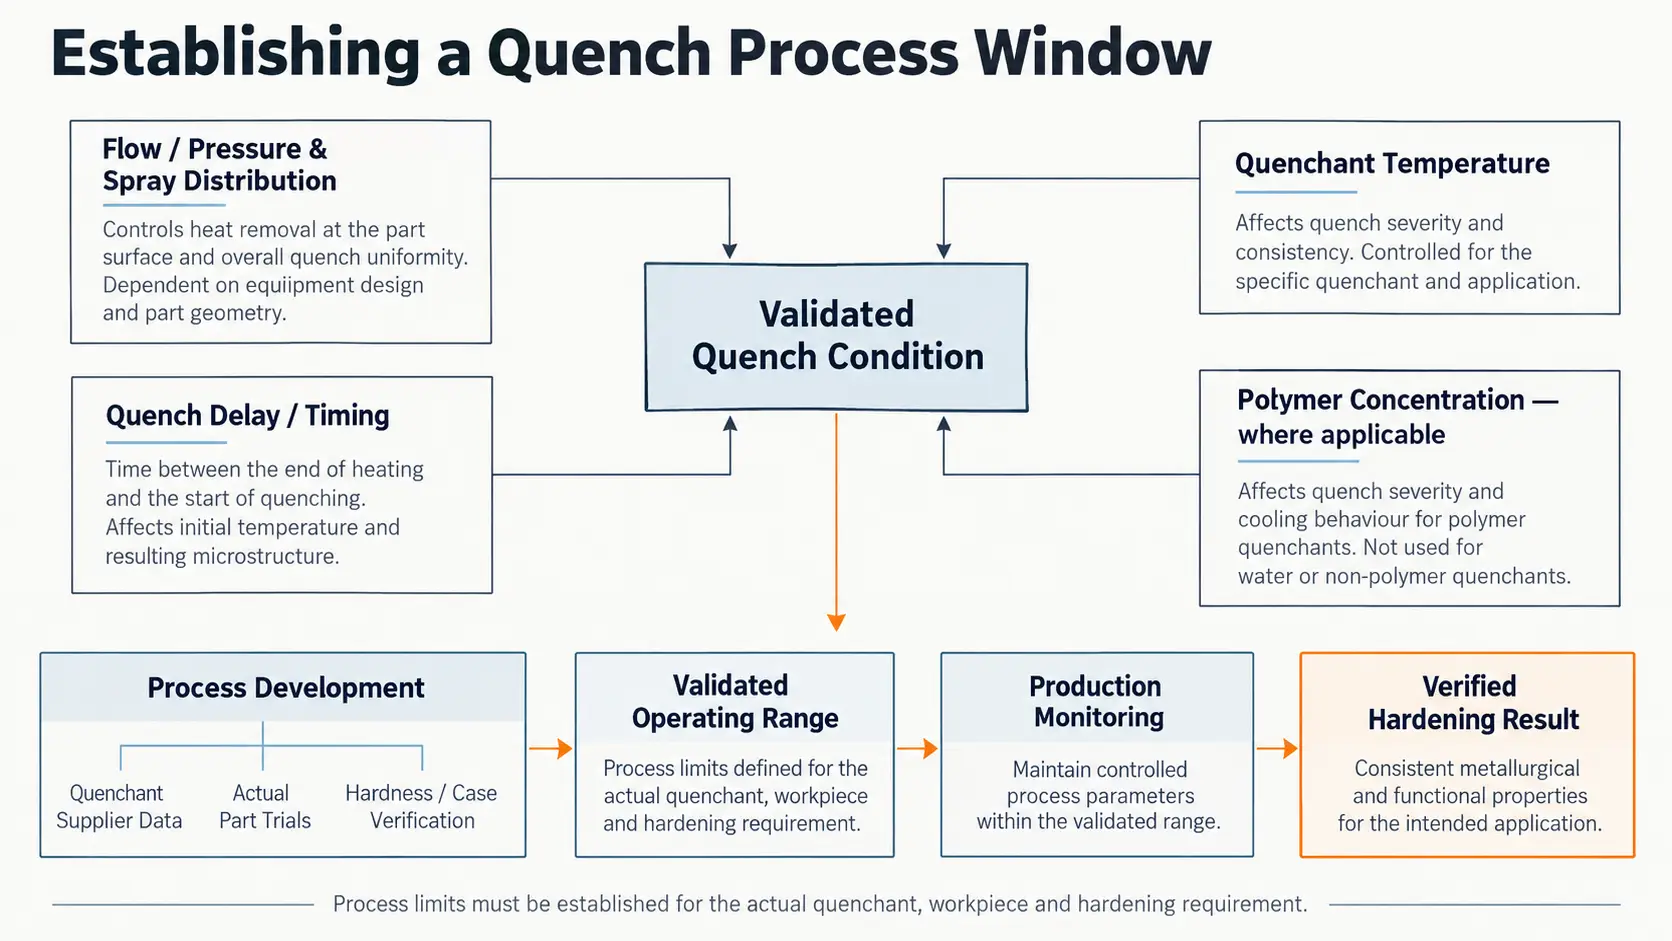
Okno procesu hartowania łączy hartowanie, przepływ, temperatura, stężenie i czas, aby uzyskać zweryfikowany wynik utwardzania.
Punkt wyjścia zwykle obejmuje:
Informacje o dostawcy środka hartowniczego
Użyj określonej metody pomiaru stężenia, temperatura robocza i konserwacja kąpieli, jeśli stosuje się dostępny na rynku polimerowy środek chłodzący.
Rzeczywiste próby częściowe
Konfiguracja sprayu, przepływ, ciśnienie, temperatura, stężenie i czas należy ocenić na rzeczywistym przedmiocie obrabianym, ponieważ geometria i wzór nagrzewania wpływają na wymagane warunki chłodzenia.
Zweryfikowane, wzmocnione wyniki
Akceptowalne okno procesu powinno być powiązane z wynikami takimi jak twardości, profilu twardości, efektywna głębokość oskupy i wszelkie istotne wymiarowy lub wymagania metalurgiczne.
Po zatwierdzeniu procesu, monitorowanie produkcji powinno koncentrować się na zmiennych, które okazały się istotne:
| Zmienna procesowa | Kontrola produkcji |
|---|---|
| Ugasić | Prawidłowe podłoże i formuła |
| przepływ | W zatwierdzonym zakresie roboczym |
| Ciśnienie | Dostarczanie natrysku, gdzie ciśnienie jest parametrem kontrolowanym |
| Wzór rozpylania | Pokrycie i stan dysz lub otworów pierścienia chłodzącego |
| Temperatura zbiorcza | W ustalonym zakresie procesu |
| Stężenie polimeru | Metoda pomiaru określona przez dostawcę, tam, gdzie ma to zastosowanie |
| Ugasić czas | Zależność nagrzewania-ochłodzenia pozostaje powtarzalna |
| Filtrowanie | Stan wystarczający do ochrony otworów natryskowych |
| Zbiornik / układ obiegowy | Stabilny poziom i dostarczanie płynu |
| Wymiennik ciepła / systemu chłodzenia | Potrafi utrzymać zatwierdzony stan kąpieli |
Ważne jest, aby nie rejestrować jak największej liczby parametrów. Chodzi o to, żeby zachować to samo potwierdzony warunek hartowania który stosowano przy kwalifikowaniu procesu hartowania.
Jeśli na części produkcyjnej pojawią się później miękkie plamy lub nierówna twardość, Zapisy dotyczące tłumienia można następnie porównać z ustaloną wartością bazową. Szersze dochodzenie powinno również uwzględnić istotne kwestie, wzoru nagrzewania, pozycja cewki, ruchu przedmiotu obrabianego i innych możliwych przyczyn, zamiast zakładać, że odpowiedzialny jest układ chłodzenia.
Dla tego szerszego problemu rozwiązywania problemów, istniejące Nierównomierna twardość po hartowaniu indukcyjnym: Przyczyny miękkich miejsc i jak im zapobiegać artykuł powinien pozostać głównym punktem odniesienia, a nie powtarzać tutaj pełną sekwencję diagnostyczną.
Klucz na wynos
Powtarzalne hartowanie indukcyjne wymaga czegoś więcej niż powtarzalnego ogrzewania. Przepływ i dystrybucja sprayu, temperatura hartowania, stężenie polimeru, tam gdzie ma to zastosowanie, i czas hartowania muszą mieścić się w zatwierdzonym oknie procesu, aby przedmiot obrabiany otrzymał powtarzalne warunki chłodzenia.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy stabilny przepływ całkowity gwarantuje powtarzalne hartowanie??
Nie. Dystrybucja sprayu, stan dyszy lub pierścienia chłodzącego, położenie głowicy natryskowej i ruch przedmiotu obrabianego wpływają na lokalne chłodzenie, nawet jeśli całkowity przepływ pozostaje niezmieniony.
Czy zimniejsze hartowanie jest zawsze lepsze?
Nie. Zakres temperatur roboczych powinien zostać ustalony podczas opracowywania procesu i utrzymywany w zatwierdzonym zakresie podczas produkcji. W szczególności środki chłodzące polimery odprowadzają ciepło w miarę wzrostu temperatury masy, ale najzimniejszy możliwy środek chłodzący nie jest automatycznie właściwym stanem.
Czy odczyt refraktometru jest taki sam, jak stężenie polimeru??
Nie dokładnie. Refraktometr zgłasza odczyt refrakcji, często w °Brixa, które należy przeliczyć stosując współczynnik dla konkretnego środka chłodzącego. Twarda woda i zanieczyszczenia również mogą zmienić tę relację, dlatego metoda pomiaru powinna być zgodna z zaleceniami dostawcy.
Czy opóźnienie wygaszania powinno być zawsze możliwie najkrótsze?
Nie. Niektóre procesy celowo wykorzystują określone opóźnienie. Wymagane jest, aby wybrany moment był odpowiedni do zastosowania i pozostawał powtarzalny, nie żeby było minimalne.
Sprawdź okno procesu hartowania
Wyślij swój środek gaśniczy, konfiguracja natrysku i wymagania dotyczące utwardzania — możemy pomóc w ustaleniu i utrzymaniu powtarzalnego okna procesu hartowania.










