
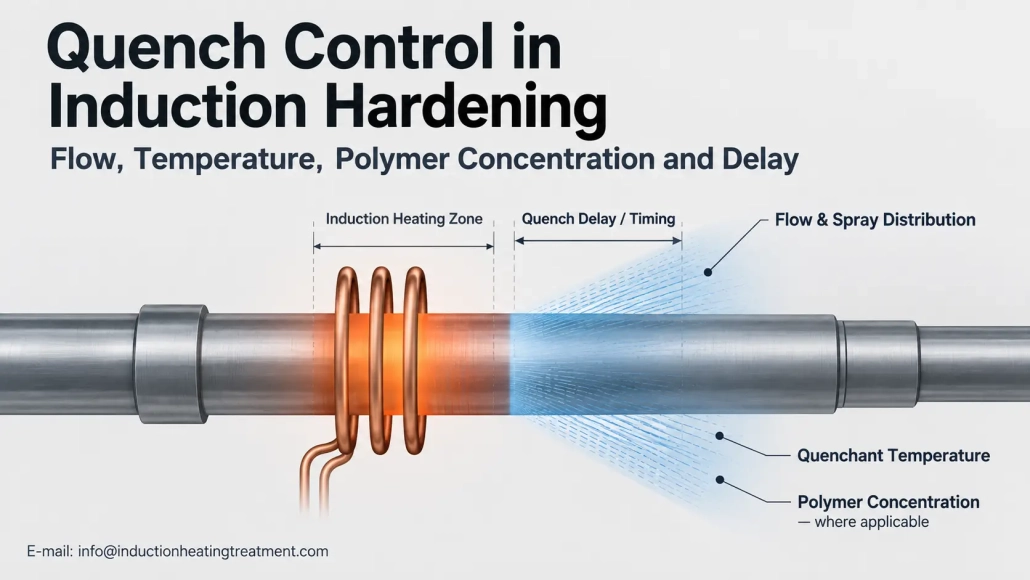
Controllo del raffreddamento nella tempra ad induzione: Flusso, Temperatura, Concentrazione e ritardo dei polimeri
In che modo le condizioni di spruzzatura e il controllo del quenchant influiscono sulla gravità del quench e sulla ripetibilità del processo
Un ciclo di riscaldamento a induzione ripetibile non garantisce un risultato indurito ripetibile se il condizione di spegnimento cambiamenti.
Nell'indurimento a induzione, erogazione a spruzzo, temperatura di raffreddamento, concentrazione del polimero ove applicabile, e i tempi tra il riscaldamento e lo spegnimento fanno tutti parte della ricetta del processo.
2. Flusso di spegnimento, Pressione e distribuzione dello spruzzo
3. Perché la temperatura del quenchant è importante
4. Come la concentrazione del polimero modifica il comportamento di raffreddamento
5. Perché il ritardo e la tempistica del raffreddamento devono essere controllati
6. Come stabilire e monitorare una finestra del processo di quench
1. Perché il controllo della tempra è importante dopo il riscaldamento a induzione
Riscaldamento ad induzione crea la regione austenitizzata destinata ad indurire. Il successivo quench determina il modo in cui la regione riscaldata si raffredda attraverso l'intervallo di trasformazione.
Per questa ragione, tempra per induzione dovrebbe essere trattato come un processo controllato piuttosto che semplicemente come uno spray che si attiva dopo il riscaldamento.
Le soluzioni di raffreddamento liquido utilizzate con l'indurimento a induzione includono lo spray aperto, alluvione, sistemi ad immersione e spruzzo sommerso. Il quenching a spruzzo è particolarmente rilevante per la tempra ad induzione localizzata perché il quenchant può essere diretto verso la zona riscaldata.
Un concetto utile ecco severità di spegnimento. In termini pratici, descrive la forza con cui una particolare condizione di raffreddamento rimuove il calore dal pezzo. È influenzato da qualcosa di più del solo nome del quenchant; movimento fluido, anche la temperatura e il metodo di applicazione contano.
L’obiettivo non è semplicemente massimizzare il raffreddamento. La condizione di raffreddamento richiesta deve essere adeguata all'acciaio, modello riscaldato, geometria della parte e requisiti del trattamento termico finale.
2. Flusso di spegnimento, Pressione e distribuzione dello spruzzo
È utile la lettura del flussometro, ma non descrive completamente la condizione di raffreddamento sulla superficie del pezzo.
Nella tempra a spruzzo, il raffreddamento è influenzato anche dal modo in cui il liquido raggiunge la superficie calda. I fattori rilevanti possono includere:
•Portata
•Pressione di spruzzo
•Disposizione dell'ugello o dell'orifizio
•Design ad anello di raffreddamento
•Copertura spray
•Direzione dell'urto
•Distanza tra il dispositivo di spruzzatura e il pezzo da lavorare
•Aperture ostruite o usurate
•Forma e movimento del pezzo
L'ASM descrive le prestazioni di raffreddamento a spruzzo in termini di caratteristiche dello spruzzo come velocità delle goccioline e flusso volumetrico, illustrando perché il flusso della pompa da solo non è una descrizione completa della rimozione del calore in superficie.
Lo stesso principio appare nei test specifici dell'induzione. Un 2024 Lo studio ha confrontato due modelli di anelli di raffreddamento utilizzando la stessa portata della soluzione PAG e ha riscontrato un comportamento di raffreddamento diverso tra i due modelli di anelli.
Quindi un flusso totale stabile non dimostra necessariamente che ogni parte riceva la stessa condizione di raffreddamento locale.
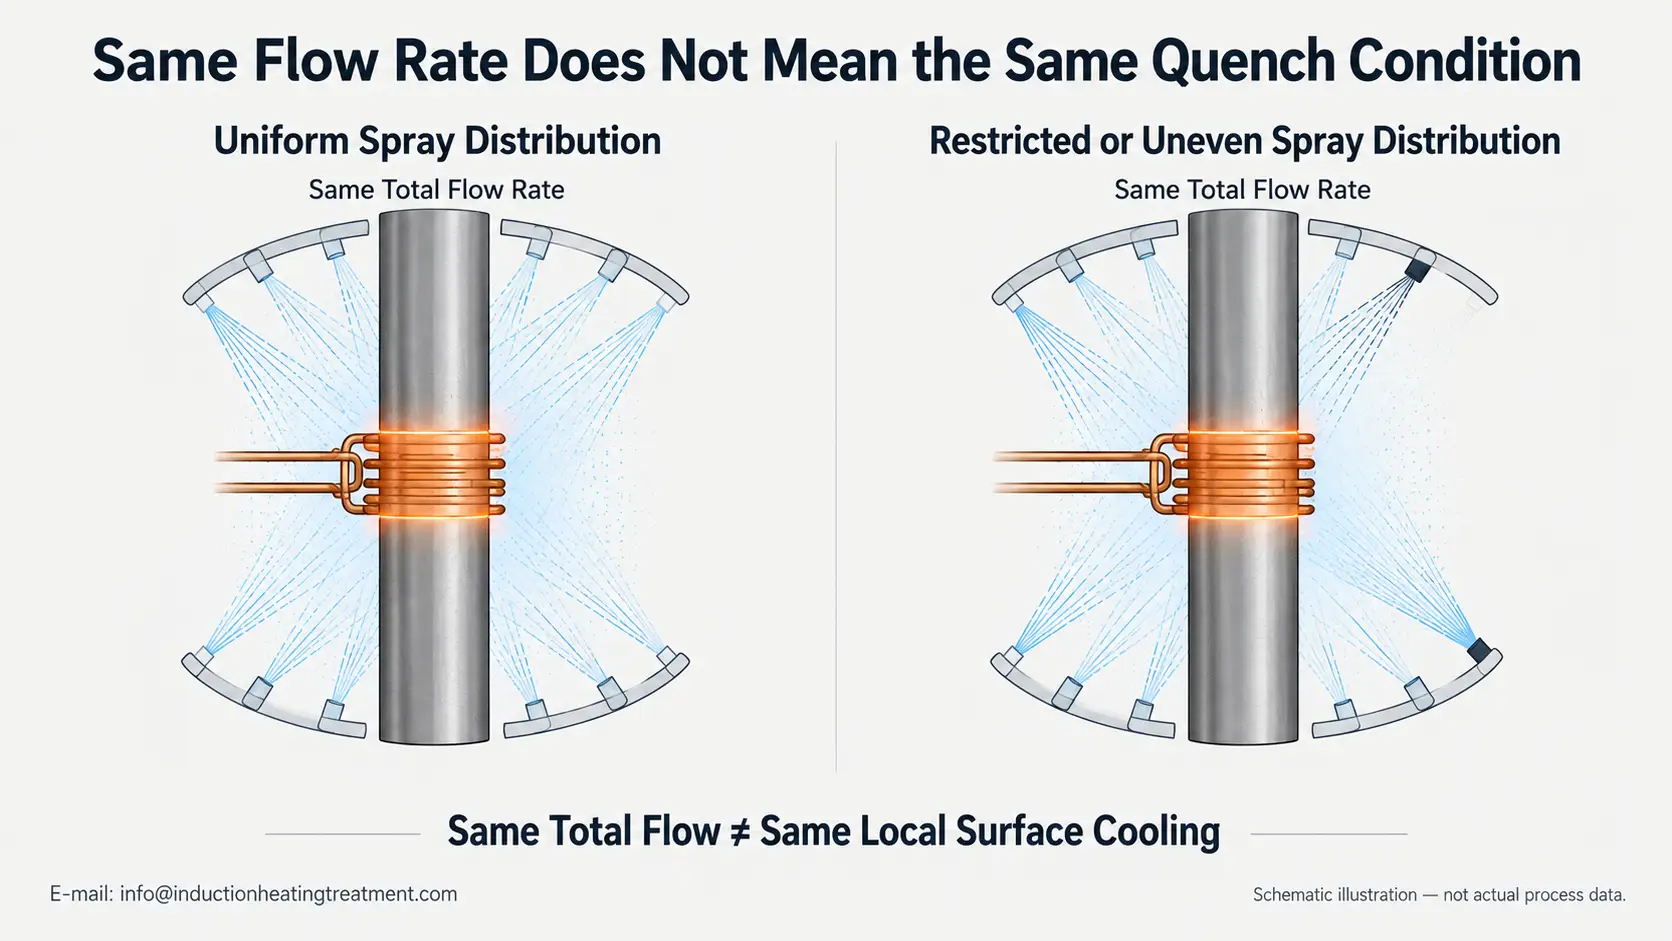
Lo stesso flusso totale può produrre diverse condizioni di raffreddamento locale quando cambia la distribuzione dello spray.
Per il controllo della produzione, le letture del flusso o della pressione devono pertanto essere considerate insieme alle condizioni e alla posizione della testina di nebulizzazione o dell'anello di raffreddamento.
3. Perché la temperatura del quenchant è importante
La temperatura complessiva del quenchant influisce sul suo comportamento di trasferimento del calore.
Questo può diventare importante durante la produzione continua. Ogni pezzo riscaldato trasferisce energia al sistema di raffreddamento, e il bagno o il circuito di circolazione possono diventare gradualmente più caldi se il sistema di raffreddamento non rimuove il calore alla velocità richiesta.
I quenchanti polimerici sono particolarmente sensibili ai cambiamenti della temperatura della massa. Le linee guida del settore rilevano che il loro tasso di estrazione del calore generalmente diminuisce all’aumentare della temperatura del quench in massa.
Ciò non significa che il quench più freddo possibile sia automaticamente la condizione corretta.
È necessario stabilire l'intervallo di temperatura appropriato per l'effettivo processo di tempra e indurimento. Ciò che conta nella produzione è mantenere la temperatura della massa entro l'intervallo convalidato durante lo sviluppo del processo.
I controlli utili possono includere:
•Temperatura del serbatoio di raffreddamento
•Temperatura del fluido di ritorno, ove rilevante
•Condizione dello scambiatore di calore o del refrigeratore
•Livello e circolazione del serbatoio
•Deriva della temperatura durante la produzione prolungata
Se i risultati cambiano solo dopo che il sistema è stato operativo per un certo periodo, può essere utile confrontare la temperatura di raffreddamento con la produzione stabile precedente.
4. Come la concentrazione del polimero modifica il comportamento di raffreddamento
La concentrazione del polimero è rilevante solo quando viene utilizzato un quenchant polimerico acquoso. Non è una variabile di controllo universale per l'estinzione in acqua semplice.
Il PAG e altri quenchanti polimerici vengono utilizzati nell'indurimento a induzione perché le loro caratteristiche di raffreddamento possono essere regolate attraverso le condizioni della soluzione. Formulazione polimerica, concentrazione, la temperatura e il movimento del fluido influiscono tutti sulle prestazioni di raffreddamento.
Per un dissetante particolare, un cambiamento nella concentrazione può modificare la gravità dell'estinzione. La concentrazione richiesta appartiene quindi al processo validato e non viene trattata come un valore universale per la tempra ad induzione.
La concentrazione effettiva può variare
Le condizioni del bagno possono cambiare a causa di fattori come:
•Evaporazione dell'acqua
•Pratiche di rifornimento
•Estinguere le perdite dovute al drag-out
•Aggiunte errate
•Contaminazione da altri fluidi di processo
L'evaporazione è particolarmente importante perché la perdita di acqua può aumentare la concentrazione del polimero se non viene corretta.
Anche le letture del rifrattometro necessitano di interpretazione
I rifrattometri portatili sono comunemente usati per monitorare le soluzioni polimeriche. Lo strumento riporta una lettura di rifrazione, spesso dentro °Brix, che viene poi convertito utilizzando il fattore specificato per il particolare quenchant.
Una lettura Brix quindi non dovrebbe essere trattata automaticamente come la percentuale effettiva del polimero.
Acqua dura, anche i fluidi di processo disciolti e altri contaminanti possono influenzare la relazione tra la lettura del rifrattometro e le effettive condizioni del bagno. Dove la precisione è importante, il metodo di misurazione e il fattore di conversione dovrebbero seguire le raccomandazioni del fornitore del quenchant.
Questa è una distinzione importante:
Il controllo della concentrazione del polimero e il controllo del rifrattometro sono correlati, ma non sono esattamente la stessa cosa.
5. Perché il ritardo e la tempistica del raffreddamento devono essere controllati
L'intervallo tra il riscaldamento a induzione efficace e la tempra efficace è un'altra variabile di processo.
Viene comunemente descritto come ritardo di spegnimento oppure tempi di tempra.
Il modo in cui viene creato il ritardo dipende dal metodo di rafforzamento.
A posizione fissa o tempra a colpo singolo
Il ritardo può essere controllato principalmente dal tempo che intercorre tra la fine del riscaldamento a induzione e l'inizio dell'erogazione del quench.
Tempra a scansione
Il tempo effettivo può dipendere dalla distanza tra la zona di riscaldamento e la zona di raffreddamento insieme alla relativa velocità di spostamento.
Durante questo intervallo, il calore continua a ridistribuirsi all'interno del pezzo. Una modifica dei tempi di raffreddamento può quindi modificare la distribuzione della temperatura presente quando inizia il raffreddamento rapido.
La letteratura sulla risoluzione dei problemi del settore considera anche il tempo o la distanza tra il riscaldamento e la tempra come una variabile significativa della tempra a induzione.
Il ritardo più breve possibile non è automaticamente quello corretto. Alcuni processi utilizzano intenzionalmente un ritardo definito.
Il requisito importante è che il momento selezionato sia appropriato per l'applicazione e rimanga ripetibile.
I tempi di spegnimento efficaci possono cambiare:
•Risposta della valvola
•Controllare i tempi
•Velocità di scansione
•Posizione della testina di spruzzo
•Spazio tra riscaldamento e raffreddamento
•Posizionamento o movimento meccanico
Questo è il motivo per cui i tempi dovrebbero essere considerati come parte della ricetta del processo in cui influiscono materialmente sul risultato dell'indurimento.
6. Come stabilire e monitorare una finestra del processo di quench
Flusso, temperatura, la concentrazione e i tempi del polimero non devono essere assegnati in modo indipendente.
Per esempio, una soluzione polimerica a una temperatura complessiva diversa potrebbe non avere lo stesso comportamento di raffreddamento anche quando la sua concentrazione misurata rimane invariata. Allo stesso modo, lo stesso flusso totale erogato attraverso una diversa geometria dell'anello di raffreddamento può produrre una diversa condizione di raffreddamento superficiale.
Un pratico finestra del processo di spegnimento dovrebbero pertanto essere stabiliti a partire dal sistema completo piuttosto che da un contesto isolato.
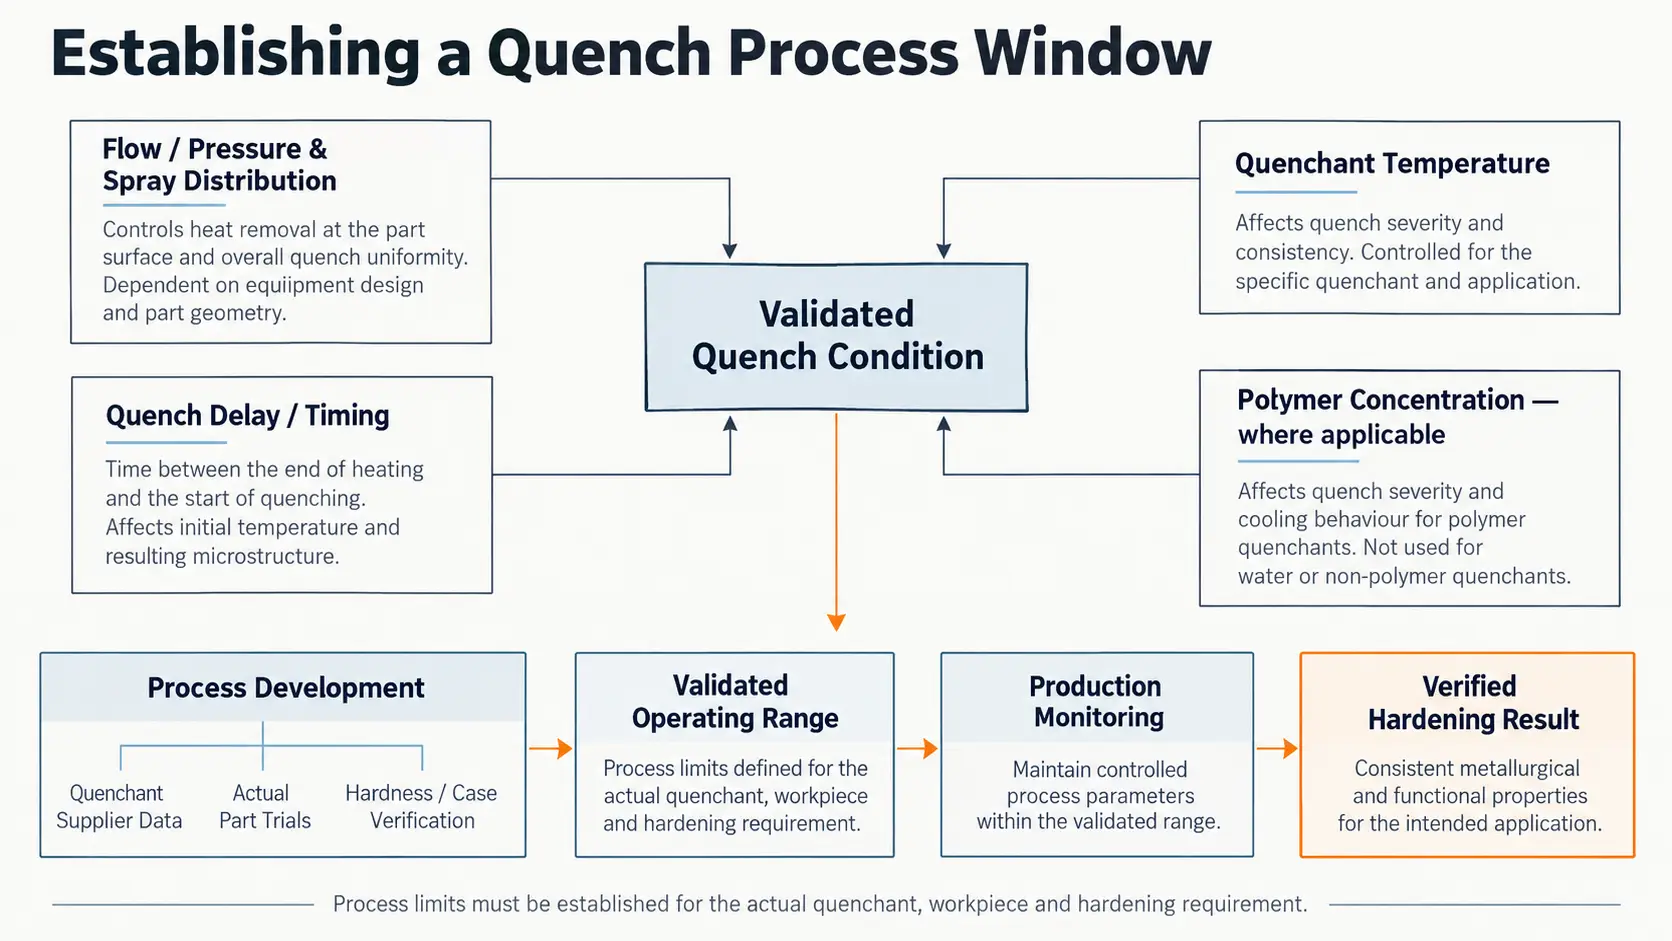
Una finestra del processo di quench collega quenchant, portata, temperatura, concentrazione e tempistica per un risultato di indurimento verificato.
Il punto di partenza normalmente include:
Informazioni sul fornitore del quenchant
Utilizzare il metodo specificato per la misurazione della concentrazione, temperatura operativa e manutenzione del bagno in cui è coinvolto un quenchante polimerico commerciale.
Prove su parti effettive
La configurazione dello spruzzo, portata, pressione, temperatura, la concentrazione e i tempi devono essere valutati sul pezzo reale perché la geometria e il modello riscaldato influenzano le condizioni di raffreddamento richieste.
Risultati verificati
La finestra del processo accettabile dovrebbe essere collegata a risultati come durezza, il profilo di dure, profondità effettiva del cassino e qualsiasi rilevante dimensionale o requisiti metallurgici.
Una volta convalidato il processo, il monitoraggio della produzione dovrebbe concentrarsi sulle variabili che si sono rivelate importanti:
| Variabile di processo | Controllo della produzione |
|---|---|
| Quenchant | Mezzo e formulazione corretti |
| Flusso | All'interno dell'intervallo operativo convalidato |
| Pressione | Erogazione dello spruzzo dove la pressione è un parametro controllato |
| Modello di spruzzo | Copertura e condizione degli ugelli o delle aperture degli anelli di raffreddamento |
| Temperatura di massa | All'interno dell'intervallo di processo stabilito |
| Concentrazione del polimero | Metodo di misurazione specificato dal fornitore, ove applicabile |
| Tempi di spegnimento | La relazione riscaldamento-tempra rimane ripetibile |
| Filtrazione | Condizione sufficiente per proteggere le aperture di spruzzatura |
| Cisterna / sistema di circolazione | Livello stabile e consegna del fluido |
| Scambiatore di calore / sistema di raffreddamento | In grado di mantenere le condizioni del bagno convalidate |
L'importante è non registrare il maggior numero possibile di parametri. È mantenere lo stesso condizione di spegnimento convalidata che è stato utilizzato quando il processo di indurimento è stato qualificato.
Se in seguito una parte di produzione sviluppa punti deboli o durezza irregolare, i record di quench possono quindi essere confrontati con la linea di base stabilita. Un’indagine più ampia dovrebbe considerare anche il materiale, modello di riscaldamento, posizione della bobina, movimento del pezzo e altre possibili cause, anziché dare per scontato che il sistema di raffreddamento ne sia responsabile.
Per quel problema di risoluzione dei problemi più ampio, l'esistente Durezza Irregolare Dopo Tempra a Induzione: Cause dei Punti Molli e Come Prevenirli L’articolo dovrebbe rimanere il riferimento principale piuttosto che ripetere qui l’intera sequenza diagnostica.
Chiave da asporto
Tempra ad induzione ripetibile richiede un riscaldamento più che ripetibile. Flusso e distribuzione dello spruzzo, temperatura di raffreddamento, concentrazione del polimero ove applicabile, e i tempi di raffreddamento devono rimanere all'interno di una finestra di processo convalidata in modo che il pezzo riceva una condizione di raffreddamento ripetibile.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Un flusso totale stabile garantisce un quench ripetibile?
No. Distribuzione a spruzzo, condizioni dell'ugello o dell'anello di raffreddamento, La posizione della testina di spruzzatura e il movimento del pezzo in lavorazione influiscono tutti sul raffreddamento locale anche quando il flusso totale rimane invariato.
È sempre meglio un raffreddamento più freddo?
No. L'intervallo di temperatura operativa deve essere stabilito durante lo sviluppo del processo e mantenuto entro l'intervallo convalidato durante la produzione. I quenchant polimerici in particolare estraggono il calore meno fortemente all'aumentare della temperatura della massa, ma il quench più freddo possibile non è automaticamente la condizione corretta.
Un rifrattometro legge la stessa concentrazione del polimero?
Non esattamente. Un rifrattometro riporta una lettura rifrattiva, spesso dentro °Brix, che dovrà essere convertito utilizzando il fattore relativo allo specifico quenchant. Anche l’acqua dura e i contaminanti possono spostare il rapporto, quindi il metodo di misurazione dovrebbe seguire le raccomandazioni del fornitore.
Il ritardo di spegnimento dovrebbe essere sempre il più breve possibile?
No. Alcuni processi utilizzano intenzionalmente un ritardo definito. Il requisito è che la tempistica selezionata sia appropriata per l'applicazione e rimanga ripetibile, non che sia minimo.
Convalida la finestra del processo di quench
Invia il tuo dissetante, configurazione dello spray e requisiti di indurimento — possiamo aiutare a stabilire e mantenere una finestra di processo di quench ripetibile.










