
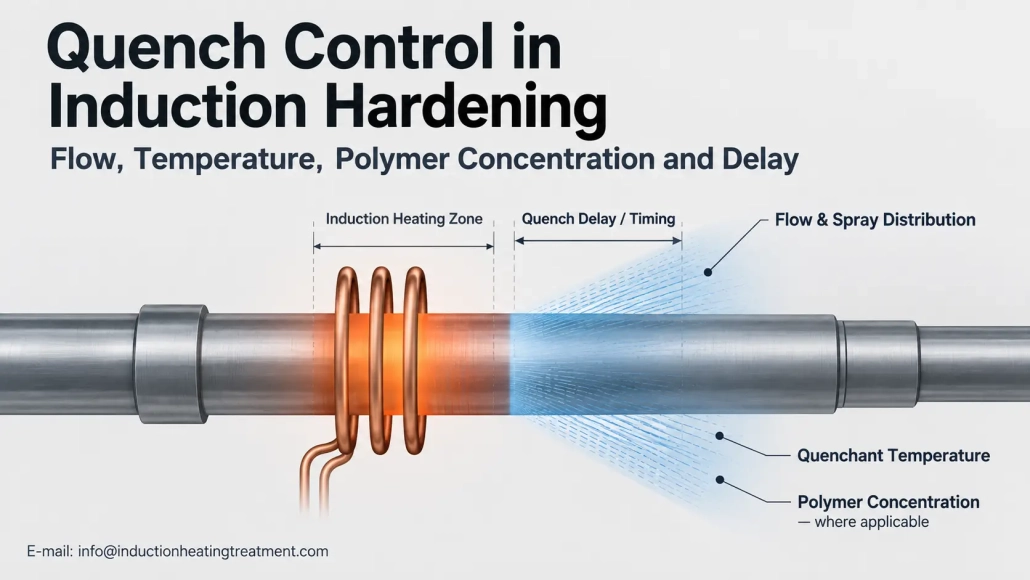
การควบคุมการดับในการชุบแข็งแบบเหนี่ยวนำ: การไหล, อุณหภูมิ, ความเข้มข้นและความล่าช้าของโพลีเมอร์
สภาวะของสเปรย์และการควบคุมปฏิกิริยาส่งผลต่อความรุนแรงของการดับและความสามารถในการทำซ้ำของกระบวนการอย่างไร
วงจรการให้ความร้อนด้วยการเหนี่ยวนำซ้ำไม่ได้รับประกันว่าจะได้ผลลัพธ์ที่แข็งตัวซ้ำได้หาก ดับสภาพ การเปลี่ยนแปลง.
ในการชุบแข็งด้วยการเหนี่ยวนำ, การจัดส่งสเปรย์, อุณหภูมิดับลง, ความเข้มข้นของโพลีเมอร์ตามความเหมาะสม, และระยะเวลาระหว่างการให้ความร้อนและการดับทั้งหมดเป็นส่วนหนึ่งของสูตรกระบวนการ.
2. ดับการไหล, การกระจายแรงดันและสเปรย์
3. เหตุใดอุณหภูมิ Quenchant จึงมีความสำคัญ
4. ความเข้มข้นของโพลีเมอร์เปลี่ยนแปลงพฤติกรรมการดับอย่างไร
5. เหตุใดจึงต้องควบคุมการหน่วงเวลาดับและกำหนดเวลา
6. วิธีสร้างและตรวจสอบหน้าต่างกระบวนการดับ
1. เหตุใดการควบคุมการดับจึงมีความสำคัญหลังจากการทำความร้อนแบบเหนี่ยวนำ
การให้ความร้อนด้วยเหนี่ยวนำ สร้างบริเวณออสเทนไนซ์ที่มีจุดมุ่งหมายให้แข็งตัว. การดับต่อไปนี้จะกำหนดวิธีที่บริเวณที่ได้รับความร้อนจะเย็นลงตลอดช่วงการเปลี่ยนแปลง.
ด้วยเหตุนี้, การเหนี่ยวนำการดับ ควรถือเป็นกระบวนการควบคุมมากกว่าแค่สเปรย์ที่จะเปิดหลังจากให้ความร้อน.
การจัดเตรียมการดับด้วยของเหลวที่ใช้กับการชุบแข็งแบบเหนี่ยวนำรวมถึงการพ่นสเปรย์แบบเปิด, น้ำท่วม, ระบบสเปรย์แช่และจมอยู่ใต้น้ำ. การชุบแข็งแบบสเปรย์มีความเกี่ยวข้องอย่างยิ่งกับการชุบแข็งแบบเหนี่ยวนำเฉพาะจุด เนื่องจากสามารถส่งสารให้ความร้อนไปยังโซนร้อนได้โดยตรง.
แนวคิดที่เป็นประโยชน์ที่นี่คือ ดับความรุนแรง. ในแง่ปฏิบัติ, โดยจะอธิบายว่าสภาวะการดับโดยเฉพาะจะขจัดความร้อนออกจากชิ้นงานได้มากเพียงใด. มันได้รับอิทธิพลมากกว่าชื่อของความลุ่มหลงเพียงอย่างเดียว; การเคลื่อนไหวของของไหล, อุณหภูมิและวิธีการใช้งานก็มีความสำคัญเช่นกัน.
วัตถุประสงค์ไม่ใช่เพียงการเพิ่มความเย็นสูงสุดเท่านั้น. สภาวะการดับที่ต้องการต้องเหมาะสมกับเหล็ก, รูปแบบความร้อน, รูปทรงของชิ้นส่วนและข้อกำหนดการรักษาความร้อนขั้นสุดท้าย.
2. ดับการไหล, การกระจายแรงดันและสเปรย์
การอ่านมิเตอร์วัดการไหลมีประโยชน์, แต่ไม่ได้อธิบายสภาวะการระบายความร้อนที่พื้นผิวชิ้นงานได้ครบถ้วน.
ในการดับสเปรย์, การระบายความร้อนยังได้รับอิทธิพลจากการที่ของเหลวไปถึงพื้นผิวที่ร้อนอีกด้วย. ปัจจัยที่เกี่ยวข้องอาจได้แก่:
•อัตราการไหล
•แรงดันสเปรย์
•การจัดเรียงหัวฉีดหรือปาก
•การออกแบบแหวนดับ
•สเปรย์ครอบคลุม
•ทิศทางการปะทะ
•ระยะห่างระหว่างอุปกรณ์สเปรย์กับชิ้นงาน
•ช่องเปิดที่ถูกบล็อกหรือสึกหรอ
•รูปร่างและการเคลื่อนตัวของชิ้นงาน
ASM อธิบายประสิทธิภาพในการดับสเปรย์ในแง่ของคุณลักษณะของสเปรย์ เช่น ความเร็วหยดและฟลักซ์ปริมาตร, แสดงให้เห็นว่าเหตุใดการไหลของปั๊มเพียงอย่างเดียวจึงไม่ใช่คำอธิบายที่สมบูรณ์ของการระบายความร้อนที่พื้นผิว.
หลักการเดียวกันนี้ปรากฏในการทดสอบเฉพาะการเหนี่ยวนำ. ก 2024 การศึกษาเปรียบเทียบการออกแบบวงแหวนดับสองแบบในขณะที่ใช้อัตราการไหลของสารละลาย PAG เดียวกัน และพบพฤติกรรมการระบายความร้อนที่แตกต่างกันระหว่างการออกแบบวงแหวนทั้งสอง.
ดังนั้นการไหลรวมที่เสถียรไม่จำเป็นต้องพิสูจน์ว่าทุกส่วนได้รับสภาวะการดับในพื้นที่เดียวกัน.
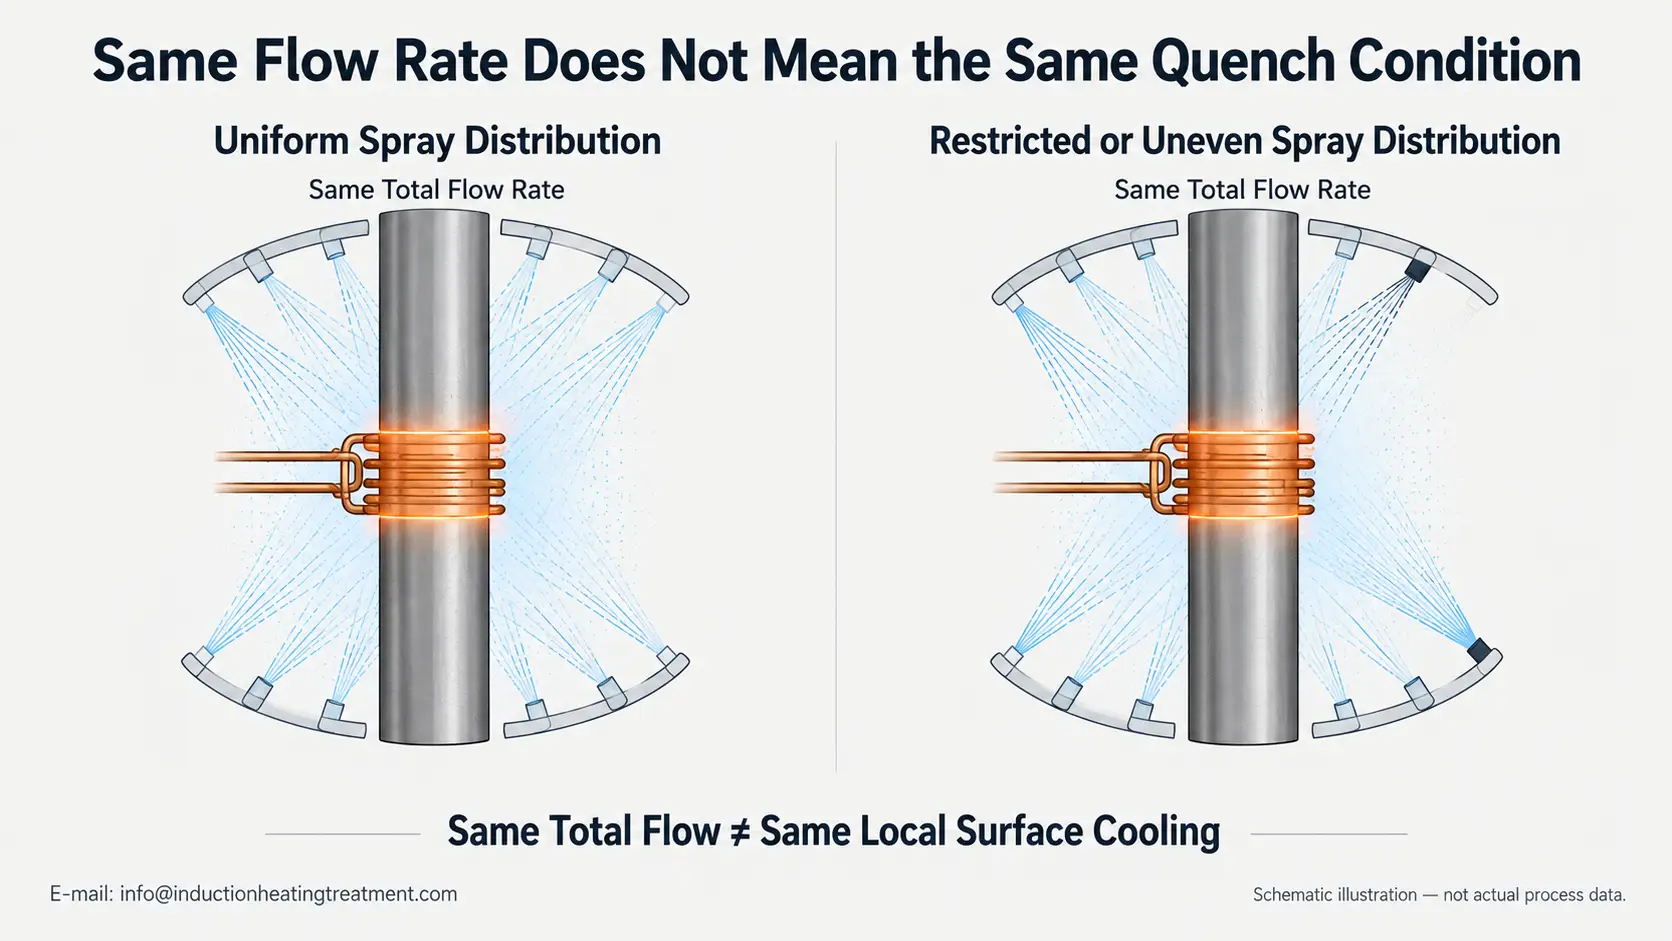
การไหลรวมที่เท่ากันสามารถสร้างสภาวะการทำความเย็นในพื้นที่ที่แตกต่างกันเมื่อการกระจายตัวของสเปรย์เปลี่ยนแปลง.
สำหรับการควบคุมการผลิต, ดังนั้นควรพิจารณาการอ่านค่าการไหลหรือความดันร่วมกับสภาพและตำแหน่งของหัวสเปรย์หรือแหวนดับ.
3. เหตุใดอุณหภูมิ Quenchant จึงมีความสำคัญ
อุณหภูมิโดยรวมของการทำให้เย็นลงส่งผลต่อพฤติกรรมการถ่ายเทความร้อน.
สิ่งนี้อาจมีความสำคัญในระหว่างการผลิตต่อเนื่อง. ชิ้นงานที่ได้รับความร้อนแต่ละชิ้นจะถ่ายเทพลังงานเข้าสู่ระบบดับ, และอ่างหรือวงจรหมุนเวียนจะค่อยๆ อุ่นขึ้นหากระบบทำความเย็นไม่สามารถขจัดความร้อนนั้นออกไปได้ในอัตราที่ต้องการ.
การเพิ่มปริมาณของโพลีเมอร์มีความไวต่อการเปลี่ยนแปลงของอุณหภูมิรวมเป็นพิเศษ. ข้อแนะนำทางอุตสาหกรรมตั้งข้อสังเกตว่าอัตราการสกัดความร้อนโดยทั่วไปจะลดลงเมื่ออุณหภูมิการคลายตัวของสารปริมาณมากเพิ่มขึ้น.
นั่นไม่ได้หมายความว่าความดับที่เย็นที่สุดที่เป็นไปได้จะเป็นสภาวะที่ถูกต้องโดยอัตโนมัติ.
ควรกำหนดช่วงอุณหภูมิที่เหมาะสมสำหรับกระบวนการชุบแข็งและการชุบแข็งจริง. สิ่งสำคัญในการผลิตคือการรักษาอุณหภูมิรวมให้อยู่ในช่วงที่ได้รับการตรวจสอบระหว่างการพัฒนากระบวนการ.
การตรวจสอบที่เป็นประโยชน์อาจรวมถึง:
•อุณหภูมิถังดับ
•อุณหภูมิของไหลย้อนกลับตามความเหมาะสม
•สภาพเครื่องแลกเปลี่ยนความร้อนหรือเครื่องทำความเย็น
•ระดับถังและการไหลเวียน
•อุณหภูมิเคลื่อนตัวระหว่างการผลิตแบบขยาย
หากผลลัพธ์เปลี่ยนแปลงหลังจากระบบทำงานมาระยะหนึ่งแล้วเท่านั้น, การเปรียบเทียบอุณหภูมิการให้ความร้อนกับการผลิตที่เสถียรก่อนหน้านี้จะมีประโยชน์.
4. ความเข้มข้นของโพลีเมอร์เปลี่ยนแปลงพฤติกรรมการดับอย่างไร
ความเข้มข้นของโพลีเมอร์จะเกี่ยวข้องเฉพาะในกรณีที่ใช้การทำให้ละลายของโพลีเมอร์ที่เป็นน้ำเท่านั้น. ไม่ใช่ตัวแปรควบคุมแบบสากลสำหรับการดับน้ำธรรมดา.
PAG และปริมาณพอลิเมอร์อื่นๆ ใช้ในการชุบแข็งแบบเหนี่ยวนำ เนื่องจากคุณลักษณะการระบายความร้อนสามารถปรับได้ตามสภาวะของสารละลาย. สูตรโพลีเมอร์, ความเข้มข้น, อุณหภูมิและการเคลื่อนที่ของของไหลล้วนส่งผลต่อประสิทธิภาพการดับ.
เพื่อความชื่นใจเป็นพิเศษ, การเปลี่ยนแปลงความเข้มข้นสามารถเปลี่ยนความรุนแรงของการดับได้. ดังนั้นความเข้มข้นที่ต้องการจึงเป็นของกระบวนการที่ผ่านการตรวจสอบแล้ว แทนที่จะถือเป็นค่าสากลสำหรับการชุบแข็งแบบเหนี่ยวนำ.
ความเข้มข้นที่แท้จริงสามารถล่องลอยได้
สภาพการอาบน้ำสามารถเปลี่ยนแปลงได้ด้วยปัจจัยต่างๆ เช่น:
•การระเหยของน้ำ
•แนวทางปฏิบัติในการเติมเงิน
•บรรเทาการสูญเสียด้วยการลากออก
•การเพิ่มเติมที่ไม่ถูกต้อง
•การปนเปื้อนจากของเหลวในกระบวนการอื่นๆ
การระเหยมีความสำคัญอย่างยิ่ง เนื่องจากการสูญเสียน้ำสามารถเพิ่มความเข้มข้นของโพลีเมอร์ได้หากไม่ได้รับการแก้ไข.
การอ่านค่าของเครื่องวัดการหักเหของแสงยังต้องมีการตีความอีกด้วย
เครื่องวัดการหักเหของแสงแบบมือถือมักใช้ในการตรวจสอบสารละลายโพลีเมอร์. เครื่องมือรายงานการอ่านค่าการหักเหของแสง, มักจะเข้า °บริกซ์, ซึ่งจะถูกแปลงโดยใช้ปัจจัยที่ระบุสำหรับความลุ่มหลงเฉพาะ.
การอ่านค่า Brix จึงไม่ควรถือเป็นเปอร์เซ็นต์โพลีเมอร์ตามจริงโดยอัตโนมัติ.
น้ำกระด้าง, ของเหลวในกระบวนการละลายและสิ่งปนเปื้อนอื่นๆ อาจส่งผลต่อความสัมพันธ์ระหว่างการอ่านค่าของเครื่องวัดการหักเหของแสงและสภาพการอาบน้ำที่แท้จริง. เมื่อความถูกต้องเป็นสิ่งสำคัญ, วิธีการวัดและปัจจัยการแปลงควรเป็นไปตามคำแนะนำของซัพพลายเออร์ที่ระงับ.
นี่เป็นความแตกต่างที่สำคัญ:
การควบคุมความเข้มข้นของโพลีเมอร์และการควบคุมเครื่องวัดการหักเหของแสงมีความสัมพันธ์กัน, แต่มันไม่เหมือนกันเสียทีเดียว.
5. เหตุใดจึงต้องควบคุมการหน่วงเวลาดับและกำหนดเวลา
ช่วงเวลาระหว่างการให้ความร้อนแบบเหนี่ยวนำที่มีประสิทธิภาพและการดับที่มีประสิทธิภาพเป็นอีกตัวแปรหนึ่งของกระบวนการ.
โดยทั่วไปจะมีคำอธิบายว่า ดับความล่าช้า หรือ เวลาการชุบแข็ง.
วิธีการสร้างความล่าช้านั้นขึ้นอยู่กับวิธีการชุบแข็ง.
ตำแหน่งคงที่หรือ การชุบแข็งครั้งเดียว
ความล่าช้าอาจถูกควบคุมเป็นหลักโดยเวลาระหว่างการสิ้นสุดของการทำความร้อนแบบเหนี่ยวนำและการเริ่มต้นการส่งมอบความคลาดเคลื่อน.
การชุบแข็งแบบสแกน
ระยะเวลาที่มีประสิทธิภาพอาจขึ้นอยู่กับระยะห่างระหว่างโซนทำความร้อนและโซนดับพร้อมกับความเร็วการเคลื่อนที่สัมพัทธ์.
ในช่วงเวลาดังกล่าว, ความร้อนยังคงกระจายภายในชิ้นงานต่อไป. การเปลี่ยนแปลงระยะเวลาดับจึงสามารถเปลี่ยนการกระจายของอุณหภูมิเมื่อเริ่มการทำความเย็นอย่างรวดเร็ว.
เอกสารการแก้ไขปัญหาทางอุตสาหกรรมยังถือว่าเวลาหรือระยะห่างระหว่างการให้ความร้อนและการดับเป็นตัวแปรการชุบแข็งแบบเหนี่ยวนำที่มีความหมาย.
การหน่วงเวลาที่สั้นที่สุดที่เป็นไปได้ไม่ใช่การหน่วงเวลาที่ถูกต้องโดยอัตโนมัติ. กระบวนการบางอย่างจงใจใช้การหน่วงเวลาที่กำหนดไว้.
ข้อกำหนดที่สำคัญคือระยะเวลาที่เลือกนั้นเหมาะสมกับการใช้งานและยังคงสามารถทำซ้ำได้.
ระยะเวลาการดับที่มีประสิทธิภาพสามารถเปลี่ยนแปลงได้:
•การตอบสนองของวาล์ว
•การควบคุมเวลา
•ความเร็วในการสแกน
•ตำแหน่งหัวสเปรย์
•ระยะห่างระหว่างความร้อนถึงดับ
•ตำแหน่งทางกลหรือการเคลื่อนที่
นี่คือเหตุผลว่าทำไมการกำหนดเวลาจึงควรถือเป็นส่วนหนึ่งของสูตรกระบวนการ ซึ่งจะส่งผลกระทบอย่างมากต่อผลลัพธ์การชุบแข็ง.
6. วิธีสร้างและตรวจสอบหน้าต่างกระบวนการดับ
การไหล, อุณหภูมิ, ไม่ควรกำหนดความเข้มข้นและจังหวะเวลาของโพลีเมอร์อย่างอิสระ.
ตัวอย่างเช่น, สารละลายโพลีเมอร์ที่อุณหภูมิรวมต่างกันอาจไม่มีลักษณะการทำความเย็นเหมือนกัน แม้ว่าความเข้มข้นที่วัดได้จะไม่เปลี่ยนแปลงก็ตาม. เช่นเดียวกัน, การไหลรวมเดียวกันที่ส่งผ่านรูปทรงวงแหวนดับที่แตกต่างกันสามารถสร้างสภาวะการทำความเย็นที่พื้นผิวที่แตกต่างกันได้.
การปฏิบัติ ดับหน้าต่างกระบวนการ ดังนั้นควรสร้างจากระบบที่สมบูรณ์มากกว่าจากการตั้งค่าแบบแยกเดี่ยว.
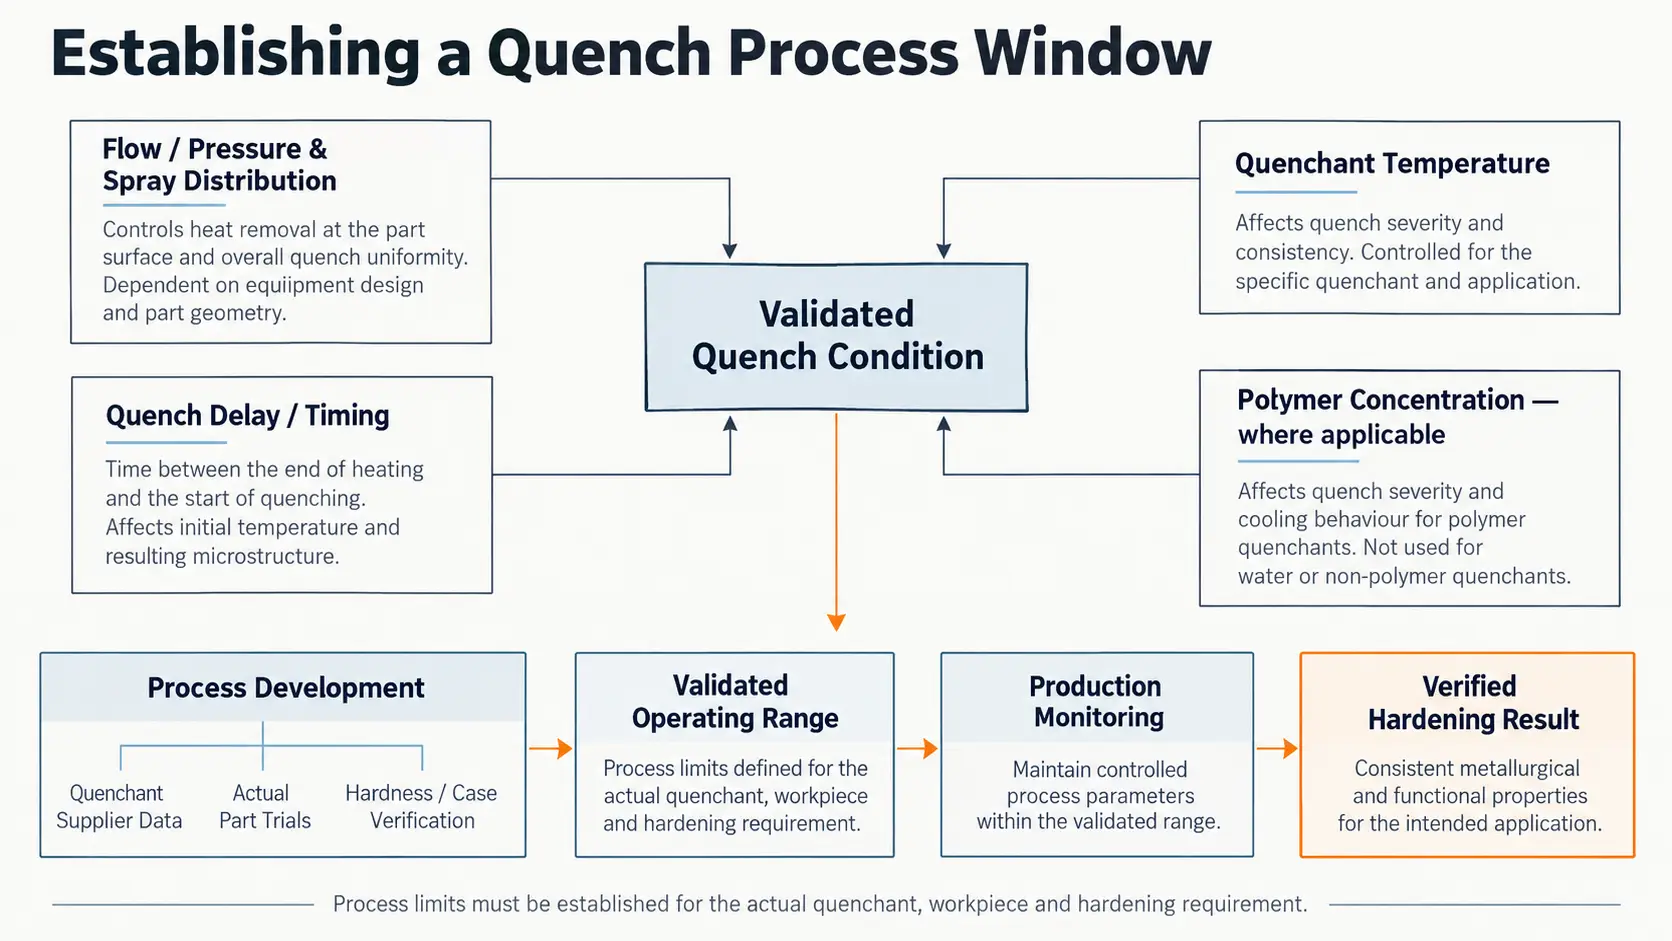
หน้าต่างกระบวนการดับจะเชื่อมโยงความลุ่มหลง, การไหล, อุณหภูมิ, ความเข้มข้นและเวลาเพื่อให้ได้ผลลัพธ์การชุบแข็งที่ผ่านการตรวจสอบแล้ว.
โดยปกติจุดเริ่มต้นจะประกอบด้วย:
ข้อมูลซัพพลายเออร์ Quenchant
ใช้วิธีการที่ระบุในการวัดความเข้มข้น, อุณหภูมิในการทำงานและการบำรุงรักษาอ่างอาบน้ำที่เกี่ยวข้องกับการละลายโพลีเมอร์เชิงพาณิชย์.
การทดลองชิ้นส่วนจริง
การกำหนดค่าสเปรย์, การไหล, ความดัน, อุณหภูมิ, จำเป็นต้องประเมินความเข้มข้นและเวลาบนชิ้นงานจริง เนื่องจากรูปทรงและรูปแบบการให้ความร้อนมีอิทธิพลต่อสภาวะการทำความเย็นที่ต้องการ.
รับรองผลลัพธ์ที่แข็งกระด้าง
หน้าต่างกระบวนการที่ยอมรับได้ควรเชื่อมโยงกับผลลัพธ์เช่น ความแข็ง, โปรไฟล์ความแข็ง, ความลึกของเคสที่มีผล และที่เกี่ยวข้องใดๆ มิติ หรือข้อกำหนดทางโลหะวิทยา.
เมื่อกระบวนการได้รับการตรวจสอบแล้ว, การติดตามการผลิตควรมุ่งเน้นไปที่ตัวแปรที่แสดงให้เห็นว่ามีความสำคัญ:
| ตัวแปรกระบวนการ | การตรวจสอบการผลิต |
|---|---|
| เสน่ห์ | สื่อและสูตรที่ถูกต้อง |
| การไหล | ภายในช่วงการทำงานที่ได้รับการตรวจสอบแล้ว |
| ความดัน | การส่งสเปรย์โดยที่ความดันเป็นตัวแปรควบคุม |
| รูปแบบการพ่น | ความครอบคลุมและสภาพของหัวฉีดหรือช่องเปิดของแหวนดับ |
| อุณหภูมิเป็นกลุ่ม | ภายในช่วงกระบวนการที่กำหนดไว้ |
| ความเข้มข้นของโพลีเมอร์ | วิธีการวัดที่ซัพพลายเออร์ระบุ, ในกรณีที่เกี่ยวข้อง |
| ดับเวลา | ความสัมพันธ์ระหว่างการให้ความร้อนกับการดับยังคงสามารถทำซ้ำได้ |
| การกรอง | สภาพเพียงพอที่จะป้องกันช่องเปิดของสเปรย์ |
| ถัง / ระบบไหลเวียน | ระดับที่มั่นคงและการส่งของเหลว |
| เครื่องแลกเปลี่ยนความร้อน / ระบบระบายความร้อน | สามารถรักษาสภาพการอาบน้ำที่ได้รับการตรวจสอบได้ |
จุดสำคัญคือไม่ต้องบันทึกพารามิเตอร์จำนวนมากที่สุดที่เป็นไปได้. ก็คือการรักษาไว้เหมือนเดิม ตรวจสอบสภาพการดับแล้ว ที่ใช้เมื่อผ่านกระบวนการชุบแข็งแล้ว.
หากชิ้นส่วนที่ผลิตในภายหลังมีจุดอ่อนหรือมีความแข็งไม่สม่ำเสมอ, บันทึกการดับสามารถนำมาเปรียบเทียบกับข้อมูลพื้นฐานที่กำหนดไว้ได้. การสอบสวนในวงกว้างควรพิจารณาเนื้อหาด้วย, รูปแบบการทำความร้อน, ตำแหน่งขดลวด, การเคลื่อนตัวของชิ้นงานและสาเหตุที่เป็นไปได้อื่นๆ แทนที่จะคิดว่าระบบดับเป็นสาเหตุ.
สำหรับการแก้ไขปัญหาในวงกว้างนั้น, ที่มีอยู่ ความแข็งไม่สม่ำเสมอหลังการชุบเหนี่ยวนำ: สาเหตุของจุดอ่อนและวิธีป้องกัน บทความควรยังคงเป็นข้อมูลอ้างอิงหลัก แทนที่จะทำซ้ำลำดับการวินิจฉัยทั้งหมดที่นี่.
คีย์ Takeaway
การชุบแข็งแบบเหนี่ยวนำซ้ำได้ ต้องการมากกว่าการให้ความร้อนซ้ำๆ. การกระจายการไหลและสเปรย์, อุณหภูมิดับลง, ความเข้มข้นของโพลีเมอร์ตามความเหมาะสม, และระยะเวลาในการดับจะต้องอยู่ภายในหน้าต่างกระบวนการที่ได้รับการตรวจสอบเพื่อให้ชิ้นงานได้รับสภาวะการทำความเย็นที่ทำซ้ำได้.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
การไหลรวมที่เสถียรรับประกันการดับซ้ำหรือไม่?
ไม่ใช่. การกระจายสเปรย์, สภาพหัวฉีดหรือแหวนดับ, ตำแหน่งหัวสเปรย์และการเคลื่อนตัวของชิ้นงานล้วนส่งผลต่อการระบายความร้อนเฉพาะที่ แม้ว่าการไหลทั้งหมดจะไม่เปลี่ยนแปลงก็ตาม.
ความเย็นชาจะดีกว่าเสมอ?
ไม่ใช่. ควรกำหนดช่วงอุณหภูมิในการทำงานในระหว่างการพัฒนากระบวนการ และเก็บไว้ภายในช่วงที่ได้รับการตรวจสอบแล้วในการผลิต. สารลดปริมาณโพลีเมอร์จะดึงความร้อนออกมาได้น้อยลงเมื่ออุณหภูมิสูงขึ้น, แต่การระงับความรู้สึกที่เย็นที่สุดที่เป็นไปได้นั้นไม่ใช่สภาวะที่ถูกต้องโดยอัตโนมัติ.
เป็นเครื่องวัดการหักเหของแสงที่อ่านค่าได้เหมือนกับความเข้มข้นของโพลีเมอร์?
ไม่อย่างแน่นอน. เครื่องวัดการหักเหของแสงรายงานการอ่านค่าการหักเหของแสง, มักจะเข้า °บริกซ์, ซึ่งจะต้องแปลงโดยใช้ปัจจัยสำหรับความดับจำเพาะ. น้ำกระด้างและสิ่งปนเปื้อนสามารถเปลี่ยนความสัมพันธ์ได้เช่นกัน, ดังนั้นวิธีการวัดควรเป็นไปตามคำแนะนำของซัพพลายเออร์.
ควรชะลอการดับให้สั้นที่สุดเสมอ?
ไม่ใช่. กระบวนการบางอย่างจงใจใช้การหน่วงเวลาที่กำหนดไว้. ข้อกำหนดคือระยะเวลาที่เลือกนั้นเหมาะสมกับการใช้งานและยังคงสามารถทำซ้ำได้, ไม่ใช่ว่ามันเป็นเรื่องเล็กน้อย.
ตรวจสอบหน้าต่างกระบวนการดับของคุณ
ส่งความลุ่มหลงของคุณ, การกำหนดค่าสเปรย์และการชุบแข็ง — เราสามารถช่วยสร้างและรักษาหน้าต่างกระบวนการดับที่ทำซ้ำได้.










