
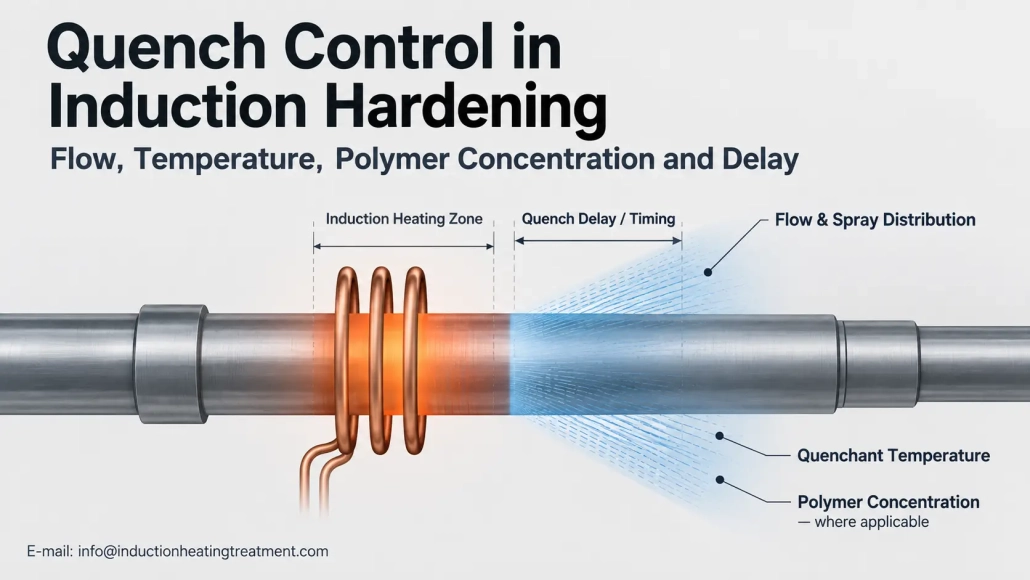
Control de enfriamiento en el endurecimiento por inducción: Flujo, Temperatura, Concentración y retraso del polímero
Cómo las condiciones de pulverización y el control de enfriamiento afectan la severidad del enfriamiento y la repetibilidad del proceso
Un ciclo de calentamiento por inducción repetible no garantiza un resultado endurecido repetible si el condición de enfriamiento cambios.
En el endurecimiento por inducción, entrega de spray, apagar la temperatura, concentración de polímero cuando corresponda, y el tiempo entre el calentamiento y el enfriamiento forman parte de la receta del proceso..
2. Flujo de enfriamiento, Distribución de presión y pulverización
3. Por qué es importante apagar la temperatura
4. Cómo cambia la concentración de polímero el comportamiento de enfriamiento
5. Por qué se deben controlar el retardo y el tiempo de extinción
6. Cómo establecer y monitorear una ventana de proceso de enfriamiento rápido
1. Por qué es importante el control de enfriamiento después del calentamiento por inducción
Calentamiento por inducción crea la región austenitizada que se pretende endurecer. El siguiente enfriamiento determina cómo se enfría esa región calentada a lo largo del rango de transformación..
Por esta razón, enfriamiento por inducción debe tratarse como un proceso controlado en lugar de simplemente un rociador que se enciende después de calentarse.
Los arreglos de enfriamiento líquido utilizados con el endurecimiento por inducción incluyen pulverización abierta., inundación, sistemas de inmersión y pulverización sumergida. El enfriamiento por aspersión es particularmente relevante para el endurecimiento por inducción localizado porque el enfriamiento puede dirigirse hacia la zona calentada..
Un concepto útil aquí es apagar la severidad. En términos prácticos, Describe con qué fuerza una condición de enfriamiento particular elimina el calor de la pieza de trabajo.. Está influenciado por algo más que el nombre del extintor.; movimiento fluido, La temperatura y el método de aplicación también importan..
El objetivo no es simplemente maximizar la refrigeración. La condición de enfriamiento requerida debe ser apropiada para el acero., patrón calentado, geometría de la pieza y requisito de tratamiento térmico final.
2. Flujo de enfriamiento, Distribución de presión y pulverización
La lectura del caudalímetro es útil, pero no describe completamente la condición de enfriamiento en la superficie de la pieza de trabajo..
En enfriamiento por aspersión, El enfriamiento también está influenciado por cómo el líquido llega a la superficie caliente.. Los factores relevantes pueden incluir:
•Caudal
•Presión de pulverización
•Disposición de boquilla u orificio
•Diseño de anillo de enfriamiento
•Cobertura de pulverización
•Dirección de impacto
•Distancia entre el dispositivo pulverizador y la pieza de trabajo
•Aberturas bloqueadas o desgastadas
•Forma y movimiento de la pieza de trabajo.
ASM describe el rendimiento del enfriamiento por aspersión en términos de características de aspersión, como la velocidad de las gotas y el flujo volumétrico., Ilustrando por qué el flujo de la bomba por sí solo no es una descripción completa de la eliminación de calor en la superficie..
El mismo principio aparece en las pruebas específicas de inducción.. A 2024 El estudio comparó dos diseños de anillos de enfriamiento mientras se usaba el mismo caudal de solución PAG y encontró un comportamiento de enfriamiento diferente entre los dos diseños de anillos..
Por lo tanto, un flujo total estable no prueba necesariamente que todas las partes reciban la misma condición de enfriamiento local..
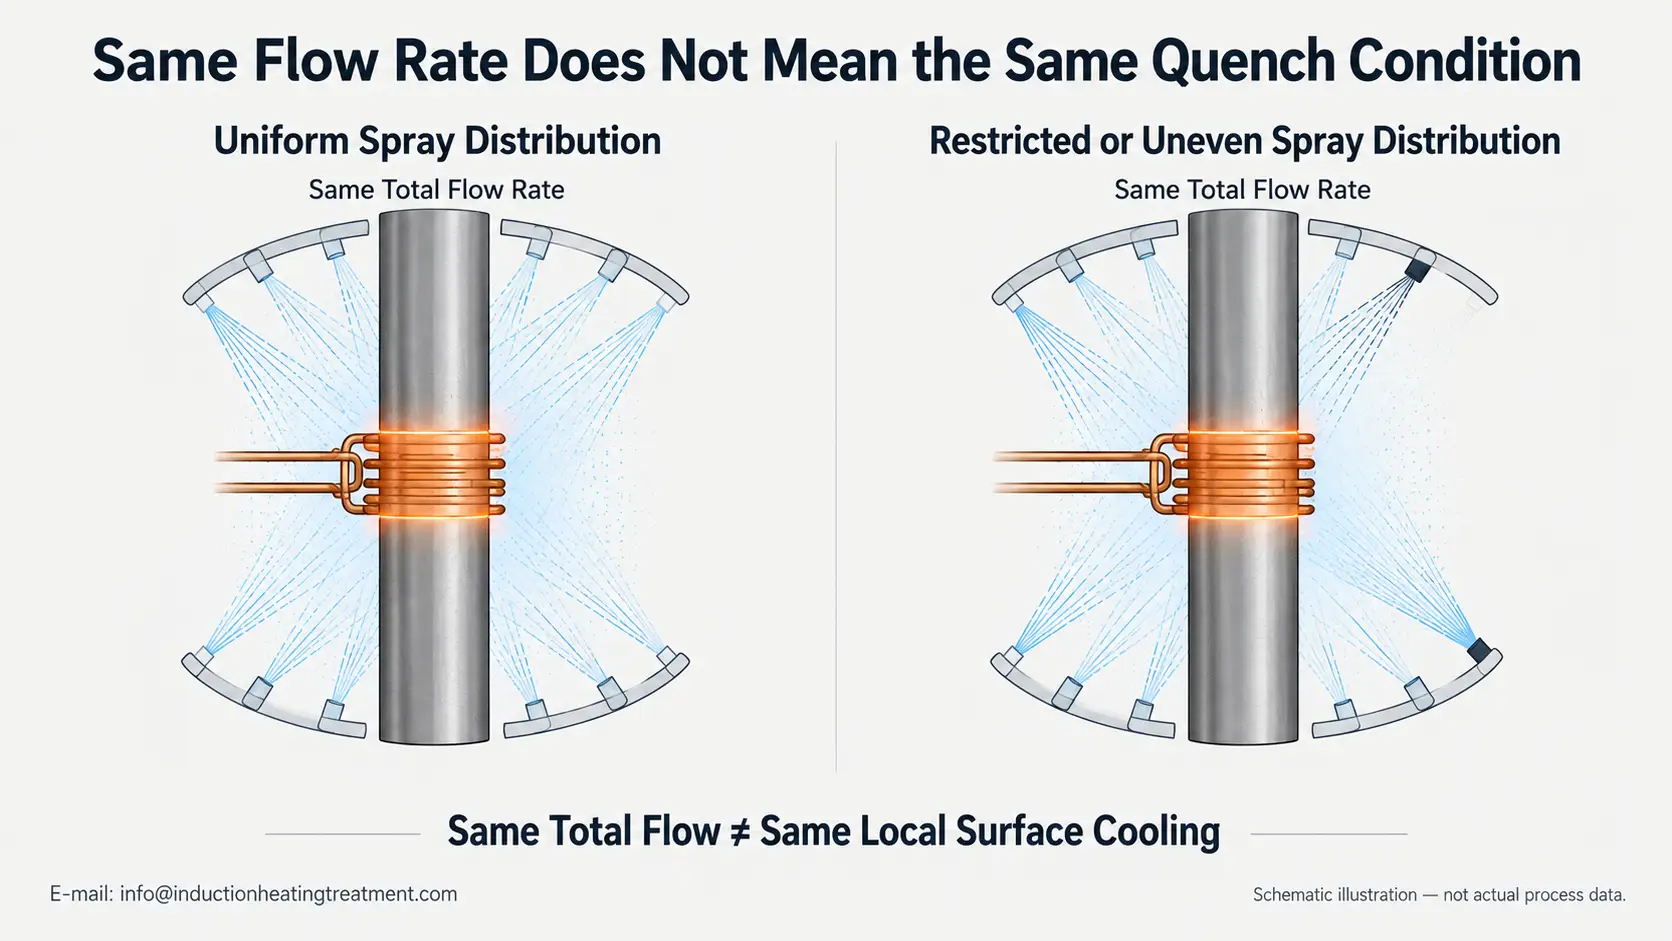
El mismo flujo total puede producir diferentes condiciones de enfriamiento locales cuando cambia la distribución del rociado..
Para control de producción, Por lo tanto, las lecturas de flujo o presión deben considerarse junto con la condición y posición del cabezal rociador o del anillo de enfriamiento..
3. Por qué es importante apagar la temperatura
La temperatura global del extintor afecta su comportamiento de transferencia de calor..
Esto puede llegar a ser importante durante la producción continua.. Cada pieza de trabajo calentada transfiere energía al sistema de enfriamiento., y el baño o circuito de circulación puede calentarse gradualmente si el sistema de enfriamiento no elimina ese calor a la velocidad requerida.
Los apagadores de polímeros son particularmente sensibles a los cambios en la temperatura global.. La guía de la industria señala que su tasa de extracción de calor generalmente disminuye a medida que aumenta la temperatura del enfriamiento a granel..
Eso no significa que el enfriamiento más frío posible sea automáticamente la condición correcta..
Se debe establecer el rango de temperatura apropiado para el proceso real de enfriamiento y enfriamiento.. Lo que importa en la producción es mantener la temperatura total dentro del rango validado durante el desarrollo del proceso..
Los controles útiles pueden incluir:
•Temperatura del tanque de enfriamiento
•Temperatura del fluido de retorno cuando sea relevante
•Estado del intercambiador de calor o del enfriador
•Nivel del tanque y circulación.
•Deriva de temperatura durante la producción prolongada
Si los resultados cambian sólo después de que el sistema ha estado funcionando durante algún tiempo, Puede ser útil comparar la temperatura de enfriamiento con la producción estable anterior..
4. Cómo cambia la concentración de polímero el comportamiento de enfriamiento
La concentración de polímero es relevante sólo cuando se utiliza un extintor de polímero acuoso.. No es una variable de control universal para el enfriamiento con agua corriente..
PAG y otros apagadores de polímeros se utilizan en el endurecimiento por inducción porque sus características de enfriamiento se pueden ajustar a través de las condiciones de la solución.. Formulación de polímeros, concentración, La temperatura y el movimiento del fluido afectan el rendimiento del enfriamiento..
Para un apagamiento particular, un cambio en la concentración puede cambiar la severidad del enfriamiento. Por lo tanto, la concentración requerida pertenece al proceso validado y no se trata como un valor universal para el endurecimiento por inducción..
La concentración real puede variar
La condición del baño puede cambiar a través de factores como:
•Evaporación de agua
•Prácticas de reposición
•Apagar las pérdidas mediante el arrastre
•Adiciones incorrectas
•Contaminación por otros fluidos de proceso
La evaporación es especialmente importante porque la pérdida de agua puede aumentar la concentración del polímero si no se corrige..
Las lecturas del refractómetro también necesitan interpretación.
Los refractómetros portátiles se utilizan comúnmente para monitorear soluciones de polímeros.. El instrumento informa una lectura refractiva., a menudo en °grados brix, que luego se convierte utilizando el factor especificado para el extintor particular.
Por lo tanto, una lectura de Brix no debe tratarse automáticamente como el porcentaje real de polímero..
agua dura, Los fluidos de proceso disueltos y otros contaminantes también pueden afectar la relación entre la lectura del refractómetro y la condición real del baño.. Donde la precisión es importante, El método de medición y el factor de conversión deben seguir las recomendaciones del proveedor del agente extintor..
Esta es una distinción importante:
El control de la concentración de polímero y el control del refractómetro están relacionados., pero no son exactamente lo mismo.
5. Por qué se deben controlar el retardo y el tiempo de extinción
El intervalo entre el calentamiento por inducción efectivo y el enfriamiento efectivo es otra variable del proceso..
Se describe comúnmente como retardo de enfriamiento o el tiempo de temple.
La forma en que se crea ese retraso depende del método de endurecimiento..
Posición fija o temple de un solo disparo
El retraso puede controlarse principalmente por el tiempo entre el final del calentamiento por inducción y el inicio del suministro de enfriamiento rápido..
Endurecimiento por escaneo
La sincronización efectiva puede depender del espacio entre la zona de calentamiento y la zona de enfriamiento junto con la velocidad de desplazamiento relativa..
Durante este intervalo, El calor continúa redistribuyéndose dentro de la pieza de trabajo.. Por lo tanto, un cambio en el tiempo de enfriamiento puede cambiar la distribución de temperatura presente cuando comienza el enfriamiento rápido..
La literatura sobre resolución de problemas de la industria también trata el tiempo o la distancia entre el calentamiento y el enfriamiento como una variable significativa del endurecimiento por inducción..
El retraso más corto posible no es automáticamente el correcto. Algunos procesos utilizan intencionalmente un retraso definido.
El requisito importante es que el tiempo seleccionado sea apropiado para la aplicación y siga siendo repetible..
El tiempo de enfriamiento efectivo puede cambiar a través de:
•Respuesta de la válvula
•Controlar el tiempo
•Velocidad de escaneo
•Posición del cabezal rociador
•Espaciado entre calentamiento y enfriamiento
•Posicionamiento o movimiento mecánico.
Es por eso que el tiempo debe tratarse como parte de la receta del proceso, donde afecta materialmente el resultado del endurecimiento..
6. Cómo establecer y monitorear una ventana de proceso de enfriamiento rápido
Flujo, la temperatura, La concentración y el tiempo del polímero no deben asignarse de forma independiente..
Por ejemplo, una solución de polímero a una temperatura global diferente puede no tener el mismo comportamiento de enfriamiento incluso cuando su concentración medida no cambia. Del mismo modo, el mismo flujo total entregado a través de una geometría de anillo de enfriamiento diferente puede producir una condición de enfriamiento de superficie diferente.
Un práctico ventana del proceso de enfriamiento Por lo tanto, debe establecerse a partir del sistema completo y no de un entorno aislado..
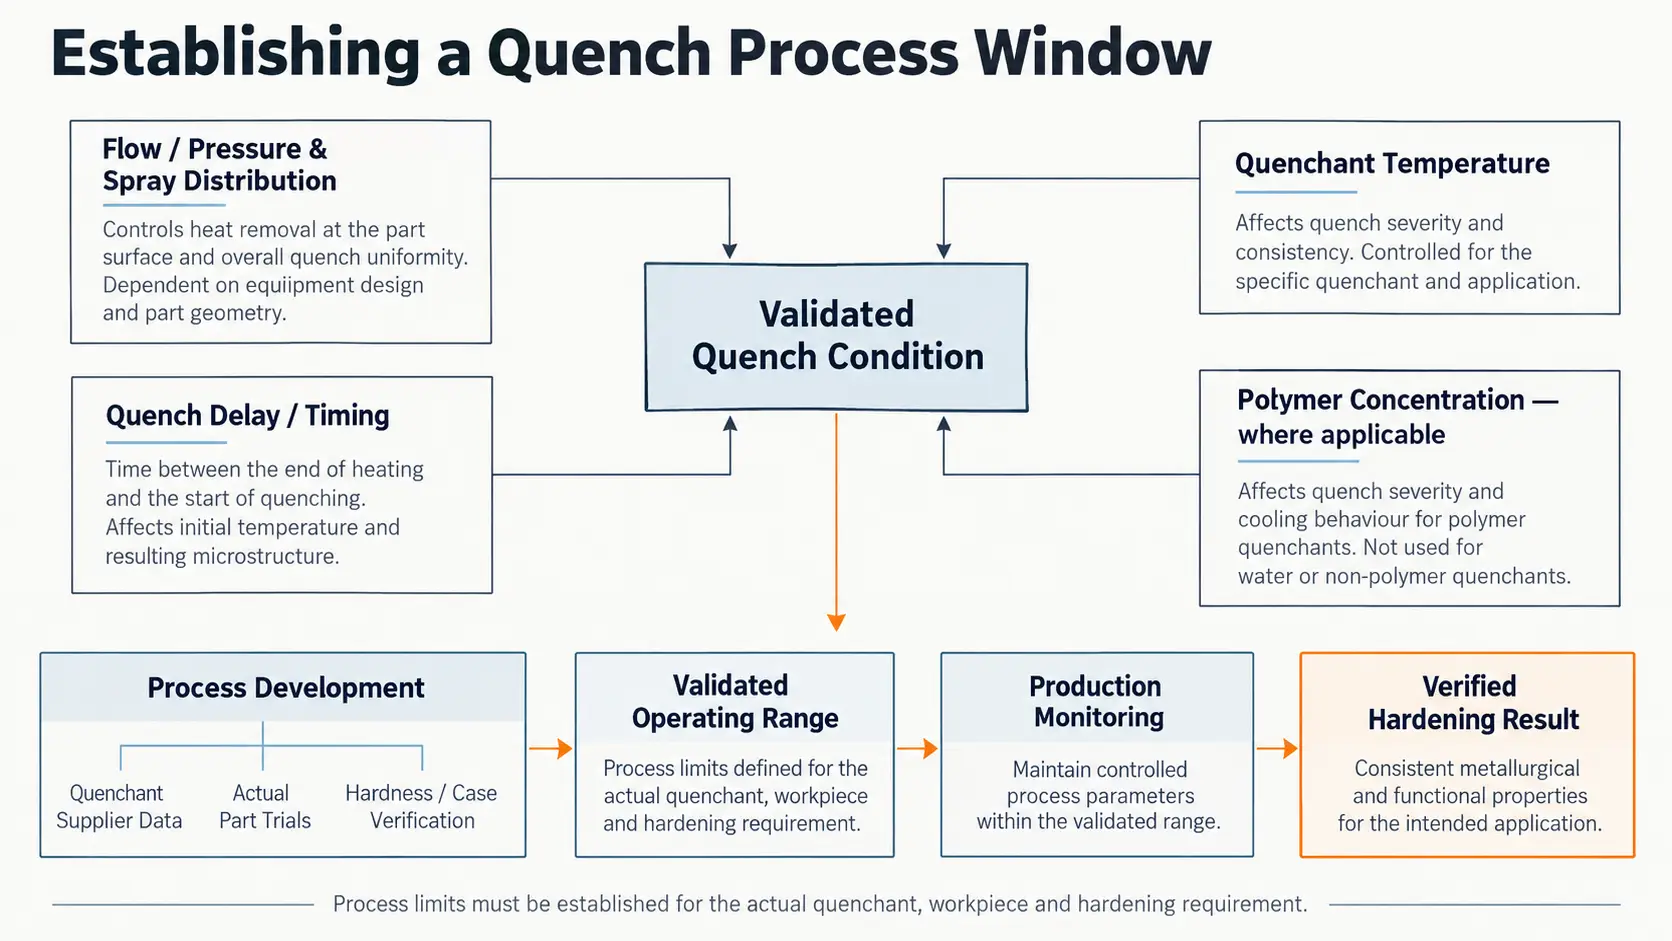
Una ventana de proceso de extinción vincula la extinción, fluir, la temperatura, concentración y sincronización para un resultado de endurecimiento verificado.
El punto de partida normalmente incluye:
Información del proveedor de extinción.
Utilice el método especificado para medir la concentración., Temperatura de funcionamiento y mantenimiento del baño cuando se trata de un desactivador de polímero comercial..
Pruebas de piezas reales
La configuración de pulverización, fluir, presión, la temperatura, La concentración y el tiempo deben evaluarse en la pieza de trabajo real porque la geometría y el patrón calentado influyen en las condiciones de enfriamiento requeridas..
Resultados endurecidos verificados
La ventana de proceso aceptable debe estar vinculada a resultados tales como dureza, perfil de dureza, profundidad efectiva de la carcasa y cualquier relevante dimensional o requisitos metalúrgicos.
Una vez validado el proceso, El seguimiento de la producción debe centrarse en las variables que se demostró que son importantes.:
| variable de proceso | control de producción |
|---|---|
| apagar | Medio y formulación correctos. |
| Flujo | Dentro del rango operativo validado |
| Presión | Entrega de pulverización donde la presión es un parámetro controlado |
| Patrón de pulverización | Cobertura y condición de las boquillas o aberturas del anillo de enfriamiento. |
| Temperatura a granel | Dentro del rango de proceso establecido |
| Concentración de polímero | Método de medición especificado por el proveedor, donde se aplica |
| Temporización de enfriamiento | La relación entre calentamiento y enfriamiento sigue siendo repetible |
| Filtración | Condición suficiente para proteger las aberturas de pulverización. |
| Tanque / sistema de circulación | Nivel estable y suministro de fluido. |
| Intercambiador de calor / sistema de enfriamiento | Capaz de mantener la condición del baño validada. |
Lo importante es no registrar el mayor número posible de parámetros.. es mantener lo mismo condición de enfriamiento validada que se utilizó cuando se calificó el proceso de endurecimiento.
Si una pieza de producción desarrolla posteriormente puntos blandos o dureza desigual, Los registros de extinción se pueden comparar con la línea de base establecida.. Una investigación más amplia también debería considerar material, el patrón de calentamiento, posición de la bobina, movimiento de la pieza de trabajo y otras posibles causas en lugar de asumir que el sistema de enfriamiento es responsable.
Para ese problema más amplio de solución de problemas, el existente Dureza desigual después del endurecimiento por inducción: Causas de los puntos blandos y cómo prevenirlos El artículo debe seguir siendo la referencia principal en lugar de repetir aquí la secuencia de diagnóstico completa..
Conclusión clave
Endurecimiento por inducción repetible requiere más que un calentamiento repetible. Distribución de flujo y pulverización., apagar la temperatura, concentración de polímero cuando corresponda, y el tiempo de enfriamiento deben permanecer dentro de una ventana de proceso validada para que la pieza de trabajo reciba una condición de enfriamiento repetible.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Un flujo total estable garantiza un enfriamiento repetible??
No. Distribución de pulverización, condición de la boquilla o del anillo de enfriamiento, La posición del cabezal rociador y el movimiento de la pieza de trabajo afectan el enfriamiento local incluso cuando el flujo total no cambia..
¿Es siempre mejor apagar el frío??
No. El rango de temperatura de funcionamiento debe establecerse durante el desarrollo del proceso y mantenerse dentro de ese rango validado en la producción.. Los inhibidores de polímeros, en particular, extraen el calor con menos fuerza a medida que aumenta la temperatura global., pero el enfriamiento más frío posible no es automáticamente la condición correcta.
¿Un refractómetro lee lo mismo que la concentración de polímero??
No exactamente. Un refractómetro informa una lectura refractiva., a menudo en °grados brix, que debe convertirse utilizando el factor para el extintor específico. El agua dura y los contaminantes también pueden cambiar la relación, por lo que el método de medición debe seguir las recomendaciones del proveedor..
¿El retraso en la extinción debe ser siempre lo más breve posible??
No. Algunos procesos utilizan intencionalmente un retraso definido. El requisito es que el tiempo seleccionado sea apropiado para la aplicación y siga siendo repetible., no es que sea minimo.
Valide la ventana de su proceso de enfriamiento
Envía tu calmante, configuración de pulverización y requisitos de endurecimiento — Podemos ayudar a establecer y mantener una ventana de proceso de enfriamiento repetible..










