
Hartowanie indukcyjne ostrzy o skomplikowanych kształtach: Konstrukcja cewki i kontrola wzoru twardości
Jak złożona geometria ostrza wpływa na ogrzewanie, Projekt cewki, Hartowanie i ostateczna strefa hartowania
Hartowanie indukcyjne staje się trudniejsze, gdy ostrze ma złożony profil, zmianę grubości przekroju, ostre przejścia lub utwardzona strefa, która nie przebiega po prostej okrężnej lub prostej ścieżce.
Dla tych części, wyzwaniem nie jest po prostu osiągnięcie temperatury utwardzania. Schemat nagrzewania musi odpowiadać wymaganej powierzchni utwardzonej, a materiał ostrza musi również wykazywać odpowiednią hartowność, aby uzyskać wymagany wynik.
Geometria cewki, odległości sprzężenia, Dlatego też pozycjonowanie przedmiotu obrabianego i hartowanie należy opracować wokół rzeczywistego ostrza, a nie traktować je jako niezależne ustawienia.
2. Projekt cewki, Odległość łączenia i pozycjonowanie przedmiotu obrabianego
3. Rozwój procesu i kontrola temperatury
4. Od wzorca nagrzewania do końcowego wzorca twardości
5. Jak weryfikowany jest wynik utwardzania
6. Od testowania próbek po sprzęt produkcyjny
7. Jakie informacje są potrzebne do oceny procesu?
1. Dlaczego złożona geometria ostrza zmienia nagrzewanie indukcyjne
Stosunkowo jednolity, część osiowo-symetryczna z kontrolowaną koncentryczną szczeliną jest łatwiejsza do przewidywalnego nagrzania niż ostrze, którego profil zmienia się wzdłuż krawędzi.
Złożone ostrza mogą zawierać ostre narożniki, wąskie odcinki, przejścia grubości, otwory, szczeliny lub zakrzywione obszary cięcia. Cechy te zmieniają relację pomiędzy przedmiotem obrabianym a polem elektromagnetycznym. Przewodnictwo cieplne w danej części również zmienia się wraz ze zmianą przekroju lokalnego.
W rezultacie, jeden obszar może nagrzewać się szybciej niż inny, nawet jeśli oba należą do tej samej wymaganej strefy utwardzonej.
Ostry róg, Na przykład, może reagować inaczej niż szeroka, płaska sekcja. Wąska część ostrza może również osiągać temperaturę szybciej niż grubszy przylegający obszar. Efekty te nie są automatycznie wadami, należy je jednak wziąć pod uwagę przy określaniu wymaganego wzoru twardości.
Praktycznym pytaniem nie jest to, czy całe ostrze nagrzewa się równomiernie. Chodzi o to, czy obszary wymagające hartowania otrzymują ogrzewanie i chłodzenie wymagane do uzyskania określonego rezultatu.
2. Projekt cewki, Odległość łączenia i pozycjonowanie przedmiotu obrabianego
Dla złożonego ostrza, to cewka indukcyjna należy projektować wokół wymaganej strefy utwardzonej, a nie po prostu kopiować zewnętrzny kontur przedmiotu obrabianego.
Jeśli tylko obszar cięcia wymaga hartowania, cewka indukcyjna musi skoncentrować ogrzewanie wokół tego obszaru, zachowując jednocześnie wykonalną relację z resztą ostrza.
Dla przerwa między cewką a częścią, czasami opisywana jako odległość sprzęgania, jest szczególnie ważne. Na złożonym profilu, odległość ta może zmieniać się z jednego punktu do drugiego. Sekcja znajdująca się znacznie bliżej cewki może reagować inaczej niż sekcja znajdująca się dalej.
Dlatego projekt armatury staje się częścią procesu ogrzewania. Określa, gdzie ostrze znajduje się względem cewki i czy ta zależność może się powtórzyć w przypadku każdej części.
W niektórych przypadkach, do podążania za strefą docelową może być potrzebny profilowany lub specjalnie ukształtowany induktor. W innych, zmiana położenia lub ruchu przedmiotu obrabianego jest bardziej praktyczna niż dopasowywanie cewki do każdego konturu.
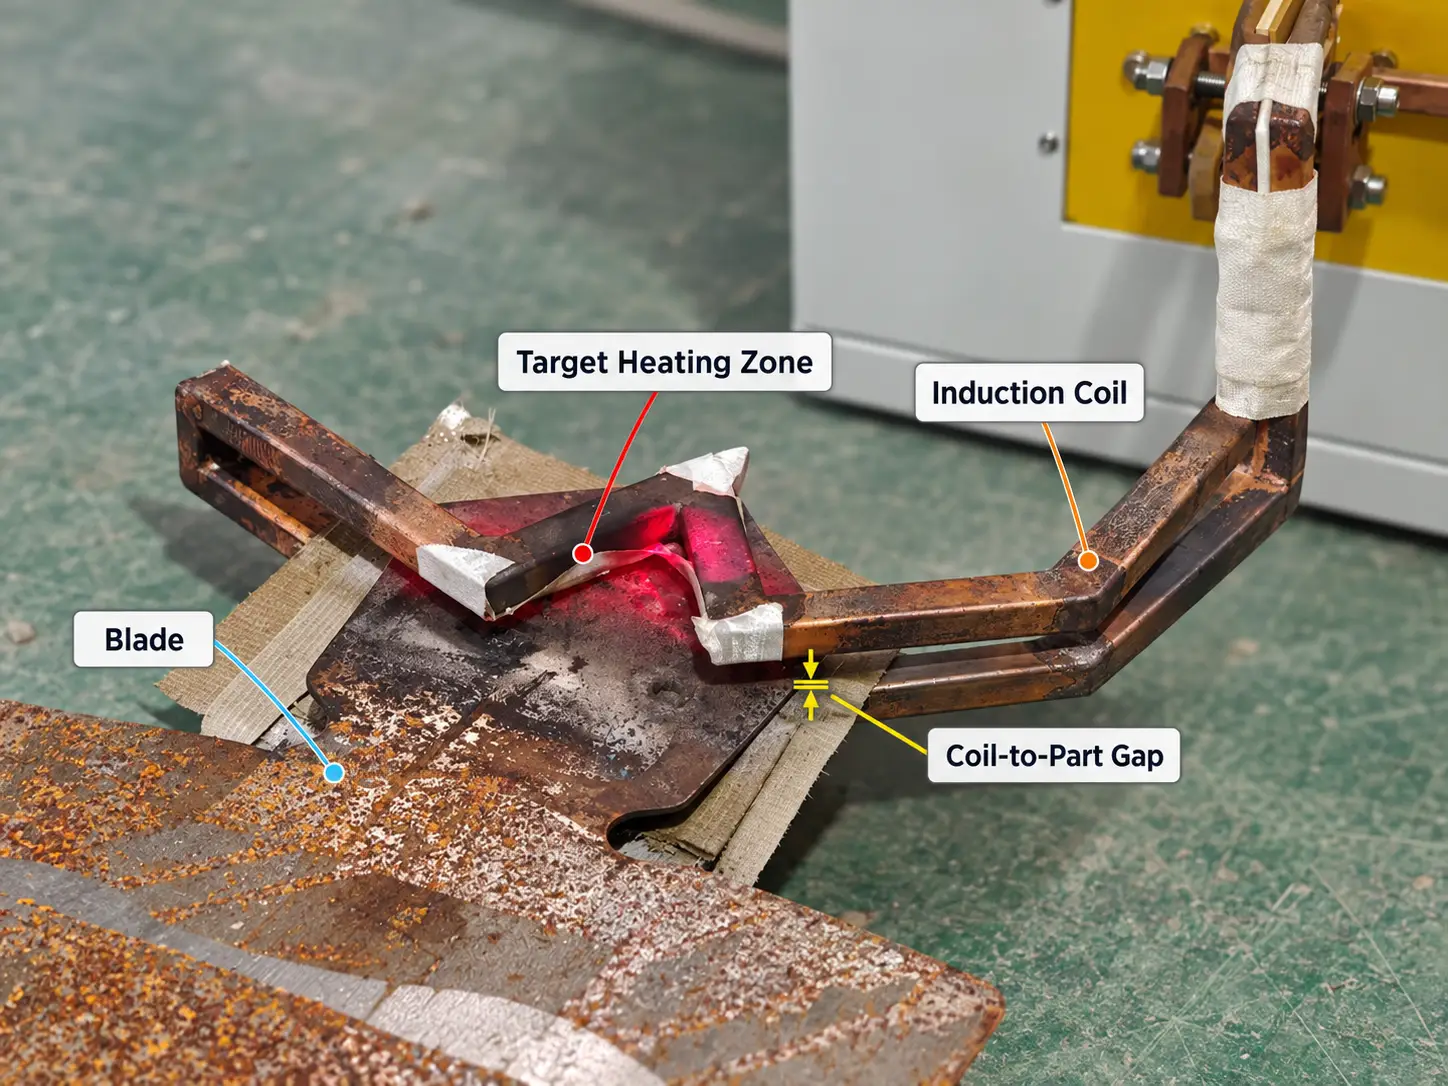
Miejscowe nagrzewanie indukcyjne złożonego profilu ostrza podczas opracowywania procesu.
3. Rozwój procesu i kontrola temperatury
Złożone profile zwykle wymagają przetestowania próbek przed zakończeniem procesu produkcyjnego.
Wstępną konfigurację można ocenić poprzez podgrzanie próbki i sprawdzenie, gdzie wydziela się ciepło w stosunku do wymaganej strefy utwardzenia. Pozycja cewki, poziomu mocy, Następnie można wyregulować czas nagrzewania lub położenie przedmiotu obrabianego i ponownie przetestować.
Na tym etapie pomocny może być pomiar temperatury, jednak nie należy tego traktować jako dowodu na to, że proces hartowania przebiega prawidłowo. Stan powierzchni, utlenianie i metoda pomiaru mogą mieć wpływ na odczyty temperatury, i podobne temperatury powierzchni niekoniecznie dają tę samą głębokość obudowy lub końcową twardość.
Celem kontroli temperatury jest zatem wspieranie rozwoju procesu, nie zastępuje twardości ani weryfikacji metalurgicznej.
Częstotliwość pracy wpływa również na właściwości grzewcze i głębokość penetracji, ale zwykle jest to uważane za część wyboru sprzętu i procesu, a nie za parametr, który zawsze można swobodnie zmieniać podczas produkcji.
4. Od wzorca nagrzewania do końcowego wzorca twardości
Obszar, który wydaje się najgorętszy podczas nagrzewania indukcyjnego, nie jest automatycznie identyczny z końcowym obszarem utwardzonym.
Dla wzoru nagrzewania opisuje sposób rozprowadzania ciepła przed hartowaniem. Dla wzór twardości opisuje końcową strefę utwardzenia po nagrzaniu i ochłodzeniu, w tym tam, gdzie wymagana jest twardość powierzchni i, gdzie określono, uzyskuje się głębokość obudowy.
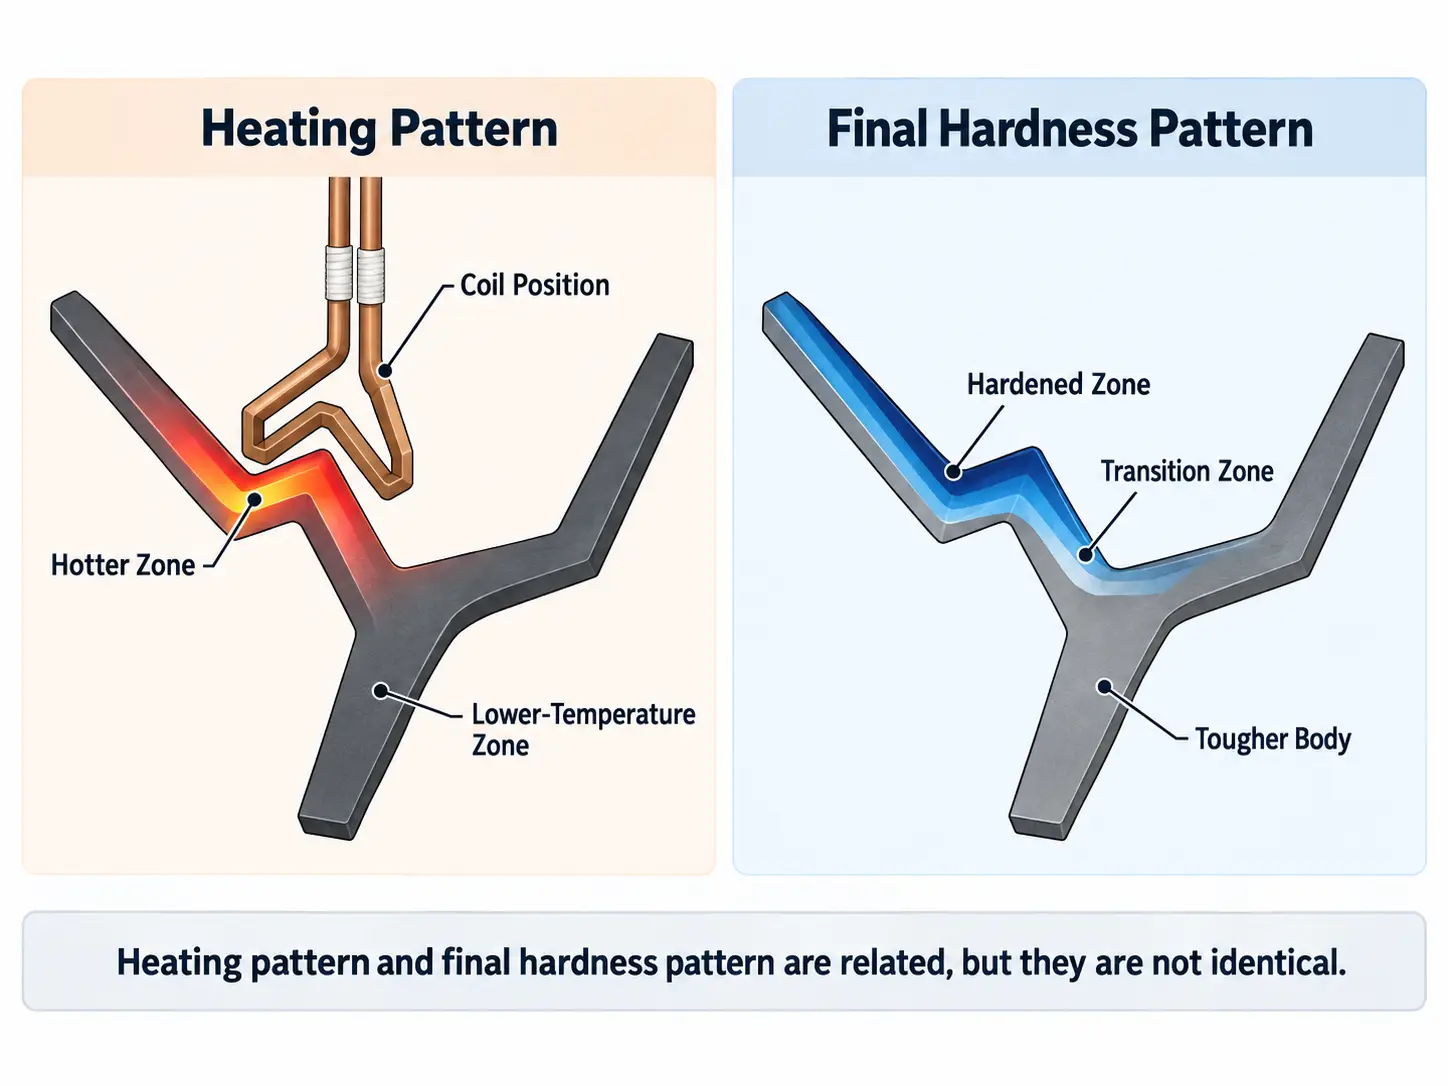
Schemat nagrzewania a ostateczny wzór twardości w złożonym ostrzu.
Skład materiału i hartowność wpływają na ten wynik wraz z cyklem ogrzewania. Warunki hartowania również mają znaczenie.
Dobry schemat ogrzewania może nadal dawać niezadowalający wynik, jeśli strefa podgrzewana nie jest chłodzona w wymagany sposób. Skomplikowane ostrza mogą mieć powierzchnie, do których trudno jest równomiernie dotrzeć za pomocą sprayu hartowniczego, a cienkie i grube sekcje mogą różnie reagować podczas chłodzenia.
Z tego powodu, cewkę indukcyjną i układ hartujący należy opracować jako części tego samego procesu. Celem jest uzyskanie wymaganego wzoru twardości na ostrzu, nie tylko równomierny, rozgrzany do czerwoności wygląd przed hartowaniem.
5. Jak weryfikowany jest wynik utwardzania
Ostateczne kryteria akceptacji powinny wynikać ze specyfikacji ostrza.
Do wielu zastosowań, najbardziej przydatne kontrole to twardość powierzchni, położenie i zasięg strefy utwardzonej, oraz efektywną głębokość obudowy, jeśli określono wymaganie dotyczące głębokości obudowy.
Dodatkowa inspekcja może być wymagana, jeśli specyfikacja komponentu wymaga kontroli, takich jak badanie metalograficzne, kontrola zniekształceń lub sprawdzenie pęknięć.
Ważne jest, aby przed opracowaniem procesu indukcji określić wymaganą powierzchnię hartowaną. Rysunek z zaznaczoną strefą docelową jest zwykle bardziej przydatny niż podanie samej długości ostrza, szerokość i grubość.
Zapobiega to również powszechnym nieporozumieniom: proces może wytworzyć twardą powierzchnię i mimo to zakończyć się niepowodzeniem, jeśli utwardzony obszar nie rozciąga się do wymaganego miejsca lub rozciąga się do obszaru, który powinien pozostać twardszy.
6. Od testowania próbek po sprzęt produkcyjny
Proces, który działa na jednej próbce, musi jeszcze stać się powtarzalny, zanim stanie się procesem produkcyjnym.
Raz cewka, ustalono położenie przedmiotu obrabianego oraz kolejność nagrzewania i hartowania, sprzęt produkcyjny musi odtwarzać te warunki z części na część. Może to wymagać dedykowanego urządzenia, kontrolowane pozycjonowanie, powtarzalny czas nagrzewania i skoordynowane hartowanie.
Różne profile ostrzy mogą czasami wykorzystywać ten sam zasilacz indukcyjny, ale to nie znaczy, że używają tej samej kompletnej konfiguracji. Inne ostrze może wymagać innej cewki, osprzęt lub zestaw parametrów procesu.
Dla powiązanych rodzin ostrzy, praktyczna może być wspólna platforma maszynowa z wymiennym oprzyrządowaniem. Tam, gdzie geometria ostrza lub strefa hartowana znacznie się zmieniają, bardziej odpowiednie mogą być oddzielne konfiguracje procesów.
Poziom automatyzacji powinien raczej odpowiadać szybkości produkcji i wymaganiom obsługi, a nie być zakładany na początku rozwoju procesu.
7. Jakie informacje są potrzebne do oceny procesu?
Przydatna ocena zaczyna się od samego ostrza.
| Informacja | Dlaczego to ma znaczenie |
|---|---|
| Zdjęcie lub rysunek ostrza | Pokazuje aktualny profil i dostępny dostęp do cewki |
| Materiał | Określa, czy ostrze może osiągnąć wymaganą reakcję hartowania |
| Grubość i główne zmiany w przekroju | Wpływ na zachowanie podczas ogrzewania i chłodzenia |
| Wymagany obszar utwardzony | Definiuje docelowy wzór ogrzewania i twardości |
| Twardość docelowa, jeśli określono | Określa wymagany wynik powierzchni |
| Głębokość obudowy, jeśli określono | Wpływa na wybór procesu i sprzętu |
| Aktualna metoda obróbki cieplnej, Jeśli są | Pomaga zidentyfikować istniejący stan procesu |
| Wymaganie produkcyjne | Pomaga określić urządzenie, potrzeby obsługi i automatyzacji |
Dla złożonego ostrza, szczególnie przydatny jest rysunek z zaznaczoną wymaganą strefą zahartowaną.
Klucz na wynos
Kompleksowe hartowanie indukcyjne ostrza jest problemem dopasowania, nie jest to problem ogrzewania. Cewka, odległości sprzężenia, położenie przedmiotu obrabianego i hartowanie należy opracować wspólnie, aby uzyskać wymagany wzór twardości dokładnie tam, gdzie określono na rysunku. Sprawdź wynik na podstawie twardości powierzchni i głębokości obudowy – a nie wyglądu ostrza, gdy jest gorące.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy jedna cewka może utwardzać różne profile ostrzy??
Generalnie nie. Inny profil ostrza zwykle wymaga osobnej cewki, osprzęt lub zestaw parametrów procesu, nawet jeśli używany jest ten sam zasilacz indukcyjny.
Czy najgorętszy obszar podczas nagrzewania jest zawsze obszarem ostatecznie utwardzonym?
Niekoniecznie. Schemat ogrzewania i ostateczny wzór twardości mogą się różnić, ponieważ hartowność materiału i warunki hartowania określają również, gdzie uzyskuje się wymaganą twardość powierzchni i głębokość obudowy.
Czy sprawdzanie temperatury zastępuje badanie twardości podczas opracowywania procesu??
Nie. Pomiar temperatury wspomaga rozwój procesu, ale stan powierzchni, utlenianie i metoda pomiaru mogą mieć wpływ na odczyty. Ostateczną twardość i głębokość obudowy nadal należy zweryfikować za pomocą kontroli twardości lub kontroli metalurgicznych.
Jakie są najbardziej przydatne informacje początkowe dla złożonego ostrza?
Rysunek z zaznaczoną wymaganą strefą zahartowaną, wraz z wymaganiami dotyczącymi materiału i hartowania. Wyznaczona strefa docelowa jest bardziej przydatna niż sama długość ostrza, szerokość i grubość.
Uzyskaj ocenę procesu hartowania swojego ostrza
Jeśli opracowujesz selektywny proces hartowania indukcyjnego dla ostrza o złożonym profilu, prześlij nam rysunek przedmiotu obrabianego lub wyraźne zdjęcie wraz z wymaganiami dotyczącymi materiału i hartowania. Z tych informacji, możemy ocenić cewkę indukcyjną, pozycjonowanie przedmiotu obrabianego, metoda ogrzewania, układ hartowania i konfiguracja sprzętu.










