
Endurecimento por indução de lâminas de formato complexo: Projeto de bobina e controle de padrão de dureza
Como a geometria complexa da lâmina afeta o aquecimento, Desenho da Bobina, Têmpera e Zona Endurecida Final
O endurecimento por indução torna-se mais difícil quando uma lâmina tem um perfil complexo, alterando a espessura da seção, transições bruscas ou uma zona endurecida que não segue um caminho circular ou reto simples.
Para essas peças, o desafio não é simplesmente atingir a temperatura de endurecimento. O padrão de aquecimento deve corresponder à área endurecida necessária, e o material da lâmina também deve ter temperabilidade adequada para o resultado desejado.
A geometria da bobina, distância de acoplamento, o posicionamento e a têmpera da peça precisam, portanto, ser desenvolvidos em torno da lâmina real, em vez de serem tratados como configurações independentes.
2. Desenho da Bobina, Distância de acoplamento e posicionamento da peça
3. Desenvolvimento de processos e verificação de temperatura
4. Do padrão de aquecimento ao padrão de dureza final
5. Como o resultado do endurecimento é verificado
6. Desde testes de amostra até equipamentos de produção
7. Quais informações são necessárias para avaliação de processos?
1. Por que a geometria complexa da lâmina altera o aquecimento por indução
Um relativamente uniforme, Uma peça axissimétrica com uma folga concêntrica controlada é mais fácil de aquecer de forma previsível do que uma lâmina cujo perfil muda ao longo da borda.
Lâminas complexas podem incluir cantos afiados, seções estreitas, transições de espessura, furos, ranhuras ou áreas de corte curvas. Esses recursos alteram a relação entre a peça de trabalho e o campo eletromagnético. A condução de calor dentro da peça também varia conforme a seção local muda.
Como resultado, uma área pode aquecer mais rápido que outra, mesmo que ambas pertençam à mesma zona endurecida necessária.
Um canto afiado, por exemplo, pode responder de forma diferente de uma ampla seção plana. Uma parte estreita da lâmina também pode atingir a temperatura mais rapidamente do que uma região adjacente mais espessa.. Esses efeitos não são automaticamente defeitos, mas eles precisam ser considerados quando o padrão de dureza necessário for definido.
A questão prática não é se toda a lâmina aquece uniformemente. É se as áreas que precisam ser endurecidas recebem o aquecimento e o resfriamento necessários para produzir o resultado especificado.
2. Desenho da Bobina, Distância de acoplamento e posicionamento da peça
Para uma lâmina complexa, o bobina de indução devem ser projetados em torno da zona endurecida necessária, em vez de simplesmente copiar o contorno externo da peça de trabalho.
Se apenas a área de corte necessitar de endurecimento, o indutor precisa concentrar o aquecimento em torno dessa região, mantendo uma relação funcional com o resto da lâmina.
O folga entre bobina e peça, às vezes descrito como distância de acoplamento, é particularmente importante. Em um perfil complexo, esta distância pode mudar de um ponto para outro. Uma seção posicionada muito mais próxima da bobina pode responder de maneira diferente de uma seção mais distante.
O design do dispositivo torna-se, portanto, parte do processo de aquecimento. Ele determina onde a lâmina fica em relação à bobina e se essa relação pode ser repetida de peça para peça.
Em alguns casos, um indutor perfilado ou de formato especial pode ser necessário para seguir a zona alvo. Em outros, alterar a posição ou o movimento da peça é mais prático do que fazer com que a bobina siga de perto cada contorno.
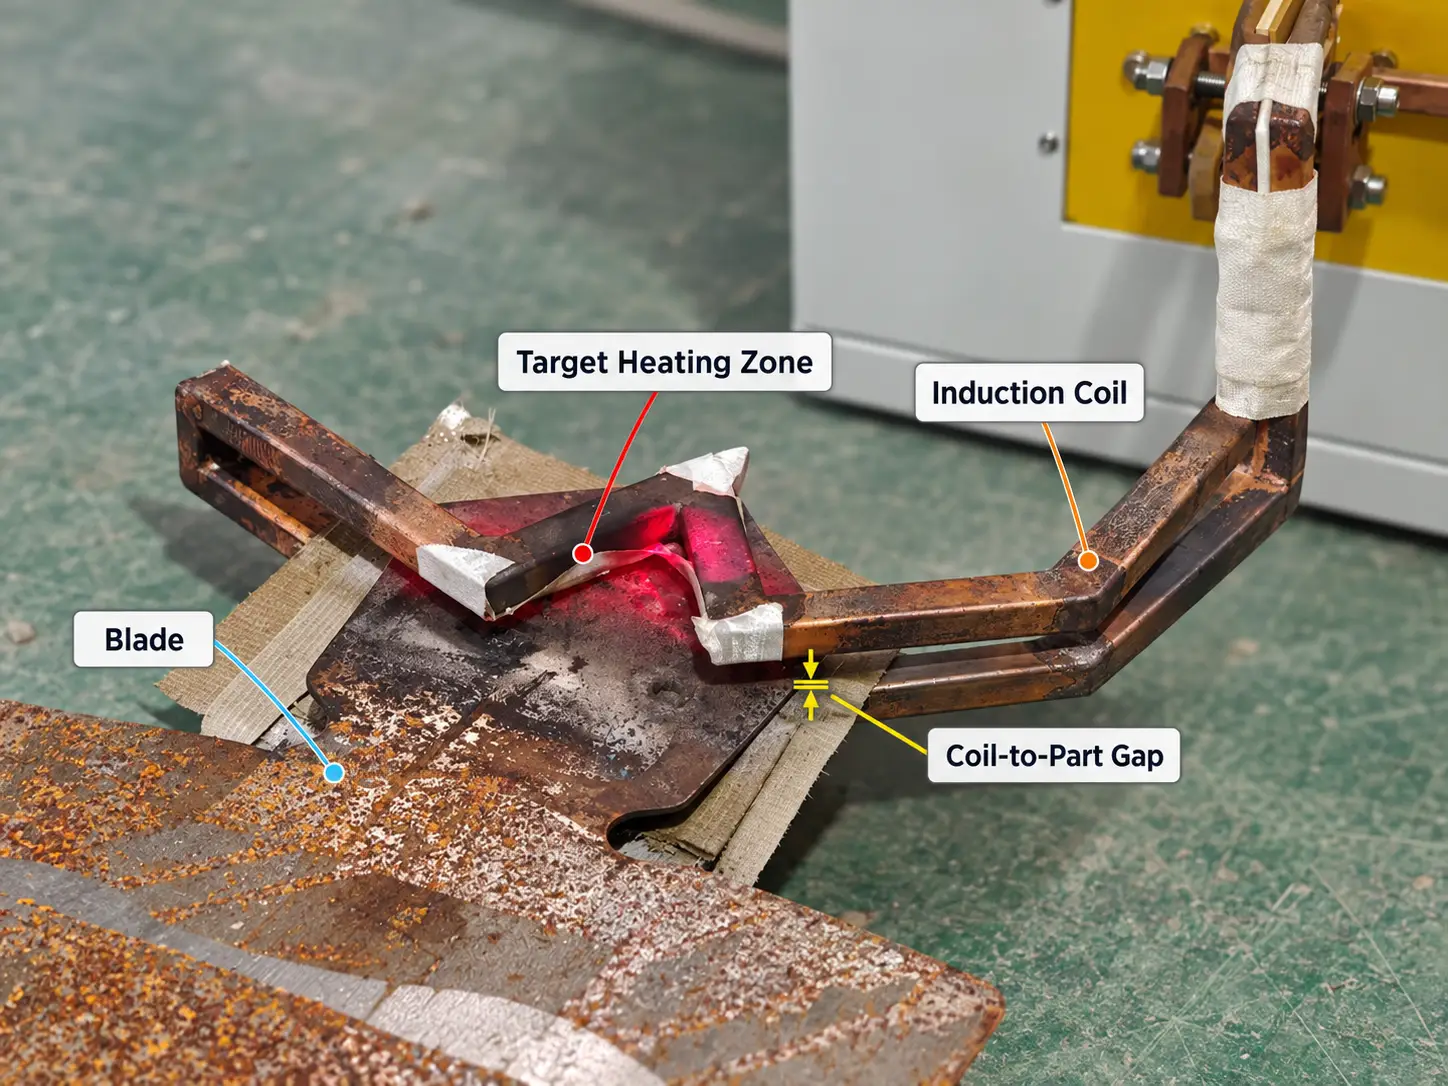
Aquecimento por indução localizado de um perfil de lâmina complexo durante o desenvolvimento do processo.
3. Desenvolvimento de processos e verificação de temperatura
Perfis complexos geralmente exigem testes de amostra antes da finalização do processo de produção.
Uma configuração inicial pode ser avaliada aquecendo uma amostra e verificando onde o calor se desenvolve em relação à zona endurecida necessária. Posição da bobina, nível de potência, o tempo de aquecimento ou a posição da peça podem então ser ajustados e testados novamente.
A medição da temperatura pode ajudar nesta fase, mas não deve ser tratado como prova de que o processo de endurecimento está correto. Condição da superfície, oxidação e método de medição podem afetar as leituras de temperatura, e temperaturas de superfície semelhantes não produzem necessariamente a mesma profundidade de camada ou dureza final.
O objetivo da verificação de temperatura é, portanto, apoiar o desenvolvimento do processo, não substitui dureza ou verificação metalúrgica.
Frequência operacional também afeta o comportamento de aquecimento e a profundidade de penetração, mas normalmente é considerado como parte da seleção do equipamento e do processo, e não como um parâmetro que sempre pode ser alterado livremente durante a produção..
4. Do padrão de aquecimento ao padrão de dureza final
A área que parece mais quente durante o aquecimento por indução não é automaticamente idêntica à área endurecida final.
O padrão de aquecimento descreve como o calor é distribuído antes da têmpera. O padrão de dureza descreve a zona endurecida final após aquecimento e resfriamento, incluindo onde a dureza superficial exigida e, onde especificado, a profundidade do caso é obtida.
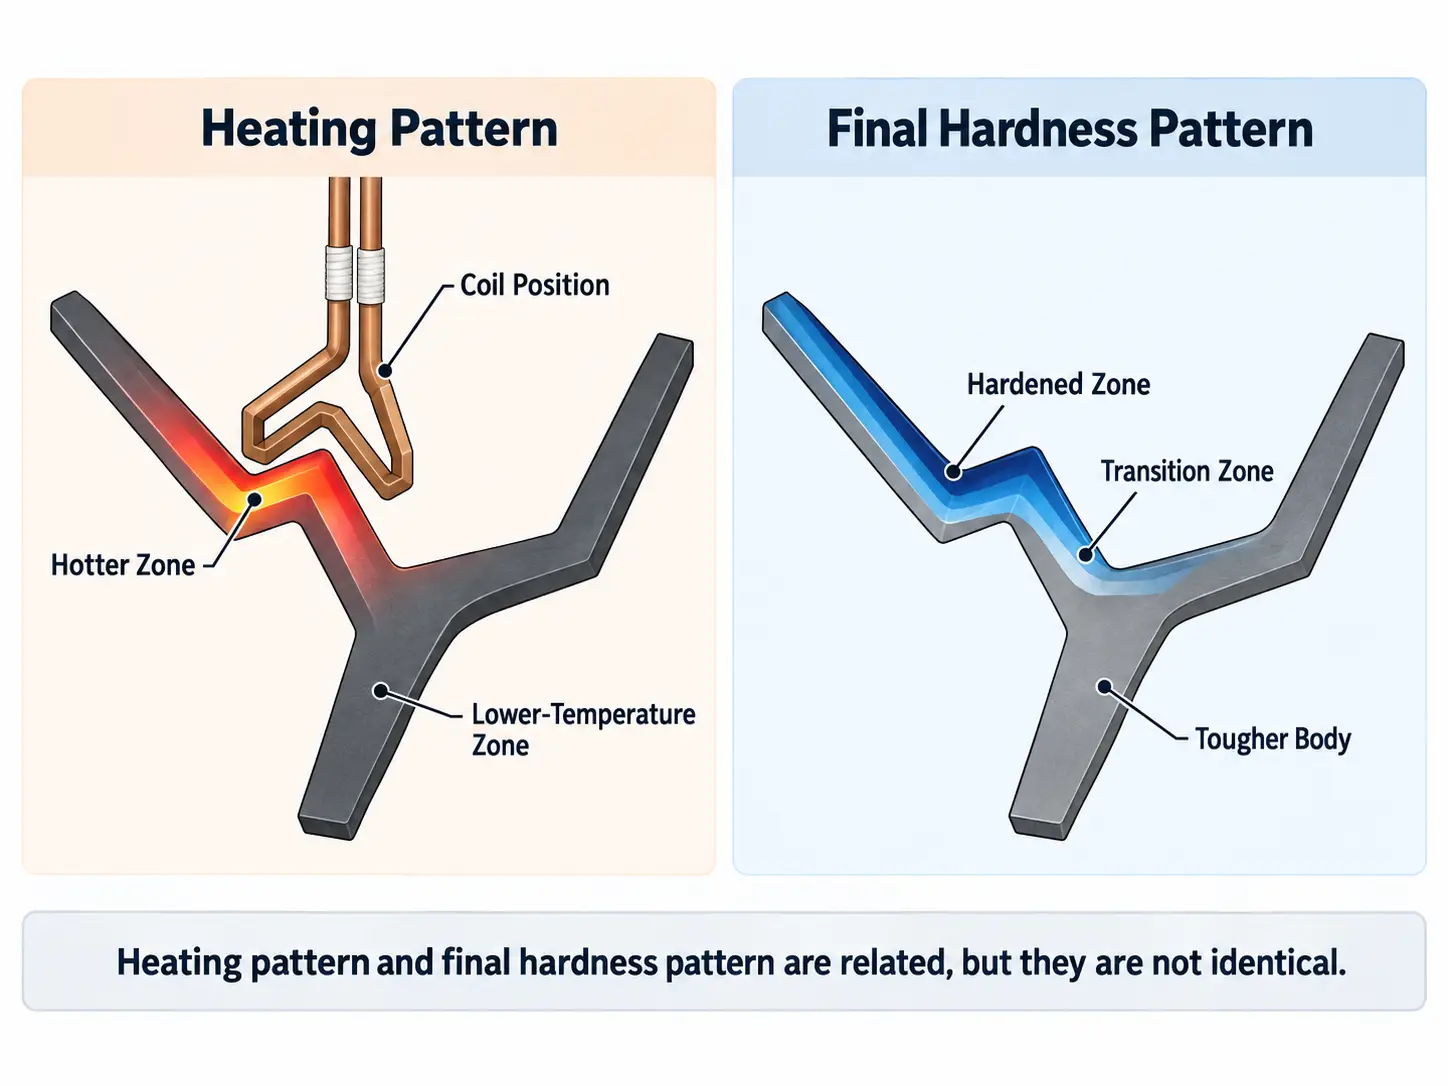
Padrão de aquecimento versus padrão de dureza final em uma lâmina complexa.
A composição do material e a temperabilidade afetam este resultado juntamente com o ciclo de aquecimento. As condições de têmpera também são importantes.
Um bom padrão de aquecimento ainda pode produzir um resultado insatisfatório se a zona aquecida não for resfriada da maneira necessária.. Lâminas complexas podem ter superfícies que são difíceis de alcançar uniformemente com spray de têmpera, e seções finas e grossas podem responder de maneira diferente durante o resfriamento.
Por esse motivo, o indutor e o arranjo de têmpera devem ser desenvolvidos como partes do mesmo processo. O objetivo é o padrão de dureza exigido na lâmina, não simplesmente uma aparência ainda em brasa antes de temperar.
5. Como o resultado do endurecimento é verificado
Os critérios finais de aceitação devem vir da especificação da lâmina.
Para muitas aplicações, as verificações mais úteis são as dureza da superfície, a localização e extensão da zona endurecida, e a profundidade efetiva do caso quando um requisito de profundidade do caso tiver sido especificado.
Inspeções adicionais podem ser necessárias quando a especificação do componente exigir verificações, como exame metalográfico, controle de distorção ou inspeção de rachaduras.
O ponto importante é que a área endurecida necessária deve ser definida antes do desenvolvimento do processo de indução.. Um desenho com a zona alvo marcada geralmente é mais útil do que fornecer apenas o comprimento da lâmina, largura e espessura.
Isso também evita um mal-entendido comum: um processo pode produzir uma superfície dura e ainda falhar se a área endurecida não se estender até o local requerido ou se estender para uma região que deveria permanecer mais tenaz..
6. Desde testes de amostra até equipamentos de produção
Um processo que funciona em uma amostra ainda precisa ser reproduzido antes de se tornar um processo de produção.
Uma vez que a bobina, a posição da peça e a sequência de aquecimento e têmpera foram estabelecidas, o equipamento de produção precisa reproduzir essas condições de parte a parte. Isso pode exigir um acessório dedicado, posicionamento controlado, tempo de aquecimento repetível e têmpera coordenada.
Perfis de lâmina diferentes podem, às vezes, usar a mesma fonte de alimentação de indução, mas isso não significa que eles usam a mesma configuração completa. Uma lâmina diferente pode exigir outra bobina, acessório ou conjunto de parâmetros de processo.
Para famílias de lâminas relacionadas, uma plataforma de máquina comum com ferramentas intercambiáveis pode ser prática. Onde a geometria da lâmina ou zona endurecida muda substancialmente, configurações de processos separadas podem ser mais apropriadas.
O nível de automação deve seguir a taxa de produção e os requisitos de manuseio, em vez de ser assumido no início do desenvolvimento do processo..
7. Quais informações são necessárias para avaliação de processos?
Uma avaliação útil começa com a própria lâmina.
| Informação | Por que é importante |
|---|---|
| Foto ou desenho da lâmina | Mostra o perfil real e o acesso disponível à bobina |
| Material | Determina se a lâmina pode atingir a resposta de endurecimento necessária |
| Espessura e alterações importantes na seção | Afeta o comportamento de aquecimento e resfriamento |
| Área endurecida necessária | Define o padrão de aquecimento e dureza alvo |
| Dureza alvo, se especificado | Define o resultado de superfície necessário |
| Profundidade da caixa, se especificado | Influencia a seleção de processos e equipamentos |
| Método atual de tratamento térmico, se houver | Ajuda a identificar a condição do processo existente |
| Requisitos de produção | Ajuda a determinar o equipamento, necessidades de manuseio e automação |
Para uma lâmina complexa, um desenho com a zona endurecida necessária marcada é particularmente útil.
Principal vantagem
Endurecimento complexo por indução da lâmina é um problema de correspondência, não é um problema de aquecimento. A bobina, distância de acoplamento, a posição da peça e a têmpera devem ser desenvolvidas em conjunto para colocar o padrão de dureza necessário exatamente onde o desenho especifica. Verifique o resultado pela dureza da superfície e profundidade da caixa - não pela aparência da lâmina enquanto está quente.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Uma bobina pode endurecer diferentes perfis de lâmina?
Geralmente não. Um perfil de lâmina diferente geralmente requer uma bobina separada, acessório ou conjunto de parâmetros de processo, mesmo quando a mesma fonte de alimentação de indução é usada.
A área mais quente durante o aquecimento é sempre a área endurecida final??
Não necessariamente. O padrão de aquecimento e o padrão de dureza final podem diferir, porque a temperabilidade do material e as condições de têmpera também determinam onde a dureza superficial e a profundidade de camada necessárias são obtidas.
A verificação de temperatura substitui o teste de dureza durante o desenvolvimento do processo??
Não. A medição de temperatura apoia o desenvolvimento do processo, mas condição da superfície, oxidação e método de medição podem afetar as leituras. A dureza final e a profundidade da camada ainda precisam ser verificadas por verificações de dureza ou metalúrgicas.
Quais são as informações iniciais mais úteis para um blade complexo?
Um desenho com a zona endurecida necessária marcada, juntamente com o requisito de material e endurecimento. Uma zona alvo marcada é mais útil do que apenas o comprimento da lâmina, largura e espessura.
Obtenha uma avaliação do processo de endurecimento para sua lâmina
Se você estiver desenvolvendo um processo seletivo de endurecimento por indução para uma lâmina com perfil complexo, envie-nos o desenho da peça ou uma foto nítida junto com o material e os requisitos de endurecimento. A partir dessa informação, podemos avaliar a bobina de indução, posicionamento da peça, método de aquecimento, arranjo de têmpera e configuração do equipamento.










