
Làm cứng cảm ứng của lưỡi dao có hình dạng phức tạp: Thiết kế cuộn dây và kiểm soát mẫu độ cứng
Hình dạng lưỡi phức tạp ảnh hưởng đến hệ thống sưởi như thế nào, Thiết Kế Cuộn Dây, Làm nguội và vùng cứng cuối cùng
Tôi cứng bằng cảm ứng trở nên khó khăn hơn khi lưỡi dao có cấu hình phức tạp, thay đổi độ dày phần, chuyển tiếp sắc nét hoặc vùng cứng không đi theo đường tròn hoặc đường thẳng đơn giản.
Đối với những bộ phận này, thách thức không chỉ đơn giản là đạt đến nhiệt độ đông cứng. Kiểu gia nhiệt phải phù hợp với diện tích được làm cứng theo yêu cầu, và vật liệu làm lưỡi cũng phải có độ cứng phù hợp để đạt được kết quả như yêu cầu.
Hình dạng cuộn, khoảng cách ghép nối, Do đó, việc định vị và làm nguội phôi cần phải được phát triển xung quanh lưỡi dao thực tế thay vì được coi là các cài đặt độc lập..
2. Thiết Kế Cuộn Dây, Khoảng cách ghép nối và định vị phôi
3. Phát triển quy trình và kiểm tra nhiệt độ
4. Từ mẫu gia nhiệt đến mẫu độ cứng cuối cùng
5. Kết quả đông cứng được xác minh như thế nào
6. Từ thử nghiệm mẫu đến thiết bị sản xuất
7. Thông tin nào cần thiết để đánh giá quá trình?
1. Tại sao hình dạng lưỡi phức tạp lại thay đổi hệ thống sưởi cảm ứng
Tương đối đồng đều, Bộ phận đối xứng trục có khe hở đồng tâm được kiểm soát sẽ dễ dàng gia nhiệt hơn so với lưỡi dao có hình dạng thay đổi dọc theo cạnh.
Lưỡi phức tạp có thể bao gồm các góc nhọn, phần hẹp, chuyển tiếp độ dày, lỗ hổng, khe hoặc khu vực cắt cong. Những đặc điểm này làm thay đổi mối quan hệ giữa phôi và trường điện từ. Sự dẫn nhiệt bên trong bộ phận cũng thay đổi khi bộ phận cục bộ thay đổi.
Kết quả là, một khu vực có thể nóng nhanh hơn khu vực khác mặc dù cả hai đều thuộc cùng một vùng cứng cần thiết.
Một góc nhọn, Ví dụ, có thể phản ứng khác với một phần phẳng rộng. Một phần hẹp của lưỡi dao cũng có thể đạt nhiệt độ nhanh hơn vùng liền kề dày hơn. Những hiệu ứng này không tự động bị lỗi, nhưng chúng cần được xem xét khi xác định mẫu độ cứng yêu cầu.
Câu hỏi thực tế không phải là liệu toàn bộ lưỡi dao có nóng lên đồng đều hay không.. Vấn đề là liệu các khu vực cần được làm cứng có nhận được hệ thống sưởi và làm mát cần thiết để tạo ra kết quả như mong muốn hay không..
2. Thiết Kế Cuộn Dây, Khoảng cách ghép nối và định vị phôi
Đối với một lưỡi dao phức tạp, chính cuộn cảm nên được thiết kế xung quanh vùng được làm cứng theo yêu cầu thay vì chỉ sao chép đường viền bên ngoài của phôi.
Nếu chỉ có khu vực cắt yêu cầu làm cứng, cuộn cảm cần tập trung sưởi ấm xung quanh khu vực đó trong khi vẫn duy trì mối quan hệ khả thi với phần còn lại của lưỡi dao.
The khoảng cách giữa cuộn dây và chi tiết, đôi khi được mô tả là khoảng cách ghép nối, đặc biệt quan trọng. Trên một hồ sơ phức tạp, khoảng cách này có thể thay đổi từ điểm này sang điểm khác. Một phần được đặt gần cuộn dây hơn có thể phản ứng khác với một phần ở xa hơn.
Do đó, thiết kế thiết bị cố định trở thành một phần của quá trình gia nhiệt. Nó xác định vị trí của lưỡi dao so với cuộn dây và liệu mối quan hệ đó có thể được lặp lại từ bộ phận này sang bộ phận khác hay không..
Trong một số trường hợp, có thể cần một cuộn cảm được định hình hoặc có hình dạng đặc biệt để đi theo vùng mục tiêu. Ở những người khác, thay đổi vị trí phôi hoặc chuyển động thực tế hơn là làm cho cuộn dây bám sát từng đường viền.
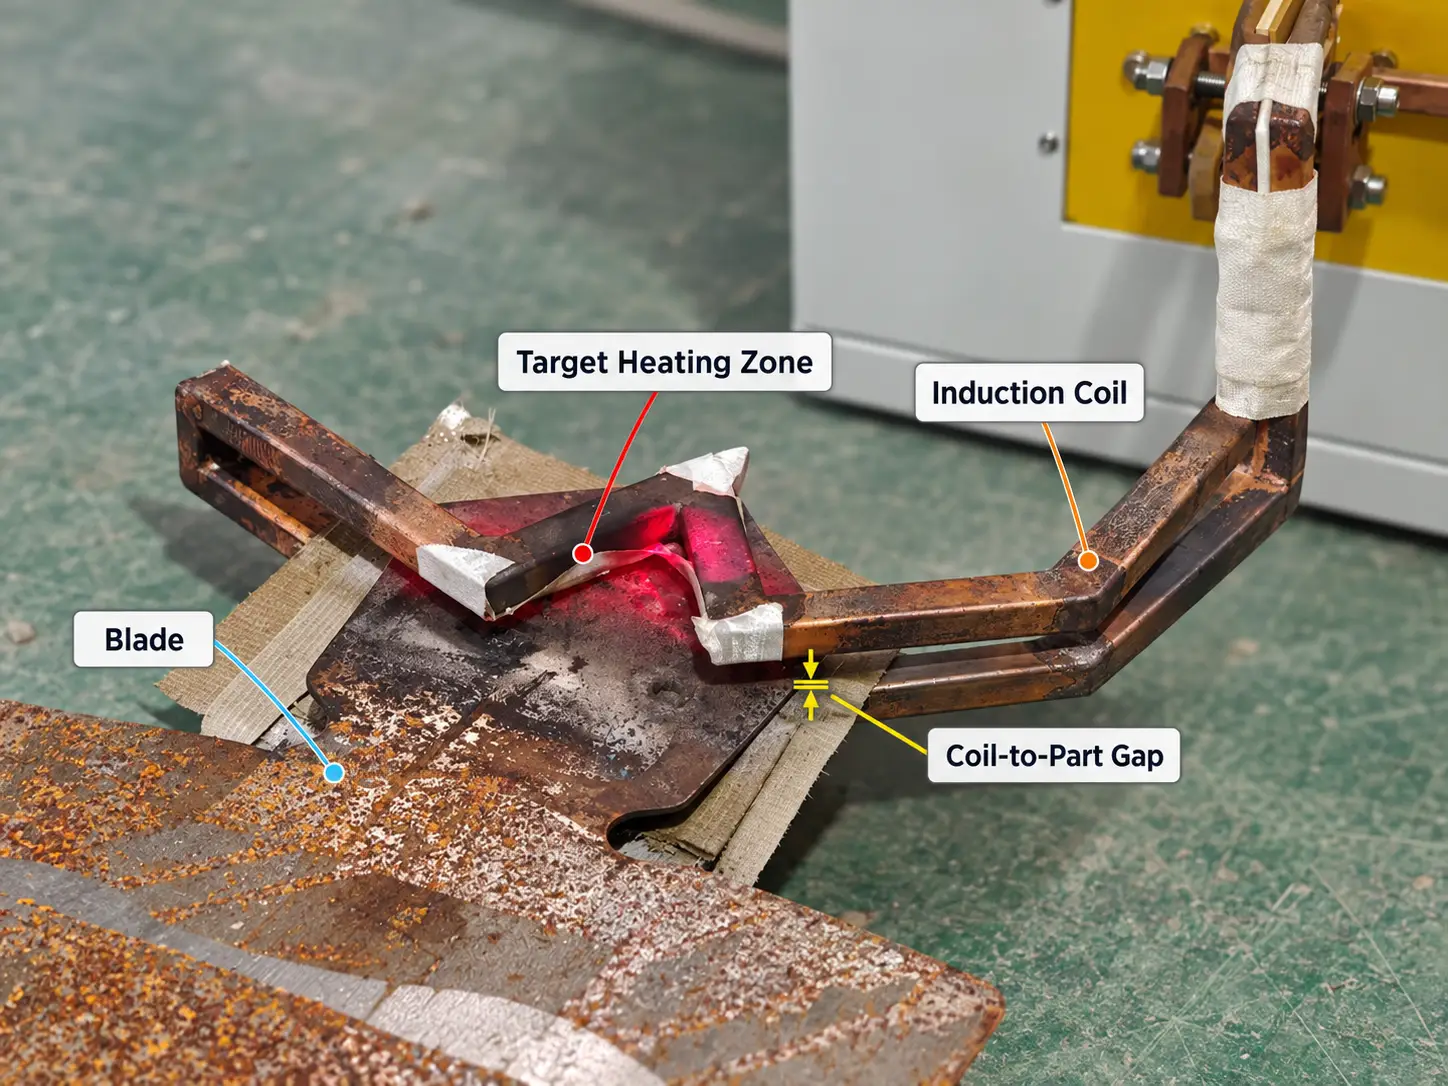
Gia nhiệt cảm ứng cục bộ của một biên dạng cánh phức tạp trong quá trình phát triển quy trình.
3. Phát triển quy trình và kiểm tra nhiệt độ
Cấu hình phức tạp thường yêu cầu thử nghiệm mẫu trước khi quá trình sản xuất được hoàn thiện.
Thiết lập ban đầu có thể được đánh giá bằng cách làm nóng mẫu và kiểm tra xem nhiệt phát triển ở đâu so với vùng cứng được yêu cầu. Vị trí cuộn dây, Mức công suất, thời gian gia nhiệt hoặc vị trí phôi sau đó có thể được điều chỉnh và kiểm tra lại.
Đo nhiệt độ có thể giúp ích trong giai đoạn này, nhưng nó không nên được coi là bằng chứng cho thấy quá trình đông cứng là đúng. Tình trạng bề mặt, phương pháp oxy hóa và đo lường có thể ảnh hưởng đến kết quả đo nhiệt độ, và nhiệt độ bề mặt tương tự không nhất thiết tạo ra cùng độ sâu vỏ hoặc độ cứng cuối cùng.
Do đó, mục đích của việc kiểm tra nhiệt độ là hỗ trợ phát triển quy trình, không thay thế độ cứng hoặc xác minh luyện kim.
Tần số hoạt động cũng ảnh hưởng đến đặc tính gia nhiệt và độ sâu thâm nhập, nhưng nó thường được coi là một phần của việc lựa chọn thiết bị và quy trình chứ không phải là một thông số luôn có thể được thay đổi tự do trong quá trình sản xuất.
4. Từ mẫu gia nhiệt đến mẫu độ cứng cuối cùng
Khu vực xuất hiện nóng nhất trong quá trình gia nhiệt cảm ứng không tự động giống với khu vực cứng lại cuối cùng.
The mẫu nhiệt mô tả cách phân phối nhiệt trước khi làm nguội. The mô hình độ cứng mô tả vùng cứng cuối cùng sau khi gia nhiệt và làm mát, bao gồm cả nơi có độ cứng bề mặt cần thiết và, nơi được chỉ định, độ sâu trường hợp thu được.
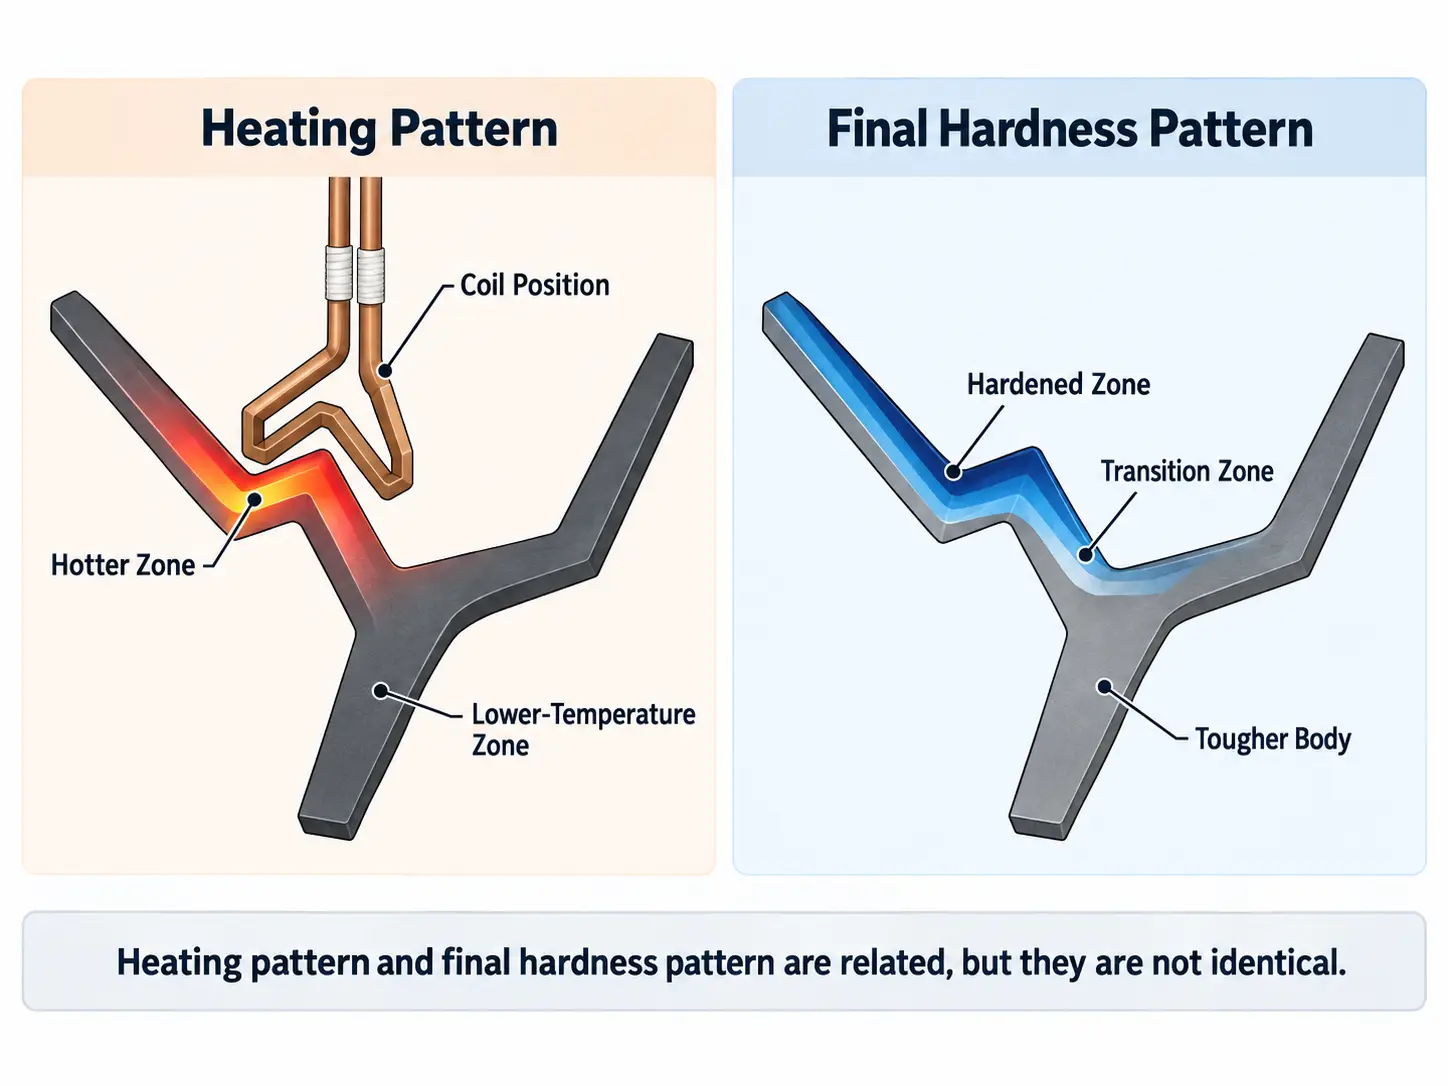
Mẫu gia nhiệt so với mẫu độ cứng cuối cùng trong một lưỡi dao phức tạp.
Thành phần vật liệu và độ cứng ảnh hưởng đến kết quả này cùng với chu trình gia nhiệt. Điều kiện làm nguội cũng quan trọng.
Một kiểu làm nóng tốt vẫn có thể tạo ra kết quả không đạt yêu cầu nếu vùng được làm nóng không được làm mát theo cách cần thiết. Các lưỡi dao phức tạp có thể có bề mặt khó tiếp cận đồng đều bằng cách phun dập tắt, và các phần mỏng và dày có thể phản ứng khác nhau trong quá trình làm mát.
Vì lý do đó, sự sắp xếp cuộn cảm và dập tắt nên được phát triển như một phần của cùng một quy trình. Mục tiêu là mẫu độ cứng cần thiết trên lưỡi dao, không chỉ đơn giản là vẻ ngoài nóng đỏ trước khi nguội.
5. Kết quả đông cứng được xác minh như thế nào
Tiêu chí chấp nhận cuối cùng phải đến từ thông số kỹ thuật của lưỡi cắt.
Đối với nhiều ứng dụng, việc kiểm tra hữu ích nhất là độ cứng bề mặt, vị trí và phạm vi của vùng cứng, và độ sâu trường hợp hiệu quả khi yêu cầu về độ sâu trường hợp đã được chỉ định.
Có thể cần phải kiểm tra bổ sung khi quy định kỹ thuật của thành phần yêu cầu kiểm tra như kiểm tra kim loại, kiểm soát biến dạng hoặc kiểm tra vết nứt.
Điểm quan trọng là diện tích cần được làm cứng phải được xác định trước khi phát triển quá trình cảm ứng.. Một bản vẽ có đánh dấu vùng mục tiêu thường hữu ích hơn việc chỉ cung cấp chiều dài lưỡi dao, chiều rộng và độ dày.
Điều này cũng ngăn ngừa sự hiểu lầm phổ biến: một quy trình có thể tạo ra một bề mặt cứng và vẫn thất bại nếu vùng đã cứng lại không mở rộng đến vị trí cần thiết hoặc mở rộng sang một khu vực lẽ ra vẫn cứng hơn.
6. Từ thử nghiệm mẫu đến thiết bị sản xuất
Một quy trình hoạt động trên một mẫu vẫn cần được lặp lại trước khi nó trở thành quy trình sản xuất.
Một khi cuộn dây, vị trí phôi và trình tự gia nhiệt và làm nguội đã được thiết lập, thiết bị sản xuất cần tái tạo những điều kiện đó từ bộ phận này sang bộ phận khác. Điều này có thể yêu cầu một vật cố định chuyên dụng, định vị được kiểm soát, thời gian gia nhiệt lặp lại và làm nguội phối hợp.
Các cấu hình lưỡi khác nhau đôi khi có thể sử dụng cùng một nguồn điện cảm ứng, nhưng điều đó không có nghĩa là họ sử dụng cùng một thiết lập hoàn chỉnh. Một lưỡi dao khác có thể yêu cầu một cuộn dây khác, vật cố định hoặc tập hợp các tham số quá trình.
Đối với các họ lưỡi liên quan, một nền tảng máy phổ biến với các công cụ có thể hoán đổi cho nhau có thể thực tế. Trường hợp hình dạng lưỡi dao hoặc vùng cứng thay đổi đáng kể, thiết lập quy trình riêng biệt có thể phù hợp hơn.
Mức độ tự động hóa phải tuân theo yêu cầu về tốc độ sản xuất và xử lý thay vì được giả định khi bắt đầu phát triển quy trình.
7. Thông tin nào cần thiết để đánh giá quá trình?
Một đánh giá hữu ích bắt đầu từ chính lưỡi dao.
| Thông tin | Tại sao điều này quan trọng |
|---|---|
| Ảnh lưỡi hoặc bản vẽ | Hiển thị hồ sơ thực tế và quyền truy cập cuộn dây có sẵn |
| Vật liệu | Xác định xem lưỡi dao có thể đạt được phản ứng đông cứng cần thiết hay không |
| Thay đổi độ dày và phần chính | Ảnh hưởng đến hành vi sưởi ấm và làm mát |
| Khu vực cứng cần thiết | Xác định mô hình gia nhiệt và độ cứng mục tiêu |
| Độ cứng mục tiêu, nếu được chỉ định | Xác định kết quả bề mặt cần thiết |
| Độ sâu trường hợp, nếu được chỉ định | Ảnh hưởng đến quá trình và lựa chọn thiết bị |
| Phương pháp xử lý nhiệt hiện nay, nếu có | Giúp xác định tình trạng quy trình hiện có |
| Yêu cầu sản xuất | Giúp xác định vật cố định, nhu cầu xử lý và tự động hóa |
Đối với một lưỡi dao phức tạp, một bản vẽ với vùng cứng cần thiết được đánh dấu là đặc biệt hữu ích.
Chìa khóa mang đi
Làm cứng cảm ứng lưỡi phức tạp là một vấn đề phù hợp, không phải là vấn đề sưởi ấm. cuộn dây, khoảng cách ghép nối, vị trí phôi và quá trình dập nguội phải được phát triển cùng nhau để đặt mẫu độ cứng cần thiết một cách chính xác ở nơi bản vẽ chỉ định. Xác minh kết quả bằng độ cứng bề mặt và độ sâu vỏ - không phải bằng cách lưỡi dao trông như thế nào khi còn nóng.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Một cuộn dây có thể làm cứng các cấu hình lưỡi khác nhau không?
Nói chung là không. Cấu hình lưỡi khác thường yêu cầu một cuộn dây riêng, vật cố định hoặc tập hợp các tham số quá trình, ngay cả khi sử dụng cùng một nguồn điện cảm ứng.
Khu vực nóng nhất trong quá trình gia nhiệt luôn là khu vực cứng lại cuối cùng?
Không nhất thiết. Kiểu gia nhiệt và kiểu độ cứng cuối cùng có thể khác nhau, bởi vì độ cứng của vật liệu và điều kiện làm nguội cũng xác định nơi đạt được độ cứng bề mặt và độ sâu vỏ cần thiết.
Kiểm tra nhiệt độ có thay thế kiểm tra độ cứng trong quá trình phát triển quy trình không?
KHÔNG. Đo nhiệt độ hỗ trợ phát triển quy trình, nhưng điều kiện bề mặt, phương pháp oxy hóa và đo lường có thể ảnh hưởng đến kết quả đọc. Độ cứng cuối cùng và độ sâu vỏ vẫn cần được xác minh bằng độ cứng hoặc kiểm tra luyện kim.
Thông tin khởi đầu hữu ích nhất cho một lưỡi dao phức tạp là gì?
Một bản vẽ có vùng cứng cần thiết được đánh dấu, cùng với yêu cầu về vật liệu và độ cứng. Vùng mục tiêu được đánh dấu hữu ích hơn chỉ chiều dài lưỡi dao, chiều rộng và độ dày.
Nhận đánh giá quá trình làm cứng lưỡi dao của bạn
Nếu bạn đang phát triển quy trình làm cứng cảm ứng có chọn lọc cho lưỡi dao có cấu hình phức tạp, gửi cho chúng tôi bản vẽ phôi hoặc một bức ảnh rõ ràng cùng với yêu cầu về vật liệu và độ cứng. Từ thông tin đó, chúng ta có thể đánh giá cuộn dây cảm ứng, định vị phôi, phương pháp gia nhiệt, sắp xếp dập tắt và cấu hình thiết bị.










